



Revolutionaire WTA-technologie verbetert droogefficiëntie van bruinkool
WTA-technologie voor het drogen van bruinkool
De WTA-technologie (Wirbelschicht Trocknung Anlage) voor het drogen van bruinkool is ontwikkeld door het Duitse bedrijf RWE Power AG. WTA staat voor vloeibed-droging met interne afvalwarmtebenutting. RWE Power AG bezit een aantal octrooien op deze technologie.
Ontwikkelingsgeschiedenis
De eerste stoom-vloeibeddroger werd door RWE ontwikkeld als de WTA-1 demonstratie-installatie in Frechen bij Keulen, Duitsland, met een doorvoercapaciteit van 53 ton per uur rauwe bruinkool (korrelgrootte 0-6 mm) en een verdampingscapaciteit van 25 ton per uur. Tijdens 20.000 uur testbedrijf van 1993 tot 1999 bewijzen de WTA-1 installatie en het dampcompressiesysteem voor drogerverhitting (wereldwijd voor het eerst toegepast bij bruinkool) extreem betrouwbaar te werken.
Verdere theoretische onderzoek en evaluatie van de WTA-1 testruns toonden extra potentieel voor technisch-economische optimalisatie. Verschillende ontwikkelalternatieven werden overwogen, waarbij een vermindering van de korrelgrootte het meest belovend bleek.
In 1999 bouwde RWE een testinstallatie, WTA-2, voor het fijnkorrelige WTA-proces direct naast de WTA-1 in Frechen. Deze nieuwe installatie had een ontwerpcapaciteit die in verschillende optimalisatiestappen werd verhoogd van oorspronkelijk 16,4 ton per uur rauwe bruinkool-doorvoer en 8 ton per uur verdampingscapaciteit tot 28,7 ton per uur rauwe kool-doorvoer en 13,1 ton per uur waterverdamping tijdens de totale 8.200 uur bedrijf tot 2011.
Commerciële prototype-installatie
Op basis van de uitgebreide ervaring met de WTA-2 installatie met diverse bruinkoolsoorten uit het Rijnlandse bruinkoolgebied, besloot RWE in 2005 een commercieel WTA-prototype te bouwen op het Coal Innovation Centre in Niederaussem. De ontwerpcapaciteit was 210 ton per uur rauwe bruinkool-doorvoer, 110 ton per uur gedroogde bruinkool en een verdampingscapaciteit van 100 ton per uur. Dit vertegenwoordigde een schaalvergroting met een factor van meer dan 8. De installatie was ontworpen als productie-installatie met industriële procesbesturing en veiligheidsvoorzieningen. De bouw liep van 2006 tot 2008, en de eerste rauwe bruinkool werd in december 2008 gedroogd. Als alternatief voor het ontwerp in Niederaussem kunnen alle componenten van de hoofdkolenstroom ook boven elkaar in een staalconstructie worden geïnstalleerd.
Op dit moment werkt deze technologie in de 1000 MW centrale Niederaussem. Het systeem, dat 210 ton rauwe kool per uur kan verwerken, heeft een verdampingscapaciteit van 100 ton water per uur en is de grootste bruinkooldroginstallatie ter wereld. Het kan 110 ton gedroogde bruinkool per uur produceren.
Betekenis van bruinkooldroging
Bruinkool wordt normaal omgezet in hoogwaardige vaste brandstof tijdens de verwerking tot gasvormige en vloeibare producten. Hiervoor moet het vochtgehalte worden gereduceerd tot 10-20%. Als basale processtap verbetert droging de kwaliteit van de bruinkool. Een energiezuinige droogmethode verbetert de energiebalans van het gehele proces. Als moderne verwerkings- en droogmethode wordt WTA-technologie toegepast en aangepast aan al deze processen. Het levert een cruciale bijdrage aan de optimalisatie van het energetische benutten van bruinkool en de emissiereductie. Omdat de energie-invoer voor droging stijgt met toenemend vochtgehalte, zijn de efficiëntiewinst door WTA-technologie geen constante waarde. Hoe hoger het te verwijderen vochtgehalte, des te groter het potentieel voor efficiëntieverbetering.
De rookgasemissie bij elektriciteitsproductie is recht evenredig met de brandstofinvoer en het rendement van de centrale. De rendementsverbetering door WTA-technologie helpt direct bij het verlagen van deze emissie.
Conventionele droging versus WTA
Bij conventionele droging wordt bruinkool gedroogd met hete rookgassen uit de stoomketeloven (900-1000°C), die naar de maalmolens gaan voor vermaling. Daar onttrekken de hete gassen het vocht aan de kool tijdens het malen. Als dit gecombineerde proces wordt ontkoppeld in afzonderlijke droging en maling, kan bruinkool bij lagere temperatuur met grotere energie-efficiëntie worden gedroogd. Voordroging kan de calorische waarde (CV) zo verhogen dat de kool direct in een conventionele stoomketel kan worden verbrand zonder bijbrandstof.
Stoomdrogemethode
Stoomdroging van kool was tot enkele jaren geleden een nisbestand. In 1979 toonden Potter e.a. aan dat bruinkool in een stationair vloeibed met licht oververhitte stoom kan worden gedroogd.
Twee aspecten maken stoomdroging van bruinkool interessant: 1) de noodzaak om grote hoeveelheden water te verwijderen (ongeveer 0,5 ton water per ton rauwe bruinkool), en 2) het hygroscopische gedrag van bruinkool, waarbij het vochtgehalte in evenwicht is met de omgevende atmosfeer en alleen afhangt van de waterdampdruk en temperatuur.
Bij droging in zuivere stoom bij constante druk (bijv. atmosferisch) is het evenwichtsvochtgehalte alleen een functie van de temperatuur. Deze relatie wordt de desorptie-isobaar genoemd. Dit is bijzonder interessant voor procesbeheersing, omdat het vochtgehalte van de gedroogde kool niet afhangt van de droogtijd, mits de kool lang genoeg in de stoomatmosfeer blijft om evenwicht te bereiken. De kool kan niet 'overgedroogd' worden, want zodra evenwicht is bereikt, verandert het vochtgehalte niet meer, ongeacht hoe lang het in de droger blijft. De desorptie-isobaar hangt af van de kwaliteit van de bruinkool. Figuur 1 toont deze afhankelijkheid voor twee bruinkoolsoorten bij een systeemdruk van ongeveer 1,1 atmosferen. Een evenwichtsvochtgehalte van ongeveer 12% wordt bereikt bij koolsoort 1 op 110°C, bij koolsoort 2 op 107°C.
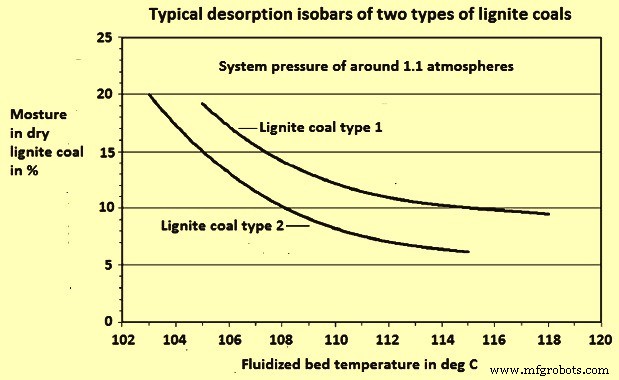
Figuur 1: Typische isobaren van bruinkool
Voordelen van stooomdroging
- Droging vindt plaats in een inerte atmosfeer, wat een hoge natuurlijke veiligheid garandeert voor de potentiëel explosieve eigenschappen van droge bruinkool.
- Het vochtgehalte van de gedroogde kool is bij constante druk puur een functie van de temperatuur.
- De droogtemperatuur is vergelijkbaar laag.
- Bijna 100% van de droogdamp bestaat uit stoom, die isothermisch condenseert. Dit is een aantrekkelijke bron van afvalwarmte die actief en sinnvol kan worden benut.
- Condensatie van de damp voorkomt grote volumes stoom- en stofemissies.
- De gewonnen condensaat is een bruikbare waterbron die kan bijdragen aan de waterbehoefte van de installatie.
Het WTA-proces en de vloeibeddroger
De rauwe bruinkool wordt in twee maalmolens direct na elkaar gemalen tot een korrelgrootte < 2 mm. Na maling wordt de kool in de vloeibeddroger gevoerd, waarin het vloeibedmedium de damp is die ontstaat tijdens het droogproces. Verdamping van water vindt plaats bij 110°C onder lichte overdruk door in de vloeibeddroger geïntegreerde warmtewisselaars, verwarmd met stoom. De verblijftijd van bruinkool in de droogkamer bedraagt 60-90 minuten.
De gedroogde kool die het stationaire bed verlaat, wordt eerst in een cycloon en daarna in een elektrostatische afscheider van de begleidende damp gescheiden. De damp aan de uitlaat van de cycloon is het vloeibedmedium; de damp aan de uitlaat van de elektrostatische afscheider wordt naar de atmosfeer afgeblazen. Daarnaast is er een grove extractie aan de bodem van het bed, die wordt gemengd met de kool uit de cycloon en elektrostatische afscheider na doorgang door een tussencoeler.
De benodigde warmte voor de koldroging wordt geleverd door externe stoom, normaal afkomstig van de turbine, met warmteoverdracht in buisbundels binnen het bed. De droging in het vloeibed verkleint de korrelgrootte verder, zodat de gedroogde kool typisch een korrelgrootte < 1 mm heeft (rond 9% > 1 mm). Het vochtgehalte van de gedroogde kool is ongeveer 12%. Door de vloeibedtemperatuur te regelen, kan het vochtgehalte worden aangepast en constant gehouden op de gewenste waarde. Het WTA-proces is een belangrijke technologie voor CO2-reductie bij elektriciteitsproductie uit bruinkool.
Uitvoering van de droger
De bruinkool wordt via een sluisvoeder in de droger gevoerd, die onder lichte overdruk staat. Een voor WTA-technologie speciaal ontwikkeld systeem in het bovenste deel van de droger verdeelt de voorvermalde rauwe bruinkool over het oppervlak van het vloeibed. Het vloeibed wordt verwarmd door lage-drukstoom of, afhankelijk van het procesalternatief, door hergecomprimeerde damp (de damp die vrijkomt bij de koldroging). De druk van de verwarmingsstoom is ongeveer 3-4 atmosferen. Voor het opzwieren (vloeïbbedding) wordt een systeem gebruikt dat is aangepast aan de specifieke omstandigheden van bruinkooldroging. Onder het vloeibedbodem wordt de droge bruinkool via sluisvoeders uit het vaste bed ontladen. De droger heeft een hoge specifieke capaciteit en een compact ontwerp. Figuur 2 toont het schema van de vloeibeddroger.
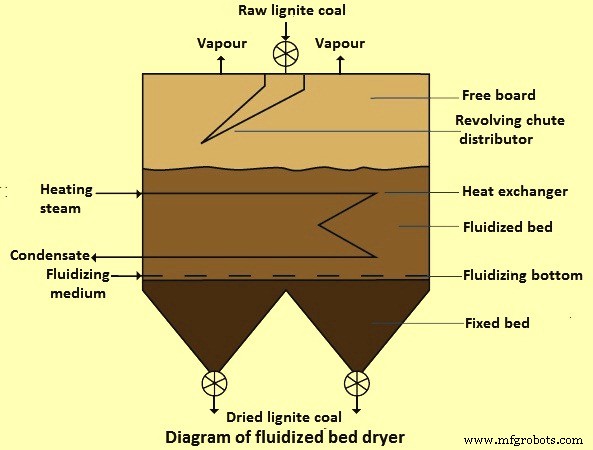
Figuur 2: Diagram van vloeibeddroger
Principe van het WTA-proces
De WTA-proces technologie is gebaseerd op het principe van een stationair vloeibed met lage expansie bij lichte overdruk. Dit is een bed van vaste deeltjes dat door een opwaartse stroom (doorgaans lucht) in een 'drijvend-stroomende' toestand wordt gebracht. De voor droging benodigde energie wordt via in de vloeibeddroger geïnstalleerde warmtewisselaars toegevoerd, verwarmd met stoom. Alleen een kleine hoeveelheid energie wordt via het vloeibedmedium toegevoegd. Hierdoor kunnen de vloeibedstroom en de energiebehoefte van de droger onafhankelijk van elkaar worden geregeld.
De droging vindt plaats in een bijna 100% zuivere, licht oververhitte waterdampatmosfeer. In het proces wordt evenwicht bereikt bij constante druk tussen de stoomtemperatuur en het residuele vocht in de bruinkool.
Het voordeel van droging in een dampatmosfeer is dat het verdampte water van de kool isothermisch condenseert (bij constante temperatuur), zodat het op energetisch efficiënte wijze kan worden benut. Twee concepten voor dampbenutting zijn op industriële schaal ontwikkeld: (i) mechanische damprecompressie als open warmtepompproces om de drogerwarmtewisselaars te verwarmen, met en zonder geïntegreerde voorverhitting van rauwe bruinkool (Figuur 3b), en (ii) dampcondensatie voor voorverhitting van bijvoorbeeld ketelvoedingswater in het elektriciteitscentraleproces, zoals geïmplementeerd in Niederaussem (Figuur 3a).
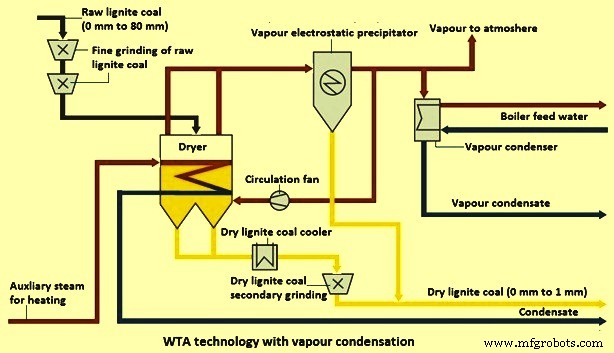
Figuur 3a: WTA-technologie met dampcondensatie
Beide varianten kunnen in het WTA-proces worden geïntegreerd. Ze verhogen de energie-efficiëntie van het droogproces en verlagen emissies. Het geproduceerde dampcondensaat kan als industriëel water worden gebruikt. De keuze voor het te gebruiken systeem voor dampbenutting hangt onder andere af van de droogvereisten en de integratie in het totale proces.
Korrelgrootte van de rauwe bruinkool
Het WTA-droogproces is ontwikkeld voor twee invoer-korrelgroottes: (i) grove korrelgrootte (0-6 mm), en (ii) fijn korrelgrootte (0-2 mm). De grove variant wordt gebruikt als het downstream proces gedroogde bruinkool met een minimale korrelgrootte vereist, zoals vergassing in het hoogtemperatuur Winkler-proces of verkoking van bruinkool. Voor alle andere processen wordt normaal de fijnkorrelige variant gebruikt, omdat deze technisch en economisch veel aantrekkelijker is. Specifiek als voordroging in een conventionele elektriciteitscentrale is het fijnkorrelige WTA-proces voordelig, omdat de gedroogde bruinkool met maximale korrelgrootte 1 mm zo fijn is dat deze direct als brandstof in de ketel kan worden gebruikt.
Voor de benodigde directe fijnmaling van de mijnbruinkool heeft RWE een speciaal proces ontwikkeld met twee malfasen in serie voor de reductie van de korrelgrootte van ongeveer < 80 mm naar de gewenste waarde < 2 mm. Figuur 3b toont het totale proces van de fijnkorrelige WTA-alternatief met voorafgaande fijnmaling en geïntegreerde mechanische dampcompressie voor het benutten van de dampenergie in het droogproces.
De verdampte koolwater (damp) wordt gereinigd in een elektrostatische afscheider en hergecomprimeerd in een compressor tot ongeveer 4 atmosferen, zodat de waterdamp kan worden gebruikt om de in de droger geïnstalleerde warmtewisselaar te verwarmen (Figuur 3b). De zinvolle warmte van het dampcondensaat wordt gebruikt om de rauwe bruinkool voor te verwarmen tot ongeveer 65-70°C. Hierdoor wordt de energie uit de damp benut om de energiebehoefte van de droger te dekken.
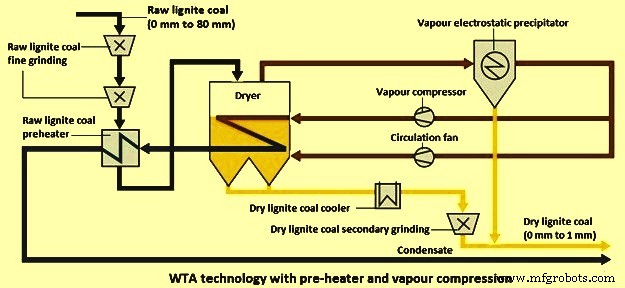
Figuur 3b: WTA-technologie met voorverhitter en dampcompressie
Een deel van de gereinigde waterdamp wordt gerecirculeerd naar de droger voor vloeïbbeding van de rauwe bruinkool. De gedroogde bruinkool wordt indien nodig gekoeld en opnieuw gemalen, met een in de WTA-installatie geïntegreerde maalmolen, tot een korrelgrootte < 1 mm, zodat deze direct voor verbranding in de ketel van de elektriciteitscentrale kan worden gebruikt.
De damp uit de droger kan ook worden gebruikt om het ketelvoedingswater in de water-stoomcyclus van een elektriciteitscentrale voor te verwarmen. Een goedkope alternatief (Figuur 3c) zonder gebruik van waterdamp is ook haalbaar. Deze alternatief kan worden geïnstalleerd om de CV van bruinkool met hoog vocht- en asgehalte te verbeteren.
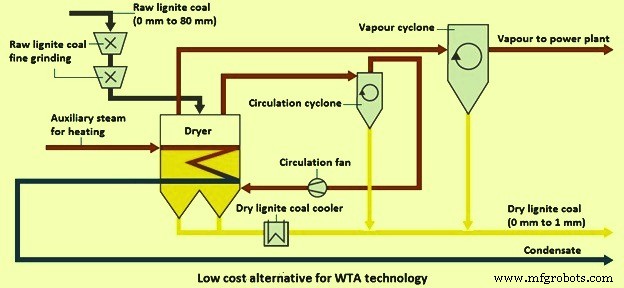
Figuur 3c: Goedkope alternatief voor WTA-technologie
Het WTA-proces kenmerkt zich door hoge specifieke capaciteit en lage verwarmingsstoomdruk. Hierdoor kan per drogereenheid een zeer hoge droogopbrengst worden bereikt. Door het ruimtebesparende ontwerp en het geïntegreerde fijnmalsysteem voor rauwe en gedroogde bruinkool blijft de gehele installatie relatief compact.
Voordelen van bruinkooldroging met WTA-technologie
- Hoge energie-efficiëntie door droging bij lage temperatuur en energetische benutting van het verdampte koolwater (via dampcondensatie of mechanische dampcompressie).
- Zeer veilige technologie in de exploitatie door droging in een inerte atmosfeer, wat explosieve mengsels van koolstofstof en lucht voorkomt.
- De drogereenheid heeft een hoge droogcapaciteit.
- Compact ontwerp door geïntegreerd fijnmalsysteem voor rauwe bruinkool en waar nodig secundaire gedroogde bruinkoolmaling.
- Benutting van de energetische damp vermijdt significante stoom- en stofemissies. Het dampcondensaat is een waterbron die in de installatie kan worden gebruikt.
- De installatietechniek kan flexibel zijn ten aanzien van de droogvereisten.
- De technologie verhoogt het rendement van de elektriciteitscentrale met 4-6%, afhankelijk van de droogvariant en het vochtgehalte van de rauwe bruinkool.
Productieproces
- Arch Coal wint wereldwijde award voor uitstekend voorspellend onderhoudsprogramma
- Precisie CNC-frezen voor gekromde oppervlakken
- Embraces 3D-printen voor vliegtuigcabine-onderdelen, verbetert efficiëntie en duurzaamheid
- Ericsson's 5G Oplossingen Drijven Digitale Transformatie in Productie
- Smart Manufacturing 2021: 10 Opkomende Trends Die Productie Herscheppen
- Industriële Technologie: Een Nieuw Tijdperk van Efficiëntie en Groei
- Effectieve technieken om gecomprimeerde lucht te drogen voor betrouwbare apparatuurprestaties
- Ademende RF-E-Textielen: Flexibele geleidende stoffen voor draagbare communicatie
- Productietrends 2021: Cloud, AI, 3D-printen, Blockchain, Cobots & RTLS
- Waarom SQL de benchmark blijft voor betrouwbare dataintegratie
- Vijf industrieën klaar voor technologische disrupty in 2024