



Fanuc decimaalpuntprogrammering: Overzicht & parameterinstellingen
Fanuc decimaalpuntprogrammering
Samenvatting
Op sommige CNC-besturingen moeten programmeurs een decimaalpunt aan het einde van de meeste numerieke waarden zetten, bijv. X100.0 Y10.0. Op de meeste besturingen is dit niet nodig, zoals X100 Y10. Op Fanuc-besturingen hangt dit gedrag af van parameter (Nr.3401#0 of Nr.2400#0).
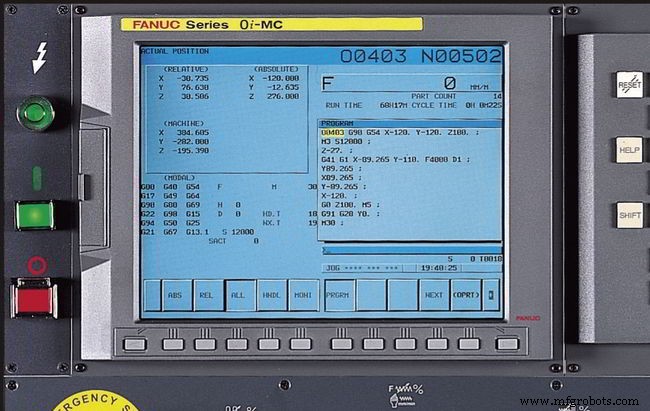
Beschrijving
Numerieke waarden kunnen met een decimaalpunt worden ingevoerd. Een decimaalpunt kan gebruikt worden bij afstand, tijd of snelheid. Decimaalpunten kunnen worden opgegeven met de volgende adressen:
Freesen
X, Y, Z, U, V, W, A, B, C, I, J, K, Q, R, F
Draaien
X, Y, Z, U, V, W, A, B, C, I, J, K, R, F
Typen decimaalpuntnotatie
Er zijn twee typen decimaalpuntnotatie:
- Rekenmachine-type notatie
- Standaard notatie
Rekenmachine-type notatie
Bij rekenmachine-type notatie wordt een waarde zonder decimaalpunt beschouwd als millimeters, inches of graden.
Standaard notatie
Bij standaard notatie wordt zo een waarde beschouwd als de kleinste invoerinkrementen. Kies tussen rekenmachine-type of standaard notatie met parameter DPI (Nr.3401#0 of Nr.2400#0). Waarden kunnen zowel met als zonder decimaalpunt in één programma worden opgegeven.
Voorbeelden
| Programmacommando | Rekenmachine-type decimaalpuntprogrammering | Standaard-type decimaalpuntprogrammering |
|---|---|---|
| X1000 Commando waarde zonder decimaalpunt |
1000 mm Eenheid: mm |
1 mm Eenheid: Kleinste invoerinkrement (0.001 mm) |
| X1000.0 Commando waarde met decimaalpunt |
1000 mm Eenheid: mm |
1000 mm Eenheid: mm |
Fanuc Parameter 3401
Fanuc parameter 3401 werkt op:
- Fanuc Series 30i/31i/32i
- Fanuc Series 0i
- Fanuc 16i/18i/21i
- Fanuc 16/18/21
| #7 | #6 | #5 | #4 | #3 | #2 | #1 | #0 |
|---|---|---|---|---|---|---|---|
| DPI |
Invoertype Parameter invoer
Datatype Bit pad
#0 DPI Wanneer een decimaalpunt weggelaten wordt in een adres dat een decimaalpunt kan bevatten:
- 0: Het kleinste invoerinkrement wordt aangenomen. (Normale decimaalpuntingave)
- 1: De eenheid mm, inches, graad of seconde wordt aangenomen. (Rekenmachine-type decimaalpuntingave)
Fanuc Parameter 2400
Fanuc parameter 2400 werkt op:
- Fanuc 15
| #7 | #6 | #5 | #4 | #3 | #2 | #1 | #0 |
|---|---|---|---|---|---|---|---|
| DPI |
Parameter invoer
Datatype: Bit
DPI Een waarde met decimaalpunt wordt ingevoerd:
- 0: Op de conventionele manier.
- 1: In vastkomma notatie.
CNC machine
- CNC-Programmeerproductiviteit Verhogen via Geavanceerde Software en Interfaces
- Metrische voorvoegsel conversies vereenvoudigd: Het decimaalteken verschuiven
- CNC programmeren beheersen: Fanuc G71 ruw draaien & G70 afwerkcyclus voorbeeld
- Fanuc G21 G-code voorbeeld: Millimeter-gebaseerde CNC-draaiprogrammering
- Beginner-vriendelijk Fanuc CNC Draaibank Programmeervoorbeeld – Recht, Kegel en Boog Sneden
- Sinumerik 808D: CNC-coördinatensystemen uitgelegd – Draaiserie Deel 6
- Genetisch Programmeren Uitgelegd: Hoe Machines Leren Hun Eigen Code te Schrijven
- 5 Essentiële Stappen Voor Efficiënte Offline Programmering Voor FANUC Robots
- FANUC Robot Programmeren Meesteren: 5 Bewezen Expert Technieken
- C++ default functie argumenten: hoe ze werken & best practices
- C Programmeertaal: Fundamenten, Geschiedenis en Toepassingen