



Haas CNC Programmeren: Hoekafronding & Faseer met G01 C & R
Haas Hoekafronding en Faseer
Haas CNC programma voorbeeld om te tonen hoe Faseer en Hoekstraal geprogrammeerd kunnen worden.
Haas Faseer
Om Faseer te programmeren
N10 G01 X20 Y30 ,C3
Haas Hoekafronding
Om Straal te programmeren
N10 G01 X20 Y30 ,R3
Haas Hoekafronding en Faseer Voorbeeld
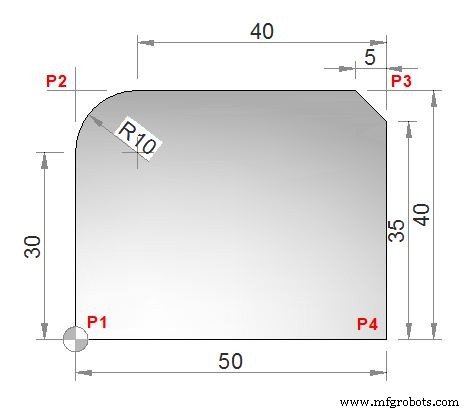
Haas CNC Programma
O1234 (Hoekafronding en Faseer Voorbeeld);
T1 M6;
G00 G90 G54 X0. Y0. S3000 M3;
(P1) G43 H01 Z0.1 M08;
G01 Z-0.5 F20.;
Y40. ,R10.;
(P2) X50. ,C5.;
(P3) Y0.;
(P4) G00 Z0.1 M09;
G53 G49 Z0.;
G53 Y0.;
M30;
Haas G M S T Codes
| Code | Beschrijving |
|---|---|
| G00 | Snelle beweging |
| G01 | Lineaire interpolatie beweging |
| G43 | Gereedschapslengtecompensatie + |
| G49 | G43/G44 Annulering |
| G53 | Niet-modale machinecoördinaten selectie |
| G54 | Selecteer werkoordinaatstelsel 1 |
| G90 | Absoluut programmeren |
| M3 | Spindelen aan, kloksgewijs (S) |
| M6 | Gereedschapswissel (T) |
| M08 | Koelmiddel aan |
| M09 | Koelmiddel uit |
| M30 | Programma einde en reset |
| S | Spindelsnelheid |
| T | Gereedschap |
CNC Freesprogramma: Meerdere Booginterpolaties Meesteren met G2/G3 I & J Parameters
Cincinnati G-Codes & M-Codes voor Acramatic 2100E CNC Besturing
CNC machine
- Geverifieerde SPICE Netlists & Voorbeeldschakelingen
- 4 Essentiële overwegingen bij het kiezen van een Hoekafrondingsfrees
- CNC programmeren voor beginners: stapsgewijze draaibankvoorbeeld
- Fanuc CNC programmeergids: een simpel, functierijk voorbeeld
- Stapsgewijze CNC draaibank programmeergids: fase, taper, frees & boog
- Eenvoudig CNC Draaibank Programmeren: Inch-gebaseerd Voorbeeld voor Beginners
- Haas G71 Ruwcyclus Programma Voorbeeld voor Binnenruwen
- G01 onder de knie krijgen: Fase & hoekafronding in CNC-programmering
- Fase en radius programmeren met G01-code onder de knie krijgen
- Haas Setup en Run Modi begrijpen: Verbeterde veiligheid en functionaliteit
- Uw Haas CNC verbinden met een PC of Laptop: Stap-voor-stap Handleiding