



CNC Subprogramma Tutorial: G91 Incrementale Modus voor Precieze Z-As Controle
Ingediend door: Machinist
Tekening/Afbeelding
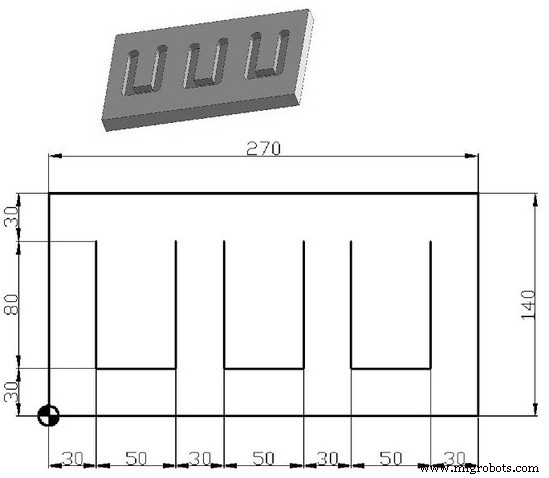
CNC Programma
;Hoofdprogramma O777 G91 G28 Z0 M06 T01 M03 S1200 G90 G54 G43 H1 G00 X30 Y110 Z2 M98 P030888 (roep subprog O888 drie keer aan) G28 Z0 M30 ;Subprogramma O888 G91 G01 Z-9 F200 Y-80 X50 Y80 G00 Z9 G00 X30 M99
CNC Draaibank Faseer Beheersen: Fanuc G94 Cyclus voor Precieze Componenten
Complete Gids voor D.Electron Z32 CNC Besturing Alarmen
CNC machine
- Fanuc CNC programmeergids: een simpel, functierijk voorbeeld
- Fanuc G20: Inch-gebaseerde CNC-programmering onder de knie – Praktisch voorbeeld
- G81 boorcyclus met G91 incrementale modus: Praktisch herhaalboorvoorbeeld
- Fanuc CNC G81 boorcyclus programma – Stap-voor-stap voorbeeld
- CNC-freesvoorbeeld: G90 Absoluut, G91 Incrementaal, en Circulaire G02/G03 Interpolatie
- CNC-boren optimaliseren: G81-cyclus op rasterplaat – Praktisch voorbeeldprogramma
- G81 Boorcyclus met G91 Incrementale modus beheersen: Stap-voor-stap voorbeeldprogramma
- G82 Boorcyclus met Dwel beheersen – CNC Frees Voorbeeldprogramma
- Haas M98 Subprogramma Aanroep: Praktische Gids & Voorbeeldcode
- Haas CNC M97 Lokaal Sub-Programma Aanroepen beheersen: Stap-voor-stap voorbeeld
- CNC Programmering Basis: Stapsgewijze Tutorials & Voorbeeldcode