



Voorkomen van Breakouts bij Continu Gieten van Staal: Oorzaken, Gevolgen en Oplossingen
Breakouts tijdens Continu Gieten van Vloeibaar Staal
Een van de ergste catastrofale procesfouten die kan optreden tijdens het continu gieten (CG) van vloeibaar staal is de breakout van het vloeibare staal. Een breakout treedt op wanneer de verstijdende staalstrangschilp barst of scheurt onder de kuip. Er zijn verschillende redenen waarom de vaste schilp van de strang breekt en het nog vloeibare staal erin laat lopen, wat schade veroorzaakt aan de CG-machine.
Een breakout is de meest nadelige incident bij het continu gietproces. Dit incident is niet alleen zeer kostbaar, maar ook een ernstig veiligheidsrisico voor de operators van de CG-machine. Een breakout leidt tot een stilstand van de strang en resulteert in verlies van productietijd samen met een significante daling van de opbrengst. Elk breakout veroorzaakt dus een aanzienlijke directe economische schade. Voor de herstelling van de CG-machine-strang is doorgaans een uitgebreide herstart nodig met verwijdering van het uitgevloeide staalmateriaal uit de strangapparatuur en/of vervanging van het beschadigde deel van de apparatuur.
Voorkomen en Detectie
Breakouts kunnen worden voorkomen door de gietsnelheid te verlagen, waardoor meer verblijftijd in de kuip ontstaat voor het staal om te verstijven. Om breakouts te voorkomen, is het cruciaal om onjuiste verstijving van de staalstrangschilp van tevoren te detecteren met voldoende voorspel tijd om de CG-machine adequaat te vertragen. Er zijn diverse benaderingen ontwikkeld om breakouts in het continu gietproces te voorspellen.
Een breakout is normaal gesproken te wijten aan de staalstrangschilp die te dun is om de vloeibare staalkolom erboven te ondersteunen. Dit wordt veroorzaakt door een toestand met verschillende basisonderliggende oorzaken, vaak gerelateerd aan warmte-overdrachtsbeheer. Onjuiste koelwaterstroom naar de CG-kuip of storingen in het spuitkoelsysteem van de strang kunnen leiden tot onvoldoende warmte-afvoer van het verstijvende vloeibare staal, waardoor de vaste schilp te langzaam verdikt. Als de aftreksnelheid van het staal in de strang te hoog is, heeft de schilp mogelijk onvoldoende tijd om te verstijven tot de vereiste dikte, zelfs met verbeterde koelspuiten. evenzo kan het binnenkomende vloeibare staal te heet zijn, waardoor de finale verstijving verderop in de strang op een later moment in de kuip plaatsvindt dan verwacht. Als dit punt onder de regteerrollen ligt, kan de schilp breken door de spanningen die tijdens het regelen worden toegepast.
Een breakout kan ook ontstaan als gevolg van fysieke onregelmatigheden of schade aan de staalstrangschilp die optreedt binnen de CG-kuip tijdens de initiële verstijvingsperiode. Excessieve turbulente stroming binnen de CG-kuip kan een onregelmatig schilpatroon veroorzaken dat abnormaal groeit. Het kan ook slakdruppels of schuim in de staalstrangschilp insluiten, wat de wandsterkte vermindert.
Sticker Breakouts
Een veelvoorkomende oorzaak is het kleven van de staalstrangschilp aan het oppervlak van de CG-kuip en het scheuren ervan. De staalstrangschilp, begrensd door de CG-kuip, barst aan de meniscus, en het vloeibare staal stroomt onmiddellijk onder de CG-kuip uit de barsting. Dit type breakout heet een sticker breakout. Moderne CG-kuipen met diverse instrumenten en computersystemen detecteren doorgaans het kleven in de kuip en verlagen tijdelijk de gietsnelheid om de wand te laten herverstijven en genezen terwijl deze nog in de CG-kuip wordt ondersteund. Als de scheur zich nabij de uitgang van de CG-kuip bevindt of onverwacht ernstig is, kan de staalstrangschilp na het verlaten van de CG-kuipwand nog steeds falen in een breakout. Sticker breakouts zijn het meest voorkomende type breakout tijdens continu gietoperaties. Een van de redenen is slechte smering in de kuip. Afbeelding 1 toont de voortplanting van kleven in de kuip leidend tot een breakout.
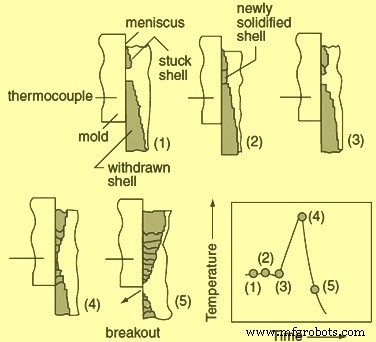
Afbeelding 1: Voortplanting van kleven in de kuip leidend tot een breakout
Andere Oorzaken
Scheuren zijn ook een reden voor breakouts. Bij breakouts door scheuren barsten de dunne delen van de staalstrangschilp, veroorzaakt door vertraging van verstijving in de hoeken van het gegoten staal of oscillatiemerkjes, onmiddellijk onder de CG-kuip.
Een andere oorzaak is slakinsluiting. In dit geval barst het dunne deel van de staalstrangschilp, veroorzaakt door vertraging van verstijving door slakinsluiting, onmiddellijk onder de CG-kuip. Naarmate het continu gietproces is gevorderd en gerijpt, is de verdeling van breakout-types dramatisch veranderd van warmte-overdracht gerelateerde verschijnselen naar de huidige overheersing van kuipkleven. Het percentage sticker breakouts ten opzichte van het totale aantal breakouts ligt normaal tussen 75% en 80%. Het percentage breakouts door scheuren bedraagt doorgaans 15% tot 20%, terwijl breakouts door slak- en schuiminsluiting ongeveer 5% bedraagt.
Hoewel continue monitoring van de kuipwarmte-afvoer een effectief middel kan zijn voor detectie van breakout-condities, is de reactietijd normaal onvoldoende om een snel optredend fenomeen van staalstrangscheuren en -kleven aan te tonen.
Als het binnenkomende vloeibare staal ernstig oververhit is (zeer hoge superheat), is het beter om de CG-machine te stoppen dan een breakout te riskeren. Ook vloeibaar staal met loodverontreiniging (Pb) kan een dunne film vormen tussen de CG-kuipwand en het staal, wat de warmte-afvoer en groei van de staalstrangschilp belemmert en zo het risico op breakouts verhoogt.
De CG-kuip warme fase temperatuur is cruciaal, aangezien waargenomen is dat wanneer de warme fase temperatuur 350 °C overschrijdt, strand-naar-koper kleven optreedt. Verder is bij de huidige hoge-productiviteit CG-machines de routinematige uitwisseling van gietkruiken en ondergedompte inlaatbuizen 'on the fly' de normale praktijk tijdens normale operaties. Deze transiënte operaties leiden onvermijdelijk tot onstabiele periodes van gietsnelheden en kuipniveaucontrole. Tijdens deze periodes wordt het kuipsmeerproces zwaar belast en neemt de kans op kleven toe.
Bij bepaalde staalsoorten (bijvoorbeeld hoogkoolstofstalen) die meestal bij lagere temperaturen worden gegoten vanwege hun lagere liquidus temperaturen, is kleven vaak geassocieerd met slechte prestaties van de gietpoeders. Dit geldt ook voor staalsoorten die om metallurgische redenen bij lagere snelheden moeten worden gegoten.
Detectie- en Preventiesystemen
De taak van detectie en preventie van breakouts tijdens continu gietoperaties is zo oud als de continu giettechnologie zelf. Hiervoor zijn diverse meetmethoden ontwikkeld en gebruikt. Deze bestaan uit metingen van temperatuur, wrijvingskracht, aftrekkracht, trilling en structuurgeluidniveau. Van deze methoden is temperatuurmiddeling door middel van thermokoppels aan de kuipkoperplaten de meest betrouwbare en voorkeur methode.
Besturingssystemen om de frequentie van breakouts effectief te verlagen zijn ontwikkeld door instrumentatie in de CG-kuipen te installeren. Initieel waren deze instrumentaties gebaseerd op kuipwater differentiële temperaturen. Deze methode werd later verfijnd door de kuipwarmte-overdrachtsrelatie te berekenen met behulp van kuipwaterdata. De detectie was echter beperkt tot breakouts veroorzaakt door een progressieve afname in warmte-afvoer.
Later, toen sticker breakouts toenamen en dominant werden, werden systemen gebaseerd op meer directe technieken ontwikkeld. In deze technieken wordt kuip/strang wrijving gemeten met accelerometers, krachtmeters en rekstrekkens. Deze systemen detecteerden sommige kleefincidenten succesvol, maar gaven ook vals alarm.
De systemen werden verder aangepast voor gelokaliseerde thermische monitoring met warmtestroomsensoren (ingeënde thermokoppels). Deze systemen bleken een effectievere methode te zijn voor het detecteren en voorkomen van sticker breakouts. Het blijkt dat thermokoppel-gebaseerde sticker detectie in combinatie met wervelstroom kuipniveau detectie een hoge breakout-veiligheid biedt zelfs bij hoge gietsnelheden.
Momenteel heeft de focus zich verschoven en is het niet langer uitsluitend gericht op vroege detectie van breakouts, maar ook op monitoring van de warmte-afgifte en het contact tussen de staalstrangschilp en de CG-kuip. Het is daarom niet ongebruikelijk dat individuele CG-kuipen uitgerust zijn met een groot aantal thermosensoren. Dit grote aantal sensoren vereist veel kabelwerk en koppeling en dus substantiële investeringen. Het resulteert ook in aanzienlijke onderhoudskosten.
Productieproces
- Detecteren en controleren van insluitsels in continuaal gegoten staal voor superieure kwaliteit
- Geavanceerde automatisering & modellering in continu staalgieten
- Optimaliseren van Continu Gieten met Luchtmistkoeling: Efficiëntie & Kwaliteit
- Premium continu gietmouldpoeders voor superieure staalproductie
- De toepan: sleutel tot kwaliteit bij continu staalgieten
- Essentiële Gids voor Continu Gieten van Staal: Proces & Voordelen
- Staalkwaliteit verbeteren met contactloze elektromagnetische roeren bij continu gieten
- Kokken: Het cruciale onderdeel bij continu staalgieten
- Gietkruik metallurgie: Optimale staaloverdracht voor continu gieten
- Geavanceerde secundaire koeltechnieken voor optimale continue gieting
- Precisie roestvrij staal wasuitgieten: Geavanceerde productie van complexe delen