



Staalkwaliteit verbeteren met contactloze elektromagnetische roeren bij continu gieten
Elektromagnetische roeren in het continu gietproces
Bij het continu gietproces van vloeibaar staal zijn methoden om de kwaliteit van het gegoten staalproduct te verbeteren van blijvende betekenis. Dit geldt ook voor de verdere ontwikkeling van het proces. Naast het aanpassen van de straalhoek en het herontwerpen van de ondergedompelde instroommond (SEN), wordt een elektromagnetische techniek toegepast die de vloeistofstroming kan regelen zonder contact tussen het vloeibare staal en een roerapparaat. Een type elektromagnetische techniek is elektromagnetische roering (EMS), die een vloeistofstroming genereert door de Lorentzkracht die wordt geleverd door een lineaire inductiemotor. EMS-technologie wordt al enkele jaren toegepast bij het continu gieten van staal, maar het effect van de toepassing en de daaruit voortvloeiende voordelen van het roeren van de vloeibare kern hangt sterk af van de profielafmetingen, staalsoort en producttoepassing.
Sinds de eerste toepassing van het principe van continu gieten op staal in de test-gietmachine van Junghans in het voormalige West-Duitsland, heeft de kwaliteit van het continu gegoten product steeds meer aandacht gekregen. In de laatste jaren, met de nadruk op de productie van zuivere stalen, zijn er hogere eisen gesteld aan de microstructuur en de homogenisatie van de samenstelling van het gegoten product. De chemische samenstelling, de solidificatieomstandigheden en de aard van de vloeistofstroming van het vloeibare staal in de kok beïnvloeden de oppervlaktekwaliteit en de inwendige structuur van het gegoten product. De toepassing van EMS-techniek bevordert de vorming van een equiaxiale kristallijne zone in de strook. Het zorgt voor verfijning van de solidificatiestructuur, vermindering van de inhoud van insluitingen, en verbetering van de kwaliteit van het oppervlak, het onderoppervlak en de inwendige structuur van het gegoten product.
In het continu gietproces wordt vloeibaar staal in de kok geïnjecteerd. De uiteindelijke staalschil wordt verkregen na de solidificatie die begint in de kok en doorloopt in de stroken. Elektromagnetische apparaten zoals roerapparaten en remapparaten zijn bekende technologieën die gebruikt worden om zowel de kwaliteit van het uiteindelijke gegoten product als de gietsnelheid te verbeteren. De belangrijkste defecten van de uiteindelijke schil in termen van microstructuur en oppervlaktebarsten kunnen direct gerelateerd worden aan in-kok verschijnselen zoals temperatuurschommelingen, snelheid en druk van vloeibaar staal, gedrag van het vrije oppervlak, en insluipingen van slak, die een aantal van de belangrijkste oorzaken zijn van defecten in het eindproduct. Het is de moeite waard om te vermelden dat er nog een ander type elektromagnetisch apparaat is dat ook in continu gietmachines wordt gebruikt en dat elektromagnetische remming (EMBR) heet. Dit apparaat wordt meestal in de kok geïnstalleerd en lijkt op een lineaire EMS, maar heeft een gelijkstroom in plaats van een wisselstroom.
EMS als krachtige techniek voor beheersing van solidificatie
EMS is een directe en krachtige techniek voor het beheersen van het solidificatieproces bij het continu gieten van vloeibaar staal. Een significaat, maar niet het enige voordeel van EMS, is de verbeterde kwaliteit en uniformiteit van structuur en chemie op de middenlijn van het gegoten product. Productiviteitsvoordelen gaan hand in hand met kwaliteitsverbeteringen. Experimentele resultaten hebben een gunstig effect van EMS op de microstructuur van het staal aangetoond, bijvoorbeeld door vergroting van de breedte van de equiaxiale zone. Verschillende typen defecten in de strook kunnen effectief in omvang worden verminderd met de toepassing van EMS. Bellen en porositeiten worden ook aanzienlijk beïnvloed door EMS. Verder wordt gerapporteerd dat EMS de opbrengst en de productiviteit van het continu gietproces verhoogt.
De toepassing van EMS op het continu gietproces heeft een vergelijkbaar lange geschiedenis en de eerste proef met EMS gaat terug tot de jaren 1960. EMS werd ongeveer een decennium na de industriële productie van stalen via continu gieten geïntroduceerd in de continu gietmachine. Het is aangetoond dat EMS ook de insluitingen en bellen beïnvloedt. Strook-EMS opende de deur voor de echte toepassing van EMS op continu gietmachines in de late jaren 1970. Het doel van strook-EMS is het verkrijgen van een hoge equiaxiale zoneratio met het doel van onderdrukking van centrische segregatie. Daarna is in-kok EMS (Fig. 1) ontwikkeld om de oppervlakte kwaliteit van het gegoten staalproduct te verbeteren door onderdrukking van insluipingen van niet-metallische insluitingen en argonbellen in de verzilverde schil.
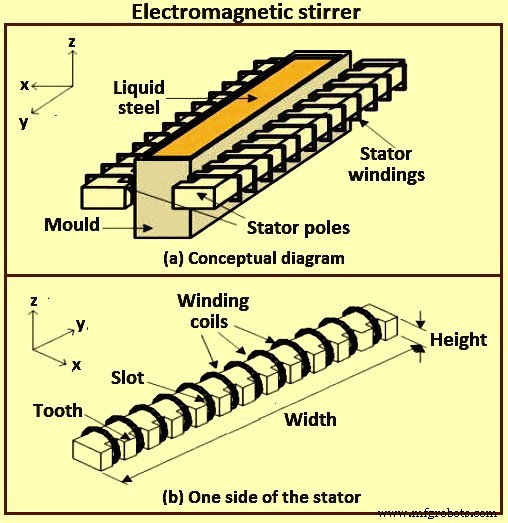
Met het doel van hoge productiviteit van het continu gietproces, is EMBR in de jaren 1980 ontwikkeld om de vloeistofstroming van vloeibaar staal in de continu gietkok te stabiliseren. Het eerste type EMBR creëert een lokaal magnetisch veld waarvoor een paar DC-magneten (gelijkstroom) in de buurt van de SEN-poort zijn geïnstalleerd. Het opgelegde veld 'remt' de uitgeblazen stroom van de SEN direct. Het tweede type EMBR is het gelijkmatige magnetische veld waarbij een uniform magnetisch veld in de breedterichting van de kok een propachtige stroom onder het magnetische veldgebied ontstaat. Een soort van het tweede type EMBR is de stroombeheersingskok (FC-kok) waarbij de oplegging van een paar gelijkmatige magnetische velden in het bovenste deel van de continu gietkok, gelijktijdig de meniscusstroom en de dalende stroom langs de smalle flank van de kok stabiliseert. Op dit moment is ook de combinatie van EMS en EMBR ontwikkeld.
Met het doel van het beheersen van het proces en het voorkomen van defecten in het eindproduct, is het proces verbeterd met elektromagnetische apparaten zoals EMS en EMBR. Het hoofdverschil is dat de roerapparaten werken onder toelevering van AC (wisselstroom) en dynamische magnetische velden produceren. Remapparaten zijn permanente magneten of schakelingen gevoed door DC (gelijkstroom). Daarom produceren ze constante magnetische velden. Ondanks de verschillen zijn ze gebaseerd op hetzelfde idee dat de superpositie van een magnetisch veld op de metaalstroom Lorentzkrachten genereert die de stroom kunnen sturen in overeenstemming met het procesontwerp. De fysische verschijnselen die in de kok optreden is een multi-fysica kwestie die vloeistofstroming, meervoudige fasenanalyses, elektromagnetische berekening, warmteoverdracht en solidificatieprocessen omvat, waarbij elk van deze fysica afhankelijk is van de andere.
Principe van EMS
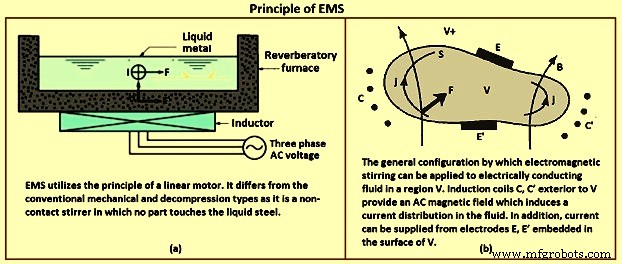
EMS maakt gebruik van het principe van een lineaire motor. Het verschilt van de conventionele mechanische en decompressietypes doordat het een contactloze roerapparaat is waarbij geen onderdeel het vloeibare staal aanraakt. Zoals weergegeven in Fig. 2a, genereert een spoel die aan de bodem van de oven is geïnstalleerd een bewegend magnetisch veld (H) als er een 3-fase wisselspanning op deze spoel (induktor) wordt toegepast. Elektrische kracht wordt in het vloeibare staal gegenereerd door de werking van het magnetische veld en veroorzaakt inductiestroom (I) in de stroom (rechterhandregel van Fleming). Deze stroom werkt vervolgens samen met het magnetische veld van de induktor om elektromagnetische kracht (F) in het vloeibare staal te induceren volgens de linkerhandregel van Fleming. Deze kracht wordt de Lorentzkracht genoemd.
De rotatie-elektromagnetische roerapparaat is equivalent aan een asynchrone motorstator. Het wordt normaal gevoed door een drie-fase of soms een twee-fase frequentieomzetter. Een rotterend magnetisch veld wordt gegenereerd wiens variatie binnen het vloeibare staal wervelstromen produceert, die, in interactie met het magnetische veld, een kracht (Lorentzkracht) genereren. Het eindresultaat is het optreden van een koppel dat de staalrotatie induceert. Het gegenereerde koppel hangt af van verschillende factoren: (i) intensiteit van de toegevoerde stroom, (ii) aantal wikkelingen die een spoel vormen, (iii) frequentie, en (iv) systeemgeometrie. Deze parameters veranderen afhankelijk van het roerapparaattype: M-EMS (kok elektromagnetische roerapparaat), S-EMS (strook elektromagnetische roerapparaat), en F-EMS (finale elektromagnetische roerapparaat).
Daarom fungeert het magnetische veld als een niet-invasieve roerapparaat en kan het in principe zo worden ontworpen dat het elk gewenst roerpatroon levert. Het roerontwerp, de afmetingen en de positie etc. hangen af van de gegevens van de continu gietmachine, de te produceren staalsoorten en de gietparameters.
EMS-systemen creëren een rotterend magnetisch inductieveld met een inductie van B, dat wervelstroom j in een richting loodrecht op B induceert, wiens snelheid v is. Inductie B en stroom j creëren de elektromagnetische kracht, die op elke volume-eenheid van staal werkt en een roerbeweging in het vloeibare staal tot stand brengt. Het vectorproduct (v x B) toont een verband aan tussen het elektromagnetische veld en de stroom van het vloeibare staal. De snelheden van het vloeibare staal veroorzaakt door EMS liggen ergens in het bereik van 0,1 meter per seconde (m/s) tot 1,0 m/s.
Wanneer een elektrische stroom j(x,t) door een geleidend lichaam stroomt, hetzij vast hetzij vloeibaar, in de aanwezigheid van een magnetisch veld B(x,t), is er een kracht F per volume-eenheid (de Lorentzkracht) gegeven door de vergelijking F = j x B die op de geleider werkt. In het algemeen is deze kracht rotationeel, d.w.z. curl F is niet gelijk aan nul, en, als de geleider vloeibaar is, kan deze niet gecompenseerd worden door een drukgradient. In deze omstandigheden moet de vloeistof bewegen als reactie op de kracht. Dit is in de eenvoudigste termen het principe van elektromagnetische roering.
Door een onsamendrukbare vloeistof te beschouwen die beperkt is tot een begrensd volume V met oppervlak S, en V+ de buitenste regio te laten zijn. Binnen de geleider zijn B en j gerelateerd door de wet van Ampère: μ₀j = curl B, ∇·B = 0, waar μ₀ = 4π × 10⁻⁷ (in SI-eenheden). Het magnetische veld kan ook externe bronnen hebben, bijv. stromen (AC of DC) in spoelen in het exterieur domein V+. De normale situatie die kan worden overwogen is geschetst in Fig. 2b. Stromen in de externe spoelen C, C', induceren via de wet van Faraday een stroomverdeling in de geleider. Deze stroom kan versterkt worden door de directe toepassing van potentiaalverschillen tussen elektrodes E, E' in het grensvlak S ingesloten. De stroom kan dus geïnduceerd worden door toepassing van een tijdsafhankelijk magnetisch veld, of elektrisch, of beide. Een zeer breed scala aan fysische condities en een even breed scala aan toepassingen, met name op het gebied van metallurgische verwerking, kan worden overwogen.
Ondanks het grote praktische belang van een aantal van deze toepassingen, en het feit dat de fundamentele principes van EMS goed begrepen zijn, is het begrip van de stromingen die door EMS worden gegenereerd in alle gevallen behalve de meest geïdealiseerde omstandigheden nog steeds op een redelijk primitief niveau.
Categorieën van EMS
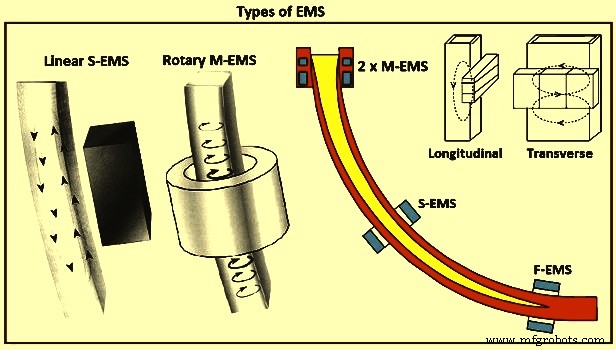
EMS kan gecategoriseerd worden op basis van de installatieplaats in de gietmachine. Volgens de opstellingpositie en metallurgische aspecten kunnen alle elektromagnetische roerapparaten in drie typen worden ingedeeld. Deze drie mogelijke roerapparaattoepassingen volgens de positie en de benodigde effecten op het gegoten staalproduct zijn: (i) M-EMS, (ii) S-EMS, en (iii) F-EMS. M-EMS bevindt zich in de kok, zoals de naam al doet vermoeden. Het is de in-kok roering (soms aangeduid als primaire EMS). S-EMS bevindt zich onder de kok in de secundaire koelzone. Het is de roering onder de kok waar nog een groot percentage vloeibaar staal aanwezig is (soms aangeduid als secundaire EMS of onder-kok roering). F-EMS bevindt zich aan het einde van de metallurgische lengte (net voor de solidificatie compleet is). Het is de roering net voor het uiteindelijke solidificatiepunt (aangeduid als finale EMS). Fig. 3 toont de drie hoofdtypen van roering.
M-EMS
Een rotatie-type M-EMS is normaal de eerste keuze bij het selecteren van billet/bloem roerapparatuur. Het gegenereerde rotterende magnetische veld geeft een cirkelvormige beweging in het vloeibare staal (Fig. 3). De centrale equiaxiale zone wordt vergroot omdat de rotatiestroming de breuk van de punten van de kolomvormige dendieten bevordert, die vervolgens als kernen dienen voor equiaxiale kristalvorming in de centrale zone. Verder spoelt de rotatiestroming het solidificatiefront, waardoor insluitingen en gasbellen worden voorkomen om in de verzilverde schil te worden ingesloten. Nog verder zorgt de centrifugale kracht ervoor dat de lichtere fasen (d.w.z. insluitingen en gasbellen) naar het midden van de strook bewegen, weg van het solidificatiefront.
Lineaire M-EMS wordt gebruikt voor grotere rechthoekige strookprofielen. Twee roerapparaten worden dan horizontaal langs de brede zijkanten van het gegoten product geplaatst, en de voordelen zijn vergelijkbaar met die verkregen met rotatiestoering. M-EMS was traditioneel in een intern ontwerp in de kok gebouwd, waarbij de spoel met de kok uit de gietmachine werd gehaald. Bij elke kokwisseling moesten elektrische kabels en mogelijk waterleidingen aan de spoel worden aangesloten/losgekoppeld. Nieuwe gietmachines hebben een extern ontwerp waarbij de spoel om de kok heen is gebouwd en in de gietmachine blijft tijdens kokwisseling.
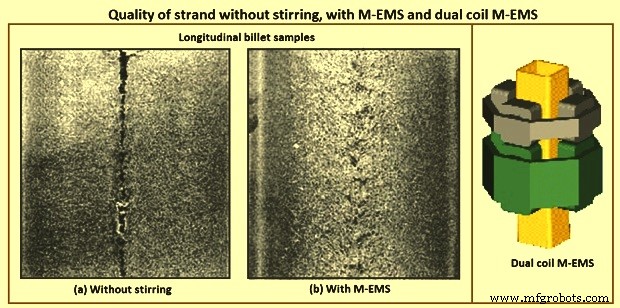
M-EMS wordt normaal in het onderste deel van de kok geïnstalleerd voor het roeren van het vloeibare staal in de kok. Het verbetert de oppervlakte, onderoppervlakte en inwendige strookkwaliteit. De toepassing van M-EMS resulteert in vermindering van naalddollen, centrale porositeit en segregatie in het gegoten product. Het verbetert de solidificatiestructuur, vermindert de oppervlakteruuwheid en verhoogt de warmteleveringssnelheid. M-EMS is van rond of vierkant ontwerp en kan intern of extern geïnstalleerd worden. Voor flexibele controle van de roersnelheid in de kokmeniscus is dubbele spoel M-EMS (Fig. 6) ontwikkeld. De dubbele spoel M-EMS bestaat uit twee onafhankelijke EMS. De bovenste EMS is bedoeld voor stroomcontrole in de meniscus en de onderste EMS voert de roering van het hoofdmetaal in de kok uit. De vermindering van de vloeibare staalsnelheid in de meniscus wordt bereikt door het magnetische veld van de bovenste EMS in de tegengestelde richting te laten draaien ten opzichte van die van de onderste EMS. Zo'n ontwerp van dubbele M-EMS vergroot de mogelijkheden voor het gebruik van de EMS-techniek onder verschillende omstandigheden van continu gieten van staal.
S-EMS
In een lineaire S-EMS wordt de elektromagnetische spoel langs één flank van de strook geïnstalleerd en produceert een verticale circulatiestroompatroon in de strook (Fig. 3). Omdat de roerapparaat langs één flank van de strook wordt geplaatst, kan deze gebruikt worden voor zeer verschillende strookafmetingen. De toename in de centrale equiaxiale kristalzone wordt verkregen door hetzelfde mechanisme als dat verkregen door de rotatiestoerapparaat. Insluitingen, die normaal geconcentreerd zijn in een band dicht bij het bovenoppervlak in gekromde kok continu gietmachines, worden ook meer uniform verdeeld. De rotatie S-EMS die in de optimale positie hoog onder de kok wordt geplaatst, is gevoelig voor breakouts.
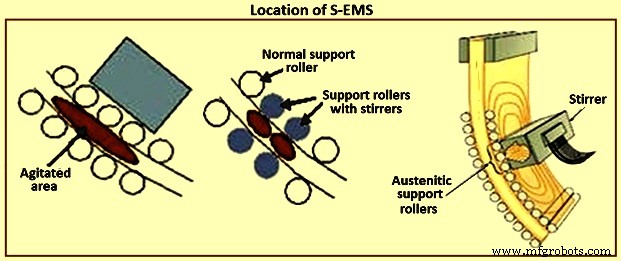
S-EMS produceert een roerkracht die het vloeibare staal horizontaal langs de breedte van het gegoten product duwt en een vlindervormig stroompatroon in het vloeibare staal genereert. Wanneer S-EMS achter de steunrollen kan worden geplaatst (Fig. 4), is het niet afhankelijk van een minimale steunrollerdiameter en kan het in dit geval optimaal langs de strook worden geplaatst vanuit metallurgisch oogpunt. S-EMS wanneer ingebouwd in de steunrollen heeft een minimale rollerdiameter nodig om de ijzeren kern en wikkelingen te omvatten. In dit geval wordt de roerapparaat op een afstand van de meniscus geplaatst en is dus minder effectief. S-EMS werkt op lage frequentie om een goede penetratie van de roerkracht door de strook te garanderen. Als resultaat heeft het vloeibare staal transversale roering zoals getoond in Fig. 3. S-EMS wordt normaal in combinatie met M-EMS gebruikt. S-EMS kan van het lineaire of rotatie-type roerapparaat zijn. Meest voorkomend is de lineaire roerapparaat, die gemakkelijk te installeren en te beschermen is tegen warmtestraling en mogelijke breakouts. S-EMS bevordert de vorming van equiaxiale structuur. Het bevordert korrelverfijning in het gegoten product en vermindert krimpholtes, centrale segregatie en inwendige barsten. Het verwijdert ook effectief oververhitting.
F-EMS
Er is evenzeer groot belangstelling in het gebruik van EMS om ver onder de kok in de finale solidificatiezone van een continu gietstrook te roeren. Echter, conventionele EMS-systemen zijn zich als enigszins ineffectief gebleken wanneer toegepast in deze regio. Als potentiële oplossing is er recent aanzienlijke belangstelling in het toepassen van gemoduleerde Lorentzkrachten om een breed verdeelde krachtige roering in de finale zone te ontwikkelen. F-EMS wordt normaal in combinatie met M-EMS of S-EMS geïnstalleerd om pieken in centrale segregatie te verminderen en af te knippen. F-EMS is bijzonder efficiënt bij het gieten van hoog-koolstof of hoog-gelegeerde staalsoorten. Ook met het gebruik van F-EMS is vastgesteld dat de solidificatiestructuur van het gegoten product verbetert en er een toename is in de verhouding van de equiaxiale structuur en de inwendige porositeit. De krimp wordt verminderd, en de verhouding van centrale koolstofsegregatie wordt verminderd. Verder wordt de secundaire dendrietarm-afstand (SDAS) verbeterd, en de verhouding van centrale equiaxiale korrels wordt aanzienlijk verhoogd, wat resulteert in fijner korrels. Daarom wordt de kwaliteit van het gegoten product verbeterd met F-EMS.
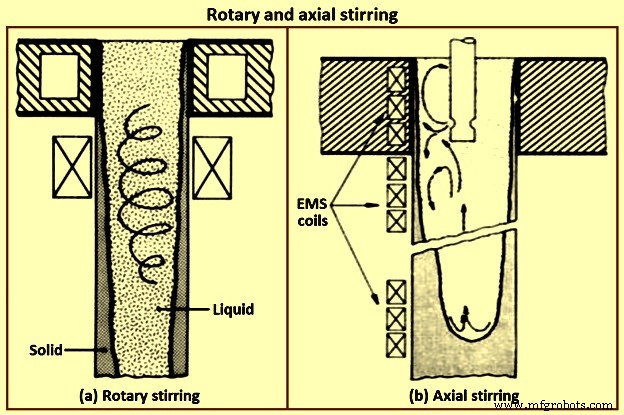
Eigenlijk zijn er twee typen roering zoals toegepast op continu gieten: 'rotatie' roering en 'op en neer' (of axiale) roering (Fig. 5). In het recente verleden zijn verschillende versies van deze typen roering voorgesteld in veel octrooien, sommige meer gesofistikeerd dan andere, maar alle of bijna alle kunnen in een van de bovengenoemde categorieën worden ingedeeld.
Het elektromagnetische veld in de EMS wordt op drie verschillende manieren gecreëerd, waaronder lineaire roerapparaten, rotatie roerapparaten en geleidende roerapparaten. De magnetische polen van de lineaire roerapparaat zijn op een rechte lijn gesitueerd en de magnetische polen van de rotatie roerapparaat op een cirkel. Zowel lineaire als rotatie elektromagnetische roerapparaten gebruiken AC om de magnetische velden en de gewenste effecten te produceren. Lineaire en rotatie elektromagnetische roerapparaten induceren een stroom in de stalen. Geleidingstoering daarentegen gebruikt een geleidingsstroom plus de inductiestroom om het elektromagnetische veld en de gewenste effecten te produceren. Rotatie EMS wordt zowel in de kok als in de secundaire koelzone geïnstalleerd, terwijl lineaire EMS meestal als S-EMS apparaten wordt gebruikt. Geleidingstoering is een niche vergeleken met de andere twee modi.
Rotatiestoering
Het oorspronkelijke werk over rotatiestoering werd gedaan door een groep onderzoekers in Oostenrijk. Billets gegoten in een ronde kok werden op kokniveau of net onder de kok geroerd. Integendeed, de kok is het enige gebied waar rotatiestoering zinvol kan zijn. Roeren aanzienlijk onder de kok op rotatiebasis kan meer problemen creëren dan het kan oplossen. Zoals aangegeven, is er enige waarde in rotatiestoering van ronden in de kok. Vaste insluitingen worden van het oppervlak van de gieting verwijderd en warmteoverdracht wordt verbeterd door de vaste schil van de strook in beter contact met de kok te dwingen. Er is geen gevaar van scheuring van de schil door rotatiestoering in de kok. Maar het grootste voordeel van rotatiestoering zit in de eenvoud van het apparatuurontwerp. Elektrotechnici zijn zeer bekend met dit type elektromagnetisch geïnduceerde beweging omdat het hetzelfde is als bij bijna alle elektrische motors die vandaag de dag in gebruik zijn.
Terwijl rotatiebeweging geen ontwerpprobleem oplevert, is het misschien niet de beste bewegingstype vanuit metallurgisch oogpunt. Een van de basisproblemen met rotatiestoering is dat de vloeistof onderworpen is aan centrifugaalkrachten die de lichte bestanddelen (bijv. insluitingen) naar het midden neigen te segregeren (Fig. 5). Dit stelt een bovengrens aan de vloeistofsnelheid, die niet noodzakelijk dezelfde grens is als die gesteld door het optreden van het 'lijstraam'-effect. Soms kunnen deze overwegingen genegeerd worden, bijv. bij het gieten van ronden voor naadloze buizen. Echter, een andere onbuigbare beperking kan niet worden genegeerd. Het verhogen van de cirkelsnelheid van de vloeistof verhoogt onevenredig de druk op de vaste schil, die dan kan scheuren. Dit gevaar is bijzonder acuut bij het gieten van een staalsoort die sterk segregerende elementen bevat, zoals fosfor, seleen en lood. De laagsmeltende vloeistof die deze bestanddelen vormen, neemt ruimte in tussen de dendieten in, wat de kracht die de schil kan hebben, vermindert.
Een andere ongewens situatie die ontstaat bij roeren onder de kok op rotatiebasis, met name wanneer dit op één niveau wordt gedaan, is de effectieve scheiding van het vloeibaar bad in twee delen: een bovenste (warme) deel boven het roerniveau en een onderste (koude) deel onder het roerniveau. Naast het verstoren van de natuurlijke stroom in het bad, kan deze partitioning brugvorming veroorzaken. Brugvorming verergerdt op zijn beurt macro-segregatie zoals kan worden aangetoond door sommige recent gerapporteerde problemen wanneer rotatiestoering alleen onder de kok is toegepast. Zo'n probleem is met name waarschijnlijk wanneer geroerd wordt met lage snelheden. Grote fragmenten van dendieten gescheiden van de papzome zone in de geroerde regio kunnen niet in afmeting worden verkleind vanwege de lage intensiteit van de roering. Deze grote fragmenten zakken naar het onderste (koude) deel van het bad waar ze de kans hebben te groeien, clusters te vormen en brugvorming te veroorzaken.
Er kan nog een nadeel zijn aan rotatiestoering. Vroegere gegevens hebben aangegeven dat om de insluitingsgrootte en -inhoud van staal aanzienlijk te verminderen door EMS, de vloeistofsnelheid een bepaalde ondergrens moet overschrijden. Bijvoorbeeld, voor AISI 4335 staalsoort, is deze limiet boven de 0,5 m/s gebleken, wat vergelijkbaar is met de snelheden die optreden tijdens de rimmingactie in grote blokken waar een schone schil ook geproduceerd wordt. Er is een bijna zekerheid dat de eerder genoemde bovengrenzen voor veilige rotatiestofbeweging conflict hebben met de hoge snelheidseisen voor insluitingsreductie. Hetzelfde geldt voor het produceren van de nieuwe solidificatiestructuren, namelijk de vezelstructuur en de door stroom gemodificeerde of bainitische structuren, die ook hoge snelheden nodig hebben. Segmenten van de staalindustrie die agressief nieuwe ontwikkelingen voor kwaliteit nastreven, in het algemeen, en inductieroering, kunnen binnenkort deze structuren nastreven door hoge snelheidsroering.
Axiale roering
De axiale of 'op en neer' versie van roering zorgt voor het bewegen van het vloeibare deel van een verzilvende strook in een richting parallel aan de as van de strook. Dit type geïnduceerde beweging kan gebruikt worden om de natuurlijk optredende, thermisch geïnduceerde, convectieve stroompatronen te intensiveren. In het kokgebied zijn er redenen om de natuurlijke stroom om te keren. Bij het continu gieten van staal, vormt het kokgebied een klein deel van het vloeibare bad dat zo diep als 15 m of meer kan zijn (afhankelijk van de snelheid en grootte van de machine). Onder de kok is de stroom 'naar beneden' naast de vaste schil en 'naar boven' in het midden van de strook.
De 'op en neer' versie van EMS is het meest geschikt vanuit metallurgisch oogpunt. De snelheid van de vloeistof is in deze techniek praktisch onbegrensd, wat voldoende vrijheid biedt voor de toepassing van gewenste controles. Het gevaar van breakouts is geminimaliseerd, omdat de elektromagnetisch geïnduceerde krachten de vloeistof juist bevatten in plaats van haar tegen de vaste schil te drukken. Er zijn andere grote voordelen. Het warme vloeibare staal van bovenaan wordt snel naar de bodem van het bad gebracht, wat de dikte van de schil enigszins vermindert en het temperatuurgradient hoog houdt over de papzome zone. Beide effecten verbeteren de warmtestroom, wat op zijn beurt nuttig kan zijn voor het verhogen van de productiviteit van de continu gietmachine. Er is nog een manier waarop de productiviteit kan worden verbeterd met deze versie van EMS. De contour van de vaste schil kan worden gewijzigd om een ronde bodem te vormen en de diepte van het bad te verminderen. Dit stelt hogere gietsnelheden toe. De mate van centrische krimp en segregatie kan ook worden verminderd, aangezien de isothermen veranderen en de groei in het midden van de strook een verhoogde opwaartse component krijgt.
Ten slotte worden zelfs de insluitingen die tijdens solidificatie vormen, zoals de beruchte alumina-clusters, niet toegestaan in het vaste materiaal ingesloten te worden, ze worden snel naar de top van het bad geveegd waar ze de kans hebben zich aan de slak te voegen (d.w.z. drijven boven de meniscus) en dus geëlimineerd te worden. Dit type stroom is moeilijk te implementeren, met name als roering over een aanzienlijk deel van de metallurgische lengte moet worden toegepast, d.w.z. de continue versie van 'op en neer' roering. Het moet benadrukt worden dat de moeilijkheden in dit geval aan de elektrotechnische kant van het probleem liggen. Het is relatief moeilijk om eenrichtingsstroom te implementeren zonder grote verstoringen die zich voordoen tussen spoelen of aan het einde van een reeks spoelen die een lineaire motor vormen. Deze afwijkingen weerspiegelen zich in gietstructuren als banden van positieve of negatieve segregatie. Verder heeft 'op en neer' roering normaal een redelijk groot gebied van de strook vrij van steunrollen nodig, of tenminste aanpassing van de rollen, zodat ze niet interfereren met de velden van de lineaire motoren die gebruikt worden. Ten slotte hebben de lineaire motoren die voor dit type roering worden gebruikt een zeer lage efficiëntie (van de orde van 1% of zelfs minder), primair door de hoge weerstand van hun elektromagnetische lussen (grote luchtgaten en vaste metaalschil-gaten).
Intermitterend omkerende roering
Een variant van de rotatiestoeringsmodus is voorgesteld, oorspronkelijk door enkele Japanse onderzoekers. De techniek voorziet in intermitterend omkeren van de stroomrichting, wat, wordt beweerd, de grootte van de equiaxiale zone verbetert. De bovenstaande discussie voor rotatiestoering is hier van toepassing, met een paar meer kwalificaties. Intermitterende beweging verspilt energie, maar heeft meriet in het bereiken van één doel van EMS: het frustreren van kolomvormige groei. Omkeren van de stroom bij roering kan niet alleen dendieten in kleinere fragmenten breken door afschuiving in lokale turbulente cellen, het kan ook de eentonige groei van kolomvormige dendieten frustreren, aangezien deze dendieten constant proberen te groeien in de stroom (stroomopwaarts). Het is echter twijfelachtig of andere mogelijke voordelen van EMS met deze techniek kunnen worden verkregen.
Effect van elektromagnetische roering op de kwaliteit van gegoten staalproducten
De chemische samenstelling, solidificatieomstandigheden en aard van de vloeistofstroming van het vloeibare staal in de kok beïnvloeden essentieel de oppervlakte kwaliteit en de inwendige structuur van de strook. Het proces van strookvorming omvat solidificatie van het vloeibare staal in de kok en in de secundaire koelzone (SCZ). Rotterende of reizende magnetische velden beïnvloeden de aard van stromingen in de vloeistof en intensiveren de warmte- en stofoverdrachtsprocessen. De mate van invloed van elektromagnetische roering op strookkwaliteit hangt af van de technische kenmerken van de EMS en van de indeling langs de buigas van de continu gietmachine. EMS kan met succes in de kok, in de SCZ en in de finale solidificatiezone (FCZ) worden geïnstalleerd.
Voor het verbeteren van de oppervlakte, onderoppervlakte en inwendige strookkwaliteit, moet de roering van het vloeibare staal in de kok plaatsvinden. M-EMS is van rond of vierkant ontwerp en kan intern of extern geïnstalleerd worden. Het resultaat van de toepassing van M-EMS is een vermindering van centrale porositeit en segregatie in het gegoten product. Om flexibele controle van de roersnelheid in de kokmeniscus te bieden, is de dubbele-spoel M-EMS (Fig. 6) ontwikkeld. Deze bestaat uit twee onafhankelijke EMS. De bovenste EMS is bedoeld voor stroomcontrole in de meniscus. De onderste EMS voert de hoofdmetaalroering in de kok uit. De vermindering van de metallsnelheid in de meniscus wordt bereikt door het magnetische veld van de bovenste EMS in de tegengestelde richting te laten draaien ten opzichte van die van de onderste EMS. Zo'n M-EMS ontwerp vergroot de mogelijkheden voor het gebruik van de techniek onder verschillende omstandigheden van continu gieten van vloeibaar staal.
De toepassing van elektromagnetische roering van stalen bevordert de vorming van een equiaxiale kristallijne zone in de strook. De roering verbetert de strookkwaliteit, zelfs bij staalgieten met oververhitting. Om pieken in centrale segregatie verder te verminderen en af te knippen, moet F-EMS, in combinatie met M-EMS of S-EMS, worden gebruikt. F-EMS is bijzonder efficiënt bij het gieten van hoog-koolstof of hoog-gelegeerde staalsoorten. F-EMS en M-EMS combinaties verminderen de gebieden met de hoogste koolstofinhoud, waar cementiet en martensiet anders kunnen vormen. Er is vastgesteld dat roestvrije stalen, die solidificeren met primaire ferriet, een gezond centrum hebben bij een reductieverhouding van 3,6 bij gebruik van S-EMS en F-EMS. De toepassing van S-EMS vergroot de equiaxiale kristallijne zone in plaats van kolomvormige structuur en vermindert barsten in de staalstrook. De voordelen beschikbaar door het gebruik van één of meer EMS in combinatie zijn vermeld in Tabel 1.
| Tabel 1 Voordelen beschikbaar met het gebruik van één of meer EMS | ||||||
|---|---|---|---|---|---|---|
| M-EMS | M-EMS + F-EMS | M-EMS + S-EMS + F-EMS | M-EMS + S-EMS | S-EMS | S-EMS + F-EMS | |
| Naalddol en blaasgat | +++ | +++ | +++ | +++ | – | – |
| Oppervlakte- en onderoppervlaktebarsten | +++ | +++ | +++ | +++ | – | – |
| Breakout reductie | ++ | ++ | ++ | ++ | +* | +* |
| Oppervlaktebarsten (rond) | ++ | ++ | ++ | ++ | – | – |
| Solidificatiestructuur en inwendige barsten | ++ | ++ | +++ | ++ | +** | +** |
| Middenlijnssegregatie en centrale porositeit | ++ | +++ | +++ | ++ | ++ | +++ |
| V-segregatie | + | +++ | +++ | ++ | +*** | ++ |
| * S-EMS in hoge positie | ||||||
| ** Betere structuur alleen in centrumdeel van product, na positie van S-EMS, slechtere structuur in extern deel vergeleken met toepassing van M-EMS. Risico op negatieve segregatie bij overmatige roering. | ||||||
| *** met S-EMS in lage positie | ||||||
Voor meer eisenende kwaliteiten kan het gebruik van EMS gerechtvaardigd zijn wanneer de kosten van kwaliteitsdefecten, conditionering of afkeuring, of de kosten van het gieten van grotere profielen te hoog zijn. Rotatiestoering wordt gebruikt voor koolstofstaal met koolstof minder dan 0,2%. In sommige gevallen wordt in-kok roering voorkeur gegeven boven secundaire roering, aangezien bij secundaire roering negatieve segregatie wordt aangetroffen. In feite heeft negatieve segregatie geen effect op de mechanische eigenschappen, maar één kleine uitzondering is dat het lokale variatie in verhardbaarheid kan veroorzaken, wat niet gewenst is. Koolstofgehalte tussen 0,2% en 0,5%, wordt tweefasenroering gebruikt. Het is beter om de in-kok roering aan te vullen met de secundaire of finale roering. Voor koolstofgehalte hoger dan 0,5% en gelegeerde stalen met een groot solidificatietraject, wordt driefasenroering gebruikt.
Eventuele voordelen van EMS voor platen kunnen geteneerd worden door slechte geometrie. Dus zorgvuldigheid is geboden bij de machining. Methode van het verminderen van ondergedompelde mond convectiestromen met EMBR voor verbetering van zuiverheid. Dit bestaat uit twee sets spoelen geplaatst langs de buitenwanden van de kokflanken. Het magnetische veld vermindert de vloeibare staalsnelheid en verontreinigingen drijven naar het oppervlak waar ze worden gevangen door het kokpoeder. De rolspaltgeometrie van bloemgieters en nog meer platengieters kan een grote invloed hebben op de inwendige kwaliteit van continu gegoten halfabricaten en op verschillende typen segregatie en consequent de verhoogde niveaus van sommige elementen in deze gesegregeerde gebieden. De hoofdtypen segregatie veroorzaakt door afwijkingen van de echte rolspalten zijn: (i) interkolomvormige macro-segregatie, (ii) middenlijns macro-segregatie, en (iii) off-centre lijn semi-macro segregatie (ook aangeduid als V-segregatie of vleksegregatie).
In het temperatuurbereik van 1.300 °C tot de solidus is de rekbaarheid van staal zeer laag. Dit is te wijten aan de vloeibare fasen van FeS en MnS die zich hebben gesegregeerd aan de grenzen tussen dendieten. FeS en MnS hebben beide smeltpunten veel lager dan staal en dus openen deze zwakke grenzen bij vrij lage trekrekking.
Een van de metallurgische problemen die in continu gegoten producten worden aangetroffen, is de ontwikkeling van grote kolomvormige dendritische zones. Het effect van kolomvormige groei op de mechanische eigenschappen zoals verlies van rekbaarheid in staal is onderzocht door Weiser. Alberney hebben aangetoond dat middenlijndefecten in continu gieten aanzienlijk kunnen worden verminderd door het beheersen van de kolomvormige groeigebieden. De controle van kolomvormige groei is cruciaal bij het produceren van goedkwaliteit strookgegoten producten.
Eigenlijk veroorzaakt inductieroering een veegstroom langs het vast-vloeistof interface wat de uiteindelijke solidificatiestructuur beïnvloedt aangezien het de lokale groeicondities beïnvloedt zoals het temperatuurgradient, de grenslaagdikte, en de structuur en grootte van de 'papzome zone'. Aangezien macro-segregatie bekend is als resultaat van inter-dendritische vloeistofstroom, is vermindering van de lengte van de 'papzome zone' een effectieve manier om de mate van macro-segregatie effectief te verminderen, met name langs de middenlijn. Verschillende studies hebben aangetoond dat EMS een effectief middel is om continu gegoten staal solidificatiestructuren te verbeteren door kolomvormige groei te voorkomen.
De grootte van kolomvormige zones en geassocieerde inter-dendritische segregatie en krimpporositeit worden aanzienlijk verminderd door het gebruik van in-strook of in-kok elektromagnetische roering. De laatste techniek vergroot effectief de grootte van de equiaxiale solidificatiezone en vermindert de hoeveelheid middenlijnkrimp aanzienlijk (Fig. 6). De relatieve grootte van kolomvormige en equiaxiale zones in een gegoten doorsnede worden ook beïnvloed door oververhitting van vloeibaar staal. Hoge oververhitting in ongeroerde billets vergroot de grootte van de kolomvormige zone omdat de nucleatie van equiaxiale dendieten wordt vertraagd. EMS vermindert de effecten van hoge oververhitting maar compenseert niet volledig voor de verhoogde grootte van kolomvormige zones ontwikkeld door hoge oververhittingstemperaturen.
Oververhitting was een van de meest fundamentele factoren herkend vanaf de vroege jaren van continu gieten, met name voor medium en hoog-koolstof stalen. In een vroege rapportage werden proefinstallatietesten uitgevoerd bij het gieten van 150 mm x 150 mm billets van hoog-koolstof stalen. Het werd bewezen dat bij lage oververhitting of zelfs sub-liquidus temperaturen van gieten, de middenlijnssegregatie geminimaliseerd was. De elektromagnetische roering in de kok (M-EMS) toonde enkele voordelen, en de toepassing van EMS in de strook (S) en finale (F) stadia van solidificatie begonnen te worden geïnstalleerd in sommige gietmachines. Er is vastgesteld dat de combinatie van EMS, d.w.z. (S+F)-EMS voor bloemen en (M+S+F)-EMS voor billets, de meest effectieve methode is voor het verminderen van macro-segregatie onder verschillende EMS-condities, waardoor ze sneller solidificeren tijdens de finale stadia van solidificatie, wat resulteert in fijner verdeelde porositeiten en segregatievlekken langs het centrale gebied. De optimale vloeibare baddikte bleek af te nemen naarmate de koolstofinhoud toenam, wat toegeschreven kan worden aan langere solidificatietijden in het vaste fractiebereik (fs) van fs = 0,3 tot 0,7. Het effect van oververhitting op de solidificatiestructuur is geanalyseerd, wat het empirische feit bevestigt dat toenemende oververhitting de kolomvormige dendritische groei ten opzichte van de equiaxiale doet toenemen. Ze concludeerden dat convectie-effecten het micro-segregatiegedrag van de bestudeerde hoog-koolstof (C ≤ 0,7%) en hoog-mangaan stalen beïnvloeden.
Het effect van F-EMS parameters met stroomintensiteit toenemend van 300 A (ampere) tot 400 A en frequentie toenemend van 4 Hz (hertz) tot 12 Hz, op de elektromagnetische krachten en koolstofconcentratieverdeling in de centrale doorsnede van 70 staal vierkante billet is bestudeerd. De optimale F-EMS parameter om de centrale doorsnede koolstofconcentratie uniform te maken en de centrale koolstofsegregatie van 70 staal billets te minimaliseren, is verkregen met een stroomintensiteit van 280 A en frequentie van 12 Hz. Onder deze roerparameter liggen de koolstofsegregatie-indexen voor alle bemonsteringspunten in het bereik van 0,92–1,05, wat toegeschreven wordt aan het feit dat de roerintensiteit meer geschikt is voor het verlagen van de strookcentrumtemperatuur en het verhogen van de solidificatiesnelheid van de billet. Daarom heeft het afgewezen meng-element beperkte tijd om te transporteren na elektromagnetische roering wat de reductie van centrale segregatie bevordert.
Het is bekend dat porositeiten en krimpholtes in het centrale deel van continu gegoten bloemen en billets optreden. Hoewel er goede resultaten zijn in koolstofsegregatieniveaus bij een roerstroom en frequentie van respectievelijk 280 A en 12 Hz, hebben verdere onderzoeken aangetoond dat F-EMS een aanzienlijke impact heeft op de andere inwendige kwaliteiten van een vierkante billet.
Het effect van F-EMS parameters op centrale segregatie is bestudeerd in 140 mm × 140 mm billet continu gietproces. In het model werd de initiële groei van equiaxiale korrels die vrij met vloeistof kunnen bewegen behandeld als slurry, terwijl de coherente equiaxiale zone als porieus medium werd beschouwd. De resultaten tonen aan dat de roersnelheid niet de hoofdfactor is die centrale segregatieverbetering beïnvloedt, wat meer beïnvloed wordt door stroomintensiteit en roerbadbreedte. Omdat mengstoftransport wordt beheerst door solidificatiesnelheid als roerbadbreedte, daalt centrale segregatie continu met toenemende stroomintensiteit. Als vloeibare badbreedte afneemt en minder latente warmte in de latere solidificatie hoeft te dissipateren, kan de centrale segregatie duidelijker worden verbeterd door F-EMS. Vanwege centrale vloeistofmengstofverrijking en vloeistoffase-accumulatie in de roerzone, keert centrale segregatie om met hogere stroomintensiteit en wordt erger met verder afnemende roerbadbreedte, het vormt positieve segregatie en mengstof kan concentreren met zwakke roering, wat leidt tot verslechtering van centrale segregatie. Met de geoptimaliseerde stroomintensiteit is centrale segregatieverbetering beter ten aanzien van F-EMS.
Sommige F-EMS roertechnieken zijn effectiever dan andere in termen van structuromvorming van oorspronkelijke dendritische naar globulitische en in de verfijning ervan. Macrostructuur van gietingen zonder gebruik van roering verschilt van die met gebruik van roering. De structuur die met conventionele roering verkregen kan worden, is grotendeels bolvormig met enige aanwezigheid van dendieten en dendrietfragmenten. De structuur verkregen gemoduleerde roering bestaat volledig uit bolvormige kristallen en de structuur lijkt meer verfijnd.
Korrelgrootte kan gevarieerd worden door verschillende roereinstellingen toe te passen. Met F-EMS conventionele roering wordt de korreldiameter verminderd in zowel gietmiddenstraal als in centraal gebied in vergelijking met de ongeroerde structuur. Een verdere korreldiameterreductie is bereikt met tegenrotatie gemoduleerde en niet-gemoduleerde roering. De kleinste korreldiameter in de gietingen is echter verkregen met eentonige gemoduleerde roering, in vergelijking met de korreldiameter in de gieting zonder roering.
In het algemeen bestaat de microstructuur van monsters met F-EMS uit bolvormige en uitgezette korrels in de structuur verkregen met roering, en fijn inter-granulaire eutectisch netwerk met verschillende verbindingen. De grove dendritische structuur van de gegoten producten gegoten zonder roering kan getransformeerd worden in voornamelijk globulaire met enkele rosetvormige als resultaat van de conventionele roeringstoepassing. De structuur verkregen met eentonige gemoduleerde roering bestaat uit een mengsel van fijn ronde bolvormige en grote uitgezette korrels. Deze structuur lijkt ook meer verfijnd in vergelijking met die verkregen met conventionele roering.
Het bolvormige gemiddelde oppervlak en lengte in de microstructuur van de gecombineerde middenstraal en centrumgebied van de gieting verkregen met conventionele roering is wanneer vergeleken met de structuur van de andere gietingen. Het bolvormige gemiddelde oppervlak in de structuur kan verminderd worden, maar niet in het geval van structuur verkregen zonder roering. De structuur verkregen met eentonige gemoduleerde roering in de gietingen, het bolvormige gemiddelde oppervlak in deze gietingen is verminderd in vergelijking met conventionele roering. Een gelijke trend wordt vastgesteld in reductie van de bolvormige lengte. Gelijktijdig met korrelgroottereductie, is hun dichtheid toegenomen. Het effect van de M-EMS op de solidificatiestructuren is verkregen onder vaste oververhitting, gietsnelheid, secundaire koelintensiteit, en M-EMS frequentie. De verhouding van de centrale equiaxiale korrelzone bleek te toenemen met afnemende oververhitting, toenemende gietsnelheid, afnemende secundaire koelintensiteit, en toenemende M-EMS stroom. Maar de equiaxiale zone is beperkt voor M-EMS, aangezien het meer verantwoordelijkheid heeft ten aanzien van kolomvormige zone. De korrelgrootte nam duidelijk af met afnemende oververhitting en toenemende M-EMS stroom, maar was minder gevoelig voor de gietsnelheid en secundaire koelintensiteit.
Witte band segregatie
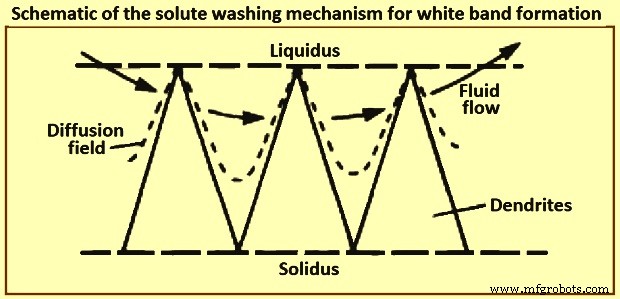
Het toenemende gebruik van elektromagnetische roering (EMS) de afgelopen jaren heeft verhoogde interesse meegebracht in het probleem bekend als witte banden. De witte band is een zone van negatieve segregatie (wit op zwavelprints) die frequent wordt aangetroffen in S-EMS geroerde producten en corresponderend met de positie van het solidificatiefront tijdens roering. De visuele verschijning van segregatie heeft niet alleen de naam gegeven, maar is waarschijnlijk ook de meest ongewenne eigenschap van de witte band. De mate van negatieve segregatie aan de witte band is kleiner dan de positieve segregatie aan de middenlijn, maar de voortdurende aanwezigheid na warmbewerking kan resulteren in een afschrikking voor klantacceptatie, voornamelijk op cosmetische gronden. Kor heeft een verklaring voorgesteld, waarin de witte band het resultaat is van veranderingen in groeisnelheid bij het begin en einde van strookroering. Witte band is te wijten aan het mengstofwassingsmechanisme dat voor het eerst werd ontdekt door Bridge en Rogers. Dit stelt dat de turbulente stromingen veroorzaakt door EMS het dendrietnetwerk penetreren en verrijkte inter-dendritische vloeistof uitschudden (Fig. 7). Echter, om deze actie te handhaven is het noodzakelijk aan te nemen dat de verwijderde mengstof zeer snel verdeeld wordt door de resterende vloeistof. Als dit zo is, is het moeilijk om de waargenomen mengstofverrijking aan het einde van de roering te verklaren.
Wiskundige modellering
In tandem heeft wiskundige modellering een belangrijke rol gespeeld in de implementatie van EMS, wat betreft het bieden van een dieper begrip van de effecten van roering op, bijv., warmte- en vloeistofstroom. Een reeks studies door Schwerdtfeger en medewerkers hebben de hoeksteen gevormd van de modellering op dit gebied. Specifiek hebben ze, zowel experimenteel als theoretisch, het effect van roering in de ronde billet, rechthoekige bloem en plaat geometrieën verkend, die karakteristiek zijn voor het continu gieten van staal. Deze modellen bestaan uit de Navier-Stokes vergelijkingen voor het snelheidsveld van het vloeibare metaal en de Maxwellvergelijkingen voor de geïnduceerde magnetische fluxdichtheid. In principe zijn deze twee-richtings gekoppeld, aangezien het wisselende magnetische veld een Lorentzkracht oplevert die het snelheidsveld aandrijft. Dit kan op zijn beurt het magnetische veld beïnvloeden. Bovendien is de frequentie van het magnetische veld doorgaans groot genoeg om de tijdsgemiddelde waarde van de Lorentzkracht als invoer voor de Navier-Stokes vergelijkingen te gebruiken.
Recente studie door Vynnycky herbekeek het probleem van een rotatie EMS toegepast op ronde-billet continu gieten en ontdekte dat de methode die oorspronkelijk werd gebruikt om de componenten van de Lorentzkracht te bepalen, leidde tot een niet-unieke oplossing. Dit is een gevolg geweest van het feit dat de normale component van de geïnduceerde magnetische fluxdichtheid, in plaats van de tangentiële, is voorgeschreven als randvoorwaarde. Bovendien, aangezien de normale component voorgeschreven is in modellen voor het geval van longitudinale roering voor rechthoekige bloemen ook, is het natuurlijk om niet-uniciteit in die modellen ook te verwachten. Verder, aangezien de uitdrukkingen voor de componenten van de Lorentzkracht nog steeds frequent worden gebruikt, is het duidelijk dat een oplossing van het kwestie nog steeds tijdig is, met name in het licht van moderne interesse in gemoduleerde EMS. In dit geval worden magnetische velden van verschillende frequenties toegepast en is de bedoeling dat de resulterende Lorentzkracht een constante tijdsgemiddelde deel en een tijdsvariërend deel heeft. Het spreekt voor zich dat het stellen van de juiste randvoorwaarden voor het magnetische veld belangrijk is voor het verkrijgen van betekenisvolle resultaten uit modellering.
Sinds de vroege industriële implementatie van EMS, is erkend dat eisende staalsoorten, met name die met een wijd solidificatietraject, profiteren van roering zowel binnen de gietkok als ook in een latere solidificatiestadium. Dit type roering, bij continu gieten van vloeibaar staal, werd bekend als finale solidificatiezone roering of F-EMS. Ondanks vroege rapporten over F-EMS effectiviteit met betrekking tot verbetering van de inwendige kwaliteit van de gegoten strook, met name de structurele klankheid en segregatie, is in de lange termijn beseft dat de metallurgische prestatie van F-EMS ontbrak in zowel effectiviteit als consistentie, wat toegeschreven kan worden aan een aantal bepalende factoren. Ten eerste is het belangrijk om de F-EMS te positioneren ten opzichte van het solidificatiestadium dat overeenkomt met een bepaald vast fractieniveau in het smeltvolume. Ten tweede wordt de roering in dit solidificatiestadium uitgevoerd onder omstandigheden van progressief afnemend roerkoppel en toenemende smeltviscositeit. Het eerste treedt op door een vermindering van de roerbadstraal, terwijl het laatste te wijten is aan een toename in de vaste fractie van de smelt.
Er is ook een additionele belangrijke factor die de roereffectiviteit beïnvloedt, ontstaan door de aard van het magnetische veld dat voor roering wordt gebruikt. De roersystemen die momenteel in de productie van continu gegoten staalproducten worden gebruikt, zijn gebaseerd op toepassing van een rotterend magnetisch veld (RMF). Zulke velden hebben beperkingen in hun toepassing in een later, of gevorderd, solidificatiestadium, voortvloeiend uit het feit dat de resulterende hoeksnelheid zeer nagenoeg constant is ten opzichte van de radiale positie. Dit stroompatroon wordt gekenmerkt door intensieve afschuifkracht en turbulentie aan het vast-vloeistof interface wat hoogst effectief is in termen van dendrietfragmentatie en de daaropvolgende ontwikkeling van een equiaxiale solidificatiestructuur, maar heeft zeer weinig impact op menging in het smeltvolume, met name in de buurt van het centrale gebied. Integendeel, intensieve turbulentie en menging door het hele smeltvolume is vereist in een laat solidificatiestadium om de vorming van het kristallijne netwerk te verstoren en, geassocieerd daarmee, de aanvang van structurele defecten zoals porositeit, scheuren en mengstofsegregatie.
Er zijn talloze ontwikkelingen gericht op verbetering van de RMF-gebaseerde roering in een later solidificatiestadium door verbetering van de secundaire vloeistofstroom in het radiaal-axiale vlak. Daarom zijn intermitterende en alternerende roerschema's, die beide gebruikmaken van opeenvolgende geforceerde en rustperiodes, in de jaren 1980 geïntroduceerd. Kojima en medewerkers, toonden experimenteel aan, terwijl Davidson en Boysan theoretisch bevestigden dat sterke recirculatoire stroom optreedt in de radiaal-axiale richtingen tijdens de rustperiodes (d.w.z. zonder actieve roering) als gevolg van de initiële axiale gradiënt van de zwierstroom.
Echter, deze roermethoden hebben niet geleid tot een aanzienlijke verbetering van F-EMS prestaties. De redenen hiervoor kunnen gevonden worden in de recente studie door S. Eckert en medewerkers die hebben aangetoond dat het optreden van sterke recirculatoire stromen afhankelijk is van een nauw bereik van roer- en gietparameters. Naleving van die voorwaarden kan negatief invloed hebben op de roerprestaties en deze zelfs nutteloos of schadelijk maken. Er zijn diverse recente pogingen om turbulentie en menging in de bulk van de verzilvende smelt te intensiveren door gebruik te maken van gemoduleerde elektrische stromen om de roerspoelen te energiseren. Het doel is om een gemoduleerd elektromagnetisch veld te produceren dat zowel een tijdsgemiddelde als een tijdsvariërend component bestaat. Deze recente ontwikkelingen zijn theoretisch en laboratoriumschaal van aard en geen is geïmplementeerd in productiepraktijk. Tegenrotatie magnetische velden zijn ook getest voor het roeren van een verzilvend aluminiumlegering in laboratoriumexperimenten uitgevoerd door Vives. Aanzienlijke verbeteringen in solidificatiestructuur zijn bereikt door het gebruik van deze roermethode.
Voordelen van EMS
Voordelen van EMS in het eindproduct hangen af van de toepassing en enkele voorbeelden zijn: (i) betere warmverwerkbaarheid, tijdens extrusie smeden van de staven is de frequentie van inwendige fouten lager, (ii) verbeterde afsnijbaarheid door het vermijden van de structuur die barsten veroorzaakt, (iii) verbeterde verhardbaarheid door verbeterde homogeniteit, (iv) verbeterde draadtrekprestaties met een lage frequentie van kop- en kegelbreuken, en (v) hogere en meer consistente vermoeigingseigenschappen van staven.
Productieproces
- Geavanceerde automatisering & modellering in continu staalgieten
- Optimaliseren van Continu Gieten met Luchtmistkoeling: Efficiëntie & Kwaliteit
- Premium continu gietmouldpoeders voor superieure staalproductie
- De toepan: sleutel tot kwaliteit bij continu staalgieten
- Essentiële Gids voor Continu Gieten van Staal: Proces & Voordelen
- Kokken: Het cruciale onderdeel bij continu staalgieten
- Geavanceerde secundaire koeltechnieken voor optimale continue gieting
- Voorkomen van Breakouts bij Continu Gieten van Staal: Oorzaken, Gevolgen en Oplossingen
- Refractaire Voeringsoplossingen voor Continu Giet Gietkruiken
- Productie-efficiëntie maximaliseren met ijzergiet-leveranciers
- Zandgieten Proces: Technieken, Stappen en Best Practices