



Verbetering van Staalhomogeniteit door Argon Spoeling
Argon Spoeling van Stalen
Het gas spoelproces is een methode waarbij spoeling van vloeibaar staal in de gietkruik wordt uitgevoerd door injectie van inert gas in het staalbad. Argon (Ar) gas wordt voor spoeling bevorzugd omdat het niet alleen inert is, maar ook een zeer lage oplosbaarheid in staal heeft. Spoeling ontstaat door de expansie van het gas door verbranding en drukdaling terwijl het gas opstijgt.
De Ar spoeling van vloeibaar staal wordt uitgevoerd voor het verkrijgen van homogene temperatuur, samenstelling en bevordering van de slak-staal raffinagerreactie. De Ar spoeling van vloeibaar staal wordt gerapporteerd als een uitstekend proces voor de floatatie en scheiding van niet-metallische insluitingen.
Proces en Doelstellingen
Het vloeibare staal na het tappen is gestratificeerd in de gietkruik door de toevoeging van ferrolegeringen en carbureringsmiddelen in de gietkruik tijdens het tappen van het staal. Dit gestratificeerde staal wordt geroerd door het purgemen van Ar gas in het Ar spoelstation. Ar gas purging door het vloeibare staalbad genereert voldoende badturbulentie voor snelle thermische homogenisatie. Roeren met Ar verbetert ook de mengsnelheid voor chemische toevoegingen. Verschillende variabelen voor argon spoeling omvatten gas purging snelheid, hoeveelheid vloeibaar staal (hitgrootte), hoeveelheid superheat in het vloeibare staal, hoeveelheid meegesleept slak, hoeveelheid synthetische slak of kruikbedekkingsmiddel toegevoegd, hoeveelheid menging nodig voor chemische toevoegingen.
Ervaren operators en metallurgisten erkennen het belang van nauwkeurige en consistente Ar gas spoeling in de gietkruik. Schoon staal en goede gietbaarheid in de continue gietmachine (CGM) hangen af van een consistente en zachte spoelroering. Een goed Ar spoel regelsysteem bij het Ar spoelstation vergemakkelijkt reproduceerbare en nauwkeurige argon spoel snelheden en duur.
Inbrengmethoden
Ar gas kan in de gietkruik worden geïntroduceerd ofwel via een diep ingevoegde refractaire lans van boven in het vloeibare staalbad of via een bodempurgeplug. De bovenste refractaire lans kan van 'T', 'Y' of recht doorboring type zijn. Ar gas geïntroduceerd via een bodempurge plug is de effectievere methode van gas spoeling dan een Ar druppel bovenop het bad door de bovenste lans. Normaal wordt de spoeloperatie uitgevoerd door Ar gas te percoleren door de poreuze purge plug aan de bodem van de gietkruik en dient het bovenste lansmechanisme als back-up middelen voor spoeling van het vloeibare staalbad in het geval de plug circuit in de kruik tijdelijk niet werkzaam is. De gastoevoer aansluiting aan de gietkruik kan handmatig met quick coupling systeem of automatisch gemaakt worden wanneer de transportwagen met de gietkruik erop aankomt op het spoelstation. De meeste kruiken zijn tegenwoordig uitgerust met bodempluggen voor argon bubbelen. Gegevens met bovenste roeren met argon resulteren in een iets verminderde vrije open prestatie van de kruik.
Een schematische illustratie van een poreuze plug montage in de kruikbodem en verschillende typen poreuze purge plugs zijn getoond in Afbeelding 1.
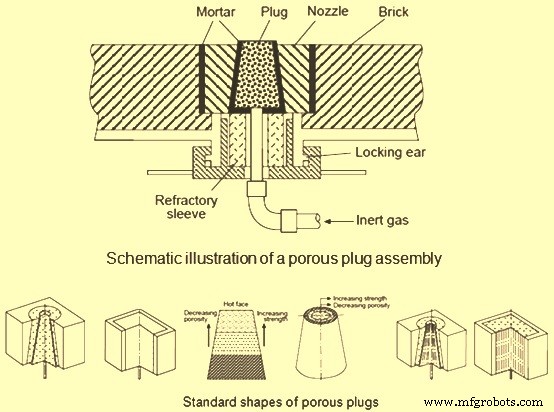
Afbeelding 1: Poreuze plug montage en verschillende typen poreuze plugs
Afbeelding 1 toont standaardvormen van 6 typen poreuze plugs. Van links naar rechts: isotrope plugs (nr. 1 en 2), samengestelde plugs bestaande uit gesneden (nr. 3) en concentrische (nr. 4) en capillair plugs bestaande uit kegelvormige (nr. 5) en rechthoekige (nr. 6).
Zoals te zien is in de figuur, hebben poreuze plugs of een kegelvormige of een rechthoekige vorm. De kegelvormige plug is makkelijker te vervangen in het geval de plug uput voordat de voering. Rechthoekige plugs zijn geometrisch compatibel met de omringende stenen en kunnen ten goede komen in gevallen waar de plug levensduur vergelijkbaar is met die van de voering. De prestaties en levensduur van isotrope plugs kunnen worden verbeterd door het element in twee of drie componenten te produceren, gestapeld met metaalinlagen. Het primaire voordeel van de zogenaamde gerichte porositeit of capillair plug is dat de plug gemaakt kan worden van dezelfde dichte refractaire stof als de voeringsteen, of nog dichter. Dit resulteert in verhoogde hete compressiesterkte, grotere weerstand tegen erosie en een langere levensduur. Nadelen van capillair plugs zijn dat ze gevoeliger zijn voor infiltratie door vloeibaar staal bij verlies van argon gasdruk.
Een zachte Ar spoel laat niet-metallische insluitingen opdrijven, aangezien de hoge druk bellen van het Ar gas de dragers zijn die de niet-metallische insluitingen naar het oppervlak van de slak brengen en helpen bij het reinigen van het vloeibare staal.
Problemen bij Bodempurging
Bij Ar spoeling met behulp van bodempurging plug, kunnen de volgende voorwaarden de mogelijkheid belemmeren om de juiste roerenergie in de gietkruik te bereiken en te handhaven:
- Kanalisatie van Ar gas resulterend in lagere dan verwachte spoelsnelheid
- Lekkages in het Ar toeleveringssysteem
- Bestaan van variabele tegenstandsdruk door veranderende plug conditie
- Mogelijke fout in het beoordelen van de roersnelheid door variabele slakdikte en consistentie
- Gebrek aan real-time registratie van spoelgeschiedenis per gietkruik
Deze voorwaarden kunnen kostbaar zijn met de volgende negatieve effecten:
- Excessief verbruik van Ar gas
- Slechte gietbaarheid van staal (busverstoppingen) in CGM
- Onvoldoende verwijdering van slakinsluitingen
- Afwezigheid van resultaten van aluminium (Al) toevoegingen
- Resulteert in kruik slaklijn refractair slijtage
- Doelstellingen van Ar spoeling worden niet bereikt
- Hogere totale zuurstof in het gespoelde staal
Theoretische Grondslagen
Om een homogene bad temperatuur en samenstelling te bereiken, wordt het staal in de kruik meestal geroerd door middel van argon gas bubbelen bij een matige gas bubbel snelheid, bijvoorbeeld minder dan 0,6 N m³/minuut.
De fundamentele principes van Ar spoeling, zoals andere staalverwerkingsprocessen, zijn gebaseerd op massa-transport controle. Voor massa-transport controle is een convectiestroom in het systeem nodig. Convectiestroom wordt gegenereerd door de opwaartse kracht van het inerte gas dat in het systeem wordt geïntroduceerd, wat een hoogtemperatuur systeem is (rond 1600 °C).
Voor de meeste slak-staal reacties worden de snelheden primair gecontroleerd door massa-overdracht van de reactanten en producten over de slak-staal grensvlak. In gespoelde systemen zoals een staalbad in een kruik gespoeld door Ar, wordt het slak-staal grensvlakoppervlak beïnvloed door de mate van agitatie in het staalbad, wat op zijn beurt wordt bepaald door het spoelvermogen.
Homogenisatie van bad temperatuur en samenstelling door gas bubbelen wordt primair veroorzaakt door de dissipatie van de opwaartse energie van het geïmjecteerde gas. De thermodynamische relatie die het effectieve roervermogen van een gas beschrijft, is afgeleid door Pluschkell. De volgende vergelijking is voor het roervermogen, afgeleid uit de Pluschkell relatie:
e = 14,23 (VT/M) log [(1+H)/1,48 P]
Waarbij:
- e is het spoelvermogen in W/ton
- V is de gasstroomsnelheid in N m³/minuut
- T is de bad temperatuur in Kelvin
- M is het bad gewicht in ton
- H is de diepte van gasinjectie in meters
- P is de gasdruk aan het badoppervlak in atm
De roertijd om 95% homogenisatie te bereiken wordt gedefinieerd als de mengtijd t.
Er zijn talloze experimentele en theoretische studies die zich bezighouden met mengverschijnselen in gas-geroerde systemen. De volgende relatie die de mengtijd t (s) uitdrukt in termen van het roervermogen e (W/ton), kruikdiameter D (m), en injectiediepte H (m), is verkregen uit het werk van Mazumdar en Guthrie:
t (s) = 116 (e)-1/3 (D2/3 H-1)
Locatie van de Spoelplug
De locatie van de bodem spoelplug heeft een effect op de mengtijden. De mengtijd neemt af door de bodemplug excentrisch te plaatsen, bijvoorbeeld op middenstraal. Een spoelplug in het midden van de kruikbodem genereert een toroïdale lus van metaalstroom in het bovenste deel van het bad, terwijl een dode zone ontstaat in het onderste deel, wat resulteert in langere mengtijden. Excentrisch geplaatste bodempluggen geven aanleiding tot uitgebreide circulatie van metaal door het hele bad, vermijden dode zones en leiden tot kortere mengtijden.
Het is interessant om te noteren dat massa-overdracht tussen metaal en slak wordt belemmerd wanneer de spoelplug in de kruikbodem excentrisch is geplaatst. Een spoelplug in het midden resulteert in verhoogde slak-staal emulsificatie met toenemende gasstroomsnelheid. Excentrisch geplaatste spoelplug creëert een slakvrije zone, bekend als het 'oog', dicht bij de kruikwand. Dit beïnvloedt de losmaking van slakdeeltjes van de hoofdfase en resulteert in verminderde emulsificatie. De eindkeuze van de locatie van de spoelplug in de bodem van de kruik lijkt daarom te worden bepaald door welk aspect van roeren belangrijker is voor een gegeven operatie. Normaal wordt een compromisoplossing gehanteerd.
Productieproces
- Optimalisatie van staalkwaliteit: beheer van inslagdeeltjes en vooruitgang in schone staalproductie
- De Rol van Stikstof in Staaleigenschappen
- Geavanceerd Argon-Zuurstof-Ontkoolingsproces (AOD) voor Premium Roestvrij Staal & Hoogwaardige Legeringen
- Schokbestendig Toolstaal: Kenmerken en Toepassingen
- Toolstaal uitgelegd: sleuteleigenschappen & toepassingen in bouw & productie
- Sleutelfactoren voor het selecteren van de juiste toolstaalkwaliteit
- Toolstaal: typen, eigenschappen en belangrijke industriële toepassingen
- Expert Gids Metaal 3D‑Print Materialen: Staal, Superlegeringen, Titanium, Koper en Aluminium
- Inconel vs Roestvrij Staal: De juiste legering kiezen voor hoge-temperatuur, corrosievaste toepassingen
- Gereedschapsstaalkwaliteiten begrijpen: typen, eigenschappen en toepassingen
- Strategische Materiaalselectie: Ontwerp, Kosten en Levensduur Beschermen