



Optimaliseren van Continu Gieten met Luchtmistkoeling: Efficiëntie & Kwaliteit
Een continue gietmachine (CCM) moet efficiënt een breed scala aan staalkwaliteiten kunnen gieten in de huidige omgeving. Dit bereik varieert van ultra-laag koolstof en lage koolstof graden tot hoge koolstof, lage legering en hoge kwaliteit pijpleiding graden. Consistent productie van primere kwaliteit van deze producten vereist verhoogde operationele en onderhoudsflexibiliteit van de CCM zodat de optimale gietparameters voor elke staalkwaliteit in de CCM gehandhaafd kunnen worden. Deze flexibiliteit strekt zich niet alleen uit tot machine-elementen en regelsystemen, maar ook tot de secundaire koelzone van de machine (Afbeelding 1) en eist efficiëntere en betrouwbaardere sproeikoeling in de zone. Daarom is de secundaire koelzone ook een focusgebied geworden in de huidige omgeving vanwege de eis naar verbeterde productkwaliteit en verhoogde productiviteit van de CCM. CCMs hebben nu heel efficiënte systemen voor sproeikoeling in de secundaire koelzone nodig.
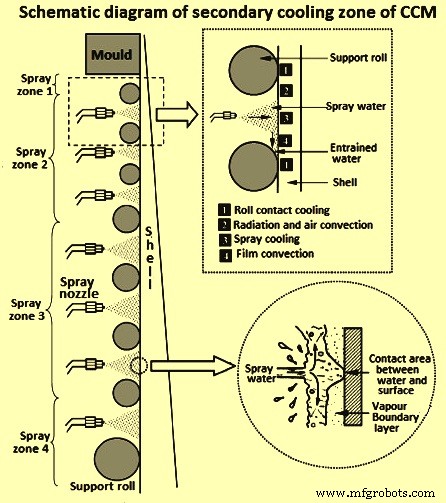
Figuur 1: Schematisch diagram van secundaire koelzone van CCM
Koeling door water speelt een belangrijke rol bij het onttrekken van warmte aan het solidifierende vloeibare staal zowel in de kokil als nadat het gegoten staal de kokil verlaat tijdens het continue gieten van staal. Het wordt gekenmerkt door complexe kookverschijnselen. Warmteonttrekkingssnelheden tijdens waterkoeling, die sterk afhangen van de metaaloppervlaktetemperatuur, kunnen snel veranderen met de tijd naarmate de streng afkoelt. Ongecontroleerde koeling kan fluctuaties in de temperatuurgradiënten binnen het solidifierende staalschil veroorzaken en trekthermische spanningen genereren aan het solidificatiefront wat uiteindelijk kan leiden tot het ontstaan van hete scheuren/krakken in het eindproduct. Het schematische overzicht van de secundaire koeling en de relatie tussen warmtestroom en staaloppervlaktetemperatuur is in Afbeelding 2 weergegeven.
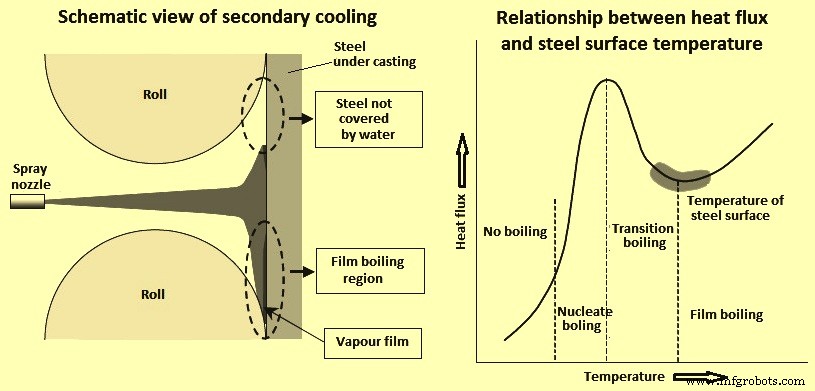
Figuur 2: Schematisch overzicht van secundaire koeling en relatie warmtestroom en staaloppervlaktetemperatuur
De sproeikoeling is het enige controleerbare deel van het secundaire koelproces en is daarom de belangrijkste factor in het bepalen van de productkwaliteit en de productiviteit van het continue gietproces. Het sproeikoelingssysteem gebruikt mondstukken voor het sproeien van water. Het hoofddoel van mondstukken is de koeling van het strengoppervlak. De sproeimondstukkenrangschikking en procesparameters bepalen de kenmerken van de sproeewaterkoeling. De sproeimondstukkenrangschikking definieert het gebied van het strengoppervlak waar de sproeikoeling plaatsvindt, terwijl de procesparameters zoals werkdruk en debieten de koelintensiteit en -verdeling op het strengoppervlak bepalen. Warmteonttrekking van het strengoppervlak, die de koeling en het solidificatieproces definieert, is het resultaat van zowel de mondstukkenrangschikking als de procesparameters.
Het belangrijkste criterium voor de selectie van het sproeimondstuk is de warmteoverdrachtscoëfficiënt, die wordt bepaald door het sproeipatroon, vloeistofverdeling (dichtheid) en volume. De optimalisatiepotentiëlen in mondstukkenrangschikking omvatten: (i) mondstukkenuitlijning, (ii) header- en segmentpijpontwerp, en (iii) vloeistofverdelingsoptimalisatie. Voor procesparametersoptimalisatie liggen potentiëlen in de keuze van: (i) het atomisatietype (luchtmist of alleen water), (ii) sproeikinetica, (iii) sproeipotentieel, en (iv) de gecorreleerde koelrendement gemeten door de warmteoverdrachtscoëfficiënt.
Luchtmistkoeling in de Secundaire Koelzone
Principe van Luchtmistkoeling
Luchtmistkoeling werkt door water door speciaal ontworpen mistmondstukken te forceren. Dit creëert een mist (nevel) van ultra-fijne waterdruppels met een gemiddelde grootte van 25 micron (0,025 mm) of minder. Bij hoge druk mistkoeling kan men een nog kleinere druppelafgrootte krijgen van zo klein als 5 micron (0,005 mm). Dit creëert een oppervlakte groter dan een groot veld uit slechts één liter water. Hogere oppervlakte helpt water heel snel te verdampen. Deze kleine waterdruppels (nevel) absorberen snel de energie (warmte) in de omgeving en verdampen, worden waterdamp (gas). De energie (warmte) die gebruikt wordt om het water om te zetten in waterdamp, wordt uit de omgeving geëlimineerd, wat de omgeving koelt.
Relatieve luchtvochtigheid van de lucht in de omgeving speelt een belangrijke rol in luchtmistkoeling. Het is de hoeveelheid vocht (water) in de lucht vergeleken met de hoeveelheid vocht die de lucht op dezelfde temperatuur kan absorberen. Dit is een cruciale factor in het bepalen van het maximum luchtmistkoelpotentieel. Hoe lager de relatieve luchtvochtigheid, hoe meer water verdampt kan worden, waardoor meer warmte verwijderd kan worden. Bij water sproeikoeling, wanneer water op het staaloppervlak boven een bepaalde temperatuur gesproeid wordt, produceert het een dunne laag stoom tussen het staaloppervlak en het water. Deze toestand wordt vaak 'film koken' genoemd (Afbeelding 2). Studies die hydraulische sproeimondstukken gebruikten, suggereren dat de warmteoverdrachtscoëfficiënt grotendeels afhangt van de massawaterflux gegenereerd door het sproeimondstuk. Echter, de toevoeging van lucht aan de water sproei creëert een complexe situatie. De lucht zorgt voor de atomisatie van het water wat helpt bij de koeling van een staaloppervlak.
De term Leidenfrost-fenomeen wordt gegeven aan de verzameling verschijnselen waargenomen wanneer een kleine hoeveelheid vloeistof op een erg heet oppervlak wordt geplaatst of gemorst. Het is vernoemd naar de Duitse arts J.G. Leidenfrost. Het Leidenfrost-fenomeen is een verschijnsel waarbij een vloeistof, in near contact met een massa significant heter dan het kookpunt van de vloeistof, een isolerende damplaag produceert die de vloeistof tegen snel koken beschermt. Het Leidenfrost-punt markeert het begin van stabiele filmkoken. Het vertegenwoordigt het punt op de kookcurve waar de warmtestroom op het minimum is en het oppervlak volledig bedekt is door een dampdek. Warmteoverdracht van het oppervlak naar de vloeistof vindt plaats door geleiding en straling door de damp.
Een hogere specifieke waterdichtheid is niet de enige factor die beslissend is voor de warmteoverdrachtscoëfficiënt. Het lucht/water-verhouding moet ook overwogen worden, met gecomprimeerde lucht die de kinetische energie levert die nodig is voor penetratie door de stoomlaag boven het strengoppervlak. Dit is belangrijk boven 650 °C vanwege het Leidenfrost-fenomeen. Ook de sproeimondstukhoek en sproeihogte spelen belangrijke rollen. Beiden bepalen de sproeivoetafdrukken (breedte en diepte van sproei) en zijn daarmee factoren die de waterstraaldichtheid (waterflux) en straalimpact beïnvloeden. Naast deze twee variabelen moet de verhouding tussen het gecomprimeerde luchtvolume en de waterstroom als een andere factor in het secundaire koelproces overwogen worden. Sproeikoeling op de streng omvat koken en vorming van stoomlaag op het staaloppervlak. De gecomprimeerde lucht levert de kinetische energie die nodig is voor de penetratie van druppels door de stoomlaag.
Luchtmistmondstuk
De initiële benadering voor het secundaire koelsysteem voor CCMs was gebaseerd op het gebruik van enkelvoudige vloeistof sproeimondstukken. De mondstukkentechnologie heeft sindsdien verbeteringen doorgemaakt, hoewel verschillende machines nog steeds draaien op alleen watergebaseerde koelsystemen en hoge productiviteit en hoge productkwaliteit behalen. Echter, in de huidige omgeving hebben CCMs hoge flexibiliteit nodig in termen van staalkwaliteiten en profielvariatie, wat een hoge flexibiliteit in het secundaire koelsysteem noodzakelijk maakt en dus CCMs uitgerust moeten zijn met luchtmistmondstukken.
De essentiële kenmerken van moderne luchtmistmondstukken zijn de mengkamer, verlengingspijp, water- en luchtinlaatadapters en hun interne geometrieën en geometrie van de mondstukpunt. Deze componenten moeten precis ontworpen zijn om een zeer hoge warmteoverdrachtscoëfficiënt, stabiele sproeihoken en uniforme waterverdeling te garanderen. De luchtmistmondstukken hebben non-verstoppingskenmerken en er zijn geen slijtageonderdelen in de mengkamer van lucht en water. De sproeibreedte van deze mondstukken is stabiel binnen een breed bereik van waterdruk. Dus deze mondstukken hebben constante en uniforme sproeikenmerken.
Luchtmistmondstuk moet voldoen aan de eisen van: (i) atomisatie van koelwater in een fijn mist voor uniforme koeling van het staal, (ii) wijdhoekige afgifte van de miststroom om de installatie van het aantal mondstukken te reduceren, (iii) vergroting van de mondstukuitlaat om verstoppingsneiging te reduceren en het af te voeren waterdebietsbereik te vergroten, en (iv) de mondstukgrootte moet de installatie tussen de rollen faciliteren. De belangrijke factoren in de luchtmistkoeling die bijdragen aan effectieve warmteoverdrachtscondities zijn: (i) fluxdichtheid van luchtmistsproei, en (ii) snelheid van de sproei.
Het is wenselijk om luchtmistmondstukken te hebben met een wijdere regelaarverhouding om de typen geïnstalleerde mondstukken in een CCM te minimaliseren. Dit helpt zowel in het onderhoud als in het laag houden van de mondstukkenvoorraad.
Aangezien luchtmistmondstukken werken met gecomprimeerde lucht naast water, zijn de benodigde vrije dwarsdoorsnedes om hetzelfde waterdebiet te leveren vergroot ten opzichte van enkelvoudige vloeistofmondstukken. De vergrote vrije dwarsdoorsnedes zijn minder gevoelig voor interne mondstukkenverstoppingen doorgaans veroorzaakt door slechte sproeewaterkwaliteit en tonen daardoor verhoogde mondstukkenlevensduur en verminderd onderhoudswerk. Afbeelding 3 en Tabel 1 vergelijken enkelvoudig vloeistofmondstuk met luchtmistmondstuk.
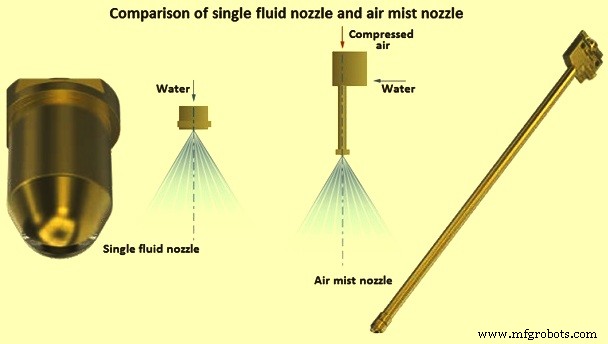
Figuur 3: Vergelijking enkelvoudig vloeistofmondstuk en luchtmistmondstuk
| Tabel 1: Vergelijking luchtmistkoeling met enkelvoudige vloeistofkoeling | ||
|---|---|---|
| Nr. | Luchtmistkoeling | Enkelvoudige vloeistofkoeling |
| 1 | Waterdebiet regelaarverhouding maximaal 30:1 | Waterdebiet regelaarverhouding maximaal 3,7:1 |
| 2 | Grote dwarsdoorsnedes | Kleine dwarsdoorsnedes |
| 3 | Minimale verstoppingsneiging | Hogere verstoppingsneiging |
| 4 | Constante sproehoek | Hoofdspoeihoek varieert met druk |
| 5 | Gelijke vloeistofverdeling | Ongelijke vloeistofverdeling |
| 6 | Hogere warmteonttrekkingscapaciteiten | Beperkte warmteonttrekkingscapaciteiten |
| 7 | Biedt breed gietsnelheidsbereik voor ideale solidificatiecondities | Beperkt gietsnelheidsbereik voor ideale solidificatiecondities |
| 8 | Staat toe een breed scala staalkwaliteiten te gieten op de CCM | Beperkt het bereik van staalkwaliteiten te gieten op de CCM |
| 9 | Heeft minder waterstroom nodig | Heeft grotere waterstroom nodig |
| 10 | Hogere installatiekosten | Lagere installatiekosten |
In het secundaire koelsysteem van CCMs is het noodzakelijk dat de mondstukken uniforme waterverdeling over het strengoppervlak en over de gehele regelaarverhouding bieden. Toleranties van ±15% van de gemiddelde waarde kunnen bereikt worden met een multi-mondstukkenrangschikking bij waterdrangen tussen 1 en 7 kg/cm². De uniforme sproeiverdelingen die door luchtmistmondstukken worden geboden, zowel bij de minimum als maximum regelaarverhoudingen, zijn in Afbeelding 4 weergegeven.
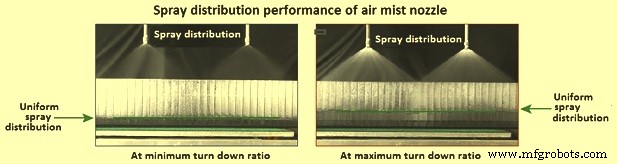
Figuur 4: Sroeivoorstelling prestaties van luchtmistmondstuk
Het principiële voordeel van luchtmistmondstuk boven enkelvoudig vloeistofmondstuk is een verhoogde water regelaarverhouding. De water regelaarverhouding wordt berekend uit het debiet bij de maximale werkende waterdruk (typisch 7 kg/cm²) gedeeld door het debiet bij minimale werkdruk (typisch 0,5 kg/cm² voor luchtmistmondstukken en 1 kg/cm² voor enkelvoudige vloeistofmondstukken). De mondstukken tonen een stabiele sproeewaterverdeling binnen deze werkdrukbereiken. Typische water regelaarverhoudingen voor luchtmistmondstukken varieren in het bereik van 10:1 tot 30:1, terwijl die van enkelvoudige vloeistofmondstukken typisch variëren in het bereik van 2,6:1 tot 3,7:1. De verhoogde regelaarverhouding biedt hogere flexibiliteit in termen van warmteoverdrachtsvariatie. Dit is geïllustreerd in Afbeelding 5.
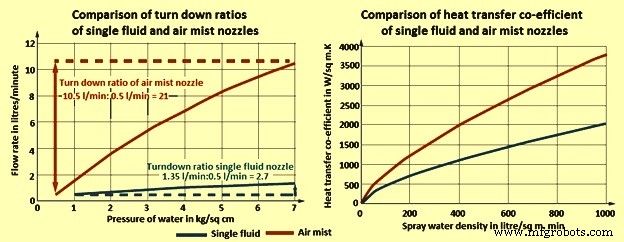
Figuur 5: Vergelijking regelaarverhoudingen en warmteoverdrachtscoëfficiënt van enkelvoudige vloeistof en luchtmistmondstukken
Luchtmistmondstukken voor Bramen en Bloemen Gieten
Wanneer luchtmistkoeling voor een bram- of bloem CCM wordt overwogen, is het vlakke straalmondstuk doorgaans niet de beste keuze. Dit is met name het geval wanneer 'halverwege krakken' worden ervaren. Halverwege krakken ontstaan door herverhitting van het strengoppervlak nadat het de scherpe warmteonttrekkingszone onder een sproeistraal is gepasseerd. Tijdens dit herverhittingsproces zet het oppervlak uit en oefent een trekkende spanning uit op het hottere en zwakkere binnenmateriaal wat dan kan scheuren. Het gebruik van vlakke straalmondstukken vererbert dit effect.
Volkegelmondstukken of ovale mondstukken bieden een zachtere koeling door warmte over een uitgebreid oppervlaktegebied te onttrekken. Deze twee sproeipatronen zijn de standaard voor enkelvoudige vloeistof water secundaire koelsystemen, maar er is geen adequate versie met luchtmist geweest. Gewone volkegel luchtmistmondstukken tonen onstabiele sproeprestaties, zeer hoge luchtconsumpties, en een neiging om heel gemakkelijk te verstoppen. Ovale kegel luchtmistmondstukken met multi-sleuf openingen. Niet-uniforme sproeipatronen en de zeer smalle makkelijk te verstoppen sleuven hebben deze mondstukken nauwelijks meer dan een compromies gemaakt.
Met de ontwikkeling van een nieuwe generatie volkegel en ovale kegel luchtmistmondstukken, is het nu mogelijk om luchtmistkoeling effectief in bram- en bloem CCMs te gebruiken. Het compacte blokontwerp stelt montage zowel op horizontale sproeibalken als op verticale 'banaan' mondstukkenheaders toe. Een volkegel type luchtmistmondstuk is in Afbeelding 6 getoond.
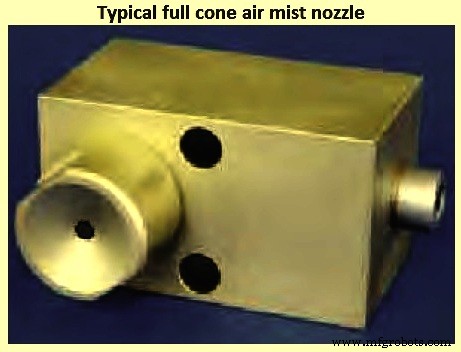
Figuur 6: Typisch volkegel luchtmistmondstuk
Met deze mondstukken zijn regelaarverhoudingen van 1:14 bereikt bij waterdrukbereik van 1-10 kg/cm² bij constante 2 kg/cm² luchtdruk. Nominale sproeihoken voor circulaire volkegelmondstukken variëren van 0 tot 90 graden. Vrije doorlaat met 2 mm diameter zijn ongeveer 3 keer hoger dan eerder voor een mondstukgrootte met debieten van 0,5 l/min bij 1 kg/cm² waterdruk en 5 l/min bij 7 kg/cm² waterdruk bij constante 2 kg/cm² luchtdruk.
Tabel 2 geeft vergelijking van de prestaties van luchtmistkoeling en sproeikoeling in enkele Japanse staalplanten.
| Tabel 2: Vergelijking luchtmistkoeling en sproeikoeling in sommige Japanse planten | |||||
|---|---|---|---|---|---|
| Nr. | Staalplant | Verstoppingen | Onderhoud | ||
| Luchtmistkoeling | Sproeikoeling | Luchtmistkoeling | Sproeikoeling | ||
| 1 | Plant A | 0,89% in 15 dagen* | 1,5% tot 19,8% in 15 dagen | Reinigen verstoppelde mondstukken in 15 dagen* | Reinigen verstoppelde mondstukken in 15 dagen |
| 2 | Plant B | Klein | Rond 20% in 5 maanden | Geen verstoppingen | Wisselen verstoppelde mondstukken in 3-12 maanden |
| 3 | Plant C | Klein | Gebruik van loopbalk | Wisselen 15 mondstukken in 2 maanden | Gebruik van loopbalken |
| 4 | Plant D | Klein | Rond 20% in 4 maanden | Controleren in 15 dagen | Controleren elke giet |
| * Luchtinjectiemondstuk | |||||
De voordelen van luchtmistkoeling in een continue gietmachine zijn: (i) verminderde incidentie van oppervlakte- en hoekkrakken en centrale segregatie door verbetering in de vloeistofverdeling en vermindering in koelwaterstroom, (ii) toename in gietsnelheden en productiecapaciteit, (iii) verbetering van de operationele conditie van de CCM voor een uitgebreid productmix door bredere regelaarverhouding en optimalisatie van lucht/water-verhouding, (iv) aanzienlijk verminderd onderhoud en pijpkosten door eenvoudige en rigide mondstukkenmontage en sproeipijpen, en (v) verbetering in operationele veiligheid door perfecte uitlijning van de mondstukken en sproeipijpen en vermindering in mondstukkenverstoppingen.
Productieproces
- Luchtreinigers: ontwerp, geschiedenis en toekomstige trends
- Sprayverf: Geschiedenis, Productie en Toekomsttrends
- Zuurstof: Van oude ontdekking tot moderne industriële krachthuis
- Airbagsystemen: Ontwerp, Geschiedenis en Toekomstige Innovaties
- Geavanceerde automatisering & modellering in continu staalgieten
- Premium continu gietmouldpoeders voor superieure staalproductie
- De toepan: sleutel tot kwaliteit bij continu staalgieten
- Essentiële Gids voor Continu Gieten van Staal: Proces & Voordelen
- Verbetering werkplekveiligheid: Oliemist-luchtreinigers voor een schonere, gezondere snijomgeving
- Olie-mist Luchtfilters: Bescherming van Werkplekluchtkwaliteit & Werknemersgezondheid
- Wasmodelgieten: Voordelen, Nadelen en Belangrijke Overwegingen