



Ferrolegeringen Efficiëntie Maximaliseren in Staalproductie
Ferrolegeringen zijn legeringen van ijzer met een hoog percentage van een of meer andere elementen zoals silicium (Si) en mangaan (Mn). Ze zijn bros en ongeschikt voor direct gebruik in het fabriceren van gebruiksproducten. Ferrolegeringen zijn belangrijke grondstoffen voor het staalproductieproces. Ze worden voornamelijk gebruikt voor ontzuring en legering van stalen.
Ferrolegeringen hebben lagere smelttrajecten dan de zuivere elementen en lagere dichtheid, waardoor ze gemakkelijker in het vloeibare staal geïncorporeerd kunnen worden dan de zuivere elementen. Ferrolegeringen worden aan vloeibaar staal toegevoegd om het ontzuringsproces van verwijdering van overmaat zuurstof (O₂) uit het vloeibare staal uit te voeren. Ze hebben een hoge affiniteit voor O₂ en vormen oxiden in de vorm van slak.
Ferlegeeringen worden meestal ingedeeld in twee groepen: (i) bulk ferrolegeringen, en (ii) edele of speciale ferrolegeringen. Bulk ferrolegeringen bestaan uit hoofdlegeringen: ferromangaan (Fe-Mn), ferrochroom/laadchroom (Fe-Cr) en ferrosilicium (Fe-Si). Edel ferrolegeringen zijn vitale invoer voor de productie van speciale en legeringsstalen. Deze ferrolegeringen zijn van hoge waarde en worden in lage volumes verbruikt. Ze zijn: ferromolybdeen (Fe-Mo), ferrovanadium (Fe-V), ferrowolfram (Fe-W), ferrotitaan (Fe-Ti) en ferroniobium (Fe-Nb). Sommige legeringen zoals silicomangaan die ijzer slechts in heel klein percentage bevatten, worden ook doorgaans geclassificeerd als bulk ferrolegeringen.
Toevoegingspraktijken
In goede staalproductiepraktijk worden ferrolegeringen doorgaans niet aan de smeltoven toegevoegd en worden ~60% tot 90% van de ferrolegeringstoevoegingen gedaan aan de gietbekken tijdens het gieten van het vloeibare staal en de rest wordt tijdens secundaire staalproductieprocessen toegevoegd. Er is echter een trend naar meer toevoegingen tijdens secundaire staalproductieprocessen of zelfs aan de gietbak met speciale draadproducten.
Tijdens toevoeging van de ferrolegering aan het vloeibare staalbad is het noodzakelijk de ferrolegering in het vloeibare staal te dompelen. Bij toevoeging vormt zich een staalschil op het oppervlak van de ferrolegering. Warmte overgedragen van het vloeibare staal smelt deze schil weer terug tot het oorspronkelijke ferrolegeringsoppervlak. Convectieve warmteoverdracht is een functie van badroeren en oververhitting en regeert de schilsmelting.
Verschillende fysische en chemische eigenschappen van ferrolegeringen beïnvloeden de oplossing van de ferrolegering in het vloeibare staal. Smeltpunt is de primaire factor voor de oplossingssnelheid van de ferrolegeringen, terwijl andere belangrijke eigenschappen dichtheid, warmteleidbaarheid, specifieke warmte, en enthalpie van menging omvatten. Dichtheid bepaalt of de toevoeging drijft (ferrosilicium), zakt (ferromangaan) of in het vloeibare bad meegesleept wordt (ferrochroom). Warmteleidbaarheid, samen met specifieke warmte en dichtheid, bepaalt de dikte van de staalschil, die op de koude toevoeging vormt. Ten slotte kan een sterke exotherme reactie tussen de ferrolegering en het vloeibare staal (enthalpie van menging) de assimilatietijd aanzienlijk reduceren (75% ferrosilicium).
Minimaliseren van ferrolegeringformaat verbetert de oplossingssnelheid, wat tegengesteld is aan historische praktijk waar grote klonterige ferrolegeringen gebruikt werden om de slaklaag te penetreren. Helaas betekent klein formaat meer oppervlakte voor transport van ongewenste gassen en vocht, plus klein legeringsformaat verhoogt stofverliezen en leidt tot hanteringsmoeilijkheden. Het is bepaald dat de optimale grootte voor ferrolegeringen tussen 3 mm en 20 mm ligt. Draad- en poederinjectie zijn beide middelen om beperkingen opgelegd door fijn legeringsformaat te overwinnen.
Efficiënte staalproductieprocessen zijn afhankelijk van de beweging van het vloeibare staal om: (i) de ferrolegeringen op te lossen, (ii) de insluitingen te laten drijven, en (iii) chemische en temperatuuronregelmatigheden te elimineren. Natuurlijke krachten kunnen vloeibare staalbeweging induceren, bv. convectie door temperatuurgradiënt of energie van de vallende stroom tijdens gieten. Natuurlijke convectie is relatief langzaam en de giet-geïnduceerde beweging is tijdsbeperkt. In tegenstelling kunnen externe krachten, zoals gasinjectie door een lans, prop of tuyère, significant intensevere beweging creëren. Gasinjectie via lansen en porieuze propen is de overheersende roeringsmethode die normaal tijdens het staalproductieproces wordt toegepast.
Het ideaal van ontzuringspraktijken is om vrije O₂ in vloeibaar staal te binden en oxide-insluitingen die gevormd worden tijdens ontzuring bij gieten te verwijderen en de efficiëntie van de ontzurende elementen te verhogen. Het ontzuringsproces van het vloeibare staal is een eigenaardig fenomeen. De toename van de concentratie van ferrolegeringen boven een bepaalde kritieke waarde resulteert in herontzuring van het vloeibare staal.
Normaal worden drie hoofdontzuringsmethoden gebruikt tijdens het gieten van het vloeibare staal: (i) rimmend staal wat betekent geen doden van het vloeibare staal, (ii) half-gedood staal wat betekent dat het vloeibare staal gedeeltelijk gedood is, en (iii) volledig gedood staal. Rimmend staal en half-gedood staal zijn niet geschikt voor continue gieten van het vloeibare staal en zijn primair gericht op het produceren van Mn-Al (aluminium)-silicaat insluitingen die deformeerbaar zijn in warm walsen, en het vermijden van harde kristallijne insluitingen zoals Al₂O₃ (alumina), en MgO·Al₂O₃ (magnesia-alumina).
De meerderheid van huidige staalproductiepraktijken streeft naar complete doodmaking van de vloeibare stalen. Onderdoden van staal leidt tot aanwezigheid van O₂-bubbels in het vloeibare staalbad wat op zijn beurt leidt tot blaasgaten in het gegoten product, en gietbakstopper lopen etc. Overdoden van het vloeibare staal herontzuurt het vloeibare staalbad en voegt meer kosten toe aan het staal. Optimalisatie van ontzuring is noodzakelijk om de minimum opgeloste O₂ in het vloeibare staal te bereiken voordat het gieten begint.
Ferrolegeringen worden aan vloeibare stalen in de gietbekken toegevoegd voor diverse redenen zoals: (i) om het vloeibare staal te ontzuren door te reageren met O₂ en oxiden te vormen die in de slak geabsorbeerd moeten worden, (ii) om de eindchemische samenstelling van het staal aan te passen, en (iii) om de gespecificeerde mechanische eigenschappen in het staal te bereiken door insluitingen in het staal te modificeren. Ze zijn een grote kostenbijdrage factor tijdens het staalproductieproces. Ze kunnen ook een constante bron van productiestoornissen en onverwacht procesgedrag zijn.
Bij toevoeging van ferrolegeringen aan het vloeibare staal vindt ook opname van andere elementen (bijvoorbeeld koolstof) plaats. Bij toevoeging van ferrolegeringen is het ook belangrijk bewust te zijn van, en indien nodig het effect van andere componenten van de ferrolegeringen op de algehele staalsamenstelling te berekenen. Opname van C (koolstof) kan kritiek zijn in bepaalde lage C en ultra-lage C staalkwaliteiten. In dergelijke gevallen wordt het noodzakelijk de duurdere lage C of hoge zuiverheid ferrolegeringen te gebruiken.
Toevoeging van ferrolegeringen wordt normaal gedaan als gietbekkentoevoegingen. Het kan gedaan worden bij het gieten, en bij elk van de secundaire staalproductie-eenheden (zoals argon spoelstation, gietbekkenoven, CAS-OB, of vacuüm degaasings eenheid). In het algemeen worden bulksgewijze toevoegingen van ferrolegeringen normaal gedaan tijdens het gieten in de gietbekken, met 'bijsturing' toevoegingen op latere stadia.
Het is belangrijk zich bewust te zijn dat toevoegingen van ferrolegeringen aan de gietbekken niet resulteren in instantane veranderingen aan de staalsamenstelling, maar een eindige tijd nodig hebben om op te lossen. Voldoende tijd (mengstijd) moet voorzien worden voor ferrolegeringstoevoegingen om op te lossen. De kwesties met betrekking tot de mengstijd die belangrijk zijn: (i) grove deeltjes lossen langzamer op in het vloeibare staal dan poeders, draden en fijn deeltjestoevoegingen, (ii) roeren van de gietbekken (bv. door argon Borbelen) versnelt het oplossingsproces en is ook essentieel voor het homogeniseren van de vloeibare staalsamenstelling, (iii) mengstijd neemt toe als de temperatuur daalt.
Een van de substantiële kosten tijdens de staalproductie-operatie is de toevoegingen van de ferrolegeringen. Daarom is het essentieel om een beter begrip te hebben van de factoren die legeringsherstel bepalen en de controle van de eindchemie te verbeteren. Ferrolegeringsherstel samen met de staalproductiepraktijk heeft een goede controle nodig voor het geoptimaliseerde gebruik van de ferrolegeringen.
De precisie die de moderne staalproductiepraktijk nodig heeft heeft geresulteerd in meer zorgvuldige toevoegingspraktijk van ferrolegeringen aan het vloeibare staalbad. Moderne staalproductiepraktijk heeft herhaalbare en consistente resultaten nodig met een hoog niveau van herstellen. Zeker, staalproductiepraktijk speelt een rol in de eindhersteltarieven alsook de graad van ontzuring van de hitte, turbulente in de gietbekken, en een aantal andere factoren. Echter, de fysico-chemische eigenschappen van de ferrolegering zijn heel belangrijk omdat het een grote invloed heeft op het herstel van de ferrolegering.
Het hersteltarief van de ferrolegering of simpelweg het herstel van de ferrolegering is de hoeveelheid van het element die daadwerkelijk toeneemt in de vloeibare staalsamenstelling in plaats van verloren te gaan aan de slak. Ferrolegeringsherstel is niet alleen belangrijk vanuit economisch oogpunt maar ook vanuit het oogpunt van het maken van hoge kwaliteit producten met hoog reproduceerbare mechanische eigenschappen. Herstel van ferrolegeringen hangt af van een breed spectrum van parameters, samengevat in drie groepen: (i) type additieve elementen (concentratie van de additieve elementen en hun chemische activiteit, in het bijzonder affiniteit voor O₂, dichtheid, grootte en vorm van deeltjes, en concentratie van onzuiverheden etc.), (ii) methoden van toevoeging (in de oven, gietbekken, en speciale injectiemethoden, zoals draadinjectie etc.), en (iii) staalproductietechnologie (type en grootte van staalproductieoven, samenstelling, conditie, en hoeveelheid slak, temperatuur van de hitte, en tijdsperiode van de hitte).
Het herstel van ferrolegeringen tijdens de staalproductie-operaties wordt beïnvloed door verschillende factoren. Oxidatie van de ferrolegering is doorgaans de primaire oorzaak van slechte of erratische herstel. Het herstel van de ferrolegering is een functie van de oplossingssnelheid van de legering, dichtheid van de legering, en opgeloste O₂ in het vloeibare staal (voor nitried-vormende legeringen is opgeloste N₂ ook mee te nemen). De toename in de opgeloste O₂ in het staal verlaagt het herstel van de ferrolegering en verlaagt de oplossingssnelheid van ferrolegeringen met smeltpunten groter dan staal.
De oplossingssnelheid is de enkele meest belangrijke eigenschap die het ferrolegeringsherstel bepaalt. Hoe sneller de ferrolegering in oplossing gaat, hoe minder kansen bestaan voor verliezen. Ook de ferrolegeringsdichtheid is een belangrijke factor. De ideale dichtheid van ferrolegering is in het bereik van 6,2 g/cm³ tot 7,6 g/cm³. Echter, als het vloeibare staal niet goed geontzuurd is, kan het herstel laag zijn zelfs als de ferrolegering een hoge oplossingssnelheid en een ideale dichtheid heeft.
De overdracht van ferrolegeringstoevoegingen van een vaste naar de vloeibare toestand kan beschouwd worden als smelten of oplossen. Smelten treedt op wanneer warmte toegepast wordt, terwijl oplossing plaatsvindt wanneer het vaste materiaal in contact komt met een vloeistof bij temperaturen onder het smeltpunt van het vaste materiaal. Het oplossingsproces kan verdeeld worden in twee opeenvolgende stappen. De eerste stap is de oppervlakte reactie waarin het vaste door een fas verandering naar het vloeibare gaat. De tweede stap is het transporteren van de resulterende geloste atomen van de interface in de bulk van het vloeibare staal door diffusie door een grenslaag. Elke stap kan snelheidsbepalend zijn in het oplossingsproces.
Naast de waarde van de additieve elementen, bevatten ferrolegeringen ijzer en potentiële chemische energie. Het ijzer in de ferrolegering heeft een substantiële waarde aangezien het goed gedefinieerd is en beschikbaar in een snelle smeltende, klonterige vorm. De chemische energie heeft ook een potentiële waarde, maar het kan net zo goed een probleem en een kostenpost zijn. Ferrolegeringen kunnen ook insluitingen en bijkomende elementen bevatten. De bijkomende elementen in ferrolegeringen kunnen speciale beperkingen hebben door hun invloed op oxide-insluitingen of andere neerslagen (nitriden, carbiden). Ferrolegeringen kunnen ook kleine hoeveelheden onzuiverheden bevatten zoals zwavel (S), fosfor (P), gassen zoals O₂, stikstof (N₂), en waterstof (H₂), en vocht.
In het algemeen, om schoon staal te produceren, moet het vloeibare staal geontzuurd worden en de producten van ontzuring moeten verwijderd worden alsook de herontzuring door de slak moet effectief voorkomen worden. Tijdens het gieten van het vloeibare staal uit de primaire staalproductieoven, wordt Si/Mn/Al complexe ontzuring uitgevoerd met ferrolegeringen om de doel lage smeltpunzachte oxide insluitingen te bereiken die gedefinieerd worden tijdens walsen en om vaste Al₂O₃ insluitingen bij aluminium ontzuring of door individuele ontzuring van ontzurers te vermijden.
De universele vergelijkingen voor de reactie zijn gedefinieerd als 'x [M] + y[O] = MxOy'. In deze vergelijking is M het additieve element en O de opgeloste zuurstof in het vloeibare staal. De evenwichtsconstante voor de vergelijking is afhankelijk van: (i) vrije energie verandering voor ontzuring reactie, (ii) opgeloste elementen in vloeibare staal, (iii) activiteit 'a' van het additieve element (a[M] = fM * %[M] waar fM de activiteitscoëfficiënten van het additieve element relatief aan de 1% standaardstaat Fe, (iv) de activiteitscoëfficiënten van O₂ relatief aan de 1% standaardstaat Fe, en (v) activiteit van ontzuringsproduct doorgaans genomen als 1 in vaste toestand. Voor een staalsamenstelling bij een specifieke temperatuur zijn de activiteitscoëfficiënten van de additieve elementen constanten en de evenwichtsconstante voor elk oxide-vormend element kan berekend worden. De meest voorkomende ontzuringreacties met hun evenwichtsconstanten en hun waarden zijn hieronder gegeven.
Ferrolegeringen hebben een verkoelend effect op het vloeibare staal. De toevoeging van ferrolegeringen resulteert in een daling van de temperatuur van het vloeibare staal. De reductie van de temperatuur van het vloeibare staal hangt af van de warmtecapaciteit en warmte van oplossing van de verschillende oplosmiddelen. De ene belangrijke uitzondering is Al, wat exothermisch reageert met eventueel aanwezige O₂ (ofwel opgelost in het staal, of geïnjekteerd door een lans) om het staal op te warmen. Normaal is ontzuring met Al efficiënter bij lagere temperaturen. Ook moet in gedachten gehouden worden dat het vloeibare staal na ontzuring afkoelt, het Al-O 'oplosbaarheidsproduct' (d.w.z. de evenwichtscurve in Fig 1) ook lager wordt. Dit betekent dat Al en O blijven reageren, met de mogelijkheid van zeer fijn Al₂O₃ deeltjes te vormen. Tenzij deze tijd hebben om uit te drijven, zullen deze in het eindproduct gevangen zitten.
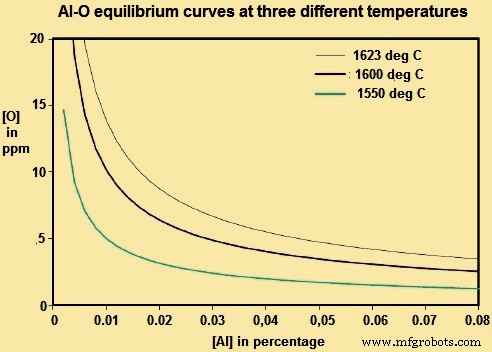
Fig 1 Al-O evenwichtscurven bij drie verschillende temperaturen
Productieproces
- Stalen Wol: Geschiedenis, Productie en Veiligheidsinformatie
- Stalen Pijp: Typen, Geschiedenis en Moderne Productie
- De Kunst van de Schaar: Van Oude Veerbladen tot Moderne Precisie-instrumenten
- De Evolutie van Badkuipen: Van Oude Baden tot Moderne Productie
- Zink: Eigenschappen, Toepassingen en Productieproces
- Helicopter: Vielzijdig Rotorvliegtuig voor Verticale Opstijging & Precisie Zweefvlucht
- Roestvrij staal: eigenschappen, productie en toekomstige toepassingen
- Inslagdeeltjes in staal: oorzaken, typen en beheersing in secundaire staalbereiding
- Groene staalproductie: De industrie revolutioneren voor een koelere planeet
- De juiste gereedschapstaalgraden kiezen voor optimale prestaties
- Wolfram-molybdeen-ijzer legeringen: verbetering van staalsterkte en productie-efficiëntie