



Kokken: Het cruciale onderdeel bij continu staalgieten
Rol van de kok in het continu gieten van staal
Kokken spelen een belangrijke rol in het proces van continu gieten van vloeibaar staal. Zij zijn het hart van het continu gietproces. In het proces van continu gieten wordt vloeibaar staal uit de gietkruik in de gietkok gegoten door de ondergedompelde instroommond (SEN) gedompeld in het vloeibare staal. De kokken zijn watergekoeld. Solidificatie van vloeibaar staal begint in de kok door indirecte koeling. Het koelproces in de kok staat bekend als primair koelproces.
In de kok verzilvert een dunne schil staal naast de kokwanden voordat het middelste deel. Dit heet een strook en verlaat de basis van de kok in een spuitkamer. Het grootste deel van het vloeibare staal binnen de wanden van de strook is nog vloeibaar. De strook wordt onmiddellijk ondersteund door dichtbij elkaar geplaatste, watergekoelde rollen die de wanden van de strook ondersteunen tegen de ferrostatsche druk van het nog verzilvende vloeibare staal binnen de strook. Om de solidificatiesnelheid te verhogen, wordt de strook besproeid met grote hoeveelheden water terwijl het door de spuitkamer passeert. Dit is het secundaire koelproces. De finale solidificatie van de strook kan plaatsvinden nadat de strook de spuitkamer heeft verlaten.
De functie van de continu gietkok is om het vloeibare staal te ontvangen en een snelle warmteoverdracht naar het koelwater te garanderen om snelle solidificatie mogelijk te maken. Het vloeibare staal, wanneer het de kok verlaat, moet een net voldoende dikke buitenste schil vertonen om te voorkomen dat het over de onderdelen van de continu gietmachine spatst. De kok moet deze functie vervullen. Na de kok wordt verdere koeling van de staalstrook gedaan door middel van de snellere directe koeling met behulp van directe waterproeien.
Solidificatie ontstaat uit de dynamische aard van het gietproces. In het bijzonder hangt dit samen met het volgende:
- Behandeling van zeer hoge warmtevloed in de kok
- Bezorgdheid om de initiële dunne en kwetsbare vaste schil te beschermen tegen breakout tijdens de daling van de strook door de kok
- Ontwerpen van gietparameters afgestemd op de solidificatiedynamiek van de staalsoort voor minimalisatie of eliminatie van oppervlakte- en inwendige defecten in het gegoten product
Kernaspecten van de staalschil die de kok verlaat zijn vorm, schildikte, uniforme schiltemperatuurverdeling, defectvrije inwendige en oppervlakte kwaliteit met minimale porositeit, en weinig niet-metallische insluitingen.
Veilige operatie (d.w.z. zonder metaal breakout) van de gietmachine en het bereiken van acceptabele gegoten staalkwaliteit vereisen begrip van zowel procesengineering als metallurgie van solidificatie. De belangrijke aspecten zijn de wrijvingscontrole in de kok en de impact van graadkenmerken op het solidificatieproces. Het eerste is een uniek voorbeeld van combinatie van solidificatimechanisme en procesengineering, en het laatste definieert de gietparameters die toegepast moeten worden voor het gieten van diverse staalsoorten.
Kok
De kok is eigenlijk een open gekist structuur, die een watergekoelde binnenbekleding bevat vervaardigd uit een hoog zuiver koperlegering. Kleine hoeveelheden legeringselementen worden toegevoegd om de sterkte te verhogen. Kokwater overdraagt warmte van de verzilvende schil. Het werkoppervlak van het koperoppervlak is vaak geplateerd met chroom of nikkel om een harder werkoppervlak te bieden, en om koperopname op het oppervlak van de gegoten strook te vermijden, wat oppervlaktebarsten op het gegoten staal kan faciliteren. De diepte van de kok kan variëren van 0,5 m tot 2,0 m afhankelijk van de gietsnelheid en profielafmeting.
De kok is getaperd om luchtspaltvorming te verminderen. Tapering is typisch 1% van de koklengte. Voor doorsnede van de kok is de tapering ongeveer 1 mm voor 1 m lange kok. De doorsnede van de kok is de doorsnede van het te gieten profiel. De kokdoorsnede neemt geleidelijk af van boven naar beneden.
De platering die bestaat uit het bekleden van de binnenwand van de kok, is voor het verlengen van de levensduur van koperkokken. De kwaliteit van de bekleding heeft een significante rol in het bepalen van de levensduur van de kok. Door de jaren heen zijn verschillende typen bekledingen ontwikkeld die de kwaliteit en kostenefficiëntie van de continu gietkokken continu hebben verbeterd.
Afhankelijk van de eisen van het gietproces, moeten verschillende bekledingsprocessen en materialen worden toegepast, om een optimaal resultaat te verkrijgen. Beschikbare bekledingsmaterialen zijn Ag, Ni, Cr, Mo, CrO, ZrO, en Al₂O₃. De bekleding wordt in een chemisch, elektrolytisch of thermisch proces aangebracht. Verschillende typen beschikbare bekledingen zijn als volgt:
- Parallelle bekleding – Dit type bekleding voorkomt direct contact tussen de strook en het koper, controleert thermische verliezen (in alle gevallen, niet dissipatie) door de dikte van de bekleding te variëren, en verbetert de levensduur.
- Meervoudige bekleding – Dit type bekleding compenseert hittepuntjes, en verbetert de levensduur.
- Gedeeltelijke parallelle bekleding aan de kok ingang of uitgang – De bekleding aan de ingang vermindert warmtedissipatie in de bovenste gebieden van de kok, voorkomt overlapping en verbetert de levensduur. De bekleding aan de uitgang vermindert warmtedissipatie aan het einde van de kok en verbetert de levensduur.
- Conische bekleding – Dit type bekleding controleert warmtedissipatie langs de lengte van de kok en verbetert de levensduur.
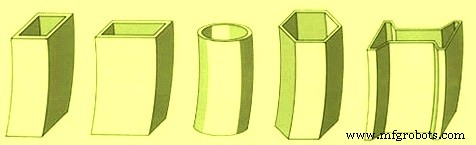
Continu gietkokken kunnen verschillende vormen en interne tapering hebben afhankelijk van het profiel dat in de continu gietmachine gegoten moet worden. Een paar typische doorsnedevormen van de kokken worden getoond in Fig. 1.
Gewenste eisen aan de kok
De kok moet bestand zijn tegen thermische erosie en vervorming. De gewenste eigenschappen van de kok zijn als volgt:
- Hoge warmteleidingscoëfficiënt
- Hoge sterkte en hardheid om te garanderen: (i) slijtvasteheid, (ii) kreepvastheid, (iii) vermoeibestendigheid, en (iv) weerstand tegen barsting
- Hoge verzachtemperatuur (gewenste eigenschappen behouden bij hoge temperaturen)
Controle van de hoogte van vloeibaar staal in de kok is cruciaal voor het succes van de continu gietmachine. Dit wordt gedaan door het controleren van het staalniveau (meniscusniveau). De solidificatie begint vanaf de meniscus van het staalniveau in de kok. Kokniveausensoren worden gebruikt om het meniscusniveau in de kok te controleren. Sensoren worden gebruikt om het meniscusniveau te controleren.
De kok onttrekt normaal ongeveer 10% van de totale warmte. Kokwarmteoverdracht is zowel kritiek als complex. Wiskundige en computermodellering worden typisch gebruikt om een beter begrip van de kokthermische condities te ontwikkelen, en om te helpen bij een goed ontwerp en operatieve praktijken. Warmteoverdracht wordt over het algemeen beschouwd als een reeks thermische weerstanden als volgt:
- Warmteoverdracht door de verzilvende schil
- Warmteoverdracht van het staalschiloppervlak naar het koperkok buitenoppervlak
- Warmteoverdracht door de koperkok
- Warmteoverdracht van het koperkok binnenoppervlak naar het kokkoelwater
Vroege solidificatie in continu gieten vindt plaats in de vorm van gedeeltelijke bevriezing van de meniscuskromming afkomstig van het kok-vloeistof contactpunt. Voorkomen van plakken en scheuren van deze initiële dunne schil tijdens de daling van de verzilvende strook is een van de belangrijkste functies van de kok. Om schilplakken en scheuren te minimaliseren, moet de wrijving tussen het strookoppervlak en de kokwand onder een kritisch niveau worden gehouden, afhankelijk van de schilsterkte.
Kokoscillatie
Minimalisatie van de wrijving en continue loslating van de schil van de kok zijn bereikt door de introductie van kokoscillatie ondersteund door smering. De kok wordt op en neer beweegd om de gedeeltelijk verzilverde strook te onttrekken. De geoscilleerde frequentie kan gevarieerd worden. De kok oscilleert ook verticaal (of in een bijna verticaal gebogen pad) om te voorkomen dat het vloeibare staal aan de kokwanden plakt.
De oscillatiecyclus beïnvloedt kok-strook wrijving inclusief loslating van de strook van de kok en definieert ook de oppervlaktetopografie van het gegoten product. Kokoscillerende cycli variëren in frequentie, hub en patroon. Vanuit het smeringspunt van zicht, vertaalt de oscillatiecyclus in twee operatiefasen als hieronder:
- Een compressiefase van duur t1 gedefinieerd als de negatieve striptijd waar kokslak geïnfiltreerd wordt in de kloof tussen de eerste verzilverde schil en de kok. De periode t1 getuigt een hogere neerwaartse snelheid van de kok relatief ten opzichte van de dalende snelheid van de strook en is verantwoordelijk voor de loslating van de schil van de kokwand en stelt compressieve spanningen in de schil in staat te ontwikkelen die de sterkte vergroten door oppervlaktebarsten en porositeit te verzegelen.
- Een smeerfase van duur t2 waar trekkingsspanningen worden toegepast op de eerste verzilverde schil vergezeld door depositie van de geïnfiltreerde kokslak tegen de kokwand. Dit correspondeert met de opwaartse beweging van de kok.
Kokoscillatie is noodzakelijk om wrijving en plakken van de verzilvende schil te minimaliseren, en schilscheuring en vloeibaar staal breakouts te voorkomen, die ravage kunnen aanrichten op apparatuur en machinedowntime door opschoning en reparaties. Wrijving tussen de schil en kok wordt verminderd door het gebruik van koksmeermiddelen zoals olie of gepulveriseerde kokfluxen. Oscillatie wordt bereikt ofwel hydraulisch ofwel via motor gedreven excentrieken of hendels die de kok ondersteunen en reciprokeren (of oscilleren).
Kokoscillatie resulteert in de vorming van oscillatiemerkes (OM) bij bijna regelmatige intervallen op het oppervlak van het gegoten product. Deze merken kunnen vergezeld gaan door de vorming van verzilverde haken onder de oscillatiemerkes. Vorming van oscillatiemerkes omvat in essentie drie hoofdfasen:
- Gedeeltelijke solidificatie van de meniscus tegen de kokwand en het kokpoeder in de vorm van een kwetsbare haak.
- Buigen van de haak tijdens t1 en genezing van eventuele schilscheur (veroorzaakt door viskeuze wrijving in de voorgaande opwaartse slag). De segregatielijn wordt toegeschreven aan schilbuiging, waar de mengstofrijke inter-dendritische vloeistof naar het oppervlak wordt uitgeperst.
- Schil onbuigen vindt plaats tijdens de opwaartse slag door viskeuze wrijving. De opwaartse slag kan ook geassocieerd zijn met overstroom van vloeibaar staal over de gebogen haak in het geval van sterke meniscusschil of stijging van het kokniveau. Een combinatie van schil onbuigen en metaaloverstroom is ook mogelijk. De oscillatiemerkes neigen dieper te zijn in het geval van schil onbuigen, terwijl deze ondiep zijn en overlappende oppervlakken tonen wanneer overstroom optreedt.
De vorm van de haak en oscillatiemerkes is basisverbonden met de mate van schil buigen/onbuigen en overstroom over de meniscus tijdens gieten.
Koksmering
Een smeermiddel kan ook aan het vloeibare staal in de kok worden toegevoegd om plakken te voorkomen, en eventuele slakdeeltjes (inclusief oxidedeeltjes of schil) die in het vloeibare staal aanwezig kunnen zijn, op te vangen en naar de top van het bad te brengen om een drijvende laag slak te vormen.
Smering in de kok ontstaat door de infiltratie van kokslak in de strook-kok kloof. Er is lagenvorming van de slak in de kloof. De wrijving in de kok wordt beschouwd als afkomstig van twee mechanismen. De beweging van de kok ten opzichte van de verzilverde schil geeft aanleiding tot een wrijvingskracht door de viscositeit van de slakfilm. De wrijvingskracht gegenereerd door dit mechanisme, genaamd vloeistofwrijving, is gerelateerd aan koksnelheid, gietsnelheid, viscositeit van vloeibare slakfilm, en dikte van slakfilm.
Als relatieve beweging optreedt tussen de strook en de verzilverde kokslak, wordt de wrijvingskracht gegenereerd door vast-vast contact. De resulterende vaste wrijving is gerelateerd aan coëfficiënt van vaste wrijving, en ferrostatsche druk van vloeibaar staal.
De vloeistofsmering domineert volledig in het bovenste deel van de kok. Aan de andere kant, is de waarde van de vaste wrijving lager dan de vloeistofwrijving in het onderste deel van de kok wat dominatie van vaste smering aangeeft. Verder met lagere slakviscositeit strekt de zone van vloeistofsmering verder uit in het onderste deel van de kok.
Het wrijvingsconcept zoals hierboven genoemd is nuttig om de toegenomen neiging van plak-breakout met toename in gietsnelheid te verklaren. Wrijvingsanalyse geeft aan dat preventie van plaktype breakout bij hoge snelheidsgieten verbetering van de smering in het bovenste deel van de kok vereist, met name net onder de meniscus.
Productieproces
- Stalen Wol: Geschiedenis, Productie en Veiligheidsinformatie
- De Kunst van de Schaar: Van Oude Veerbladen tot Moderne Precisie-instrumenten
- Zink: Eigenschappen, Toepassingen en Productieproces
- Roestvrij staal: eigenschappen, productie en toekomstige toepassingen
- Detecteren en controleren van insluitsels in continuaal gegoten staal voor superieure kwaliteit
- Geavanceerde automatisering & modellering in continu staalgieten
- Optimaliseren van Continu Gieten met Luchtmistkoeling: Efficiëntie & Kwaliteit
- Premium continu gietmouldpoeders voor superieure staalproductie
- De toepan: sleutel tot kwaliteit bij continu staalgieten
- Essentiële Gids voor Continu Gieten van Staal: Proces & Voordelen
- Precisie roestvrij staal wasuitgieten: Geavanceerde productie van complexe delen