



Continu Gietkok: De Essentiële Kern voor Stalkwaliteit en Productie-efficiëntie
Continu Gietkok
In het continu gietproces vloeit vloeibaar staal van een pan, via een gietkoker in de kok. De kok wordt beschouwd als het hart van het continu gietproces en speelt een zeer belangrijke rol in de efficiëntie van het proces en de kwaliteit van de straat. Het is in de kok dat de finale gegoten vorm en de straatoppervlakte-kwaliteit geproduceerd worden. Als de omstandigheden in de kok niet correct zijn, kan de straatkwaliteit later niet gecorrigeerd worden. Eenmaal in de kok, bevriest het vloeibare staal tegen de wanden van de watergekoelde koperen kok om een vaste schil te vormen. De kok is basis een open-doosstructuur met een watergekoelde binnenbekleding vervaardigd uit een hoogzuiver koperlegering. De doos kan in veel vormen en afmetingen komen om verschillende halfafgewerkte producten te gieten zoals bloemen, billetten, ronde straalblokken, platen en dunne platen.
Zodra het veredelingsproces van het vloeibare staal tijdens de staalproductie voltooid is, wordt het vloeibare staal in de pan normaal naar een continu gietmachine gezonden. Het staal wordt uit de pan in een gietkoker gegoten en vervolgens van de gietkoker in een watergekoelde koperen kok die de vorming van een dunne, verzilverde staalschil induceert (Fig. 1). De stroom tussen de vaten wordt door zwaartekracht gedreven. Tussen de gietkoker en de kok is deze dryfkracht evenredig met de hoogte van het vloeibare staal tussen het bovenste oppervlak van het vloeibare staal in de gietkoker en het vloeibare staalniveau in de kok. Controle van de instroomsnelheid in de kok wordt bereikt door doserende mondstukken, stopperstangen of schuifgaten. Het metaalniveau in de kok, bekend als 'meniscus', is cruciaal voor de oppervlakte-kwaliteit van het gegoten product. Nauwkeurig gecontroleerde en consistente omstandigheden zijn nodig voor alle parameters in de kok voor de oppervlakte-kwaliteit van het gegoten product.
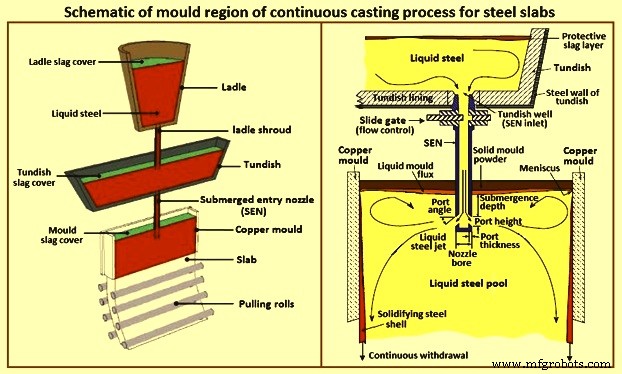
De hoofdfunctie van de kok is om een vaste schil te produceren en te stabiliseren die voldoende weerstand biedt om het metallische druk van de vloeibare kern te weerstaan en dus de vloeibare fase te bevatten bij de instroom van de secundaire spuitkoelzone. Als het koksysteem niet goed werkt, kan een break-out plaatsvinden en de hete vloeibare staalkern kan openbarsten, waardoor vloeibaar staal op de machine wordt gegoten en een gevaarlijke situatie ontstaat.
Metaalstroomsnelheden worden afgestemd op de plategietsnelheden met een stopperstaaf in de gietkoker, een schuifpoort, of een doserend mondstuk net boven de shroud om de aanvoersnelheid te regelen. Billetten worden normaal gegoten met vaste doserende mondstukken, en de straatsnelheid wordt aangepast aan eventuele veranderingen in de staalstroomsnelheid. Het is zeer belangrijk voor een goede oppervlakte-kwaliteit van het gegoten product dat het vloeibare staal meniscusniveau nauwkeurig gecontroleerd wordt binnen een smal werkingsbereik, ten minste binnen +/- 5 mm van het ingestelde punt en normaal binnen +/- 3 mm. De meting van het niveau kan op verschillende manieren worden bereikt.
Omdat er een relatieve beweging is tussen de straat en de kokwand, is een vorm van smering nodig. Een dunne film van smeringsolie of smeringsflux wordt tussen de kok en de hete vloeibare fase geplaatst om direct contact met de kok te voorkomen, wat de kok potentiëel in gevaar kan brengen en beschadigen.
Vloeibaar staal in de platenkok wordt normaal bedekt met een laag kokpoeder (gietpoeder) om het staal te beschermen tegen re-oxidatie en insluitingen te absorberen. Het poeder heeft een laag smeltpunt en stroomt over het vloeibare staal om kok-smering te bieden en warmteoverdracht te helpen controleren. Het dient ook om het vloeibare staal te beschermen tegen re-oxidatie, het vrije oppervlak thermisch te isoleren en eventuele insluitingen die naar het oppervlak kunnen drijven te absorberen. Koolzaadolie, die inmiddels vervangen is door synthetische oliën, is typisch gebruikt om aanbakken aan de kok bij billetgieten te voorkomen.
De ontwikkeling en toenemende toepassing van continu gieten hebben de kokken getransformeerd van zuivere en eenvoudige containers voor vloeibaar staal tot het hoofdbestanddeel dat vereist is om de doelen in termen van kwaliteit en productie te bereiken. De keuze voor steeds meer geavanceerde materialen die de levensduur van het product verlengen en de warmte-uitwisselingskenmerken verbeteren, gecombineerd met studies over optimale afname, hebben de kok met succes omgezet in een object dat aan de voorhoede van moderne technologie staat. De kenmerken ervan zijn specifiek voor elke continu gietmachine, en worden dus continu ontwikkeld voor technologische verbetering.
Tijdens continu gieten controleren de koperen kokplaten de vorm en initiële verzilivering van het staalproduct, waar kwaliteit wordt gecreëerd of verloren. Het handhaven van een betrouwbare, kraakvrije kok binnen nauwe dimensionale tolerances is ook cruciaal voor veiligheid en productiviteit. De kosten verbonden aan kok-onderhoud vormen een significant deel van de exploitatiekosten van een gietmachine. Daarom is het belangrijk om het thermische en mechanische gedrag van de kok te begrijpen.
Een extreme temperatuursgradiënt treedt op over de koperen platen en dit veroorzaakt geometrische vervormingen van de kok. Bovendien genereren lange uren bedrijf bij hoge temperaturen kruip. Deze resulterende kruip is ook geassocieerd met een thermische vermoeidheidsverschijnsel, veroorzaakt door de vele kamertemperatuur-opwarmings- en afkoelcycli die de kok ondergaat tijdens de initiële en finale overgangsfasen van de gietreeks. Mechanisch gedrag en om potentiële schade aan dunne slagen-koksystemen te voorspellen om de rol van de machinedynamica in het kokschadeproces beter te begrijpen. Daarnaast kunnen wrijvingsverschijnselen optreden tussen de straat en de kok. Wrijving tussen het verzilverende staal en de kok is basis glijdend (met een kleine fractie van klevend wrijving). Deze schade kan uiteindelijk catastrofale gevolgen hebben.
De prestatie-eisen die aan de kokken en kokmaterialen gesteld worden, hangen af van de specifieke toepassing en de betrokken spanningsniveaus. Deze spanningsniveaus zijn voornamelijk vooraf bepaald door de machine en de gietparameters. Dit betekent dat veel verschillende gegoten vormen nodig zijn, afhankelijk van het type en de constructie van de kok. Bij het ontwerpen van een nieuwe kok moet het correcte profiel gekozen worden om hoge productkwaliteit, optimale gietsnelheden, soepel gietproces en lange levensduur van de kok te bereiken.
Op de meniscuspositie, na de initiële zeer korte, nauwe contact tussen het vloeibare staal en de kok, wordt een volledig gedefinieerde schil gevormd. Eenmaal de schil bestaat, is er normaal een barrière tussen de verzilverde staalschil en de kokwand. Deze barrière kan vloeibaar of vast gietflux zijn, een luchtruimte, of een combinatie van al deze. Eenmaal de nasale schil gevormd is, begint deze in dikte toe te nemen. Echter, initieel is de dikte zeer klein, en de temperatuur van de schil is hoog, zodat de schil heel buigzaam is. Dit betekent dat de kok ondersteuning moet bieden aan de schil om de benodigde doorsnede van de straat te handhaven. Deze ondersteuning moet continu zijn om de omtrek en langs de lengte van de kok gedurende voldoende tijd tot de schil relatief zelfondersteunend wordt.
De eisen die aan moderne kokmaterialen gesteld worden, zijn hoog voor nabij-netto-vorm gietprocessen die in de laatste jaren zijn ontwikkeld. Hier worden zeer hoge gietsnelheden bereikt en een veel hoger deel van het vloeibare staal moet verziliveren om een voldoende stabiele straatschil te vormen. De resulterende extreme temperaturen vereisen kokken met hogere sterkteniveaus. Tegelijkertijd kan een hoge wisselende thermische spanning optreden, bijvoorbeeld op gietrollen. Deze brede verscheidenheid aan eisen die aan de kok gesteld worden, moet worden voldaan door hoogontwikkelde materialen en systeemexpertise.
De doorstroom watergekoelde koperen kok is het sleutelelement van de continu gietmachine. Speciale aandacht moet worden gegeven aan problemen geassocieerd met het ontwerp en materiaaleisen voor de kokken. Een aantal verschillende ontwerpen zijn gebruikt, waaronder dunwandige buisvormige kokken, massieve kokken, en kokken vervaardigd uit platen. Platenkokken blijken een goede koklevensduur te bieden en de noodzaak te vermijden om kokken van massieve koperblokken te vervaardigen.
Om optimale prestaties te garanderen, moeten kokken hun oorspronkelijke specificaties bij gemiddelde bedrijfstemperaturen zo lang mogelijk behouden, en moeten ze vooral voldoende warmteoverdrachtscapaciteit hebben. Thermische spanningen, die voornamelijk op de hete vlakken in het gebied van de meniscus ontstaan, resulteren in min of meer snelle en permanente vervorming van de kok, wat de levensduur verkort. De ernst van dit fenomeen is gerelateerd aan het temperatuurniveau binnen de kok, en aan temperatuurverschillen tussen de hete en koude vlakken, en tussen het meniscusgebied en het gebied direct eronder. De passende oplossing voor elk van de diverse bedrijfsomstandigheden hangt af van het correct kiezen van het materiaal voor de kok.
Staal, messing, alsook koper, zijn gebruikt voor kokken, maar het meest uitstekende materiaal is bijna zuiver koper met kleine toevoegingen van legeringselementen die neerslagverharding bevorderen of de rekristallisatietemperatuur verhogen, omdat beide effecten blijkbaar een langere koklevensduur opleveren. Populaire kokmaterialen zijn DHP (gedesoxideerd hoog fosfor) koper, CuAg, CuCrZr, CuNiBe, en CuNiP. Kokcoatings worden toegepast om de levensduur te verlengen.
De eigenschappen van DHP-kopermateriaal zijn breed bekend. DHP-koper is vandaag de dag nog steeds het meest gebruikte materiaal voor het vervaardigen van kokken voor het continu gieten van billetten, waar de thermische stroom normaal matig is en de dikte van de kokken niet excessief is.
Zilverhoudend koper wordt verkregen door 0,10% zilver aan het koper toe te voegen. Dit verhoogt de rekristallisatietemperatuur met ongeveer 100 °C. Vanwege zijn eigenschappen wordt deze legering gebruikt voor het vervaardigen van kokken voor het gieten van bloemen en platen, waar de temperatuur bij de meniscus 300 °C bereikt en overschrijdt. Zulke hoge temperaturen zijn te wijten aan de aanzienlijke dikte van de wanden en de hoge thermische stroom binnen de kok.
Het feit dat dit materiaal zijn initiële hardheid (HB hoger dan 80) behoudt voor lange periodes blootstelling aan 300 °C, maakt het ook mogelijk om platen te herbewerken die herhaalde slijtage hebben ondergaan voordat de minimum voorgeschreven dikte is bereikt. Zilverhoudend koper wordt ook breed gebruikt voor kokken die billetten produceren in speciale omstandigheden, zoals zwak sequentieel gieten, hoge gietsnelheden, niet-optimale koelomstandigheden, hoge temperatuursverschil van het koelwater, en anderen.
Om de mechanische eigenschappen bij hoge temperaturen van koperlegeringen met hoge warmtegeleiding te verbeteren, zijn metallurgische specialisten overgegaan op structureel verhardde legeringen. De hoofdelementen die voor deze koperlegeringen gebruikt worden, wier oplosbaarheid over het algemeen varieert volgens temperatuurschwankingen, zijn voornamelijk Be – Cr – Co – Cd – Fe – Mg – Mn – Ni – Nb – P – Si – Sn – Ti – Zr. Er zijn verschillende legeringen die in verzadigde oplossing van deze elementen verkregen kunnen worden, maar de resultaten zijn niet altijd compatibel met industriële eisen, zoals omgaan met verontreinigingsproblemen, hoge kosten, en excessief verlies van warmtegeleiding. Daarom is het aantal legeringen dat in de praktijk gebruikt kan worden, aanzienlijk gereduceerd. Het toevoegingspercentage van elementen wordt verder beperkt door de noodzaak om een hoog hardheidsniveau te harmoniseren met een hoge graad van warmtegeleiding. De CuCrZr (koper-chroom-zirconium) legering voldoet aan alle bovenstaande eisen, en wordt ook gebruikt omdat zijn uitstekende eigenschappen het in staat stellen zijn hardheid te behouden voor lange blootstellingsperiodes bij hoge temperaturen.
De opmerkelijke succesvolle verdere ontwikkeling van het continu gietproces heeft de behoefte sterk verhoogd om aanpassingen aan de kok door te voeren die de technologie van continu gieten in staat stellen om te voldoen aan de verwachtingen van de spelers op dit veld. Op dit moment is de reeks traditionele materialen verbreed met een nieuwe legering (CuNiP), wiens chemische samenstelling kan worden aangepast aan individuele toepassingen, waardoor elk type kok gepersonaliseerd wordt om te voldoen aan de specifieke eisen van elke gebruiker. Deze legering stelt in staat om thermische geleiding en mechanische weerstand bij hoge temperaturen correct te combineren, in een poging het probleem van temperatuurschwankingen over de gehele omtrek van de kok te minimaliseren. Dit heeft duidelijke voordelen voor verziliveringsomstandigheden zonder excessieve thermische spanning in de verzilverde huid, alsook in de kok zelf. De gecontroleerde thermische geleiding van deze nieuwe legering vermindert de kritieke toestand van de koelomstandigheden aanzienlijk, die normaal gekoppeld zijn aan drie variabelen: (i) dikte van de smeerfilm, (ii) thermische stroom, en (iii) krimp van de vaste huid. Als gevolg worden zowel excessieve thermische spanning als kraakproblemen geëlimineerd.
Het oppervlak van de koperen kok dat in contact komt met het hete vloeibare staal, wordt vaak geplateerd om een harder werkoppervlak te bieden en koperopname op het oppervlak van de gegoten straat te voorkomen, wat de ontwikkeling van oppervlakte-kraken in het gegoten product kan vergemakkelijken. Een chroom-nickel coating wordt doorgaans gebruikt, vaak met een tussenschicht van nickel voor verbeterde coherentie. De technologie van chroomcoating is aanzienlijk gevorderd. Nu garandeert de afzetting, met de dikte aangepast aan de diverse behoeften, volledig bevredigende resultaten op alle niveaus.
Op dit moment zijn zowel metalen als keramische plateringen beschikbaar. Keramische platering stelt een verhoogde koklevensduur mogelijk, maar wordt niet breed gebruikt vanwege de hoge kosten en lage warmte-uitwisseling. Metalen platering is daarentegen ofwel nikkel- of chroomgebaseerd. Ondanks zijn broosheid en lage slijtvasteheid, is chroom het meest gebruikte metalen element in kokplatering.
Normaal worden Ni-Cr speciale coatings gebruikt voor de coating van geëxtrudeerde koperen kokbuizen. Deze coating bestaat uit een dubbellaagcoating van nikkel en chroom. Het component in contact met het geëxtrudeerde koperen hete vlak is een nikkellegering, die vervolgens bedekt wordt met een laag hard chroom. Deze benadering is afgeleid van de ervaring opgedaan bij het produceren van vier-delige platenkokken. Dienovereenkomstig is het fundamentele proces van het aanbrengen van een laag nikkel tussen het chroom en het koper om een veel hogere levensduur voor de kok te bereiken, bijzonder nuttig om de vorming van kraken in de chroomcoating te voorkomen, met name in de meniscuszone van de kok. De nikkellegering heeft namelijk een thermische uitdingscoëfficiënt die bijna het dubbele is van die van chroom. Daarom kan de nikkellaagcoating de grotere uitdijning van het koper, die plaatsvindt in de meniscuszone tijdens het gietproces, beter tolereren.
Tot nu toe is het nikkelen van de binnenkant van een eenstuk geëxtrudeerde kokbuis bewijzen moeilijk te zijn, met technische problemen gericht op de regelmaat en oppervlakte-kwaliteit van de nikkelcoating. Met de komst van het Ni-Cr coatingproces is het nu mogelijk om een gladde en consistente nikkellage oppervlakte te bereiken in zowel de hoeken als de vlakke oppervlakken van het hete vlak van de kokbuis. Vergelijkende veldtests in een aantal staalfabrieken hebben een significante toename van de gemiddelde levensduur van kokbuizen geplateerd met de Ni-Cr coating bevestigd, vergeleken met kokbuizen geplateerd met de conventionele chroomcoating.
Het is een bekende operationele feiten dat de verwijdering van een eenstuk geëxtrudeerde kokbuis uit dienst wordt bepaald door de slijtagecondities van zijn binnenafmetingen. Indien niet aangepakt, kunnen deze slijtagecondities leiden tot verzilveringsproblemen en/of defecten in het eindgegote product. Het is ook een bekend operationeel feit dat de hoeken van de kokbuis sneller slijten dan andere gebieden binnen de kokbuis, wat een functie is van de snelle verzilvering die in de hoeken plaatsvindt. Om dit probleem aan te pakken, is een methode ontwikkeld voor het aanbrengen van de chroomcoating met specifieke geometrische kenmerken, waarbij de chroomdikte in de hoeken dikker is.
Deze unieke plateringsgeometrie biedt een coating die de hoekslijtage beter weerstaat, terwijl tegelijkertijd de warmteoverdrachts eigenschappen behouden blijven die nodig zijn voor de juiste verzilvering van de vlakke zijden. Vergelijkende laboratorium- en veldtests hebben bevestigd dat deze nieuwe en unieke coatinggeometrie het hoekslijtageprobleem aanzienlijk aanpakt.
Chroomcoating wordt nog steeds breed gebruikt voor platenkokken voor bloemen en straalblokken, en de technologie is goed bekend. Platenkokken voor plategieten zijn doorgaans nikkelgecoat, met variërende diktes en diverse configuraties. Een dunne chroomlaag wordt soms toegepast om de duurzaamheid van de nikkelcoating te verhogen.
Naast nikkel, dat in twee verschillende hardheidsconfiguraties beschikbaar is, zijn recent nieuwe nikkel- en kobaltlegeringen uitgeprobeerd, en deze bieden betere slijtvasteheid. De keuze voor een van de standaardoplossingen die hierboven beschreven zijn, hangt volledig af van de specifieke bedrijfsomstandigheden die elke gebruiker adopteert, en de onderhouds- en herbewerkingsvereisten van de kokken. Door vergelijkende tests moet de gebruiker de beste coatingdikte bepalen om beschikbaarheid en kosteneffectiviteit te verhogen, wat op zijn beurt langere koklevensduur garandeert.
Voor de optimalisatie van de kokken zijn de parameters die overwogen moeten worden: (i) chemie van het te gieten staal, (ii) kokflux, (iii) gietsnelheid, (iv) kokaafname, (v) wanddikte, (vi) koelomstandigheden (waterkwaliteit, stroomsnelheid, snelheid), (vii) afstelling van straatgeleiding, (viii) afstelling van oscillerende eenheid, en (ix) breedteveranderingen etc. Daarom is het noodzakelijk om elk individueel geval zorgvuldig te bekijken voor fijn afstellen.
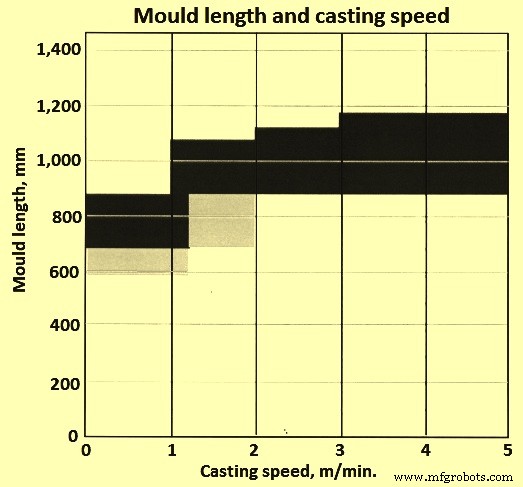
De meest geschikte lengte voor een continue gietkok is gevonden in het bereik van 510 mm tot 915 mm, een bereik dat constant blijft ongeacht de doorsnede. Fig. 2 geeft de gietsnelheid ten opzichte van de koklengte. Dit verrassende resultaat kan worden verklaard door de hogere warmteverwijderingssnelheden die bereikt worden met kleinere doorsnedes en hogere gietsnelheden. Ook kan een dunner schil toegestaan worden voor kleinere doorsnedes die de kok verlaten dan voor grotere doorsnedes, omdat uitbukken van de verzilverende schil minder ernstig is. Bij hogere gietsnelheden is het gebruik van een verhoogde afname in de kok noodzakelijk om hoge warmteverwijderingssnelheden te handhaven, met name voor de smalle zijden van platenkokken.
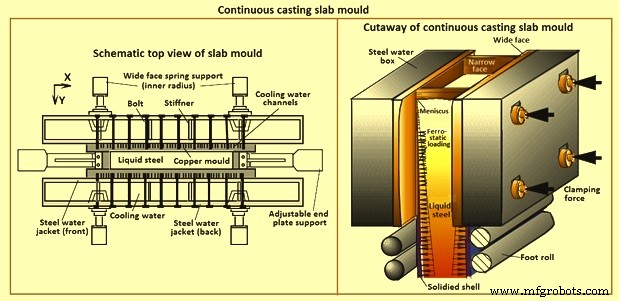
Er zijn drie alternatieven die normaal gelden voor de continue gietkok-arrangementen. Deze zijn (i) platenkokken voor platen en grotere bloemen (Fig. 3), (ii) buiskokken voor billetten, kleinere bloemen, en ronden (Fig. 4), en (iii) blokkokken met geboorde koelkanalen die gebruikt worden voor complexe vormen zoals straalblokken. Voor dunne plategieten in compacte stripproductie wordt een trechtervormige kok gebruikt (Fig. 4). Platen- en buiskokken zijn populaire typen kokken, terwijl blok- en trechterkokken duur zijn vanwege de hoeveelheid koper die gebruikt wordt en de mate van bewerking die nodig is voor de kokproductie.
Productie van platenkokken omvat het gieten van een plaat die vervolgens warm gewalst (of gesmeed) en daarna koud gewalst wordt. De gehele plaat wordt dan ultrasoon geïnspecteerd. Alleen platen die de test 100% doorstaan, worden vervolgens bewerkt met hoge precisie CNC-machines, om voldoening te geven aan de strengste toleranties vastgelegd in de technische specificaties. Deze fase omvat ook het lassen van de staalstiften wanneer de platenkokken voor dit type configuratie ontworpen zijn. Ten slotte wordt galvanische slijtvaste coating aangebracht indien vereist, waarna de platenkok gaat naar de finale inspectie.
In platenkokken zijn kokplaten van koper en typisch 30 mm tot 60 mm dik. Deze worden gemonteerd op de waterjassen. Deze plaatassemblages worden vervolgens samengeklemd om de benodigde vlakken van de kok te vormen die de doorsnede van het te gieten product definiëren. Koeling wordt bereikt door waterkoeling in sleuven achter de koperen plaat. De bevestiging van de koperen plaat gebeurt normaal door bouten, bevestigd in de koperen platen.
De kokken gebruiken normaal een gesloten waterkoelcircuit. Het koelwater wordt langs de kokplaten in gegolfde sleuven aan de koude zijde van de koperen plaat gecirculeerd. Water wordt gerouteerd door het kokframe naar een verdelingskamer aan de onderkant van de kok, dan op via koelsleuven naar de top van de kok en in een verzamelkamer voordat het terugkeert door het kokframe naar de waterbehandelingsinstallatie. De koelsleuven kunnen in het koper of in de achterste waterjas liggen.
Wanneer de initiële verzilvering van de schil bij de meniscus plaatsvindt, ondergaat het staal een faseverandering van vloeibaar naar vast samen met de bijbehorende volumekrimp. De straatdoorsnede krimpt dus, na de initiële verzilvering bij de meniscus. Om de krimp van het verzilverende materiaal te volgen, en de nieuw gecreëerde straat te ondersteunen, hebben de kokplaten een getaperde straatdoorsnede en breedte. De afnames volgden oorspronkelijk een eenvoudig lineair profiel. Vandaag de dag worden veel complexere afnames met meerdere of parabolische profielen toegepast die de productkrimp nauwkeuriger volgen. Typische waarden voor platen smalle zijden zijn 0,9% tot 1,2% per meter en voor platen brede zijden waarden zijn 0,35% tot 0,45% per meter.
De productie van buiskokken begint met het gieten van staven met een cirkelvormige doorsnede. Deze worden vervolgens warm geëxtrudeerd of gesmeed. De geëxtrudeerde buis wordt daarna koud getrokken en gevormd om de geometrische en mechanische kenmerken te bereiken die vereist zijn door de technische specificaties, wat natuurlijk ook afname omvat. Voor de laatste stap, die verreweg de meest cruciale is in de productiecyclus, moet een goed uitgeruste, krachtige en best uitgeruste pers worden gebruikt. Vorming wordt bereikt met speciaal staalgereedschap, dat specifiek is voor elke kok en met CNC-machines geproduceerd wordt. Ten slotte ondergaat de buiskok bewerking en wordt vervolgens intern verchroomd, voordat deze geïnspecteerd en gemeten wordt.
Bij buiskokken is er geen discontinuïteit rond de omtrek van het kokkoper, de kok wordt gevormd door een koperen buis. Er is dus geen behoefte om de individuele platen samen te klemmen. Een waterjas is rond de volledige buisomtrek gerangschikt. Het is nodig om de kokbuis binnen de waterjas te centreren. Buizen kunnen typisch 10 mm tot 12 mm dik zijn voor kleine billetten en tot 30 mm of 40 mm dik voor grote ronde doorsnedegieten.
In een buiskok wordt koeling bereikt door een annulus van water rond de volledige omtrek van de buis. De dikte van de annulus moet gelijkmatig zijn om een uniforme stroom van het water rond de volledige omtrek en dus een uniforme warmteoverdracht te bereiken. Normaal vloeit het water van de onderkant naar de top van de kok op grote lijnen op dezelfde manier als de platenkok. Aangezien de buiskok dunner koper gebruikt dan de platenkokken, is het nodig om te opereren bij hogere watersnelheden om kernkokend te onderdrukken. Typische snelheden kunnen in de regio's van 11 m/s tot 13 m/s liggen.
In buiskokken worden ook afnames toegepast op de koelvlakken van de buis om de krimp van de nieuw gedefinieerde schil/straatdoorsnede te compenseren. Bij billetgieten zijn de gietsnelheden vrij hoog (tot 6 m/min), en de krimp is meer uitgesproken. Parabolische afnames zijn gunstig toegepast om de schil/straatdoorsnede goed te ondersteunen.
Historisch, toen geen complexe afnames toegepast werden, gecombineerd met hogere gietsnelheden, zou de zeer dunne schil van de billet krimpen en wegtrekken in het hoekgebied van de kok. Dit leidde dan tot een vermindering in warmteoverdracht en een vertraging van de schilgroei in de hoeken, wat op zijn beurt leidde tot potentiële break-out condities of het gevaar van kwaliteitsproblemen zoals kraken dicht bij de hoeken. De nieuwere complexe doorsnedes hebben als doel het effect van de schil wegtrekken in de hoeken te verminderen en daarmee een meer gelijkmatige schilgroei te geven. In het geval van buiskokken is de levensduur-beperkende factor normaal het verlies van afname door vervorming dicht bij de meniscus.
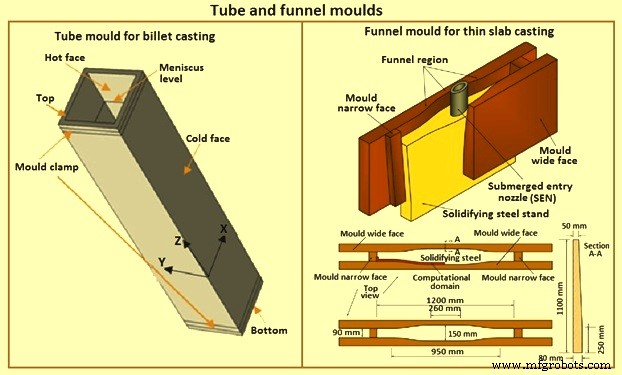
Bij dunne plategieten is het meest innovatieve stuk technologie dat belichaamd is, het concept van vloeibare kern reductie (LCR). De trechtervormige kok is de eerste concretisering van dit concept. Mogelijk bedacht door een rugbyspeler, is de vorm ontworpen om de ondergedompelde mondstuk te accommoderen, een verplichte technologie voor het gieten van schone Al-gedoodde koolstofstalen.
Oscillerende kokken zijn bijna universeel aangenomen, hoewel vaste kokken met succes gebruikt kunnen worden met efficiënte smeringssystemen. De oscillatie is meestal sinusvormig, een beweging die gemakkelijk bereikt kan worden met eenvoudige mechanische arrangementen. Een redelijk korte slag en een hoge frequentie worden gebruikt om een korte periode van 'negatieve strip' tijdens elke oscillatie te bieden, waarin de gemiddelde neerwaartse snelheid van de kokbeweging groter is dan de onttrekkingssnelheid van de gietstraat in de gietrichting. Oscillatiefrequenties worden verhoogd van 50 cycli per minuut (cpm) tot 60 cpm tot 250 cpm tot 300 cpm, met de voordelen van ondiepere oscillatiemerkminder kraken en verminderde conditioneringsvereisten.
Productieproces
- Stalen Wol: Geschiedenis, Productie en Veiligheidsinformatie
- De Kunst van de Schaar: Van Oude Veerbladen tot Moderne Precisie-instrumenten
- Zink: Eigenschappen, Toepassingen en Productieproces
- Roestvrij staal: eigenschappen, productie en toekomstige toepassingen
- Detecteren en controleren van insluitsels in continuaal gegoten staal voor superieure kwaliteit
- Geavanceerde automatisering & modellering in continu staalgieten
- Optimaliseren van Continu Gieten met Luchtmistkoeling: Efficiëntie & Kwaliteit
- Premium continu gietmouldpoeders voor superieure staalproductie
- De toepan: sleutel tot kwaliteit bij continu staalgieten
- Essentiële Gids voor Continu Gieten van Staal: Proces & Voordelen
- Precisie roestvrij staal wasuitgieten: Geavanceerde productie van complexe delen