



Optimaliseren van zwavelverwijdering in vloeibaar staal
Ontzwaveling van vloeibaar staal
De oplosbaarheid van zwavel (S) in vloeibaar ijzer (Fe) is tamelijk hoog. Maar de oplosbaarheid van S in vast ijzer is beperkt. Het is 0,002% in ferriet bij kamertemperatuur en 0,013% in austeniet bij ongeveer 1000 °C. Daarom, wanneer vloeibaar staal afkoelt, wordt zwavel vrijgemaakt uit de oplossing in de vorm van ijzerzwavel (FeS) die een eutecticum vormt met het omringende ijzer. Het eutecticum is gesegregeerd aan de ijzerkorrelgrenzen. De eutecticumtemperatuur is vergelijkbaar laag bij ongeveer 988 °C. Fe-FeS eutecticum verzwakt de binding tussen de korrels en zorgt voor een scherpe daling in de eigenschappen van staal bij de temperaturen van warm vervorming.
Tijdens de continue gieting van vloeibaar staal, zwavel aanwezig in vloeibaar staal (i) veroorzaakt de vorming van ongewenste zwavelverbindingen die granulaire zwaktes en scheuren in staal bevorderen tijdens verziliding, (ii) verlaagt het smeltpunt en inter-korrelsterkte, (iii) bijdraagt aan de brosheid van staal en fungeert dus als spanningstopper in staal, en (iv) resulteert in warmtekortheid. Zwavel, aanwezig in vast staal als FeS insluitsels, heeft diverse nadelige effecten op staalverwerking. Tijdens vervorming fungeren FeS insluitsels als scheurinitiatieplaatsen en zwaktezones. Zulke insluitsels van zwavel beïnvloeden nadelig de zwaarte, ductiliteit, vormbaarheid, lasbaarheid, en corrosiebestendigheid van staal. Een toename in mangaan (Mn) inhoud (niet minder dan 0,2%) helpt echter de vorming van FeS te voorkomen. Zwavel is dus een ongewenst element in staal. Mangaan reageert actief met ijzerzwavelverbindingen tijdens verziliding van staal, transformerend FeS naar MnS volgens de volgende reactie.
FeS (slak) + Mn (staal) = MnS (slak) + Fe
De smelttemperatuur van mangaanzwavel (MnS) is vergelijkbaar hoog (rond 1610 °C). Daarom kan staal bevattend mangaan in warme toestand vervormd worden. Echter MnS insluitsels (i) zijn bros (minder ductiel dan staal), (ii) kunnen scherpe randen hebben, en (iii) zijn gelegen tussen de staalkorrels. Al deze factoren bepalen de negatieve invloed van zwavelinsluitsels op de mechanische eigenschappen van staal.
Thermodynamica van ontzwaveling van vloeibaar staal
Aangezien zwavel een van de nadelige onzuiverheden in het staal is die zowel interne als oppervlakte kwaliteit beïnvloedt, is ontzwaveling van staal essentieel tijdens het staalvervaardigingsproces. Ook de steeds stijgende specificatie-eisen voor materiaaleigenschappen van diverse staalkwaliteiten hebben geleid tot een extreme eis aan staalzuiverheid. Voor de productie van zuiver staal, met name met betrekking tot de neerslag van zwavelverbindingen, is het noodzakelijk dat de zwavelinhoud in vloeibaar staal zo laag mogelijk gehouden wordt. In de praktijk wordt de verwijdering van zwavel uit vloeibaar staal voornamig bereikt in pannen tijdens secundaire staalvervaardiging.
Ontzwaveling van staal tijdens het secundaire staalvervaardigingsproces hangt af van temperatuur, concentraties van zwavel en zuurstof (O₂) in het staal, maar voornamelijk van de chemische samenstelling en fysieke eigenschappen van slak. De verfijning van vloeibaar staal tijdens secundaire staalvervaardiging om de vereiste samenstellingsbereik te halen, vereist optimalisatie van de procesparameters.
In moderne staalsmeltketels worden de primaire staalvervaardigingsovens voornamelijk gebruikt voor de behandeling van ruw ijzer en het smelten van schroot. Alle andere metallurgische doeleinden, zoals legeren, homogenisatie, verfijning en temperatuuraanpassing, worden uitgevoerd tijdens het secundaire staalvervaardigingsproces met controle van bovenste slak. Er zijn verschillende taken die de pan slak moet uitvoeren. Het beschermt het vloeibare staal tegen oxidiserende atmosfeer enerzijds en wordt gebruikt om metallurgische operaties uit te voeren anderzijds. Daarom moet de pan slak geschikte fysieke en chemische eigenschappen hebben die gekenmerkt worden voornamelijk door een laag smelttemperatuur, laag zuurstofpotentieel alsook een hoge capaciteit voor zwavel.
De ontzwaveling van vloeibare stalen met een verfijningspan slak is een van de belangrijkste processen van secundaire staalvervaardiging. Maar procescontrole is vandaag nog steeds gebaseerd op empirische richtlijnen. Afwijkingen van de nagestreefde zwavelinhouden kunnen vaak in de praktijk worden waargenomen. Een verbetering van de procescontrole ondersteund door kennis van de thermodynamica en kinetica van de ontzwavelingsreactie is van groot belang, met name voor de productie van stalen met zeer lage zwavelniveaus.
Thermodynamica van ontzwaveling van vloeibaar staal
Er zijn vier aspecten die belangrijk zijn tijdens de ontzwaveling van vloeibaar staal. Deze zijn (i) zwavelcapaciteit, (ii) zwavelverdelingsratio, (iii) ontzwavelingspotentieel, en (iv) snelheid van ontzwaveling.
- Zwavelcapaciteit – Het is het vermogen van vloeibare slak om zwavel te adsorberen. Dit wordt vaak gekenmerkt door het evenwicht tussen de slakfase en de gasfase ten opzichte van zwavel- en zuurstofdeeltjesdrukken. De zwavelcapaciteit is een eigenschap die alleen afhangt van de temperatuur en de slaksamenstelling. Het kan direct gemeten worden door experimentele tests onder isobare en isotherme condities. De beschikbare gegevens over de zwavelcapaciteiten van veel binaire, ternaire en multicomponent slaksystemen zijn beschikbaar in de literatuur. De zwavelcapaciteit van slak neemt normaal toe met stijgende temperatuur en concentratie van basische oxiden. Daarom moeten hoogbasische pan slakken gebruikt worden voor staalontzwaveling. Verschillende wiskundige modellen zijn ook ontwikkeld om de zwavelcapaciteit van multicomponent vloeibare slakken te berekenen.
- Zwavelverdelingsratio – Zwavel wordt verdeeld tussen de metaal- en slakfase bij evenwicht. De zwavelverdelingsratio hangt normaal af van de zuurstofactiviteit in het vloeibare staal. Staalontzwaveling wordt effectiever met afnemende zuurstofactiviteit.
- Ontzwavelingspotentieel – Ontzwavelingspotentieel is ook een functie van de slaksamenstelling. Om het slakgedrag te karakteriseren wordt een kalkverzadigingsindex gedefinieerd door de verhouding van de daadwerkelijke CaO (calciumoxide) inhoud tot de CaO-inhoud voor kalkverzadigde slakken doorgaans gebruikt. De 'kalkverzadigingsindex' verandert met de slaksamenstelling. De kalkverzadigde indexwaarde voor kalkverzadigde slak is één. Slakken met een kalkverzadigingsindex van minder of meer dan één zijn ondersaturde slakken of slakken met een overschot aan kalk, respectievelijk. De invloed van kalkverzadigingsindex op het ontzwavelingspotentieel is getoond in Fig 1. Het hoogste ontzwavelingspotentieel kan bereikt worden door gebruik van kalkverzadigde slakken. Een onderverzadiging van kalk in de pan slak leidt tot een afname in ontzwaveling om thermodynamische redenen. Als tegenhanger, een overschot aan kalk leidt tot heterogene slakken, wat resulteert in een afname van het ontzwavelingspotentieel om kinetische redenen. Daarom is een optimalisatie van de slaksamenstelling vereist om een voldoende verwijdering van zwavel uit vloeibaar staal te waarborgen.
- Ontzwavelingssnelheid – De zwavelcapaciteit alsook het ontzwavelingspotentieel beschrijven het maximumvermogen van slakken om zwavel te absorberen bij thermodynamisch evenwicht. In de praktijk is er een panbehandelingstijd die aangepast moet worden volgens de productievereiste van de staalsmeltketel. Een snelle verfijning in de pannen is wenselijk. Het is gezien dat bij staalvervaardigingstemperaturen de reactiesnelheid tussen de metaal- en slakfase meestal wordt bepaald door de massaoverdracht. Wat betreft staalontzwaveling met een verfijningspan bovenste slak, is de reactiesnelheid afhankelijk van hoe snel zwavel getransporteerd wordt van de metaalfase naar het metaal/slak grensvlak en hoe snel het weg getransporteerd wordt van het grensvlak in de slakfase. In dit geval leidt een snelle massaoverdracht veroorzaakt door intensief gasroeren tot een versnelling van de ontzwavelingssnelheid. Vandaag de dag is de gasroeringsbehandeling van vloeibaar staal in de pan een standaard operationele praktijk. Voor de uitvoering van gasroeringsbehandeling, wordt inert gas (normaal argongas) geïnjiceerd in vloeibaar staal door porieuze propen gelegen in de pan bodem of door gebruik van een ondergedompte bovenlans. Het geïnjiceerde gas stijgt in het vloeibare staal in de vorm van gasbellen en wordt gescheiden aan het bad op het oppervlak. Vanwege de opwaartse kracht van gasbellen wordt een circulatiestroomveld van vloeibaar staal in de pan gevormd. Het patroon van het staalstroomveld is van groot belang voor het ontzwavelingsproces. De stroomsnelheid van vloeibaar staal neemt toe met de toename van de roergassnelheid. Daarom kan een versnelling van reacties tussen het staal en de slakfase bereikt worden.
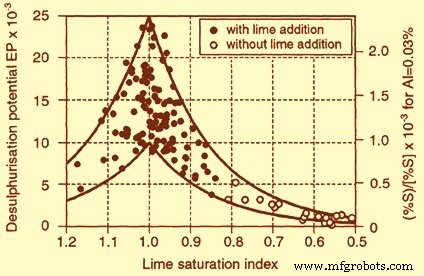
Fig 1 Invloed van kalkverzadigingsindex op het ontzwavelingspotentieel
De ontzwavelingssnelheid neemt aanzienlijk toe als de gasroeringsnelheid een kritieke waarde overschrijdt. Dit fenomeen kan veroorzaakt worden door emulsificatie van slakdruppels in de metaalfase.
Theoretische aspecten van slakemulsificatie
Vloeibaar staal ontzwaveling door slak-metaal reactie is een uitwisselingsreactie tussen twee niet-mengbare fasen, thermodynamisch geregeld door de zwavelverdelingsratio tussen de twee fasen, en kinetisch geregeld door de interfase uitwisselingsoppervlakte en zwaveloverdrachtsdryvende kracht. De kinetische aspecten kunnen geschikt beïnvloed worden door vloeistofdynamische effecten. Aangezien een goede badroering geïnduceerd door gasinjektie de relatieve snelheid aan het grensvlak van metaal en slak beïnvloedt, beïnvloedt het om zijn beurt de stofmassaoverdrachtscoëfficiënt. Hoge grensvlaksnelheden kunnen zelfs slakemulsificatie veroorzaken, wat resulteert in een grote toename van uitwisselingsoppervlakte. Bovendien maakt efficiënte metamenging in het vloeibare staalbad sneller de bereiking van het gewenste eindzwavelniveau in het vloeibare staal, wat resulteert in een afname van de duur van de ontzwavelingsoperatie.
Kennis is dus nodig van in-pan vloeistofdynamica geïnduceerd door gasinjektie, om de beste condities te bereiken in termen van geschikt stroomveld namelijk (i) aan het metaal-slak grensvlak, om emulsificatie te gunstigen en, om zijn beurt, versnelling van de chemische kinetica, en (ii) in het panbad, om de menging van pas ontzwaveld staal aan het grensvlak met vloeibaar staal in de pan bulk toe te laten tot het bereiken van perfecte menging doorheen de hele pan op het doelzwavelniveau. Aan de andere kant, te intense roeracties die gerelateerd zijn aan hoge operationele kosten en badtemperatuurverliezen, moeten vermeden worden.
Mechanische energie wordt overgedragen aan het bad door middel van (i) bodemblaas, vanuit een of meer porieuze propen, (ii) topblaas, door middel van lans, of (iii) gecombineerd blazen. Verschillende onderzoeken zijn uitgevoerd naar de effecten van gasroeren op in-pan vloeistofdynamica, gericht op het gaspad of op slak-metaal grensvlak processen, inclusief ontzwavelingsreactie. De meest relevante aspecten die voortkomen uit deze onderzoeken zijn de volgende.
- In diverse staalvervaardigingsprocessen waarin badroering betrokken is, hangen mengtijden af van het vermogen overgedragen aan het bad in de pan aan de macht van 0,3 – 0,4.
- De mono-propen bodemblaas roering die de kortste mengtijden garandeert voor een vast bad en een vaste gasstroomsnelheidvoorziening wordt bereikt met propen excentrisch ten opzichte van de pan. Een positie tussen kwart en halve panstraal is doorgaans gewenst.
- Meervoudige porieuze propen roeren in de pan moeten zorgvuldig ingesteld worden om de relatieve snelheid aan het grensvlak slak-metaal te gunstigen voor emulsificatie. Asymmetrische propenposities bleken van maximale efficiëntie in het reduceren van mengtijden. Met symmetrische propenposities worden stroomrecirculaties geïnduceerd in de pan met zones die tegenwerkende stromingen hebben die hun roereffecten vernietigen. Lansblazen is gunstig voor emulsificatie, terwijl bodemroeren gunstig is voor panmenging. Een geschikte gecombineerde blasting combineert de twee gewenste effecten.
- Studies uitgevoerd op het effect van de slakeigenschappen op het emulsificatiefenomeen tonen aan dat er kritieke condities zijn die voldaan moeten worden voor staalsnelheid aan het grensvlak met de slak en gasstroomsnelheid geblazen vanuit de propen om emulsificatie-aanvang toe te laten. Deze relaties rekening houdend met slak fysieke eigenschappen zoals viscositeit en dichtheid.
- Onder de parameters gebruikt om verbeterde condities voor menging in de pan en massaoverdracht aan het slak-metaal grensvlak te definiëren, is van groot belang de verhouding tussen pan diameter (D) en de badhoogte (H). Normaal is de verhouding D/H niet ver van 1.
- Beschikbare gegevens in literatuur over het effect van gasstroomsnelheid injectie op ontzwavelingssnelheid tonen aan dat het meest interessante aspect is dat een aanvangsgasstroomsnelheid gevonden moet worden voor het significant verbeteren van ontzwavelingssnelheid.
Proces van ontzwaveling
Primair zijn er twee opties beschikbaar voor de verwijdering van zwavel uit het vloeibare staal. Deze zijn (i) middels metaal-slak reactie, waar de bovenste slak intensief gemengd wordt met het vloeibare staal, en (ii) door injectie van metallisch calcium (Ca) in vloeibaar staal, waar een neerslag van zwavelverbindingen plaatsvindt.
De pan bovenste slak na primaire staalvervaardiging bestaat normaal uit (i) slak meegenomen van de primaire staalvervaardigingsofen, (ii) ontzuringproducten, (iii) residuele pan slak van de vorige hitte, (iv) slijtage van de pan voering, en (v) slakvormende middelen geladen in de pan.
Voor efficiënte ontzwaveling, is staal vereist geontzuurd en slak meegenomen van primaire staalvervaardigingsofen moet geminimaliseerd worden. Pannen voorzien van vuurvast klei en alumina refractairen zijn niet geschikt als laag niveau van zwavel in het staal moet worden verkregen. Gebruik van dolomiet of andere basische refraktarmaterialen moet gebruikt worden voor efficiënte ontzwaveling.
Na tappen van het vloeibare staal uit de primaire staalvervaardigingsofen is de hoeveelheid meegenomen slak niet bekend. Een andere onbekende parameter is het verlies van aluminium (Al) tijdens tappen, wat resulteert in verschillende hoeveelheden Al₂O₃ in de slak. In secundaire staalvervaardiging is het essentieel om de samenstelling en hoeveelheid pan slak net na tappen te kennen om in staat te zijn de pan slak te wijzigen voor het doel van ontzuring en ontzwaveling. Normaal worden kalk (CaO), alumina (Al₂O₃) en slak ontzuurder gebruikt om de pan slak te wijzigen. Voor staalontzwaveling is het belangrijk om de massa-inhoud van FeO en MnO te reduceren tot een laag niveau. Het ontzwavelingsproces gebruikt de volgende verschillende stappen.
- Slakaanpassing ten aanzien van (i) slakontzuring, en (ii) kalkverzadiging
- Slakhomogenisatie en vloeibaarmaking
- Reductie van FeO en MnO
- Intensief roeren voor ontzwaveling
Afhankelijk van de metallurgische reactoren (Vacuum ontgassingseenheid, en panoven etc.) hebben deze processtappen verschillende tijdsperiodes nodig. De beschikbare behandelingstijd in secundaire staalvervaardiging wordt eerst bepaald door de giettijden. De giettijden in staalsmeltketels liggen in een bereik van 25 minuten tot 60 minuten afhankelijk van diverse factoren. In het geval van een snel gietproces, is er een korte tijd beschikbaar voor secundaire staalvervaardiging, wat niet voldoende is voor het uitvoeren van alle bovenstaande stappen. Daarom vereist het ontzwavelingsproces zelf niet alleen metallurgische kennis maar omvat ook een logistiek aspect, wat een grote uitdaging is voor de staalmaker.
Kunstmatige slakpraktijk wordt normaal gebruikt voor de ontzwaveling van vloeibaar staal. Kunstmatige slakpraktijk wordt toegepast om de volgende doeleinden te bereiken.
- Voor het bedekken van het oppervlak van vloeibaar staal om warmteverliezen te reduceren.
- Voor het voorkomen van herontzuring van vloeibaar staal door atmosferische zuurstof.
- Voor de verwijdering van insluitsels uit het vloeibare staal.
Gebruik van kunstmatige slak kan staal ontzwavelen tot 50% tot 60% van het oorspronkelijke zwavelniveau in het staal. De gewenste eigenschappen van de kunstmatige slak zijn (i) slak moet hoge zwavelcapaciteit hebben, (ii) het moet basisch van aard zijn, (iii) het moet vloeibaar zijn om snellere reactiesnelheden te verkrijgen, en (iv) het mag geen excessieve refraktair slijtage veroorzaken.
Argonborrelen wordt normaal gedaan om intensieve menging te verkrijgen voor efficiënte ontzwaveling. Met kunstmatige slak van gewenste basiciteit en zwavelcapaciteit, kan geontzuurd staal ontzwaveld worden tot zo laag als 0,005%.
Ontwerp van kunstmatige slak
In pannen voorzien van dolomiet of magnesiet stenen, zijn de hoofdcomponenten van de initiële pan slak CaO, Al₂O₃, SiO₂, FeO, MnO en MgO. Tijdens panbehandeling voor ontzwaveling moeten de componenten FeO en MnO goed gereduceerd worden. Daarnaast moeten de inhoud van CaO, Al₂O₃, SiO₂, en MgO in een geschikt bereik gehouden worden om een vloeibare en homogene pan slak te verkrijgen. Een hoog overschot aan CaO en MgO leidt tot heterogene slakken, wat een negatieve invloed heeft op de procesprestaties en dus vermeden moet worden.
De kunstmatige slak bevat normaal CaO, CaF₂, en Al₂O₃ en met een kleine hoeveelheid SiO₂. Het hoofdbestanddeel van kunstmatige slak is kalk (CaO). Calciumfluoride (CaF₂) verhoogt de zwavelcapaciteit van slak en helpt de slak te vloeibaarmaken. Frequent is Al aanwezig om het vloeibare staal te ontzuren aangezien overdracht van zwavel van vloeibaar staal naar slak gevolgd wordt door overdracht van zuurstof van slak naar staal. Daarom is effectieve ontzuring van staal een must voor efficiënte ontzwaveling.
Typisch bestaat de samenstelling van kunstmatige slak uit 45% tot 55% CaO, 10% tot 20% CaF₂, 5% tot 16% Al₂O₃ en tot 5% SiO₂. Deze slak is voorverzadigd in vaste toestand.
Kwesties gerelateerd aan kunstmatige slakpraktijk
Kunstmatige slakpraktijk lijkt eenvoudig en niet veel kapitaalinvestering is nodig. Bepaalde kwesties gerelateerd aan kunstmatige slakpraktijk zijn als hieronder gegeven.
- Ontzwaveling kan variëren van de ene hitte naar de andere als slak meegenomen van de primaire staalsmeltoven niet gecontroleerd wordt. Zuurstofniveau van vloeibaar staal moet hetzelfde zijn voor consistente resultaten.
- CaO is het hoofdbestanddeel. Het is hygroscopisch en leidt tot de opname van waterstof (H₂) in het staal.
- Argonborrelen wordt gedaan om het bad te roeren. Temperatuurdaling door borrelen van argon kan van de orde zijn van 10 °C tot 25 °C voor een hitte van gewicht 150 ton tot 250 ton. De temperatuurdaling is het resultaat van stralingswarmteverliezen van het oppervlak en warmteoverdracht door het argonborrelen. De slak valt de pan refraktair aan. Excessieve hoeveelheid CaF₂ resulteert in refraktair slijtage. Hogere taptemperatuur heeft ook een effect op de refraktair slijtage.
Een belangrijke parameter om kunstmatige slak te karakteriseren voor zijn geschiktheid om vloeibaar staal te ontzwavelen is de zwavelcapaciteit van slak. Verder hangt de mate van ontzwaveling af van de mate van ontzuring. Aluminium gedood staal kan effectiever ontzwavelen dan het staal waar ofwel Fe-Mn of Fe-Si wordt gebruikt om het staal te ontzuren.
Productieproces
- Stalen Wol: Geschiedenis, Productie en Veiligheidsinformatie
- Stalen Pijp: Typen, Geschiedenis en Moderne Productie
- De Kunst van de Schaar: Van Oude Veerbladen tot Moderne Precisie-instrumenten
- De Evolutie van Badkuipen: Van Oude Baden tot Moderne Productie
- Van Oude Fibulae tot Moderne Fabricage: De Veiligheidsspeld Uitgelegd
- Zink: Eigenschappen, Toepassingen en Productieproces
- Kogellagers: Evolutie, Productie en Kwaliteitsborging
- Roestvrij staal: eigenschappen, productie en toekomstige toepassingen
- Groene staalproductie: De industrie revolutioneren voor een koelere planeet
- De juiste gereedschapstaalgraden kiezen voor optimale prestaties
- Wat is A2 staal? Een veelzijdige, kosteneffectieve gereedschapsstaalkwaliteit voor industriële en houtbewerkingstoepassingen