



Vacuum-ontgassing van vloeibaar staal: sterkte en kwaliteit verbeteren
Vacuum-ontgassingsprocessen voor vloeibaar staal
Tijdens het primaire staalvervaardigingsproces lossen gassen zoals zuurstof (O₂), waterstof (H₂) en stikstof (N₂) op in het vloeibare staal. Deze gassen hebben een schadelijk effect op de mechanische en fysieke eigenschappen van staal. Opgeloste O₂ uit vloeibaar staal kan niet als moleculaire O₂ worden verwijderd en de verwijdering ervan wordt ontzuring genoemd. De term ontgassing wordt gebruikt voor de verwijdering van H₂- en N₂-gassen uit vloeibaar staal. Aangezien het ontgassingsproces van vloeibaar staal onder vacuum wordt uitgevoerd, wordt het ook vacuum-ontgassing van vloeibaar staal genoemd. Vacuum-ontgassingsprocessen worden uitgevoerd in staalgietpannen.
Verwijdering van H₂- en N₂-gassen uit vroege staal is noodzakelijk aangezien beide gassen de eigenschappen van staal schaden. De oplosbaarheid van H₂ in staal is laag bij omgevingstemperatuur. Excess H₂ wordt tijdens verziliding afgewezen en resulteert in naaldgatvorming en resulteert in porositeit in verziligd staal. Enkele ppm (delen per miljoen) H₂-gas veroorzaakt blaasvorming en verlies van trekductiliteit. In het geval van N₂-gas, is de maximale oplosbaarheid van N₂ in vloeibaar ijzer 450 ppm en minder dan 10 ppm bij kamertemperatuur. Tijdens verziliding wordt excess N₂ afgewezen wat de vorming van ofwel blaasgaten of nitriden kan veroorzaken. Excess N₂ veroorzaakt ook embrittlement van de warmtebeïnvloede zone tijdens lassen van stalen en belemmert ook koude vormbaarheid van staal.
Het was pas in de vroege jaren 1950 dat het probleem van het produceren van staal met minimale gasinhoud werd opgelost door de ontwikkeling van een methode van vacuumbehandeling van vloeibaar staal in de pan vóór het gieten. De methode werd voorgesteld door de wetenschappers AM Samarin en LM Novik van het voormalige USSR in 1940. Het werd voor het eerst industriële geprobeerd in het toenmalige USSR in 1952 bij de Enakievskii metallurgische fabriek. In 1954 in de toenmalige Bondsrepubliek Duitsland, bij de Bochumer Verein, werd een methode van ontgassing van een metaalstroom geprobeerd. De industriële introductie van de panmethode van vacuumbehandeling werd voor het eerst gedaan in het toenmalige USSR in 1955. Dit initieerde een nieuwe trend in staalvervaardiging bekend als de vacuumbehandeling van staal.
Algemene kenmerken van vacuum-ontgassing
De vacuumbehandeling van vloeibaar staal in de pan begon eerst met de pan-naar-pan en pan-naar-gietvorm vacuum-ontgassingsprocessen voor de verwijdering van H₂. Oorspronkelijk wordt vacuum-ontgassing van vloeibaar staal uitgevoerd onder reducerende condities bij een druk variërend van 0,5 tot 10 mbar (1 mbar = 0,75 mm Hg of 0,00102 kg/cm²) met het doel de H₂-inhoud te reduceren tot minder dan 2 ppm.
In de late jaren 1950 werden efficiëntere vacuum-ontgassingsprocessen zoals de Dortmund-Hörder (DH) en Ruhrstahl-Heraeus (RH) processen populair. In het midden van de jaren 1960 werden ontgassingsprocessen zoals vacuum-boogontgassing (VAD), het ASEA-SKF proces, en het vacuum-zuurstof-ontkoolstofingsproces (VOD) voor het behandelen van hoge chroom (Cr) stalen met succes geïmplementeerd.
Initieel werd het concept van vacuum-ontgassing primair gebruikt voor de verwijdering van H₂-gas uit vloeibaar staal, maar gauw diende het ook veel andere doeleinden voor de productie van zuivere stalen. Sinds rond 1980 is er een toegenomen gebruik van vacuum-ontgassing voor de productie van ultra-laag koolstof (ULC) stalen met koolstof (C) gehaltes van 30 ppm of minder. Verder, met de ontwikkeling van interstitieel-vrije (IF) stalen met C- en N₂-gehaltes van 30 ppm of minder, is een behandeling onder vacuum een noodzaak geworden. Op dit moment is een vacuum-ontgassingsbehandeling een essentiële faciliteit voor een staalsmeltketel die kwaliteitsstaal produceert.
De algemene kenmerken van vacuum-ontgassing zijn als hieronder gegeven.
- Desorptie van gassen is een gas/metaal grensvlakreactie. Het atomaire H₂ of N₂ uit het vloeibare staal moet diffunderen naar het gas/metaal grensvlak, waar het geconverteerd wordt tot moleculaire H₂ of N₂ wat dan gedesorbeerd kan worden. De effectiviteit van vacuumbehandeling neemt toe met toename in oppervlakte van vloeibaar staal blootgesteld aan vacuum. De verhoogde oppervlakte van vloeibaar staal blootgesteld aan vacuum, bv. in de vorm van een dunne stroom of gas-geïnduceerde roering, versnelt het ontgassingsproces.
- Temperatuur van vloeibaar staal daalt tijdens vacuum-ontgassingsproces. Hoe meer oppervlakte van stroom blootgesteld aan vacuum, hoe hoger de temperatuurdaling.
- De ontgassingstijd moet op een minimum gehouden worden.
- De graad van ontgassing neemt toe met de graad van vacuum. Vacuum van de orde van 1 mm Hg of zelfs minder dan 1 mm Hg (1 mm Hg = 1 torr) wordt in de praktijk gebruikt. Vacuum-pomp-capaciteit moet adequaat zijn.
Vacuum-ontgassingsprocessen die momenteel gebruikt worden, kunnen geclassificeerd worden in drie typen namelijk (i) stroomontgassingspraktijk, (ii) circulatie-ontgassingspraktijk, en (iii) pan- of tankontgassingspraktijk.
Stroomontgassingspraktijk
Bij stroomontgassing wordt vloeibaar staal in een ander vat gegoten dat onder vacuum staat. Plotselinge blootstelling van vloeibare stroom in vacuum leidt tot zeer snelle ontgassing door de verhoogde oppervlakte gecreëerd door opsplitsing van de stroom in druppels. Dit proces helpt de H₂ opgelost in staal, te worden geëvacueerd door een vacuümpomp. Het grootste deel van de ontgassing vindt plaats tijdens de val van de vloeibare stroom. De hoogte van de gietstroom is een belangrijk ontwerpparameter. Stroomontgassingstechnologie heeft de volgende varianten in de praktijk.
- Pan-naar-gietvorm ontgassing – Voorgewarmde gietvorm met hete top wordt in vacuumkamer geplaatst. Boven de kamer wordt een gietkruik geplaatst. Vloeibaar staal getapt in de pan is bij oververhitting equivalent van 30 °C. De pan wordt boven de gietkruik geplaatst. Bodemgieten van vloeibaar staal in de gietkruik is wenselijk. Schematisch van pan-naar-vorm ontgassing is getoond in Fig 1.
- Pan-naar-pan ontgassing – Bij pan-naar-pan ontgassing wordt een pan met de stopperstaaf in een vacuumkamer geplaatst. Pan met vloeibaar staal uit primaire staalvervaardigingsofen wordt boven op de vacuumkamer geplaatst en de kloof is vacuumafgedicht. Legeringstoevoegingen worden onder vacuum gemaakt. Stroom mag vallen in de pan waar vloeibaar staal ontgast wordt. Legeringstoevoegingen worden onder vacuum gemaakt.
In sommige fabrieken wordt ontgassing gedaan tijdens tappen. In deze regeling wordt vloeibaar staal uit primaire staalvervaardigingsofen getapt in gietkruik of kleine pan. Van de kleine pan wordt vloeibare stroom toegestaan te vallen in een pan die geëvacueerd is. Pan wordt van boven gesloten met een speciaal deksel dat uitlaatopening bevat. Vloeibaar staal met 25 °C tot 30 °C oververhitting wordt in pan getapt.
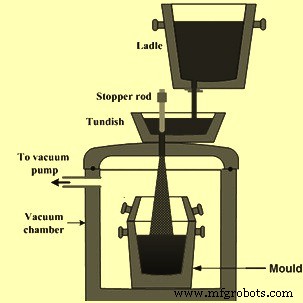
Fig 1 Schema van pan-naar-vorm ontgassing
Circulatie-ontgassingspraktijk
In de recirculatie-ontgassingspraktijk wordt vloeibaar staal continu in de vacuumkamer toegestaan te circuleren door speciale regeling. In dit proces wordt een vacuumkamer boven de pan gepositioneerd die een snorkel of snorkels bezit die in het vloeibare staalbad gedoopt zijn. Er zijn twee typen circulatie-ontgassingsprocessen (Fig 2) namelijk (i) Ruhrstahl-Heraeus (RH) ontgassingsproces, en (ii) Dortmund-Hörder (DH) ontgassingsproces. RH ontgassingsproces heeft twee snorkels in de pan gedoopt terwijl DH ontgassingsproces een enkele snorkel heeft en werkt door herhaaldelijk het vloeibare staal in de vacuumkamer in te zegen en het dan terug in de pan te laten. RH ontgassingsproces wordt beschreven in een apart artikel gegeven onder link https://www.ispatguru.com/rh-vacuum-degassing-technology/.
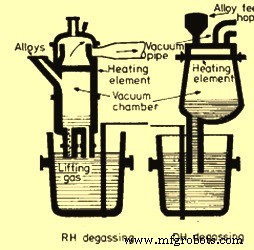
Fig 2 Schema's van circulatie-ontgassingsprocessen
Bij RH ontgassingsproces, is een cilindrische refraktarige beklede schil met twee poten (ook wel snorkel genoemd) zo ontworpen dat het vloeibare staal in de ene poot wordt opgetild en terugvalt in de pan na ontgassing door de tweede poot. Bovenkant van de cilindrische schil is voorzien van uitlaat, legeringstoevoegingen, waarnemings- en controlevenster. Cilindrische schil is bekleed met vuurkleisteentjes in het bovenste deel en alumina (Al₂O₃) stenen in het onderste deel om hoge temperatuur te weerstaan. De poten zijn bekleed met Al₂O₃ refraktariën. Argon (Ar), het tillingsgas, wordt geïnjiceerd aan de instroom snorkel om de vloeibare staalsnelheid die in de instroom snorkel binnenkomt te verhogen.
De operatie van RH ontgasser omvat het volgende.
- Verwarming van de cilindrische kamer tot de gewenste temperatuur (varieert tussen 900 °C tot 1500 °C).
- Afzakken van de kamer in het vloeibare staal tot een gewenst niveau.
- Evacuatie van de kamer zodat vloeibaar staal begint te stijgen in de kamer.
- Invoering van het tillingsgas dat uitdijt en een opwaartse kracht creëert om de snelheid van vloeibaar staal dat in de instroom snorkel stijgt te verhogen.
- Ontgassing van het vloeibare staal in de kamer vindt plaats en het stroomt terug door de andere snorkel in de pan. Dit ontgaste staal is iets koeler dan staal in de pan. Opwaartse kracht gecreëerd door dichtheidsverschil (dichtheid van koudere vloeibaar staal is meer dan het warme staal) roert het bad.
- Snelheid van circulatie van vloeibaar staal in cilindrische kamer controleert de ontgassing. Circulatiesnelheid hangt af van hoeveelheid tillingsgas en de graad van vacuum. 110 ton vloeibaar staal kan in 20 minuten ontgast worden door vloeibaar staal te circuleren met een snelheid van 12 ton/min. Het specifieke verbruik van Ar is rond 0,075 m³/ton.
- Toevoegingen van ferro-legeringen kunnen aan het einde van ontgassing gemaakt worden afhankelijk van de oververhitting.
RH-proces heeft verschillende voordelen die omvatten (i) warmteverliezen zijn relatief laag, (ii) legeringstoevoegingen kunnen nauwkeuriger aangepast worden, en (iii) kleine vacuümpomp-capaciteit is adequaat aangezien kleiner volume geëvacueerd moet worden vergeleken met pan-naar-pan of stroomontgassing.
Bij DH ontgassingsproces, wordt een kleine hoeveelheid rond 10% tot 15% van de totale massa van vloeibaar staal tegelijk ontgast. Het proces wordt herhaald tot het vereiste niveau van ontgassing bereikt is. De regeling van een vat en de pan is enigszins vergelijkbaar behalve dat (i) bij DH ontgassingsproces het cilindrische vat één snorkel heeft, en (ii) cilindrische vat verwarmingsfaciliteit heeft.
De DH-kamer is uitgerust met verwarmingsfaciliteit, legeringstoevoegingsregeling en uitlaatsysteem. Bodem van het cilindrische vat is voorzien van een snorkel die in het vloeibare staal gedoopt kan worden. Het bovenste deel van de DH-kamer is bekleed met vuurkleisteentjes en het onderste deel met Al₂O₃ stenen. Snorkel is bekleed met hogere kwaliteit Al₂O₃ stenen. De lengte van de snorkel is voldoende groot om het effect van atmosferische druk op stijging van staal in de snorkel te realiseren. De volgende zijn de belangrijke stappen voor de operatie van het DH ontgassingsproces.
- DH-kamer wordt voorverhit en in de pan gezakt zodat snorkelpunt onder het vloeibare staaloppervlak duikt.
- De kamer wordt 50-60 keer bewogen met een cyclus tijd van 20 seconden.
- Adequate ontgassing is mogelijk in 20-30 cycli.
- Een laag slak wordt in de pan gehouden om warmteverliezen te minimaliseren.
- Het DH ontgassingsproces kan opereren met lagere oververhittingen vergeleken met RH aangezien DH-eenheid verwarmingsfaciliteit heeft.
Pan- of tankontgassingspraktijk
Hier wordt de pan in een vacuümtank geplaatst en gerord met een inert gas terwijl de tank geëvacueerd wordt. Alternatief kan de pan een afdichtingsregeling aan zijn omtrek hebben voor een deksel te worden gemonteerd dat de vacuumkamer vormt.
Vloeibaar staal kan behandeld worden in een tankontgasser zonder boogherverhitting. Dit kan gedaan worden met twee verschillende roersystemen namelijk (i) een inductieve roering van het vloeibare staalbad, en (ii) de badroering door argon borrelen door een porieuze prop in de panbodem.
Een tankontgassingspraktijk wordt gebruikt (i) om de concentraties opgeloste gassen in het vloeibare staal te reduceren, (ii) om de vloeibare staalsamenstelling en badtemperatuur te homogeniseren, (iii) om oxide insluitselmaterialen uit het vloeibare staal te verwijderen, en (iv) om de middelen en technische condities te bieden die gunstig zijn voor ontzwaveling. De verwijdering van zwavel (S) wordt bereikt door slak-metaal reacties, die bevorderd worden door sterke Ar flushing (borrelen) binnen de vacuumhuls. Het tankontgassingsproces vereist (i) snelle evacuatie van de vacuümtank, (ii) handhaving van vacuum terwijl tegelijkertijd een zware stroom inert gas wordt uitgezogen, (iii) directe beschikbaarheid, (iv) stofweerstand, en (v) veilige operatie onder harde condities.
Pan is voorzien van een porieuze prop aan zijn bodem om Ar-gas te purgeren. De pan wordt in een vacuumkamer geplaatst. De vacuumkamer is uitgerust met een hopper om toevoegingen van elementen te maken als en wanneer het nodig is. Roergas wordt ofwel van boven door het dak via een ondergedompte refraktarige buis of door de porieuze prop aangebracht aan de bodem van de pan geïntroduceerd. Voor effectieve ontgassing van volledig gedood staal, is het beter om Ar door de bodem van de pan te purgeren. Het roeren van het bad verhoogt de snelheid van gasverwijdering. Vigoureuze verwijdering van gassen veroorzaakt ook spatten van vloeibaar staal. Daarom wordt de pan niet volledig gevuld en wordt ongeveer 25% van zijn hoogte als vrijboord gehouden om de gespattelde druppels vloeibaar staal te accommoderen. Druk wordt gehandhaafd tussen 1 mm Hg tot 10 mm Hg voor effectieve ontgassing. Tijdens ontgassing worden toevoegingen gemaakt voor ontzuring en legeren. In bepaalde gevallen wordt de pan verwarmd om te compenseren voor het verlies van warmte tijdens ontgassing. Voor de effectiviteit van ontgassing is het nodig dat meegenomen slak van primaire staalvervaardigingsofen zo laag mogelijk is. Meegenomen slak bevat FeO en aangezien O₂-inhoud van staal in evenwicht is met FeO-inhoud van slak, neemt O₂-inhoud van staal toe.
De fundamentele vereisten voor het pan-ontgassingsproces omvatten (i) voldoende vrijboord in de pan om de door vacuum geïnduceerde slak- en staalkook te bevatten, (ii) een inert gas dat door het staalbad percoleert voor roering, insluitselscheiding, en verbetering van vacuum-ontgassingsprestaties, (iii) voldoende oververhitting in het staal om schedelvorming te voorkomen, en (iv) middelen om additieven te leveren terwijl de pan in de vacuümtank is.
De Ar-verbinding met de pan wordt tot stand gebracht wanneer de pan op zijn plaats in de vacuümtank gezet is. De vacuümtank wordt geëvacueerd tot de vereiste operatiedrukken door een vacuümpompsysteem. Emissies worden geëvacueerd door het vacuümpompsysteem en worden verzameld vóór de pompen of ze worden uitgeblazen onder water bevat binnen een weerwand-uitgeruste betonnen hete put. De procesgassen, inclusief die verstrengeld in de inter-condensator afvoervater, worden uitgeblazen van de hete put via een motor-aangedreven ventilator naar een uitlaatstap voorzien van een flarestooker. Hete put water wordt gepompt naar een koeltoren van het contactwatersysteem.
Schema's van belangrijke pan-ontgassingsprocessen worden getoond in Fig 3.
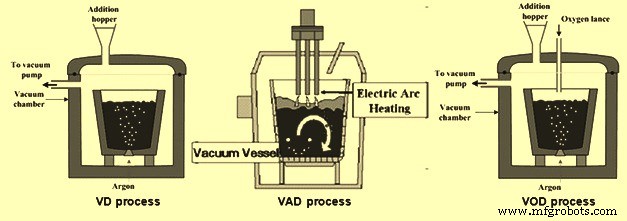
Fig 3 Schema's van pan-ontgassingsprocessen
Vacuum-ontgassing (VD) proces
Dit is een eenvoudige pan-ontgassingseenheid met voorzieningen voor legeringstoevoegingen. Hier wordt vacuum gecreëerd door een vacuümpompsysteem. Druk zo laag als 0,5 mm Hg wordt gecreëerd. Het proces is in staat tot (i) homogenisatie van vloeibaar staalbad ten aanzien van zowel temperatuur als samenstelling, (ii) fijn afstellen van chemie, en (iii) verbeterde ontzuring en reductie in H₂, N₂, en O₂ inhoud. Ontzwaveling is een groot probleem voor hitten direct verwerkt door VD-eenheid van primaire staalvervaardigingsofen. Echter, het probleem kan opgelost worden door middel van verzekering van gereduceerde slak in de pan vóór het sturen van de hitte naar VD-eenheid en verbeterde ontzwaveling wordt veroorzaakt door slak-metaal menging.
Vacuum-boogontgassing (VAD) proces
Vacuum-boogontgassing (VAD) proces is een tankontgassingsproces met elektrode toegevoegd voor het herverhitten van het vloeibare staal. Dit is een enkele eenheidsproces waarin de pan in een vacuümtank zit en wordt gerord door inert gas door porieuze prop aan de bodem met voorziening voor verwarmen door elektrode en legeringstoevoegingen. Na toevoeging van kalk aan het vloeibare staal in de pan, wordt booggesticht bij een druk van 250 mm Hg tot 300 mm Hg om de temperatuur te verhogen en de kalk te smelten gevolgd door korte duur ontgassing, toevoegingen voor chemie-aanpassing en diepe ontgassing tot drukken zo laag als 1 mm Hg. Ar-roering wordt voortgezet in alle operationele stappen en de aanpassing van stroomsnelheid wordt gedaan voor de verschillende operaties die tijdens het VAD-proces uitgevoerd worden. De verwarmingssnelheid is rond 3 °C/min tot 4 °C/min en tijdens verwarmen wordt de Ar-stroomsnelheid aan de lagere kant gehouden. In dit systeem, onder vacuum, zijn C-O₂ reactie en C-Al₂O₃ reactie onder de hoge temperatuur boog van grote hulp bij het bereiken van lage O₂-inhoud zonder enige vaste reactieproduct. H₂-niveaus zo laag als 1,5 ppm worden bereikt door intense massaoverdracht door Ar en laag partieel druk van H₂ door verdunning van bevrijd koolstofmonoxide (CO). Het hoofddoordeel van dit proces is de hoge graad van ontzwaveling tot 80% voor productie van stalen met zwavelniveaus zo laag als 0,005%. VAD is nu een wijd gebruikt proces voor de productie van zuiver staal.
ASEA-SKF proces
Het is een proces dat een geïntegreerde groep van behandelingseenheden bezit, meestal bestaande uit afzonderlijke de-slakking, boogverhitting en vacuumbehandeling eenheden. Hier wordt slak verwijderd door herpannen om herfosforisatie te voorkomen waarna ferro-legeringstoevoeging wordt uitgevoerd. Boogverhitting wordt gedaan om temperatuur te verhogen om het verkoelingseffect van de legeringstoevoegingen te compenseren gevolgd door ontgassing in een vacuumatmosfeer voor het reduceren van de O₂-inhoud en de-hydrogenering voor het bereiken van H₂-inhoud zo laag als 1,5 ppm. De methode omvat toepassing van elektromagnetische roering wat helpt bij het drijven van insluitsels en resulteert in productie van zuivere stalen. Op dit moment hebben ASEA-SKF eenheden basis inerte gasroering geïncorgeerd om ontzwaveling mogelijk te maken.
Vacuum-zuurstof-ontkoolstofing (VOD) proces
VOD-proces is een tankontgassingseenheid die additioneel uitgerust is met een O₂-blazelans. Deze additionele O₂-toevoer kan gebruikt worden voor de productie van extra lage C roestvrij staalkwaliteit (gedwongen ontkoolstofing) of voor chemische verwarmin van het vloeibare staal in combinatie met Al/Si (silicium) toevoegingen (VD-OB proces). De vacuümpomp is dienovereenkomstig ontworpen, met een hogere capaciteit om om te gaan met het verhoogde afgasvolume.
VOD-proces wordt beschouwd als een belangrijk vacuumproces voor de productie van roestvrij staal. Het is voornamelijk geschikt voor speciale roestvrij stalen die de zeer lage waarde van C, N₂, en H₂ niveaus vereisen. In dit proces wordt de pan in vacuumkamer geplaatst en is er een voorziening voor O₂-lancering door vacuumdichte afdichting en legeringstoevoegingen. Basis, het proces omvat preferentiële oxidatie van koolstof over Cr leidend tot minimale verliezen van Cr.
Vanwege gereduceerd vrijboord beschikbaar in de pan, is de initiële C-inhoud van het vloeibare staal zo laag als 1% te houden. Hier wordt O₂-injectie uitgevoerd bij 100 mm Hg tot 250 mm Hg. Si geoxideerd gevolgd door C. Ontkoolstofing treedt op door start van co-borbelen bepaald door initiële temperatuur en Si-inhoud van het vloeibare staal. Constante snelheid van ontkoolstofing treedt op afhankelijk van de O₂-stroomsnelheid. De CO/CO₂ verhouding wordt gemonitord en bij een bad C-inhoud van 0,08%, neemt het snel toe. Boven deze limiet C-percentage, daalt de ontkoolstofingssnelheid onafhankelijk van O₂-stroomsnelheid met gelijktijdige Cr-oxidatie. O₂-lancering wordt gestaakt en de vatdruk wordt verlaagd en Ar-roering wordt voortgezet tot de reactie tussen de opgeloste O₂ en de resterende C. Er is gerapporteerd dat door vigoureuze roering C gereduceerd kan worden tot niveaus van 0,005% en totaal C + N₂ minder dan 0,015% worden bereikt.
De verfijningsvolgorde in het algemeen wordt gecontroleerd door combinatie van variatie in O₂-stroomsnelheid, de lanspunt-badoppervlak afstand, controle van vacuumdruk en de Ar-stroomsnelheid. Toevoeging van voldoende hoeveelheid kalk en Al helpt bij uitstekende ontzwaveling van het vloeibare staal.
Vacuümpompsysteem
Vacuümpompsysteem is de dryvende kracht voor de vacuum-ontgassingsprocessen voor vloeibaar staal. Voor het creëren van vacuum, zijn er drie basistypen van vacuümpompsystemen die gebruikt kunnen worden. Elk heeft zijn eigen voor- en nadelen. Deze zijn (i) stoomjectoren met benodigde condensatiestages, (ii) stoomjectoren in combinatie met waterringpompen, en (iii) droge mechanische pompsystemen. Stoomstraalen werken op een constante massastroom basis, terwijl waterring vacuümpoppen werken op een constant volume basis. Samen gebruikt, kan een economisch break-even punt bereikt worden om voordeel te halen van de beste kenmerken van elk. Vacuümpompsystemen met stoomjectoren alsook met stoomjectoren samen met waterringpompen worden getoond in Fig 4.
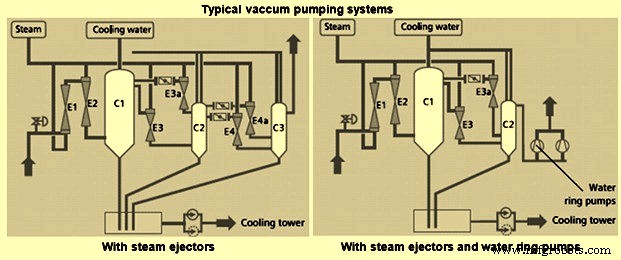
Fig 4 Typische vacuümpompsystemen
Verschillende factoren spelen een rol in de selectie van de vacuümpompsystemen. Deze zijn hieronder gegeven.
- De hoeveelheid opgeloste gassen die verwijderd moeten worden. Absolute druk, staalchemie, en Ar-stroomsnelheid beïnvloeden allemaal de snelheden waarmee de gassen worden verwijderd door het vacuümpompsysteem.
- De belasting bij systeemontwerpdruk in 'droog lucht equivalent'.
- De belasting die het systeem moet halen bij verschillende drukken (indien vereist door uitgassingssysteem).
- Het systeemvolume betrokken.
- De proces tijdsvereiste vereist om van atmosferische druk naar diep vacuum te gaan.
- De eind absolute druk van het systeem. Dit bepaalt het aantal stages dat nodig is.
- De hoeveelheid Ar vereist. Dit bepaalt de roerenergie en de snelheid van opgeloste gasverwijdering.
- De in-lekkagesnelheid van lucht in het systeem.
- De stoomdruk en temperatuur in het geval van stoomjector systemen.
- De koelwatertemperatuur in het geval van stoomjector systemen.
- De kosten van stoom en elektriciteit
Elk ontgassingssysteem moet ontworpen worden om te voldoen aan de specifieke vereisten van het vacuum-ontgassingsproces.
Productieproces
- FINEX-proces: Geavanceerde vloeibare ijzerproductie met ijzererts-fijnen & non-coking kool
- De ideale locatie voor een greenfield-staalcentrale kiezen: een uitgebreide gids
- RH-vacuümontgastechnologie: verbetering van staalkwaliteit en efficiëntie
- Gietkruik metallurgie: Optimale staaloverdracht voor continu gieten
- Geavanceerde roestvrij staalproductie: Van EAF tot moderne zuurstofgebaseerde technieken
- Staalwalsen: Precisieproductieproces Uitgelegd
- Voorkomen van Breakouts bij Continu Gieten van Staal: Oorzaken, Gevolgen en Oplossingen
- CLU Proces voor Roestvrij Staal: Efficiënte Koolstofverwijdering & Legering
- Pon en Matrijs Prestaties Optimaliseren met Premium Gereedschapstaalkwaliteiten
- Optimale Materialen voor Precisie CNC-gedraaide Onderdelen
- Procesworkflows ontwerpen: menselijk talent en robotautomatisering in harmonie