



Staal Gieterpannen & Refractaire Voeringen: Efficiëntieverhoging in Moderne Staalproductie
Staal Gieterpan en de Refractaire Voering
Een staal gieterpan (STL) is in een staalfabriek nodig om vloeibaar staal te bevatten en te transporteren van de staalverwaringsoven naar de gietinstallatie. Tegenwoordig wordt de STL op een aanzienlijk complexere manier gebruikt dan in de oudere staalsmeltketels, waarin pannen slechts dienstden om vloeibaar staal van een staalverwaringsoven naar de lingotgietvormen te brengen.
Functies van de STL
Andere functies die in de STL worden uitgevoerd, zijn temperatuurcontrole, ontzuring, toevoeging van carburizer en ferrolegeringen en inclusievlottering. In het recente verleden is de vraag naar diverse staalkwaliteiten met strenge specificaties aanzienlijk toegenomen. Deze stalen worden geproduceerd met behulp van secundaire raffinageprocessen. De voering van de STL moet de steeds zwaardere dienstomstandigheden weerstaan die gepaard gaan met secundaire raffinageprocessen. Deze zware omstandigheden zijn langere houderijtijd, hogere vloeistof temperatuur en boog/chemische verwarming. Spoelen met inert gas en ontgassen van het vloeibare staal, legeren en het gebruik van synthetische slag versnellen ook de slijtage van de voering. Vanwege deze activiteiten is de eis aan de kwaliteit van STL-refractarimaterialen zeer toegenomen.
In hedendaagse staalsmeltketels fungeert de STL als reizende componenten van afschuimen, spoelen, herverwarmen en ontgassen. De bloottijd voor een bepaalde hitte in deze ketels is uitgebreid van twee tot vijf keer de tijd die vroeger nodig was voor lingotgieten.
Warmtebehoud en Isolatie
De STL moet ook warmte behouden door warmteverlies tijdens transport en de diverse processtappen te minimaliseren. In dit opzicht zijn significante ontwikkelingen doorgevoerd om pannen vooraf goed op te warmen voor de eerste hitte, en om pannen bij opeenvolgende heten te cyclussen op een manier die warmteverliezen minimaliseert.
De STL is ontworpen om hittebestendig en sterk te zijn. Daarnaast is het noodzakelijk om de pan te isoleren. Goede warmte-isolatie is nodig zodat het vloeibare staal in de STL op een juiste temperatuur blijft.
Voeringslevensduur en Kosten
De refractaire voeringslevensduur van de STL moet voorspelbaar en reproduceerbaar zijn om veiligheidsredenen en om procesvertragingen te voorkomen. STL's worden vaak uit de circulatie gehaald voor onderhoud van de voering. Dit kan de adequate voorziening van pannen voor de staalproductie beïnvloeden. Ook de kosten van refractarimaterialen voor STL zijn significant en de verwerkingskosten van uitgeputte voeringen zijn ook aanzienlijk.
De selectie van de meest geschikte refractaire voering hangt van een aantal factoren af, waaronder de circulatiecyclus van de STL, secundaire staalverwaringsprocessen, staalkwaliteit, panbeschikbaarheid, nieuwe refractaire ontwikkelingen, winkel logistiek en de kosten van refractarimaterialen per ton geproduceerd ruw staal.
Pan Circulatiecyclus
De pan omlooptijd is de tijd die nodig is om één circulatiecyclus te voltooien en is belangrijk voor de soepeloze werking van de staalsmeltketel. Normaal gesproken duurt het enkele uren van de ene staaltapping tot de volgende staaltapping in een pan. De pan omlooptijd bepaalt het aantal pannen dat in circulatie moet worden gebracht. De pan circulatiecyclus omvat de volgende stappen.
- Inspectie en onderhoud van STL – De STL moet vloeibaar staal bij temperaturen van ongeveer 1600 °C tot 1650 °C gedurende lange periodes vasthouden. Deze hoge temperaturen, samen met de verschillende processen die in de STL moeten worden uitgevoerd, veroorzaken slijtage van de voering. Daarom heeft de STL continue inspectie en onderhoud nodig om in goede staat te blijven. Verwerking van STL's tussen heten is noodzakelijk om pan slag te verwijderen en voorzien in pan put schoonmaak, afdichtingsplaat inspectie en reparaties, en pan put zanden.
- Pan voorverwarmen – Na inspectie en onderhoud wordt de STL voorverhit om de binnenste temperatuur van de pan op een gewenste waarde te brengen. Als de binnenste temperatuur van de pan na inspectie en onderhoud al op het gewenste niveau is, kan deze stap overgeslagen worden.
- Vloeibaar staal tappen – Het vloeibare staal uit het primaire staalverwaringsproces wordt in de STL getapt. Tijdens het tappen is voorzorg nodig dat voldoende vrije boord beschikbaar is in de STL voor het uitvoeren van de secundaire raffinageprocessen.
- Pan transport – De STL met vloeibaar staal wordt meestal op een transportwagen naar de secundaire raffinageprocessen getransporteerd. Tijdens deze stap moet wachten van de pan met vloeibaar staal vermeden worden voor de controle van temperatuurverlies.
- Secundaire raffinageprocessen – Vloeibaar staal in de STL ondergaat verschillende behandelingen in de secundaire raffinageprocessen volgens de eisen van de staalkwaliteit. In deze fase wordt de chemische samenstelling en temperatuur van het vloeibare staal aangepast. Spoelen van vloeibaar staal wordt ook uitgevoerd om stratificatie te verminderen en het staal homogener te maken.
- Continu gieten – Na de secundaire staalverwaringsprocessen wordt pan afdekstof op het vloeibare oppervlak in de STL gebracht om het warmteverlies aan de top door straling te verminderen en de STL wordt naar de pan toren van de continue giet (CC) machine gebracht voor het gieten van het vloeibare staal. Een pandeksel wordt ook gebruikt voor het verminderen van warmteverliezen. Na afloop van de CC-operatie wordt het overgebleven vloeibare staal en slag in de stortpan gedumpt en de STL naar het pan inspectie- en onderhoudsgebied gestuurd.
De pan cyclus is weergegeven in Fig 1.
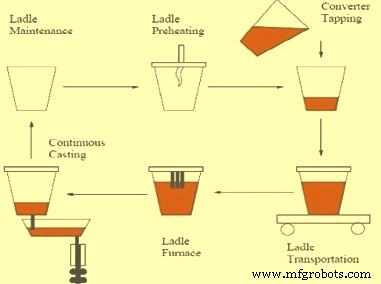
Fig 1 Pan cyclus
Voorverwarmen van STL en afdekinstrumenten zijn in de afgelopen jaren aanzienlijk verbeterd, en veel typen voorverhitters (horizontale of verticale pan) zijn beschikbaar. Er zijn diverse voordelen van een goed pan voorverwarmen en cyclussen, waaronder langere refractaire levensduur door thermische schok te minimaliseren. De daadwerkelijke mogelijkheid om STL's snel te cyclussen en het meest efficiënte gebruik te maken van voorverhitters kan aanzienlijk variëren tussen operaties, afhankelijk van de winkel indeling en pan overbrengingscapaciteit.
Refractaire Selectie en Ontwerp
Staalverwarings is een complex en moeilijk proces en refractaire type en selectie is geen eenvoudige taak. Refractaire selectie is vaak een compromis, aangezien het meestal niet mogelijk is om alle gewenste eigenschappen (fysiek, chemisch en thermisch) in één materiaal te vereinen. Één eigenschap wordt meestal gewonnen ten koste van een andere. De refractaire voering van de STL kan ook de kwaliteit van het geproduceerde staal beïnvloeren als er zuurstof wordt opgenomen uit de voering tijdens een van de verwerkingsstappen. Voeringen die SiO₂ in ongebonden vorm bevatten, kunnen problemen veroorzaken in moderne pannen.
In de afgelopen jaren worden eindige elementen analyse met niet-lineaire refractaire eigenschappen en transe temperatuursregimes ingezet om het gedrag van refractarimaterialen in STL's te bestuderen. Hoewel uiterst complex, streven de studies ernaar om de juiste mate van compressie op de pan refractarimaterialen tijdens alle fasen van hun gebruik in de pannen te behouden. Excessieve compressieve krachten kunnen leiden tot refractaire scheuring en/of knikken in gebieden zoals het plate deel van de pan. Lagere dan gewenste compressieve spanningen kunnen gaten of vochten laten ontstaan, waardoor vloeibaar staal of slag kan penetreren.
De eigenschappen van refractarimaterialen kunnen worden aangepast om een goed gedrag in STL's te garanderen. Het is noodzakelijk om specifieke refractarimaterialen te gebruiken om de refractaire expansie te verhogen of te verlagen naar meer wenselijke niveaus. Pan eindige elementen analyse biedt waardevolle richtlijnen voor verbeterd gedrag van refractaire dienst in de STL's.
De refractarimaterialen in STL's zijn gezondeerd in type en dikte om maximale dienst te bieden tegen minimale kosten. Voeringen zijn relatief dun om te voldoen aan pan capaciteits- en gewichtseisen. Typisch variëren de diktes van de werkvoering van 150 mm tot 225 mm in de mantel en 225 mm tot 300 mm in de bodem. Veiligheidsvoering dikte kan variëren van 50 mm tot 150 mm.
De normaal gebruikte refractaire materialen voor voering zijn dolomiet stenen, magnesia chroom stenen, magnesia koolstof stenen, hoge alumina stenen, aluminium koolstof stenen, en hoge alumina gietmassa. De typen refractaire constructie variëren sterk afhankelijk van de bedrijfsomstandigheden en de mogelijkheid om STL's snel te cyclussen. De hoge alumina refractarimaterialen zijn geschikt voor de meeste gebieden van de STL, behalve de slaglijn zelf.
Veiligheidsvoeringen en Slaglijn
Veiligheidsvoeringen fungeren om staal of slag voor beperkte tijd vas te houden, maar bieden wezenlijk schil isolatie. Meerdere componenten veiligheidsvoeringen kunnen worden gebruikt om de schil temperaturen verder te verlagen. In sommige fabrieken wordt een 100 mm dikke veiligheidsvoering gemaakt van een composiet met hoge sterkte isolatiesteen gebruikt om de staalschil temperatuur te verlagen.
De hogere staalschil temperaturen in de slaglijn worden primair veroorzaakt door de hogere warmtegeleiding van de slaglijn werkvoering steen. In het algemeen gebruiken weinig STL's echte isolatiematerialen als onderdeel van veiligheidsvoeringen vanwege verminderde veiligheidsvoering levensduur en/of verhoogde gevaar van staalpenetratie en mogelijke doorbraken.
De specifieke refractaire constructies die voor STL's worden gebruikt, veranderen constant in de meeste staalsmeltketels. Er zijn diverse factoren en refractaire eigenschappen die belangrijk zijn voor refractaire selectie in elk gebied van de STL. Enkele hiervan worden hieronder beschreven.
Slijtagezones
Inslagzone: Slijtage in de inslagzone treedt op wanneer de hoge impuls staalstraal de pan bodem (en in sommige gevallen de lagere zijwand) raakt tijdens de initiële fase van tappen. De ernst van deze slijtage is tamelijk winkel specifiek en vereist dat additionele dikte of kwaliteit van refractarimateriaal wordt gebruikt. In het algemeen worden refractarimaterialen voor de stroom inslag geselecteerd om maximale erosiebestendigheid te hebben op basis van warme sterkte.
Bodem en lagere mantel: In de bodem en het lagere mantelgebied van de STL treedt slijtage op door erosie tijdens spoelen of herverwarmen en door fysieke schade tijdens deskuillen tussen heten. In sommige gevallen kan slag die in dit gebied blijft in de tijd tussen staal afsluiting bij de CC-machine en slag dumpen, slag erosie problemen veroorzaken. In het algemeen is de slag erosie in dit gebied niet voldoende om voor te zonen, behalve om voor additionele refractaire dikte te voorzien. Schade door skul verwijdering kan soms voldoende ernstig zijn om bodemreparaties te vereisen.
Mantelgebied: Het mantelgebied is normaal het minst ernstige slijtagegebied in de STL en kan gezondeerd worden voor kwaliteit en/of dikte.
Slaglijn: Het meest ernstige slijtagegebied van veel STL's is de pan slaglijn waar het refractarimateriaal blootgesteld is aan zware corrosie. De aangetroffen slagen variëren wijd, en omvatten hoge ijzeroxide (FeO) slag overgedragen van de staalverwaringsoven, kunstmatige slag geïntroduceerd na gedeeltelijke slag afschuimen, slag toegevoegd of gevormd tijdens specifieke metallurgische doeleinden zoals spoelen of injectie, en slag gevormd of gecirculeerd tijdens ontgassen. Omdat de verschillende soorten slag normaal basisch van aard zijn, zijn basische refractarimaterialen vereist in STL slaglijnen.
Het corrosieve effect op refractarimaterialen is met name ernstig wanneer boog herverwarmen wordt gebruikt om de staaltemperatuur te controleren en te verhogen door de pan slag te oververwarmen. De temperatuur van de slag kan verwacht worden 40 °C tot 150 °C boven de staaltemperatuur. Bij deze temperaturen kunnen slag erosiesnelheden twee tot vijf keer toenemen. Slag erosie kan worden verminderd door controle van slag basiciteit, Al₂O₃ gehalte, en toevoegingen van MgO aan de slag. Significante controle over de hoeveelheid erosie tijdens boog herverwarmen kan dus worden verkregen door gebruik van gecontroleerde slag verkregen met samenstellingen met toegevoegde MgO en het gebruik van consistente slag spoelen om slag oververhitting te controleren. Voor slaglijnen worden dolomiet, magnesiet chroom of MgO-C stenen gebruikt.
Thermische cyclusschade is ook een van de redenen voor slijtage in alle gebieden van de STL. De omvang van dergelijke schade wordt aanzienlijk geminimaliseerd met het juiste gebruik van voorverwarmen en meer uitgebreid gebruik van pandekkels. Het gebruik van het minimum mogelijke aantal STL's op elk moment en het zo snel mogelijk cyclussen van deze pannen minimaliseert ook de omvang van thermische cyclusschade.
Pan buigen bij tillen en tijdens andere delen van de pan cyclus is bekend om de pan levensduur te beïnvloeden. Inspanningen om dit effect te bestrijden met verbeterd ontwerp in de pan en voering zijn gaande.
Constructiemethoden
STL's worden gevoerd met boog-sleutel of gesleutelde type steen constructie. Een ander type steen constructie gebruikt half-universelle vormen die het gebruik van een opwaartse spiraal van stenen tegen de hellende zijden van een pan toestaan. Bij dit type constructie wordt steen vergrendeling gedaan door de gebogen maatzakvlakken.
In alle gevallen is strakke constructie met zeer dunne (of geen) mortel vochten nodig om de voering onder compressie te houden en vocht penetratie te voorkomen. Sommige fabrieken zijn overgegaan op STL's gevoerd met gietmassen in de mantel en bodemsecties, maar pogingen om basische slaglijnen te gieten waren niet erg succesvol.
Voering met gietmassen biedt een uitstekende vochtloze constructie en bieden veel kostenvoordelen waar een deel van de uitgeputte voering hergebruikt kan worden. Gietmassa pannen vereisen wel speciale apparatuur, waaronder ruimte, en moeten zeer zorgvuldig geïnstalleerd en gedroogd worden.
STL's worden ook gebruikt waar combinaties van stenen en gietmassen worden ingezet om de beste technische en economische combinatie van gietmassa en steen benaderingen voor pan voering te verkrijgen.
Onderste Plugs en Schuifpoort Systemen
Refractaire kegels of plugs worden in pan bodems gebruikt om spoelgas, voornamelijk argon, voor pan spoelen te introduceren. Plugs met dwarsdoorsneden die verschillende richtingsmechanismen gebruiken om gecontroleerde argonstroom te voorzien, worden gebruikt.
De betrouwbare prestatie en levensduur van plugs is zeer belangrijk voor het produceren van consistente staalproductkwaliteit. Om de juiste stroom te garanderen, is het vaak noodzakelijk om het plug oppervlak na een gegeven hitte schoon te maken door zuurstof verbranden of mechanische reiniging.
De refractarimaterialen voor plugs zijn hoge Al₂O₃ of gebrand MgO materialen, specifiek ontworpen voor deze toepassing, en worden van buiten de pan geïnstalleerd door mechanische of handmatige apparaten. Het systeem staat normaal een snelle plug uitwisseling in een warme pan toe. Plugs worden uit dienst genomen na een vooraf bepaalde gebruikstijd of wanneer visuele slijtage-indicatoren ingebouwd in de plug overbelast zijn. Vanwege slijtage in het refractaire zitblok rond de plug, kunnen warme reparaties van het gebied rond de plug vereist zijn.
De controle van staalstroom van STL's naar de CC gietvormen wordt bereikt door een schuifpoort systeem. Vloeibaar staalstroom door de schuifpoort gebruikt refractaire platen die onder druk worden gehouden door veren of andere apparaten die worden bewogen om de stroom te controleren. Het ontwerp en de constructie van verschillende schuifpoort systemen variëren wijd volgens de staal gietvereisten van de CC-machine. Bijvoorbeeld, veren locatie en koelmethode variëren tussen de verschillende poort systemen en de beweging van platen kan hydraulisch of door andere mechanismen worden bereikt.
Alle schuifpoort systemen bieden een snelle manier om druk van de platen tussen heten te verwijderen om inspectie van de refractarimaterialen toe te staan en om snelle vervanging van platen of de onderste zuigmond te permitteren. De refractaire constructie van een typisch poort systeem omvat refractarimaterialen in het zitblok en bovenste zuigmond in de pan bodem, de vaste en glijende platen en een onderste zuigmond verbinding voor een buis of schroef in de gietkruik van de CC-machine.
De glijende en vaste platen zijn onder de meest unieke en duurzame refractarimaterialen die in een staalfabriek toepassing worden gebruikt. Deze platen moeten zware thermische schok en staal erosie gedurende lange operatieperioden weerstaan. De samenstelling van deze platen kan variëren van simpele alumina tot zirconium in het oxidesysteem, tot complexe oxide-koolstof systemen. De exacte gebruikte platen hangen grotendeels af van de staalsamenstellingen die gegoten moeten worden en de frequentie van plaatvervanging. Zulke plaatvervanging kan vergezeld gaan na inspectie van de platen die na elke hitte wordt uitgevoerd. Platen kunnen na slechts één hitte worden gewisseld of levensduur hebben van tot 20 heten, afhankelijk van staalkwaliteiten en/of de gebruikte refractaire kwaliteit.
Na elke hitte moet het gehele poort systeem schoongemaakt worden van residuale metaal en slag door zuurstof lanseren en granulair refractaire vulstof geïnstalleerd voordat de volgende hitte. Deze vulstof (pan zand) voorkomt dat vloeibaar staal de poort binnenkomt voordat de poort op het juiste moment bij de CC-machine geopend wordt. De pan zanden kunnen silica, zircon, of andere refractaire combinaties zijn, die vrije stroom van vloeibaar staal van de schuifpoort toestaan wanneer geopend zonder mechanische zoeking of lanseren te vereisen.
Productieproces
- Detecteren en controleren van insluitsels in continuaal gegoten staal voor superieure kwaliteit
- Inslagdeeltjes in staal: oorzaken, typen en beheersing in secundaire staalbereiding
- Optimalisatie van staalkwaliteit: beheer van inslagdeeltjes en vooruitgang in schone staalproductie
- Levenscyclusanalyse van staal: duurzame industriële groei stimuleren
- Optimalisatie van refraktaire voering voor maximale beschikbaarheid in basische zuurstofovens
- Opverwarmingsovens: Typen, Functies en Industriële Toepassingen
- Gereedschapstaalkwaliteiten Begrijpen: Eigenschappen en Toepassingen
- Toolstaal uitgelegd: sleuteleigenschappen & toepassingen in bouw & productie
- Toolstaal gedemystificeerd: samenstelling, productie en industriële toepassingen
- Toolstaal: typen, eigenschappen en belangrijke industriële toepassingen
- Molybdeenmetaal en legeringen: sleuteltoepassingen in diverse industrieën