



Geavanceerde automatisering & modellering in continu staalgieten
Het continu gietproces voor vloeibaar staal is een proces waarbij het vloeibare staal wordt verzilverd tot een halfafgewerkt staalproduct (bol, bloem, balk-blank, rond of plat) voor daaropvolgende walsing in de walserijen. De basisoperatie van een continu gietmachine is om vloeibaar staal van een gegeven samenstelling om te zetten in een draad van gewenste vorm en grootte door een groep operaties zoals primaire koelzone, spuitkoelzone en rechtzetapparaat.
Het continu gietproces van staal bestaat in feite uit: (i) een gietkanaal, gelegen boven de kok, dat het vloeibare staal ontvangt van de staalaftapkok en het voedt aan de kok met een gereguleerde snelheid, (ii) een primaire koelzone bestaande uit watergekoelde koperen kok door de het vloeibare staal wordt gevoerd vanuit het gietkanaal voor het genereren van een verzilverde buitenstaalschil voldoende sterk om de draadvorm te handhaven als het in de secundaire koelzone passeert, (iii) een secundaire koelzone in associatie met een inhoudectie gepositioneerd onder de kok, door de de staaldraad (nog grotendeels vloeibaar) passeert en wordt besproeid met water of een mengsel van water en lucht (luchtmist) voor verdere verzilving van de staaldraad, (iv) een sectie voor het opbouwen en rechtzetten van de staaldraad, (v) een zaagsectie bestaande uit zaagbranden of mechanische scharen voor het zagen van de verzilverde staaldraden in gewenste lengtes voor verwijdering, en (vi) een uitlooprollentafel naar afkoelbedden of direct naar een productoverdrachtsgebied.
Het continu gietproces van staal is een complex technologisch proces dat kwesties omvat met betrekking tot warmteoverdracht, het verzilvingsproces van vloeibaar staal, stroom van vloeibaar staal, en fasenovergangen van vloeibaar naar vaste toestand. Dit omvat aanzienlijke moeilijkheid in het creëren van het optimale procesregelsysteem, dat de invloed van alle fysico-chemische fenomenen die tijdens het continu gietproces van vloeibaar staal kunnen optreden, moet omvatten. Vanwege dit is de controle van het continu gietproces een van de meest moeilijke taken in het staalbereidingsproces.
Fysische fenomenen in continu gieten
Het continu gietproces wordt door zijn complexiteit vergezeld van diverse fysische fenomenen. Het vloeibaar staal verzilvingsproces binnen de kok en na het verlaten van de kok in de secundaire koelzone heeft de meeste van deze belangrijke fenomenen. In de primaire koelzone zijn de partiële processen die plaatsvinden: (i) turbulente stroom van vloeibaar staal door een complexe geometriegebied en een ondergedompelde inlaatmond of een afscherming veroorzaakt door convectie, (ii) warmteoverdracht binnen het vloeibare staalgebied, (iii) warmteoverdracht in de kok tussen de vormende schil en de kokwand, (iv) warmtestroom door de laag vaste en vloeibare slak, (v) vorming van thermische spanning, (vi) krimp van de verzilvende schil gerelateerd aan overgangen die optreden tijdens het staalverzilvingsproces, (vii) thermisch effect begeleidend het verzilvingsfenomeen, (viii) mechanische impact van de kokwanden op de verzilvende draad, (ix) het proces van een luchtspaltvorming tussen de kokwand en de verzilvende draad, en (x) de vorming van kristallen binnen de verzilvingszone vergezeld van elementsegregatie-effecten.
De vorming van oppervlaktedefecten vindt plaats in de secundaire koelzone. De processen die in deze zone plaatsvinden zijn: (i) warmteoverdracht binnen het vloeibare kerngebied (geleiding en convectie), (ii) warmteleiding in de verzilverde schillaag, (iii) thermisch effect begeleidend het verzilvingsfenomeen, (iv) multi-fasen warmteoverdracht als resultaat van de draadkoeling door het mondstelsel, gerelateerd aan het aantal spuitzones en het toegepaste koeltype, (v) krimp van de verzilvende draad, gerelateerd aan overgangen die optreden tijdens het staalverzilvingsproces, (vi) vorming van individuele verzilvingszones (zone van dendritische kristallen en zone van equiaxiale kristallen), en (vii) vorming van spanning gerelateerd aan het contact van rollen met de draad, en de mogelijkheid van uitbulting tussen de continu gietmachinerollen.
Drijfveren voor automatisering en modellering
Er zijn verschillende drijfveren voor de automatisering, instrumentatie en modellering van continu gieten van staal. Deze drijfveren omvatten toegenomen klanteisen voor kwaliteit, toegenomen concurrentie, strengere milieuregelingen en toegenomen veiligheidseisen. Verder moet het algehele productiesysteem bij de continu gietmachine procesconsistentie waarborgen met vorige en daaropvolgende eenheden. Verder is het continu gietproces automatiseringssysteem ook vereist om de essentiële taken uit te voeren die productieplanning en -planning, kwaliteitszekering en de meer conventionele toezichtscontrolefuncties omvatten.
Procescontrole van het continu gietproces heeft uitgebreide instrumentatie nodig voor de volledige controle van het draadverzilvingsproces. Het meetsysteem van een continu gietmachine levert veel procesinformatie. Echter, sleutelinformatie, zoals veranderingen in de schildikte op individuele punten van de machine en de metallurgische lengte (de lengte van de vloeibare kern), ontbreekt. Daarom zijn wiskundige modellen extreem belangrijk voor het controlesysteem van het continu gietproces. De nauwkeurigheid van deze wiskundige modellen stelt hen in staat om gebruikt te worden voor het nemen van technologische beslissingen tijdens het proces.
Automatiserings- en instrumentatiesysteem samen met de wiskundige modellen verbetert en bevestigt de kwaliteit van de continu gegoten producten en vermindert de machinedowntijd op diverse manieren. Expertssystemen die de wiskundige modellen incorporeren zijn ontwikkeld. Nieuwe uitdagingen die voortvloeien uit steeds toenemende kwaliteitseisen alsook nieuwe ideeën voor het aanpakken van diverse bekende kwesties van het continu gietproces hebben geleid tot diverse vooruitgang in de automatisering en controle van het proces.
Moderne automatiseringssystemen voor het continu gietproces gebruiken diverse wiskundige modellen om de verschillende fasen van het gietproces te simuleren. De invoergegevens voor deze berekeningen worden in realtime verkregen door de specifieke transportadapter van het Niveau-1 automatisering. Het doelparameter van het gietproces moet worden gespecificeerd door het gegeven productieprogramma of door de operator. Een expertssysteem wordt gebruikt om de optimale waarden voor de procesparameter te berekenen, de productiekwaliteit te controleren, de on-the-fly modellering van de verschillende staten van het technologische proces uit te voeren en de rollen en segmenten opstelling te controleren. Het expertssysteem is onderdeel van het Niveau-2 automatisering. Een duidelijke software-architectuur en stabiel middleware-platform voor de gegevensoverdracht speelt een belangrijke rol voor een succesvolle interactie tussen verschillende automatiseringssystemen, expertssysteem en de operators.
De HMI (human machine interface) begeleidt operators door het productieproces. De interactie van het bedienend personeel is beperkt tot kwaliteits- en veiligheidsgerelateerde activiteiten. Een overzicht van belangrijke informatie wordt gepresenteerd op het hoofddisplay en details kunnen eenvoudig worden benaderd door een uitgebreide set van toegewezen schermen. Operatorschermen worden weergegeven in de taal en eenheden die begrepen worden door het bedienend personeel. Het gehele systeem omvat een configureerbare set van applicaties en de gebruiker kan vooraf gedefinieerde teksten selecteren in plaats van ze in te voeren. Figuur toont typisch automatiseringssysteem van continu gietproces.
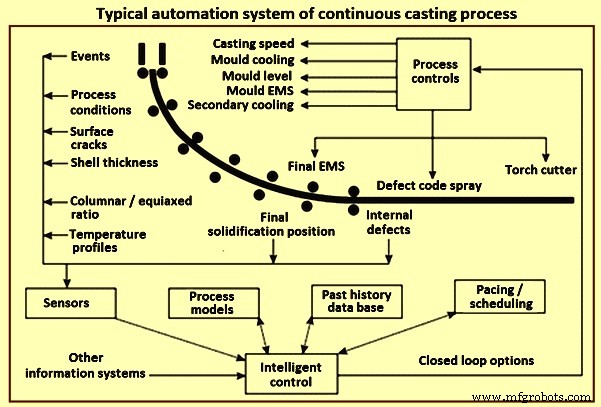
Figuur 1 Typisch automatiseringssysteem van continu gietproces
Hiërarchie van het automatiseringssysteem
De volgende classificatie van de niveaus van verantwoordelijkheid, eisen en de reactie van het geautomatiseerde systeem is gedefinieerd bij het ontwerpen en ontwikkelen van automatiserings- en controlsystemen voor de technologische processen in een continu gietmachine.
Niveau 0 automatisering
Het bestaat uit controle van individuele eenheden. Individuele eenheden binnen een geautomatiseerd gebied worden gecontroleerd met behulp van aangesloten sensoren, transduceren, draaitransduceren, aandrijvingen, besturingen en besturingsschakelingen. Directe handmatige controle wordt uitgevoerd door de eenheid, de aandrijvingen en vergrendelingen die op hun beurt worden afgehandeld door het Niveau 0 automatiseringssysteem. De meeste veiligheidsmechanismen worden ook op dit niveau opgeslagen.
Niveau 1 automatisering
Het is controle van groepen eenheden via PLC (programmeerbare logische controller) controle. De taken die door het Niveau 1 automatiseringssysteem worden afgehandeld, omvatten de controlsystemen van verschillende apparaten binnen één geautomatiseerd gebied. Controletaken worden normaal uitgevoerd door de PLC-modules en microcontrollers in realtime, met een gegarandeerde systeemresponstijdinterval van 20 milliseconden (ms) tot 150 ms voor PLC-controle, en tussen 10 ms en 20 ms voor microcontrollers (bijvoorbeeld bewegingscontrollers). Vanwege de strikte beperking van de responstijd voor deze systemen, kunnen complexe productieprocesmodellen niet geïmplementeerd worden, bijvoorbeeld de taken met betrekking tot materiaalvolgen en dekkingsplanning met mobiele eenheden worden gedelegeerd aan andere automatiseringsniveaus.
De Niveau 1 automatiseringsfuncties voor de continu gietmachine omvatten normaal: (i) controle van de touret, dummy-balkwagen en het gietkanaal, (ii) bepaling van de positie van de dummy-balk, (iii) aanpassing van de dryfrollen, (iv) breedte-aanpassing, kektaper en kokniveaucontrole, en (iv) regeling van de lucht en water volgens de geselecteerde instelpunten in de primaire en secundaire koelsystemen.
Niveau 2 automatisering
Niveau 2 automatisering is voor de procescontrole. Het Niveau 2 automatiseringssysteem speelt een cruciale rol bij het bepalen van de efficiëntie en kwaliteitszekering van het productieproces. Het Niveau 2 automatiseringssysteem beheert en monitort het gietproces met behulp van instructies en instellingen vooraf gedefinieerd door de operationele ingenieur of de relevante standaarden. Daarnaast omvat elke gietinstructie een set kwaliteitsbeoordelingsparameters die de beste condities aangeven voor het produceren van de doelproductkwaliteit. Het gebruik van een set metallurgische modellen betekent dat het gietproces volledig geautomatiseerd kan worden, het minimaliseren van de behoefte aan operatorinvoer of -ingrijpen. Het procesmodel verbindt alle faculteiten om de algehele prestaties te optimaliseren.
Het Niveau 2 automatiseringssysteem is verantwoordelijk voor gebieden zoals: (i) productiekwaliteitszekering, (ii) procescontrole en doorzending van commando's en parameters naar het Niveau 1 automatiseringssysteem, (iii) geautomatiseerde productiegegevensverzameling, (iv) simulatie en voorspelling van de systeemtoestand met geïntegreerde wiskundige modellen van het technologische proces, (v) materiaalvolgen, (vi) optimalisatie van de materiaalhandeling en dekkingsplanningssystemen met mobiele apparatuur, en (vii) waarschuwings- en foutindicatiesysteem, inclusief evaluatie van productiefouten en insteltijden.
De Niveau 2 automatiseringssysteemeisen voor het continu gietproces omvatten: (i) verzameling en weergave van procesparameters tijdens gieten, (ii) berekening van de 3D-temperatuurdistributie in de draad, op het draadoppervlak en aan de randen, (iii) berekening van de draadschilgroei, verzilvingslengte, randkrimp, schil, en andere gietkenmerken, (iv) dynamische positionering van het draadsecundaire koelsysteem, (v) uitvoering van de dynamische aanpassingen van de segmenten (zachte reductie), (vi) volgen van de materiaalveranderingen en de verzilvingspositie, en (vii) accepteren en doorsturen van operatoringrepen.
De programma's en modellen die normaal in het Niveau 2 automatisering zijn opgenomen, omvatten: (i) vloeibaar staalstroomcontrole met stoppermechanisme, (ii) kokniveaucontrole, (iii) kokpoederniveaucontrole, (iv) automatische start van het gieten, (v) kok-breakout preventiesysteem, (vi) kok, draad en eindroeren, (vii) hydraulische kokoscillatie, (viii) warmte-volgsmodel, (ix) realtime kwaliteitsevaluatie, (x) snijoptimalisatiemodel, (xi) realtime draadverzilvingsmodel, (xii) on-line/off-line verzilvingscurven calculator, (xiii) dynamische mechanische zachte reductie, (xiv) dynamische secundaire koelcontrole, (xv) gietproduct markeringmachine, (xvi) optische productherkenningssysteem, (xvii) procesanalyse en simulatie, (xviii) metallurgische databeheer, (xix) productievertragingsdetectie, (xx) apparatuelevenstracing, en (xxi) gietproductafhandellogistiek, inclusief de tertiaire koeling.
Bij het implementeren van Niveau 2 automatiseringscontrolefuncties voor het continu gietproces worden complexe datastructuren gebruikt om de diverse technische termen voor een domein te modelleren. Onder andere dingen wordt de afbeelding van het probleemdomein met spuitplannen, luchtplannen, referentietemperatuurcurven, gietpoeders, gietparameter datasets, staalkwaliteiten, chemische referentieanalyses, staalkwaliteitgroepen, kraken en steekmonsters onderzocht vanuit verschillende hoeken met betrekking tot typische metallurgische problemen. Bovendien vereisen wiskundige modellen, controlemechanismen en gebruikersinterfaces een vereenvoudigde, gestandaardiseerde beschrijving van het continu gietproces waarin de eigenschappen van de echte objecten die relevant zijn voor de berekening duidelijk gedefinieerd zijn zoals draadbegeleiding, kok, segment, rol, spuitmond, secundaire koelregelcircuit en de koelsegmenten. De genoemde termen kunnen eenvoudig worden beschreven door het introduceren van beknopte, domeinspecifieke talen.
Taken van Niveau 1 of Niveau 2 automatiseringssystemen in het geval van continu gieten kunnen niet altijd duidelijk geclassificeerd worden. Conclusies over de plaatsing en verdeling van elke individuele automatiseringstaak worden bepaald door de lokalisatie van invoerparameters en procesgegevens, mogelijke responstijden van het ingebedde model, de benodigde opslagruimte en door de mate van autonomie. Eisen worden frequent verdeeld tussen de twee systemen zoals materiaalvolgen en sommige zijn zelfs gedupliceerd zoals veiligheidsvergrendelingen. Beide systemen hebben hun eigen gebruikersinterfaces die normaal ontworpen zijn voor de respectieve automatiseringsniveautaken.
Niveau 3
Niveau 3 automatisering is voor productieplanning. Het omvat de generatie van productieplannen, bijv. het gietprogramma, werkschema en voorbereidingen, of voorraadbeheer, en met onderhoudsplanning, afsluitingstijden en onderhoudstaken.
Software-architectuur van het gedistribueerde Niveau 2 automatiseringssysteem
De belangrijke eis die door het Niveau 2 automatiseringssysteem moet worden voldaan is de stabiele en veilige communicatie van de geïntegreerde wiskundige modellen met het Niveau 1 controlsysteem, Niveau 3 planningsysteem, aangesloten databases en met het continu gietmachine bedienend personeel. Tijdens het ontwerpen en configureren van het Niveau 2 automatisering zijn de variëteit van verschillende componenten, hun interfaces en aangesloten databronnen belangrijk, en de gedragslogica van elk enkel component mag niet worden onderschat.
De wiskundige productieprocesmodellen die geïntegreerd zijn in het Niveau 2 automatiseringssysteem vormen de kern van het procescontrolsysteem. Door de actuele status van het proces te monitoren, kunnen de modellen continu voorzien worden van actuele waarden van het Niveau 1 automatiseringssysteem. Aan de andere kant worden de gegevens ook aangevuld met kortetermijnplanningsresultaten, en met de materiaal- en ordergegevens van het Niveau 3 automatiseringssysteem. De berekeningsresultaten en een algehele blik op het productieproces worden weergegeven bij de continu gietmachine voor het bedienend personeel op een gebruikersinterface. Eventuele benodigde procescontrole-ingrepen door het bedienend personeel kunnen uitgevoerd worden door gebruik te maken van zowel het Niveau 1 automatiseringssysteem invoermasken zoals snelheidsinstellingen, en het Niveau 2 automatiseringssysteem gebruikersinterface zoals het wijzigen van het controleregime (referentietemperatuur en spuitplancontrole).
Een verscheidenheid aan software-architectuurpatronen wordt gebruikt om dergelijke systemen te implementeren, en deze omvatten frequent modellen (multi-agent architectuur), gebeurtenissen en berichtverzenders (event-gedreven architectuur) en gedistribueerde diensten (service-georiënteerde architectuur).
Instrumentatie
Instrumenten worden gebruikt op continu gietmachines sinds de vroege dagen van continu gieten. Instrumenten worden gebruikt op elk hoofdcomponent van de continu gietmachine tussen de touret, of kokwagen, en de uitlooprollentafel voor het gegoten product. Instrumenten worden uitgebreid gebruikt in continu gietmachines voor het monitoren van variabelen in de kok, gietkanaal, kok, secundaire koelzone, stralingszone en uitlooprollentafel, zoals getoond in Figuur 2. In feite is het verhoogde gebruik van instrumenten om gietparameters te meten en te controleren gekrediteerd als een van de grootste bijdragers tot de grote winsten behaald in de continu gietmachine productiviteit en kwaliteit.
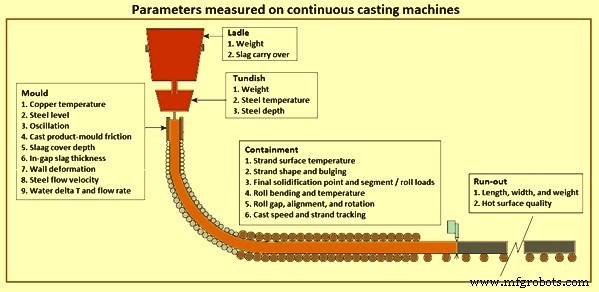
Figuur 2 Parameters gemeten op continu gietmachines
Instrumenten zijn cruciaal voor elk controle- en automatiseringssysteem en hun bijdrage aan het bereiken van moderne productiviteits- en kwaliteitsstandaarden kan niet overschat worden. Instrumenten zijn de 'ogen' van het controle- en automatiseringssysteem, en met de huidige technologie is permanente instrumentatie beschikbaar voor het proces- en kwaliteitscontrolsysteem om de belangrijkste kok, gietkanaal en kokvariabelen te 'zien'.
De hoofdfuncties van instrumenten in het continu gietproces zijn om: (i) de parameters te meten die gebruikt worden voor het controleren van de prestaties van de mechanische en metallurgische functies van het continu gieten, (ii) een kwaliteitscijfer toe te kennen aan elke gegoten sectie, (iii) operationele en machineproblemen te diagnosticeren, (iv) kennis te ontwikkelen die productkwaliteit en productiviteit correleert met het continu gietmachine ontwerp en operatie.
Het aantal en de sophistication van instrumenten die op de continu gietmachines worden gebruikt, is snel gegroeid. De hoofredenen voor de snelle groei zijn de steeds toenemende eisen voor hogere productiviteit en als gegoten productkwaliteit, en de beschikbaarheid van de moderne on-line digitale computer. Dit is met name waar voor platen gietmachines, waar kwaliteits- en productiviteitseisen het meest streng zijn. Vroeger werd de nadruk gelegd op de kokinstrumentatie aangezien de kokpraktijken en parameters de meest impact hebben op productkwaliteit en productiviteit. Echter, recentelijk is significante vooruitgang geboekt in het ontwikkelen en toepassen van instrumentatie op de kok, gietkanaal, inhoudectie en continu gietmachine uitlooprollentafel.
Gegeven de gevaarlijke omgeving die gevonden wordt binnen de spuitkamer van de secundaire koelzone van de continu gietmachine, is het niet verrassend dat het gietmachine controlsysteem frequent 'blind' is voor veranderingen in kritische procesvariabelen, zoals de draadoppervlaktetemperatuur, in deze zone. Instrumentatie die hier gebruikt wordt, is normaal van een tijdelijke aard en wordt daarom op experimentele basis ingezet. Andere belangrijke instrumentaties omvatten die gebruikt om inter-roluitbulting, dikte van de verzilverde schil en kok/draad wrijving te meten.
Modellering van continu gietproces
Het modelleren van het proces van staal continu gieten is een zeer complexe taak en kan worden uitgevoerd met behulp van diverse typen wiskundige modellen. Op dit moment is het niet mogelijk om alle effecten die tijdens het complete proces van continu gieten optreden, tegelijkertijd vast te leggen en ze te presenteren in de vorm van een enkel uitgebreid numeriek model. De natuurlijke verdeling die toegepast wordt in de continu gietprocesmodellering is gerelateerd aan een poging om het opkomende probleem tijdens daadwerkelijk gieten van vloeibaar staal te identificeren, of zich te richten op een geselecteerde sectie van het proces om de bestaande technologie te verbeteren.
In het vroege stadium van probleemoplossing is de juiste selectie van het modeltype en gerelateerde mogelijkheden voor zijn aanpassing aan de klasse van het opgeloste probleem een moeilijke uitdaging geweest. Theoretisch kan een complexer model (wat wil zeggen meer 'intelligent') gemakkelijk vragen beantwoorden over de primaire technologische parameters van het gietproces. Toch worden in de praktijk een aantal beperkingen tegengekomen. Aannemend hypothetisch dat een complex model als correct is geverifieerd, in het beste geval is een onnodige verlenging van de berekeningstijd nodig. Het resultaat is uit het feit dat het model veel meer parameters berekent dan nodig is om het gedefinieerde probleem op te lossen. Het tweede gevaar veroorzaakt door het niet-synchroniseren van de complexiteit van het gestelde probleem met de 'intelligentie' van het gebruikte instrument is het kwestie van de verificatie van modelparameters en hun correlatie met de procesgegevens. Hoe meer theoretisch de elaboratie van het model, des te meer parameters en des te hoger risico op optreden van onmeetbare parameters. De laatste opmerking betreft het probleem van de strategie van het verwerven van kennis van de waarde van de vereiste modelparameters. Verschillende jaren ervaring in het modelleren van het continu gietproces tonen aan dat de beste keuze is een experimentele meting van alle meetbare modelparameters. Het kan geïllustreerd worden door parameters in de vorm van de specifieke warmte van het gegoten staal als functie van temperatuur, warmteleiding voor het staal, en viscositeit etc.
Fysieke modellering
Fysieke modellering van het continu gietproces zoals het gebruik van water om vloeibaar staal te simuleren, stelt aanzienlijke inzicht in het stroomgedrag van het vloeibare staal tijdens het continu gietproces in staat. Eerder begrip van vloeistofstroom in het continu gietproces is voornamelijk voortgekomen door experimenten met fysieke watermodellen. Deze techniek is een nuttige manier om de effecten van nieuwe configuraties te testen en te begrijpen voordat ze in het proces geïmplementeerd worden. Een volschaalmodel heeft het belangrijke extra voordeel van het bieden van operatoropleiding en begrip.
Constructie van een fysiek model is gebaseerd op het voldoen aan bepaalde gelijkeniscriteria tussen het model en het daadwerkelijke proces door zowel de geometrie als de krachtbalansen die de belangrijke fenomena van interesse regelen, te matchen. Voor het reproduceren van het vloeibaar staal stroompatroon met een watermodel, moeten alle verhoudingen tussen de dominante krachten hetzelfde zijn in beide systemen. Dit zorgt ervoor dat snelheidsverhoudingen tussen het model en het staalproces hetzelfde zijn op elke locatie. De grootte van een dimensieloze groep geeft het relatieve belang van twee krachten aan. Zeer kleine of zeer grote groepen kunnen genegeerd worden, maar alle dimensieloze groepen van intermediaire grootte in het gietproces moeten in het fysieke model gematched worden. Een geschikte geometrieschaal en vloeistof moeten gekozen worden om deze matches te bereiken.
Het is gelukkig dat water en staal zeer vergelijkbare kinematische viscositeiten hebben. Daarom kunnen Reynolds- en Froude-getallen simultaan gematched worden door het construeren van een volschaal watermodel. Het voldoen aan deze twee criteria is voldoende om redelijke nauwkeurig te modelleren isotherme eenvoudig-fase stroomsystemen, zoals de continu gietmond en kok en dit is met groot succes gedaan.
Een volschaalmodel heeft het extra voordeel van gemakkelijke testing van machinecomponenten en operatoropleiding. Echterlijk levert een watermodel van elke geometrische schaal redelijke resultaten voor de meeste stroomsystemen, mits de snelheden in beide systemen hoog genoeg zijn om volledig turbulente stroom en zeer hoge Reynolds-getallen te produceren. Omdat stroom door het gietkanaal en kokmonden zwaartekracht-gedreven is, wordt het Froude-getal normaal voldaan in elk watermodel van deze systemen waar de hydraulische koppen en geometrien allemaal met hetzelfde bedrag geschaald zijn.
Fysieke modellen moeten soms warmtegelijkeniscriteria voldoen. In fysieke stroommodellen van stationaire stroom in koken en gietkanalen, is bijvoorbeeld thermische drijfkracht groot ten opzichte van de dominante inertie-gedreven stroom, zoals aangegeven door de grootte van het gemodificeerde Froude-getal, wat daarom hetzelfde moet worden gehouden in het model als in het vloeibare staalsysteem. In koken, waar snelheden moeilijk te schatten zijn, is het handig om het kwadraat van het Reynolds-getal gedeeld door het gemodificeerde Froude-getal te onderzoeken, wat het Grashof-getal heet. Inertie is dominant in de kok, dus thermische drijfkracht kan daar genegeerd worden. De relatieve grootte van de thermische drijfkrachten kan gematched worden in een volschaal heet watermodel. Dit is niet gemakkelijk, echter, aangezien de fenomenen die warmteverliezen regelen, afhangen van eigenschappen zoals de vloeistofgeleiding en specifieke warmte en de vatwandgeleiding, die anders zijn in het model en het staalvat. In andere systemen, zoals die met lage snelheden, transiënten of verzilving, is het vrijwel onmogelijk om de diverse andere gelijkeniscriteria die belangrijk zijn voor warmteoverdracht, simultaan te voldoen.
De complexiteit van het continu gietproces en de fenomenen die het regelen zoals aangegeven in Figuur 3 maken het moeilijk om een fysiek model te hebben. Echter, met de toenemende kracht van computerhardware en software, is wiskundige modellering een belangrijk instrument geworden voor het controleren van alle aspecten van het continu gietproces.
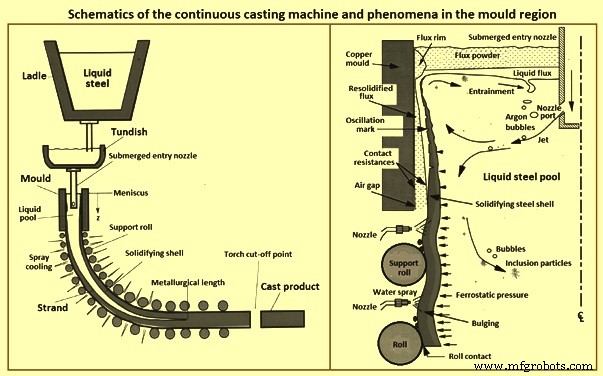
Figuur 3 Schema van het continu gieten en de fenomenen in de kokregio
Computationele of wiskundige modellering
In de huidige tijd hebben dalende berekeningskosten en de toenemende kracht van commerciële modelleringspakketten het gemakkelijker gemaakt om wiskundige modellen toe te passen als additioneel instrument om complexe materialenprocesstappen van het continu gietproces van vloeibaar staal te begrijpen. Computationele modellen hebben het voordeel van gemakkelijke uitbreiding naar andere fenomenen zoals warmteoverdracht, deeltjesbeweging en tweefasenstroom, wat moeilijk is met isotherme watermodellen. De computationele modellen zijn ook in staat om een getrouwere representatie te geven van de stroomcondities die het vloeibare staal ervaart. Bijvoorbeeld, er is geen behoefte aan de fysieke bodem die interfereert met de stroom die een draad watermodel verlaat, en de aanwezigheid van de bewegende verzilvende schil kan in rekening worden gebracht.
Wiskundige modellen kunnen nu de meeste van de fenomenen die belangrijk zijn voor het continu gietproces simuleren. Deze omvatten: (i) volledig-turbulente, transiënte vloeistofbeweging in een complexe geometrie (inlaatmond en draad vloeibaar poel), beïnvloed door argongasbellen, thermische en solutale drijfkrachten, (ii) thermodynamische reacties binnen en tussen de poeder en staalfasen, (iii) stroom en warmtetransport binnen de vloeibare en vaste fluxlagen, die drijven op het bovenoppervlak van het staal, (iv) dynamische beweging van de vrije vloeibare oppervlakken en interfaces, inclusief de effecten van oppervlaktespanning, oscillatie en zwaartekracht-geïnduceerde golven, en stroom in meerdere fasen, (v) transport van overhitte door de turbulente vloeibare staal, (vi) transport van geloste stoffen (inclusief intermenging tijdens een kwaliteitswisseling), (vii) transport van complexe-geometrie inslagdeeltjes door de vloeistof, inclusief de effecten van drijfkracht, turbulente interacties, en mogelijke insluiting van de inslagdeeltjes op mondwanden, gasbellen, verzilvende staalwanden en het bovenoppervlak, (viii) thermische, vloeistof en mechanische interacties in de meniscus regio tussen de verzilvende meniscus, vaste slakrand, infiltrerende vloeibare flux, vloeibaar staal, poederlagen en inslagdeeltjesdeeltjes, (ix) warmtetransport door de verzilvende staalschil, het interface tussen schil en kok (dat poederlagen en groeiende luchtspalten bevat), en de koperen kok, (x) massa transport van poeder naar beneden de spleet tussen schil en kok, (xi) vervorming en slijtage van de kokwanden en steunrollen, (xii) kernvorming van vaste kristallen, zowel in de smelt als tegen kokwanden, (xiii) verzilving van de staalschil, inclusief de groei van dendrieten, korrels en microstructuren, fasetransformaties, neerslagvorming en micro-segregatie, (xiv) krimp van de verzilvende staalschil door thermische contractie, fasetransformaties en interne spanningen, (xv) spanningsgeneratie binnen de verzilvende staalschil door externe krachten (kokwrijving, uitbulting tussen de steunrollen, onttrekking en zwaartekracht), (xvi) thermische rekken, kruip en plasticiteit (die varieert met temperatuur, kwaliteit en afkoelsnelheid), (xvii) kraakvorming, en (xviii) gekoppelde segregatie, op zowel microscopische als macroscopische schaal.
De ontzagwekkende complexiteit van het continu gietproces maakt het onmogelijk om al deze fenomenen tegelijk te modelleren. Daarom is het noodzakelijk om redelijke aannames te maken en de minder belangrijke fenomenen te ontkoppelen of te verwaarlozen. Kwantitatieve modellering vereist incorporatie van alle fenomenen die het specifieke kwestie van belang beïnvloeden. Daarom heeft elk model een specifiek doel. Eenmaal de governerende vergelijkingen gekozen zijn, worden ze normaal gediscretiseerd en opgelost met behulp van finiete-differentie of finiete-element methoden. Het is belangrijk dat adequate numerieke validatie wordt uitgevoerd.
Numerieke fouten ontstaan normaal uit te grof een computationeel domein of onvolledige convergentie bij het oplossen van de niet-lineaire vergelijkingen. Het oplossen van een bekend testprobleem en het uitvoeren van mesh-verfijningsstudies om grid-onafhankelijke oplossingen te bereiken, zijn belangrijke manieren om het model te helpen valideren. Ten slotte moet een model gecontroleerd worden tegen experimentele metingen op zowel laboratorium- als fabrieksschalen voordat het vertrouwd kan worden om kwantitatieve voorspellingen van het echte proces te maken voor een parametrische studie.
De uiteindelijke test van een model is of de resultaten geïmplementeerd kunnen worden en verbeteringen kunnen worden bereikt, zoals het voorkomen van defecten in het staalproduct. Fabriekproeven zijn uiteindelijk nodig voor deze implementatie. Proeven moeten uitgevoerd worden op basis van inzichten geleverd door alle beschikbare bronnen, inclusief fysieke modellen, wiskundige modellen, literatuur en eerdere ervaring. Naarmate de computationele kracht voortgaat de mogelijkheden van numerieke simulatie-instrumenten te verbeteren, speelt de modellering een toenemende rol in toekomstige vooruitgang in high-technology continu gietproces. Modellering kan traditionele onderzoeksmethoden augmenteren in het genereren en kwantificeren van het begrip dat nodig is om elk aspect van het proces te verbeteren. Gebieden waar geavanceerde computationele modellering een cruciale rol speelt in toekomstige verbeteringen omvatten: (i) transiënte stroomsimulatie, (ii) kokfluxgedrag, (iii) taperontwerp, (iv) on-line kwaliteitsvoorspelling en controle, met name voor nieuwe problemen en processen zoals hoge-snelheid bol gieten, dunne plaat gieten en strook gieten.
Toekomstige vooruitgang in het continu gietproces zal niet komen van modellen, experimenten of fabriekproeven. Ze zullen komen van ideeën gegenereerd door mensen die het proces en de problemen begrijpen. Dit begrip is geworteld in kennis, die bevestigd, verdiept en gekwantificeerd kan worden door instrumenten die computationele modellen omvatten. Naarmate de computationele instrumenten voortgaan te verbeteren, neemt hun belang toe in het vervullen van deze belangrijke rol, leidend tot toekomstige procesvooruitgang.
Het aangenomen berekeningsdoel en de vereiste nauwkeurigheid moeten de sleutel zijn bij het selecteren van het model. In verschillende gevallen is de gewenste informatie kennis van de metallurgische lengte van de draad en de dynamiek van veranderingen in de schildikte. Dit is het geval bij het bepalen van een plaats voor het uitvoeren van de zgn. zachte reductie operatie. Zoals kan gebeuren wanneer de draadgiet snelheid gewijzigd moet worden, is een procedure nodig die toestaat een nieuwe koelintensiteit te bepalen. Een probleem als dit hoeft niet een reeks vragen te beantwoorden gerelateerd aan spanning die in de draad optreedt, de gevormde structuur of potentiële gietdraaddefecten. Dus is het begrijpelijk dat het model natuurlijk vereenvoudigd wordt tot een vorm, die nog steeds een credibele antwoord geeft op de vragen die oplossing nodig hebben.
Belangrijke modellen in automatisering en controle
Enkele van de belangrijke modellen die gebruikt worden in de automatisering en controle van het continu gietproces worden hieronder gegeven. De modellen worden normaal geïntegreerd op het Niveau 2 automatiseringsniveau.
Dynamische secundaire koelcontrole
Er is een derde dimensie in de dynamische secundaire koelcontrole. De modelopzet neemt de precisie en controle mogelijkheden naar de volgende dimensie toe staande volledig nieuwe filosofieën voor secundaire koeling en zachte reductie. Bij het instellen van het secundaire koelsysteem is het een voorvereiste om alle bekende parameters te overwegen die een bekende invloed hebben op de berekening van het 3-dimensionele temperatuurprofiel van de draad. Alle verschillende mondtypen worden gemeten op de mondteststand om de spuitwaterverdeling te evalueren. Deze afgeleide informatie is invoer aan het onderhouds- en instellingssysteem (OIS) van het 3D-model. De gevisualiseerde spuitverdeling kan in het onderhoudssysteem worden gezien.
De exacte posities van de monden in de koelzones worden ingevoerd en de spuitverdeling van één zone kan in het OIS worden gezien. De warmteverwijdering van een koelzone wordt berekend rekening houdend met de warmteverwijdering van het spuitwater, rollen en warmtestraling. Het OIS stelt alle koelrelevante instellingen in te configureren op een manier dat de spuitwaterverdeling in de koelzones en de toepassing van koelpraktijken geoptimaliseerd zijn voor continu gietmachines. Metallurgische kennis kan eenvoudig in de automatiseringsopzet geïntegreerd worden. Een ingebouwd off-line simulatiesysteem stelt uitgebreide testing van nieuwe parameterinstellingen voor toepassing in het productieproces in staat.
Het Niveau 2 automatiseringssysteem voor secundaire koeling biedt een wiskundig model voor het berekenen van de temperaturen op het draadoppervlak en binnen de draad als functie van het te gebruiken spuitplan, de interpolatiepunten in de referentietemperatuurcurve, of in relatie tot tijdsveranderingen voor de spuitwaterhoeveelheden over de complete machine. Het dynamische secundaire koelcontrolsysteem kan drie controleregimes aan: (i) temperatuurcontrole, (ii) draadleeftijd, en (iii) spuitplancontrole.
In het temperatuurcontroleregime berekent het dynamische secundaire koelcontrolsysteem de watervolumes voor draadsecundaire koeling die nodig zijn om de gespecificeerde referentietemperatuur op het draadoppervlak te handhaven. Het draadleeftijdsregime is één manier van het controleren van het secundaire koelproces, rekening houdend met de verandering in parameters over een gegeven tijdsperiode. Met het spuitplancontroleregime wordt een spuitplan geproduceerd voor secundaire koeling waarbij vooraf ingestelde spuitwatervolumes overeenkomen met een specifieke gietsnelheid. Als de verandering in gietsnelheid van kracht wordt, worden de spuitwatervolumes ook onmiddellijk gewijzigd, en de resulterende temperaturen op het draadoppervlak worden weergegeven aan de continu gietmachine operator. Als temperatuurscanners in de fabriek worden gebruikt, is het dynamische secundaire koelcontrolsysteem in staat om zich aan te passen aan de waarden geleverd door de scanners, zodat de coëfficiënten van de draadtemperatuurveldberekening aangepast kunnen worden aan de gemeten waarden.
Dynamisch 3D secundaire koelsysteem
De eerste-generatie dynamische oplossing werd gekenmerkt door een tweedimensionale temperatuurberekening van het draadcentrum. De draadhoeken werden grotendeels genegeerd door het procesmodel. Continue verbeteringen in computerprestaties hebben nu het mogelijk gemaakt om de temperatuur op elk punt binnen de gehele draad in realtime te berekenen, in een volledige driedimensionale modus en in een voldoende fijne discretisatie die heel gedetailleerde temperatuurprofielen oplevert zoals te zien voor draadoppervlak en draadcentrum.
Het model is gebaseerd op een expliciete finiet-volume benadering die de warmteoverdrachtsvergelijking oplost en rekening houdt met temperatuurafhankelijke materiaaleigenschappen zoals dichtheid alsook de positie-specifieke gegoten productdikte en breedte. Het dynamische 3D secundaire koelsysteem beoordeelt nauwkeurig de warmteoverdracht van het gegoten productoppervlak als resultaat van straling, warmteoverdracht naar de rollen, natuurlijke convectie en spuitwater. Verder kan het dynamische 3D secundaire koelsysteem toegepast worden voor zowel spuitkoeling als luchtmistkoeling en houdt rekening met het spuitverdelingspatroon van de monden en de actuele spuitwatertemperatuur. Dit zorgt voor een nauwkeurige spuitkoel-warmteoverdrachtsvoorspelling tot temperaturen onder 700 °C wanneer het Leidenfrost-fenomeen verdwijnt. Het resultaat is een nog nauwkeurigere bepaling van het draadoppervlakte-temperatuurprofiel en het eindpunt van draadverzilving.
Op basis van de nauwkeurige temperatuurberekeningen stelt het dynamische 3D secundaire koelsysteem het specificeren van de gewenste oppervlaktetemperatuur niet alleen langs de draadlengte, maar ook over de draadbreedte toe. Zelfs individuele controle van de waterstroom en positionering van elke koelmond is mogelijk. De controle-algoritmen van het dynamische 3D secundaire koelsysteem berekenen de waterstroom-instelpunten om de doel draadoppervlaktetemperatuurwaarden te bereiken. Pyrometer meetresultaten tonen een uitstekende fit tussen berekende en gemeten laterale draadtemperatuurprofiel.
Toepassing van het dynamische 3D secundaire koelsysteem stelt volledig nieuwe filosofieën in om koelpraktijken in te stellen voor toekomstige uitdagingen in continu gieten. De combinatie met verplaatsbare spuitmonden (3D spuiten) levert ongekende kwaliteitsresultaten op.
Het geavanceerde secundaire koel dynamische 3D model levert correcte waterstroomsnelheden zelfs in transiënte gietsituaties zoals staalkwaliteitswisselingen, gietsnelheidsvariaties, verschillende gietkanaaltemperaturen, gietkanaalwisselingen, en aan het begin en einde van een gietsequentie. De waterstroomsnelheid voor elke koelzone wordt berekend om een gedefinieerd oppervlaktetemperatuurprofiel door de gehele gietsequentie te handhaven. Het onderhoudssysteem stelt de procesingenieur in staat om koelpraktijken gemakkelijk te wijzigen en continu gietfabriek specifieke koelexpertise te introduceren. Het off-line simulatiesysteem wordt gebruikt om het effect van de nieuwe instellingen in diverse gietsituaties te testen voordat ze in het productieproces worden gebruikt.
Dynamische fasberekening van materiaaleigenschappen
Om een 3-dimensioneel temperatuurprofiel van de draad te berekenen, moeten materiaaleigenschappen zoals enthalpie, vaste fractie, dichtheid en geleiding als functie van de temperatuur bekend zijn. In het geval deze eigenschappen experimenteel bekend zijn voor een gegeven staalkwaliteitssamenstelling, kunnen deze functies door de procesingenieurs in het OIS worden ingevoerd, wat zeer tijdrovend is. Normaal kent de procesingenieur deze thermo-fysische eigenschappen niet. Het softwaremodel berekent alle thermo-fysische gegevens die door het 3D-model worden gebruikt. Dynamische fasberekening van materiaaleigenschappen is beschikbaar als een on-line tool om de materiaaleigenschappen voor de huidige staalkwaliteitsanalyse te bepalen.
De traditionele aanpak is om de thermo-fysische eigenschappen te definiëren voor kwaliteitsgroepen met een vooraf gedefinieerd concentratiebereik van de chemische analyse. Met de dynamische fasberekening kunnen deze gegevens voor elke individuele staalkwaliteit worden berekend. Dit maakt de voorspelling van hoeveelheden zoals het punt van complete verzilving op de draad en de temperatuurdistributie van de draad tijdens gieten nauwkeuriger en stelt dus nauwkeurige metallurgische behandelingen in staat die tot een verbeterde kwaliteit van de producten kunnen leiden. Verder geeft het model aan of de huidige analyse van het staal periteektisch is of niet en waarschuwt de operator in het geval van een onverwachte periteektische kwaliteit. Dit kan het risico op breakouts verminderen en de kwaliteit verbeteren.
De dynamische fasberekening is gebaseerd op thermodynamische modellen. De vloeibare-vaste fasetransformatie in het hoge temperatuurbereik wordt beschreven door een Gibbs vrije energie model in combinatie met een micro-segregatie model. Voor vaste-vaste fasetransformaties in het lage temperatuurbereik wordt een Avrami type model toegepast. De vrije parameters van de modellen worden bepaald met behulp van experimenteel gemeten hoeveelheden. Het gebruik van off-line simulaties van dynamische fasberekening samen met het 3D-model stelt metallurgische ontwikkeling van nieuwe staalkwaliteiten in staat.
Traditioneel worden de staalkwaliteiten gegroepeerd en een typische chemische analyse voor de groep gebruikt om de materiaaleigenschappen te bepalen. Met dynamische fasberekening worden de materiaaleigenschappen afgeleid van de actuele staalanalyse. Berekeningen kunnen tonen dat er een verschil kan zijn in het punt van finale verzilving van half een meter of meer door de resultaten van de actuele staalanalyse te vergelijken met de kwaliteitsgroepanalyse. Dit feit toont het belang van het hebben van een on-line berekening van de actuele staalkwaliteit om de kwaliteit van de gegoten producten te verbeteren.
Dynamische spleet zachte reductie
Dynamische spleet zachte reductie staat voor dynamische rol-spleet aanpassing in het continu gietproces. Dit wordt mogelijk gemaakt door speciaal ontworpen draadbegeleidingssegmenten - bekend als 'slimme segmenten' waarin de rolspalten op afstand kunnen worden aangepast voor draaddikteveranderingen en voor verbeterde interne draadkwaliteit. Op basis van de on-line informatie verstrekt door het dynamische 3D thermische-volgsmodel, berekent de dynamische spleet zachte reductie dynamisch de instelpunten van de verstelbare rolspalt.
Toezicht op de rolinkoppel, afhankelijk van de verzilvingstoestand (vloeibaar, papachtig, of vast) en het berekende draaddikteprofiel, is een beslissende factor voor nauwkeurige rol-aanpassingen en dus verbeterde productkwaliteit. Een geoptimaliseerde rolinkoppel vermindert ook overmatige krachten op de draad en verlaagt rol-slijtage. De nauwkeurigere controle van de rolspalten stelt additionele gietstrategieën in staat te implementeren zoals vloeibare-kern reductie en intentionele uitbulting zachte reductie. D.w.z. intentionele dynamische spleet toename voor de zachte reductie gebied stelt hogere dikte reductie in dit gebied in staat. Dit verbetert de gietflexibiliteit en de productkwaliteit verder.
Dynamische spleet zachte reductie maakt het mogelijk om scenario's voor opstart, gietkanaalwissel en staart-uit strategieën vrij te definiëren op basis van de draaddikte, staalkwaliteit en giestatus. Op deze manier kunnen rolschade en productieonderbrekingen, die kunnen ontstaan door het verschillende gietgedrag van de koude draadkop of einde, vermeden worden.
Mond expert voor vroege verstopte mond detectie
Koelwater wordt door monden op de draad gesproeid met het doel om uniforme koeling van het staal te bereiken. Echter, als een of meer van deze monden verstopt zijn, dan kan een sectie van de draad niet uniform gekoeld worden tot de vereiste temperatuur. Dit kan leiden tot oppervlaktedefecten en het gegoten product moet mogelijk gedowngradeerd worden. Het kwestie van het wisselen van segmenten in de continu gietmachine is ook een bron van moeilijkheid. Slangen kunnen gemakkelijk gescheurd of vastgelopen raken. Bewust van de gevolgen van lekkages of verstopte monden, besteden onderhoudspersoneel een groot aantal werkureren aan het controleren of monden goed functioneren.
De mond expert helpt verstopte monden en gebroken slangen in de continu gietmachines te detecteren en zorgt er zo voor dat de draad gelijkmatig gekoeld wordt voor hoge kwaliteit staalproductie. Het monitort automatisch de toestand van de monden tijdens het gietproces. Het model kan ook handmatig geactiveerd worden tijdens gietpauzes. Het voordeel is dat de mondstatus gecontroleerd kan worden na onderhoudswerk of segmentwisselingen en onmiddellijk gerepareerd voordat het gietproces herstart wordt.
De modelberekening overweegt parameters zoals mondtype (meetresultaten van de mondteststand), hoogte tussen drukmeteenheid, waterdruk, buislengtes, buisdiameters en mondposities. Eventuele wijzigingen aan het secundaire koelsysteem bijv. gebruik van andere mondtypen vereist een verandering in de opzet van de mond expert om correcte computationele resultaten te krijgen.
De mond expert is gebaseerd op statistische modellen en geeft de verstoppingverhouding in elke zone aan (bijv. zone 2 monden 10% verstopt met een kans van 96%). Operators hoeven alleen zones te inspecteren waarvoor een alarm gegenereerd wordt. Berekeningen beginnen automatisch met het start giet signaal, en de toestand van de monden wordt gedurende het gietproces gemonitord. Verschillende alarmes helpen lekkages, verstopte monden en zelfs valse geïnstalleerde monden op een segment te detecteren.
Inter-mix expert
Het verbetert de opbrengst door voorafgaande simulaties. Tijdens sequentieel gieten vindt een menging van staalkwaliteiten plaats in het gietkanaal en daarom in de draad bij elke kokwissel. Op basis van de chemische samenstelling van het staal berekent de inter-mix expert of de gemengde staalzones gebruikt kunnen worden voor de voorziene producttoepassing of of het staal gedowngradeerd of zelfs geschroofd moet worden. Informatie verkregen van gietkanaalstroom experimenten gecombineerd met analyse resultaten van staalmonsters genomen van verzilverde producten zorgt voor een hoge graauw nauwkeurigheid van inter-mix voorspellingen met betrekking tot de actuele samenstelling van de gemengde staalzones.
De inter-mix expert bepaalt sporen van de eerder gegoten oplaad aanwezig in de huidige oplaad. Staalmenging vindt niet alleen plaats in het gietkanaal maar ook in de kok en bovenste delen van de draad. Menging in deze gebieden wordt geëvalueerd door een mix-box-type submodel van inter-mix wat het mogelijk maakt de chemische samenstelling van het staal op elke positie langs de gegoten draad te berekenen.
Gietkanaalwissels of het gebruik van scheidingsplaten worden individueel behandeld. Inter-mix berekeningen worden cyclisch uitgevoerd voor geselecteerde chemische elementen beginnend met de 'kok open gebeurtenis' van een nieuwe oplaad. De eindbeslissing over de compatibiliteit van oplaaden gegoten in sequentie wordt uitgevoerd door de warmte-toewijzingsfunctie van inter-mix. De concentratieprofielen van bepaalde kritische elementen die een impact hebben op de eindproductdispositie (prime, gedowngradeerd, of absolute afkeuring) worden bepaald. Een afwijking wordt gedetecteerd als een van de kritische elementen niet overeenkomt met de staalkwaliteitsspecificatie.
Het volledige voordeel van het inter-mix model wordt bereikt door de modeloutput te combineren met het opbrengst expert model dat maximum prime kwaliteit opbrengst waarborgt door toepassing van snijlangte optimalisatie op incompatibele staalgebieden langs de draad die als schroot zijn aangewezen.
Procesingenieurs werken met de krachtige simulatieomgeving, wat het mogelijk maakt om elke combinatie van verschillende staalkwaliteiten te simuleren. Invoervalues zoals analyse, gietkanaalgewicht en afmetingen van de draad kunnen eenvoudig worden ingevoerd en gewijzigd en de berekende resultaten worden zichtbaar in de HMI. Grafieken worden weergegeven voor enkele analyse-elementen of combinaties van meer elementen. Waardevolle informatie zoals volumeconcentratie, gemengde staallengte, schrootlengte en warmtebereiken op de draad worden aan de onderkant van de grafieken getoond.
Configuratie van het model kan eenvoudig in het OIS gedaan worden. De procesingenieur kan kiezen welke chemische elementen gebruikt moeten worden om de inter-mix voor elke kwaliteitskoppeling te bepalen. Een krachtige simulatieomgeving stelt het simuleren van het menggedrag van twee verschillende kwaliteiten in staat en de berekende volumeconcentratie, berekende analyse langs de draad en warmtebereiken inclusief mogelijke schrootsecties worden weergegeven.
Snelheid expert
Het snelheid expert model is voor de optimale gietsnelheid in elke gietsituatie. Selectie van een juiste gietsnelheid op de continu gietmachine is van groot belang. Verschillende aspecten (bijv. kwaliteit, veiligheid, machinelimieten en productievereisten) beïnvloeden de keuze van de gietsnelheid. Deze verschillende aspecten zijn frequent contradictorisch zoals toename in productie roept een hoge gietsnelheid op terwijl de veiligheidseisen de gietsnelheid beperken. Normaal hebben diverse continu gietafdelingen zelfgemaakte softwareoplossingen om de gietsnelheid te berekenen rekening houdend met verschillende aspecten. Het doel van de snelheid expert is om de meeste aspecten te dekken en een eenvoudig onderhoudsinstrument te bieden dat de procesingenieur in staat stelt het gedrag van de snelheid expert aan te passen aan de speciale behoeften.
De snelheid expert berekent cyclisch de optimale gietsnelheid. De berekening van de gietsnelheid is gebaseerd op diverse regels, die de verschillende aspecten overwegen en gespecificeerd zijn in de snelheid expert praktijk. Elke regel bepaalt een snelheidsbereik dat aan zijn eisen voldoet. De snelheid expert bepaalt eerst de doorsnede van al deze snelheidsbereiken. Als de doorsnede niet leeg is, dan selecteert het een gietsnelheid afhankelijk van de vooraf gedefinieerde strategie, die maximale snelheid, doelsnelheid of vermijd snelheidsveranderingen zolang de actuele gietsnelheid in het geldige bereik is. Als er een conflict is tussen de verschillende regels, dan is de doorsnede leeg. In dit geval wordt de vooraf geselecteerde conflictoplossingsstrategie toegepast die kan zijn: (i) prioriteit (lagere prioriteitsregels moeten genegeerd worden tot een oplossing gevonden kan worden), of (ii) minimum van maximum snelheid (de kleinste van alle maximum snelheden moet geselecteerd worden).
Op de on-line HMI kan de gietmachine operator de snelheidsbereiken van alle regels en de afgeleide optimale gietsnelheid bekijken. De gietoperator kan de prioriteiten van de verschillende regels, de strategie en de conflictoplossingsstrategie wijzigen om de berekening zo nodig fijn af te stellen. Snelheid-instelpunten worden naar Niveau 1 gestuurd en kunnen automatisch uitgevoerd worden.
OIS wordt gebruikt om de snelheid expert praktijk te definiëren rekening houdend met: (i) kwaliteitsgerelateerde regels bestaande uit kwaliteit expert regel, minimum/doel/maximum snelheid voor de staalkwaliteit, overhitte, Mn/S verhouding, laag gietkanaalgewicht, en optimale zachte reductie, (ii) productiegerelateerde regels bestaande uit warmte pacing, start gieten en wissen, en (iii) veiligheidsgerelateerde regels bestaande uit machinebescherming en voorspellingsberekening voor minimum en maximum snelheid.
Optimale zachte reductie kan bereikt worden als het eindpunt van verzilving aan het einde van een draadsegment is. Een voorberekening aannemende steady state condities bepaalt de vereiste gietsnelheden voor elk draadsegment.
Opbrengst expert
Het doel van de opbrengst expert is om schroot te minimaliseren en de opbrengst te optimaliseren. Het overweegt schrootporties, kwaliteitsdefecten, gewichtsbeperkingen, steekmonsters en breedtewisselingen terwijl het het maximum aantal geplande producten produceert. De belangrijke kenmerken van de opbrengst expert zijn: (i) optimalisatie van productlengte of productgewicht in het geval van schrootsecties of kwaliteitsgerelateerde defecten, (ii) planning van kokbreedte-aanpassingen, (iii) schrootsectie toewijzingsalgoritmen, (iv) optimalisatiestappen kunnen on-line en off-line ingeschakeld worden, en (v) herhaling van snij-naar-lengte optimalisatiestappen, zelfs in actuele productiesituaties.
Kwaliteit expert
Kwaliteit expert bepaalt de definities noodzakelijk voor de kwaliteitsgerelateerde procesparameters, volgt de actuele gegevens tijdens productie, voorspelt de kwaliteit van de gegoten producten en bepaalt automatisch de daaropvolgende productdispositie. Het ondersteunt de continu gietmachine operators door on-line kwaliteitswaarschuwingen en een preview van de kwaliteit van de gegoten draden in de gietmachine. Kwaliteit expert is van twee verschillende typen onderscheiden door basis of uitgebreide productkwaliteitsbeoordelingscapaciteit.
Alle getraceerde informatie en berekeningsresultaten kunnen overgedragen worden van de productiemodule van de kwaliteit expert naar het zogenaamde ontdekkingssysteem. Dit systeem is gewijd aan de langetermijnarchivering en evaluatie van de enorme hoeveelheid getraceerde informatie.
Productieproces
- Detecteren en controleren van insluitsels in continuaal gegoten staal voor superieure kwaliteit
- Geavanceerde automatisering, controle en modellering in basiszuurstofstaalbereiding
- Optimalisatie van elektrisch boogoven-operaties: Automatisering en modellering
- Hoogpresterende automatisering, meting en controle voor hoogovens
- Geavanceerde Automatiserings- en Besturingssystemen voor Sinterinstallaties
- Premium continu gietmouldpoeders voor superieure staalproductie
- De toepan: sleutel tot kwaliteit bij continu staalgieten
- Essentiële Gids voor Continu Gieten van Staal: Proces & Voordelen
- Staalkwaliteit verbeteren met contactloze elektromagnetische roeren bij continu gieten
- Kokken: Het cruciale onderdeel bij continu staalgieten
- Doodgieten: Principes, Typen en Industriële Toepassingen