



Premium continu gietmouldpoeders voor superieure staalproductie
Continu gietmouldpoeders
Continu gietmouldpoeders worden primair gebruikt om de doorlaat van vloeibaar staal door de mould van de continu gietmachine te vergemakkelijken. Ook bekend als mouldpoeder, gietpoeder, mouldflux, mouldflux-slak, of mouldfluxpoeder. Mouldpoeder speelt cruciale rol in continu gieten van vloeibaar staal en is een van de meest invloedrijke en kritische factoren voor stabiliteit van het gietproces en soepel gieten.
Hoofdfuncties mouldpoeder
- Bescherming vloeibaar staal tegen oxidatie.
- Smering voor verstijvend staal.
- Controleren, optimaliseren, isoleren van warmteoverdracht van vloeibaar staal naar mould en omgeving in horizontale en verticale richting.
- Absorberen van inclusies uit vloeibaar staal voor schoner gegoten staalproduct.
- Chemische bescherming vloeibaar staal tegen oxidatie en ongewilde reacties.
Hoge basiciteit van mouldpoeder verhoogt capaciteit om niet-metallische inclusies te assimileren.
Historische ontwikkeling
Toen continu gieten in jaren '50 startte, leverden raapzaadolie smering en warmteoverdracht tussen staalschil en mould. Vroege dagen: open straal gieten met raapzaadachtige oliën voor mouldsmering. Kwaliteit gegoten producten slecht door tekortkomingen raapzaadolie: ontoereikende thermische isolatie, geen bescherming tegen heroxidatie staal, geen fluxwerking voor verontreinigingen als alumina. Met introductie submerged entry nozzle (SEN) bij continu staalgieten: oliën creëerden nieuw probleem – bevroren staalplaatjes, schedels groeiden om SEN tot braak.
Mouldpoeders ontwikkeld om problemen met raapzaadolie op te lossen. Ontwikkeling beschouwd als 'trial and error'. Vliegas-gebaseerde mouldpoeders geïntroduceerd 1968. Initieel: fysieke mengsels vliegas, HO-slak, fluorspaat, alkalicarbonaten, cryoliet. Positief effect warmteverliezen, superheat-temperaturen kon verlaagd worden. Poeders 'benatten' zowel mould als schil. Positief effect gietparameters → betere productkwaliteit. Maar vliegas-gebaseerd niet efficiënt door variërende samenstelling vliegas. Noodzaak vliegas zorgvuldig te mengen met kalksteen, soda-ash, fluoriet (CaF2) voor reproduceerbare samenstelling → ontwikkeling synthetisch mouldpoeder begin jaren '80. Continue ontwikkeling maakte continu gieten van diverse staalprofielen routine.
Huidige mouldpoeders
Vele typen met verschillende samenstellingen en vormen (korrel, poedervorm, geëxtrudeerd) voor diverse staalkwaliteiten en afmetingen. Invloedsfactoren eigenschappen: (i) chemische samenstelling, (ii) mineralogische samenstelling, (iii) korrelgrootteverdeling, (iv) productieproces, (v) droog/roostermethode, (vi) vrije koolstofgehalte. Elke vorm/type heeft voor-/nadelen: prijs, gezondheid, vloeibaarheid, thermische isolatie, smeltsnelheid. Keuze vereist diepe kennis gietproces, staalsamenstelling, gewenste/haalbare voorkeuren, proces-/productkarakteristieken.
Mouldpoeders = mechanische mengsels metallische oxiden en fluoriden met kleine hoeveelheden koolstof om smeltsnelheid te regelen. Tijdens smelten: oxiden/fluoriden reageren → vloeistof → complexe oxiden en oxy-fluoriden bij afkoeling. Mate waarin fasen smering en warmteoverdracht beïnvloeden hangt af van chemische samenstelling oorspronkelijke poeder. Veel chemische componenten → moeilijk prestaties te vergelijken op samenstellingsbasis.
Samenstelling mouldpoeders
Verschilt per toepassing, staalkwaliteit, gewenst product. Hoofdcomponenten:
- Mengsel CaO + SiO2 ~70% (CaO 22–45%, SiO2 17–56%).
- CaO/SiO2 verhouding normaal 1–1,3 (soms 0,8).
- MgO 0–10%.
- Fe2O3 0–6%.
- Al2O3 0–13%.
- Na2O 0–25%.
- K2O 0–2%.
- Fluor 2–15%.
- TiO2, B2O3, ZrO2, Li2O, MnO: toegevoegd per toepassing, hoeveelheid variabel.
- C 2–20%.
Fluor in mouldpoeder
Grote invloed op eigenschappen en milieuschadelijk. Voordelen: (i) verlaagt smeltpunt → betere smering, (ii) verlaagt viscositeit → continue/stabiele slakfilm, (iii) verbetert kristallisatie poederfilm. Nadelen: (i) emissie vluchtige componenten (SiF4, NaF), (ii) reageert met koelwater → vormt HF.
Belangrijke eigenschappen
Viscositeit, verstijvingspunt, smeltpunt, slakvormingssnelheid cruciaal. Mouldpoeders moeten lage viscositeit, lage liquidus-temperatuur, smeltsnelheid passend bij giet snelheid. Soms aandichtheid en chemie belangrijk bij bepaalde staalkwaliteiten. Thermische isolatie gecontroleerd via bulkdichtheid, deeltjesgrootte, koolstoftype. Effect chemische samenstelling op eigenschappen in Tabel 1.
| Tabel 1 Effect chemische samenstelling op eigenschap mouldpoeder | ||||
|---|---|---|---|---|
| Nr | Stof/element | Viscositeit | Verstijvingspunt | Smeltpunt |
| 1 | CaO | Afname | Toename | Toename |
| 2 | SiO2 | Toename | Afname | Afname |
| 3 | CaO/SiO2 | Afname | Toename | Toename |
| 4 | Al2O3 | Toename | Afname | Toename |
| 5 | Na2O | Afname | Afname | Afname |
| 6 | F | Afname | Toename | Afname |
| 7 | Fe2O3 | Afname | Afname | Afname |
| 8 | MnO | Afname | Afname | Afname |
| 9 | MgO | Afname | Afname | Afname |
| 10 | B2O3 | Afname | Afname | Afname |
| 11 | BaO | Afname | Afname | Afname |
| 12 | LiO2 | Afname | Afname | Afname |
| 13 | TiO2 | Geen verandering | Toename | Toename |
| 14 | K2O | Afname | Afname | Afname |
Specifieke eisen per staalsamenstelling
- Laag-koolstof aluminium-gedood staal: mouldpoeder dat Al2O3-inclusies absorbeert zonder negatief effect op viscositeit. Goede isolatie, absorptie niet-metallische, stabiele eigenschappen. Stabiliteit = vermogen Al2O3 te absorberen zonder viscositeitsverandering.
- Koolstofstalen 0,1–0,18% C: vatbaar voor scheuring. Hoge verstijvingstemperatuur mouldpoeder verlaagt warmte door mould. Voor adequate smering: lage viscositeit nodig.
- Koolstofstalen >0,18% C: lage viscositeit, lage dichtheid, laag smeltpunt. Goede isolatie, correct koolstofgehalte, goede smeringscapaciteit.
- Ultra-laag-koolstof stalen: absorptie niet-metallische inclusies, verbeterde isolatie, goede smering, stabiele eigenschappen, minimaal slakopvang. Geen koolstofopname in staal.
Classificatie mouldpoeders
Drie groepen: (i) vliegas-gebaseerd, (ii) synthetisch, (iii) voor-gesmolten (gefrit). Vliegas-gebaseerd: mechanische mengsels rauwe materialen (bauxiet, kalk, fluorspaat) met poedervliegas als hoofdbestanddeel. Synthetisch: mengsels poederrauwe materialen in gewenste verhoudingen. Voor-gesmolten (normaal voor aluminium-gedood dieptrek-kwaliteit stalen): mengsels gesmolten en gegesieveerd na mechanisch mengen. Levervormen: poeders, gegranuleerd, geëxtrudeerd, expanderende granulaat. Elke type voor-/nadelen: kosten, vloeibaarheid, isolatie, smeltsnelheid, gezondheidsrisico's. Poeders goedkoper dan granulaat, maar fijn poeder = gezondheidsrisico. Inhomogeniteit in levering (fijnen zakken naar bodem container).
Vliegaspoeders
Mechanische mengsels met poedervliegas als significant component. Vliegas gemengd met mineralen. Variërende samenstelling vliegas beperkt productie/gebruik.
Synthetische poeders
Mechanische mengsels veel fijn gemalen mineralen. Hoge-scheren mengproces. Wenselijk: rauwe materialen met gelijkaardige smeltpunten. Minimaal aantal rauwe materialen voor vereiste samenstelling → vereenvoudigt kwaliteitsborging. Gezondheidsrisico-materialen vermijden.
Voor-gesmolten poeders
Betekenisvol deel voor-gesmolten en gegesieveerd. Introductie voor uniformiteit en chemische samenstelling.
Gegranuleerde poeders
Sferische/geëxtrudeerde granulaat. Veel minder stof dan mouldpoeders. Sferische granulaat geschikt voor automatische toepassing. Geproduceerd door spuitdrogen; geëxtrudeerd door extrusie. Betere kwaliteitscontrole, minder gezondheidsrisico's. Expanderende granulaat bevat expanderingsmiddel. Bij verhitten verandert vorm granulaat, verlaagt vloeibaarheid poeder op mould.
Starterpoeders
Soms bij aanvang gieten voor snelle slakpoolvorming. Lage smeltpunten, hoog Na2O, vaak exothermische agentia (calciumsiliciëd, weinig koolstof <1%). Alleen bij noodzaak gebruiken.
Functionering tijdens continu gieten
Vloeibaar staal continu uit tundish in oscillerende mould. Koperen mould watergekoeld. Bescherming tegen oxidatie en aanhechting: mouldpoeder continu toegevoegd op oppervlak vloeibaar staal in mould (handmatig/automatisch). Laag totale diepte 100–150 mm. Temperatuurgradiënt verticaal door poeder. Boven: nieuw toegevoegd poeder (poederlaag). Verschillende lagen schematisch Figuur 1.
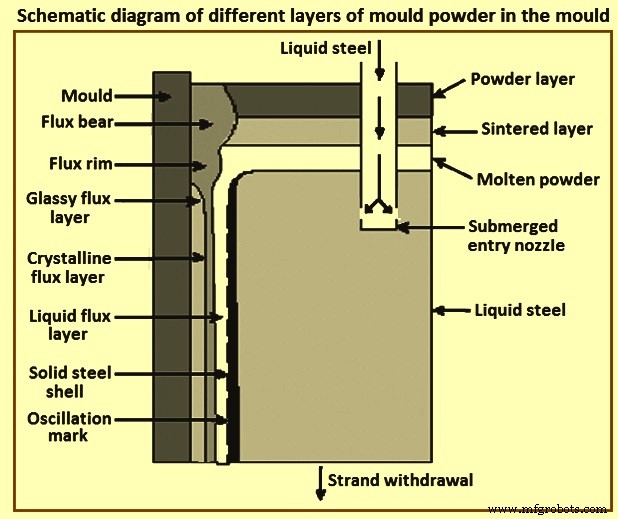
- Poeder verhit, verliest koolstof door reactie met zuurstof. Water verwijderd bij temperatuurstijging → gesinterde laag.
- Poeder smelt op vaste snelheid → gesinterde (pap) en vloeibare lagen. Vloeibare laag = reservoir voor vloeibare poeder naar strand. Dieper dan slaglengte voor goede smering.
- Vaste poederfilm door eerste infiltratie vloeibare poeder in mould/strand-kloof. Glasachtig, 2–4 mm dik. Kristalliseert in hoge-temperatuurgebieden nabij strand.
- Vloeibare poederfilm ~0,1 mm dik. Vloeibare slak getrokken in kloof langs staalschil → smeert strand. Voorkomt aanhechting staal aan mould → voorkomt strand break-out.
Poeder op meniscus: vier lagen: (i) ongereageerd, ongesmolten, donkere poederlaag boven, (ii) gesinterde, deels gereageerde laag, (iii) papzone (poeder smelt), (iv) vloeibare slaklaag direct op vloeibaar staal. Smering bijna volledig in laatste laag, afhankelijk van veel factoren. Lagere viscositeit/smeltpunt → lagere wrijving, betere smering, voorkomt aanhechting.
Van vloeibaar staal naar exterieur poeder: drie lagen gedefinieerd door aggregatiestoestand en fysieke toestand, elk bij bepaalde temperatuurrange. Van staal naar gekoelde mould: andere lagen voorspelbaar via smeltkromme. Eigenschappen poederfilm bepalen hoofdfuncties: strandsmering en mouldwarmteoverdracht. Naar chemische samenstelling/fysische eigenschappen: twee mechanismen: kristallisatie en verglazing. Kristallisatie gunstig voor homogene, gecontroleerde (horizontale) warmteoverdracht tijdens gieten → voorkomt oppervlaktescheuren.
Mouldpoeders direct blootgesteld aan vloeibaar staal ervaren instante verhitting → thermische condities ver van thermodynamische toestand. Poeders vertonen glasachtig gedrag.
Proces mouldpoeder functionering
Onderdeel poeder begint te sinteren → gesinterde laag. Poeder in direct contact met vloeibaar staal smelt → vloeibare poederpool op vloeibaar staal in mould. Op smalle/wijde vlakken mould: vloeibare poeder penetreert smalle kloof tussen staalmeniscus en mouldwand. Vaste, glasachtige slaklaag gevormd wanneer vloeibare slak gequenched op watergekoelde mouldwand. Meer poeder toegevoegd of voorverhitting → kristallijne fasen in laag. Hogere warmteoverdracht bovenaan mould → slaklaag 'rim' bovenaan meniscus en rond mould. Vaste slaklaagstructuur deel van horizontale warmteflux controle → afkoelsnelheid staal direct gerelateerd aan oppervlaktedefecten eindproduct. Temperatuur vast staaloppervlak boven smeltpunt mouldpoeder over hele mouldlengte → vloeibare poederlaag tussen vaste poederlagen en staalschil (strand). Cruciaal voor lage strand/mould wrijving, voorkomt aanhechting.
Staallagen dicht bij mould beginnen te verstijven. Kwaliteit/karakteristieken schil = uiterst belangrijk. Essentieel om stabiliteit/kwaliteit vastgestoffde schil te controleren/optimaliseren via giet snelheid, mouldoscillatiesnelheid, warmteoverdracht, mouldpoedereigenschappen (smeltsnelheid, samenstelling, viscositeit). Mouldpoeder bedekt vloeibaar staal → vloeibare poederlaag. Erboven: koolstofrijke gesinterde laag, erboven: ongesmolten poeder. Mouldpoeder moet vervullen: (i) bescherming metaal tegen oxidatie door lucht, (ii) thermische isolatie tegen gedeeltelijke verfijning oppervlak, (iii) absorptie inclusies die naar oppervlak stijgen, (iv) smering contact metaal-mould, (v) homogene warmteoverdracht strand-mould per gietcondities.
Tijdens mouldoscillatie infiltreert vloeibare poeder op staaloppervlak tussen strand en mould → smering en regelt warmte-onttrekking strand-naar-mould. Te langzame warmteafgifte → te dunne staalschil → 'breakout' (schil scheurt net onder mould door ferrostatische druk). Te snelle warmteafname → longitudinale scheuren in gegoten product.
Mouldpoeder karakterisering
Fysieke karakterisering belangrijk voor selectie en operationele evaluatie. Over het algemeen: chemische samenstelling, viscositeit (inclusief kristallisatie-onset), smeltgedrag.
Viscositeit
Beïnvloedt infiltratie tijdens gieten. Algemeen: infiltratie toemt met afnemende viscositeit bij gelijke condities. Operationele vensters voornamelijk rules of thumb, maar andere eisen (controle poederopvang) ook belangrijk bij vaststellen vereiste viscositeit.
Smeltgedrag
Beïnvloedt sterke vloeibare pool diepte en gevoeligheid voor rim/bear vorming. Beschreven door smelttraject en smeltsnelheid. Vrije koolstoftoevoegingen = hoofdparameter. Andere parameter: stroomcondities in mould (meniscus stabiliteit tijdens gieten). Vloeibare pool diepte = evenwicht tussen voeding en infiltratie.
Smelttraject
Bepaald met hot stage microscopie. Resultaten: waarden voor verzachting, smelting, vloeitemperatuur.
Smeltsnelheid
Bepaald via 'softening method'. Verplaatsing voor-geperste cilinder mouldpoeder gemeten als functie van tijd bij vaste temperatuur (1400°C). Kwalitatieve resultaten, relaterbaar aan samenstelling (vrije koolstofgehalte).
Productieproces
- Stalen Wol: Geschiedenis, Productie en Veiligheidsinformatie
- De Kunst van de Schaar: Van Oude Veerbladen tot Moderne Precisie-instrumenten
- Zink: Eigenschappen, Toepassingen en Productieproces
- Roestvrij staal: eigenschappen, productie en toekomstige toepassingen
- Detecteren en controleren van insluitsels in continuaal gegoten staal voor superieure kwaliteit
- Geavanceerde automatisering & modellering in continu staalgieten
- Optimaliseren van Continu Gieten met Luchtmistkoeling: Efficiëntie & Kwaliteit
- De toepan: sleutel tot kwaliteit bij continu staalgieten
- Essentiële Gids voor Continu Gieten van Staal: Proces & Voordelen
- Staalkwaliteit verbeteren met contactloze elektromagnetische roeren bij continu gieten
- Precisie roestvrij staal wasuitgieten: Geavanceerde productie van complexe delen