



Gietkruik metallurgie: Optimale staaloverdracht voor continu gieten
Gietkruik metallurgie
Om vloeibaar staal van een gietkruik naar de continu gietmachine kok over te brengen, wordt een intermediair vat gebruikt, genaamd een gietkruik. De gietkruik is een rechthoekig, bovenin open, refractory uitgekleed vat, dat een refractory uitgekleed deksel aan de top kan hebben. De bodem van de gietkruik heeft een of meer mondpoort(en) met schuifpoort(en) of stopprop(staven) voor het controleren van de stroom van vloeibaar staal. De gietkruik wordt vaak in twee secties verdeeld: (i) een inlaatsectie, die over het algemeen een gietbak heeft en waar vloeibaar staal wordt gevoerd vanuit de staal gietkruik, en (ii) een uitlaatsectie waaruit vloeibaar staal in de continu gietmachine kok(s) wordt gevoerd. Verschillende stroomcontrole apparaten, zoals dammen, overloopdammen, schotten met gaten, etc., kunnen langs de lengte van de gietkruik gerangschikt worden. Een langer pad is bevorzugd om de verblijftijd van vloeibaar staal te verlengen om de flottatie van macro insluitingen te bevorderen. Belangrijke gietkruik metallurgie elementen van een gietkruik worden getoond in Fig. 1.
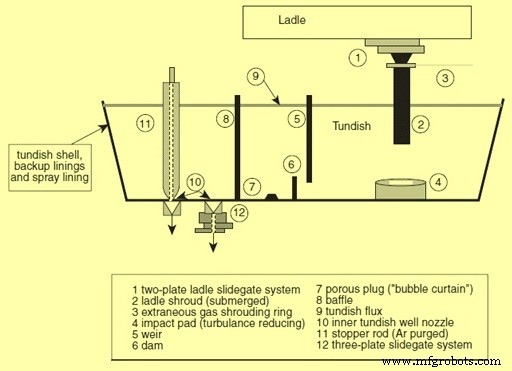
De continu gietkruik fungeert als buffer en koppelt het discontinu proces van de secundaire staalproductie in de kruik met het continue gietproces in de kok. Het fungeert als reservoir tijdens de krukwisselperiodes en blijft vloeibaar staal leveren aan de kok wanneer de binnenkomende vloeibare staalstroom stopt, wat sequentieel gieten door een aantal kruiken mogelijk maakt. De hoofdoorzaken voor insluitingsvorming en besmetting van het vloeibare staal omvatten heroxidatie van het vloeibare staal door lucht en meegenomen oxidiserende krukslak, insluipingen van gietkruik- en krukslak, en emulsificatie van deze slakken in het vloeibare staal. Deze insluitingen moeten uit het vloeibare staal uitgevloeid worden tijdens de stroom door de gietkruik voordat het in de kok wordt gegoten.
In het verleden, toen kruikmetallurgie (bijv. ladle oven, LF) niet volledig ontwikkeld was, werd verwacht dat de gietkruik zou functioneren als verfijner van het gedoxidiseerd vloeibare staal overgebracht uit de kruik waar insluitingen niet volledig waren verwijderd. Zonder LF-verwerking had het gedoxidiseerd vloeibare staal macro insluitingen en een groot aantal micro insluitingen van oorspronkelijke oorsprong die konden agglomereren tot macro insluitingen tijdens de vloeibare staaloverdracht. Een gietkruik kan een fractie van macro insluitingen uit het vloeibare staal verminderen, chemische samenstellingen aanpassen, en vloeibare staaltemperatuur controleren op een geschikt niveau voor voeding in de kok. Met het gebruik van de LF en/of degasser, is de zuiverheid van vloeibaar staal de afgelopen jaren aanzienlijk verbeterd om steeds strengere klanteisen te vervullen, en de gietkruik wordt nu meer gezien als een besmatter dan als een verfijner. Waarderingwekkende besmetting treedt over het algemeen op tijdens overgangsperiodes (of niet-stationaire toestand) van het sequentiële gieten, d.w.z. tijdens kruikopenen, bij de overgang van twee hits (of krukwisseling), en tijdens kruikleeglopen.
Tijdens overgangsperiodes wordt de binnenkomende vloeibare staalstroom en eventuele vloeibaar metaal splashing zwaar geheroxideerd door de omringende lucht en door de oxidiserende krukslak die mee in de gietkruik wordt meegenomen met het vloeibare staal. De vloeibare staalstroom raakt en emulsifieert agressief de krukslak en gietkruikslak drijvende op het vloeibare staaloppervlak, die uiteindelijk in het vloeibare staal ingesloten raken. Zowel de heroxidatie als de slakinsluipingen genereren schadelijke macro oxide insluitingen. Het Al-gedoxideerde vloeibare staal, zelfs na verwijdering van grote deeltjes van deoxidatieproduct in de LF, bevat een groot aantal opgeschorte fijn alumina deeltjes. Deze deeltjes blijken te agglomereren door turbulente vloeibare staalstroom tijdens de vloeibare staaloverdracht van de kruik via de gietkruik naar de kok, wat grote alumina clusters vormt.
De macro insluitingen en grote alumina clusters zijn bekend als de hoofdoorzaak van downstream verwerkingsproblemen en defecten die in stroken en hun eindproducten optreden. Staalwerksklanten eisen normaal schoner staal met een kleinere grootte van macro insluitingen en clusters voor betere prestaties van de staalproducten. Dienovereenkomstig moet het ontwerp en de operatie van een gietkruik gericht zijn op het minimaliseren van de vorming van macro insluitingen en alumina clusters, en het verwijderen ervan zodra ze gevormd zijn. Anders zijn alle inspanningen gedaan bij het zuiveren van de smelt in de LF en tijdens andere processtappen van geen waarde.
In de initiële fasen van ontwikkeling, werd de gietkruik beschouwd als niets meer dan een reservoir om voldoende vloeibare staal te houden om een constant drukhoofd over de kok te bieden, en om een krukwisseling toe te laten zonder onderbreking van het sequentiële gieten. Met de voortdurende nadruk op superieure staalkwaliteit, is het nu steeds duidelijker dat de continu gietkruik een veel belangrijker functie heeft als continue reactor dan oorspronkelijk beoogd. De gietkruik, die de alles beslissende koppeling is in het proces van continu gieten van hoogwaardig staal, is nu werkelijk erkend als een cruciale metallurgische reactor. Als zodanig is het een vat waarin een reeks operaties plaatsvindt die chemische, thermische en fysieke controle vereist.
Verschillende technologieën zoals een lange mond of een inert gas verhulselingspijp zijn geïmplementeerd om lucht heroxidatie en slakemulsificatie te verminderen. Op dezelfde manier zijn smeltstroomcontrole apparaten gebruikt om de flottatie van tijdens het proces gevormde insluitingen te verbeteren. Implementatie van actieve controle van de vloeibare staaltemperatuur in de gietkruik heeft ook bijgedragen aan het gieten van schoon staal. Deze maatregelen zijn redelijk succesvol gebleken, tenminste tijdens de stationaire gietkruik operatie, maar kunnen onvoldoende zijn voor de niet-stationaire operatie. Niet-stationaire operatie is een integraal deel van lang sequentieel gieten voor betere metaalopbrengst. Hoewel het wenselijk is om staal van hoge kwaliteit te gieten, is er altijd een compromies tussen kwaliteit en kosten geslagen in elke gietkruik operatie.
De kwaliteit van het vloeibare staal geleverd van de gietkruik naar de kok hangt sterk af van de graad en controle van interactie van slak, gas en refractory fasen met het vloeibare staal. Een moderne gietkruik is ontworpen om maximale kans te bieden voor het uitvoeren van verschillende metallurgische operaties zoals insluitingsscheiding, flottatie, legering, insluitingsmodificatie door calciumbehandeling, oververhittingscontrole, thermische en samenstelling homogenisatie, leidend tot de ontwikkeling van een apart gebied van secundaire staalproductie van staal, aangeduid als gietkruik metallurgie.
De continu gietkruik heeft verschillende rollen waaronder: (i) een cruciale schakel in de staalproductieketen van kwaliteit, (ii) een continue verfijner en (iii) een overdrager van metallurgische signalen. De kern van het proces blijft dat een onbeheerste gietkruik een besmatter wordt in plaats van een verfijner. Het is ontegenzeggelijk dat de gietkruik evenzeer onderdeel is van schone staalpraktijken als de kruik ervoor en de kok erna. Als de kwaliteit ingebouwd in het staal in de primaire en secundaire staalproductieoperaties in de gietkruik verloren gaat, hangt de mogelijkheid om een kwaliteitsproduct te produceren dat de beoogde toepassing voldoet, volledig af van herstel in de kok. Dit is een veel zwaardere klus, rekening houdend met de beperkte tijd dat het staal in de kok verblijft, wat een eindige capaciteit biedt om het staal in het laatste stadium vóór complete solidificatie te zuiveren.
Veel staalwerksoperators hebben hun gietkruiken bestudeerd om de voordelen van de beschikbare verblijftijd voor de flottatie en assimilatie van reactieproducten uit het vloeibare staal in de slakfase te maximaliseren. Deze kunnen producten zijn van deoxidatie, heroxidatie, precipitatie, emulsificatie en/of insluipingen van refractory componenten in het vloeibare staal, en omvatten dus zowel oorspronkelijke als exogene insluitingen. Gebaseerd op een goed keuze van gietkruik ontwerp, moet de operatie van een gietkruik afgestemd worden op het volgende:
- Insluitingsflottatie bevorderen door verblijftijd te maximaliseren
- Insluitingsassimilatie garanderen door een gevangen en non-corrosieve slak
- Thermische en chemische verliezen van het vloeibare staal verminderen
- Kortsluiting en dode zones minimaliseren
- De operator een optimaal ontwerp bieden voor kwaliteit en opbrengst.
Eliminatie van besmetting door lucht en/of refractory fasen en technologieën ter ondersteuning van schone staalpraktijken is een integraal onderdeel van een goed gietkruik operatie. Ontwerpcriteria, modellering, gietkruik stroomcontroles, slakken, temperatuurcontrole en zuiverheidsverbeteringen, alsook niet-stationaire operaties zijn belangrijke aspecten van gietkruik metallurgie. Eenmaal een gietkruik ontwerp is gefinaliseerd voor een specifieke toepassing, zijn operators in de positie om kwaliteitsverbeteringen te maximaliseren wanneer de gietkruik beschouwd en bediend wordt als een continue verfijner. De operator moet zich bewust zijn dat afwijkingen van gevestigde schone staalpraktijken rampzalige resultaten kunnen hebben.
Met de nadruk op hogere productiviteitssnelheden gedreven door verhoogde gietsnelheden, grotere machinebeschikbaarheid en verbeterde productopbrengst, zijn grotere en diepere gietkruiken de norm in de industrie geworden. Dit heeft een gunstig effect gehad op staalzuiverheid, aangezien insluitscheiding over het algemeen vergemakkelijkt wordt in een hogere en meer volumetrische gietkruikvat, met name als ervoor gezorgd wordt dat insluitingen niet fysiek naar onnodig diepe niveaus worden meegenomen.
De nastreving van grotere gietkruik operatiediepten voegde niet alleen aan de metaal verblijftijd toe, maar leverde ook het additionele voordeel van het verminderen van het potentieel voor vortexvorming van gietkruikslakken, met name tijdens overgangscondities zoals krukwisselingen. Dit is waar ongeacht het type gietkruik-naar-kok meetapparaten gebruikt, wat eenvoudige meetopeningen, stopprop controle, multi-plaat schuifpoort mechanismen of de recentere geïntroduceerde precisie controleventielen kan zijn. Om de gietkruik te benutten als een verfijningsvat, moeten dan de volgende criteria vervuld zijn:
- Eliminatie van bronnen van vloeibaar staal besmetting, bijv. refractory erosie, heroxidatie, krukslak meenemen en gietkruikslak emulsificatie.
- Bevordering van insluitingsflottatie en scheiding van het vloeibare staal door middel van stroommodificerende apparaten (FMDs), filters, en ingenieurs slak.
- Introductie van technologieën zoals thermische controle, slakvrije overdracht en geoptimaliseerde metaalleveringssystemen naar de kok.
De rol en functies van de gietkruik in het continu gietproces en haar betekenis in het produceren van schone staalgietingen worden samengevat hieronder:
- De gietkruik koppelt de kruik met de kok van een continu gietmachine. Het accepteert vloeibaar staal van een kruik en levert het aan continu gietkokken met minimale besmetting, gelijkmatig en bij een gewenste stroomsnelheid en temperatuur.
- De gietkruik is een refractory uitgekleed vat bestaande uit een inlaat- en uitlaatsectie en stroomcontrole apparaten, zoals dammen en overloopdammen of een schot met gaten, langs zijn lengte. Een gietkruik kan een refractory uitgekleed deksel hebben, en heeft bodempoorten die gemonteerd zijn met schuifpoorten of stoppropstaven door waar de smelt in de kok gegoten wordt.
- Lucht heroxidatie van de binnenkomende vloeibare staalstroom wordt voorkomen met het gebruik van een lange mond gedompeld in het vloeibare staal in de gietkruik of door een verhulselde pijp met argon gasstroom.
- De lange mond en verhulselde pijp dienen ook om emulsificatie van de slak in het vloeibare staal te verminderen.
- Stroomcontrole apparaten in de gietkruik verhogen de vloeibare staal verblijftijd en helpen bij het verminderen van macro insluitingen afkomstig van lucht heroxidatie en slakemulsificatie. Tegelijkertijd worden clusters van geagglomereerde alumina insluitingen verminderd door flottatie van deze insluitingen.
Productieproces
- Stalen Wol: Geschiedenis, Productie en Veiligheidsinformatie
- Stalen Pijp: Typen, Geschiedenis en Moderne Productie
- De Kunst van de Schaar: Van Oude Veerbladen tot Moderne Precisie-instrumenten
- De Evolutie van Badkuipen: Van Oude Baden tot Moderne Productie
- Van Oude Fibulae tot Moderne Fabricage: De Veiligheidsspeld Uitgelegd
- Zink: Eigenschappen, Toepassingen en Productieproces
- Kogellagers: Evolutie, Productie en Kwaliteitsborging
- Roestvrij staal: eigenschappen, productie en toekomstige toepassingen
- Groene staalproductie: De industrie revolutioneren voor een koelere planeet
- De juiste gereedschapstaalgraden kiezen voor optimale prestaties
- Wat is A2 staal? Een veelzijdige, kosteneffectieve gereedschapsstaalkwaliteit voor industriële en houtbewerkingstoepassingen