



Geavanceerde secundaire koeltechnieken voor optimale continue gieting
Een breed scala aan staalsoorten, variërend van ultraal koolstofarm (ULC) en laagkoolstof tot hoogkoolstof en diverse speciale staalsoorten, moet worden gegoten in een continue gietmachine (CG-machine). Deze gieting moet plaatsvinden terwijl de uitvoer van de CG-gemaximaliseerd wordt. Consistente productie van eerstekwaliteit gegoten staalprodukt vereist verhoogde operationele en onderhoudsflexibiliteit in de CG-machine om optimale gietparameters te handhaven. Deze flexibiliteit is nodig voor elk element alsook voor het regelsysteem van de CG-machine.
Terwijl de staandraad continu wordt onttrokken met de giet snelheid, gaat de verstoliding van het staal verder onder de kokers door de verschillende koelzones met een reeks watersproeiers. Het secundaire koelsysteem bestaat uit deze verschillende zones, elk verantwoordelijk voor een segment van gecontroleerde koeling van de verstolidende staandraad tijdens de doorloop door de CG-machine. Het gesproeide medium is ofwel water ofwel een combinatie van lucht en water (mistsproeikoeling). Mistsproeikoeling biedt de volgende voordelen:
- Uniforme koeling
- Minder waterverbruik
- Minder oppervlaktebarsten
De productkwaliteit in een CG-machine wordt aanzienlijk beïnvloed door temperatuurschwankingen tijdens de afkoeling van de staandraad in de secundaire koelzone. Daarom heeft de secundaire koelzone een zeer belangrijke functie voor het handhaven van een correct temperatuursprofiel en is cruciaal voor de kwaliteit van het gegoten staalprodukt.
Aangezien de kwaliteit van staal afhangt van het gedrag van de oppervlaktetemperatuur en de verstolidingsfront van het staal in de tijd, wordt deze in grote mate gedefinieerd door de intensiteit van de watersproeiers. Onjuiste koelomstandigheden kunnen een nadelige invloed hebben op de spanningsverdeling in de verstolide schil. Allereerst kan oververkoeling leiden tot barstvorming. Daarnaast moet er een soepere overgang zijn van de oppervlaktetemperatuur naarmate het staal door de secundaire koelzone passeert. Bovendien kan onderkoeling van de staandraad tijdens de secundaire koeling resulteren in een te lang vloeibaar kerngebied. Deze technologische eisen vragen om efficiëntere en betrouwbaardere sproeikoeling en leiden tot beperkingen die aan het secundaire koelproces moeten worden opgelegd. De sproeidroogdebieten worden normaal aangepast om de oppervlaktetemperatuur van de staandraad te regelen totdat de vloeibare kern voldoende vast is om de metallurgische lengte te bereiken.
De twee mechanismen van oververkoeling en onderkoeling leiden respectievelijk tot middenbarsten en oppervlaktebarsten. Als dergelijke kwaliteitsproblemen optreden in een gietoperatie, is een rationele basis vereist voor het wijzigen van de instellingen in de secundaire koelzone, om een bevredigender oppervlaktetemperatuurprofiel te verkrijgen.
Een schematisch diagram van een CG-machine met de secundaire koelzone en watersproeiers is weergegeven in Figuur 1.
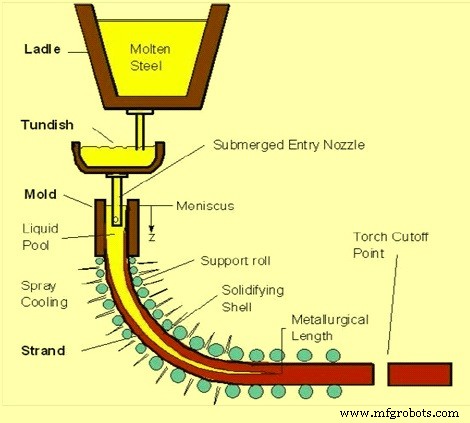
Figuur 1 Schematisch diagram van de secundaire koelzone met watersproeiers
Ontwerpaspecten van de secundaire koelzone
Verstolidingsgedrag in CG-technologie ontstaat uit de dynamische aard van het gietproces. In het bijzonder betreft dit de volgende kwesties:
- Afhandeling van zeer hoge warmtestroomdichtheid in de koker
- Bevordering van de initiële dunne en kwetsbare vaste schil om breakouts te voorkomen tijdens de daling van de staandraad door de koker
- Ontwerpen van gietparameters afgestemd op de verstolidingsdynamiek van de staalsoort voor minimalisatie of eliminatie van oppervlakte- en interne defecten in het gegoten produkt
Het is essentieel een uniform koelsysteem te ontwerpen om de temperatuur van de deels verstolide gieting te regelen. Belangrijke aandachtspunten bij het ontwerpen van een secundair koelsysteem zijn:
- Te gieten staalsoorten en hun gietsnelheden
- De rolondersteuningsgeometrie en machinesegmentindeling
- Gemak van onderhoud
- Secundaire koelregelsystemen
In moderne CG-machines maakt het ontwerp van een secundair koelsysteem normaal gebruik van de nieuwste sproeitechnologie om aan de strikte operationele en productie-eisen van de gietmachines te voldoen. De indeling van het secundaire sproeikoelsysteem is een van de eerste stappen die zorgvuldig overweging vereisen bij het ontwerpen van een nieuwe continue gietmachine. In de secundaire koeling worden het aantal sproeiers verdeeld over het oppervlak van de bewegende staandraad. Overlappende sproeien kunnen optreden, waardoor de afstand tussen sproeiers belangrijk is.
Het is essentieel dat sproeierindelingen een gelijkmatige warmteafvoer over de staandraad produceren terwijl een stabiel sproeipatroon wordt gehandhaafd. Botsing van sproeien met ondersteuningsrollen moet worden vermeden, aangezien dit leidt tot inefficiënt gebruik van sproeiewater en een reductie in warmteoverdracht. Over het algemeen moeten multi-sproeierindelingen de voorkeursindeling zijn.
Het verstoten van sproeierparen in opeenvolgende rolspaties zorgt voor gelijke oppervlaktetemperaturen. Spreeibreedtecontrole kan worden bereikt met een multi-sproeierconfiguratie. In een multi-sproeierindeling worden de uiterste sproeiers systematisch uitgeschakeld in relatie tot de staandraadbreedte, waarbij een indeling die het aantal sproeiers in opeenvolgende rolspaties afwisselt, kan worden gebruikt. Als een fijner controle vereist is, kan een inline-indeling worden gebruikt.
In het eindgedeelte van de verstolidingsfase van niet-kritieke staalsoorten, typisch het horizontale gedeelte van gebogen gietmachines, is het mogelijk het aantal sproeiers in een rolspaat te reduceren tot één of twee, omdat dit een minder kritiek gebied is voor de verstolidingsfase.
Zorgvuldig ontwerp van operationele regimes voor de secundaire koelzone vereist dat het effect van sproeizones op het algehele temperatuurveld van de staandraad bekend is, zowel in stationaire als in toestands. Toestanden, als inherent dynamische verschijnselen, vormen een aanzienlijke uitdaging voor de regeling vanwege de natuurlijke non-lineariteit van de verstolidingsfase, het eigenaardige karakter van proces-tijdconstanten en, het meest belangrijk, de strikte economie van het gehele productieproces.
Een dynamisch secundair koelregelsysteem helpt bij het voorspellen en regelen van de temperatuur in real-time tijdens de continue gieting van staal. Zo'n systeem past de sproeiewaterdebieten in de secundaire koelzone van de gietmachine aan voor het handhaven van het gewenste temperatuurprofiel doorheen het staal, zelfs bij significante variaties in gietsnelheden.
Warmteoverdracht bij continue gieting
Warmteverwijdering van de staandraad is niet alleen een functie van sproeikoeling; andere mechanismen zijn ook aanwezig, bijvoorbeeld warmteverwijdering door de ondersteuningsrollen. Warmte die door rollen wordt verwijderd, kan een significante invloed hebben op de oppervlaktetemperatuur van de staandraad en de verstolidingsomstandigheden. Als de door rollen verwijderde warmte gelijkmatig wordt beschouwd over de breedte van de staandraad, samen met gelijkmatige warmteverwijdering door de sproeien, dan zouden ideale verstolidingsomstandigheden moeten bestaan. Specifiek dient de warmteoverdracht in de sproeikamer (secundaire koeling) de volgende functies:
- Verbeteren en regelen van de verstolidingsnelheid, en voor sommige gietmachines volledige verstoliding in deze regio bereiken
- Regeling van de staandraadtemperatuur via aanpassing van de sproeiewaterintensiteit
- Koeling van de machine-inhouding
Onder de koker wordt de deels verstolide staandraad met water besproeid om de verstoliding te voltooien. Een aantal primaire parameters die de warmte-onttrekkingsnelheid beïnvloeden, zijn:
- Waterdruppel-flux
- Gemiddelde druppelafmeting
- Druppelsnelheid die de staandraadoppervlakte raakt
- Benettingsinvloeden
Sproeikoeling omvat essentieel kokend warmteoverdracht. Een waterdampbedekking vormt zich op het staandraadoppervlak, wat directe contact van waterdruppels met het staandraadoppervlak verhindert. De snelheid van druppels moet zodanig zijn dat de druppel de damplaag kan penetreren, zodat druppels het oppervlak kunnen benetten en koelen.
De warmtestroomdichtheid (q) in de secundaire zone is recht evenredig met de warmteoverdrachtscoëfficiënt (α) en wordt berekend met de volgende formule:
q = α (Ts – Tw)
Waarbij Ts de temperatuur van de staandraad is en Tw de temperatuur van het water.
Voor efficiënte koeling moet α hoog zijn, maar ook controleerbaar om de staalkwaliteit te handhaven. Een methode om de waarde van α te verhogen, is het gebruik van waterstralen als koelmedium. In dat geval is de warmteoverdrachtscoëfficiënt afhankelijk van de vorm en het ontwerp van de sproeier, de snelheid van het koelwater en de massa van het koelwater. Het gebruik van waterstralen genereert twee distincte koelregimes:
- Koeling voornamelijk door het water zelf
- Koeling voornamelijk door straling
Warmteoverdracht bij CG-gieting vindt plaats in de secundaire koeling door een combinatie van geleiding, convectie en straling. De intensiteit van warmte-onttrekking door water sproeien in de secundaire koeling is als volgt:
h = warmtestroom / (Ts - Tw)
h is de warmteoverdrachtscoëfficiënt (W/m²·s), Ts en Tw zijn de oppervlakte- en watertemperaturen. De warmteoverdrachtscoëfficiënt h hangt af van het waterdebiet. In de secundaire koeling moet de verstoliding compleet zijn. Enkele hiermee samenhangende kwesties zijn:
- Water sproeien moet gelijkmatig verdeeld zijn over de bewegende staandraad, zodat herverhitting van de staandraad niet optreedt. Ongelijke koeling leidt tot thermische spanningen aan het oppervlak en kunnen oppervlaktebarsten veroorzaken.
- De buitentemperatuur moet hoger zijn dan 850 °C om volumineuze uitdijging te voorkomen ten gevolge van de transformatie van austeniet naar ferriet.
Er zijn drie basisvormen van warmteoverdracht die in de secundaire zone optreden:
- Straling – De dominante vorm van warmteoverdracht in de bovenste regio's van de secundaire koelkamer, beschreven door de volgende vergelijking:
Q = σ ε A (Ts⁴ - Ta⁴)
Waarbij σ de Stefan-Boltzmann constante is (5,67×10⁻⁸ W/m²/K⁴), ε de emissieconstante, typisch 0,8, A het oppervlak, Ts de temperatuur van de staandraad en Ta de omgevingstemperatuur.
- Geleiding – Naarmate het produkt door de rollen passeert, wordt warmte overgedragen door de schil als geleiding en ook door de dikte van de rollen, als gevolg van de geassocieerde contact. Deze vorm van warmteoverdracht wordt beschreven door de wet van Fourier:
Q = k A (Ti - To) / Δx
Voor geleidende warmteoverdracht door de staalschil is k de warmteleidingscoëfficiënt van de staalschil, A en Δx zijn de doorsnede en dikte van de staalschil waar de warmte door wordt overgedragen, Ti en To zijn de binnen- en buitentemperaturen van de staalschil. Deze vorm van warmteoverdracht treedt ook op door de inhouderrollen.
- Convectie – Dit warmteoverdrachtsmechanisme treedt op door snel bewegende gesproeide waterdruppels of mist van de sproeiers, die de stoomlaag naast het staaloppervlak penetreren en vervolgens verdampen. Dit convectieve mechanisme wordt wiskundig beschreven door de wet van Newton voor koeling:
q = h A (Ts – Tw)
Waarbij h de warmteoverdrachtscoëfficiënt is, A het oppervlak van de staandraad, Ts de staaloppervlaktetemperatuur en Tw de sproeiewatertemperatuur.
Schilgroei
Schilgroei kan betrouwbaar worden voorspeld uit de wet van Fick. De volgende vergelijking wordt gebruikt om de gietafstand (L) te berekenen waar het staal volledig verstold is:
L = V / (D/K)²
Waarbij D de dikte van de staalschil is, L de gietafstand vanaf het staalniveau in de koker (waar de verstoliding begint), V de gietsnelheid en K de empirische constante die voornamelijk afhankelijk is van de staalsoort en het machineontwerp.
Staandraad-inhouding
Het inhoudingsgebied is een integraal onderdeel van het secundaire koelgebied. Een reeks vasthouderrollen houden de staandraad in, uitgestrekt over tegenoverliggende staandraadvlakken. Randrol-inhouding kan ook vereist zijn. De focus van dit gebied is om staandraadgeleiding en -inhouding te bieden totdat de verstolidende schil zelfondersteunend is.
Om compromissen in productkwaliteit te vermijden, moet zorgvuldig rekening worden gehouden met het minimaliseren van spanningen geassocieerd met de rolindeling en staandraad-ontbuiging. Daarom worden rolindeling, inclusief afstand en roldiameters, zorgvuldig geselecteerd om tussen-rol-uitbuiging en vloeistof/vaste-interface-spanningen te minimaliseren.
Staandraadondersteuning vereist het handhaven van de staandraadvorm, aangezien de staandraad zelf een verstolidende schil is met een vloeibaar kerngebied dat buigende ferrostatische krachten bezit door kopdruk gerelateerd aan de machinehoogte. Het meest kritieke gebied is hoog in de machine. Hier is de buigende kracht relatief klein, maar de schil is dunner en op zijn zwakst. Om deze inherent zwakte te compenseren en scheurvorming en resulterende vloeibare staal breakouts te voorkomen, is de roldiameter klein met nauwe spatiëring. Net onder de koker worden typisch alle vier de vlakken ondersteund, met alleen de brede vlakken ondersteund in lagere regio's van de machine.
Buigen en richten
Even belangrijk als staandraadinhouding en -geleiding van het verticale naar het horizontale vlak zijn de ontbuigings- en richtkrachten. Bij ontbuiging is de buitenradius van de vaste schil onder spanning, terwijl de binnenradius onder druk staat. De resulterende vervorming wordt gedicteerd door de boogradius samen met de mechanische eigenschappen van de gegoten staalsoort. Als de vervorming langs de buitenradius excessief is, kunnen barsten optreden, wat de staalkwaliteit ernstig beïnvloedt. Deze vervormingen worden typisch geminimaliseerd door een multipunt-ontbuigingsproces te incorporeren, waarbij de radii progressiever groter worden om het produkt geleidelijk in het horizontale vlak te richten.
Productieproces
- Geavanceerde automatisering & modellering in continu staalgieten
- Dunne Bram Gieten & Walzen: Verbetering van Plat Product Productie
- Optimaliseren van Continu Gieten met Luchtmistkoeling: Efficiëntie & Kwaliteit
- Premium continu gietmouldpoeders voor superieure staalproductie
- CAS-OB-proces: geavanceerde secundaire staalproductie met argon- en zuurstofbehandeling
- De toepan: sleutel tot kwaliteit bij continu staalgieten
- Productie-efficiëntie maximaliseren met ijzergiet-leveranciers
- Zandgieten Proces: Technieken, Stappen en Best Practices
- Zandgieten revolutioneren met Stratasys FDM-technologie
- Proceskoelsystemen Begrijpen: Waarom Ze Vitaal Zijn voor Industriële Efficiëntie
- Titaniumlegering lostwasgieten: precisie, efficiëntie en materiaalkeuze