



Essentiële Gids voor Continu Gieten van Staal: Proces & Voordelen
Basisprincipes van Continu Gieten van Staal
Continu gieten is het proces waarbij vloeibaar staal wordt verstold tot een half-fabrikaat voor opeenvolgende walsing in de afwerkwalzwerken. Continu gieten van staal werd bedacht en geoctrooierd in 1865 door Sir Henry Bessemer, maar kon niet gecommercialiseerd worden vanwege problemen met betrekking tot engineering en apparatuur. Na het oplossen van deze problemen werd continu gieten van staal in de jaren '50 commercieel geïntroduceerd en werd er wereldwijd ongeveer 1.475 miljoen ton continu gegoten staal geproduceerd in 2012.
Voordelen van Continu Gieten
Continu gieten heeft verschillende stappen tijdens het staalproductieproces vervangen, zoals blokgieten, vormstrippin, verwarmen in weekputten, en primaire walsing met één operatie. Continu gieten van staal heeft geholpen om verbeterde opbrengst, kwaliteit, productiviteit en kostenefficiëntie te bereiken. Het principe van continu gieten is weergegeven in Fig. 1.
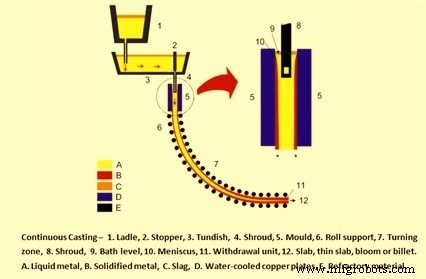
Fig 1 Principe van continu gieten
Verwijzend naar Fig 1, wordt vloeibaar staal in de staalgiethaan (1) uit de secundaire staalproductie-eenheid naar de continue gietmachine gebracht. De haan wordt op een draaibaar platform getild dat de haan in de gietpositie boven de verteergietkoker (3) roteert. Vloeibaar staal stroomt uit de haan in de verteergietkoker, en vervolgens in een watergekoelde koperen kokermol (5). De verstoliding begint in de kokermol, en gaat door via de rolondersteuning (6) en de buigzone (7). De continu gegoten draad wordt vervolgens gerect, met de brander afgeknipt, en vervolgens uitgevoerd voor tussenoogstopslag of warm geladen voor afwerkwalsing.
Gietvormen en Producten
Afhankelijk van de eindtoepassing van het product, worden verschillende vormen gegoten. In conventionele continue gietmachines zijn dit plakken, bloemen of blokken. In de afgelopen jaren zijn de smelt-, giet- en walsprocessen gekoppeld tijdens het gieten van een vorm die in wezen overeenkomt met het eindproduct. Deze nabij-nettovorm gegoten profielen worden meestal toegepast op balken en platgewalste producten, en resulteren in een zeer efficiënte operatie. In het geval van nabij-nettovorm gieten, kan het complete procesketen van vloeibaar staal tot afwerkwalsing binnen twee uur worden bereikt.
Blokken hebben een dwarsdoorsnede met afmetingen tot ongeveer 150 mm vierkant. Bloemen hebben een dwarsdoorsnede vierkant of rechthoekig met een afmeting van elke zijde variërend van groter dan 150 mm tot kleiner dan 500 mm. Ronde gietingen omvatten diameters van 125 mm tot 500 mm. Balkenblokken zijn als botten gevormd, en worden vervolgens gewalst tot I-profielen. Plakken worden gegoten met een diktebereik van 150 mm tot 400 mm, en een breedte van groter dan 500 mm tot 2500 mm. De breedte-tot-dikte verhouding, aangeduid als de 'aspectratio', wordt gebruikt om de scheidingslijn tussen bloemen en plakken te bepalen. Een aspectratio van 2,5:1 of groter vormt een gegoten product aangeduid als een plak. Dunne plak heeft een dikte in het bereik van 50 mm tot 90 mm.
Ontwerpoverwegingen voor Continu Gietmachines
In het ontwerp van continue gietmachines zijn de volgende overwegingen belangrijk:
- Eindproduct beïnvloedt de kwaliteit, graad en vorm van het gegoten product (bloem, blok, rond, plak, dunne plak, of balkenblok)
- Jaarlijkse te gieten tonnage
- Beschikbaarheid van vloeibaar staal en warmtegrootte
- Geplande bedriftsuren
De bovenstaande factoren dicteren de ontwerpparameters van de continue gietmachine zoals het aantal gietstrengen en gietsnelheid die moeten overeenkomen met de vloeibare staaltoevoer aan de continue gietmachine. Kwaliteit en graad van het te gieten staal worden gebruikt bij het bepalen van diverse ontwerpparameters van de gietmachine zoals de lengte, verticale hoogte, gebogen of rechte kokermol, water versus luchtmist afkoeling, elektromagnetische roering, enz.
Overbrenging van Vloeibaar Staal
Er zijn twee stappen betrokken bij de overbrenging van vloeibaar staal van de staalgiethaan naar de kokermol van de continue gietmachine. Deze zijn (i) overbrengen of gieten van vloeibaar staal van de giethaan naar de verteergietkoker en (ii) overbrenging van vloeibaar staal van de verteergietkoker naar de kokermollen. Regeling van vloeibare staalstroom van verteergietkoker naar kokermol gebeurt door openingstoestellen van verschillende ontwerpen zoals glijpoorten, stoppenstangen, of meetmondstukken, de laatste gecontroleerd door verteergietkoker staalniveau aanpassing.
Secties en Componenten van een Continue Gietmachine
De continue gietmachine bestaat uit de volgende hoofdsecties:
- Een verteergietkoker, gelegen boven de kokermol om vloeibaar staal met een geregelde snelheid aan de kokermol te voeden.
- Een watergekoelde koperen kokermol wat ook de primaire afkoelzone is, doorheen welke het vloeibare staal wordt gevoed vanuit de verteergietkoker. Het genereert een verstoldde buitenmantel voldoende sterk om de draadvorm te behouden als het de secundaire afkoelzone binnenkomt.
- Een secundaire afkoelzone in combinatie met een inhoude sectie positioneerd onder de kokermol, doorheen welke de draad, waarvan het grootste deel nog in vloeibare toestand is, passeert en wordt besproeid met water of luchtmist voor verdere verstoliding van de draad.
- Een onbuig- en rechtzetsectie, behalve in het geval van rechtopstaande verticale gietmachines.
- Een afsnij-eenheid (brander of mechanische scharen) om de verstoldde draad in stukken te knippen voor verwijdering en verdere verwerking.
Hoofdcomponenten
De hoofdcomponenten van de continue gietmachine zijn als volgt:
Verteergietkoker (Tundish)
De vorm van de verteergietkoker is typisch rechthoekig, maar delta- en 'T'-vormen worden ook soms gebruikt. Mondstukken zijn langs de bodem geplaatst voor de verdeling van vloeibaar staal naar de kokermollen. De verteergietkoker dient ook diverse andere cruciale functies, waaronder (i) verbetert scheiding van oxide-inclusies, (ii) biedt een continue stroom vloeibaar staal naar de kokermol tijdens de uitwisseling van hanen, (iii) handhaaft een constant vloeibaar staalniveau boven de mondstukken naar de kokermollen, waardoor de staalstroom constant blijft en dus de gietsnelheid ook constant blijft (voor een open-giet meetstelsel), en (iv) biedt meer stabiele stroompatronen naar de kokermollen.
Kokermol (Mould)
De hoofdfunctie van de kokermol is om een vaste schil tot stand te brengen voldoende sterk om zijn vloeibare kern te bevatten bij binnenkomst in de secundaire sproeiafkoelzone. Cruciale productelementen zijn vorm, schildikte, uniforme schiltemperatuursverdeling, defectvrije interne en oppervlaktekwaliteit met minimale porositeit, en weinig niet-metallische inclusies. De kokermol is basis een open einddoosstructuur, bevattend een watergekoelde binnenvoering geproduceerd uit een hoge zuiverheid koperlegering. Kokermolwater voert warmte af van het verstoldende schil. Het werkoppervlak van het koperoppervlak is vaak verchromd of vernield om een harder werkoppervlak te bieden, en om koperopname op het oppervlak van de gegoten draad te vermijden, wat oppervlaktebarstingen op het product kan faciliteren. Kokermolwarmteoverdracht is zowel kritiek als complex. Wiskundige en computermodellering worden typisch gebruikt om een beter begrip van de thermische condities van de kokermol te ontwikkelen, en om te helpen bij een goed ontwerp en bedrijfspraktijken. Warmteoverdracht wordt over het algemeen beschouwd als een reeks thermische weerstanden namelijk (i) warmteoverdracht door het verstoldende schil, (ii) warmteoverdracht van het staalschiloppervlak naar het koperen kokermolbuitenoppervlak, (iii) warmteoverdracht door de koperen kokermol, en (iv) warmteoverdracht van het koperen kokermolbinnenoppervlak naar het kokermolkoelwater.
Kokermoloscillatie (Mould Oscillation)
Kokermoloscillatie is noodzakelijk om wrijving en klijven van het verstoldende schil te minimaliseren, vermijding van schilrassing, en vloeibaar staal doorbraken. Doorbraken kunnen grote schade aan apparatuur veroorzaken en een grote machinedowntime is nodig voor opschoning en reparaties. Wrijving tussen het schil en de kokermol wordt gereduceerd door het gebruik van kokermolsmeermiddelen zoals oliëen of poederfluxen. Oscillatie wordt bereikt hetzij hydraulisch of via motorge dreven kamen of hefbomen die de kokermol ondersteunen en terugkerend (of oscillerend) bewegen. Kokermoloscillatiecycli variëren in frequentie, hub en patroon. Echter, een veelvoorkomende benadering is om te gebruiken wat 'negatieve strip' wordt genoemd, een hubpatroon waarin de neerwaartse hub van de cyclus de kokermol sneller naar beneden laat bewegen dan de draadonttrekkingssnelheid. Hierdoor ontwikkelen zich drukkrachten in het schil die de sterkte vergroten door oppervlaktebarstingen en porositeit te verzegelen.
Secundair Afkoelsysteem
Het secundaire afkoelsysteem bestaat uit verschillende zones, waarbij elke zone bedoeld is voor een segment van gecontroleerde afkoeling van de verstoldende draad als het door de machine voortschrijdt. Het gesproeide medium is ofwel water ofwel een combinatie van lucht en water. De warmteoverdracht vindt plaats in dit gebied via alle drie de manieren namelijk straling, geleiding en convectie. De overheersende vorm van warmteoverdracht in de bovenste gebieden van het secundaire afkoelgebied is door straling. Naarmate het product door de walsen gaat, wordt warmte overgedragen door het schil als geleiding en ook door de dikte van de walsen, als gevolg van de geassocieerde contact. Deze vorm van warmteoverdracht volgt de wet van Fourier. De derde vorm van warmteoverdrachtsmechanisme treedt op door snel bewegende gesproeide waterdruppels of mist van de sproeimondstukken, die de stoomlaag naast het staaloppervlak doordringen, waarna ze verdampen. Dit convectieve mechanisme is volgens de wet van Newton voor afkoeling. De warmteoverdracht in de secundaire zones dient de functies van (i) verbeteren en controleren van de snelheid van verstoliding, (ii) draadtemperatuurregeling via aanpassing van sproeiewaterintensiteit, (iii) machine-inhoude afkoeling.
Schilgroei
Deze wordt betrouwbaar voorspeld door de wet van Fick. Deze vergelijking wordt ook gebruikt om de gietafstand te berekenen waar het product volledig verstold is (d.w.z. geen vloeibare kern meer over).
Draadinhouding (Strand Containment)
De inhoude regio is een integraal deel van het secundaire afkoelgebied. Een reeks vasthoudende walsen bevatten de draad, uitgebreid over tegenoverliggende draadvlakken. Randwalsinhouding kan ook nodig zijn. De focus is hier om draadgeleiding en inhoude te bieden tot het verstoldende schil zelfondersteunend is. Om inbreuken op productkwaliteit te vermijden, is zorgvuldige overweging vereist om spanningen geassocieerd met de walsarrangement en draad-onbuiging te minimaliseren. Dus, walslay-out, inclusief afstanden en walsdiameters, worden zorgvuldig geselecteerd om tussen-wals-uitbuiging en vloeistof/vaste-stof grensvlakspanningen te minimaliseren. Draadondersteuning vereist het behoud van de draadvorm, aangezien de draad zelf een verstoldend schil is met een vloeibare kern die uitbuigende ferrostatsche krachten bezit van hoofddruk gerelateerd aan machinehoogte. Het gebied van grootste zorg is hoog in de machine. Hier is de uitbuigingskracht relatief klein, maar het schil is dunner en op zijn zwakst. Om te compenseren voor deze inherente zwakte en schilruptuur en resulterende vloeibare staaldoorbraken te vermijden, is de walsdiameter klein met strakke afstanden. Net onder de kokermol worden typisch alle vier de vlakken ondersteund, met alleen de brede vlakken ondersteund in lagere regio's van de machine.
Onbuigen en Rechtzetten
De onbuig- en rechtzetkrachten zijn even belangrijk als draadinhouding en -geleiding van het verticale naar het horizontale vlak. Tijdens het onbuigen is de buitenstraal van het vaste schil onder spanning, terwijl de binnenstraal onder druk staat. De resulterende rek wordt gedicteerd door de boogstraal samen met de mechanische eigenschappen van de gegoten staalgraad. Als de rek langs de buitenstraal excessief is, kunnen barstingen optreden. Dit zal de gegoten staalkwaliteit ernstig beïnvloeden. Deze reken worden typisch geminimaliseerd door een multipunt-onbuigproces te incorporeren, waarbij de stralen progressiever groter worden om het product geleidelijk in het horizontale vlak te rechtzetten.
Het Gietproces
Voor het starten van het gieten van een nieuwe warmte, wordt de bodem van de kokermol afgedicht door een staal dummy staaf, die hydraulisch in plaats wordt gehouden door de rechtzet-onttrekkingseenheid. Deze dummy staaf voorkomt dat vloeibaar staal uit de kokermol stroomt. Het vloeibare staal dat in de kokermol wordt gegoten, wordt gedeeltelijk verstold, producerend een staaldraad met een vast buitenmantel en een vloeibare kern. In deze primaire afkoelzone, zodra het staalschil een voldoende dikte heeft, ongeveer 10 tot 20 mm, wordt de rechtzet-onttrekkingseenheid gestart en trekt het gedeeltelijk verstoldde draad uit de kokermol samen met de dummy staaf. Vloeibaar staal blijft in de kokermol stromen om het onttrokken staal met een gelijke snelheid aan te vullen. De onttrekkingssnelheid hangt af van de dwarsdoorsnede, graad en kwaliteit van het staal dat geproduceerd wordt, en kan variëren tussen 300 mm en 7.500 mm per minuut. Giettijd is typisch 45 minuten tot 90 minuten per warmte om excessieve haanwarmteverliezen te vermijden. Na het verlaten van de kokermol, treedt het gegoten staaldraad in een walsinhoude sectie en secundaire afkoelkamer waarin de verstoldende draad wordt besproeid met water, of een combinatie van water en lucht (luchtmist) om de verstoliding te bevorderen. Dit gebied behoudt gegoten vormintegriteit en productkwaliteit. Grotere dwarsdoorsnede vereist uitgebreide walsinhoude. Zodra de draad volledig verstold is en door de rechtzet-onttrekkingseenheden is gegaan, wordt de dummy staaf ontkoppeld, verwijderd en opgeslagen. Na het rechtzetten, wordt de draad in individuele stukken van de gegoten producten (plakken, bloemen, blokken, rondjes, of balkenblokken afhankelijk van machineontwerp) geknipt.
Productieproces
- Stalen Wol: Geschiedenis, Productie en Veiligheidsinformatie
- De Kunst van de Schaar: Van Oude Veerbladen tot Moderne Precisie-instrumenten
- Zink: Eigenschappen, Toepassingen en Productieproces
- Roestvrij staal: eigenschappen, productie en toekomstige toepassingen
- Detecteren en controleren van insluitsels in continuaal gegoten staal voor superieure kwaliteit
- Geavanceerde automatisering & modellering in continu staalgieten
- Optimaliseren van Continu Gieten met Luchtmistkoeling: Efficiëntie & Kwaliteit
- Premium continu gietmouldpoeders voor superieure staalproductie
- De toepan: sleutel tot kwaliteit bij continu staalgieten
- Staalkwaliteit verbeteren met contactloze elektromagnetische roeren bij continu gieten
- Precisie roestvrij staal wasuitgieten: Geavanceerde productie van complexe delen