



Moderne Hoogcapacitaire Hoogovens: Kernkenmerken & Voordelen
De prestaties van een geïntegreerde staalfabriek zijn sterk afhankelijk van de prestaties van de ijzerproductie-eenheden. In geïntegreerde staalfabrieken is de productie van ruw ijzer (RI) in een hoogooven (HO) de wereldwijd voorkeurroute voor ijzerproductie. De specifieke kosten van staalproductie zijn sterk afhankelijk van de specifieke kosten van RI in de HO. Daarom is de HO een zeer belangrijke eenheid van een staalfabriek.
Moderne HO is een hoogcapacitaire HO met groot nuttig volume. Het heeft veel geavanceerde technologische kenmerken. Door de geavanceerde technologische kenmerken heeft het een hogere campagneduur en betere productie-indexen. Het heeft een grotere indirecte reductiezone en kleiner specifiek oppervlak, wat gunstig is voor verbetering van gasgebruiksefficiëntie, vermindering van warmteverlies, en reductie van brandstofverbruik. De cokesverbruik, koolverbruik en brandstofverbruik van de moderne hoogcapacitaire HO is doorgaans laag omdat het een geïntegreerde technologie voor laag-koolstof bedrijfsvoering heeft.
Moderne hoogcapacitaire HO heeft een hogere productiviteit bepaald als tonnen ruw ijzer (tRI) productie per kubieke meter nuttig volume per dag en lager specifiek brandstofverbruik. Daarom heeft het lagere specifieke kosten van RI-productie en lagere investering per ton RI-capaciteit. Dit is omdat moderne hoogcapacitaire HO verschillende moderne state-of-the-art technologieën gebruikt en kenmerken heeft voor het waarborgen van kwaliteit van grondstoffen die in de HO geladen worden, gladde bedrijfsvoering van de HO, en betere benutting van de thermische en chemische energie van het gas om het brandstofverbruik te reduceren.
State-of-the-Art Technologieën
Moderne hoogcapacitaire HO integreert veel state-of-the-art technologieën. Deze technologieën omvatten grondstofbereidingstechnologieën en technologieën gerelateerd aan verbetering van de benuttingsefficiëntie van HO-gas. Daarnaast hebben moderne hoogcapacitaire ovens veel geavanceerde kenmerken. De belangrijkste geavanceerde technologieën en kenmerken van een moderne hoogcapacitaire HO zijn weergegeven in Fig 1 en hierna beschreven.
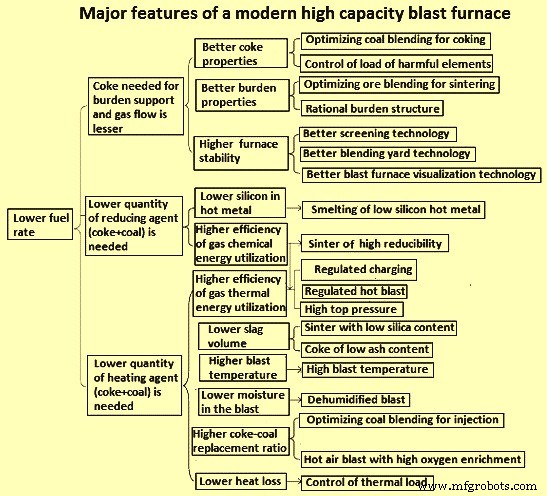
Fig 1 Belangrijkste geavanceerde technologieën en kenmerken van een moderne hoogcapacitaire hoogooven
Grondstofbereidingstechnologieën
Belangrijkste grondstofbereidingstechnologieën omvatten: (i) gebruik van sinter met lage silica-inhoud en hoge reduceerbaarheid, (ii) optimaliseren van koolmenging voor koksen van kolen, (iii) mengtechnologie voor grondstoffen, (iv) controle van belasting van schadelijke elementen, (v) zeeftechnologie van grondstoffen, (vi) benutting van kleinere sinterformaat, (vii) benutting van notenkoks, en (viii) injectie van stof van koks droge afkoeling.
Gebruik van Sinter met Lage Silica-inhoud en Hoge Reduceerbaarheid
Sinter met lage silica-inhoud heeft hoge ijzer (Fe) inhoud en reduceert daarmee het slakvolume in de HO. Het heeft verbeterde metallurgische eigenschappen, met name de verzachtingskarakteristieken, en het gebruik in de HO verschuift de positie van de cohesieve zone naar beneden en vermindert dus de dikte van de cohesieve zone, bevordert de indirecte reductie, en verbetert de doorlaatbaarheid van de ladingkolom. Statistisch is de silica-inhoud van de sinter rond 5% tot 5,5%. De specifieke technologieën voor de productie van sinter met lage silica-inhoud en hoge reduceerbaarheid omvatten:
- Verhoging van de basiciteit van de sinter naar het gewenste niveau. Omdat de hoeveelheid bindingsfase afneemt door de reductie van de silica-inhoud, moet de binaire basiciteit van de sinter op de juiste manier verhoogd worden om de CaO (calciumoxide) inhoud te verhogen, waardoor de inhoud van calciumferriet toeneemt, wat gunstig is om de benodigde hoeveelheid bindingsfase te behouden en de reduceerbaarheid van de sinter te verbeteren.
- Verbetering van de verhouding van fijne en micro-fijne materialen in de sintermengsel heeft een gewenst effect op de bindingsfase. De bindingsfase ontstaat in kleine fijnstoffen, die de vaste-fasereactie en de generatie van sintervloeistoffase kunnen bevorderen.
- Het type en de karakteristieken van ijzererts hebben een belangrijke impact op de vorming van calciumferriet en de compactheid van het sintermengsel. Op basis van de waarden van de sinterkarakteristieken van ijzererts, kan de geschikte sinterfas gevormd worden door passende selectie van de typen ijzererts, die kunnen voldoen aan de eis van bindingsfase hoeveelheid voor het produceren van lage silica-inhoud sinter terwijl aan de eis van hoge reduceerbaarheid sinter wordt voldaan.
- Verhoging van de hoogte van het sinterbed in de sintermachine heeft veel voordelen. Het heeft een zelf-regeneratief effect van het sinterbed en vermindert daardoor de vaste brandstofverbruik en algehele warmteverbruik. Dus sinteren bij hoge temperatuur druppels, oxideerende atmosfeer wordt versterkt, de FeO-inhoud van sinter daalt, de calciumferriet inhoud neemt toe, en de reduceerbaarheid van sinter verbetert. Dit is gunstig voor het verbeteren van de groottefractie van de sinter met lage silica-inhoud.
Optimaliseren van Koolmenging voor Koksing van Kolen
Moderne hoogcapacitaire HO heeft koks met hogere kwaliteit nodig. Er zijn verschillende eisen voor de kwaliteit van koks nodig voor de moderne hoogcapacitaire HO. De eisen van de koks voor het onderhouden van de ladingkolom in de klonterige zone en het onderhouden van de doorlaatbaarheid in de hearth-gebied zijn wezenlijk verschillend omdat het volume van de HO hoog is. Met de toename van het HO-volume is de hearth-diameter groter, ijzerertslaag toegenomen, belasting op de koks toegenomen, en dus koks met hogere koude sterkte nodig. De activiteit van moderne hoogcapacitaire HO hearth heeft hogere impact op opbrengst, gladde bedrijfsvoering, gepulveriseerde koolinjectie en aftappen, daarmee hogere eisen voor verbetering van de degradatie van de koks in de HO en voor het waarborgen van de grootte van de koks die nodig is voor de tuyères en in het dode-man gebied.
De toename van de injectiesnelheden van gepulveriseerde kool heeft de verblijftijd van koks in de HO drastisch verlengd. Hierdoor zijn ook de chemische en fysieke stressen op koks toegenomen. Met gepulveriseerde koolinjectie (PKI) snelheden van 200 kg/tRI tot 250 kg/tRI is de verblijftijd van koks tweemaal zo lang vergeleken met een geval zonder injectie van gepulveriseerde kool. Een toename van koks porositeit en een afname van sterkte in de lagere delen is waargenomen bij toenemende PKI snelheden. Daarom zijn de eisen voor koks kwaliteit significant hoger in moderne hoogcapacitaire HO met hoge injectiesnelheden van gepulveriseerde kool.
Deze dagen worden voor het controleren van de kosten van metallurgische koks, verschillende typen kolen met verschillende proximate analyse en met verschillende kokseigenschappen in een gemengde vorm gebruikt voor de productie van HO koks. In sommige installaties bevatten koolmengsels zelfs een kleine hoeveelheid niet-kokende kool. Voor de productie van HO koks met de vereiste sterkte en thermische eigenschappen die nodig zijn voor de moderne hoogcapacitaire HO, zijn er eisen te voldoen voor de selectie van kolen voor de koolmengsel en is er een behoefte aan uniforme menging van kolen voor de koksing van de koolmengsel.
Mengtechnologie voor Grondstoffen
Fluctuaties in de Fe-inhoud van de ferreuze lading en in de slakbasiciteit veroorzaken onstabiele bedrijfsvoering van de HO en verhogen het koksverbruik en verlagen de opbrengst uit de HO. Deze dagen, met de moderne grote capaciteit HO is er een grondstoffenterrein gebouwd om opslag, menging en bulkhandling functies uit te voeren voor het verminderen van fluctuaties in de samenstelling van het erts, sinter of pellet. De vochtinhoud en de groottefractie van de grondstoffen die in de HO geladen worden, moeten ook gecontroleerd worden om aan de eis van de HO te voldoen. Ook worden de variëteiten en proportie van grondstof aangepast volgens de productievereiste van de HO. Ook moet het gehele proces van de grondstofbereiding aangepast worden aan de veranderingen in de aanvoer van grondstoffen. Het gehele proces is geautomatiseerd door het gebruik van het erts intelligente model. Dit model programmeert het algemene plan de menging van erts, dynamische toewijzing van grondstoffen in doserings tanks, en intelligente controle van de snij snelheid van de constante voeder weegschalen voor het waarborgen van uniforme samenstelling van de ertslading die in de HO geladen moet worden. De standaarddeviaties worden gecontroleerd in percentage silica op een niveau van plus/min 0,125% en in het percentage totaal ijzer op een niveau van plus/min 0,375%.
Controle van Belasting van Schadelijke Elementen
De belasting van schadelijke elementen moet gecontroleerd worden omdat de accumulatie van schadelijke elementen in de HO de refraktaire voering beschadigt. Dit leidt tot frequente fluctuaties in de thermische belasting en resulteert in een onstabiele oven. Voornamelijk veroorzaken schadelijke elementen degradatie van koks, vernietigen de lastdraagende functie van koks, en resulteren in hoger koksverbruik. Onderzoeken in één van de hoogcapacitaire HO hebben getoond dat bij alkalibelasting van rond 4 kg/tRI en zinkbelasting van rond 280 g/tRI, de degradatiesnelheid van koksformaat gevestigd op 0,5 m tot 2,5 m boven tuyère rond 70% is, wat betekent dat de koks hoog gedegradeerd is. Daarom is bijzondere aandacht nodig in hoogcapacitaire HO voor de controle van de alkalibelasting op een niveau onder 2 kg/tRI, en de zinkbelasting op een niveau onder 150 g/tRI.
Zeeftechnologie van Grondstoffen
HO heeft een verticaal bewegende kolom grondstoffen die goede doorlaatbaarheid nodig heeft voor gladde bedrijfsvoering. Daarom moet het laden van fijnstoffen gecontroleerd worden door continue zeving van de lading en dit betekent een nauwe controle op de zeefoperatie van de lastmateriaal van de HO. Het aandeel materialen kleiner dan 5 mm in de HO-lading mag niet meer dan 5% bedragen. De reductie in laden van lastmateriaal met een grootte van minder dan 5 mm verlaagt ook de stofinhoud van het HO-topgas. Elke 1% afname van laden van fijnstoffen in de HO verlaagt het koksverbruik met ongeveer 0,5%.
Benutting van Kleinere Sinterformaat
Benutting van kleinere sinterformaat verhoogt de opbrengst van sinter en verlaagt het brandstofverbruik bij de sinterinstallatie. Daarnaast verlaagt benutting van kleinere sinter ook de circulerende lading in de sinterinstallatie. Normaal wordt sinter in de moderne hoogcapacitaire HO in twee groottebereiken geladen bestaande uit: (i) groter dan 10 mm, en (ii) in het bereik van 4 mm tot 10 mm. De 4 mm tot 10 mm fractie wordt aan de periferie geladen voor betere benuttingsefficiëntie van de sinter en verbetering in de gasgeneratie alsook reductie in het brandstofverbruik.
Benutting van Notenkoks
Het groottebereik van notenkoks is doorgaans 10 mm tot 25 mm. Notenkoks wordt normaal geladen met de ertslading in de HO. Laden van notenkoks in de HO verbetert de benutting van energie in de ijzerproductie. De praktijk van laden van notenkoks in hoogcapacitaire HO heeft getoond dat het gunstig is voor de gladde bedrijfsvoering van de HO en een duidelijk effect heeft op het verlagen van het brandstofverbruik.
Injectie van Stof van Koks Droge Afkoeling
Een substantiële hoeveelheid koksstof wordt gegenereerd tijdens de droge afkoeling van koks. Deze koksstof heeft significant hogere calorische waarde (CW) dan de CW van kool gebruikt voor PKI. Rond 8% van koks droge afkoeling stof kan toegevoegd worden aan de rauwe kool gebruikt voor PKI. Dit verbetert de vaste koolstofinhoud van de kool gebruikt voor injectie en resulteert in reductie van het brandstofverbruik. Rond 4-5 kg/tRI verbruik van koksstof kan bereikt worden met geschikte aanpassingen in pulveriseren en injectieprocessen.
Verbetering van de Benuttings-efficiëntie van HO-gas
HO is een continue reactor waar de lastmateriaal in afwisselende lagen van erts en koks intermitterend geladen worden. Deze gelaagde structuur wordt behouden als de lastmateriaal door de oven daalt. Lastverdeling verwijst naar het bereiken van een juiste rangschikking van de lagen van verschillende materialen binnen de oven en voornamelijk naar de radiale verdeling (aangezien axiale symmetrie doorgaans gewenst is). De verschillende lastmaterialen die in de oven geladen worden, zijn zeer verschillend van elkaar. Erts is ongeveer vier keer zwaarder dan koks en de deeltjesgrootte is 2 tot 4 keer kleiner, wat de gasdoorlaatbaarheid en verhit van de geladen lagen beïnvloedt. Als het reducerende gas van beneden opstijgt, ontmoet het de lastlagen die zeer verschillende niveaus van doorlaatbaarheid hebben. Daarom is de radiale verdeling van erts en koks een belangrijke factor die de gasstroomverdeling in de oven regelt.
Over het algemeen wordt de fractie erts van het totale volume of massa gebruikt om de materiaalverdeling te kwantificeren. Het (radiale) gebied met hogere fractie erts resulteert in een lagere gasstroom. In sommige bedrijfsvoeringspraktijken wordt hogere gasstroom in het centrum van de oven bevorzugd, omdat het effectief is in het verminderen van discontinue beweging van de vaste lading, resulterend in gladere HO bedrijfsvoering. Daarom worden batches van groot-formaat koks, bekend als 'centrum-koks', of groter sinter en klontererts in het centrum van de oven geladen om de gasdoorlaatbaarheid in het gebied te verbeteren. HO met klokloos laden is uitgerust om koks direct in het ovencentrum te laden. Echter, hogere gasstroom resulteert ook in hogere gastemperaturen omdat het gas niet genoeg tijd heeft voor warmtewisseling en de thermische stroomverhouding (gedefinieerd als de warmtecapaciteitsverhouding tussen lading en gas) is laag.
De gebieden met hogere gastemperatuur corresponderen doorgaans met een hoger cohesief zoneniveau. Daarom zijn de temperatuurmettingen van de boven-landingssonde belangrijke indicatoren van de lastverdeling binnen de oven. Als de lading in de oven daalt, wordt het erts gereduceerd en bij ongeveer 1200°C (afhankelijk van de kwaliteit van het erts) begint het te verzachten en smelt uiteindelijk bij ongeveer 1350°C. Koks behoudt daarentegen zijn vorm (behalve de hoeveelheid verbruikt door de oplossingsverliesreactie) tot het het tuyère-niveau bereikt. Het half-vloeibare deel van de lading is extreem ondoorlaatbaar voor de gasstroom, dus het gas moet stromen door meer doorlaatbare gebieden, koks-spleten, in de cohesieve zone waar het de richting verandert naar meer horizontaal, tot het de klonterige zone bereikt. Als de koks-spleten geblokkeerd of niet voldoende doorlaatbaar zijn, kunnen ovenonregelmatigheden zoals hangen of erratische ladingdaaling optreden. De lastverdeling heeft een grote rol in het beïnvloeden van de grootte van koks-spleten in de cohesieve zone. Het beïnvloedt ook de vorming van dode-man zone in de oven alsmede de slijtsnelheid van de voering van de oven door het controleren van de gasstroom en dus de warmteverliezen. Meeste hoogcapacitaire HO bedrijfsvoeringpraktijken richten zich op het groeiende gebrek aan hoogwaardige lastmaterialen en op de verbetering van de ovenefficiëntie. Deze nieuwe praktijken vereisen zeer nauwkeurige controle van de lastverdeling wat uitgevoerd wordt door nauwkeurige modellering en snelle berekeningen. Dus, simulatie van de lastverdeling wordt een steeds belangrijker noodzaak voor de gladde bedrijfsvoering van de oven. Daarnaast verlagen hoge koolinjectiesnelheden door de tuyères in HO's de kokspercentages in de oven, dus de dikte van de kokslagen wordt nog verder minder. Al dit vereist nauwkeurige controle van de verdeling van de lastmaterialen voor het toelaten van voldoende doorlaatbaarheid in de oven en geschikte lokalisatie van de koks-spleten in de cohesieve zone.
In een HO vindt diverse reacties plaats door de tegenstroombeweging van de lastmaterialen en de gassen. Daarom werkt de HO efficiënt wanneer er gladde afwaartse beweging van de lastmaterialen en gebalanceerde verdeling van de gasstroom is. Dit resulteert in verbetering van de gasbenuttings-efficiëntie en reductie in het brandstofverbruik. Verbetering van gasbenuttings-efficiëntie kan bereikt worden door het volledige benutten van de thermische en chemische energie van de gassen. De gasbenuttings-efficiëntie van de moderne hoogcapacitaire HO is doorgaans hoog en in veel van de HO's is het boven de 50%. De primaire middelen voor de verbetering van de gasbenuttings-efficiëntie en het smelten van de ferreuze lastmaterialen in de HO wordt bereikt door de passende verdeling van de last in de oven wat op zijn beurt de gasstroomverdeling aanpast.
Aanpassing in het Bovenste Deel van de HO
Wordt bereikt door controle van het laden van de lastmaterialen. Het laden van de lastmaterialen kan zijn via: (i) centraal laden, (ii) perifeer laden, of (iii) gecontroleerde radiale lading om rationele gasstroomverdeling te bereiken. De controle van het laden van de lastmaterialen omvat: (i) laadmodus, (ii) gewicht van de batch, en (iii) het onderhouden van het niveau van de voorraadlijn.
Laadmodus heeft regels nodig voor verbetering van gasbenuttings-efficiëntie. De batch van het materiaal en zijn grootte en laadvolgorde bepalen de diepte van het materiaal in de oven. Over het algemeen, wanneer de PKI-snelheid toeneemt, is er een toename in de erts-tot-koks verhouding door de afname in het gewicht van de koksbatch, dus vernauwing van het koksvenster in de oven. Hierdoor neemt de erts/koks verhouding aan de grens van de klonterige zone toe, dus de gasstroomverdeling wordt beïnvloed, leidend tot verslechtering van de doorlaatbaarheid en toename van drukverschil. Daarom, voor het aanpassen van de centrale gasstroom, moet het centrale laden van koks verhoogd worden en de diepte van het koksvenster verhoogd worden. Ook aan de periferie moet de lading goed aangepast worden ofwel door het koksbedrag te verhogen of het ertsbedrag te verlagen. Over het algemeen moet het centrale werken van de oven verbeterd worden en het beperken van de hoeveelheid erts die naar het centrum rolt moet gewaarborgd worden, om obstructie van centrale gasstroom, verslechtering van gladde bedrijfsvoering, en toename in brandstofverbruik te vermijden. Het centrale laden van de koks en de diepte van het koksvenster moet bepaald worden volgens de conditie van de HO.
In de grote capaciteit HO, verlengt de smeltperiode en de degradatie van koks is erger en daardoor neemt de gasstroom toe. Als het dwarsdoorsnedegebied toeneemt, neemt het volume van de dode-man zone toe en de uniformiteit van de gasstroomverdeling verslechtert. Daarom is er een vereiste om de centrale gasstroom te versterken en de hoogte van de omgekeerde 'V'-vormige cohesieve zone te verhogen voor het waarborgen van voldoende gebied van koksvenster en gladde gasstroom. De modus van centrale koks laden kan de centrale gasstroom verbeteren en stabiliseren, de oplossingsverlies van centrale koks reduceren, de degradatie van koks voorkomen, de hoogte van de cohesieve zone passend verhogen, en de rationele gasstroomverdeling en gladde ovenbedrijfsvoering waarborgen. Daarom kan de hoogcapacitaire HO de centrale koks laadmodus adopteren wanneer nodig, maar tegelijkertijd moet er op gelet worden dat het niet excessief gedaan wordt.
De grootste voordelen van de geregelde laadmodus zijn de hogere gasbenuttings-efficiëntie en lagere brandstofverbruik, maar het vereist hogere en uniformere kwaliteit van de lastmaterialen. Terwijl het grootste voordeel van de centrale koks laadmodus is dat het aanpast aan fluctuaties in de kwaliteit van de lastmaterialen, maar met een groot nadeel van het verlagen van de gasbenuttings-efficiëntie wat op zijn beurt resulteert in hoger brandstofverbruik.
Het gewicht van de ertsbatch heeft significante impact op de lastverdeling aan de keel van de oven, en heeft enige invloed op de gasstroomverdeling. De batchgewicht heeft verschillende controlebereiken voor verschillende HO's. Met de toename van HO-volume, neemt het keeloppervlak toe en dus moet het gewicht van de ertsbatch dienovereenkomstig verhoogd worden. Daarom moeten alle apparatuur aan de laadkant van de HO ontworpen en gedimensioneerd worden om de hogere ertsbatchgewicht te passen. De grotere ertsbatch is gunstig voor ovenstabiliteit, verbetert gasbenuttings-efficiëntie en verlaagt het brandstofverbruik. Dus, vanuit het oogpunt van het stabiliseren van de kokslaag in de cohesieve zone en het verminderen van de verandering van gasstroomverdeling, is de bovenste aanpassing in de HO om het koksbatchgewicht te stabiliseren voor een geschikte koksdiepte en dienovereenkomstig de ertsbatchgewicht te veranderen.
Het onderhouden van het voorraadlijnniveau wordt uitgevoerd door de valhoogte van de lading aan te passen om de positie van de depositie van de piek te veranderen, en in combinatie met de initiële hoek van de glijbaan. Met verschillende voorraadlijnniveaus is de lastverdeling aan het oppervlak anders en dit heeft een hoge invloed op de gasstroomverdeling. Het voorraadlijnniveau heeft relatie met het profiel van de keel, profiel van de bovenste schacht en de eigenschappen van de lastmaterialen. In de praktijk is de controle van voorraadlijnniveau te combineren met de klokloze glijbaan laadhoek, en het initiële valpunt moet binnen 300 mm van de muur geplaatst worden.
Aanpassing in het Onderste Deel van de HO
De aanpassing in het onderste deel van de HO wordt uitgevoerd door de aanpassing van de blaasparameters om de verbrandingszone van de tuyère te controleren wat effect heeft op de initiële verdeling van de gasstroom in de oven. Het is cruciaal voor het controleren van de gladde ovenbedrijfsvoering, rationele gasstroomverdeling en verbetering van gasbenuttings-efficiëntie. Een rationele initiële gasstroomverdeling kan bereikt worden door de aanpassing in het onderste deel van de HO. Het wordt gedaan door de controle van het blaasvolume en controle van de kinetische energie van de hete luchtblaas.
De controle van het blaasvolume wordt gedaan om de hearth gasvolume te beïnvloeden. Wanneer het hearth gasvolume klein is, met de toename van het blaasvolume en de beweging in de HO verbetert, dus is er afname in het brandstofverbruik en koksverbruik. Nadat de beweging in de HO een bepaald niveau bereikt heeft, moet het hearth gasvolume beperkt worden. Enige verdere toename in het blaasvolume resulteert in toename in het brandstofverbruik en koksverbruik. Het is omdat de gasstroom beïnvloed wordt door de doorlaatbaarheid van de ladingkolom. Enige ontwikkeling van de perifeere gasstroom of overmatige centrale gasstroom leidt tot verlaging van de gasbenuttings-efficiëntie en toename in het brandstofverbruik. In de moderne hoogcapacitaire HO wordt het blaasvolume gecontroleerd op een redelijk niveau om rationele gasverdeling te waarborgen, gasbenuttings-efficiëntie te verbeteren en de koks- en brandstofverbruik te reduceren.
De controle van de kinetische energie van de hete luchtblaas wordt gedaan om optimale of nabij optimale diepte van de raceway te bereiken, en rationele initiële gasstroomverdeling. De tuyère verbrandingszone wordt passend aangepast om passende windsnelheid en blaas kinetische energie te behouden en de invloed van overmatig hoge windsnelheid en blaas kinetische energie op de koks in de raceway te vermijden. Het doel in de moderne hoogcapacitaire HO is om een blaas kinetische energie op een niveau van ongeveer 14.000 kg·m/s tot 15.000 kg·m/s te bereiken. Voor het bereiken van dit niveau van kinetische energie, is de eerste maatregel om een redelijke windsnelheid te behouden (normaal in het bereik van 250 m/s tot 270 m/s). Als de kokshoeveelheid in de lading hoog is, kan de windsnelheid hoger zijn, en omgekeerd. Echter, de windsnelheid is onderworpen aan een plafond door passende matching van het blaasvolume, tuyère verbrandingszone, blaastemperatuur, en topdruk binnen redelijke grenzen voor het bereiken van goede productie-indexen.
Belangrijke Kenmerken van een Moderne Hoogcapacitaire HO
Hoge Blaastemperatuur
De warmte die nodig is om het smeltproces in de HO uit te voeren komt voornamelijk uit verbranding van de brandstof (koks + kool) en fysieke warmte van hete luchtblaas. Over het algemeen rekent de fysieke warmte van de hete luchtblaas voor ongeveer 30% van de totale warmtebehoefte in de HO. Hoe hoger de hoeveelheid fysieke warmte die door de hete luchtblaas wordt gebracht, hoe lager de benodigde warmte uit verbranding van de brandstof. Verbetering van de blaastemperatuur verlaagt het brandstofverbruik en bespaart productiekosten van RI. Dit is omdat de fysieke warmte gebracht door hete blaas een deel van de brandstof kan vervangen. Ook, met de toename van de blaastemperatuur, kan de PKI-snelheid verbeterd worden. Toename in de PKI-snelheid vervangt een deel van de koks, en verlaagt dus het koksverbruik.
In de afgelopen jaren heeft de hete blaas oven technologie significante ontwikkelingen doorgemaakt. De ontwikkeling van de hete blaas oven technologie is van interne verbranding naar externe verbranding, en daarna naar top-verbranding. Het brandstofgas wat normaal een menggas is van lage calorische waarde (CW) meestal bestaande uit HO-gas verrijkt met een deel van de hoge CW gas (meestal cokesovengas) tot alleen HO-gas met gas-lucht dubbele voorverhittingstechnologie om aan de hoge blaastemperatuur eis te voldoen wat ook jaarlijks toeneemt. De blaastemperatuur van sommige van de hoogcapacitaire HO's is in het bereik van 1.250°C tot 1.300°C.
Ontvochtigde Blaas
De ontvochtigde blaas elimineert het warmteverlies nodig voor de decompositie van het water in de hoogooven. Dit op zijn beurt verhoogt de vlamtemperatuur, bevordert hogere PKI-snelheid en verlaagt dus het koksverbruik. Normaal, voor elke 1 g/Nm³ vocht verwijderd in de hete luchtblaas, is er een afname in het koksverbruik in het bereik van 0,8 kg/tRI tot 1 kg/tRI. Om de thermische condities van de hearth te behouden, voor elke 1 g/Nm³ vochtverwijdering, neemt de PKI-snelheid toe met 1,5 kg/tRI tot 2,0 kg/tRI.
Moderne hoogcapacitaire HO's bedrijven met hoge blaastemperatuur en lage blaasvochtigheid, door de hoeveelheid PKI aan te passen om de ovntemperatuur te controleren. In veel ovens is de blaastemperatuur gestabiliseerd op 1.230°C tot 1.250°C, en de vocht in blaas is gestabiliseerd op 10 g/Nm³ tot 15 g/Nm³.
Hoge Topdruk
Verbetering van de topdruk verlaagt de gasstroomsnelheid, verlaagt het drukverlies in de lading, en bevordert gladde bedrijfsvoering van de HO. Daarnaast verlaagt de toename van de topdruk de stofhoeveelheid, verhoogt de benuttingsefficiëntie van de koks en kool, en verlaagt de koks- en brandstofverbruik. Op dit moment is verbetering van de topdruk een onmisbaar middel geworden voor normale productie in een HO. De topdruk van moderne hoogcapacitaire HO's is normaal boven 2,75 kg/cm².
Economische Injectie van Gepulveriseerde Kool
Het doel van injectie van gepulveriseerde kool is om koks te besparen en de kosten van de RI-productie te verlagen. Ondanks het prijsverschil tussen kool en koks, als de kool-naar-koks vervangingsratio daalt tot een bepaald niveau, verhoogt het het brandstofverbruik, en de economische voordelen van de injectie van gepulveriseerde kool worden gecompenseerd. Daarom, voor de economische injectie van gepulveriseerde kool, is er een noodzaak dat een hoge vervangingsratio gehandhaafd wordt tijdens het verhogen van de hoeveelheid injectie van gepulveriseerde kool. Als door het verhogen van de PKI-snelheid, er de toename in het brandstofverbruik is door de afname van de koolverbrandingssnelheid en door de afname van de vervangingsratio, dan is het niet de economische injectie van gepulveriseerde kool. Moderne hoogcapacitaire HO's streven naar de economische injectie van gepulveriseerde kool. De voorwaarden voor de economische injectie van gepulveriseerde kool zijn als volgt:
- Verbetering in de kwaliteit van de lading, inclusief koks, sinter, pellet en klontererts, om slakvolume te reduceren en doorlaatbaarheid in bovenste en onderste delen van de HO te verbeteren.
- Implementatie van hoog niveau van zuurstofverrijking, hoge temperatuur van de hete luchtblaas, en ontvochtiging van de hete luchtblaas is essentieel om de vlamtemperatuur en geaccumuleerde hoeveelheid onverbrande gepulveriseerde kool en koksstof in de hearth te controleren, en de verbrandingssnelheid van de geïnjekteerde gepulveriseerde kool te verhogen. Zuurstofverrijking van de hete luchtblaas verlaagt gasvolume per ton RI, verhoogt de vlamtemperatuur, en verandert de temperatuurverdeling in de HO. Combineren van zuurstofverrijking met injectie van gepulveriseerde kool passend verlaagt de verandering van warmtestroomverhouding, behoudt de vlamtemperatuur binnen redelijke grenzen, en maakt de HO bedrijfsvoering stabiel. Elke toename van 1% in de snelheid van de zuurstofverrijking resulteert in toename in de koolverbrandingssnelheid van 1,51%. Hoge zuurstofverrijking van de hete luchtblaas is een kenmerk van de moderne hoogcapacitaire HO's. Er zijn hoogcapacitaire HO's die bedrijven met zuurstofverrijkingssnelheid van meer dan 10%. Hoge verrijking van de hete luchtblaas compenseert ook de verslechtering in de kwaliteit van de HO koks.
- Rationele gasstroomverdeling en stabiele bedrijfsvoering van de HO wordt gewaarborgd wanneer er geschikte centrale gasstroom in het onderste deel van de HO is. Het wordt gewaarborgd door de aanpassing in de blaasparameters wat helpt in de complete benutting van de onverbrande gepulveriseerde kool die in de hearth binnenkomt en dus de benuttingsefficiëntie van kool verhoogt.
- Optimalisatie van de menging van kolen voor injectie verbetert de verbrandingseigenschap van gemengde kool, verbetert de PKI-snelheid, breidt de opties van kooltype uit, en verlaagt de kosten van gemengde kool. Over het algemeen wordt anthraciet kool met hoge vaste C (koolstof) inhoud en hoge CW gemengd met bitumineuze kolen met hoge inhoud van vluchtige stoffen (VS) en goede verbrandingseigenschap. De VS-inhoud van de gemengde kool moet gecontroleerd worden in het bereik van 15% tot 25% en de asinhoud moet lager zijn dan die van koks (meestal minder dan 11%).
Productie van RI met Laag Silicium
Productie van RI met laag silicium resulteert in reductie van brandstofverbruik. Elke afname van 0,1% van siliciuminhoud van RI, is er een reductie in brandstofverbruik van ongeveer 4 kg/tRI tot 6 kg/tRI. De hearth van moderne hoogcapacitaire HO's is normaal actief en heeft voldoende warmte, dus het is makkelijker om RI met laag silicium te produceren. De technologische vereisten voor de productie van RI met laag silicium omvatten het volgende:
- Reductie van silicabelasting van de lastmaterialen te bereiken door de afname in de asinhoud van de koks, asinhoud van de kool voor PKI, en de silica-inhoud van de sinter.
- Met de vereisten van het waarborgen van voldoende warmte in de HO hearth voor gladde bedrijfsvoering, kan de vlamtemperatuur passend verlaagd worden om de generatie van SiO-gas te bevatten.
- Controle van de redelijke vorm en positie van de cohesieve zone is nodig om de contact van druppelend vloeibaar ijzer met SiO-gas te reduceren. Dit voorkomt de generatie van het silicium.
- Optimalisatie van de slakkwaliteit is vereist door de activiteit van silica in de slak te reduceren.
- Bedrijfsvoering van de HO met hoge topdruk is nodig voor de onderdrukking van de generatie van SiO-gas.
Echter, de productie van RI met laag silicium heeft een impact op de campagneduur van de HO omdat het een nadelig effect heeft op de erosie van de hearth voering. Daarom wordt de siliciuminhoud van de RI normaal niet naar een erg laag niveau gebracht en wordt normaal gehandhaafd in het bereik van 0,4% tot 0,6% in de hoogcapacitaire HO's.
Controle van Thermische Belasting van de HO
Het warmteverlies van de HO wordt voornamelijk gereduceerd door de thermische belasting op de voering te controleren. De thermische belasting weerspiegelt de koelingstatus van de voering en wordt vaak gebruikt om te weten of er toename is in de perifeere gasstroom en erosie van de voering. Thermische belasting moet binnen een bepaald bereik gecontroleerd worden, en zover mogelijk het warmteverlies te reduceren, wat op zijn beurt helpt bij de reductie van het brandstofverbruik. Echter, te lage thermische belasting kan opbouw (gerust) aan de voering veroorzaken. Dit op zijn beurt beïnvloedt de gasstroomverdeling in de HO. Verder, wanneer de opbouw afvalt, beïnvloedt het de HO bedrijfsvoering en kan zelfs de tuyère beschadigen, leidend tot vermindering van de blaas of zelfs afsluiting van de HO. Daarom is controle nodig voor de gebalanceerde thermische belasting in de HO aangezien het gunstig is voor de stabiele bedrijfsvoering en voor de controle van het brandstofverbruik.
Voor het waarborgen van de geschikte thermische belasting tijdens de HO bedrijfsvoering, is een van de maatregelen het onderhouden van de juiste gasstroomverdeling door het aanpassen van de laadregeling. De andere maatregel is de aanpassing van de koelwaterstroom volgens het erosieniveau en de temperatuur van de voering voor het onderhouden van het stabiele bedrijfsprofiel in de HO. Daarom is de aanpassing van de gasstroomverdeling het belangrijkste middel voor de controle van de thermische belasting.
In de moderne hoogcapacitaire HO's wordt thermische belasting monitoring uitgevoerd door de partitiebeheer langs de verticale en horizontale richting. De beheerstandaard op verschillende hoogtes van de HO is verschillend, en de thermische belasting langs de horizontale richting moet uniform gehouden worden. De controle van thermische belasting wordt gedaan door de aanpassingen in de bovenste en onderste delen van de HO om geleidelijk de midden-deel (tussen lagere schacht en hearth) beheer van de HO te bereiken.
Het driedimensionale visuele thermische belasting model (Fig 2), wat de HO operator weergave van 3 dimensies real-time thermische belasting, historische trend, video-interactie, en alarmfunctie toont, is de laatste trend in de moderne hoogcapacitaire HO's. Combineren van het model met het profiel beheer model bepaalt het redelijke controlebereik van thermische belasting en biedt goede begeleiding voor de HO operator.
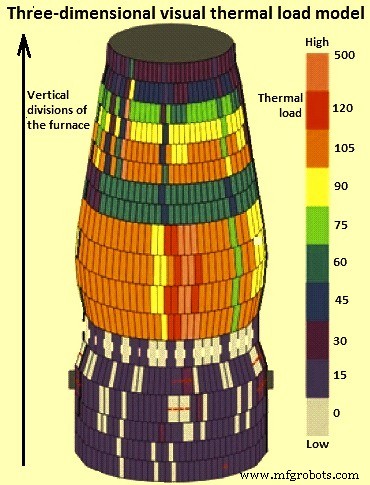
Fig 2 Driedimensionaal visueel thermisch belasting model
HO Bedrijfsvoering Door Visuele Waarneming
De technologie van HO bedrijfsvoering door het observeren van de beelden van de ovenbinnenkant wordt gevolgd in de moderne hoogcapacitaire ovens. Deze technologie van het observeren van beelden wordt gebruikt om de verdeling van de lading te monitoren en het helpt de HO operator om te weten wat er binnen in de HO gebeurt. De beelden van de HO binnenkant helpen de operator om beter te begrijpen wat er binnen de HO plaatsvindt zodat juiste aanpassingen kunnen worden gemaakt in de bedrijfsparameters voor het verbeteren van de gasbenuttings-efficiëntie en dus het verlagen van het brandstofverbruik, en het waarborgen van gladde HO bedrijfsvoering. Belangrijkste implementaties voor het gebruik van deze technologie zijn hieronder gegeven.
Gebruik van Thermo-visie Camera en Beeldverwerking
De videocamera aan de HO-top helpt de HO operator om de beweging van de glijbaan, gasstroomverdeling en de stroom van de vallende lastmaterialen door het hele lastoppervlak te observeren. Dit helpt de operator bij het monitoren van kanalisering en glijdende neiging binnen de oven. Thermo-visie camera wordt gebruikt aangezien tijdens de normale werking van de HO, de temperatuur aan de oven top normaal minder dan 120°C is.
Gebruik van Laser Technologie om Online het Oppervlakprofiel van de Lading te Meten
De laser technologie wordt gebruikt om het lastoppervlakprofiel online te meten door de installatie van de lastoppervlak laser detector. Deze detectoren bieden de operator het visuele lastoppervlakprofiel beeld dus helpen hem bij betere monitoring van het lastoppervlakprofiel.
Monitoring van Tuyères door Videocamera en Beeldverwerking
Met behulp van de videocamera kan de HO operator tegelijkertijd de helderheid, koksbeweging en koolstroomgrootte aan elke tuyère observeren, en tijdig de val van de gerusten, schedels, en koudere lading voor de tuyère detecteren. Door de daaropvolgende beeldverwerking, kunnen operators de kwantitatieve analyse van thermische toestand en koolstroomstatus aan elke tuyère krijgen. Dit helpt hem bij beter begrip van de werking van de tuyères en PKI systeem voor het nemen van tijdige actie in geval van afwijkingen. Een videocamera met een spectroscoop kan de operator helpen bij directe observatie van de tuyère.
HO Vullingsmeting Tijdens HO Aanblazen met Laser Technologie
Het gebruik van de laser technologie om de ovenbinnenkant te observeren tijdens het aanblazen van de oven biedt de operator, de vullingsmeting, de data van laststroombaan met verschillende hoek van de glijbaan, en de data van lastoppervlakprofiel na laden. Dit helpt de operator om de manier te weten waarop de lastverdeling gedaan wordt door de laadapparatuur. Deze kennis leidt de operator in de laadoperatie van de HO tijdens de normale bedrijfsvoering.
Productieproces
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Optimalisatie van Hoogovensoperaties met Nootscokes: Efficiëntie en Kostenvoordelen
- Optimalisatie van Hoogovensprocessen met Hoge-Aluminaslak
- Optimaliseren van Hoogovenefficiëntie met Geplette Steenkoolinjectie
- Voorkomen van Onregelmatigheden in Hoogovenoperatie: Bewezen Strategieën
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- Geoptimaliseerde bovenaf laadsystemen voor hoogovens: efficiëntie en veiligheid
- Belangrijkste Innovaties in Moderne Staaf- en Lichtprofielwalzwerken
- Essentiële Kenmerken van een Modern Draadwalzwerk voor Optimale Prestaties
- Belangrijkste Kenmerken van een Modern Warmbandwalzwerk voor Hoge Prestaties
- IJzerproductie optimaliseren: De chemie van hoogovensmelterij