



Injectie van afvalkunststoffen in hoogovens voor energieretentie
Afvalkunststoffeninjectie in een hoogoven
De recycling van afvalkunststoffen (AK) door ze in een hoogoven (HO) te injecteren, wordt in enkele HO's toegepast, met name in Japan en Europa. Het gebruik van kunststoffen in de HO wint ook energie terug uit de AK en wordt daarom soms beschouwd als energieretentie. Hoogoven-gebaseerde ijzerproductieprocessen kunnen AK op de volgende manieren benutten:
- Verkoking met steenkool om cokes te produceren.
- Bovenlaad in de HO, hoewel dit ongewenste teer genereert door de ontbinding van de kunststoffen in de schacht.
- Vergassen van de kunststoffen buiten de HO. Het resulterende synthesegas wordt dan door de tuyères geïnjecteerd.
- Injectie als vast stof door de tuyères op een vergelijkbare manier als gepulveriseerde kool (PK). Normaal wordt dit gedaan als co-injectie van AK en kool in de HO.
De eerste poging voor afvalkunststoffeninjectie (AKI) in een HO werd gedaan bij de Bremen Steel Works in 1994, met commerciële injectie die een jaar later begon. Het eerste geïntegreerde systeem voor het injecteren van kunststofafval was bij NKK's (nu JFE Steel) Keihin Works in Japan.
Voordelen van AKI
Injecteren van AK in HO heeft diverse milieukundige, operationele en economische voordelen. Deze omvatten het volgende:
- Reductie in de hoeveelheid kunststofafval dat gestort of verbrand wordt.
- Lager verbruik van zowel cokes als PK, wat steenkoolbronnen bespaart. Noch AK noch PK kan cokes volledig vervangen. De hoeveelheid cokes die in de HO wordt vervangen, is deels afhankelijk van de kwaliteit van de AK.
- Er is besparing van energiebronnen. Het voordeel van bespaarde bronnen van gemengde AKI is ongeveer 11 gigacalorie per ton (Gcal/t).
- Er is een afname in koolstofdioxide (CO₂) emissies aangezien de verbrandingsenergie van AK doorgaans ten minste zo hoog is als die van normaal geïnjecteerde PK, en hun hogere verhouding van waterstof (H₂) tot koolstof (C) betekent dat minder CO₂ wordt geproduceerd binnen de HO uit de verbranding en ijzerertsreductieprocessen.
- Er is lager energieverbruik aangezien H₂ een gunstiger reducerend middel is dan C. De regeneratie van H₂ is sneller en minder endotermisch dan koolstofmonoxide (CO) regeneratie. Dus AKI kan het energieverbruik verlagen, wat ook lagere CO₂ emissies betekent.
- Er is hoge energie-efficiëntie van ten minste 80%. Ongeveer 60% van de geïnjecteerde kunststoffen wordt verbruikt in de reductie van het ijzererts, en ongeveer 20% van de energie in de overige 40% van de gassen wordt benut als brandstof binnen de staalfabriek. Dus AK benutting is een efficiënt proces in een HO.
- AK heeft lagere zwavel (S) en alkaliinhouden dan kool. Injectanten met lage S-inhoud zijn gewenst vanwege de effecten van S op de rood ijzer (RIJ) kwaliteit. Alkaliën kunnen bijdragen aan cokesdegradatie, agglomeraatontbinding en verslechtering van de refraktaire ovenbekleding.
- Er zijn lagere emissies van dioxines en furanen. Emissies van dioxine bij de Bremen Steel Works waren 0,0001–0,0005 nanogram per kubieke meter (ng/m³) van uitlaatgas, waarden ver onder de normen. Doorgaans ontstaat geen additionele gasverontreiniging zodat het top HO gas in de staalfabriek gebruikt kan worden.
Nadelen van AKI
De belangrijkste nadelen van AKI zijn de kosten van de verzameling en behandeling van het materiaal. AK komt uit veel bronnen, waaronder huishoudens, industrie en landbouw, en is dus wijd verdeeld. Daarom zijn verzameling en behandeling duur. De afvalstoffen zijn sterk heterogeen, bestehend uit mengsels van diverse typen kunststoffen. Verschillende kunststofafvalstoffen vereisen verschillende verwerking. Kunststoffen met hoog chloor (Cl) gehalte, zoals polyvinylchloride (PVC), moeten gedeschlorineerd worden, wat de voorbereidingskosten verhoogt. Cl-verbindingen kunnen de HO refraktaire bekleding en de pijpleidingen in de top HO gasreinigingsinstallatie (GRI) corroderen. HO prestaties worden voornamelijk bepaald door de kwaliteit en consistentie van de AK, cokes en ijzererts.
De kwaliteit van de AK als PK beïnvloedt de kwaliteit van de RIJ, stabiliteit en productiviteit van de HO, en de top HO gas samenstelling. Eenmaal geïnjecteerd, is de verbrandingsprestatie van de kunststoffen belangrijk aangezien deze de HO operatie nadelig kunnen beïnvloeden.
Typen kunststoffen
Kunststoffen worden normaal gemaakt van eenvoudige koolwaterstofmoleculen (monomeren) afgeleid van olie of gas. Deze ondergaan polymerisatie om complexere polymeren te vormen waaruit producten geproduceerd worden. Additieven, zoals antioxidanten, kleurstoffen en andere stabilisatoren, worden toegevoegd om de kunststoffen specifieke eigenschappen te geven.
Kunststof is een algemene term die een reeks materialen en verbindingen beschrijft. Er zijn meer dan 20 distincte groepen kunststoffen met honderden variëteiten. Deze kunnen worden geclassificeerd in twee hoofdtypen: (1) thermoplasten, en (2) thermoharders. Het tweede type bestaat uit kunststoffen die gehard zijn door een uitrijkingsproces. Eenmaal vast kunnen ze niet door verwarmen verzacht worden en zijn dus niet geschikt voor HO injectie. Deze omvatten polyurethaan, epoxy en fenolharsen.
De hoofdtypen kunststoffen geschikt voor injectie in HO zijn de thermoplasten, die verzachten bij verwarmen en harden bij afkoeling. Deze bestaan uit vijf hoofdfamilies: (1) polyethyleen (PE), wat laag-dichtheid polyethyleen (LDPE) en hoog-dichtheid polyethyleen (HDPE) omvat, (2) polypropyleen (PP), (3) polyethyleentereftalaat (PET), (4) polyvinylchloride (PVC), en (5) polystyreen (PS), in de vorm van vast PS en geëxpandeerd polystyreen (EPS).
De HO's waar AKI voor het eerst werd uitgevoerd, gebruikten kunststoffen uit verpakkingen en containers. HO's injecteren gemengde AK maar dit is niet altijd gedefinieerd. Een veelgebruikte definitie is dat gemengde AK alle non-fles kunststofverpakkingen omvat.
AK is een sterk heterogeen materiaal. Het bestaat voornamelijk uit brandbare koolwaterstofpolymere en additieven. Het is geschat dat slechts 3% van het totale C dat als reducerend middel wordt gebruikt, niet-geoxideerd blijft. De polymeren hebben verschillende fysieke en chemische eigenschappen. De chemische samenstelling van de hoofdpolymergroepen is gegeven in Tabel 1. Injectanten bestaan uit mengsels van deze polymere groepen (en, in toevoeging, kunnen PVC bevatten). Daarom bevat de tabel typische samenstellingen van de AK. Voor vergelijkingsdoeleinden is de chemische samenstelling van PK en brandstofolie injectant gegeven.
| Tabel 1: Typische chemische samenstelling van afvalkunststoffen, PK en brandstofolie | |||||||||
|---|---|---|---|---|---|---|---|---|---|
| Element | Eenheid | PE | PP | PS | PET | PVC | Afvalkunststof mengsel | PK | Brandstofolie |
| Koolstof | % | 85,60 | 85,75 | 92,16 | 64,71 | 41,40 | 77,80 | 79,60 | 85,90 |
| Waterstof | % | 14,21 | 14,15 | 7,63 | 3,89 | 5,30 | 12,00 | 4,32 | 10,50 |
| Zwavel | % | 0,03 | 0,90 | 0,97 | 2,23 | ||||
| As | % | 0,19 | 0,10 | 0,21 | 0,17 | 0,40 | 4,90 | 9,03 | 0,05 |
| Chloor | % | 47,70 | 1,40 | 0,20 | 0,04 | ||||
| Kalium | % | 0,05 | 0,27 | 0,001 | |||||
| Natrium | % | 0,09 | 0,08 | 0,001 | |||||
Het gemengde AK moet aan bepaalde specificatie-eisen voldoen. Typische waarden hiervoor zijn 3% of minder vocht, 0,4% of minder chloriden, en 8 mm of minder deeltjesgrootte. Er zijn limieten op de hoeveelheid zware metalen en sporelementen in het AK mengsel, aangezien deze de kwaliteit van de RIJ kunnen beïnvloeden. Typische specificatie is gegeven in Tabel 2.
| Tabel 2: Typische specificatie voor zware metalen en sporelementen in afvalkunststoffen | ||
|---|---|---|
| Element | Eenheid | Waarde |
| Chloor | % | Minder dan 2 |
| Zwavel | % | Minder dan 0,5 |
| Kwikzilver | gram/ton | Minder dan 0,5 |
| Cadmium | gram/ton | Minder dan 9 |
| Lood | gram/ton | Minder dan 250 |
| Zink | gram/ton | Minder dan 1000 |
| Koper | gram/ton | Minder dan 1000 |
| Arseen | gram/ton | Minder dan 5 |
| Chroom | gram/ton | Minder dan 500 |
| Nikkel | gram/ton | Minder dan 500 |
Over het algemeen hebben kunststoffen gebruikt voor AKI in de HO de volgende eigenschappen:
- AK heeft een hoge H₂/C verhouding (doorgaans hoger dan kool). Het injecteren van kunststoffen verhoogt de hoeveelheid H₂ binnen de HO en in het top HO gas. Een toename in de bosh gas H₂ inhoud verlaagt de bosh gas dichtheid, en verlaagt dus de drukval of laat een grotere gasstroom toe voor dezelfde druk. Aangezien reductie door H₂ minder endotermisch is dan directe reductie, is er een afname in de energievereisten. Het vermogen van H₂ en waterdamp (H₂O) om in individuele ertsladingdeeltjes te diffunderen is significant hoger dan CO en CO₂. Hogere diffuseerbaarheid bevordert snellere reductiesnelheden, vooral bij lagere temperaturen. De optimale raceway adiabatische vlamtemperatuur (RAVT) is ook lager vanwege de hogere H₂ inhoud in de raceway. Echter, een hogere H₂ concentratie in de HO schacht kan leiden tot verhoogde hoeveelheden cokesfijnen in de schacht, wat de doorlatendheid verlaagt.
- AK heeft een hoge calorische waarde (CW), in veel gevallen groter dan PK. De typische CW van PE is ongeveer 11 miljoen calorie per kilogram (Mcal/kg), PS is ongeveer 9,7 Mcal/kg, PET is ongeveer 5,6 Mcal/kg, en PVC is ongeveer 4,5 Mcal/kg (hoewel er grote variaties zijn tussen starre en flexibele PVC). Hoe hoger de CW, des te groter is de hoeveelheid warmte die het materiaal levert, en dus des te groter de reductie in cokesverbruik.
- AK heeft lage S en alkaligehalten (vaak lager dan kool).
- AK heeft lage as als er geen kunststofvuller is (doorgaans lager dan kool maar hoger dan brandstofolie). Er wordt weinig additionele slag geproduceerd. Maar het injecteren van AK heeft geleid tot een toename in de drukval (daling in de oven doorlatendheid), wat toegeschreven wordt aan het ascomponent afkomstig van de AK. Het hoge smeltpunt (rond 1750 °C) van de as betekent dat het niet gemakkelijk slag vormt.
- AK heeft hoog Cl gehalte als PVC aanwezig is. Bijna al het chloor verlaat de HO als chloorwaterstof (HCl) zuur, wat de pijpleidingen kan corroderen doorheen welke het top HO gas stroomt. PVC wordt doorgaans uit de AK verwijderd hoewel deschlorinatieprocessen zijn ontwikkeld. Chloorinhoud van het AK mengsel is typisch beperkt tot minder dan 2%, dat wil zeggen, ongeveer 3% PVC. Er is zorgen geuit over de mogelijke vorming van dioxines en furanen via de gegenereerde HCl, maar metingen in het top HO gas hebben lage gehaltes getoond.
De sterkte en hardheid van de AK kan een kwestie zijn. Laag sterkte geagglomereerde kunststoffen breken gemakkelijk tijdens transport (wat kan leiden tot blokkage en verbrandingsproblemen en dus verlaging van verbrandingsefficiëntie (VE). Het gebruik van AK in HO maakt de additionele herwinning van ferromaterialen mogelijk die aanwezig zijn in de kunststofrijke afvalstromen. Injectie van 1 kg AK vervangt typisch ongeveer 1,3 kg PK, en ongeveer 1 kg zware olie in HO. Substitutie van cokes door AKI is beperkt tot ongeveer 30%, hoewel waarden van 40% zijn genoemd. HO heeft een consistente injectantkwaliteit nodig voor stabiele operatie. Daarom is de voorbereiding van AK een essentiële stap.
Voorbereiding van AK voor injectie
De kwaliteit van de AK injectanten is niet alleen belangrijk in termen van hun benutting in de HO zelf, maar ook in de voorbereiding, hantering en distributie van de materialen naar de oven. AK injectant wordt voorbereid en naar een opslagbunker getransporteerd. Vervolgens wordt het pneumatisch getransporteerd door individuele pijpleidingen of via een verdeler naar de individuele tuyères.
Twee van de meest kritieke eisen voor het succesvolle gebruik van AK in HO zijn hun beschikbaarheid en verwerkingskosten. De afvalstoffen zijn vaak sterk heterogeen en vaak gemengd met andere materialen. Daarom is de verzameling en sortering van afvalstoffen die kunststofresten bevatten duur. Het doel van de verwerkingsinstallatie is om een voedstof van consistente kwaliteit met de vereiste deeltjesgrootte en in voldoende hoeveelheid te leveren. De mate van benodigde verwerking hangt af van de conditie waarin het afval wordt ontvangen.
Vreemde materialen zoals metalen en zand moeten worden verwijderd aangezien ze problemen kunnen veroorzaken, inclusief afschuring in injectiesystemen en van de maallementen in molens, en een lagere kwaliteit van RIJ. Additieven toegevoegd aan bepaalde kunststofproducten tijdens fabricage kunnen ook afschuringsproblemen veroorzaken. Kleine hoeveelheden papier, stenen en zand inbegrepen bij de kunststoffen veroorzaken geen problemen aangezien ze in de HO slag worden afgevoerd.
Afvalmateriaal bevat veel verschillende typen kunststof wat sortering voor afzonderlijke behandeling vereist. Dit voegt toe aan de voorbereidingskosten. Bovendien worden kosten beïnvloed door de vereiste deeltjesgrootte, wat de verbrandings- en vergassingsefficiëntie van AK beïnvloedt. Automatisering, waar mogelijk, kan helpen deze kosten te verlagen. Het verzamelde afvalmateriaal wordt normaal gescheiden in twee stromen: (1) vast kunststof, dat geshredderd wordt, de metalen verontreinigingen magnetisch verwijderd, en dan gekruist in 6 mm tot 10 mg grote stukjes, en (2) film kunststof dat in stukjes gesneden wordt, de PVC verwijderd door centrifugale scheiding, en dan gesmolten en geagglomereerd door het gebruik van wrijvingswarmte om pellets te vormen met een deeltjesgrootte van 6 mm tot 10 mm.
In het geval AKI gemeentelijke afvalstoffen omvat, wordt het afval op een vergelijkbare manier behandeld (als vast en film kunststof stromen). Er kan noodzaak zijn van een deschlorinatieschrift. De gescheiden PVC pellets worden met cokes in een rotatieoven onder een stikstof (N₂) atmosfeer verwarmd tot ongeveer 300 °C tot 350 °C, wat ze ontbindt in koolwaterstoffen en HCl zuur. De koolwaterstoffen worden gescheiden van de cokes en in de HO geïnjecteerd. Het herstelde HCl zuur kan ofwel binnen de staalfabriek gebruikt worden of verkocht. De sterkte van geagglomereerde kunststoffen, en hun brandbaarheid, kunnen verbeterd worden door de toevoeging van calciumcarbonaat (CaCO₃).
In Europa is een proces genaamd Redop (REDuction of iron ore in BF by plastics from municipal wastes) ontwikkeld. Slurry van de gemengde kunststof fractie (gescheiden van gemeentelijke afvalstoffen) wordt verwarmd in een geroerde reactor bij een temperatuur van 230 °C tot 300 °C. Het vrijgekomen HCl zuur wordt geneutraliseerd door toevoeging van een verwaterde wateroplosbare base. De gedeschlorineerde kunststoffen smelten in druppels, de grootte van welke wordt bepaald door het roeren en door de sporen van cellulose nog aanwezig. Bij afkoeling verstollen de kunststof druppels in granulaten met minder dan 0,15% Cl die geschikt zijn voor injectie in HO.
Injectiesysteem
Het injectiesysteem transporteert en meet pneumatisch de AK vanaf de opslagbak door het injectantvat, waar het onder druk wordt gezet tot of boven de HO druk, naar de tuyère injectielanzen. De lanzen injecteren de AK in gelijke hoeveelheden door de tuyères, die symmetrisch rond de omtrek van de HO gerangschikt zijn. Een kritische factor in het distributiesysteemontwerp is om een uniforme voeding van reducerend middel aan elke tuyère te waarborgen zonder fluctuaties in de AK leveringsroute. Elke onderbreking in de voorziening van de AK kan snel tot ernstige problemen leiden. Hoe hoger de injectiesnelheid, des te ernster zijn de gevolgen van een onvoorziene onderbreking.
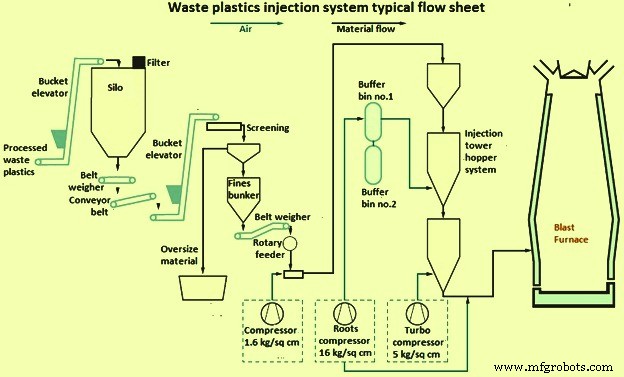
In het geval AK samen met PK wordt geïnjecteerd, kan het getransporteerd worden (1) door volledig gescheiden injectiesystemen en lanzen, (2) door gescheiden injectiesystemen naar een gemeenschappelijke lans, en (3) als een mengsel. In de meeste gevallen worden kool en AK apart getransporteerd vanwege hun verschillende deeltjesgroottes (kool is gepulveriseerd terwijl AK in het bereik van 1 mm tot 10 mm zit) en dichtheden.
Ten minste twee injectievaten zijn nodig om een continue AK stroom naar de HO te leveren. Basisal zijn er de volgende twee rangschikkingen van deze vaten:
- Seriële rangschikking waarbij het bovenste vat periodiek het onderste bijvult, dat altijd onder druk gehouden wordt, en dat de AK continu in de HO injecteert. Daarom worden de injectievaten continu gewogen en de stroomsnelheid van de AK zorgvuldig gecontroleerd. Vervuiling van de bakken door kunststofvlokken kan plaatsvinden.
- Rangschikking waarbij de twee vaten afwisselend injecteren. Een overlappende operatie is nodig om de injectie van AK tijdens de wisselperiode te handhaven.
AK van de injectievaten kan getransporteerd worden (1) door individuele pijpen naar elke tuyère waarbij de hoeveelheid AK onafhankelijk gecontroleerd en in elke pijp geladen wordt, en (2) door een gemeenschappelijke pijpleiding naar een verdeler naast de HO die de AK dan gelijkmatig verdeelt in de individuele pijpen leidend naar elke tuyère. Een voordeel van de tweede methode is dat de afstand tussen de voorbereidingsinstallatie en HO langer kan zijn dan met het individuele pijpensysteem. Verschillen in de routing van de pijpen naar de tuyères en de onvermijdelijke onevenredige splitting van de AK bij de splitsingspunten kan resulteren in een onevenredige voeding aan de tuyères. Ongelijkheden kunnen ook onevenredige slijtage op de pijpen en verdeler veroorzaken.
Afhankelijk van de verhouding van AK tot transportgas, wordt de AK pneumatisch getransporteerd van het injectievat naar de tuyères in ofwel (1) verdunde fase, ofwel (2) dense fase. Het draggas voor AK is doorgaans gecomprimeerde lucht. Gassnelheid voor AK in dense fase systemen is 3 meter per seconde (m/s) tot 8 m/s. Sommige installaties gebruiken verdunde fase transport voor de kunststofpellets (tot 10 mm).
De draggassnelheid moet altijd hoger zijn dan de minimum transportsnelheid om blokkages te voorkomen. Deze minimumsnelheid hangt af van een aantal parameters, inclusief de systeemdruk en pijpdiameter, en deze variabelen interactie met elkaar. De lage snelheid in dense fase systemen betekent lage pijp- en componentenslijtage, terwijl de hoge snelheid van verdunde fase systemen kan leiden tot slijtage, met name bij pijpbuigingen. De slijtagesnelheid wordt bepaald door de hardheid, vorm en snelheid van de deeltjes. Kunststofagglomeraten hebben een onregelmatige deeltjesvorm die erosie kan veroorzaken, terwijl geëxtrudeerde kunststofpellets een regelmatige vorm hebben. Gekruiste kunststofdeeltjes zijn harder dan de geagglomereerde pellets. Het bekleeden van de delen van de pijpen die gevoelig zijn voor erosie met, bijvoorbeeld, een urethane elastomeer materiaal zal afschuuringseweerstand bieden, evenals het vertragen van de opbouw van fijnen die tot blokkages kunnen leiden.
AK eigenschappen die gerelateerd zijn aan transportlijnblokkages omvatten (1) vochtgehalte dat gecontroleerd moet worden om blokkages te voorkomen, en (2) de aanwezigheid van ultrafijne deeltjes. De deeltjesgrootteverdeling van geagglomereerde gemengde kunststoffen is belangrijk. De fractie van deeltjes van grootte minder dan 250 micrometer (micron) moet beperkt worden tot 1% wanneer de deeltjesgrootte specificatie 0 mm tot 10 mm is en de granulaten in een verdunde fase getransporteerd worden. Ook, voor stabiele injectie, is het essentieel dat ongeveer 50% van de geïnjecteerde kunststoffen een bovenste deeltjesgrootte van 6 mm heeft. Het gebruik van vezelvormige kunststofdeeltjes is moeilijk omdat de vezels agglomereren om grotere deeltjes te vormen die de pijpen blokkeren. Kunststofvlokken kunnen ook de pijpen jammen. Kunststofdeeltjes kunnen elektrostatisch geladen worden tijdens hun transport door pijpleidingen wat ertoe leidt dat ze aan de wanden hechten. In ernstige gevallen kunnen de pijpen blokkeren, met name bij buigingen. De toevoeging van een vrijstromend fijnkorrelig materiaal kan het effect beïnvloeden.
Blokkages kunnen verminderd worden door verbeteringen in de pijpleiding en distributiesystemen. Het injectiesysteem heeft methoden voor het detecteren en wissen van blokkages. Transportlijnen omvatten purgerpoorten waar blokkages gewist worden, doorgaans met hoge druk lucht. Een eenvoudige en praktische test is nodig om de vloeibaarheid en hanterbaarheid van AK te beoordelen. Dit stelt problematische materialen in staat om geïdentificeerd te worden voordat ze gebruikt worden.
De injectielans injecteert AK in de blaaspijp die leidt naar de tuyère. De deeltjes worden onmiddellijk verwarmd door de hete blaas, ontbranden, vergassen en verbranden. Het ontwerp en de plaatsing van de lans beïnvloeden de VE van de AK. Problemen van lans- en tuyèreblokkages en smelting van de lanspunt kunnen optreden. Blokkages zijn voornamelijk te wijten aan de AK die wordt verwarmd tot een temperatuur waar ze kleverig worden en aan het oppervlak van de injectielanzen en tuyères hechten. Er zijn vastgestelde procedures voor het detecteren en wissen van deze blokkages voordat ze problemen kunnen veroorzaken.
Verbranding
Raceways zijn vitale regio's van de HO zelfs al hun totale volume doorgaans niet 1% van het innervolume van de HO overschrijdt. Ze voorzien het proces van warmte en reducerende middelen. Injectie van AK beïnvloedt racewaycondities die op hun beurt gevolgen hebben buiten de raceway. Onverbrande deeltjes die de raceway verlaten, kunnen operationele problemen veroorzaken zoals verminderde doorlatendheid, ongewenste gas- en temperatuurverdelingen, overmatige cokeserosie, en een toename in char carryover. De hoeveelheid onverbrand char neemt toe met toenemende injectiesnelheden. Dus het verbrandings- en vergassingsgedrag van de geïnjecteerde kunststoffen in de raceway is een belangrijke factor voor stabiele ovenoperatie. Het verbrandingsgedrag van afvalkunststoffen is gegeven in Figuur 2.
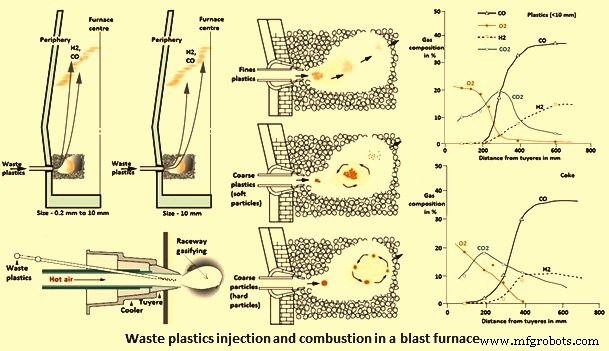
Het is duidelijk dat de HO meer geïnjecteerde AK kan verbruiken dan dat verbrand wordt binnen de raceway aangezien het onverbrande materiaal elders in de HO wordt verbruikt. De verbranding van kunststoffen volgt een vergelijkbaar pad als PK, behalve dat sommige typen kunststoffen thermisch ontbinden in een brandbare vloeistof en vluchtig gas. Minder char wordt gevormd van die kunststoffen die een lager asgehalte hebben dan kool. Dus gasverbranding kan belangrijker zijn dan char verbranding. Kunststofdeeltjes hebben een lage thermische geleiding en dus is warmteoverdracht in de raceway hoog. Verbrandingsgedrag is afhankelijk van het type kunststof, zijn eigenschappen (zoals hardheid/dichtheid) en grootte. Grotere deeltjes hebben een langere verblijftijd in de raceway, bijvoorbeeld ongeveer 4 seconden tot 6 seconden voor deeltjes van 7 mm.
Het is de verbrandingseigenschappen van AK in plaats van cokesverbranding die de gassamenstelling en temperatuurverdeling in de raceway beheerst, aangezien ze preferentieel verbranden. Figuur 2 toont hoe de gassamenstelling (inclusief H₂) varieert in een gesimuleerde (heet model) raceway wanneer afvalkunststoffen worden geïnjecteerd. Voor vergelijking bevat Figuur 2 de gassamenstelling voor volledige cokes operatie wanneer alleen hete lucht door de tuyère wordt geblazen.
De mate van verbranding (VE), en dus de hoeveelheid onverbrand materiaal dat de raceway verlaat, hangt af van verschillende factoren, waaronder (1) eigenschappen van AK, zoals vluchtige stof (VS) gehalte, deeltjesgrootte, en dichtheid, en (2) operatiecondities, bijvoorbeeld HO gas samenstelling en temperatuur, en lanspositie en ontwerp. Het verbrandings- en vergassingsgedrag van afvalkunststoffen in de raceway wordt beïnvloed door hun eigenschappen.
Kunststoftypen variëren in samenstelling, structuur en graad van orde (kristalliniteit). Bijvoorbeeld, de structuren van PP, PS en PVC verschillen van die van PE aangezien deze methyl (CH₃), benzeen en Cl respectievelijk als herhalende eenheid bevatten. PE bestaat uit een lange ketting van alifatische koolwaterstoffen gemaakt van ethyleen monomeer. Zowel HDPE als LDPE hebben essentieel een vergelijkbare moleculaire structuur, behalve de kettingvertakking die verantwoordelijk is voor de dichtheidsverschillen. Dus, het thermische ontbindingsgedrag van de verschillende AK bestanddelen verschilt. Thermische ontbinding van PE, als voorbeeld, bevordert grotere H₂ vrijgave vergeleken met CO.
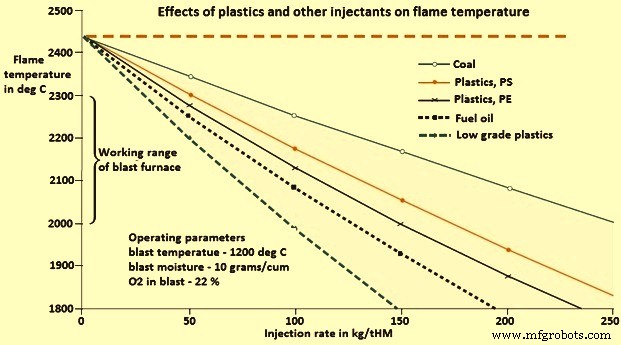
Het injecteren van kunststoffen verlaagt de RAVT aangezien ze endotermische reacties bevorderen. AKI heeft een sterkere verkoelende effect dan PKI, en het effect is afhankelijk van het type kunststof. Polybutyleentereftalaat (PBT) heeft een hogere verkoelende effect dan PE, wat op zijn beurt groter is dan PS. Injectiesnelheden van 100 kg voor lage graad kunststoffen en tot 170 kg voor PS zijn theoretisch mogelijk onder constante tuyère condities zonder een vlamtemperatuurdaling tot onder 2000 °C (Figuur 3). Het verhogen van de blaastemperatuur en/of O₂ verrijking, en/of het verlagen van blaasvocht kan de verkoelende effect van de AK compenseren.
Thermogravimetrische analyse (TGA) studies hebben aangetoond dat het pyrolysegedrag van PS, PP, PBT, LDPE en HDPE vergelijkbaar is, met een snelle gewichtsverlies van koolwaterstoffen binnen een smal temperatuurbereik van ongeveer 80 °C tot 100 °C. De pyrolyse van PS begint en eindigt vóór PP, wat op zijn beurt begint en eindigt vóór PE. Het thermische degradatiegedrag van PVC is complexer. Eerst benzeen (C₆H₆) en dan Cl worden vrijgegeven, gevolgd door degradatie van de overige koolwaterstoffen die op een vergelijkbare temperatuur optreedt als de andere kunststoffen. Bovendien produceert PVC een char fractie, in tegenstelling tot de andere kunststoffen. Het heeft een complexere structuur. In het algemeen ontbindt PE (en sommige andere typen kunststoffen) thermisch in een brandbare vloeistof en vluchtig gas.
Sommige studies hebben aangetoond dat PVC een char produceert in tegenstelling tot LDPE, HDPE, PP en PS (zonder kleurstof) die geen vast residu na pyrolyse oplevert, het genereert een grote hoeveelheid roet. Ook produceert PVC veel roet, gevolgd, in volgorde, door PS, PP, en PE. PVC toont ook een snellere ontbranding en kortere pyrolyse- en verbrandingstijden dan vergelijkbaar grote PE, PP en PS. De snellere ontbranding wordt toegeschreven aan de lagere 'activeringsenergie voor thermische degradatie' van PVC (20 kcal/mol tot 33,5 kcal/mol voor PVC vergeleken met 48 kcal/mol tot 72 kcal/mol voor de andere kunststoffen). Verschillen in het pyrolysegedrag tussen de verschillende kunststoffen zijn ook te wijten aan verschillen in hun chemische structuur die hun reactiviteit kunnen veranderen. De reactiviteit van PS is groter dan de reactiviteit van PP, wat op zijn beurt hoger is dan LDPE en HDPE.
De verbrandingsprestatie van AK wordt beïnvloed door hun deeltjesgrootte. Voor complete conversie, en dus effectieve benutting van de AK, moet de opwarming, ontvluchtiging, pyrolyse, en verbranding van de deeltjes plaatsvinden tussen hun intrede in de hete blaas en de raceway grens.
Het verbrandingsgedrag van de verschillende AK varieert. PE wordt regelmatig gebruikt als substitutiemateriaal voor het onderzoeken van AKI in een HO vanwege de overvloed van zijn derivaten in AK. De ontbrandingstemperatuur van PE neemt toe met toenemende deeltjesgrootte (360 °C met 3 mm tot 5 mm vergeleken met 380 °C met een 6 mm tot 10 mm deeltjesgrootte) wanneer verbrand in lucht. Dit wordt toegeschreven aan het grotere contactoppervlak van de fijne deeltjes met O₂. Daarom wordt verwacht dat fijne kunststofdeeltjes een hogere VE hebben dan grovere.
Een analyse van de CO₂ concentratie in het gegenereerde gas (vaak gebruikt als maat voor VE) toont aan dat de grotere PE deeltjes verbranding verder van de tuyères ondergaan, en dus langer duren om in HO te verbranden dan fijne. Dit is vanwege de lage thermische geleiding van kunststoffen. De analyse toont ook aan dat, naast een lagere ontbrandingstemperatuur, PE een kortere verbrandingstijd en hogere verbrandingssnelheid heeft vergeleken met de kool met een deeltjesgrootte van 0,6 mm tot 0,7 mm. Dit is omdat PE ontbindt in brandbaar gas bij hoge temperaturen. De verbranding van het pyrolysegas met O₂ is een gas-gas reactie, wat een snellere reactie is.
Een studie met verbranding van PE en gemengde AK in een elektrische oven onder een stroom hete lucht en meting van de CO en CO₂ inhoud van het gegenereerde gas, heeft aangetoond dat de verbrandingssnelheid van de kleinere deeltjes van beide materialen sneller is dan de grotere deeltjes bij 1200 °C, maar bij 1250 °C had de deeltjesgrootte weinig invloed op het verbrandingsproces. Zoals verwacht, is VE (aangeduid als verbrandingsratio en gedefinieerd als de verhouding van C inhoud tot de oorspronkelijke C inhoud) van deeltjes met dezelfde grootte beter bij de hogere temperatuur. Kleinere deeltjes hebben een hogere VE tijdens de initiële 200 seconden tot 600 seconden, maar na deze periode wordt de VE omgekeerd in dat de grotere deeltjes een hogere VE hadden.
Toevoeging van CaCO₃ verbetert de sterkte van geagglomereerde kunststoffen, waardoor de deeltjes langer kunnen circuleren binnen de raceway. Het verlaagt additioneel het smeltpunt van de gevormde slag, waardoor de drukval in de oven veroorzaakt door verslechtering in doorlatendheid wordt verminderd.
Een studie werd in Duitsland uitgevoerd voor het verbrandingsgedrag van AK met dezelfde samenstelling (76% C, 10% H₂, 8% O₂, en 5% as) en deeltjesgrootte (3 mm tot 6 mm) maar op verschillende manieren voorbereid. Drie kunststoftypen werden bestudeerd. Ze waren agglomeraat (fractie na kruisen en verwijdering van ongewenste stoffen), granulaat (na smelten bij 100 °C) en hergranulaat (na additionele persing, met de hoogste dichtheid). Het geagglomereerde (gekruiste) kunststof had de hoogste VE vanwege het grotere oppervlak en laagste dichtheid, gevolgd door granulaat en dan het hergranulaat. De VE van alle drie kunststoftypen was laag aangezien de grote deeltjes niet volledig konden uitbranden in de beschikbare verblijftijd.
Het effectieve gebruik van AK vereist operationele veranderingen om te compenseren voor veranderingen in de racewayparameters en hun effect elders in de HO (zoals de thermische toestand, slagregime en gasdynamica). Het injecteren van AK tot 10 kg/tRIJ wordt niet verwacht de HO operatie te storen. Maatregelen om de verbranding van AK in de tuyère/raceway regio te intensiveren, en dus de injectiesnelheden te verhogen, omvatten (1) toename van de hoeveelheid O₂ in de tuyères, en (2) aanpassing van de blaastemperatuur en vocht.
Zuurstof kan aan de tuyère worden toegevoegd door (1) verrijking van de hete luchtblaas, (2) injectie door de AK lanzen, en (3) aparte O₂ lanzen. De toevoeging van O₂ betekent dat meer O₂ beschikbaar is voor participatie in de verbranding van AK in de raceway. Dus de VE neemt toe. Echter, de invloed van O₂ verrijking op de VE is beperkt.
Zuurstofverrijking van de hete luchtblaas produceert zowel een reductie in bosh gasstroom als een stijging in vlamtemperatuur. Het eerste effect kan helpen de toename in ladingweerstand (lagere doorlatendheid) en de drukval geassocieerd met hoge injectiesnelheden te compenseren. Het tweede effect kan helpen de verkoelende effect van de ontbinding van de AK vluchtige stoffen te compenseren. De CO en H₂ inhoud neemt ook toe met O₂ verrijking, wat resulteert in verbeterde reductie van de ijzererts in de centrale schacht. De CW van het top HO gas verbetert normaal met de O₂ verrijking. De ondergrens van O₂ verrijking wordt doorgaans bepaald door de hoeveelheid nodig om de vereiste RAVT te handhaven, met meer O₂ vereist naarmate de vluchtige stofinhoud van de AK toeneemt. Als de vlamtemperatuur te hoog wordt, kan ladingdaling erratisch worden. Te lage vlamtemperatuur belemmert AK verbranding en smelting van de ertslading. De bovengrens is afhankelijk van het handhaven van een voldoende top gastemperatuur. Naarmate O₂ toeneemt, daalt de gasmassa stroom binnen de HO, wat de warmtestroom naar het bovenste gebied van de HO voor het drogen van de lading verlaagt. De bovengrens van de top gastemperatuur kan ook beheerst worden door de noodzaak om de top gas apparatuur te beschermen. Andere beperkingen voor O₂ verrijking omvatten de kosten en beschikbaarheid.
De sleutelmaatregel voor verbranding bij hoge injectiesnelheden is een hoge blaastemperatuur. O₂ verrijking speelt een belangrijker rol als middel om gasstroom in de HO te controleren dan om de AK verbranding te controleren. Over het algemeen is een hogere hete blaastemperatuur een goedkopere maatregel dan O₂ verrijking aangezien het een lagere O₂ consumptie toelaat. Verhoogde blaastemperaturen verlagen ook cokesverbruik. AK heeft een sterkere verkoelende effect op vlamtemperatuur dan kool.
Hoewel het verhogen van de blaastemperatuur de RAVT verhoogt met afval PE injectie, is in een studie gevonden dat ongeacht de blaastemperatuur (900 °C, 1000 °C, en 1100 °C) en O₂ verrijking (0,7% en 1,2%), de maximum RAVT die bereikt kan worden, ongeveer 1950 °C is. Dit suggereert dat blaastemperatuur en O₂ verrijking alleen de verbrandingskinetica (snelheden) beïnvloeden, en niet de thermodynamica, zolang de kunststofdeeltjes beginnen te verbranden, de maximum temperatuur gerelateerd aan de entalpie van verbranding constant blijft.
Het verlagen van blaasvocht kan helpen de verkoelende effecten van AKI te compenseren. Als de RAVT excessief wordt, kan blaasvocht verhoogd worden. Het verhogen van hete blaasvocht betekent meer H₂ in de bosh gas voor ijzerertsreductie. De optimale RAVT in HO's werkend met hogere H₂ inhoud kan lager zijn dan die werkend met lagere H₂. Daarnaast kan de blaassnelheid aangepast worden om niet alleen de afvalkunststofverbranding te verbeteren, maar om de vereiste lengte van de racewayzone te handhaven wat cruciaal is voor het verkrijgen van goede condities in de hearth.
Onverbrand char
Met de toename van de injectiesnelheid, neigt de verbrandbaarheid van AK af wat resulteert in onverbrand materiaal (char, fijnen en vliegas) dat de raceway verlaat. Een deel van dit materiaal, samen met cokespuin, accumuleert aan de achterkant van de raceway, in het vogelnest, wat de opgaande gasstroom en ingesloten vastestoffen in dit gebied belemmert. Het merendeel wordt omhoog geweeerd waar ze kunnen accumuleren onder de cohesieve zone, de doorlatendheid verlagen en dus de HO productiviteit.
Veranderingen in de doorlatendheid van de lagere ovenzone kunnen verder de RIJ kwaliteit en slagviscositeit beïnvloeden. Het onverbrande materiaal neigt te accumuleren op posities waar grote veranderingen in de gasstroom optreden. Uiteindelijk wordt het in de gasstroom ingesleept, door de cohesieve zone cokes sleuven, en op de schacht, waar het de lading doorlatendheid kan beïnvloeden, en wordt uiteindelijk vrijgegeven met het top HO gas. Hogere AK injectiesnelheden verhogen ook het volume van verbrandingsgassen, en dus de gasstroom, en veranderen de warmtebelasting in het lagere deel van de HO. Daarnaast wordt meer slag geproduceerd.
De depositie van onverbrande fijn materiaal is een complex fenomeen bestaande uit verschillende generatiemechanismen, reacties, meervoudige fasen stroom, accumulatie en re-ingang. Verschillende gasstroommodellen zijn ontwikkeld om het gedrag van fijn materiaal binnen de HO te begrijpen en te voorspellen. Met geschikte ladinglaadpatronen (zoals centrale cokes lading) en het gebruik van sterkere cokes kunnen veel van de problemen gerelateerd aan gasstroom worden opgelost.
De ervaring heeft aangetoond dat het merendeel van de onverbrande char binnen de HO wordt verbruikt. De drie mechanismen hiervoor zijn (1) vergassing met CO₂ en H₂O, (2) reactie met vloeibaar ijzer (verkooling), en (3) reactie met slag. Het is voordelig als de onverbrande char deeltneemt in de ertsreductiereacties, dus meer van de cokes vervangt en de hoeveelheid onverbrande vastestoffen in het top HO gas verlaagt.
De reactie van char met CO₂ en H₂O begint in de raceway, maar aangezien de verblijftijd voor fijn deeltjes te kort is voor waarnembare reactie, vindt vergassing voornamelijk plaats in de HO schacht. De reacties van char C met CO₂ (Boudouard reactie) en H₂O zijn langzamer dan char verbranding. De chars resultant uit AK en cokes concurreren met elkaar voor CO₂ en H₂O. Chars uit AK zijn reactiever dan die uit cokes en worden dus preferentieel vergast. Dus cokesdegradatie door de Boudouard reactie neemt af met toenemende AKI snelheden.
Het is gerapporteerd dat de CO₂ vergassingssnelheid van char uit geagglomereerde AK (deeltjesdiameter 400 micron tot 500 micron) ongeveer 10 keer hoger is vergeleken met PK char (50 micron), ondanks de grotere grootte. De snelheden zijn bepaald met een thermowaag. De CO₂ vergassingssnelheid van PVC char is ook iets hoger dan PK char. Het is ook gerapporteerd dat de reactiesnelheid van onverbrand char uit AK (300 micron tot 400 micron) ongeveer half is van die van PK char (50 micron). Hoewel AK char een langere verblijftijd heeft in het gepakte cokesbed door de grotere grootte, heeft het een kleine vergassingssnelheid vanwege zijn redelijk kleine specifieke oppervlakte. Daarom kan het accumuleren in het lagere deel van de HO, de doorlatendheid verlagen, tenzij VE in de raceway hoog is.
De reactiviteit van C in de onverbrande char aan CO₂ en H₂O is niet alleen afhankelijk van het oppervlak (deeltjesgrootte) maar ook van de structuur en samenstelling, alsook operatiecondities. Omdat de verblijftijd voor deeltjes bij hoge temperaturen te kort is in een HO, vindt char vergassing voornamelijk plaats bij dalende temperaturen in de ovenschacht. De eigenschappen van char veranderen naarmate het de HO opwaarts beweegt, en dus zijn reactiviteit aan CO₂ en H₂O. De reagerende atmosfeer is niet uniform, bijvoorbeeld, de concentraties van CO, CO₂, H₂ en H₂O variëren op verschillende locaties binnen de HO. Normaal worden hogere H₂ en CO concentraties gevonden aan de periferie vergeleken met het centrum van de HO voor afvalkunststoffen met een deeltjesgrootte van 0,2 mm tot 1 mm, maar het omgekeerde gebeurt met de injectie van grotere deeltjesgrootte (minder dan 10 mm).
Injectie van AK verhoogt de bosh gas H₂ concentratie. Aangezien de chemische reactiesnelheid van H₂ reductie hoger is dan die van CO, neemt de mate van Boudouard reactie af naarmate de bosh gas H₂ stijgt. CO₂ en H₂O zijn aanwezig in het bovenste deel van de HO door de reductie van ijzeroxiden. Onder de condities hier, wordt char vergassing door CO₂ waarschijnlijk gecontroleerd door de snelheid van de chemische reacties. In het lagere deel van de HO is char vergassing deels diffusie gecontroleerd. Daarom is de algehele reactiesnelheid van char vergassing waarschijnlijk beïnvloed door de chemische reactiviteit van char aan CO₂ in deze regio. Char reactiviteit ten opzichte van CO₂ wordt ook beïnvloed door de chemische structuur, met minder geordende structuren die reactiever zijn.
De aanwezigheid van bepaalde mineralen in de char as, zoals Fe en alkalien, kan de CO₂ vergassingsreactie katalyseren, terwijl andere mineralen, zoals silica (SiO₂) en alumina (Al₂O₃), de reactie kunnen vertragen. Afhankelijk van de samenstelling, kan as ook de C conversie vertragen door blokkage van char deeltjes als gevolg van verhoogde fractie slagvorming in het char deeltje. In het lagere deel van de HO, gecondenseerde alkalien uit de recirculerende gassen kunnen een katalytisch effect hebben. Het verlies van C door vergassing verhoogt de char as inhoud. In het algemeen heeft AK een lagere as (mineraal) inhoud dan PK en is dus waarschijnlijker binnen de HO te worden verbruikt.
Verkooling van de RIJ begint in de vaste fase binnen de cohesieve zone van de HO, en gaat door tijdens de daling van de metaaldruppels door de actieve cokes, dode man en hearth zones. Onverbrand char en fijn materiaal dat de raceway verlaat, kan contact maken met de druppelende vloeibare metaal in de bosh en hearth zones. C en andere elementen, zoals Fe, Si en S, lossen uit de char in het vloeibare Fe op, wat de samenstelling van de RIJ beïnvloedt. De ontbinding van C draagt bij aan de verkooling van vloeibaar Fe, en bepaalt het niveau van char verbruik door de RIJ. Het wordt kritisch wanneer VE laag is. Als de RIJ dicht bij verzadiging is wanneer het de dode man en hearth gebieden bereikt, kan het onverbrande materiaal niet worden verbruikt, wat de doorlatendheid in deze regio's vermindert. De C komt van onverbrande AK materialen, alsmede cokes.
Koolstofontbinding uit onverbrand char in vloeibaar metaal wordt beïnvloed door de operatiecondities en de volgende factoren:
- Char deeltjesgrootte – Onverbrande char die hun oorspronkelijke vorm behouden, reageert heel weinig met het vloeibare Fe en slag aangezien ze niet in de vloeistoffen kunnen penetreren. Echter, als ze geagglomereerd zijn in grotere deeltjes of gevangen door de grotere cokesstukken, dan gedragen ze zich als bosh cokes en verkoken het metaal tot verzadiging.
- Char structuur – Normaal verbetert de ontbindingssnelheid naarmate de C structuur meer geordend wordt.
- Char mineraalmaterie – In het algemeen vertragen SiO₂, Al₂O₃, en magnesia (MgO) de C ontbindingskinetica, terwijl calciumfluoride (CaF₂) en Fe-oxiden de snelheid verhogen. Het effect van kalk (CaO) is minder duidelijk. De reactie van calcium (Ca) met S in het metaal produceert een CaS (calciumsulphide) laag die C overdracht belemmert. De as smelttemperatuur (AST) is ook een van de controlerende mechanismen die C ontbinding beperken. De vorming van een aslaag op het koolstofhoudende materiaal vermindert het beschikbare oppervlak voor ontbinding, wat de C ontbindingssnelheden vertraagt. Lage AST laat gemakkelijke verwijdering van de as toe, in de vorm van vloeibare slag. Dit resulteert in constante blootstelling van vers C oppervlak aan de RIJ, wat de massaoverdracht van C naar het vloeibare ijzer toestaat.
- Vloeibaar metaal samenstelling – Het verandert in de loop van de tijd. De C ontbindingssnelheid daalt typisch naarmate de C inhoud van het vloeibare metaal toeneemt. Hogere S inhoud vertraagt ook C ontbinding. Verbranding van AK en cokes vrijgeven zwaveloxiden (SOx) die kunnen reageren met het dalende vloeibare metaal en slag. Dit is minder een probleem met AK aangezien ze doorgaans een lager S gehalte hebben dan kool en cokes.
Onverbrand char, as, fijnen, en cokes kunnen interageren met de druppelende vloeibare slag. De slagsamenstelling verandert naarmate het de HO afdaalt, met de Fe oxide concentratie die continu wordt verlaagd naarmate het gereduceerd wordt. De reacties aan de interface tussen het vaste char en vloeibare slag spelen een grote rol in char verbruik aangezien ze de kinetica van de reductiereacties en het contactoppervlak tussen de slag en char beschikbaar voor reactie beïnvloeden.
Factoren die onverbrande char interacties met de slag beïnvloeden omvatten de slagsamenstelling, char C inhoud, en char as inhoud en samenstelling, alsmede de operatiecondities. Basisal vindt char verbruik door slagen plaats via de volgende mechanismen:
- Reductie van de Fe-oxiden in slagen door C in de char – De benettingskarakteristieken hebben een significante effect op het dominante reductiemechanisme dat plaatsvindt. De benettingskarakteristieken van slagen variëren met slagsamenstelling, temperatuur, tijd, en koolstofhoudend materiaal. Benetting varieert als functie van tijd aangezien de reductie van Fe oxide in de slag door char, en de ontbinding van de char as componenten in de slag, resulteert in continue variaties in de slag en char samenstellingen. Een toename in temperatuur resulteert normaal in verbeterde benetbaarheid aan de slag/C interface. Reductiesnelheid neemt doorgaans toe met toenemende slag FeO (2% tot 10%) inhoud en met toenemende reactietemperatuur (1300 °C tot 1600 °C).
- Reductie van SiO₂ in slag door C van char – Dit is een functie van temperatuur. Bij temperaturen minder dan 1500 °C treedt alleen reductie van Fe oxide op. Bij hogere temperaturen worden zowel SiO₂ als Fe oxiden in de slag gereduceerd, wat resulteert in verhoogd verbruik van de char. SiO₂ wordt gereduceerd door C, via gasvormig SiO, tot Si of siliciumcarbide (SiC). Zelf-reductie van SiO₂ in de char as door C kan ook plaatsvinden, wat resulteert in verder verbruik van de char. De reductiekinetica van SiO₂ wordt beïnvloed door de benetbaarheid van char door de slagen. Benettingsgedrag verbetert met een toename in slag SiO₂ inhoud, en met een toename in temperatuur (1500 °C tot 1700 °C). Hogere hoeveelheden SiO₂ en Fe oxiden in de char as faciliteren de slag/C interacties, wat leidt tot verbeterde consumptie van deze oxiden door reductiereacties.
- Interactie tussen componenten in de slag en char – Dit leidt tot de assimilatie van char as componenten zoals S.
Daarnaast kan de reductie van MgO in slag door char C leiden tot verder verbruik. Zelf-reductie van de oxiden in de char as door C kan ook bijdragen aan char verbruik.
De aanwezigheid van onverbrand char in de slag kan de aftapping belemmeren door de slagviscositeit te verhogen, terwijl assimilatie van char normaal de vloeibaarheid van de bosh slag verhoogt. Veranderingen in slagmobiliteit kunnen de positie en vorm van de vloeibare en cohesieve zones beïnvloeden. Een hoge viscositeit slag rond de tuyères leidt ook tot ernstige gasstroomproblemen. Slagviscositeit is een complexe functie van slagsamenstelling, temperatuur en O₂ partiële druk. Ook onverbrand char, cokes, en onverbrande as uit de AK kunnen interageren met de slag. Al deze koolstofhoudende materialen dragen oxiden bij aan de slag. In het algemeen verhogen hogere hoeveelheden SiO₂ of Al₂O₃ (zure componenten) de slagviscositeit, terwijl een hogere basiciteit (hogere CaO of MgO) de slagviscositeit verlaagt door depolymerisatie van het silicatenetwerk. Slagviscositeit daalt met toenemende FeO (0% tot 20%) inhoud bij een vaste basiciteit. Basiciteit wordt doorgaans bepaald door de CaO/SiO₂ verhouding. Aangezien de slagen de char en as in de bosh regio niet volledig assimileren, heeft bosh slag normaal een hogere basiciteit dan getapte slag. De toevoeging van fluxen kan helpen slagvormingsproblemen op te lossen.
Productieproces
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Optimalisatie van Hoogovensoperaties met Nootscokes: Efficiëntie en Kostenvoordelen
- Optimaliseren van Hoogovenefficiëntie met Geplette Steenkoolinjectie
- Voorkomen van Onregelmatigheden in Hoogovenoperatie: Bewezen Strategieën
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- Geoptimaliseerde bovenaf laadsystemen voor hoogovens: efficiëntie en veiligheid
- IJzerproductie optimaliseren: De chemie van hoogovensmelterij
- Hoogovenschacht Refractaire Voering: Bescherming van Schillen voor Continu Bedrijf
- Cokesovengas-injectie: verhoging van hoogovenefficiëntie en CO2-reductie
- Belangrijkste factoren die cokesverbruik in hoogoven beïnvloeden
- Optimaliseren van Hoogovensontwerp voor Superieure Prestaties en Levensduur