



Optimaliseren van Hoogovenefficiëntie met Geplette Steenkoolinjectie
Geplette Steenkoolinjectie in een Hoogoven
Geplette steenkoolinjectie (GSI) is een proces dat het injecteren van grote volumes fijn gesteente deeltjes in de razern van de hoogoven (HO) omvat. Geplette steenkool is een belangrijk hulpbrandstof gebruikt in de HO ijzerproductie. GSI biedt hulpbrandstof voor partiële cokesvervanging en heeft zich zowel economisch als milieumatig gunstig bewezen. Het kan resulteren in een aanzienlijke verbetering van de HO-efficiëntie en zo bijdragen aan de reductie van energieverbruik en milieuentissies.
Wanneer de geplette steenkool in de HO geïnjiceerd wordt door blaaspijpen en tuyères, is de steenkool een bron van warmte en een reducerend middel, vanwege de reacties van ontvluchtiging, vergassing, en verbranding alsook de vorming van onverbrande cokes. In de hedendaagse omgeving wordt geplette steenkool uitgebreid gebruikt in HO's als een partiële vervanging van de metallurgische cokes. GSI is een goed gevestigde technologie vandaag de dag voor de productie van vloeibaar ijzer (VI) in een HO. Het wordt in de meeste HO's toegepast en alle nieuwe HO's zijn normaal gebouwd met GSI-mogelijkheden. De samenstelling en eigenschappen van de steenkool gebruikt voor injectie kunnen de operatie, stabiliteit en productiviteit van de HO, de kwaliteit van het VI, en de samenstelling van het HO-gas beïnvloeden.
Prestatiecriteria voor GSI
In het huidige scenario zijn er veel criteria die gebruikt worden om de prestaties van GSI te meten. Het eerste is vervijning en hanteerbaarheid. De hoofdbedrijfskosten in de GSI, naast steenkoolkosten, zijn gerelateerd aan de vervijning en distributie van de steenkool naar de HO. Het tweede betreft de operatie van de HO. De geïnjecteerde steenkoolkwaliteit kan de kwaliteit van het VI, stabiliteit van de HO, en de topgas samenstelling beïnvloeden. De as van de geïnjecteerde steenkool (i) kan fungeren als een remmer voor het oxideerproces, (ii) is een hoofdeleverancier van ongewenste alkalien, en (iii) verbruikt smeltenergie. Het derde betreft het economische voordeel. Het hoofdkostenvoordeel is de vervanging van hoge kosten cokerende steenkool plus de cokesproductie exploitatiekosten, hoewel andere voordelen zoals verbeterde productiviteit ook waargenomen zijn, is deze verbetering afhankelijk van cokeskwaliteit. De belangrijke economische en operationele voordelen van het gebruik van GSI in HO omvatten het volgende.
- Lager verbruik van dure cokerende steenkool. Vervanging van HO-cokes met goedkoopere zachte cokerende of thermische steenkool verlaagt reductantkosten.
- Verlengde cokesovenlevensduur aangezien minder cokes geproduceerd hoeft te worden. Dit is belangrijk aangezien veel cokesovens het einde van hun bruikbare levensduur benaderen en significante investeringen nodig zijn om ze te vervangen of te onderhouden.
- GSI-systeem is minder kostbaar dan de kosten van een additionele cokesovenbatterij. Lagere kapitaalkosten betekenen lagere afschrijving en rente die in rekening gebracht worden op het VI.
- Hogere HO-productiviteit, dat wil zeggen, hogere hoeveelheid VI geproduceerd per dag (in combinatie met andere operationele veranderingen).
- Grotere flexibiliteit in HO-operatie. Bijvoorbeeld, GSI stelt de vlamtemperatuur in te stellen, en de thermische toestand in de HO kan veel sneller veranderd worden dan door de lading bovenaan de oven aan te passen.
- Verbeterde consistentie in de kwaliteit van het VI en de siliciuminhoud.
- Verminderde totale emissies van het staalfabriek, in het bijzonder, lagere emissies van cokesproductie door de verminderde cokesbehoefte.
Geschiedenis
Geplette steenkoolinjectie werd in de 19e eeuw ontwikkeld, maar niet geïmplementeerd voor industriële toepassing. In de vroege jaren zestig werd GSI met succes geïmplementeerd in AK Steel in de VS en Shougang in China. Hoewel proeven in verschillende landen op dat moment hadden bewezen dat de technologie voor pneumatische transport en injectie van steenkool beschikbaar was, waren de economie en relatieve gemak van het proces zodanig dat olie- en aardgasinjectie populairder werd. In de jaren tachtig steeg het belangstelling in GSI, voornamelijk geprompt door dramatische stijgingen in de prijs van brandstofolie in 1973 en opnieuw in 1979, en het potentieel als cokesvervanging begon te worden gerealiseerd. In de vroege jaren tachtig werden steenkoolinjectiefaciliteiten door heel Europa en Japan geïnstalleerd, met injectiesnelheden normaal tussen 40 kg/tVI en 90 kg/tVI en met cokesvervangingssnelheden van de orde van 0,9 kg cokes/kg steenkool. Dit proces heeft zich sinds toen zeer snel ontwikkeld en in de tweede helft van de jaren tachtig waren er succesvolle praktijken van steenkoolinjectie met snelheden variërend van 180 kg/tVI tot 200 kg/tVI. In de jaren negentig werd GSI-technologie volwassen. Maar de echte shift naar GSI heeft plaatsgevonden toen de kosten van metallurgische cokes begonnen te stijgen door de toegenomen wereldwijde vraag.
Steenkool voor GSI
Na de initiële focus op verbrandbaarheid van de geïnjecteerde steenkool, werd de focus gericht op het begrijpen van de impact van steenkoolkwaliteit op de cokesvervanging. Tijdens deze periode werd gezien dat lage vluchtige (LV) steenkoolen betere vervangingsratio's gaven dan hoge vluchtige (HV) steenkoolen.
Wat betreft vervijning van steenkool, zijn de vier hoofdbedrijfsparameters voor de vervijner: (i) voedsnelheid, (ii) luchtstroomsnelheid, (iii) instelling van classifier bestaande uit cycloon en zakfilter, en (iv) maal-druk (belasting op rol/bal). De voedsnelheid, maaldruk en classifier-instelling hebben een directe invloed op de belasting van de vervijner en dus het benodigde vermogen. De luchtstroomsnelheid beïnvloedt indirect het vermogen van de vervijner omdat het de efficiëntie van de classifier beïnvloedt.
De maalkenmerken van steenkoolen worden typisch beschreven door de resultaten van een klein aantal standaard analytische toetsen. Op basis van deze resultaten worden voorspellingen gemaakt over het verwachte maalg gedrag van de steenkoolen. Er is een algemene neiging om een beoordeling van het maalg gedrag van steenkoolen te reduceren tot de HGI (Hardgrove Grindability Index), wat een maat is voor de maalbaarheid van steenkool. Maalbaarheid is een index en heeft dus geen eenheid. Hoe kleiner de HGI, hoe harder de steenkooltextuur en minder maalbaar is de steenkool. Maalbaarheid is een belangrijke factor voor de vervijning van steenkool in de vervijner. Het beïnvloedt productfijnheid, stroomverbruik en doorvoer.
Het vochtgehalte van de steenkool heeft een invloed op de vervijning van steenkool. Het is noodzakelijk om het totale vochtgehalte in de steenkool te reduceren tot rond het evenwichtsvochtgehalte niveau voor het verminderen van hanteerbaarheidsproblemen binnen de vervijner-molen alsook in de bunkers. Het vochtgehalte van steenkool verlaten de vervijner is twee derde van het evenwichtsvochtgehalte niveau. De hoeveelheid vocht die in de vervijner verwijderd moet worden, wordt gegeven door de vergelijking 'vocht verwijderd in de vervijner = (als ontvangen vocht) – 2/3(evenwichtsvocht)', waar het evenwichtsvochtgehalte voor sub-bitumineuze en hogere rang steenkoolen benaderend gegeven wordt door de vergelijking 'evenwichtsvocht = 0,69 + 0,84 x (lucht gedroogd vocht) + 0,18 x kwadraat van de (lucht gedroogd vocht). Evenwichtsvochtgehalte varieert met de rang van de steenkool, maceraalsamenstelling, en asinhoud.
Het type steenkool en zijn oppervlaktevocht regelen de vervijning-droogvereisten. Het droogvermogen van een gegeven vervijnerontwerp hangt af van de mate van circulatiebelasting binnen de vervijner, de vermogen om de droge classifier-retouren snel te mengen met de binnenkomende natte steenkoolvoeding, en de luchtratio en luchtinlaattemperatuur die het specifieke vervijnerontwerp te verdragen is.
Het GSI Processysteem
Het GSI processysteem bestaat uit een aantal subsystemen van steenkoolontvangst tot de injectie van geplette steenkool aan elke tuyère voor het vervullen van de vereisten voor GSI. Het vormt zes subsysteem: (i) opslag en ontlading van de ruwe steenkool, (ii) vervijning en droging van de ruwe steenkool, (iii) transport, opslag en aanvoer van de geplette steenkool aan het injectiesysteem, (iv) uniforme verdeling van geplette steenkool aan elke tuyère, (v) verbranding van geplette steenkool, en (vi) ontploffingspreventievoorzieningen. De belangrijke kenmerken van het GSI processysteem worden hieronder beschreven.
De reservoirtank is ontworpen om een hoge capaciteit te hebben zodat zelfs als één van de vervijningslijnen stopt te opereren, de steenkoolinjectie voortgezet kan worden totdat de corresponderende aanpassing van operationele condities, zoals de reductie in de hoeveelheid erts geladen in de oven of voorbereidingen voor afblazen, genomen worden.
Er zijn drie voedtanks, één tank waaruit steenkool ontladen wordt, de tweede tank op stand-by voor ontlading, en de derde tank in de fase van drukreductie, vullen van geplette steenkool, en onder druk zetten na voltooiing van de lading.
De transportpijpleiding, bestaande uit een dicht-fase pijpleiding en een verdunte-fase pijpleiding, zorgt voor soepel transport van steenkool met kleine drupverliezen. De hoge-druk pijpleiding tussen de reservoirtank en tuyères heeft geen bewegende delen, behalve de afsluitkleppen, wat een hoge beschikbaarheid garandeert en controle en onderhoud vergemakkelijkt.
Voor de vervijnings- en opslagprocessen, is een betrouwbaar systeem om ontploffing te voorkomen gevestigd door het installeren van ontploffingsonderdrukkers, en brandblussers etc.
Voor succesvolle operatie van het GSI-systeem, moet aandacht besteed worden aan verschillende verschijnselen die in de HO optreden. Belangrijk onder deze verschijnselen zijn: (i) verbrandingsgraad van geïnjecteerde steenkool of gedrag van onverbrande steenkoolfijnen in het cokesbed wat de gasstroomverdeling in de ladingszone beïnvloedt, (ii) gedrag van gesmolten steenkoolas of mogelijkheid van depositie in de blaaspijp-tuyère zone, (iii) permeabiliteit of gasstroomverdeling in de ladingszone beïnvloed door de erts/cokes verhouding die toeneemt met toenemende steenkoolinjectiesnelheid, en (iv) thermische eigenschappen vertegenwoordigd door de bosh-gastemperatuur of de warmtestroomsverhouding die reacties beïnvloeden die in het lagere deel van de HO plaatsvinden.
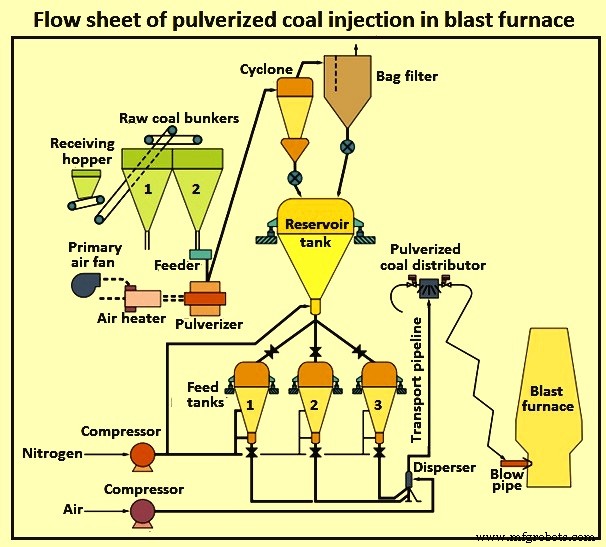
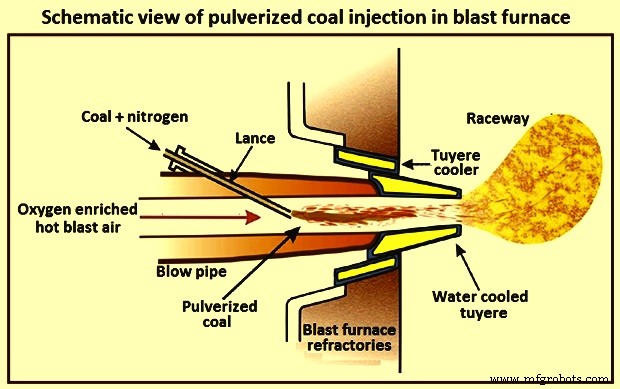
De positionering van de injectielans in de blaaspijp is belangrijk en moet zodanig zijn dat de volledige verbranding van de geïnjecteerde steenkool binnen de razernzone gewaarborgd is en tegelijkertijd de steenkoolasdepositie in het blaaspijpeind vermeden wordt. Het typische flowsheet van GSI-proces is getoond in Afbeelding 1.
Het Proces van Steenkoolinjectie
Het GSI-proces is gebaseerd op het eenvoudige concept van het transporteren van fijn gemalen (geplette) gedroogde steenkool door een transportgas (normaal stikstof) naar de HO waar het verdeeld wordt over verschillende tuyères en geïnjiceerd wordt door een lans in de blaaspijp. In de blaaspijp wordt het gemengd met zuurstofverrijkt heet blaaslucht en vervolgens aan de HO in de razern toegevoerd.
Rauwe steenkool wordt ontvangen in de ontvangsthopper. Het wordt gezeefd en verwerkt om vervuiling te verwijderen en opgeslagen in ruwe steenkoolbunkers. Rauwe steenkool wordt geplette, gedroogd en daarna pneumatisch naar de classifier getransporteerd in een eenmalig doorloopsysteem. Steenkool wordt grondig gedroogd om zilting en compactie te voorkomen. De geplette steenkool wordt gestort in een enkele reservoirtank waar het onder inerte omstandigheden opgeslagen wordt.
Geplette steenkool wordt zwaartekracht-gevoed van de reservoirtank naar de voedtanks die vervolgens onder druk gezet worden met inert gas als onderdeel van een batchproces waarin de voedtanks vullen, voeden, ontluchten of vasthouden om een continue stroom geplette steenkool in de HO te voorzien. De stroomsnelheid van de geplette steenkool wordt gereguleerd door inert gasdruk als functie van voedtank gewichtsverandering. De enkele stroom van dicht-fase steenkool van een voedtank wordt gecombineerd met transportgas (stikstof) bij de meng-T.
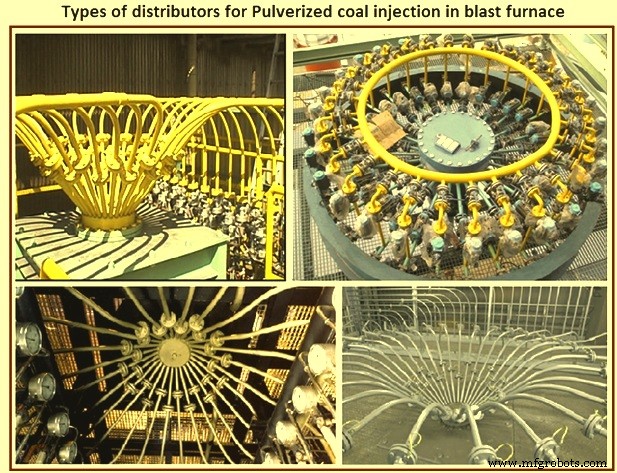
Een enkele transportpijp draagt het steenkool/gasmengsel naar een steenkooldistributeur gelegen aan de HO (Afbeelding 2). Bij de distributeur wordt de enkele stroom van steenkool/gasmengsel automatisch verdeeld in meerdere gelijke stromen en via een pijp in elke tuyère vervoerd voor injectie in de HO. Een blokdetectorsysteem beschermt tegen tuyère-blokkade.
Er zijn verschillende belangrijke kenmerken van het GSI-proces. In het gesloten lus-systeem, wordt het uitgeblazen gas van het filter deels gerecirculeerd naar de inlaat van de vervijner. Dit creëert een inerte toestand die de zuurstofinhoud in het systeem minimaliseert en de kansen op steenkoolstofontploffing vermindert.
HO-ketel afvalgas samen met HO-gas (in geval van noodzaak) wordt gebruikt als energiebron voor steenkooldroging, wat het verbruik van primaire energie vermindert. Het vocht van de steenkool kan uit het systeem zeer effectief verwijderd worden zonder het gebruik van een gaskoeler of een condenser. Het gebruik van inert gas tijdens de operatie van de reservoirtank vermindert het risico op brand en ontploffing.
Het totale gewicht van de geïnjecteerde steenkool wordt precies gecontroleerd door een belastingcelsysteem dat continu aanpast om het instelpunt te bereiken. De parallelle rangschikking van de voedtanks zorgt voor continue stroom van de steenkool in de HO. Het steenkooldistributiesysteem is eenvoudig en effectief zonder bewegende delen.
De injectiesnelheid wordt normaal geregeld door de positie van een meetklep gemonteerd aan de ontlading van de voedtanks te moduleren. Het systeem zorgt voor een gelijke verdeling van de geïnjecteerde steenkool tussen het totale aantal tuyères en heeft een inherente capaciteit om het totaal geïnjecteerde steenkool in de HO automatisch te herverdelen in het geval injectie wordt gestaakt in één of meer tuyères om welke reden dan ook.
Geperst stikstof wordt gebruikt voor injectie van geplette steenkool van de voedtank in de transportpijpleiding. Met een kleine hoeveelheid additioneel transportgas, wordt de geplette steenkool getransporteerd en geïnjiceerd in de HO onder dicht-fase condities. In dergelijke conditie wordt een lading van ongeveer 40 kg tot 50 kg steenkool per kg gas bereikt in de steenkooltransportpijpleiding.
De steenkool wordt in de pijpleiding met een snelheid van slechts een paar meter per seconde getransporteerd.Lage transport snelheid van de steenkool vermindert de slijtage in de pijpleiding, wat de levensduur ervan vergroot. Dicht transport systeem is krachtig en kan de geplette steenkool over lange afstanden transporteren.
Uniforme verdeling van geplette steenkool aan tuyères is zeer belangrijk. Voor het bedienen van de HO met hoge efficiëntie, is de uniforme verdeling van de lading en gasstroom in de omtreksrichting essentieel. In deze zin, is de snelheid van geplette steenkool die door elke tuyère geïnjiceerd moet worden, zo uniform mogelijk. Hoge distributienauwkeurigheid van ongeveer 1,5% is gewenst (de normale distributienauwkeurigheid van het hete blaaslucht is rond 2,5%) wat verkregen wordt met behulp van een distributeur (Afbeelding 2). Het schematische van steenkoolinjectie aan de tuyère en de razern is getoond in Afbeelding 3.
HO-operatie en GSI
Het is waargenomen dat bij GSI-snelheden, hoger dan 140 kg/tVI, veranderingen optreden in de HO-operatie. Enkele van deze veranderingen omvatten: (i) reductie in cokes/erts verhouding, (ii) de grootte van de razern, (iii) reductie van permeabiliteit van de cokes omringende de razern, (iv) veranderingen in temperatuurdistributie in de razern, (v) mechanische degradatie van cokes in de razern, en (vi) afname in deadman temperatuur. Al deze veranderingen zijn onderling afhankelijk en worden beïnvloed door de eigenschappen en de hoeveelheid van de geïnjecteerde steenkool, cokeskwaliteit en blaascondities.
Permeabiliteit
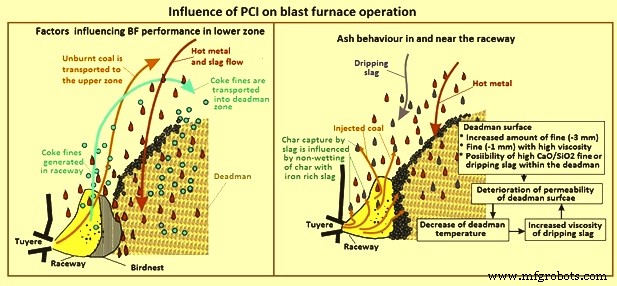
De gasstromen, vloeistofstromen en ladingsdaling binnen de HO zijn dynamisch, leidend tot het verschijnen en verdwijnen van niet-actieve zones in de bosh, deadman, of stack. Voor hoge productiviteit en stabiele HO-operatie met hoge GSI-snelheden, is een kritieke vereiste consistente steenkoolstroom en steenkooleigenschappen door elke van de tuyères. Consistente steenkoolkwaliteit kan gecontroleerd worden door GSI-stenkoolen te mengen en steenkoolstroom door individuele controles op elke tuyère. De eigenschappen van de steenkool kunnen impact hebben op de complexe gas, vloeistof en vaste stofstromen in de lagere zone van de HO (Afbeelding 4), maar deze impact is niet significant als stabiele stroom en steenkoolkwaliteit bereikt wordt. De geïnjecteerde steenkool kan de permeabiliteit in de lagere zone beïnvloeden door de volgende redenen.
- Verbrandbaarheid die de hoeveelheid onverbrand materiaal (cokes en roet) beïnvloedt dat de razern verlaat.
- Cokesfijnen-generatie binnen de razern is te wijten aan de energie toegekend aan de cokes door de impuls van de blaas. De hoeveelheid gegenereerde fijnen is afhankelijk van de cokeskwaliteit. Blaasimpuls wordt beïnvloed door de graad van verbranding die binnen de tuyère plaatsvindt.
- Slakviskositeit beïnvloedt de stroom van slak en VI door de deadman-zone en de penetratie van hete gassen van de razern in de deadman-zone wat de slakviskositeit binnen de deadman-zone verder verlaagt.
Operationele veranderingen kunnen gemaakt worden om verminderde permeabiliteit bij hoge injectiesnelheden aan te pakken. Bijvoorbeeld, centrale cokeslading verhoogt de permeabiliteit van de HO-schacht en het vergroten van de razern-diepte verbetert de permeabiliteit en vermindert warmtebelasting verliezen. Enkele van de invloeden van GSI op HO-operatie zijn getoond in Afbeelding 4.
Impact van Onverbrande Cokes
Bij lage GSI-snelheden worden cokesfijnen gegenereerd in de razern geconsumeerd door verbranding, oplossingsverlies, en andere reacties in de lagere zone van de HO. Bij toenemende GSI-snelheden is waargenomen dat er een toename is in meedrag van fijnen van de top van de HO alsook een toename in de fysieke razern-diepte en HO-instabiliteit. Echter, de toename koolstof meedrag is fijn cokes met enkele kleine hoeveelheden roet en verwaarloosbare onverbrande cokes. De onverbrande cokes kan gunstig zijn aangezien in de aanwezigheid van cokes de slijtvastheid van de cokes toeneemt. Dit gedrag lijkt beperkt tot lage reactiviteit en hoge sterkte cokes.
Cokes Verbrandbaarheid
Het wordt waargenomen dat de verbrandbaarheid van de geïnjecteerde steenkool aan het tuyère-niveau afneemt met de toename in de injectiesnelheid of afname in de vluchtige stoffen van de steenkool. Echter, de verbrandbaarheid van steenkool op 700 mm boven de tuyère is meer dan 95% voor alle steenkoolen door de oplossingsverliesreactie van de onverbrande cokes. Onverbrande cokes niet geconsumeerd door oplossingsverliesreactie wordt in de HO vastgehouden of verlaat als stof. Het is geschat dat de maximale injectiesnelheid die verkregen kan worden 230 kg/tVI is bij een verbrandingsefficiëntie van 75%.
De intense verbrandingscondities binnen de tuyère en de razern leiden tot hogere vluchtige vrijgave. Bij het evalueren van de kenmerken van lage vluchtige stoffen steenkoolen, is gevonden dat de verhouding van vluchtigen vrijgegeven tot de proximate vluchtige stoffen (VM) van de steenkool significant toeneemt met de rang (koolstofinhoud) van de steenkool bij hoge verwarmingsnelheden. Er is duidelijke bewijzen van de fragmentatie van brandende deeltjes. De stroom van onverbrande cokes van de razern heeft impact op de permeabiliteit van de lagere zone en de deadman-zone van de HO.
Fragmentatie van het steenkooldeeltje kan optreden tijdens ontvluchtiging (primair fragmentatie) en tijdens cokesverbranding (secundaire fragmentatie). De primaire fragmentatie wordt beïnvloed door de VM van de steenkool. Grote cokesdeeltjes produceren veel meer vliegasdeeltjes dan kleine cokesdeeltjes. De steenkoolrang heeft ook een grote invloed. De mate van fragmentatie neigt toe te nemen met toenemende steenkoolrang en neigt af te nemen met toenemende aslading.
In de HO, de snelle verwarmingssnelheid, hoge temperaturen, verrijkte zuurstof en doorgaans hogere rang steenkoolen gebruikt voor GSI, dragen alle bij aan primaire fragmentatie binnen een tuyère. Onder deze condities kan het uiterlijke oppervlak van een deeltje verharden door reactie met zuurstof of thermische aannealing vóór de volledige ontvluchtiging van de innerlijke kern van het deeltje. Dit leidt tot explosieve fragmentatie van het deeltje.
Cokes reactiviteit neemt toe met de VM-inhoud van de steenkool door veranderingen in de cokesmorfologie, echter bij de verhoogde temperaturen die betrekking hebben op cokesverbranding in de razern, heeft chemische reactiviteit zeer weinig betekenis aangezien verbrandingssnelheden beperkt zijn door de diffusiesnelheid van zuurstof naar het deeltje, en ubrandingstijden hangen meer af van deeltjesgrootte en zuurstofconcentratie. Hoog asgehalte in de cokes beïnvloedt het verbrandingsgedrag negatief. De verbrandbaarheid van LV steenkool kan verbeterd worden door te mengen met een HV steenkool, aangezien de HV steenkool de ontbrandingstijd vermindert en de temperatuur binnen de tuyère verhoogt.
De as-samenstelling van de onverbrande cokes kan de katalytische effect van de as op de oplossingsverliesreactie beïnvloeden. Afhankelijk van de samenstelling, kan de as ook de koolstofconversie vertragen door blokkade van cokesporen als gevolg van verhoogde verhouding van slakvorming in cokesdeeltjes. Hoewel een groot deel van de cokes geconsumeerd wordt door in-oven reacties door de significant hogere reactiviteit van de cokes vergeleken met die van de cokes, wordt normaal aangenomen dat de onverbrande cokes een significante rol speelt in de deactivering van de deadman door de permeabiliteit van de deadman voor gas- en vloeistofstroom te verminderen. De reductie in permeabiliteit wordt beschouwd om toe te nemen met een toename in injectiesnelheid aangezien de verbrandbaarheid van de steenkool afneemt door een afname in overmaat luchtverhouding. Enkele van de onverbrande cokes kunnen gevangen worden door de druppelende slak, hoewel de hoeveelheid van deze gevangen cokes beïnvloed wordt door het niet-benattingsgedrag van cokes met ijzerrijke slakken.
De fragmentatie van de steenkool/cokes en verbranding die door diffusie gecontroleerd wordt, zijn de hoofredenen waarom de VM weinig effect heeft op de verbrandbaarheid van GSI-stenkoolen.
Depositie van Onverbrande Cokes in de HO
De depositie van onverbrande cokes en cokesfijnen in de lagere zones van de HO is een complex fenomeen dat uit verschillende generatiemechanismen bestaat zoals reactie, meervoudige-fase stroom, accumulatie, en re-entrrainment. Het is zowel door meting binnen een HO als numeriek aangetoond dat de vorm en grootte van de razern dynamisch verandert met de accumulatie en re-entrrainment van poeder in de lagere zone. Deze veranderingen hebben ruwweg twee perioden, de kortere periode is de gewone fluctuaties binnen de razern en de langere periode correspondeert met de grote verandering met stroom door poederaccumuler. Het is de grote verandering in gasstroom die kan leiden tot hoge gassnelheden nabij de wand van de HO resulterend in hogere warmteverlies en slijtage van de HO-wanden.
De accumulatie van poeder in een gepakte bed is experimenteel en numeriek onderzocht. Het experimentele werk in een 2-dimensioneel gepakt bed met 3 mm deeltjes en 0,075 mm poeder heeft de invloed van poederlading en oppervlakkige gassnelheid op de accumulatie van poeder in een regio die correspondeert met de vloer en vogelnest van de razern getoond. De invloed van verschillende cohesieve zone-vormen op deeltjesaccumulatie is ook experimenteel getoond. De numerieke analyse is in staat om veel van hetzelfde accumulatiegedrag als de experimentele testdata te tonen. Deze numerieke analyse heeft ook de significante invloed die poedergrootte heeft op de accumulatie van poeder in de deadman-zone getoond.
Numerieke analyse van de invloed van fijn poeder (onverbrande cokes en fijn cokes) die is uitgevoerd, heeft getoond dat de onverbrande cokes en de fijn cokes met verschillende diameters en dichtheden verschillende stroompatronen, accumulatiegebieden, en reactiezones hebben. De dichtheid van het gegenereerde poeder heeft een significant effect op het poederstroompatroon, met name voor de grotere deeltjes. Naarmate poederdeeltjes groter worden dan 1 mm, is hun neiging om zich af te zetten van de opwaarts stromende gas en te dalen in de deadman, wat de permeabiliteit ervan verslechtert. Eventuele onverbrande cokes worden preferentieel meegenomen met de gasstroom naar de bovenste regio van de HO waar het reageert met de druppelende VI en/of gas. Er is bewijs van het bestaan van een vogelnest met een zeer hoog gehalte aan fijnen. De hoeveelheid fijnen hangt af van cokeskwaliteit en van de GSI-niveaus. De grote en zwaardere cokesfijnen neigen de gasstroom te verlaten en te accumuleren in de deadman-zone met een nadelig effect van lagere zone permeabiliteit.
Recente numerieke analyse en fysieke monstering hebben bevestigd dat de hoeveelheid onverbrande cokes geaccumuleerd in de deadman-zone relatief klein is en niet toeneemt met de toename van GSI-snelheid. Dus, de onverbrande cokes heeft weinig invloed in het lagere deel van de oven en de toename van permeabiliteitsweerstand. Het is waarschijnlijker dat de depositie van fijn cokes een meer significante invloed heeft op HO-permeabiliteit dan wat de onverbrande cokes heeft.
Invloed van Cokeseigenschappen
Het wordt vaak gesteld dat de behoefte aan hoge kwaliteit sinter en cokes essentieel is om hoge GSI-snelheden te bereiken en hoge productiviteit te handhaven. Het is het meest belangrijk om de algehele HO-permeabiliteit te verbeteren om hoge productiviteit bij hoge GSI-snelheden te bereiken. Normaal gebruiken HO's met hoge GSI-operaties hoge sterkte cokes (in termen van trommelindex) en lage SiO₂ en lage Al₂O₃ sinter met uitstekende hoge-temperatuur reducerende eigenschappen. Verscheidene Aziatische HO's bereiken hoge productiviteiten met GSI-snelheden boven 200 kg/tVI door gebruik te maken van hoge kwaliteit grondstoffen.
Op basis van industriële ervaring is gezien dat de bosh-cokesgrootte toeneemt met koude sterkte (I40), toeneemt met warme sterkte (CSR), toeneemt met grove cokesgrootte, en afneemt met GSI-snelheid. Resultaten van tuyère-harken bij 'Corus Ijmuiden HO' hebben getoond dat één punt I40 resulteert in 1,5% meer bosh-cokes boven 40 mm vierkant. Het is gevonden dat er geen relatie is tussen de steenkoolinjectiesnelheid en de hoeveelheid fijn cokes aan het tuyère-niveau. De data voor injectie en I40 suggereert dat er maximale cokesdegradatie is rond GSI-snelheid van 120 kg/tVI.
Een studie die cokesgedrag in de lagere zone van de HO onder hoge GSI-snelheden onderzocht, vond dat cokes preferentieel geconsumeerd wordt. Dit verlaagt de CO₂-concentratie rond het cokesdeeltje en vergroot de reactielaag van de cokes rond het oppervlak en naar de binnenkant van het deeltje. In de aanwezigheid van geïnjecteerde cokes, is de slijtvastheid van de cokes toegenomen en het totale poriënvolume in de cokes toegenomen. Deze verhoogde slijtvastheid met verhoogde GSI-snelheden kan de reden zijn voor de toename bosh-cokesgrootte bij hoge GSI-snelheden.
Analyse van cokesmonsters genomen op tuyère-niveau heeft getoond dat, bij hoge GSI-snelheden, de hoge-temperatuur eigenschappen (CSR en CRI) een groter positief effect hebben op permeabiliteit dan koude sterkte-eigenschappen. Het lijkt erop dat permeabiliteit niet verbetert na een CSR-waarde van ongeveer 65% tot 70%.
In een studie met de data van verschillende HO's met GSI-snelheden boven 170 kg/tVI, hebben de HO's een hearth-index (HI = CRI – 2,5 x CSR + 100%) boven 97%, hoewel geen duidelijke relatie tussen HI en injectiesnelheid is gevonden. Het is ook waargenomen dat productiviteit toeneemt met HI. Het is ook voorgesteld dat bij hoge GSI-snelheden de cokes slijtage moet weerstaan (lage I10) en hoge CSR moet hebben.
In een studie die de invloed van de cokeskwaliteit op de productiviteit van de HO onderzocht, is een globale cokeskwaliteitsindex ontwikkeld. Deze index geeft een indicatie van de warmtevariatie aan de bodem van de HO en dus een idee van de hearth- en schacht-permeabiliteit van de HO. Deze globale cokeskwaliteitsindex is gedefinieerd door de vergelijking Iglobal.cokes = 0,5 x [(I40 – 3,42 x I10 + 100) + (CSR – 2,6 x CRI + 100)]. De variatie in de warmtevariatie in de bodem van de HO kan verklaard worden door de variatie in de Iglobal.cokes. Deze index wordt in sommige fabrieken gebruikt om de operatiestrategie van de HO's te bepalen, als Iglobal.cokes laag is, worden de steenkoolinjectiesnelheid en productie verlaagd. Het is overwogen dat de toevoeging van onverbrande steenkool aan de bestaande cokesfijnen leidt tot lagere permeabiliteit in de deadman-zone resulterend in verminderde cokesbed-stabiliteit.
Echter, de permeabiliteit wordt gevonden om af te nemen met toenemende VM-inhoud en fijnere groottebereik van de geplette steenkool. Een verklaring hiervoor is dat naarmate de verbrandbaarheid van de steenkool toeneemt (toegenomen vluchtige inhoud en/of fijner maald), er grotere verbranding binnen de tuyère is, wat een groter volume gassen geeft die in de razern geïnjiceerd worden, leidend tot grotere blaasimpuls. Deze grotere blaasimpuls veroorzaakt de toename in razern-diepte en toename in de degradatie van razern-cokes, wat leidt tot verhoogde cokesfijnen meedrag.
In een studie die de invloed van de blaasenergie op de vorming van de razern onderzocht, is een lineaire relatie tussen blaasenergie en de diepte van de razern gezien. Een 2-dimensioneel model van de razern toont lineaire relatie tussen blaassnelheid en razern-diepte voor constante cokesgrootte en HO-afmetingen. De toename in deadman-instabiliteit en cokesdegradatie door verhoogde blaasimpuls is gemodelleerd in andere studies. Deze modellen tonen aan dat de diepte van de razern lineair toeneemt met blaassnelheid voor een constante cokessterkte.
Met behulp van de data van verschillende studies, is de variatie in blaasimpuls met de koolstofinhoud van de geïnjecteerde steenkool geschat. Dit kan tonen hoe de rang van de geïnjecteerde steenkool de cokesfijnen-generatie beïnvloedt. Een typische hoge VM steenkool produceert tot twee keer zoveel cokesfijnen als een lage VM GSI steenkool door de verhoogde blaasimpuls als gevolg van de verbranding van de vluchtigen binnen de tuyère. Operationele data tonen aan dat, bij injectiesnelheden van ongeveer 170 kg/tVI, permeabiliteit en productiviteit toenemen wanneer de razern-diepte toeneemt (hogere blaasimpuls). Het vergroten van de razern verkleint het deadman-gebied en vergroot dus het gebied waar VI en slak kunnen dalen en waar gasstroom kan stijgen.
In Europa wordt de koude cokessterkte en in Japan de warme cokessterkte gebruikt als de cokesparameter om cokeskwaliteit te monitoren door veel fabrieken die opereren met hoge GSI-snelheden. Er is bewijs dat cokessterkte alleen niet voldoende is om de degradatie van cokes te voorspellen door fysieke en chemische mechanismen.
Invloed van Steenkoolaschemie op Slakviskositeit
De viscositeit van de slak kan de HO-productiviteit beïnvloeden aangezien de productiviteit gerelateerd is aan het overstromingsfenomeen dat in de lagere zone van de HO kan optreden. De slakviskositeit kan de permeabiliteit en de vloeistof-overstromingsfactor nadelig beïnvloeden. Tuyère-monsters van een Japanse HO hebben een waardevolle inzicht gegeven in de invloed van de as van geïnjecteerde steenkool op de fysische eigenschappen van de druppelende slak en de permeabiliteit van de regio omringende de razern voor een hoge productiviteit en operaties met hoge GSI-snelheden.
In recente jaren zijn er verschillende studies geweest in de voorspelling van slakviskositeiten vanwege het belang ervan voor het stroomgedrag van slak in HO's. In een van de studies, is een quasi-chemisch viscositeitsmodel ontwikkeld voor volledig vloeibare slakken in het Al₂O₃-CaO-FeO-MgO-SiO₂ systeem, wat goede overeenstemming tussen experimentele data en voorspellingen over de hele samenstellingsbereik heeft getoond. De samenstelling van de slak beïnvloedt de vloeistof-temperatuur in SiO₂-CaO-MgO-Al₂O₃ systemen. Een kritische slaktemperatuur waarop de viscositeit van de slak abrupt verandert, is beschreven. Bij een basiciteit van minder dan 1,3, is de kritische temperatuur rond 1340°C en bij een basiciteit van meer dan 1,3, is de kritische temperatuur rond 1380°C. Het verlagen van de MgO-inhoud van de slak verlaagt de slakviskositeit maar de temperatuur van de slak is de belangrijkste factor.
Een laboratoriumstudie heeft getoond dat mengen van geplette fluxen met as van cokes en steenkool het smeltpunt van de tuyèreslak met meer dan 200°C verlaagt. Tegelijkertijd is de slakviskositeit aanzienlijk verbeterd. In een andere studie zijn de reacties aan het interface van onverbrande cokes en ijzer onderzocht. Het is gevonden dat de oplossing van koolstof in het vloeibare ijzer meer beïnvloed wordt door de chemie van de aslaag die gevormd is aan het interface dan door andere factoren. Een toename in silica-inhoud vertraagt de koolstofoplossing. Siliciumverdamping kan in sommige steenkoolen optreden. Verder is aangetoond dat de vorming van ferrietisch ijzer aan het oppervlak ook de koolstofoplossing kan vertragen.
De alkalien van cokes of GSI die het meest van belang zijn voor HO-operators zijn Na₂O en K₂O. Binnen de HO is er een hercirculatie van de alkalien aangezien de alkalidampen geproduceerd in het lagere deel van de oven gecondenseerd worden in het bovenste deel van de oven. Hoge alkalibeling kan leiden tot de vorming van schillen (schedels) op de HO-wand leidend tot HO-onregelmatigheden als hangen en glijden. Het chloorgehalte van de geïnjecteerde steenkool kan de hercirculatie van alkalien binnen de HO verhogen. Het niveau van hercirculerende belasting kan gecontroleerd worden door slakvolume en de chemie aan te passen.
De resultaten van een studie naar de invloed van alkalien in HO's wijzen erop dat verlaagde slakbasiciteit, verlaagde hearth-temperatuur, verhoogde topgastemperaturen, gebruik van lage alkaliblading belangrijke factoren zijn in de controle van alkalien in de HO. De meest effectieve controle is om alkalieneinput te beperken tot 2,0 kg/tVI tot 2,5 kg/tVI. De hoofdinteractie van alkalien met cokes treedt op als de cokes door de hercirculerende zone gaat en verrijkt raakt in alkalien. Dit verzwakt de cokes en maakt het vatbaarder voor breuk. De mate van dit effect hangt waarschijnlijk af van het type koolstoftextuur. De cokes verliest zijn alkalien als het naar beneden de oven gaat door de hoge-temperatuurzone nabij de razern.
Met GSI verdampen de alkalien van de geïnjecteerde steenkool in de razern en dan door de temperatuurdaling condenseren in de deadman-zone. De piekwaarden van alkaliengehalten zijn rond 2 m van de tuyèreneus. De opbouw van alkalien binnen de deadman-zone kan leiden tot permeabiliteitsproblemen geassocieerd met de VI-stroom naar de hearth. In een van de studies over het effect van chloor en alkalien op HO-operatie, is gevonden dat een reductie van chloor- en alkalieneinput de HO-permeabiliteit verbeterde.
Productieproces
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Optimalisatie van Hoogovensoperaties met Nootscokes: Efficiëntie en Kostenvoordelen
- Voorkomen van Onregelmatigheden in Hoogovenoperatie: Bewezen Strategieën
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- Geoptimaliseerde bovenaf laadsystemen voor hoogovens: efficiëntie en veiligheid
- IJzerproductie optimaliseren: De chemie van hoogovensmelterij
- Hoogovenschacht Refractaire Voering: Bescherming van Schillen voor Continu Bedrijf
- Cokesovengas-injectie: verhoging van hoogovenefficiëntie en CO2-reductie
- Belangrijkste factoren die cokesverbruik in hoogoven beïnvloeden
- Optimaliseren van Hoogovensontwerp voor Superieure Prestaties en Levensduur
- Uitgebreide gids voor het veilig afsluiten van een hoogoven