



Belangrijkste Kenmerken van een Modern Warmbandwalzwerk voor Hoge Prestaties
Hoofdkenmerken van een Modern Warmbandwalzwerk
Het doel van een warmbandwalzwerk (HSM) is om dikke plakken op te warmen en te walzen tot dunne band met een wijd bereik van dikte. Vanwege zijn enorme omvang en grote investering moet een warmbandwalzwerk een levensduur van meerdere decennia hebben. De walzwerk moet in staat zijn om te voldoen aan de marktvraag voor een wijd bereik van staalkwaliteiten, met name hoge sterkte en geavanceerde hoge sterkte stalen (AHSS) met goede koude vormbaarheid en superieure bandeigenschappen. De walzwerk moet in staat zijn om aan de volgende eisen te voldoen:
- Hoge beschikbaarheid van de walzwerk gekoppeld met hoge productiviteit en hoge opbrengsten.
- Voldoen aan de behoefte aan laag onderhoud.
- Voldoen aan de behoefte aan lagere energieverbruik.
- Verbeterde productkwaliteit door het halen van nauwe dikte- en profieltoleranties zoals nodig voor moderne klanten, door krachtige controles en afstellingen. Deze toleranties kunnen veel nauwer zijn dan gespecificeerd in diverse internationale standaarden.
- Meer flexibele walschema's om korte levertijden en economische walsing van kleinere partijen te garanderen.
Belangrijke Kenmerken en Technologieën
Om aan deze eisende eisen te voldoen, worden veel belangrijke kenmerken geïntegreerd in de moderne conventionele warmbandwalzwerken. Enkele hiervan worden hieronder beschreven.
Opverwarmingsoven
Moderne warmbandwalzwerken zijn uitgerust met energie-efficiënte loopbalkovens die normaal geautomatiseerd zijn. Deze opwarmovens verwarmen de plakken uniform tot de doeltemperaturen bij de vereiste productiesnelheden en zonder loopbalksporen en zonder koude plekken. Deze ovens zijn in staat om koude of warme plakken als laadmateriaal in de oven te ontvangen.
Ontschillers (Descalers)
Ontschillers zijn een must in warmbandwalzwerken voor het bereiken van goede oppervlaktekenmerken. Huidige ontschellers gebruiken state-of-the-art mondstuktechnologie met hoogst effectieve toepassing van hoogdruk water (tot 400 bar). Ontschillers zijn meestal van gesloten ontwerp om te voorkomen dat water ontwijkt.
Plakmaatpers (Slab Sizing Press)
Een plakmaatpers in het ruwwalzwerkgebied heeft het technologische voordeel ten opzichte van een conventionele randwals. Naast grote breedtereducties (tot 350 mm), resulteert het in een duidelijk betere doorvorming van de plak tot in het centrum. Plakmaatpers produceert plattere 'dog bones' wat leidt tot minder respreading en grotere maatefficiëntie. Een speciaal korte-hub bedrijfsmodus aan de plakkop en -staart resulteert in minder afsnijverliezen en hogere opbrengsten. Plakmaatpers stelt het aantal verschillende gietformaten in continue gietmachines in staat om terug te brengen naar slechts een paar standaardbreedtes en biedt dus meer flexibiliteit in productie. Plakmaatpers verbetert breedtetolerantie over de hele band.
Hydraulische Randwalsafstelling
De breedte van de band van kop tot staart wordt door dit systeem gecontroleerd. De snelle dynamische respons van dit systeem stelt snelle correctieve bewegingen aan het materiaalkop en -staart in staat voor het verminderen van afsnijverliezen en het controleren van de breedte over de lengte van de band. De nieuwste generatie randwalsen zijn volledig hydraulische faciliteiten zonder enige additionele electromechanische afstelsystemen.
Spulekast (Coil Box)
Deze wordt tussen het ruwwalzwerk en het afwerkwalzwerk geïnstalleerd om spoelen van tussendraad te vormen, dienend als zowel materiaal- als warmte-accumulator. Tijdens het afspoelen wordt het staarteinde van de tussendraad het kopereinde van de tussendraad als het het afwerkwalzwerk binnenkomt. Spulekast stelt een kortere afstand tussen het ruwwalzwerk en afwerkwalzwerk in staat. Het minimaliseert ook de temperatuurdaling van de tussendraad die het afwerkwalzwerk binnenkomt. Spulekast kan met mandrel zijn of mandrellos. De mandrellose spulekast bijdraagt verder tot het reduceren van de temperatuurdaling aan de binnenste wikkelingen in vergelijking met mandrel-type spulekast. Mandrellose spulekast maakt ook ruimte om de zijnewarmteschermen te installeren die bijdragen aan het reduceren van de temperatuurdaling aan de bandrand. Spulekast is weergegeven in Fig. 1.
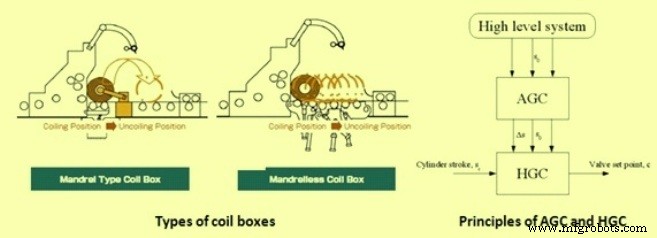
Fig 1 Typen spulekasten en principes van AGC en HGC
Automatische Diktecontrole (AGC) en Hydraulische Gatcontrole (HGC)
De controle van de ruimte tussen de werkrollen, en met andere woorden de banddikte, wordt in twee stappen gemaakt met twee regelsmodules (Fig 1). De eerste module heet AGC, terwijl de tweede module HGC heet. AGC ontvangt dikte-setpoints van een hoger niveau systeem. Het berekent en compenseert zaken als walslijtage, warmteuitdijing in de walsen, rek van de draad en andere onmeetbare hoeveelheden die de gat beïnvloeden. Een dikte meting wordt tijdens de passen gemaakt, wat door AGC wordt gebruikt. De dikte terugkoppeling wordt door een PI-controller gegeven en bij de totale gat afwijking opgeteld. Het kan worden gezien als model foutcompensatie. Deze compensatie verandert de cilinderpositie referentie in de HGC. Er is geen dikte terugkoppeling controle in de HGC. HGC controleert de gat tussen de twee werkrollen. HGC gebruikt de hogere niveau setpoints als walsgat referentie waarden. Metingen van positiegevers op de cilinders en de huidige compensatie worden gebruikt om de walsgat te berekenen. De HGC is positie gecontroleerd en gebruikt de referentie en de echte gat om de banddikte te controleren.
Automatische Breedtecontrole (AWC)
Uitstekende breedtenauwkeurigheid kan worden bereikt door het leveren van het hydraulische AWC-systeem op de verticale randwals van kop tot staart van de band. Hydraulische cilinder bediende breedtecontrolesysteem wordt gebruikt. Dit systeem werkt als de korte-hub controle voor het kop- en staarteinde van de band en als een AWC-systeem voor de rest van de band. Elektromechanische servokleppen controleren de hydraulische cilinderpositie precies.
Werkrolbuiging (Work Roll Bending)
In een warmbandwalzwerk hebben de steunwalsen een grote diameter voor het ondersteunen van de werkrol en het voorkomen van buiging. Maar in de praktijk buigen zelfs steunwalsen wanneer de kracht op de lagerbehuizing groter wordt. Dit maakt de kracht die op de werkrol wordt toegepast hoger dichter bij de lagerbehuizing en kleiner in het midden van de rol. De band aan de andere kant werkt met een reactieve kracht. Dit werkt op het midden van de rol. Dit buigt de werkrol op zijn beurt en beïnvloedt het bandprofiel (Fig 2). Werkrolbuigingssysteem stelt profielvorming van de band in staat door een tegenwerkende kracht op de werkrollagerbehuizing toe te passen. Toepassing van een grote buigingskracht maakt de band vlakker. De buigingskracht verandert constant en de referentiekracht wordt berekend als een functie van de walskracht. Vier hydraulische cilinders aan elke kant genereren de kracht.
Continu Variabele Kroon (Continuous Varying Crown - CVC)
Een andere manier om het bandprofiel te veranderen is om een rol met een profiel te gebruiken. De gat tussen de rollen kan worden veranderd door axiale verschuiving van de rollen (Fig 2). De CVC-techniek wordt ook wel rolverschuivingstechniek genoemd. CVC-techniek heeft langzamere dynamica maar een wijdere bereik dan werkrolbuiging. Aangezien CVC en werkrolbuiging elkaar aanvullen, worden beide technieken normaal in de moderne warmbandwalzwerken gebruikt.
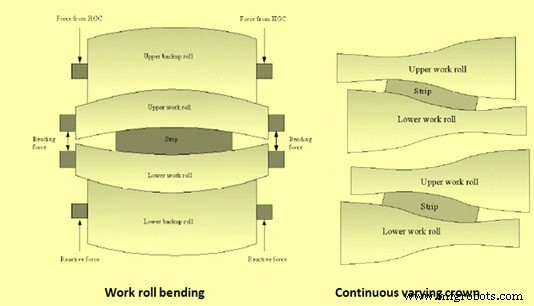
Fig 2 Werkrolbuiging en continue variabele kroon
Walseccentriciteitscompensatie
Walseccentriciteit is een periodieke storing veroorzaakt door een structuur van steunwalsen in walswerken, en het beïnvloedt de productdiktenauwkeurigheid. Het kan niet direct door sensoren worden gemeten, dus het moet worden geïdentificeerd door gemeten dikte of gemeten walskracht. Wanneer er een groot verschil in diameters is tussen boven- en onderste steunwals, is de prestatie van walseccentriciteitscontrole met terugkoppelingssignalen van walskracht of dikte niet zo goed. Ook is het moeilijk voor de controle om te worden toegepast vanaf het alleruiterste kopereinde omdat het nodig is om de walseccentriciteit tijdens het walzen te identificeren. Walseccentriciteitscompensatiecontrole identificeert boven- en onderste walseccentriciteit respectievelijk vanuit één signaal van walskracht en start de controle vanaf het kopereinde.
Werkrolsmering
Door de loop van de werkrollen te smeren, worden oppervlakte defecten vermeden en walslijtage gereduceerd. De voordelen van het aanbrengen van smeringsmedium op de werkrollen omvatten het vermijden van schilopbouw en afschilfering van het werkroloppervlak met een minimum van walsolie, verbeterde bandkwaliteit, gereduceerde exploitatiekosten, verlengde walswerkgebruikstijden, verlengde walsgrenzen en gereduceerd energieverbruik.
Intensief Afkoelsysteem en Randmaskering
Het bandafkoelsysteem koelt de band die door het afwerkwalzwerk is gewalst en bevindt zich op de uitlooptafel tussen het afwerkwalzwerk en de afspoeler. Het afkoelsysteem is ontworpen als een laminarstroomsysteem aan zowel boven- als onderkant, met een lijnzijde kopvatsysteem. De afkoelzone is verdeeld in de benodigde afkoelbanken die zullen bestaan uit intensieve afkoelbanken voor snellere afkoeling, normale afkoelbanken voor regelmatige afkoeling, en de afkoelbanken voor fijn temperatuurcontrole om de gewenste afkoelpatronen en opspool temperaturen voor duale fasen en TRIP stalen te bereiken. De combinatie van laminare afkoeling en randmaskeringssysteem voorkomt excessieve afkoeling van de bandranden, waardoor spanningsverschillen over de bandbreedte worden geminimaliseerd.
Geavanceerde Afspoelers (Advanced Down Coilers)
Een hydraulisch afstelbare invoergids wordt aan het uiteind van de uitlooprollentafel geleverd om de band te centreren voordat het de afspoeler binnenkomt. De band, die met de afwerksnelheid binnenloopt, wordt betrouwbaar gegrepen door de knipeenheid en op de spoelmandrel geleid. De kenmerken van de afspoeler omvatten hydraulisch bediende wrapperrollen, gecontroleerde hydraulische spreiding van de mandrel, automatische kalibratie en exacte hydraulische afstelling van de gat en de mandrelrollen, gecontroleerde beperking van de wrapperrolkrachten als functie van bandafmetingen en materiaal en bandspanning aan de bandkop opgebouwd na twee tot drie wikkelingen.
Productieproces
- Hot Dogs: Geschiedenis, Productie, Voeding en Toekomstige Trends
- Luchtballonnen: Van de Gebroeders Montgolfier tot Modern Vliegen
- Het Vak van de Vioolboog: Geschiedenis, Materialen en Productie
- Sprout: Geavanceerde Zelfwaterende Binnenplanter met Arduino
- Bouw een Prachtige NeoPixel LED Matrix met Arduino Nano: Stap-voor-Stap Handleiding
- Moderne Jukebox: Raspberry Pi & Arduino LED Muziekspeler
- Efficiënte Energiebesparing met Droge Afkoeling van Hete Cokes
- Efficiënt Beitsen van Warmgewalste Koolstofstalen Strippen om Oxideschillen te Verwijderen
- Belangrijkste Innovaties in Moderne Staaf- en Lichtprofielwalzwerken
- Warmwaterpomp Basis: Hoe Ze Werken & Waarom Ze Belangrijk Zijn
- Bankschroef Freesboormachines Uitgelegd: Kenmerken, Gebruik en Voordelen