



Vorming van Scaffold in Hoogovenschachten Begrijpen
Vorming van Scaffold in Hoogovenshaft
De term scaffold wordt gebruikt wanneer er aanwas of korstvorming is op de hoogovenwand (BF) wat een afname van het dwarsdoorsnede-oppervlak van de schacht van de BF veroorzaakt. Scaffold kan zich relatief hoog in de BF-schaft voordoen of relatief laag in de BF-schaft (bij de top van de bosh). Het is moeilijk om de typen scaffolds te generaliseren aangezien er heel weinig gemeenschappelijk is tussen de structuur en locatie van scaffolds van verschillende BF's. Echter, scaffolds kunnen over het algemeen in twee groepen worden ingedeeld. Deze groepen zijn: (i) gelamineerde scaffolds, en (ii) niet-gelamineerde scaffolds. Scaffolds met gelamineerde structuur bestaan uit afwisselende lagen van metallisch ijzer (Fe) en lading rijk in alkaliën. Typische vorming van een grote scaffold in een BF is getoond in Fig 1.
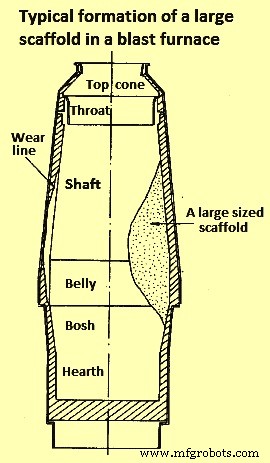
Scaffolds kunnen hanging in de BF veroorzaken. Hanging ontstaat wanneer de lading, op weg naar beneden, een zeer hoge weerstand ontmoet wat resulteert in de stopzetting van de beweging van de lading. De hanging kan breken, en dan valt het materiaal naar beneden vanwege de gat die onder de hanging is ontstaan. Na de breuk, wanneer het glijden plaatsvindt, vallen normaal grote hoeveelheden materiaal naar beneden en resulteert in onregelmatige werking van de BF wat resulteert in een niet-uniforme gasverdeling met de implicaties op de BF-parameters.
Voorwaarden voor stabiele en schadelijke scaffoldvorming zijn: (i) aanwezigheid van geschikt materiaal in de BF-lading om de scaffold te bouwen (bijv. fijnen, slecht gezifde lading, sinter met inferieure lage-temperatuur reductie-degradatie eigenschappen, gebruik van lang opgeslagen, natte en koude sinter, of kleine cokes etc.), (ii) aanwezigheid van agglomerrend (cementerend) materiaal voor de agglomering van het ladingsmateriaal, (iii) aanwezigheid van een fixatie (anker) mechanisme om de scaffold op de schachtwand van de BF te bouwen wat een chemische binding met het voeringsmateriaal kan zijn, fysieke ankering rond de koelplaten, boogbouw richting de bosh-wanden, of simpelweg condensatie van het agglomerrende materiaal op de wand, (iv) continue toelevering plaatsvind van de hechtende componenten, en (v) gevormde scaffold is sterk genoeg om de slijtkrachten van het dalende materiaal te weerstaan.
Locatie van Scaffolds
De plaats waar de scaffold zich bevindt hangt af van het agglomerrende materiaal, hechtend materiaal, ladingsmaterialen, ovenoperatie, en ovenconstructieve kenmerken zoals koelelementen en voeringsmateriaal. Het kan op verschillende niveaus in de BF voorkomen zoals de schacht, de bosh, of de buik. Fig 2 geeft enkele weergaven van scaffolds in een BF.
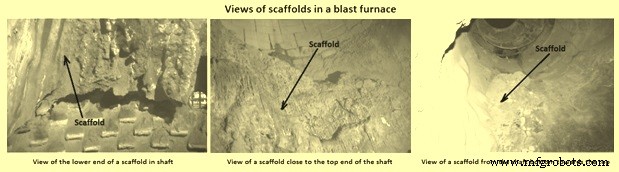
Typische chemische samenstelling van de wortel en de harde korst van scaffoldmonsters van enkele van de BF's in Europa zijn gegeven in Tabel 1.
| Tabel 1 Typische analyse van scaffold van monsters uit Europese BF's | ||||
|---|---|---|---|---|
| Nr. | Samenstelling | Wortel van de scaffold | Harde korst van de scaffold | |
| Monster 1 | Monster 2 | |||
| % | % | % | ||
| 1 | C | 4,24 | 1,59 | 8,4 |
| 2 | Fe (totaal) | 56 | 33 | 42,6 |
| 3 | SiO₂ | 5,4 | 21 | 5,9 |
| 4 | Al₂O₃ | 9,51 | 5,16 | 1,26 |
| 5 | CaO | 11,9 | 20,6 | 5,35 |
| 6 | MgO | 4,95 | 6,08 | 1,91 |
| 7 | ZnO | 0,002 | N.D. | 23,3 |
| 8 | PbO | 0 | N.D. | 0,26 |
| 9 | K₂O | 0,86 | 1,57 | 3,1 |
| 10 | Na₂O | 0,36 | 0,76 | 1,3 |
| 11 | S | 4,2 | 0,05 | 0,20 |
Scaffolds in de Bosh en Buik
In een ideale BF vindt de opbouw en afschilfering van scaffolds continu plaats zodat er geen grote variaties in de koelverliezen of slagsamenstelling worden waargenomen. In oudere BF's met koelplaten en keramische voering, is dit evenwicht moeilijk te bereiken, vooral wanneer de voering is geerodeerd. In recente BF's met staven of koperplaat-grafiet voering, is er een regelmatige opbouw en afschilferingsreeks van scaffolds afwisselend. Afschilfering van de scaffolds vindt normaal twee of meer keer per week plaats.
De scaffold bestaat uit cokesbries, gereduceerde ertscomponenten, slag, stofcomponenten zoals roet, en gecondenseerde alkaliën etc. Dit type scaffold is bros en schilt vrij gemakkelijk af. Als dit type scaffold langer op de bosh-wand blijft, met name wanneer het de bosh-omtrek bedekt, is het mechanisch stabiel en wint het aan sterkte met de tijd. IJzeroxiden worden gereduceerd tot metallisch Fe, gesinterd samen en gekoolstofiseerd. Cokes koolstof (C) wordt vergast door oplossingsverliesreactie wat ruimte laat voor stof en condensermaterialen, bijv. kaliumoxide (K₂O). Wanneer de scaffold langer bij hogere temperaturen in de bosh gebleven is, is de scaffold compact en bevat voornamelijk Fe en slag. Hoe langer de scaffold blijft, des te meer het in afmetingen toeneemt en het risico op serieuze storingen groeit.
Een typische scaffoldvorming verloopt door de redenen en stappen bestaande uit: (i) er zijn veel fijnen en slecht gezifde sinter met inferieure lage-temperatuur reductie-degradatie eigenschappen in de lading aanwezig, (ii) Het fijn materiaal scheidt zich af naar de wandkant waar de gasstroom zwak is, de temperatuur laag en reductiesnelheid langzaam, (iii) de wortel van de cohesieve zone is laag in de bosh en kan ook gemengde lading zijn, (iv) de normale daling van de lading stopt door een hanging of een onderhoudsstop, (v) de decrepitatie van sinter gaat door door zijn reductie, (vi) verzacht of half gesmolten materiaal hecht aan een koelelement en solidificeert, (vii) wanneer de lading weer begint te dalen (de hanging glijdt of de oven wordt weer gestart na de stop), blijft dit gehechte materiaal op zijn plaats, (viii) zink (Zn) en alkaliverbindingen condenseren uit het gas in het stagnante materiaal en agglomeren de fijnen samen, (ix) vorming van de wortel van de scaffold, (x) op het oppervlak van het stagnante materiëllaag, richting de lading, gaat de condensatie van agglomerrende verbindingen en stof door met het bouwen van een harde korst van Fe, ZnO (zinkoxide), K₂O, en slagecomponenten, (xi) voortgezette groei omhoog en iets richting het ovencentrum. Als dit type scaffold toegestaan wordt te groeien, kan het enige tijd groeien zonder significante problemen te creëren, maar daarna veroorzaakt het ernstige storingen in de operatie van de BF, bijv. uitgekoelde hertog, tuyère-uitvallen etc.
Scaffolds in Midden en Onderste Schacht
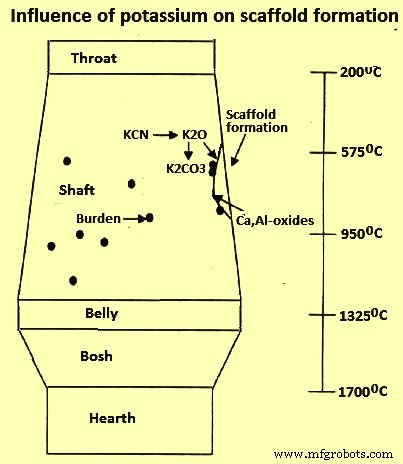
Traditioneel worden alkaliën beschouwd als de reden voor de vorming van scaffolds in de BF-schaft. Bij temperaturen boven 1100 °C worden alkaliën gereduceerd en verdampt uit de gesmolten slag en stijgen ze op met het gas. Alkali-cyaniden worden gevormd bij temperaturen variërend van 900 °C tot 1000 °C en bij temperatuurbereik van minder dan 750 °C tot 880 °C worden deze dampen gecondenseerd en geoxideerd door CO₂ tot carbonaten. Alkaliën kunnen ook reageren met ladingsmaterialen, stofdeeltjes en de voering als de temperatuur hoog genoeg is. In het Na₂O-K₂O-MgO-CaO-Al₂O₃-SiO₂ systeem, zijn er veel samenstellingen met lage smeltpunt met ervan sommige een smeltpunt zo laag als 700 °C. Bij fluctuerende temperaturen kunnen deze smelten meer vast materiaal oplossen wanneer de temperatuur stijgt en deeltjes samen agglomeren wanneer de temperatuur weer daalt. Deze lage smeltende mengsels decomponeren tot meer stabiele fasen tijdens solidificatie en het is moeilijk om een bepaalde smeltsamenstelling als agglomerrende fase te fixeren. De gekristalliseerde fasen hebben meestal hogere smeltpunten dan de initiële gesmolten fase. Daarom wordt bijv. KAlSiO₄ (kalsiliet) vaak in de scaffolds gevonden, zelfs al heeft het een zeer hoog smeltpunt (groter dan 1700 °C). De invloed van K op de scaffoldvorming is getoond in Fig 3.
Zink wordt gereduceerd bij ongeveer 800 °C en verdampt bij 907 °C. Het wordt terug geoxideerd tot ZnO in de koudere delen van de lading waar de temperatuur onder de 800 °C daalt en waar de verhouding van CO₂ / (CO₂+CO) hoger is dan 0,2.
De scaffold kan erg snel groeien als er geen slijtmechanisme is zoals de beweging van de dalende lading. Tijdens de beweging van de dalende lading, fungeren cokesbrokken met harde randen als slijpmateriaal. De groei van de scaffold is een evenwicht tussen hechtende en slijtende verschijnselen. Er zijn veel bijdragende factoren eerder beschreven. Het is over het algemeen moeilijk om slechts één factor aan te wijzen. Normaal triggert een som van veel factoren de groei van een scaffold.
Scaffolds in de Bovenste Schacht
Scaffolds in de bovenste schacht zijn zeer veelvoorkomend wanneer de ladingsmaterialen niet grondig zijn gezifd of de waarden van hun lage-temperatuur afbraakeigenschappen slecht zijn. De fijnen in de lading scheiden zich af naar de wanden of ze worden gevormd door decrepitatie van sinter. Overmatige hoeveelheden fijnen geven aanleiding tot hoog drukval en kunnen de zogenaamde 'stofhanging' veroorzaken. Stagnant fijn materiaal vormt een basis voor agglomerrende verbindingen zoals ZnO en K₂CO₃. Soms kan vocht in natte en koude lading ook condenseren in de fijn materialen aan de wandkant.
De wortel van de scaffold bevindt zich in het midden van de schacht, bij voorkeur geankerd rond uitstekende koelplaten. Omdat de wortel van de scaffold zo hoog in de schacht ligt, is het moeilijk om het te vernietigen door te smelten met de slag. Daarnaast maakt een scaffold in de bovenste schacht het moeilijk of zelfs onmogelijk om de erts/cokes-verdeling langs de ovenstraal te controleren.
Oorzaken voor de Vorming van Scaffolds
Er zijn verschillende theorieën over hoe de vorming van scaffolds geïnitieerd wordt, maar alle theorieën accepteren dat alkaliën en/of Zn betrokken zijn in het proces van scaffoldvorming. Het basisverschil tussen de theorieën is of alkaliën en Zn alleen fungeren als initiatieven voor scaffoldvorming, of of ze verantwoordelijk zijn voor het gehele proces. Het is echter niet zeker of de aanwezigheid van alkaliën en Zn een voorwaarde is voor de vorming van scaffolds, of of ze slechts het hele proces van scaffoldvorming verergeren.
Op basis van chemische en mineralogische studies uitgevoerd op de monsters verzameld voor de scaffolds van verschillende BF's, is het duidelijk dat de vorming van scaffolds in de BF kan plaatsvinden ofwel door een enkele oorzaak ofwel door de meervoud van de oorzaken. De verschillende oorzaken worden hieronder samengevat.
Zink
Zn en Zn-bevattende verbindingen worden in verschillende monsters gevonden. De opbouw van Zn plaatsvindt door cycling van Zn in de BF. Zn-bevattende verbindingen zoals ZnO gaan de BF binnen met de ferroze lading. Terwijl Zn smelt bij temperaturen van 419,7 °C en verdampt bij 906 °C, is het smeltpunt van ZnO 1975 °C. Afhankelijk van de partiële druk van Zn en de CO/CO₂ en H₂/H₂O-inhoud, wordt ZnO gereduceerd bij hoge temperaturen en onder condities gevonden op het tuyère-niveau volgens de reversibele reacties: ZnO + C = Zn + CO, ZnO + CO = Zn + CO₂, en ZnO + H₂ = Zn + H₂O. Gasvormig, metallisch Zn stijgt op in de schacht, waar condities veranderen en het Zn weer geoxideerd wordt en condenseert op het ladingsmateriaal. De neerslag vormt een wit-groenachtige laag bovenop het ladingsmateriaal. Vanwege de hoge smelttemperatuur blijft ZnO gehecht en beweegt naar beneden met de lading. Samen met de nieuwe Zn, binnenkomend met de lading, accumuleert Zn in de BF zolang het niet uit het proces wordt gebracht.
Oxidatie en verdere reacties produceren verschillende Zn-verbindingen die zijn vastgesteld tijdens de mineralogische studies van de monsters. ZnO is het meest frequent gevonden. Enkele van de andere verbindingen zijn zinksilicaat (Zn₂SiO₄), gahniet (ZnAl₂O₄), hardystoniet (Ca₂ZnSi₂O₇), en frankliniet (ZnO·Fe₂O₃). ZnO kan verschillende ladingsfijnen en stof agglomeren, een scaffold in de schacht vormend. Een dergelijke scaffold hoeft niet noodzakelijk direct aan de gehele wand die het bedekt gehecht te zijn.
In een typisch geval van een BF-operatie waar het ladingsmateriaal een zeer hoge Zn-lading heeft tot 45 kg per ton ruw ijzer (kg/tHM), accumuleert de Zn-hoeveelheid in de BF sneller dan bij BF's met lagere Zn-concentraties van de lading. Echter, scaffolds veroorzaakt door Zn zijn geen specifiek probleem van een bepaalde BF. Zn-concentraties kunnen hoge bedragen bereiken in elke BF, als Zn niet uit het proces wordt gebracht door specifieke actie zoals hoge topgastemperaturen.
Sinteren
Als een deel van de ferroze lading in een geaccumuleerde toestand over een lange periode wordt gehouden, kan het zelfs gereduceerd worden bij temperaturen en atmosfeer bestaande in de schacht. Deze accumulatie wordt rijk aan metallische Fe-korrels, gevonden dicht bij slagfasen. Door de druk van de lading en temperaturen boven 900 °C, kunnen de metallische Fe-korrels samen gesinterd worden. Een vaste opbouw van dik Fe ontstaat. Vanwege zijn stabiliteit, hoeft het alleen aan de wand aan de bodem van de accumulatie in de schacht gehecht te zijn waardoor scaffoldvorming ontstaat.
Alkaliën
Alkaliën gaan normaal de BF binnen met het ferroze materiaal en met de cokes in de vorm van silicaten. Opbouw van alkaliën kan plaatsvinden vergelijkbaar met Zn-opbouw in de BF. Gereduceerd op het tuyère-niveau, stijgen alkaliën op in de schacht en condenseren bij temperaturen van 882 °C (natrium, Na) en 779 °C (kalium, K).
De alkalidampen die opstijgen met het omringende gas condenseren in het bovenste deel van de BF waar een deel vertrekt met het topgas, terwijl de rest condenseert op de binnenwanden of op het voedermateriaal. Vanwege de verdamping en condensatie van de alkaliën in de verschillende thermische zones, neigen alkaliën om te cyclen binnen de BF, wat leidt tot accumulatie en interacties met andere voedermaterialen. Dit kan een significante impact hebben op het proces, zelfs wanneer de alkaliën in kleine hoeveelheden worden geladen, doorgaans minder dan 5 kg/tHM. Een vereenvoudigde weergave van alkalicyclus in de BF is getoond in Fig 4. Studies van uitgegravende BF's hebben getoond dat het alkaligehalte het hoogst is waar de temperatuur boven 1000 °C is, wat betekent dat er een verhoogde alkaliconcentratie in het lagere deel van de BF is.
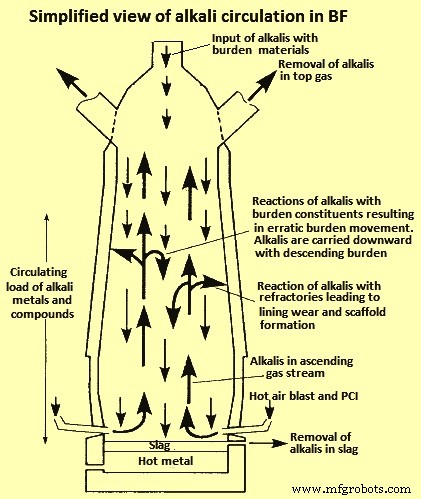
Verschillende reacties die plaatsvinden om de oxiden van alkaliën te vormen met smeltpunten boven het schacht-temperatuurniveau. Alkaliën kunnen ook de lading en stof agglomeren. Als geprecipiteerd aan de schachtwand, kunnen alkaliën ladingonderdelen samenplakken en een scaffold vormen.
Het is niet essentieel dat scaffolds voornamelijk bestaande uit alkaliën in elke BF worden gevormd. Echter, in BF's zijn dunne lagen, bevattende kalsiliet (KAlSiO₄) en andere K₂O-verbindingen aanwezig. Ze worden direct aan de wand gevormd. Het gedrag van KAlSiO₄ is belangrijk. Het kan ladingonderdelen samenplakken en een scaffold vormen. Ferroze delen worden dan gereduceerd en gesinterd samen, een vaste scaffold vormend. Omdat KAlSiO₄ geen stabiele samenstelling is, kan het wegreageren zodat geen of zeer weinig hoeveelheden alkaliën later in de scaffoldmonsters worden gevonden.
Mushy Zone
Bij temperaturen rond 1100 °C begint ferroze ladingsmateriaal te verzachten. Zachte structuren binnen deze mushy zone worden gedwongen door het gewicht van de lading om samen te plakken. Tijdens een stilstand van de oven of eenmaal koudere wand-naar gebieden bereikt worden, solidificeert deze mushy zone, hecht aan de wand en vormt de voorlaag van een scaffold. De scaffold stoort de gasstroom door de schacht en dwingt de stroom in een andere richting. Als door de veranderde gasstroom, de temperaturen onder hun oorspronkelijke niveaus blijven, kan de scaffold nauwelijks weg smelten. Reductie- en sinterprocessen genereren dan een laag van metallische Fe-korrels in slagfasen die nog moeilijker te verwijderen zijn. Zeer grote scaffolds kunnen in BF's gevonden worden waar temperaturen meer dan 1100 °C hebben bereikt. Deze scaffolds bestaan uit slagfasen en metallische Fe-korrels gesinterd samen. Zeer kleine hoeveelheden Zn of alkaliën zijn aanwezig. Daarom wordt in dit gebied geschat dat niet deze elementen, maar een solidificatieproces van mushy materiaal verantwoordelijk is voor de initiële hechting. Verdere indicatoren voor dit vormingsproces zijn de lage verkoolstofing van het Fe en de strak omhuldde cokesdeeltjes.
Water
Water gaat de BF binnen op verschillende manieren. De belangrijkste zijn: (i) natte sinter en cokes, met name sinter ontvangen van de open opslag die niet dakbeschermd is tegen omgevingscondities zoals regen, (ii) waterdampinjectie op tuyère-niveau, en (iii) vloeibare waterinjectie op de top van de lading, in het geval topgastemperaturen een bepaalde waarde overschrijden. Ook, nabij de top van de lading, in de koude wand-naar gebieden, kan waterdamp condenseren. Langs de schachtwand kan vloeibaar water naar beneden vloeien en diepere niveaus van de schacht bereiken. Water accumuleert stof en fijn deeltjes van de lading en kan deze agglomeraten aan de wand plakken. Over een lange tijdperiode vormen sinter- en reductieprocessen een vaste opbouw scaffold.
Water dat langs de schachtwand naar beneden vloeit, verlaagt de temperatuur in wand-naar gebieden. Vanwege deze temperatuurdaling, condenseren Zn en alkaliën veel sneller en worden de corresponderende scaffoldvormingsprocessen versneld. Eenmaal water hottere gebieden bereikt, verdampt het, terwijl de vloeibare waterfase verder naar beneden in de BF-schaft loopt. De waterdamp verlaagt de H₂/H₂O-inhoud in deze gebieden. Als resultaat verandert het evenwicht van de reversibele reactie in de vergelijking ZnO + H₂ = Zn + H₂O in de richting van of verder in de richting van ZnO.
In het overheersingsgebieddiagram voor het systeem Zn-O-H₂ (Fig 5), worden drie verschillende fasen getoond als functie van de H₂/H₂O-inhoud en de temperatuur. De fasen zijn: (i) Zn vloeibaar, Zn(l), (ii) Zn dampen, Zn(v), en (iii) vast ZnO, ZnO(s). Het diagram is berekend uit thermochemische data voor zuivere stoffen. De zwarte lijnen met een buiging bij het kookpunt zijn coëxistentielijnen waar Zn en ZnO in evenwicht samen bestaan. Zn is stabiel boven die lijnen en ZnO is stabiel eronder. Coëxistentielijnen zijn een functie van de activiteit van Zn, a(Zn). Voor ideale gassen, is de activiteit van Zn-dampen, a(Zn) gelijk aan de partiële druk van Zn(v). Onder condities normaal gevonden in BF, worden activiteitswaarden tussen 0,1 en 0,01 verwacht voor Zn-dampen. Hoe verder de condities van de coëxistentielijnen afwijken, des te meer van een product wordt gecreëerd voordat de reactie weer evenwicht bereikt. Als meer ZnO gevormd wordt, dalen de kansen om Zn uit het proces te brengen door hoge topgastemperaturen.
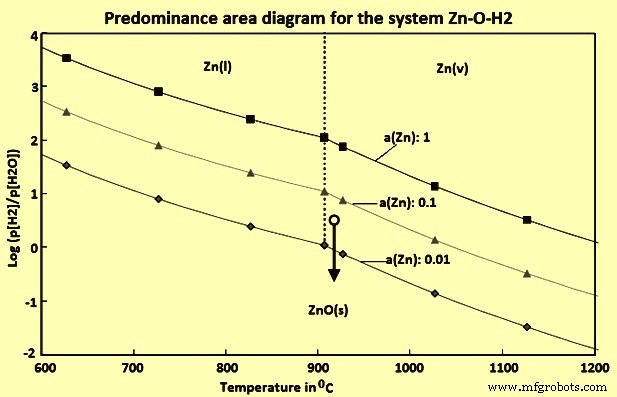
De zwarte cirkel in het diagram karakteriseert een H₂-hoeveelheid die drie keer de hoeveelheid waterdamp is bij temperaturen iets boven het kookpunt van Zn. Afhankelijk van de partiële druk van Zn, is het thermomechanisch evenwicht dichtbij, waarschijnlijk zelfs ten gunste van Zn(v). Als water wordt toegevoegd, verdampt het en daalt de H₂/H₂O-inhoud in de richting van de pijl. Condities zijn nu verder verwijderd van de coëxistentielijnen. Als resultaat wordt de hoeveelheid ZnO gevormd verhoogd. Na neerslag, vormt de scaffold veel sneller aangezien het scaffoldvormingsproces versnelt.
Kalk Samen met Water
Als te verbrande kalk aan het sinterproces wordt toegevoegd, kan het de sinter dwingen te splitsen en te verbrijzelen, als het in contact komt met water en reageert. Als resultaat neemt de hoeveelheid fijn ladingsonderdelen in de BF toe. In het algemeen zijn fijn delen van de lading veel makkelijker te agglomeren en ondersteunen de vorming van scaffold. Binnen de BF kunnen verbrande kalk en water reageren om cement te vormen. De cement agglomereert de lading en vormt een zeer stabiele, vaste opbouw scaffold. Als ferroze ladingsdelen gereduceerd en gesinterd samen worden, wordt een nog stabielere scaffold gevormd.
Proces van Scaffoldvorming
Scaffolds bestaan normaal uit een vaste schil aan de binnenkant van de BF en een laag los ladingsmateriaal tussen deze schil en de wand van de BF. Studies hebben getoond dat de vaste schil zich ontwikkelt langs een isotoom. Tijdens vorming bevindt deze isotoom zich op de positie van de vaste schil. Er zijn twee verschillende structuren mogelijk die de vaste schil aan de binnenkant vormen: (i) metallische Fe-korrels in slagfasen, en (ii) lading geplakt samen door ZnO. Twee vormingsprocessen lijken mogelijk.
In het eerste proces solidificeert zacht, ferroze lading langs een isotoom, als de temperatuur binnen de BF daalt. De reden voor een temperatuurdaling kan een stilstand of een fluctuaties in het proces zijn. Over een tijdsinterval lang genoeg, wordt de Fe-bevattende lading gereduceerd en sintert verder samen bij schacht temperatuur en atmosfeer. Aan het einde van het proces hebben metallische Fe-korrels in slagfasen zich gevormd.
In het tweede proces neerslaan Zn, alkaliën en hun verbindingen en vormen eenmaal de temperatuur onder een bepaald punt daalt. Alleen bij een bepaalde temperatuur creëren reactie- en neerslagprocessen genoeg Zn- of alkaliverbindingen om de lading samen te binden. De cokes- en sinterstructuren samengebonden door ZnO zijn het product. Tijdens verdere reductie- en sinterprocessen van de Fe-bevattende lading, kan Zn wegreageren en vergassen. In dit geval zijn de metallische Fe-korrels in slagfasen het eindproduct van de scaffold, wat in het eerste proces bestaat uit cokes- en sinterstructuren samengebonden door ZnO.
De scaffold gevormd door een van de bovenstaande processen verklaart de vorm van de vaste schil, de laag los ladingsmateriaal en waarom de scaffold binnen een paar dagen gevormd wordt. Eenmaal de vaste schil bestaat, stoort het de gasstroom door de schacht en dwingt de stroom in een andere richting. Als resultaat van de veranderde gasstroom, kunnen temperaturen onder hun oorspronkelijke niveaus blijven. In dit geval kan de scaffold nauwelijks weg smelten. Condensatie en neerslag in de laag los ladingsmateriaal accumuleren later Zn- en alkaliverbindingen. Deze accumulatieprocessen kunnen ook leiden tot de vorming van een nieuwe laag voor de al bestaande schil. De bestaande schil is een structurele steun voor de verdere groei van een nieuwe laag en beschermt het van abrasie.
Scaffolds worden normaal continu gevormd. De alkaliën en Zn-inhoud van de opstijgende gas worden afgezet op de lading of refraktarium als de temperatuur in de schacht daalt. Dit fenomeen creëert langzaam groeiende scaffolds. De groeisnelheid van de scaffoldlaag op het refraktarium is over het algemeen in de orde van een paar millimeter per week. Dit type scaffoldvorming wordt voornamelijk beïnvloed door de alkalien Zn-lading van de lading en de temperatuurverdeling in de schacht.
Storingen of onderbrekingen van het proces in de BF kunnen ertoe leiden dat de lading begint te sinteren. Als dit in het lagere gebied van de oven voorkomt, kan de dalende lading deels of helemaal het geagglomereerde materiaal verwijderen. Als de agglomering in het bovenste deel van de schacht voorkomt, kan de deels geagglomereerde lading stagnant worden. Materiaal beneden deze zone is ook stagnant. Al dit materiaal wordt langzaam met de tijd gereduceerd en wordt gereduceerd Fe. Tijdens de reductietijd en afhankelijk van de temperatuurverdeling in de BF, kunnen de alkaliën en Zn-rook op de oppervlakken van de Fe-oxidedeeltjes neerdalen en verbindingen vormen met alumina- en magnesia-silicaten. De groeisnelheid van dit fenomeen kan aanzienlijk groter zijn vergeleken met scaffoldvorming door neerslag van alkaliën en Zn op het refraktarium. De groeisnelheid hangt af van parameters zoals de uitstrekking van de initiële geagglomereerde ladingszone, temperatuurverdeling, en de hoeveelheid fijn deeltjes in de opstijgende gas.
Maatregelen om Scaffoldvorming te Voorkomen
Als scaffolds erg groot worden, storen ze het proces in de BF en verlagen de BF-efficiëntie. Vaste scaffolds kunnen soms alleen door ontploffing verwijderd worden. Dergelijke radicale tegenmaatregelen kunnen soms niet voorkomen worden. Het lijkt echter mogelijk om in te grijpen met minder extreme maatregelen om scaffoldvorming te voorkomen. Wanneer de scaffolds nog vergelijkbaar klein zijn, met name tijdens het vormingsproces, zijn stappen tegen hun vorming effectief. Enkele van deze maatregelen zijn hieronder gegeven.
Koelcapaciteit
Om het smeltproces van gesolidificeerd ladingsmateriaal aan de schachtwand te initiëren en om solidificatie van de mushy zone in koude, wand-naar gebieden te voorkomen, kan de capaciteit van het schachtkoelsysteem worden verminderd. Het aantal koelboxen in het bovenste deel van de schacht kan worden geminimaliseerd. Minder koelcapaciteit houdt de binnen temperatuur hoog genoeg om een mogelijke mushy zone van solidificatie tijdens stilstanden van de BF te voorkomen. Alternatief lijkt het mogelijk om hoge hoeveelheden cokes nabij de wand te laden, vóór een stilstand. De cokes moeten zo geplaatst worden, dat tijdens de stilstand, ze in het gebied blijven, waar het onderste deel van de scaffold normaal aan de wand plakt. Op die manier kan een solidificatie en wandhechting van zacht ladingsmateriaal voorkomen worden, omdat cokes niet zacht wordt bij schachttemperaturen.
Bij de Wand Laden van Cokes
Hoge hoeveelheden cokes, bij voorkeur geladen richting wand-naar gebieden, verhogen de temperatuur en kunnen scaffolds opsmelten. De temperatuurstijging voorkomt of vermindert ook Zn- en alkalicondensatie en als resultaat, de ontwikkeling van nieuwe scaffolds. De eerste resultaten van een cokeslading bij de wand zijn doorgaans zichtbaar twee of drie dagen na de initiatie. Het nadeel van deze tegenmaatregel is natuurlijk een hogere slijtproces van de schachtwandrefraktarium en verminderde gasbenutting.
Silice
Silice kan reageren met het materiaal van de scaffold en eutectische siliceverbindingen met lage smeltpunten vormen. Daarom kan silice aan wand-naar gebieden worden toegevoegd om scaffolds van de schachtwand af te smelten.
Centraal Laden van Fijn Ladingdelen
Fijn ladingsdelen zijn veel makkelijker te agglomeren en te reduceren. Als ze überhaupt aan de BF geladen worden, moeten ze de BF in het centrumgebied binnengaan. Op deze manier worden de kansen op hechten van de fijn ladingsagglomeraten aan de schachtwand geminimaliseerd.
Balanceren van Alkaliën en Zure Slag
In- en uitvoerbalans geeft waardevolle informatie over het daadwerkelijke aantal alkaliën in het BF-proces. Alkaliën kunnen dan uit de BF gebracht worden door een zure slag. Zure slag verhoogt ook de hoeveelheid zwavel in het ruw ijzer (HM). Daarom is balanceren belangrijk om de BF met de zure slag voor een beperkte periode te bedienen en dus de nadelen zo min mogelijk.
Gedwongen Glijden
Gedwongen glijden vindt plaats wanneer er een stilstand is van de blastdruk voor een paar minuten. Het dwingt de lading om plotseling in de schacht te dalen en de top van de lading zakt naar beneden. Vanwege de plotselinge kracht geïnitieerd door het gewicht van de lading, kunnen scaffolds afbreken. Gedwongen glijden moet alleen aan het einde van het gieten gegeven worden, om kwaliteitsverlies en verontreiniging van het HM door het afglijdende materiaal te voorkomen.
Optimalisatie van Constructieve Kenmerken van BF
Met name aan hun koude top, fungeren koelboxen als anker voor toekomstige scaffolds. In tegenstelling tot staven, produceren koelboxen koude plekken verdeeld over de schachtwand. Deze koude plekken zijn ideale startpunten voor condensatie en solidificatie. Staven met hetzelfde koeleffect als koelboxen produceren een stabiel temperatuurveld, zonder de extreme temperatuurmina. Daarom zijn staven minder geneigd om scaffolds te genereren.
Hoge Topgastemperatuur
Zn kan uit het BF-proces gebracht worden met hoge topgastemperaturen, niet gevende de Zn-dampen genoeg tijd om te condenseren of te reageren. Om dit doel te bereiken, is een optimale topgastemperatuur nodig van ongeveer 350 °C. Samen met hoge hoeveelheden cokes, geladen in het wandgebied, kunnen Zn-hoeveelheden van 45 kg/tHM in de BF afgehandeld worden.
Productieproces
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Optimalisatie van Hoogovensoperaties met Nootscokes: Efficiëntie en Kostenvoordelen
- Optimaliseren van Hoogovenefficiëntie met Geplette Steenkoolinjectie
- Voorkomen van Onregelmatigheden in Hoogovenoperatie: Bewezen Strategieën
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- Geoptimaliseerde bovenaf laadsystemen voor hoogovens: efficiëntie en veiligheid
- IJzerproductie optimaliseren: De chemie van hoogovensmelterij
- Hoogovenschacht Refractaire Voering: Bescherming van Schillen voor Continu Bedrijf
- Belangrijkste factoren die cokesverbruik in hoogoven beïnvloeden
- Optimaliseren van Hoogovensontwerp voor Superieure Prestaties en Levensduur
- Uitgebreide gids voor het veilig afsluiten van een hoogoven