



Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
Koelsysteem van de hoogoven
In aanmerking nemende de enorme kapitaalinvestering die nodig is voor het opnieuw aanleggen van de vuurvaste uitkleiding van een hoogoven (HO), zijn in het verleden enorme inspanningen gedaan om de campagneduur van hoogovens te verlengen. Ontwikkelingen in het HO-ijzerproductieproces en vooruitgang in de materialenwetenschap hebben de productiviteit, brandstofverbruik, productkwaliteit en de campagneduur van de HO verbeterd. Tot de jaren 1990 was de duur van een HO-campagne voornamelijk afhankelijk van de levensduur van de onderste schacht, het gebied met de hoogste thermische belasting. Als warmteoverdracht, thermische spanningen en campagneduur niet geanalyseerd worden, kan dit leiden tot falen van de HO.
Efficiënte koeling is nodig om de thermische belasting en de bijbehorende slijtage van de binnenste uitkleiding van de oven in evenwicht te brengen, en om de mantel en de koelelementen te beschermen. De koelsystemen van een HO spelen een cruciale rol in de campagneduur en dus in de exploitatiekosten. Koelelementen met daarin circulerend water worden tussen de mantel van de HO en de vuurvaste uitkleiding in het bovenste deel van de oven geïnstalleerd om deze componenten te beschermen tegen warmtestraling.
Fritz W. Lurman, een bekende hoogovenexpert uit die tijd, stelde in 1892: "Ongeacht het gebruik van zogenaamde vuurvaste materialen, is koelwater het beste middel om de wanden van de hoogoven te behouden." De functie van het HO-koelsysteem is om de ovenschelp te koelen en oververhitting en daaruit voortvloeiende doorbranding te voorkomen. Het koelsysteem verwijdert de overtollige warmte die in de HO ontstaat en die anders op de schelp zou lasten. Hierdoor voorkomt het koelsysteem een temperatuurstijging van de schelp en de uitkleiding. Er bestaan verschillende methoden voor de koeling van de HO-schelp.
Historische ontwikkeling van HO-koelsystemen
HO-koelsystemen worden sinds 1884 ontwikkeld. Vroeger (tot in de jaren 1920) werd koeling alleen op de kuip en de bosh toegepast. In de jaren 1930 en 1940 werd koeling ook op de schacht uitgebreid. Tegelijkertijd werden externe koelmethoden zoals regenkoeling en mantelkoeling van de ovenschelp geprobeerd. Deze methode beruste op het afvoeren van warmte door de ovenschelp naar het koelmedium, wat hoge thermische spanningen tijdens de warmteoverdracht genereerde en de integriteit van de schelp in gevaar bracht.
In het verleden werd, naast een eigen koelsysteem, het deel van de schelp dat aan de kuip en de bodem van de oven grenst, in sommige ovens ook aan de buitenkant door watersproeiers gekoeld. Ook werden in vroeger tijden koelkasten van verschillende afmetingen, aantallen en ontwerpen gebruikt om de warmte van de oven over te brengen naar een koelmedium in combinatie met externe koeling (sproei-koeling, dubbele schelp).
Stave-koelers: van gietijzer naar koper
Hoogovens met gietijzeren stave-koelers zijn in bedrijf sinds midden 1900. Een stave is een koelapparaat met een of meer interne waterkanalen, in grote aantallen geïnstalleerd op de binnenkant van een HO om de staalschelp te beschermen tegen het hoge-temperatuurgas en het gesmolten ladingmateriaal in de oven, en om het profiel binnen de oven te handhaven. De drie belangrijkste eisen aan een stave zijn: (i) lange levensduur en betrouwbaarheid, (ii) geschikte koelcapaciteit, en (iii) thermische isolatievermogen.
Levensduur en betrouwbaarheid
Omdat een stave van buitenaf niet gerepareerd kan worden vanwege zijn constructie, is uitgebreid vervangingswerk nodig wanneer staves beschadigd zijn. Beschadigde staves hebben ernstige negatieve gevolgen voor de HO-exploitatie, zoals langdurige blaspauzes en temperatuurdaling door waterlekken, of profielverandering die kan leiden tot operationeel falen. Stabile levensduur is daarom essentieel.
Geschikte koelcapaciteit
Om de schelp te beschermen tegen gas van ongeveer 1.200 °C en vloeistofmateriaal, is geschikte koelcapaciteit vereist. Aangezien hoge koelcapaciteit nodig is voor het deel tussen de bosh en de onderste schacht dat blootgesteld is aan hoge temperaturen, worden in diverse gevallen koperen staves hiervoor gebruikt.
Thermische isolatievermogen
Een HO waarin ijzeroxide wordt gereduceerd en gesmolten bij hoge temperatuur, moet een warmte-isolerende structuur hebben om thermische energie niet te verspillen. Aan de andere kant worden staves gekoeld om het profiel te handhaven en de schelp te beschermen, waardoor warmte uit de oven wordt onttrokken. Het verwijderen van warmte door een stave betekent equivalent cokesverbruik, wat direct leidt tot een hogere reductiemiddelenratio (RAR). Een stijging van de RAR kan leiden tot meer CO₂-uitstoot en een hogere prijs per ton vloeibaar ijzer. Staves moeten dus zowel geschikte koelcapaciteit als warmte-isolatie (beperking van warmte-onttrekking) hebben, dus het vermogen om de onttrokken warmteenergie te minimaliseren. Conventioneel worden vuurvaste stenen met lage warmtegeleiding aan de voorkant van een gietijzeren stave aangebracht om zowel koeling als isolatie te bereiken. Een koperen stave vormt een isolatielaag door half-vloeibaar materiaal voor de stave te laten uitharden door intense koeling.
Ontwikkeling van stave-koelers
Stave-koelers werden vanaf midden 1900 ontwikkeld. Gietijzeren stave-koeling was oorspronkelijk een ontdekking van de voormalige Sovjet-Unie, waaruit het zich via India en Japan verspreidde. In de jaren 1970 had gietijzeren stave-koeling wereldwijde acceptatie gekregen. Sinds de invoering van gietijzeren stave-koelers versnelde de ontwikkeling van HO-koeling, en vandaag de dag is een grote variëteit aan koelers beschikbaar, zoals plaatkoelers, sigaar-koelers, etc., voor de interne koeling van de ovenschelp om te voldoen aan de extreme spanningscondities in een moderne grote hoogpresterende HO. Het voordeel van stave-koeling ten opzichte van plaatkoeling is het "blanket cooling effect" (uniforme koeling) vergeleken met het "point-to-point cooling effect" van plaat- en sigaar-koelers. Dit zorgt voor een meer uniforme koelprestatie.
Voor de meeste grote hoogovens die vandaag in bedrijf zijn, hebben ontwerpingenieurs gekozen voor staves omdat ze intensieve en vooral uniforme koeling van de oven mogelijk maken. Klassiek worden staves gemaakt van nodulair gietijzer, gegoten om de koelwaterbuizen heen. Ze worden over de hele ovenschelp geïnstalleerd, van de bodemplaat tot de keel. De staves worden echter vaak zware belasting onderworpen door hoge warmtebelasting, met name in de bosh- en buikgebieden, wat de campagneduur kan beperken. Dit kan leiden tot verlies van het gehele stave-lichaam, waarbij alleen de waterleidende buizen overblijven. Men vermoedt dat zowel de warmtegeleiding van het gietijzermateriaal als de warmteoverdracht tussen de buizen en het gegoten lichaam het probleem kunnen zijn. Zelfs met de beste bekende koelsystemen bleef het onderste schelpgebied het zwakke punt van de HO.
Koperen staves: doorbraak in hoge-warmtebelastinggebieden
De haalbaarheid van staves vervaardigd van koper, dat uitstekende warmtegeleiding heeft, werd in Duitsland rond midden jaren 1990 bevestigd, waarna koperen staves in diverse HO's gingen worden gebruikt. In 1993 werden koperen staves voor het eerst in Duitsland toegepast bij HO nummer 2 van Thyssen Krupp te Schwelgern en HO 'B' te Salzgitter. Het produceren van staves uit koper, met geboorde waterkanalen in plaats van buizen of met gegoten kanalen in koperplaten, bleek een significante stap in het ontwerp van moderne HO's.
De theorie dat de hoge warmtegeleiding van koper leidt tot verhoogde dissipatie van proceswarmte is weerlegd. De hoge geleiding van koper resulteert in lage oppervlaktetemperaturen en snelle vorming van een dunne laag die de warmte-onttrekking uit de oven vermindert. Het koeleffect is zo intensief dat een beschermende laag binnen enkele minuten ontstaat, zelfs voor een onbeschermde stave. Recente resultaten tonen aan dat het niveau van warmte dat uit de oven wordt onttrokken zelfs lager is dan bij gietijzeren staves.
Het isolerende effect van dergelijke lagen houdt de warmteverliezen op een minimum. Daarom werd bij de heraanleg van HO nummer 2 van Stahlwerke Bremen geen permanente vuurvaste uitkleiding boven de tuyères voor de staves aangebracht. Alleen een dunne, ingeblaasde beschermingslaag werd aangebracht. Deze staves bleken zo succesvol dat het gebruik van koperen staves in gebieden met hoge thermische belasting de state-of-the-art technologie is. De onderste schacht wordt niet meer beschouwd als limiterende factor voor de campagneduur; de status van de kuip dicteert nu de campagneduur. Huidige koperen stave-koelers isoleren de buitenmantel van de proceswarmte in hoogbelaste ovens, maar worden afhankelijk van hun positie in de HO verschillende thermische belastingniveaus onderworpen.
De sleutel: schedelvorming op het koelelement
De sleutel tot succesvolle werking van een koelsysteem in hoogbelaste HO's is de vorming van een schedel (skull) op het warme oppervlak van het koelelement. Deze schedel bestaat gecondenseerde dampen, uitgeharderd slak en metaal dat zich door spatten, druipen en bevriezen aan het koelelement hecht. De dikte kan tot 20 mm variëren. De stabiliteit van de schedel hangt voornamelijk af van de koelcapaciteit en de mechanische hechtingscapaciteit van het koelelement. De hevigheid van de gasstroom langs de wand beïnvloedt ook de retenti van de schedel. De schedel is een natuurlijke isolator als de metallische inhoud laag is. Tijdens periodes van extreme warmtebelasting (hoge-temperatuurgasstraalen of processtoringen) kan de schedel afschilferen en daarna weer opbouwen. Het vallen en opbouwen van schedels veroorzaakt significante fluctuaties in warmtebelasting op de ovenwand met piekbelasting van 300.000 tot 500.000 W/m².
Daarom moeten de uitkleiding en het koelontwerp in staat zijn dergelijke warmtebelastingen te hanteren om vroege uitvallen te voorkomen. Gedetailleerde onderzoeken hebben onthuld dat hoe hoger de koelefficiëntie van het koelelement, des te stabieler de schedel en des te langer deze aan het element hecht en zijn isolerende en beschermende eigenschappen behoudt. Het resultaat is dat hoog-efficiënte koelsystemen normaal gesproken leidt tot lagere totale warmteverliezen uit de oven.
Koeling in mantel-ovens
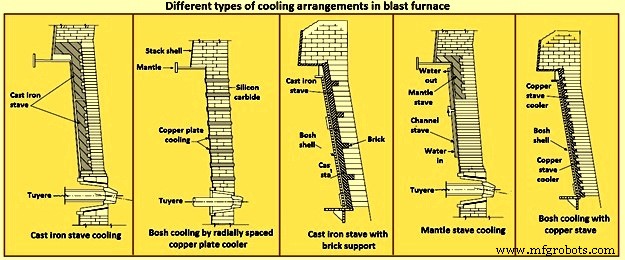
Terwijl de meeste HO's vrijstaand zijn zonder ondersteuning op de ovenschelp, omvatten sommige ontwerpen een mantel waarbij de oven vanaf grondniveau wordt ondersteund door staal- of betonnen kolommen. Het gebruik van een mantel elimineert normaal het buikgebied. De mantel is een integraal onderdeel van het ovenontwerp en moet tegen oververhitting beschermd worden onder dezelfde condities als in het buikgebied van vrijstaande HO's. Koeling van de ovensuitkleiding in het mantelgebied met koperen platen is moeilijk vanwege de beperkte toegang voor vervanging en de lengte van de benodigde plaatkoelers. Het gebruik van staves in dit gebied heeft het voordeel van complete koeldekking van de mantel. Afbeelding 1 toont de stave-koelarrangementen bij de mantel en de verschillende typen koelarrangementen in HO's.
Warmtebelastingfluctuaties in moderne hoogovens
Moderne HO's kunnen productiesnelheden hebben hoger dan 3 ton ruw ijzer per kubieke meter werkvolume per dag. Dit productiviteitsniveau wordt bereikt door verbeterde ladingmaterialen, verdelingstechnieken, procescontrole, hoge blasttemperaturen, zuurstofverrijking en hulpbrandstofinjectie. Deze hoge productiviteitspraktijken resulteren echter in hoge warmtebelasting en fluctuaties die op de ovenwanden werken. Hoewel de specifieke zone en de omvang van piekwarmtebelasting aanzienlijk kunnen variëren tussen ovens, ondervinden de buik- en onderste schachtregio normaal de hoogste warmtefluctuaties, zoals getoond in Afbeelding 2.
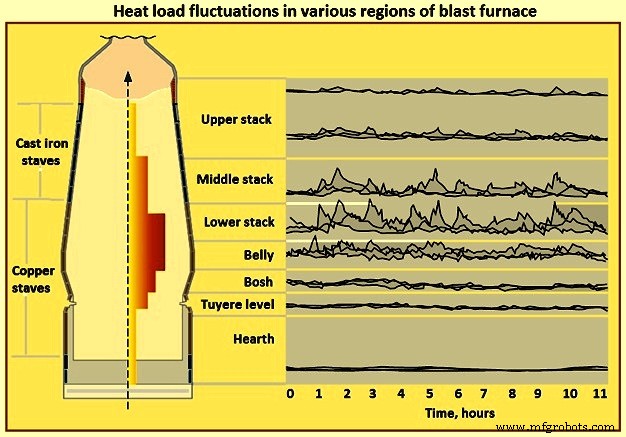
Het gebied met de hoogste warmtebelasting hangt nauw samen met de positie en vorm van de cohesieve zone en het specifieke laadpatroon van de oven. De belangrijkste oorzaak van hoge warmtefluctuaties zijn onregelmatige hoge-snelheids gasstraalen die via cokesgaten in de lading naar de ovenwanden venten. Hoge en fluctuerende temperaturen zijn de hoofdbelasting waar koelelementen in HO's mee te maken hebben. Ladingssamenstelling en kwaliteit blijken de warmtebelasting en fluctuaties aanzienlijk te beïnvloeden. HO-lading met meer dan 70% gesinterd erts kan resulteren in piekbelasting van 100.000 tot 200.000 W/m², terwijl lading met een hoog percentage pellets of lumps piekwarmtebelasting van meer dan 400.000 W/m² kan genereren. Afhankelijk van de verwachte warmtebelasting moeten verschillende koelelementen worden toegepast. Tabel 1 geeft een overzicht van verschillende koel- en vuurvaste ontwerpen met hun maximale piekwarmtebelastingcapaciteiten.
| Tabel 1: Overzicht van verschillende koel- en vuurvaste ontwerpen met hun maximale piekwarmtebelastingcapaciteiten | |
|---|---|
| Ontwerp | Piekwarmtebelasting in W/m² |
| Plaatkoelers met alumina vuurvast | 50.000 |
| Gietijzeren staves, eerste generatie | 100.000 |
| Dikkere gietijzeren staves met meerdere koelwatercircuits | 200.000 |
| Plaatkoeler, kleinere afstanden (300 mm) met speciale vuurvast | 400.000 |
| Hoogpresterende koperen staves | 500.000 |
Het is belangrijk te benadrukken dat deze piekthermische belasting de primaire bepalende factor is voor de langetermijnoverleving van de ovensuitkleiding of koelelementen.
Typen koelelementen voor HO-koelsystemen
De verschillende koelelementen die voor HO-koelsystemen zijn ontwikkeld, zijn: (i) gietijzeren staves van verschillende generaties, (ii) dichtbij elkaar geplaatste koperen plaatkoelers, (iii) sigaar-koelers, en (iv) koperen koelstaves. Deze koelelementen worden hieronder beschreven.
Gietijzeren stave-koelers
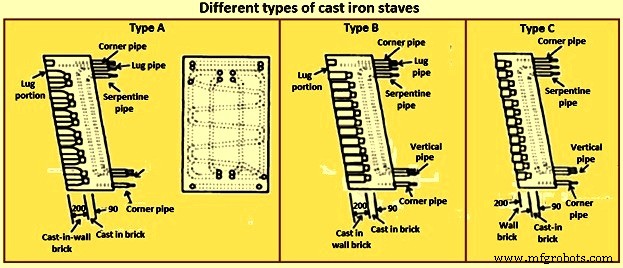
Voor gietijzeren stave-koelers werd initieel gelegeerd perlitisch lamellair grijze ijzer gebruikt, maar dit is tegenwoordig vervangen door ductiel ijzer of nodulair ijzer, omdat dit minder vatbaar is voor scheurvorming bij temperaturen boven 760 °C. Recent zijn ook gietstalen staves in plaats van gietijzeren staves met succes getest. Het koeleffect van gietijzeren staves wordt bepaald door de afmetingen en vorm van de koelwaterbuizen binnenin de stave. Typische afmetingen van gietijzeren staves zijn 1,8 tot 2,4 m lengte, 0,8 tot 1,1 m breedte en 0,25 tot 0,6 m dikte. Verschillende typen gietijzeren koelstaves worden getoond in Afbeelding 3. Type C koelers zijn veel dunner en ontworpen om ruimte binnen de oven te besparen om het werkvolume te vergroten.
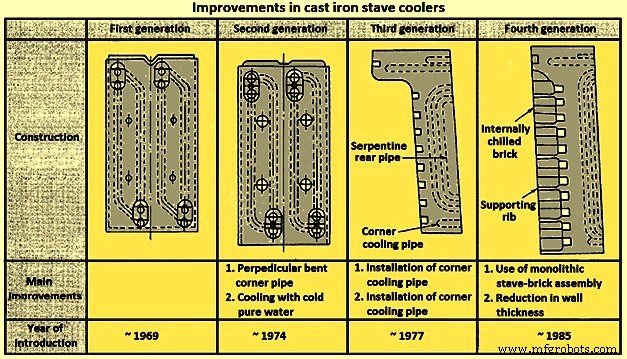
Sinds de verwerving van gietijzeren stave-technologie van de voormalige Sovjet-Unie in 1969, hebben de Japanners diverse verbeteringen aangebracht voor het verbeteren van de duurzaamheid van de staves. Dit omvat het vernauwen van de buisafstand en de installatie van hoekkoelbuizen en achterzijde slangbuizen. De vierde generatie staves kenmerken zich door twee koelvlakken, vier verticale buizen in het warme vlak en één slangbuis in het koude vlak. De staves zijn uitgerust met gekoelde neuzen en/of beugels voor de ondersteuning van vuurvaste materialen. Verder worden de hoeken van de staves intensief gekoeld. De vuurvaste materialen worden in speciale steunopeningen in de staves gegoten. De verbeteringen van de eerste tot de vierde generatie gietijzeren stave-koelers worden getoond in Afbeelding 4.
Gietijzeren staves in de bosh- en schachtgebieden van de HO hebben een gemiddelde levensverwachting van ongeveer 8 tot 10 jaar. Gietijzeren staves falen typisch door verlies van gietijzermateriaal en blootstelling van de interne buisspiraal. Gietijzer scheurt in dienst door de hoge warmtebelasting waaraan het blootgesteld is. Willekeurige gaten tussen de koelbuizen en het gietijzer verminderen de hoeveelheid warmte die wordt afgevoerd. Ook het verschil in thermische uitzettingscoëfficiënten van de materialen van de buis en de koeler zelf kan ertoe leiden dat het ijzer zich van de buis scheidt en de koeler vernietigt. Het gebruik van gietijzeren koelers waarin de buizen dichter bij het gietijzer zitten, vercompliceert het ontwerp van de schelp zonder de levensduur van het koelsysteem noodzakelijk te verhogen.
Het falingsmechanisme van gietijzeren staves onder hoge fluctuerende warmtebelasting is te wijten aan de lage warmtegeleiding (ongeveer 45 W/m·K) van gietijzer. Gietijzeren staves hebben een lagere koelefficiëntie vergeleken met koperen staves door de relatief lage geleiding van gietijzer en de aanwezigheid van een isolerende laag. Deze laag resulteert in een thermische barrière tussen de watergekoelde buis en het gietijzeren stave-lichaam, wat de warmteoverdracht vermindert. Inefficiënte warmteoverdracht resulteert in aanzienlijk hogere warme-zijde temperaturen van de gietijzeren stave (boven 700 °C) en daarvolgende thermische deformatie van het gietijzeren stave. Het gietijzeren lichaam ervaart ook fase-volume-transformatie bij verhoogde temperaturen, wat leidt tot vermoeidheidsscheuringen, verlies van stave-lichaamsmateriaal, en blootstelling van de staalkoelbuizen direct aan de ovenwarmte.
Koperen plaatkoelers
Koperen plaatkoelers zijn, zoals de naam aangeeft, platte platen die horizontaal in de ovenschelp worden aangebracht. Deze plaatkoelers zijn in bijna alle Europese HO's gebruikt. Deze koelers zijn ofwel gelast ofwel gegoten in electrolytisch koper. Bij de laatste zijn er geen problemen bij de letselnaden en is er een grotere uniformiteit van de materiaaleigenschappen over het volledige koelelement. Dit type koeler wordt normaal gebruikt in het gebied van de bosh tot en met de onderste schacht. Het is normaal ontworpen om hoge watersnelheden door de koeler te handhaven, wat zowel een gelijkmatige als hoge warmteoverdrachtscoëfficiënt geeft. Typische koperen plaatkoelers worden getoond in Afbeelding 5.
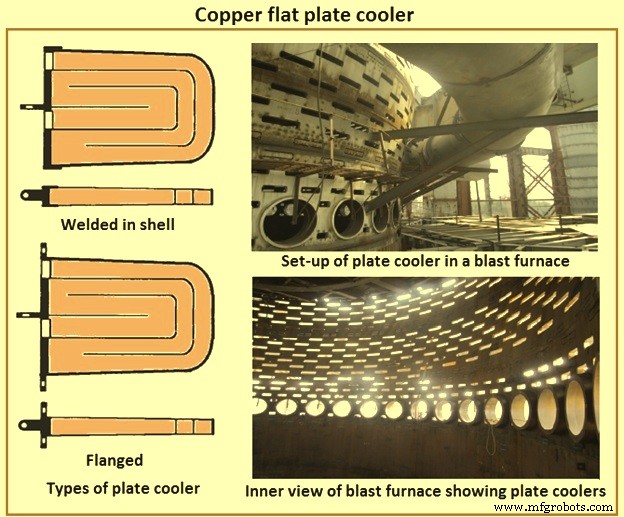
De normale plaatformaten van koperen plaatkoelers bestaan uit 0,5 tot 1,0 m lengte, 0,4 tot 0,8 m breedte en een hoogte van ongeveer 75 mm. De verticale afstand tussen de koelers is 0,3 tot 0,6 m. In zones met hoge warmtebelasting, met name in de bosh- en onderste schachtgebieden, wordt de afstand vaak verkleind tot 0,25 m. Koperen plaatkoelers hebben een grotere uniformiteit van materiaaleigenschappen over het volledige koelelement. In die regio's van de HO die blootgesteld zijn aan mechanische schade, wordt de voorzijde van de koelelementen normaal versterkt met speciale materialen. Deze koelers zijn meestal aan de HO-schelp gelast om gasdichte afdichting te garanderen. Koperen plaatkoelers hebben normaal meerdere kanalen met één of twee onafhankelijke kamers. Minimaal waterdrukverlies wordt in zowel de buizen als het element zelf gewaarborgd.
Eén van de ontwerpen van koperen plaatkoeler heeft zes passes met een enkele kamer. Deze koelers zijn ontworpen om hoge watersnelheden door de koeler te handhaven, en hebben dus een gelijkmatige en hoge warmteoverdrachtscoëfficiënt.
De falingsmechanismen van koperen plaatkoelers worden toegeschreven aan vier oorzaken: (i) doorbuiging, (ii) buisletselschade, (iii) prop-letselschade, en (iv) oppervlakteslijtage. Een vergelijking tussen koperen plaatkoeler en gietijzeren stave-koeler is gegeven in Tabel 2.
| Tabel 2: Vergelijking tussen koelsystemen | |||||
|---|---|---|---|---|---|
| Beschrijving | Eenheid | Koperen plaatkoeler | Gietijzeren stave-koeler | ||
| Gemiddeld | Maximaal | Gemiddeld | Maximaal | ||
| Specifiek oppervlak koelelement per m² schelp | m²/m² | 1-2 | 2,5 | 0,8-1 | 1-2 |
| Specifieke koelwaterstroom per m² schelp | m³/uur | 5-10 | 3-5 | ||
| Typische koelwatersnelheid | m/sec | 0,5-1 | 2-2,5 | 1-1,2 | 2,5-3 |
Sigaar-koelers
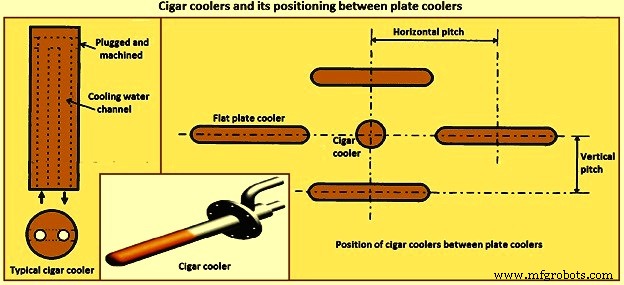
Sigaar-koelers worden gebruikt voor meer intensieve koeling of wanneer de bestaande afstand van de plaatkoelers onvoldoende is. Deze worden ook koperen jassen genoemd. Sigaar-koelers worden in de open ruimtes tussen de plaatkoelers geplaatst wanneer meer intensieve koeling nodig is of de bestaande afstand van de plaatkoelers onvoldoende is. Deze worden soms ook gebruikt voor verbeteringen van het bestaande koelsysteem tijdens een campagne. Een sigaar-koeler wordt normaal uit een massieve koperen staaf gefreesd om een cilindrische kern te vormen, waarna een enkel kanaal door boren en prop-lassen wordt toegevoegd.
Sigaar-koelers worden normaal op de mittellijnen tussen aangrenzende plaatkoelers op een horizontaal en verticaal vlak geïnstalleerd. Voor de installatie van een sigaar-koeler wordt normaal een cilindrisch gat door de ovenschelp en de bestaande vuurvaste uitkleiding geboord met een kernboor. Het gebruik van sigaar-koelers in de bosh-, buik- en onderste schachtgebieden vergroot het koeloppervlak. Aangezien dit gebied van de HO de hoogste temperatuur en temperatuurschommelingen heeft, kan het gebruik van sigaar-koelers de weerstand van de vuurvaste uitkleiding tegen chemische en mechanische aanvalsmechanismen vergroten. Omdat het gebruik van sigaar-koelers leidt tot meer openingen in de oven, is het nodig dat de sterkte van de schelp wordt gecontroleerd voordat ze worden gebruikt. Een typische sigaar-koeler en zijn positionering tussen de plaatkoelers, gezien van buitenaf de HO-schelp, worden getoond in Afbeelding 6.
Koperen stave
In aanmerking nemende de enorme kapitaalinvestering voor HO-heraanleg, zijn grote inspanningen gedaan om de campagneduur te verlengen. De koperen stave-technologie is een van de resultaten van deze inspanningen.
De gietijzeren stave veroorzaakt, door zijn materiaaleigenschappen, materiaalaftering in het onderste deel van de HO dat blootgesteld is aan hoge warmtebelasting. Dit maakte het moeilijk om een stabiele ovenlevensduur van 20 jaar te bereiken met gietijzeren staves. Als alternatief voor de gietijzeren stave bij hoge warmtebelasting, werd de gewalste koperen stave ontwikkeld. Dit type stave wordt vervaardigd van een gewalste koperen plaat waarin gaten worden geboord en watertoevoer- en afvoerbussen worden gelast om waterkanalen te vormen. Het gebruik van gewalste koperen staves startte in Duitsland in de midden jaren 1990 en verspreidde zich naar HO's in diverse landen.
Overige tot nu toe ontwikkelde koperen staves omvatten gegoten koperen staves met waterkanalen gevormd door een kern in het gietproces, en gegoten Monel-buizen koperen staves met waterkanalen gevormd door Monel-bussen gebogen in kanaalvorm en gegoten.
Koperen staves werden voor het eerst in HO's in de late jaren 1970 gebruikt als het beste hoge-warmtebelasting wandkoelelement. Naarmate de HO-productiviteit intensiefde en de gewenste campagneduurdoelen stegen naar 20 jaar, werd duidelijk dat koperen staves het beste potentieel hadden om aan deze eisen te voldoen of ze te overtreffen. Hoewel het gebruik van koperen staves in de midden jaren 1990 prevalenter werd, zijn de meeste installaties in of na het jaar 2000. De ontwikkeling van koperen staves werd zowel in Japan als in Duitsland uitgevoerd voor gebruik in de bosh-, buik- en onderste schachtgebieden om hoge warmtebelasting en grote temperatuurschommelingen te hanteren. Terwijl Japan kiest voor gegoten koperen staves, zijn Duitse koperen staves gewalste koperen platen met nauwe uiterlijke toleranties en met geboorde koelkanalen. Geboorde en geplugde koperen staves zijn typisch ontworpen voor vier waterbuizen in een rechte lijn bovenaan en vier waterbuizen in een rechte lijn onderaan. Materialen voor interne buisspiralen omvatten Monel, koper of staal. In tegenstelling tot gietijzeren staves, zijn koperen staves bedoeld om gebonden te worden aan de koelbuis.
Het waterkanaal van een koperen stave werd meestal gevormd door een gat in een gewalste koperen plaat te boren en waterbuizen aan de uiteinden van het gat te lassen, en soms door gieten met een eenmalig zandkern, maar koperlaswerk was in beide gevallen onmisbaar. Hoewel conventionele koperen staves uitstekend bleken in koelcapaciteit, vereistde hun vervaardiging diverse werkstappen, en waren ze daarom duur.
Op dit moment is het populairste type koperen stave de gewalste koperen stave, waarvan het vervaardigingsproces het boren van gaten in een koperen plaat omvat. De waterkanaaleinden van deze stave worden prop-gelast. De gegoten-stalen-buizen koperen stave, die is ontwikkeld, wordt gemaakt door gebogen stalen buizen in het koper te gieten, een volledig ander vervaardigingsproces dan dat van de conventionele gewalste koperen stave. Deze unieke vervaardigingsmethode heeft het mogelijk gemaakt hoge energie-efficiëntie en lange levensduur van HO's te bereiken, wat niet bereikt kan worden met de gewalste koperen stave.
Problemen van gewalste koperen staves en oplossingen
Gewalste koperen staves hebben soms drie problemen: (i) deformatie, (ii) letselkrassen door thermische vermoeidheid, en (iii) slijtage.
Probleem 1: Deformatie. Gewalste koperen staves buigen door het verschil in thermische uitzetting tussen de binnenkant van de stave, blootgesteld aan hoge-temperatuurgas, en de buitenkant die gekoeld wordt. Ze vervormen ernstig wanneer een stave te lang is of wanneer de posities van de bevestigingsbouten niet geschikt zijn. Zulke deformatie kan slijtage van een uitstekend deel en breuk van een letsel veroorzaken door hoge-temperatuurgas dat naar stave-naden en achterzijdes stroomt.
Probleem 2: Letselkrassen. Door thermische vermoeidheid treedt dit op omdat de letsels van gewalste koperen staves blootgesteld zijn aan herhaalde thermische spanningen. Door temperatuurschommelingen ontstaan krassen en breuken in gewalste koperen staves.
Probleem 3: Slijtage. Ijzererts, gesinterd erts en cokes hebben een hogere hardheid dan koper. Deze materialen slijten koperen staves wanneer ze contact maken met het stave-oppervlak en zakken. Over het algemeen hangt de slijtasnelheid van een koperen stave af van de contactkracht en zakkingsnelheid van het materiaal in contact met het stave-oppervlak, de hardheid van het koper en het materiaal, en de vorm van het materiaal.
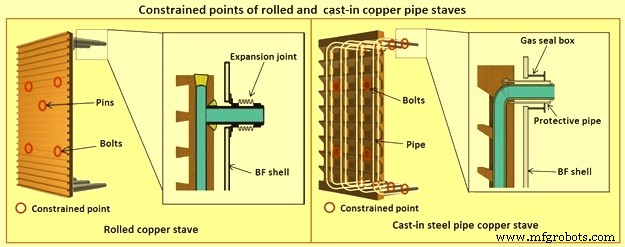
De ontwikkeling van de gegoten-stalen-buizen koperen stave heeft de volgende aspecten overwogen. Ten eerste, voor de preventie van deformatie, is een geschikt ontwerp van de stavelengte en bout-begrenzingspunten belangrijk. Het eerste aspect is dat het gebruik van de gegoten-stalen-buizen koperen stave met zijn eigen ontwerp nuttig is voor het effectief reduceren van het risico op deformatie. Afbeelding 7 toont de begrenzingspunten van een gewalste koperen stave en de gegoten-stalen-buizen koperen stave. Een gewalste koperen stave wordt aan de schelp bevestigd door bouten en pennen. Om te voorkomen dat het letsel aan de basis van een stijgende buis beschadigd wordt door spanningen, wordt de stijgende buis aan de schelp verbonden door een compensator. Vanwege deze structuur worden de boven- en onderuinden van de stave vrij verplaatst, wat de stave makkelijk laat vervormen. De grote thermische belasting die herhaaldelijk op de koperen stave wordt uitgeoefend door fluctuaties in de HO-exploitatie, zorgt ervoor dat plastic vervorming geleidelijk wordt opgebouwd, en resulteert in grote deformatie. Er zijn gevallen waarin de deformatie aan het bovenste uiteinde 50 mm of meer bereikte en een letsel brak, onder de voorwaarde van een te lange stave, een ongeschikte boutpositie, of hoge warmtebelasting die de ontwerpparameters overschreed.
Hoge betrouwbaarheid en lage vervaardigingskosten worden gerealiseerd bij de gegoten-stalen-buizen koperen stave door een giettechnologie om een stalen buis in een kopergegiet te verwerken, toegepast op de productie van het nieuwe type koperen stave. Deze giettechnologie is ontwikkeld op basis van de vervaardiging van gietijzeren staves. De nieuwe koperen stave met de ingebedde stalen buis heeft de voordelen van: (i) hoge koelcapaciteit omdat het gieten van hoogzuiver koper een koelcapaciteit garandeert zo hoog als die van een conventionele koperen stave, (ii) hoge betrouwbaarheid omdat het inbedden van een stalen buis in een kopergegiet het lassen van koper bij de vorming van een waterkanaal en de mogelijkheid van waterlekken elimineert, (iii) grote ontwerpflexibiliteit omdat de vervaardiging door gieten en inbedden van een stalen buis een veel grotere flexibiliteit in het stave-ontwerp toelaat dan conventionele koperen staves, zowel wat betreft de stave-vorm als de indeling van het waterkanaal, en (iv) lage kosten.
De gegoten-stalen-buizen koperen stave heeft de volgende deformatie-vaste kenmerken. Zoals getoond in Afbeelding 7, heeft de gegoten-stalen-buizen koperen stave, naast bouten die gebruikt worden om de beschermingsbuizen aan de uiteinden van de stave te bevestigen, ook gasafdichtingskasten. Dit past de verplaatsingsbegrenzing toe op de boven- en onderuinden van de stave. Bovendien, omdat de beschermingsbuis in het lichaam van de koperen stave gegoten wordt, worden geen letsels met breukrisico gebruikt.
Verder gebruikt de gegoten-stalen-buizen koperen stave stalen buizen, die stijver zijn dan koper en als frame dienen. Het gebruik van stalen buizen biedt een structuur die meer deformatie-bestendig is dan conventionele koperen staves. De binnenkant van de gegoten-stalen-buizen koperen stave is geboteld. Omdat gewalste koperen staves een rechthoekige doorsnede hebben, stijgt de temperatuur op locaties op het stave-binnenoppervlak ver van de waterkanalen. In tegenstelling, gebruikt de gegoten-stalen-buizen koperen stave een geboteld oppervlak om de afstand tussen het stave-binnenoppervlak en elk waterkanaal virtueel constant te maken rondom het waterkanaal. Dit stelt het stave-binnenoppervlak in staat om uniform te worden gekoeld. Zulke uniforme koeling reduceert op zijn beurt het temperatuurverschil tussen de stave-binnen- en buitenkant, en onderdrukt thermische spanningen en deformatie.
Bovendien, onder grote thermische belasting, wordt compressieve plastic vervorming veroorzaakt op het stave-binnenoppervlak van een gewalste koperen stave door het temperatuurverschil tussen de binnen- en buitenkant, wat kan leiden tot stave-deformatie. In tegenstelling, het binnenoppervlak van de gegoten-stalen-buizen koperen stave is geïsoleerd bij elke bot, waardoor compressieve spanningen minder waarschijnlijk op de stave werken en plastic vervorming wordt onderdrukt. Daarom verminderen de botten op het binnenoppervlak van de gegoten-stalen-buizen koperen stave de spanningen en vervormingen die op de stave werken, en onderdrukken deformatie. Ook, aangezien de gegoten-stalen-buizen koperen stave waterkanalen vormt met stalen buizen, zijn prop-lassen of buisverbinding-lassen, onmisbaar voor het maken van gewalste koperen staves, niet nodig. Door het vermijden van lassen, dat structureel zwakke plekken is, kan het risico op letselbreuk worden geëlimineerd.
Koperen staves voorkomen slijtage door de schedels die gevormd worden door het gebruik van hun hoge koelvermogen, waardoor direct contact met het zakkende materiaal voor de stave wordt vermeden. Echter, dergelijke aanwas vallen vaak af door fluctuaties tijdens de ovenexploitatie. Zonder aanwas hangt de slijtage van een koperen stave af van de contactkracht en zakkingsnelheid van het materiaal voor de stave, de hardheid van koper en het materiaal, en de vorm van het materiaal. Gegeven dit, omvatten tegenmaatregelen tegen slijtage die haalbaar zijn voor een stave het verminderen van de contactkracht en zakkingsnelheid van het materiaal wanneer er geen aanwas is, naast het stabiel behouden van aanwas, alsook het niet toelaten dat de hardheid van koper wordt verminderd. Terwijl rillen voor gewalste koperen staves worden gevormd door bewerken, vormt de gegoten-stalen-buizen koperen stave ribben door integraal gieten, wat het vormen van gewenste ribvormen toelaat. Op basis van dit kenmerk heeft de gegoten koperen stave normaal een opwaartse ribstructuur met slijtvaste eigenschappen. De hardheid van koper hangt af van het koelvermogen.
Als er geen aanwas is aan de binnenkant van een gewalste koperen stave, beweegt materiaal dat eenmaal tussen de ribben is gekomen, nauwelijks omdat de ribben klein zijn. Daarom zak het materiaal voor de stave zonder beïnvloed te worden door de ribben. In tegenstelling, aangezien de ribben van de gegoten-stalen-buizen koperen stave omhoog gericht en groot zijn, wordt materiaal dat tussen de ribben is gekomen, terug in de oven gedrukt, wat een stroom (belastingsoverdracht) creëert. Op dat moment wordt het materiaal omhoog gedrukt. Deze opwaartse stroom duwt het materiaal voor de stave terug naar de oven, waardoor de contactkracht en zakkingsnelheid van het materiaal aan de ribtoppen wordt verminderd.
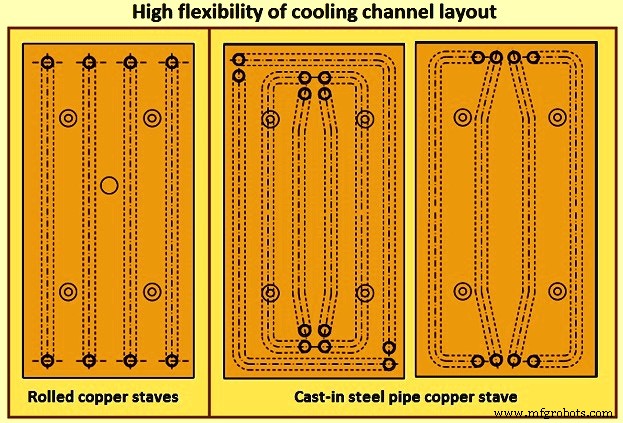
Naast de technische voordelen in levensduurverlenging en energiebesparing, heeft de gegoten-stalen-buizen koperen stave ook de kenmerk van hoge ontwerpflexibiliteit. Wanneer een gietijzeren stave of koelplaat die een HO gebruikt, breekt en er iets gedaan moet worden om de levensduur te verlengen, kan vervanging door een koperen stave met behoud van de bestaande schelpopening nodig zijn. Bij gewalste koperen staves, aangezien waterkanalen gevormd worden door boren, is de waterkanaal-indeling beperkt, wat het moeilijk maakt om vrij waterkanalen te vormen afgestemd op de bestaande schelpopening. In tegenstelling, waterkanalen van de gegoten-stalen-buizen koperen stave, gevormd met gebogen stalen buizen, laten flexibele indeling toe met stalen buizen voor de bestaande opening van de schelp. Afbeelding 8 toont de hoge flexibiliteit van de koelkanaal-indeling in de gegoten-stalen-buizen koperen stave.
Indeling van koelsystemen
Waterkoelsystemen zijn normaal ontworpen om in een gesloten lus te werken in plaats van conventionele open systemen. Dit stelt de buizen in staat om chemisch gereinigd te worden, en door de waterchemie gedurende de campagne te controleren, kan dit schone oppervlak behouden blijven, wat maximale warmteoverdracht garandeert. De ontwikkeling van de afdichting van de koelbuizen aan de schelp evolueert naar het gebruik van steeds dunner, "zacht" metalen compensators. Voor beide systemen, zowel plaatkoelers als staves, neemt het gebruik van rubberbochten en -slangen toe.
Onafhankelijke series zijn typisch voor waterverdeling in plaatkoelers. Bij stave-koelers is het normaal om een aantal onafhankelijke toevoer- en retourheaders te voorzien in overeenstemming met het aantal buizen. Dit zorgt ervoor dat in het geval van uitval van één voedingssysteem, de overige stave-buizen voldoende koeling ontvangen. Neus- en hoekbuizen zijn aangesloten op additionele watercircuits.
Gesloten lus koelcircuits
Deze koelsysteemcircuits zijn normaal ontworpen met twee of drie stikstof-gepersurpliceerde gesloten lus watercircuits met gedwongen recirculatie. De voordelen van zo'n systeem, vergeleken met een open lus koelcircuit, zijn: (i) circuit kan bediend worden met behandeld, onthard water, (ii) geen corrosie, vuilafzetting en verstopping van buizen en koelelementen, (iii) lage kosten voor chemische additieven, (iv) laag waterverbruik, (v) geen contact met zuurstof van de omringende lucht, (vi) zeer gevoelige lekkagedetectie is mogelijk, (vii) verhoging van de verdampingstemperatuur van het koelwater door bedrijf onder instelbare stikstofdruk (bijv. druk – 8 bar, verdampingstemperatuur – 170 °C), (viii) laag elektrisch stroomverbruik, aangezien alleen het drukverlies door de pompen gedekt hoeft te worden en het hoogteverschil niet in aanmerking hoeft te worden genomen, (ix) eenvoudige stroomregeling en controle voor de verschillende koelelementen, (x) lage onderhoudskosten, en (xi) langere levensduur van circuitapparatuur en koelelementen resulterend in hoge beschikbaarheid en dus hoge productiviteit.
Gecombineerde gesloten lus koelcircuits
Deze circuits vormen een economische, maar nog steeds efficiënte, betrouwbare en veilige oplossing. Het koelwater wordt gebruikt om achtereenvolgens verschillende blokken koelelementen te koelen, met inachtneming van de operationele eisen van de individuele koelelementen. De totale stroomsnelheid is aanzienlijk verminderd terwijl het temperatuurverschil van het koelwater nog in een acceptabel bereik is en de koeltoren efficiënt werkt.
Half-gesloten of open lus koelcircuits of verdampingskoelcircuits
Deze kunnen ook als optie worden gebruikt in overeenstemming met de locatieomstandigheden. Deze oplossing is met name goed voor minimale kosten upgrades bij bestaande HO's.
Productieproces
- Hoogpresterende automatisering, meting en controle voor hoogovens
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Optimalisatie van Hoogovensoperaties met Nootscokes: Efficiëntie en Kostenvoordelen
- Optimaliseren van Hoogovenefficiëntie met Geplette Steenkoolinjectie
- Voorkomen van Onregelmatigheden in Hoogovenoperatie: Bewezen Strategieën
- Geoptimaliseerde bovenaf laadsystemen voor hoogovens: efficiëntie en veiligheid
- IJzerproductie optimaliseren: De chemie van hoogovensmelterij
- Hoogovenschacht Refractaire Voering: Bescherming van Schillen voor Continu Bedrijf
- Belangrijkste factoren die cokesverbruik in hoogoven beïnvloeden
- Optimaliseren van Hoogovensontwerp voor Superieure Prestaties en Levensduur
- Uitgebreide gids voor het veilig afsluiten van een hoogoven