



Optimalisatie van hoogovengasreiniging voor energie-efficiëntie
Het proces van vloeibair ijzerproductie in de hoogoven (BF) genereert gas aan de oventop wat een belangrijk bijproduct van het BF-proces is. Dit topgas van de hoogoven is bij de temperatuur en druk bestaande aan de BF-top en meestal gecontamineerd met stof- en waterdeeltjes. Dit topgas heeft een aanzienlijke calorische waarde en staat bekend als rauwe BF-gas of gecontamineerd BF-gas. De samenstelling en hoeveelheid van dit topgas hangen af van de aard van het technologische proces in de hoogoven en het type en de kwaliteit van de grondstoffen gebruikt voor de ijzerproductie in de hoogoven. Om het rauwe BF-gas verder te gebruiken, is het noodzakelijk om het te reinigen door bepaalde processystemen te gebruiken die de inhoud van vaste deeltjes verminderen.
Het topgas bevat koolstofmonoxide (CO) en staat na reiniging bekend als hoogovengas. Het wordt gebruikt als brandstofgas voor het verwarmen van blastlucht in de warme windovens alsmede als supplementaire brandstof in de staalfabriek. Voor het BF-gas te gebruiken als brandstofgas, is het noodzakelijk dat het rauwe BF-gas gereinigd en gekoeld wordt om gasvolumes en vochtgehalte te reduceren. Voorafgaande koeling en reductie in gasvolume is ook noodzakelijk aangezien het resulteert in aanzienlijke besparingen in leveringskosten door het uitgebreide distributiesysteem van de staalfabriek.
Typische analyse van hoogovengas
Typische analyse van het hoogovengas voor een hoogoven werkend met gepulveriseerde koleninjectie (PCI) is gegeven in Tabel 1. De processystemen voor de gasreiniging zijn ofwel nat gasreinigingssysteem ofwel droog reinigingssysteem. Hoog-efficiënte gasreinigingssystemen zijn vitaal voor de betrouwbare werking en lange campagneduur van het hoge-temperatuur warme blastsysteem van de BF alsook het BF-gasnetwerk in de staalfabriek. Nat reinigingssysteem is het vaker gebruikte systeem voor de reiniging van BF-gas.
| Tabel 1 Typische analyse van BF-gas met PCI | ||
|---|---|---|
| Bestanddeel | Eenheid | Waarde |
| CO | % Vol. | 20–24 |
| CO₂ | % Vol. | 18–23 |
| H₂ | % Vol. | 1,5–4,5 |
| N₂ | % Vol. | 52–57 |
| SO₂ | mg/m³ | 10–30 |
| NH₃ | mg/m³ | 5–21 |
| Chloride | mg/m³ | 50–200 |
| Oxiden van N₂ | mg/m³ | 3–12 |
De primaire functie van het hoogovengasreinigingssysteem is het verwijderen van deeltjesmaterie uit dit gas. Daarnaast koelt het systeem ook het gas om het vochtgehalte te reduceren, wat de calorische waarde verhoogt. De herwonnen slib/stof bevat relatief grote hoeveelheden ijzer en koolstof en kan dus via de sinterfabriek gerecycled worden.
Kennis van het hoogovenproces is noodzakelijk voor het juiste ontwerp en de werking van het gasreinigingssysteem. Ladingbereiding en type ertslading (pellet of sinter) beïnvloeden de hoeveelheid en deeltjesgrootte van de stof. Ook de keuze en bereiding van fluxmiddelen beïnvloeden de waterchemie in het wassysteem. Calcium kan in het watersysteem worden geïntroduceerd vanuit kalksteen gebruikt als fluxmiddel. Cokes en brandstofinjectanten dragen zwavel, chloriden, ammoniak en stikstofoxiden bij. De gasanalyse varieert met de ladingsmaterialen en BF-werking met of zonder PCI. Productieniveau en blast-snelheden beïnvloeden deeltjesbelasting in het gasreinigingssysteem.
Topdruk en wasserdrukval (in het geval van natte systemen) beïnvloeden de stofverwijderingsefficiëntie, evenals de adsorptie van opgeloste gassen in het waswater. Naast de basis functies van reiniging en koeling van het topgas, controleert dewasser en/of de topgas-energiewinningsturbine ook de topdruk van de hoogoven. Voor gladde en stabiele ovenwerking moet de topdruk gecontroleerd en zo constant mogelijk gehouden worden. Het gasreinigingssysteemontwerp moet dus volledig geïntegreerd zijn met de werking van de hoogoven.
Tijdens operaties zoals laden, tappen, equalisatie en ovenwissel, zijn er onvermijdelijk variaties in gasstroom en druk. De fluctuaties zijn meestal van korte duur maar van aanzienlijke amplitude en worden aan de top van de hoogoven alsook stroomafwaarts door het gassysteem gevoeld. Het BF-gasreinigingssysteem moet ontworpen zijn om dergelijke fluctuaties te hanteren en te controleren.
BF-gas uit de oventop komend in geval van oven werkend met PCI bevat ongeveer 20–30 gram rookstof per normaal kubieke meter gas en kan niet als zodanig gebruikt worden. Deze stof bevat fijn deeltjes van cokes, ladingsmaterialen en chemische verbindingen die gevormd zijn door de reacties in de hoogoven. Typische verdeling van deeltjesgrootte in het rauwe BF-gas met gebruik van PCI is gegeven in Tabel 2.
| Tabel 2 Typische verdeling van deeltjesgrootte in rauwe BF-gas met PCI | |||
|---|---|---|---|
| Klasse | Deeltjesgrootte in micrometer | Gemiddelde grootte in micrometer | % verdeling |
| 1 | 0–10 | 5 | 9 |
| 2 | 11–30 | 20 | 8 |
| 3 | 31–60 | 45 | 12 |
| 4 | 61–100 | 80 | 17 |
| 5 | 101–200 | 150 | 17 |
| 6 | 201–400 | 300 | 17 |
| 7 | 401–600 | 500 | 10 |
| 8 | 601–800 | 700 | 10 |
Aangezien het primaire doel van het reinigen van hoogovengas is om stofvrij, gekoeld gas te produceren dat als brandstof in de ovens van de staalfabriek gebruikt kan worden, moet het gasreinigingssysteem ontworpen zijn om dit doel te bereiken.
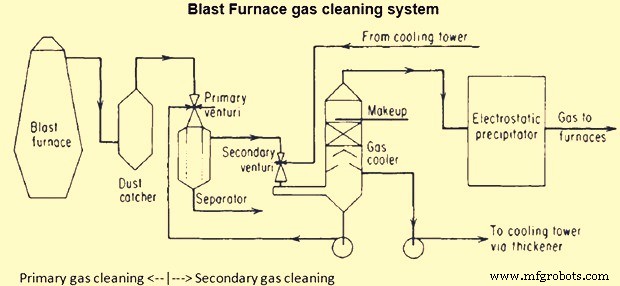
Effectieve verwijdering van een mengsel van grove en fijn stof uit een erg stoffig gas noodzaakt het gebruik van een stofvanger en een multi-venturi-wassysteem. Effectieve koeling vereist het gebruik van een gaskoeltoren vóór BF-gas-afgifte in het BF-gasnetwerk in de staalfabriek. Het rauwe BF-gas wordt in de gasreinigingsfabriek in twee stadia gereinigd: primaire gasreinigingsfase en secundaire gasreinigingsfase. Typisch stromenschema van het hoogovengasreinigingssysteem is in Fig. 1 getoond.
Primaire gasreinigingsfase
Primaire gasreiniging is gebaseerd op het zwaartekrachtscheidingsprincipe en wordt gebruikt voor de verwijdering van grote deeltjes van de stof. Het is de droge scheiding van stofdeeltjes in het hoogoventopgas vóór natte wassing en wordt gemeenschappelijk gedaan door een zwaartekracht-stofvanger of meer recentelijk door grote diameter cyclonen. In deze fase worden alle grovere deeltjes verwijderd. Het doel is om zoveel mogelijk stof in een droge toestand te verwijderen voor hergebruik en recycling. De gerecyclde stof moet ook laag in zink en lood zijn om de limieten van de hoogoven-zinkbalans te voldoen. De stofverwijderingsefficiëntie van de scheider is afhankelijk van de deeltjesgrootteverdeling, van het scheidingsmechanisme (d.w.z. zwaartekracht of centrifugaalkracht) en, in mindere mate, van de instroomstofbelasting. De gescheiden stof is normaal van grootte groter dan 10 micrometer en wordt verzameld in de stofopslaghopper, die meestal gedimensioneerd is voor eenhalf dag stofaccumulatie, en geleegd via een stofafvoersysteem.
De stofvanger is een grote cylindrische structuur normaal met een grote diameter en de vereiste hoogte. Het is meestal bekleed om het te isoleren en condensatie van vocht in BF-gas te voorkomen zodat de stof droog blijft en niet opslijmt en vrij in het conische deel van de stofvanger aan de bodem voor periodieke verwijdering stroomt.
Het gas wordt naar de stofvanger gezonden door een enkele downcomer en treedt in door een verticale buis die het gas naar beneden binnen de stofvanger voert. Deze buis verbreedt aan zijn onderste uiteinde als een omgekeerde trechter, zodat naarmate het gas naar beneden stroomt, de snelheid (en dus het stofdraagvermogen) afneemt, en het merendeel van de grovere stof uit de gasstroom valt en in de kegel aan de bodem van de stofvanger wordt gedeponeerd. Omdat de bodem van de stofvanger gesloten is, en de gasuitlaat nabij de top is, moet de rijichting van de gasstroom 180 graden omkeren. Deze plotselinge omkering in de stroomrichting zorgt ervoor dat meer stof neerdaalt.
De werking en efficiëntie van een conventionele zwaartekracht-stofvanger worden bepaald door de wet van Stokes. In 1851 herleide George Stokes een uitdrukking voor de wrijvingskracht (ook sleepkracht genoemd) uitgeoefend op sferische objecten met zeer kleine Reynolds (Re) getallen, bijv. zeer kleine deeltjes, in een continue viskeuze vloeistof door de kleine vloeistof-massa limiet van de doorgaans onoplosbare Navier-Stokes vergelijkingen op te lossen.
Echter, de wet van Stokes is alleen toepasbaar op sferische objecten met zeer kleine Re-getallen met bezinkvelociteiten in het laminare gebied. Voor deeltjes met Re-getallen hoger dan 0,2 en tot 100.000, wordt de graad van turbulentie significant, wat leidt tot additionele sleepkracht. Daarom is de bezink- (of terminale) snelheid doorgaans lager dan die voorspeld door de wet van Stokes. Voor deze deeltjesgroottes wordt de terminale snelheid bepaald door de correlatie tussen het deeltjes-Re-getal en zijn sleepcoëfficiënt gebruikmakend van de waarden gegeven in de Haywood-tabellen. Alternatief kan de correlatie tussen het deeltjes-Re en het Archimedes (Ar) getal (geldig tussen Re = 0,2 en 20.000) worden gebruikt.
Als de deeltjes in een viskeuze vloeistof door hun eigen gewicht vallen, dan wordt een terminale snelheid, ook bekend als de bezinksnelheid, bereikt wanneer deze wrijvingskracht gecombineerd met de opwaartse kracht precies het zwaartekracht in evenwicht brengt. Gebaseerd op de gecombineerde wet van Stokes en Haywood-tabellen, kan de terminale snelheid van elke groep deeltjes worden bepaald. Van de deeltjes-terminale snelheid kan de verwijderingsefficiëntie worden berekend, die afhankelijk is van de opgaande gassnelheid in de stofvanger-annulus, en dus de vat-diameter.
In het geval van cycloon-stofvanger is de werking en efficiëntie van de stofvanger gebaseerd op centrifugaalkrachten. In de cycloon-stofvanger wordt het rauwe hoogovengas door een of twee tangentiële inlaten met een snelheid binnengebracht om de stofdeeltjes naar de wand te dwingen en ze van de gasstroom te scheiden. De cycloon-stofvanger kan verschillende typen interne constructie hebben. Een type cycloon is volledig leeg, terwijl een ander type een gecompliceerde inlaatkoepel en vervangbare geleidingsschoven heeft.
De hogere scheiding van stof binnen de cycloon is gekoppeld aan de centrifugaalkrachten en hoge omtreksnelheden binnen de cycloon vergeleken met de stofvanger-technologie. De hogere snelheden binnen het vat vereisen een speciale bescherming van de binnenoppervlakken. Een stofvanger wordt vaak zonder enige bescherming van de binnenoppervlakken bediend vanwege de lage gassnelheid, maar de cycloon-technologie vereist een bescherming van deze oppervlakken om slijtage te voorkomen.
De cycloon-stofvanger is meestal met vortex-vinder, apex, stroomkegel en een stofverzamel-hopper met een dubbele stofuitlaat. De verzamelingsefficiëntie van de cycloon hangt erg af van de deeltjesgrootteverdeling. Deeltjes onder 5 micrometer worden niet verwijderd vanwege hun kleine massa; deeltjes tussen 5–30 micrometer worden gedeeltelijk gescheiden en deeltjes groter dan 30 micrometer worden volledig gescheiden in de kegel-stofvanger. Algehele scheidingsefficiëntie van cycloon-stofvanger is beter dan de zwaartekracht-stofvanger. De verwijderde droge stof bevat heel lage zink- en loodconcentraties en kan gemakkelijk gerecycled worden. De cycloon-stofvanger verlaagt de stofbelasting op de secundaire fase bestaande uit de natte gasreiniging.
De stofvanger is uitgerust met een stofafvoersysteem voor het dumpen van de stof op batch-basis beneden bij benadering atmosferische druk om stofopbouw in de stofvanger te voorkomen en stof- en gasemissies te reduceren. De stof wordt doorgaans benat voordat het op de grond wordt gedumpt of direct in een dumper/wagentje eronder. Er zijn niveau-sensoren in de stofhopper geïnstalleerd voor niveau-indicatie. Signalen van de niveau-sensoren worden gebruikt om stofopbouw te monitoren, stof-dump-cyclus te initieren en lage en hoge niveau-alarm te geven.
Secundaire gasreinigingsfase
BF-gas na primaire reiniging in de stofvanger, waar het merendeel van zware deeltjes wordt verwijderd, beweegt naar de secundaire gasreinigingsfase (wassers) wat het natte reinigingssysteem is. In deze fase wordt BF-gas in contact met water gereinigd en worden bijna alle opgeschorte deeltjes gescheiden (meer dan 99%). In sommige installaties wordt dit gas verder naar elektrostatische afscheiders gebracht. Behandeld gas na secundaire gasreinigingsfase wordt in het BF-gasnetwerk van de fabriek gebracht en wordt ook gebruikt voor BF-ovenverwarming. Vervuild water uit het systeem bevat tegelijkertijd hoge concentraties opgeschorte deeltjes in het bereik van 500–10.000 mg/l en wordt als zodanig naar bezinkvijvers/verhelderder-dikmaker gezonden waar de stof neerdaalt en het heldere water van boven wordt opgepompt voor hergebruik. Wassers zijn beschikbaar in een breed bereik van ontwerpen, formaten en prestatievermogens. Ze moeten primair ontworpen zijn voor deeltjesverzameling.
Storingvrije wasserwerking, zelfs tijdens ruwe ovenrijcondities, is een voorwaarde voor economische ijzerproductie in de hoogoven. Het ontwerp van de wasser moet geoptimaliseerd zijn om hoge betrouwbaarheid en superieure prestaties te bieden. De benodigde kenmerken van de wasser zijn: (i) meerdere stofverwijderingsmechanismen, (ii) minimale waswaterbehoefte, (iii) superieure topdrukcontrole, (iv) bewezen prestaties en hoge efficiëntie, (v) lage ruimtevereiste, (vi) laag energieverbruik, en (vii) lage geluidsemissie.
Deeltjesgrootte is een van de belangrijkste factoren die de verwijderingsefficiëntie van de wasser beïnvloeden. Grovere deeltjes zijn veel makkelijker te verwijderen terwijl submicron-deeltjes het moeilijkst te verwijderen zijn.
Met betrekking tot het stofverwijderingsmechanisme in de natte wasser, vereist de scheiding van stofdeeltjes van het hoogovengas de toepassing van een kracht die differentiële beweging van het deeltje ten opzichte van het gas produceert en voldoende retentietijd voor het deeltje om naar het verzameloppervlak te migreren.
De wassers voor de hoogovengasreiniging werken op het basische aerodynamische principe. Een eenvoudige analogie van het aerodynamische principe is dat als waterdruppels van zeer grote grootte worden geprojecteerd om te botsen met gasstroomdeeltjes van veel kleinere grootte, de statistische kansen op botsing zeer klein zijn. Naarmate de grootte van de waterdruppels wordt verminderd tot meer de grootte van de gasstroomdeeltjes, verbeteren de kansen op botsing. Studies hebben getoond dat een oppervlaktefilm rondom een waterdruppel een benaderende dikte heeft van 1/200 van zijn diameter. Een gasstroomdeeltje in vlucht stroomt door de stroomlijnsfilm rond de druppel zonder botsing als het een diameter heeft kleiner dan 1/200 de diameter van de waterdruppel. Maar als de waterdruppeldiameter veel kleiner is, dan vindt botsing plaats. Een 10 micron doeldeeltje vereist waterdruppels kleiner dan 2000 micron (200×10) voor adequate verzameling. Efficiënte wassing vereist dus het atomiseren van het water tot een fijngraad gerelateerd aan de deeltjesgrootte om maximaal contact met de te vangen deeltjes te bieden. Verder is de kans dat een waterdruppel de stofdeeltjes raakt, evenredig aan de stofconcentratie. Een enkel stofdeeltje is minder geneigd een enkele druppel te raken dan een zwerm ervan. Om deze factoren te equaliseren, worden wassers gereguleerd wat betreft het volume gas dat gewassen moet worden (gemeten door drukval van de gasstroom), en water dat gesproeid moet worden (gemeten door hydraulische druk aan de sproeizuigers). De hoogte en diameter van de waskamers zijn ook afgestemd op de bekende kenmerken van het gas.
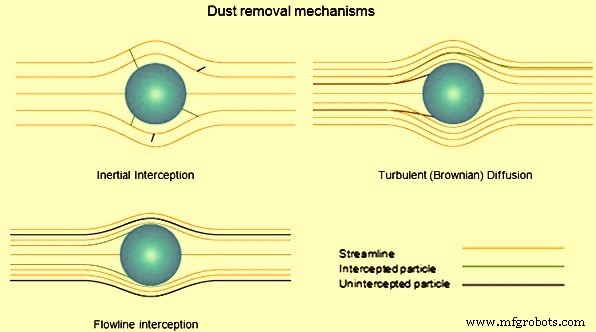
De hoofdscheidingsmechanismen in het hoogovengas-wassen bestaan uit: (i) inertiële interceptie, (ii) turbulente (Browniaanse) diffusie, en (iii) stroomlijnafsnijding. Wanneer een klein deeltje in een vloeistof geschorst is, wordt het onderworpen aan de impact van de vloeistofmoleculen. Voor ultra-fijne deeltjes (colloïden) varieert de ogenblikkelijke impuls die aan het deeltje wordt toegekend willekeurig wat ervoor zorgt dat het deeltje op een willekeurige pad beweegt, nu bekend als Browniaanse beweging. Inertiële interceptie wordt gekenmerkt door de verschillende inertiële krachten van de varierende massa's. Wanneer het stofbeladen gas om de verzamelwaterdruppel stroomt, volgen de stofdeeltjes van grotere massa niet de stroomlijnen van de gasstroom. Deze deeltjes, aangedreven door de inertiekracht, raken en penetreren de waterdruppel, en worden dus uit de gasstroom verwijderd. Turbulente diffusie is zeer effectief in het verwijderen van kleinere stofdeeltjes uit de gasstroom. Kleine deeltjes, met name die onder ongeveer 0,3 micrometer in diameter, vertonen aanzienlijke Browniaanse beweging en bewegen niet uniform langs de gasstroomlijn. Deze deeltjes diffunderen van de gasstroom naar het oppervlak van de waterdruppels en worden verzameld. Dit verzamelmechanisme kan alleen functioneren in wassers die turbulente stroom van een gas-vloeistof mengsel bevorderen, bij lage snelheid werken en voldoende retentietijd bieden. Stroomlijnafsnijding functioneert alleen als de gasstroomlijn binnen één deeltjesstraal van de verzamelwaterdruppel passeert. Het stofdeeltje dat langs deze stroomlijn reist, raakt de waterdruppel en wordt verzameld zonder de invloed van inertie of turbulente diffusie. Stofverwijderingsmechanismen tijdens waterwassen van het BF-gas zijn in Fig. 2 gegeven.
De stofvanger is slechts een bezinkkamer om grote deeltjes te verwijderen en de belasting op de venturi-wassers te reduceren. Het gas passeert zowel een primaire venturi (met scheider) als een secundaire venturi voor nog effectievere deeltjesverwijdering. Vervolgens passeert het gas de combinatie van meegeslepen scheider/gaskoeltoren. Het gereinigde, gekoelde gas wordt vervolgens naar het BF-gasnetwerk van de staalfabriek gezonden. Adequate koeling is vereist om het vochtniveau van het gas te reduceren om problemen in de BF-gasdistributieleidingen en ovens te voorkomen.
Het recyclagewater verzameld uit de eerste venturi, bevattend een hoog niveau deeltjes, wordt direct naar een verhelderder-dikmaker gezonden. Het recyclagewater verzameld uit de scheider wordt gerecirculeerd naar de eerste venturi-wasser. Aanvulwater wordt aan de verhelderder toegevoegd, en de gecombineerde overflow wordt gerecycled naar de secundaire venturi. Zo contacteert het schoonste water het schoonste gas, en werkt zijn weg terug naar de eerste venturi en dan naar de verhelderder. Water kan van de dikmaker naar de wasser gerecycled worden of kan voor ander doel gebruikt worden zoals slakafschrikking.
Een conventionele koeltoren wordt normaal gebruikt voor verwijdering van warmte uit het gaskoeltorenwater of wasserwater. Het ontwerp van de toren maakt het mogelijk om het koelwater en het venturi-wasserwater gescheiden te houden. Het wasserwater bevat doorgaans aanzienlijke hardheid en alkalinität van de kalkfijnen in de lading in de hoogoven. Gevolgd wordt schaal vaak aangetroffen. Depots van ijzeroxide en onverbrande koolstof zijn ook een zorg in veel systemen. Depositatieproblemen worden het meest vaak aangetroffen in de primaire venturi-zuigers en keelgebied, waar het gas het hoogste niveau deeltjes bevat, en in de leidingen en pompen naar en van de dikmaker.
Echter, depositatie kan in elk van de venturi-wassers, de scheiders, de gaskoeltoren, of de wasser-recyclageleidingen en pompen optreden. Verheldering is een ander groot probleemgebied aangezien onvoldoende vloeistof/vaste stof scheiding resulteert in slechte waterkwaliteit van de verhelderder-overflow.
Recentelijk, op nieuw gebouwde en gereconstrueerde hoogovens, met name in de Volksrepubliek China, heeft droge reiniging van hoogovengas door zakfilters brede toepassing gevonden. Droge gasreiniging heeft de volgende verschillen ten opzichte van natte gasreiniging met venturi-wassers:
- Afwezigheid van water in het reinigingsproces elimineert of vermindert een aantal hoogoven-waterwerkfaciliteiten, bijv.: slibpompstation van gasreinigingssysteem, slibbezinkvijzen en flocculatoren, pompstation voor sliboverdracht, circulatiepompstation van omkeercyclus van gasreiniging, etc.
- Temperatuur van gas na reiniging is in het bereik van 100–120 °C, wat 50–70 °C hoger is dan de temperatuur van het gas na natte gasreiniging. Ook de vochtigheid van het gas wordt verminderd met 50 tot 60 g/m³, wat samen gelijk is aan een toename in calorische waarde van hoogovengas met 50–60 kcal/m³.
- Reductie van de stofinhoud in hoogovengas tot 2–3 mg/m³ wat de levensduur van warme windovens verbetert en ook de prestaties van de topdruk-herwinningsturbine verbetert.
- Milieuvriendelijkheid in de staalfabriek door betere stofverwijdering uit het gas en eliminatie van slibafhandelingsfaciliteiten.
Het secundaire gasreinigingssysteem gebaseerd op droge reiniging bestaat uit het volgende:
- De zakfilterunit met diverse secties, in elk ervan zijn enkele tientallen filterzakken geïnstalleerd
- Systeem van puls-zakreiniging van stof door stikstof
- Ondersteunende en beschermende metalen structuren
- Systemen van gasleidingen met kleppen en thermische effectcompensatoren
- Systeem van reiniging en recycling van aufgevangen stof (pneumatisch of met schrapertransporteurs)
- Systeem van stikstoftoevoer voor de filter-purging en voor pneumatische stoftransport
- Systeem van drukverlichting van de zakfilter
- Eenheid van aufgevangen stofopslag
- Systemen van automatisering, inspectie en elektrische controle
De zakfilter heeft normaal 8 tot 16 secties, die in twee rijen gerangschikt zijn, waar één of twee secties op standby staan, één meer sectie in cyclische purge-stikstof-reinigingsmodus is en de andere secties in gasreinigingsmodus. Voor het filtermateriaal wordt een stof met hoge refractariteit, slijtvastheid etc. gebruikt. Bovendien, na chemische behandeling is de stof gemakkelijk van stof te reinigen tijdens purge-reiniging, aangezien het verbeterde water- en olie-afstotende eigenschappen heeft. De stof voorkomt ook het optreden van elektrostatische stroom. Maximale filtersnelheid is 1,0–1,5 m³/minuut en de gastemperatuur is 50–280 °C (het systeem kan ook stabiel (betrouwbaar) werken gedurende 2 uur bij gastemperatuur van 300 °C).
De normale stofinhoud van hoogovengas na reiniging is meestal niet meer dan 3 mg/m³. Levensduur van filterzakken is doorgaans tot twee jaar.
Productieproces
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Optimalisatie van Hoogovensoperaties met Nootscokes: Efficiëntie en Kostenvoordelen
- Efficiënt Gasherwinning- en Reinigingssysteem voor Basiszuurstofovens
- Optimaliseren van Hoogovenefficiëntie met Geplette Steenkoolinjectie
- Voorkomen van Onregelmatigheden in Hoogovenoperatie: Bewezen Strategieën
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- Geoptimaliseerde bovenaf laadsystemen voor hoogovens: efficiëntie en veiligheid
- IJzerproductie optimaliseren: De chemie van hoogovensmelterij
- Hoogovenschacht Refractaire Voering: Bescherming van Schillen voor Continu Bedrijf
- Cokesovengas-injectie: verhoging van hoogovenefficiëntie en CO2-reductie
- Belangrijkste factoren die cokesverbruik in hoogoven beïnvloeden