



Cross-Country Walserij: Staalproductie & Hoofduitrusting Overzicht
De meeste staalproducten worden gewalst uit de gegoten producten van de continue gietmachine door een reeks wals- en afwerkoperaties. Het proces heet eenvoudig walsen, wanneer twee walsen van gelijke diameter en met as liggend in hetzelfde vlak in tegengestelde richting draaien met dezelfde rotatiesnelheid, en het te walsen materiaal homogeen is in zijn mechanische eigenschappen en alleen door krachten van de walsen beïnvloed wordt.
Walsen is het belangrijkste metalvormingsproces. Meer dan 95% van ferreuze en non-ferreuze metalen en legeringen worden verwerkt tot hun bruikbare vormen door walsen. Bruikbare vormen van gewalste metalen zijn plaat, blad, band, folio, en verschillende profielen zoals rail, balk, profiel, hoek, staaf, staaf, en naadloze buis etc. Twee veelvoorkomende walsprocessen zijn warm walsen en koud walsen.
De primaire functie van de warmwalserij is om ingot/billet/bloem/plaat (staal walsvoorraad) dicht bij het inzwakelingstemperatuurpunt op te warmen, en daarna te walsen tot dunner en langer door opeenvolgende walserijstanden aangedreven door electromotoren. De staal walsvoorraad wordt opgewarmd tot ongeveer 1.250°C in de herverhittingsoven, met een vaste/vloeibare/gasvormige brandstof als primaire energiebron. De verwarmde staal walsvoorraad wordt gewalst in een ruwwalserij in een aantal passen waarbij de grootte gereduceerd wordt en de lengte toegenomen wordt terwijl de vorm gewijzigd wordt. Dit proces gaat door in intermediaire en afwerkwalserijen ook in een aantal passen in elk van de walserij. Naarmate het walsen voortgaat, neemt de lengte van het product toe, de grootte van het materiaal af en de snelheid neemt na elke stand toe en is het hoogst aan het einde.
Bij warm walsen wordt het materiaal gewalst bij een temperatuur hoger dan de herkristallisatietemperatuur. Het voordeel van warm walsen is tweevoudig. Ten eerste, bij verhoogde temperatuur is de sterkte van het te walsen materiaal gereduceerd. Daarom is de drukracht die voor deformatie nodig is, vergelijkbaar kleiner en daarom kan een kleinere capaciteit walsstand gebruikt worden voor de walsoperatie. Het tweede voordeel van walsen van een materiaal bij een temperatuur hoger dan de herkristallisatietemperatuur is dat een grote hoeveelheid plastische deformatie kan worden toegekend zonder dat het werkverhard wordt. Met werkverharding neemt de deformatiespanning toe naarmate meer deformatie plaatsvindt wat het materiaal hard en bros maakt. Als resultaat wordt het materiaal steeds moeilijker te deformeren, en na de grens leidt deformatie tot diverse fouten of defecten.
Walsproces en Passeschema
Het walsproces omvat in het algemeen de mechanische krachten die op het metaaloppervlak worden toegepast door een reeks walsen om specifieke vormen en maten te produceren door de grootte (breedte en dikte) te reduceren. De ingot of continue gegoten product van billetten, bloemen of platen zijn de basismaterialen voor de productie van een breed scala aan gefabriceerde vormen door warm walsen. Veel van deze producten zijn het startmateriaal voor daaropvolgende fabricageoperaties, zoals smeden, bladmetaalbewerking, draadtrekken, extruderen, en bewerken etc.
Een walsertechnologie is niet alleen een walsetheorie, maar het bestaat als synthese technologie zoals hardware technieken van walserijen of walswalsen, meettechnieken om de walsstaat te observeren, metallurgie-gebaseerde software technieken om materialen uit te werken, regeltechnieken om hoog nauwkeurige dikte en vorm van gewalste producten te krijgen, en smeringstechnieken om verlenging van walslevensduur en reductie van walsbelasting te realiseren. De beste walsertechnologie wordt niet alleen gerealiseerd met de walsetheorie maar wordt ook gestimuleerd met de vooruitgang van de naburige technieken.
Drehmoment en vermogen zijn de twee belangrijke componenten van walsen. Drehmoment is de maat van de kracht toegepast op de walsen om rotatiebeweging te produceren terwijl vermogen wordt toegepast op een walserij door een drehmoment toe te passen op de walsen en door middel van werkstukspanning. In een walserij wordt het vermogen voornamelijk op vier manieren besteed: (i) de energie nodig om het staal te deformeren, (ii) de energie nodig om de wrijvingskracht te overwinnen, (iii) het vermogen verloren in de kegelwielen en krachtoverdrachtssysteem, en (iv) elektrische verliezen in de diverse motoren.
Het is nodig om een passesschema (inclusief een reductieschema en het passenumber) te beslissen om de beoogde vorm en dikte van een bepaalde initiële materiaal te verkrijgen. Er zijn twee methoden om dit te doen. De ene is een methode om te beslissen door te zoeken naar de passesschema's uit de vergangene data en de andere is een methode om te beslissen door een passesschema te berekenen met de walsetheorie. In de tweede methode wordt een passesschema berekend nabij de capaciteitsgrens van een walserij door gebruik te maken van walsbelasting en drehmoment, en het wordt besloten om het berekende passesschema aan te passen zodat het gewalste product de vereiste vorm en afmetingen bereikt wanneer het in de laatste pas gewalst wordt. De eerste methode toont een kracht voor de walscondities in het bereik waar het een verleden had, maar het is niet nuttig in het geval wanneer een totaal nieuwe staalkwaliteit en product en formaat gewalst moet worden omdat de condities aanzienlijk verschillen van de vergangene ervaringen.
Tijdens het walsproces wordt permanente deformatie bereikt door het materiaal te onderwerpen aan hoge drukspanning door het materiaal door de kloof tussen twee roterende cilindrische walsen te laten passeren. De walsen kunnen vlak of gekierde zijn, en worden op een vaste afstand van elkaar gehouden. De walsen draaien in tegengestelde richting door middel van een electrisch aandrijfsysteem (motor, tandwielkast, spindel en koppelingen). Afhankelijk van de rotatierichting van de walsen, gaat het invoermateriaal de kloof tussen de walsen van de ene kant binnen en komt aan de andere kant uit met een gereduceerde dwarsdoorsnede, het walskloofoppervlak wordt kleiner gehouden dan het dwarsdoorsnede-oppervlak van het invoermateriaal (walsvoorraad). Voor het verkrijgen van de gewenste eindvorm van het gewalste materiaal, is het doorgaans nodig het materiaal door verschillende sets roterende walsen te laten passeren. Tijdens elke van de passen gaat de staal walsvoorraad door verschillende sets walskloof met afnemende dwarsdoorsnede-oppervlakte.
Lange producten worden normaal in meerdere passen gewalst, wier aantallen bepaald worden door de verhouding van de dwarsdoorsnede van de initiële invoer staalmateriaal en de einddwarsdoorsnede van het afgewerkte product. De dwarsdoorsnede-oppervlakte wordt in elke walspas gereduceerd en de vorm en grootte van het te walsen staalmateriaal benaderen geleidelijk het gewenste profiel.
De gehele samenstelling van de walsen gemonteerd op lagers wordt vastgehouden in lagerblokken (chocks genoemd), die op hun beurt tussen de gaten van twee gegoten frames (huizen genoemd) worden vastgehouden, compleet met walskloofverstellingsfaciliteiten en walsaandrijfregeling. De gehele opstelling heet een walserijstand. Een of meer aantal walserijstanden in combinatie met andere noodzakelijke en gerelateerde apparatuur om afgewerkte gewalste producten te verkrijgen van een of vergelijkbare groep invoermaterialen heet een walserij.
Cross-Country Walserij
In bredere zin bestaat een walserij uit een set walserijstanden samen met een reeks apparatuur die zowel wals- als hulpoperaties uitvoert. Het verwarmde staalmateriaal uit de herverhittingsoven wordt naar de walserij getransporteerd waar de verschillende operaties worden uitgevoerd. Deze operaties bestaan uit: (i) walsen van het verwarmde staalmateriaal in de walserij, (ii) overbrengen van het materiaal onder walsen van de ene walserijstand naar de andere, (iii) draaien of wringen en scheren van het materiaal in geval van sommige walserijen, (iv) transporteren van het staalproduct na walsen, (v) afkoelen van het gewalste materiaal op afkoelbed in sommige walserijen, (vi) snijden, merken of stempelen van het gewalste product, en (vii) bijsnijden, verpakken, en transport naar de voorraad van afgewerkt product.
De walserij heet cross-country walserij vanwege de indeling van de walserijstanden. In deze walserijen zijn de centrumlijnen van de walserijstanden parallel aan elkaar en het te walsen materiaal wordt loodrecht op de walsrichtingen verschoven. Overbreng- en schuiftabellen worden in deze walserijen gebruikt om de bewegingsrichting van het werkstuk om te keren en het van de ene set walserijstand naar de andere over te brengen. Een van de kenmerken van de cross-country walserijen is dat de werkstukken kort genoeg moeten zijn zodat één stuk een walserijstand kan verlaten voordat een ander er naar overgebracht wordt.
In de cross-country walserijen zijn de walserijstanden op een verdeelde manier geplaatst. Deze walserijen zijn gebaseerd op het concept van continu walsen maar de standen worden zo ver uit elkaar geplaatst dat het stuk de ene set walsen moet verlaten voordat het de volgende binnenkomt. Zulke walserijen zijn nuttig voor het walsen van profielen die door grootte of vorm niet aanpasbaar zijn aan luswalsen.
Er zijn doorgaans twee typen walserijstanden die veelvuldig gebruikt worden in de cross-country walserijen. Deze standen zijn 2-hoog standen, en 3-hoog standen. Deze classificatie van standen is gebaseerd op de modus van rangschikken van walsen in de huizen. Typisch bestaat een 2-hoog stand uit 2 walsen, gerangschikt één boven de ander. Op dezelfde manier heeft een 3-hoog walserij 3 walsen gerangschikt één boven de ander. Een 2-hoog stand heeft twee walsen in het. De ene die bovenaan is, is bekend als bovenste wals terwijl de andere bekend is als onderste wals. In walserijen met 2-hoog standen is het walsen alleen in één richting. In geval van walsen in omgekeerde richting, moet de walserij keerbaar zijn. In geval de walserij niet gekeerd wordt, dan wordt een pullover type twee hoge stand gebruikt. In dit geval wordt het staalmateriaal na walsen in een pas overgebracht naar de voedingszijde over het algemeen boven de walsen heen voor verdere walsen in de volgende pas.
In een 3-hoog walsstand zijn er drie walsen bestaande uit bovenste wals, middelste wals, en onderste wals. Het staalmateriaal wordt in één richting gevoed door twee van de walsen en dan gekeerd door het andere paar. De middelste wals is gemeenschappelijk in elke voeding. 3-hoog walsstanden worden gebruikt om de richting van de te walsen staalstaaf om te keren zonder de richting van motor en tandwiel aandrijving rotatie om te keren. Een kloof (tussen de onderste en middelste walsen) neemt de staaf in één richting terwijl de andere kloof (tussen de bovenste en middelste walsen) de staaf in de andere richting neemt. Om de staaf van de hoogte van de lagere kloof naar de bovenste kloof te verplaatsen, kan een kanteltafel gebruikt worden. Andere methoden van het verplaatsen van de staaf worden ook gebruikt, zoals een hifttafel die de hele tafel omhoog en omlaag beweegt.
In 2-hoog walsstanden wordt ofwel één van de walsen (bovenste of onderste) ofwel beide walsen aangedreven. In geval van 3-hoog walsstanden, wordt ofwel één ofwel twee walsen aangedreven terwijl de overige walsen door wrijving draaien. In geval van twee walsen aangedreven in een 3-hoog stand, meestal de bovenste en onderste walsen aangedreven, terwijl de middelste wals wrijving aangedreven is.
In een cross-country type walserij zijn de walserijstanden zo gerangschikt dat het werkstuk nooit in meer dan één walserijstand tegelijkertijd is. Aangezien de walserijstanden naast elkaar geplaatst zijn, wordt het werkstuk lateraal overgebracht naar de walsbetten van de verschillende standen. In veel van de cross-country walserijen vindt het walsen van het werkstuk in beide richtingen plaats. In zulke walserijen, aangezien de walsrichting na elke pas verandert, heeft het een positief effect op de kwaliteit van het gewalste product.
Bij elke pas is er een reductie in doorsnede en een corresponderende toename in de lengte. Dit betekent dat er faciliteiten beschikbaar moeten zijn om het langste staalstuk aan elke stand te nemen en dit geldt natuurlijk voor beide kanten van de walserij.
Er zijn beperkingen voor de maximale reductie die bereikt kan worden in een cross-country walserij met een enkele aandrijving, met name wanneer deze zo ontworpen is dat er meer dan één stuk staalmateriaal in de walserij tegelijkertijd gewalst wordt. Daarom is de grootte van het ingaande staalmateriaal normaal redelijk klein. Verder in zulke walserijen kunnen de 2-hoog standen ingesteld worden op een manier dat de bovenste wals van de eerste stand correspondeert in hoogte met de onderste wals van de tweede stand en zo verder, waardoor het stuk achterwaarts en voorwaarts om beurten langs de standlijn verwerkt kan worden. Als er een combinatie van 2-hoog en 3-hoog standen in dezelfde cross-country samenstelling is, correspondeert de centrumrol van de 3-hoog stand met de aangedreven rol van de geassocieerde 2-hoog stand.
Een alternatieve indeling is voor de cross-country standen voorafgegaan te worden door een enkele ruwwerstand waarin slechts een oneven aantal passen (zeg 3 tot 5) genomen wordt en dan kan het staal in de cross-country standen worden doorgegeven. Deze indeling kan ook gebruikt worden om invoermateriaal van hogere dwarsdoorsnede te walsen.
In cross-country walserijen, als in elke andere warmwalserij, wordt walsen boven de herkristallisatietemperatuur van het staalmateriaal gedaan. Tijdens walsen in deze walserijen herkristalliseren de korrels, die tijdens het walsproces deformeerd worden, behouden een equiaxed microstructuur en voorkomen dat het staalmateriaal werkverhard. In dit type walsen heeft het warmgewalste staalproduct heel weinig richtingsgevoeligheid in de mechanische eigenschappen en deformatie geïnduceerde residuele spanningen.
Cross-country type van walserij indeling wordt gebruikt voor walserijen met lage capaciteiten. Deze indeling wordt doorgaans geadopteerd vanwege de beperkte ruimte die beschikbaar is voor de walserij. Cross-country type van walserij indeling beperkt de maximale lengte van het staalproduct dat uit de walserij gewalst kan worden.
Cross-country walserijen zijn normaal warmwalserijen die gebruikt worden om gevormde staalproducten te walsen zoals ronden, wapeningsstaven, vierkanten, platen, of profielen etc. De gevormde staalproducten zijn meestal bekend onder een gemeenschappelijke naam welke 'lange producten' is. Snijmachines, bijsnijmachines, en gereedschappen worden in walserijen gebruikt. Meeste van de walserijen zijn open trein, 2-hoog of 3-hoog type. De mechanische koppeling tussen de walserijmotor en walserijstanden is ofwel v-riem en katrol type of snelheidsverlaging tandwiel type. Het systeem heeft vliegwielregelingen om te bewaken tegen belastingfluctuaties.
Hoofduitrusting
De volgende zijn de hoofduitrusting in een cross-country walserij.
Herverhittingsoven
Herverhittingsoven is de grootste verbruiker van thermische energie. De operationele karakteristiek van de oven speelt een vitale rol in het algehele walserijproces. De herverhittingsoven is uitgerust met verbrandingsapparatuur, zoals brandeers en afvalwarmteherwinningsystemen. Andere geassocieerde apparatuur omvat laad- en ontlaadsystemen, zoals duwers en extractoren etc. Een typische herverhittingsoven heeft voorverhittings-, verhit- en inzwakelingszones om geleidelijk het gewenste temperatuurprofiel van de walsvoorraad voor het walsproces te verhogen en te handhaven.
De herverhittingsoven kan op diverse manieren geclassificeerd worden. De classificatie is gebaseerd op: (i) de verwarmingsmethode waarbij herverhittingsovens verbrandingstype of elektrisch kunnen zijn met de verbrandingsoven steenkool, olie of gas gestookt kunnen zijn, (ii) het warmteherwinningsmechanisme waarbij herverhittingsovens geregeneerd of recuperatief geclassificeerd kunnen zijn met recuperatieve type herverhittingsovens vaker gebruikt worden, en (iii) de laadmethode waarbij herverhittingsovens ofwel batch type ofwel continu type kunnen zijn. In de batch type herverhittingsovens blijft het geladen materiaal in een vaste positie op de hearth tot het opgewarmd is tot walstemperatuur. In continu type herverhittingsovens beweegt het geladen materiaal door de oven en wordt opgewarmd tot walstemperatuur als het binnen voortgaat.
Continue herverhittingsovens kunnen verder geclassificeerd worden gebaseerd op de beweging van staalvoorraad in verhitingszones. Meest populaire continue typen ovens omvatten duwer, draaiende hearth, loopende balk, loopende hearth, of rol hearth type. De meeste walserijen zijn uitgerust met het continue type herverhittingsovens.
In continue herverhittingsoven wordt het te walsen materiaal aan de ene kant (voedingskant of laadkant) ingevoerd, wat door de oven beweegt en aan de andere kant (ontladingskant) ontladen wordt.
Er bestaat een temperatuurgradiënt in de lengte van de oven. In het algemeen bewegen het materiaal en de verbrandingsgassen in tegengestelde richting. Op basis van de temperatuurgradiënt wordt de continue oven verdeeld in drie zones: (i) voorverhittingszone, (ii) verhitingszone, en (iii) inzwakelingszone (Fig 1).
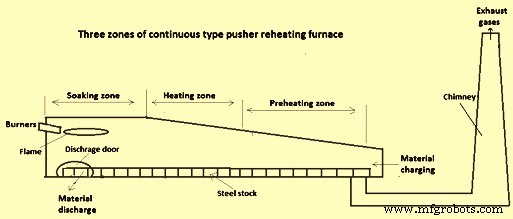
Fig 1 Drie-zones duwer type continue herverhittingsoven
Continue herverhittingsovens worden verder geclassificeerd volgens: (i) aantal verhitingszones (één tot vijf, boven of boven-onder), (ii) de beweegwijze van materiaal (duwer, loopende balk, loopende hearth, draaiende hearth, of rol hearth), (ii) gebaseerd op warmteherwinning, kan de herverhittingsoven ofwel geregeneerd ofwel recuperatief zijn.
Duwer herverhittingsovens worden vaker gebruikt in de cross-country type walserijen. In deze duwer ovens wordt het koude staalvoorraad voorwaarts geduwd met behulp van duwers aan de laadzijde. Deze ovens zijn ontworpen voor het verwarmen van billetten/potlood ingots of kleinere secties van bloemen. De hearths van duwer ovens zijn doorgaans kort in lengte en naar beneden hellend in longitudinale richting richting de ontladingskant om eenvoudige passage van het staalvoorraad door de oven te permitteren. Echter, tegenwoordig zijn de duwer ovens zelfs langer met hearths tot 30 m lengte. Het staalvoorraad wordt voorwaarts bewogen door het laatste geladen stuk te duwen met een duwer aan de laadeind. Met elke duwing van het koude staalvoorraad tegen de continue lijn van materiaal, wordt een verwarmd stuk ontladen aan de ontladingskant door een einde deur op een rollentafel die de walserij voedt, of geduwd door een zijdeur naar de walserij rollentafel door geschikte handmatige, of mechanische middelen, of onttrokken door de einde deur door een mechanische extractor.
Om de doorvoer van de oven te verhogen, worden additionele verbrandingszones geïntroduceerd door het profiel van de oven te veranderen van enkele zone naar multi-zone en de brandeer op meer dan één locatie te plaatsen, bijv. front-gefired, zij-gefired, bodem of top-gefired ovens.
Een herverhittingsoven met twee verbrandingszones levert betere resultaten voor de temperatuurgradiënt dan een enkele verbrandingszone oven. Het bestaat uit twee verbrandingszones, te weten inzwakeling en verhit. In deze herverhittingsovens zijn brandeers gerangschikt front-gefired in de inzwakelingszone en top en zij-gefired in de verhitingszone. Als zwaar materiaal vereist is om in de herverhittingsoven te verwarmen, dan kunnen 3, 4, of 5 verbrandingszones worden ingezet om het totale temperatuurniveau en productiviteit te verhogen. Om aan dergelijke eisen te voldoen, zijn twee of drie verhitingszones een norm in de oven, met brandeers gemonteerd in elk van hen. Dit aangepaste ontwerp maakt het mogelijk om een hogere temperatuur aan het einde van de voorverhittingszone te hebben, wat de lengte van de zone verkort en de totale lengte van hoge-temperatuur zones vergroot. Als resultaat is de verhit van het staalvoorraad in de oven intensiever.
De voordelen van duwer type ovens zijn: (i) hoge productie per eenheid kapitaalinvestering, (ii) hoge hearth oppervlakte efficiëntie en hogere specifieke productie per eenheid benutte ruimte, (iii) gemak van laden en ontladen, (iv) geleidelijke temperatuurstijging toestaat laden van alle kwaliteiten koude materialen, en (v) meer controle van de verhitssnelheid op alle temperatuurniveaus. De nadelen geassocieerd met duwer type ovens zijn: (i) beperkt de dwarsdoorsnede van de lading aangezien het contactoppervlak vierkant moet zijn om opstapeling binnen de oven te vermijden, (ii) geen flexibiliteit voor efficiënt verwarmen van kleine hoeveelheid of lage diktes van walsvoorraad, (iii) het is marginieel moeilijker om watergekoelde steunen te onderhouden en beperkt ook de dikte van walsvoorraad tot een maximum van 300 mm tot 350 mm wanneer watergekoelde steunen gebruikt worden.
Walserij Apparatuur
Cross-country walserijen bestaan uit een aantal apparatuur die samen bijdragen om het walsproces met gemak en efficiëntie uit te voeren. Enkele van de apparatuur is essentieel om de walsoperatie te constituent terwijl velen van hen additionele apparatuur zijn gebruikt om de productiviteit en de efficiëntie van de walserij te verbeteren. De hoofduitrusting gebruikt in deze walserijen worden hieronder beschreven.
Walserij Huizen
Walserij huizen zijn een van de belangrijkste structuren van de walserij aangezien ze de walserij samenstelling in positie houden. Huizen zijn elementen in een walserij die chok samenstellingen, verstellings- en andere mechanismen vasthouden, en juiste posities behouden. Daarom moeten hun constructie en afmetingen rekening houden met afmetingen van gerelateerde elementen. De krachten die op de walsen tijdens walsen werken, worden volledig op hen overgedragen door de moeren van het verstellingsmechanisme. De huizing van de walserijstand vereist hoge rigiditeit, voldoende sterkte voor het opvangen van de belasting, eenvoud van ontwerp en minimum productiekosten. Eén-stuks gegoten huizen van eenvoudige vorm (rechthoekige doorsnede) worden gebruikt voor ruwwalserijen. Deze worden 'gesloten type' huizen genoemd. In sommige van de walserijen heeft de huizing een afneembare top voor eenvoudige verwijdering van de walsen, met name in de lineaire walserijen. Zulke huizen worden 'open type' huizen genoemd (bovenbalken verbonden door bouten met de pijlers). Deze typen huizen worden gebruikt waar walswisseling frequent is.
Walserij Lagers
De belasting op de walsen wordt overgedragen op de lagers en hun samenstelling (chocks). De walserij lagers kunnen in drie typen geclassificeerd worden.
Het eerste type is glijlager. Glijlager kan verder in twee categorieën geclassificeerd worden. Glijlagers met metalen bus hebben hoge wrijvingscoëfficiënt en vergelijkbaar lage levensduur. Ze worden gebruikt wanneer hoge temperaturen en drukken het gebruik van andere lagers verhinderen. De niet-metalen bus lagers hebben alle voordelen van glijlagers. Daarnaast zijn ze laagprijs en bieden goede lagers voor walsen wanneer de snelheid aanzienlijk kan variëren of zelfs omkeren. Verder is de wrijvingscoëfficiënt ook zeer laag. Dit zijn de meest gebruikte lagers in een lage capaciteit cross-country walserij.
Het tweede type lager is de hydrodynamische lagers. Hydrodynamische lagers omhullen de walshals volledig en de lageroppervlakken worden gescheiden door een vloeistoffilm. Ze hebben een lage wrijvingscoëfficiënt bij hoge snelheden. Ook hebben ze een zeer lange levensduur, en lage ruimtevereiste. Dit heeft geleid tot hun uitgebreide toepassing als vervanging voor anti-frictielagers in veel niet-keerbare standen. Echter, hun gebruik is beperkt tot toepassingen waar snelheden relatief hoog en bijna constant zijn. Deze typen lagers worden gebruikt waar de belasting heel hoog is door hoge reducties zoals platwalserijen, draadwalserijen.
Het derde type lagers is de anti-frictielagers. Deze lagers omvatten alle typen lagers met wrijvingscontact. Echter, alleen kegelrol lagers worden in walserijen in meerdere rij series gebruikt. Het princiepe voordeel van anti-frictielagers is lage wrijving en hun vermogen om bij lage snelheden te werken.
Walsen
Walsen zijn normaal de hoofden en zeer kostbare verbruiksartikelen in een walserij. Ze zijn het vitale deel van een walserij. De deformatie van het metaal werkstuk wordt direct bereikt door de walsen. De wals spanningen worden allereerst op walsen toegepast en daarna overgedragen aan andere secties van de walserij. Daarom moesten de walsen harder en meer weerstand bieden tegen deformatie dan het metaal onder verwerking.
Gevormde producten worden tussen gekierde walsen gewalst. Kieren worden gefreesd door een walsdraaimachine. Op paar walsen vormen deze kieren passen door waar het staalmateriaal wordt doorgegeven om de beoogde dwarsdoorsnede te verkrijgen. Voordat de eindvorm verkregen wordt, gaat het te walsen staalmateriaal door veel passen. Walskieren worden geclassificeerd als: (i) ruwwerkspas, of afbraakpas, (ii) leidpas, en (iii) afwerkpas. Ruwwerkspassen zijn bedoeld om de dwarsdoorsnede-oppervlakte te reduceren. Leidpassen brengen de dwarsdoorsnede geleidelijk nabij de eindvorm terwijl de afwerkpas het staalmateriaal zijn eind- of vereiste dwarsdoorsnede geeft.
Aangezien de walsen gebruikt worden om staal in de walserij te walsen, hangt hun prestatie af van veel factoren waaronder de gebruikte materialen en de belasting waaraan ze tijdens dienst worden blootgesteld. Het walsontwerp wordt beïnvloed door de beperkingen toegepast door de walsbelasting, de walssterkte en het beschikbare drehmoment voor walsen. Het materiaal van de walsen moet in staat zijn om belasting te weerstaan die het walsvoorraad plastisch deformeert zonder zichzelf plastisch te deformeren.
De deformatie van het metaal werkstuk wordt direct bereikt door de walsen. De wals spanningen worden allereerst op walsen toegepast en daarna overgedragen aan andere secties van een walserij. Gevolgelijk moesten de walsen harder en meer weerstand bieden tegen deformatie dan het metaal onder verwerking. Of ijzeren walsen of staalwalsen gebruikt moeten worden in een bepaalde walsstand hangt af van de specifieke taak die ze moeten uitvoeren. De belangrijke eigenschappen die overwogen moeten worden voor de selectie van walsen omvatten zwaarte, weerstand tegen thermische kraken, schokbelasting, of harde slijtage. De selectie van een bepaalde wals hangt af van kwesties zoals productie-eisen, initiële kosten, en specifieke kwaliteiten vereist etc. Nauwe samenwerking met de walsfabrikant is wenselijk om te waarborgen dat deze eisen zoveel mogelijk voldaan worden. De walsen kunnen in de volgende vier categorieën geclassificeerd worden.
- Staalwalsen – De staalwalsen hebben koolstofsamenstelling in het bereik van 0,2% tot 0,3%. De staalwalsen kunnen gegoten staalwalsen of gesmede staalwalsen zijn. De walsen kunnen ofwel zandgegoten of koudvorm gegoten zijn. In sommige van de gegoten staalwalsen voor kritische toepassing, is het walslichaam koudvorm gegoten terwijl de overige delen zandgegoten zijn. Sommige van de staalwalsen hebben hoge legeringsinhoud.
- IJzeren Walsen – De ijzeren walsen hebben koolstofinhoud in het bereik van 2,5% tot 3,5%. De ijzeren walsen kunnen grijze ijzeren walsen en legering ijzeren walsen zijn. Verschillende typen veelvuldig gebruikte ijzeren walsen omvatten: (i) helder koud walsen, (ii) indefinite koud walsen, (iii) sferoidale grafiet ijzeren walsen, en (iv) dubbel gegoten walsen.
- Wolframcarbide Walsen – Deze walsen worden geproduceerd door persen en sinteren van gepulveriseerde carbide. Ze worden doorgaans gevormd in de vorm van ringen van relatief kleine diameters die in associatie met staal arbors gebruikt kunnen worden. Deze walsen worden normaal gebruikt in de afwerkstanden van een draadwalserij.
- Composiet Walsen – Deze typen walsen bestaan uit arbor en een ring of manchet-type lid dat krimp-gepast over de arbor. Deze walsen hebben het voordeel dat als de ring of manchet versleten is, de arbor hermonteerd kan worden met een nieuw buitenlid.
Aandrijvingen
Walserijen worden aangedreven door elektrische aandrijvingen en geschikte transmissielijnen zijn nodig tussen hen en de walsen. De aandrijving bestaat uit: (i) elektrisch motor van voldoende capaciteit, (ii) aandrijfriemen, (iii) vliegwiel, (iv) set tandwielen, (v) kegelwielstand en (vi) koppelingen. In sommige walserijen verbindt een as de motoren met tandwielkast verbonden door koppelingen aan beide uiteinden. De tandwielkast voorziet in de snelheidsverlaging van motortot walsnelheid. Het vermogen wordt dan overgedragen op de kegelwielkast waar het verdeeld wordt over een aantalassen, afhankelijk van het aantal walsen te worden aangedreven. Doorgaans worden AC (wisselstroom) motoren gebruikt in de cross-country walserijen aangezien snelheidscontrole geen belangrijk kwestie is voor zulke walserijen.
Vliegwiel
Een vliegwiel is een mechanisch apparaat met een significant moment van inertie gebruikt als opslagapparaat voor rotatie-energie. Vliegwielen weerstanden veranderingen in hun rotatiesnelheid, wat helpt de rotatie van de as te stabiliseren. Vliegwiel fungeert als een reservoir door energie op te slaan tijdens de periode wanneer de aanvoer van energie meer is dan de vereiste en het vrij te geven tijdens de periode wanneer de vereiste van de energie meer is dan de aanvoer. Vliegwiel biedt een effectieve manier om de fluctuaties van snelheid glad te streichen. De opgeslagen kinetische energie berust op het massa moment van inertie en rotatiesnelheid.
Voorspindel
De voorspindel wordt gebruikt om de primemover met de kegelwielen te verbinden en kan van universele type zijn, ofwel kort-gekoppeld of lang met draaglagers, afhankelijk van de positie van de motor in de indeling. Als kort-gekoppeld, kunnen standaard flexibele koppelingen gebruikt worden. De voorspindel is bevestigd aan de onderste kegelwiel van 2-hoog walserijen, en aan de centrale kegelwiel van de 3-hoog walserijen.
Walserij Kegelwielen
De kegelwielen zijn tandwielen die dienen om het vermogen dat door de aandrijving overgedragen wordt te verdelen tussen de 2 of 3 walsen, de aangrenzende walsen in tegengestelde richtingen aan te drijven. Volgens de eerdere praktijk, hadden de kegelwielen ofwel right tandtjes of een verdeeld gezicht en verspringende right type tandtjes maar de huidige praktijk is om dubbele helische tandtjes te gebruiken. Helische tandwielen bieden gladde aandrijving, aangezien sommige delen van de tandtjes te allen tijde in contact zijn, wat de overdracht van vermogen continu maakt.
Spindels
Spindels worden gebruikt om kegelwielen met walsen van de walserij te verbinden indien niet een direct aangedreven type. In direct aandrijving geval, is de spindel direct verbonden met de motoren. Spindels zijn gemaakt van gegoten of gesmede staal en zijn aan elk uiteinde uitgerust met wobblers vergelijkbaar met die op de walsen of met de universele koppelingen, afhankelijk van type walserij.
Reductie Tandwielkasten / Reducers
De reductie tandwielkasten 'reducers' worden gebruikt in de walserijen waar de snelheid van de motor hoger is dan vereist voor de walsen. Afhankelijk van de vereiste reductie in snelheid, kunnen reducers gebruikt worden met 1, 2 of 3 trappen.
Gidsen
Gidsen helpen het staalvoorraad bij het binnenkomen en verlaten van de walsen. Ze worden ingangs- of afgiftegidsen genoemd volgens hun locatie en zijn gewoonlijk bevestigd aan een rust of klembalk, parallel lopend met de walsen en gemonteerd over de huizen. Vaste gidsen zijn die zonder bewegende delen en zijn normaal van gietijzer gemaakt, om gevaren te minimaliseren of krassen van walsvoorraad te voorkomen. In de eenvoudigste vorm omvat een vaste ingangsgids twee gegoten stukjes samengeklemd om een belvormige doos te vormen. Rolgidsen zijn ontwikkeld om de neiging van gidsen om het walsvoorraad te krassen te overwinnen. Zulke gidsen, die met name als ingangsgidsen gebruikt worden, bevatten een of meer paren idle rollen geprofiel naar de passende vorm van het walsvoorraad.
Herhalers (Repeaters)
Herhalers zijn apparaten gebruikt om het werkstuk te ontvangen als het uit de ene stand komt en het door 180 graden in een aangrenzende stand automatisch te lussen. Dit bestaat uit gekierde kanalen of goten die het leidende uiteinde van het walsvoorraad door 180 graden of in sommige gevallen door een S-vormig pad in voorwaartslopende herhalers leiden. Het voorste uiteinde van de voorraad wordt rond de herhaler gedreven door de opvolgende voorraad totdat het gegrepen wordt door de volgende stand. De snelheidsmatching tussen de aangrenzende standen is doorgaans zodanig dat de opvolgende stand iets langzamer draait dan de balanssnelheid wat ervoor zorgt dat de lus in grootte groeit. De herhalingskanalen zijn ontworpen om de voorraad onder deze condities op een vlakke tafel af te werpen.
Rollentafels
De rollentafels bestaan uit een reeks rollen ofwel aangedreven door lijnas en kegelwielen van een gemeenschappelijke aandrijving ofwel door individuele motoren. In enkele verbeterde ontwerpen zijn de kegelwielen vervangen door right tandwielen. De rollentafels dienen om het te walsen materiaal in de walsen te voeden en het van de walsen te ontvangen. Daarom werken ze onder zware condities van mechanische impact, herhalende korte-termijn dienstcycli en dynamische transiënten (versnelling en vertraging). De rollentafels verbinden de gescheiden standen van grote en middelgrote walserijen. Ze zijn vereist op de meerderheid van de walserijen voor het transporteren van het gewalste voorraad naar alsook weg van de walserijstand.
Kantel- of Hifttafels
In grote 3-hoog stand, is het walsvoorraad vereist om mechanisch getild te worden van de paslijn van de middelste en onderste walsen naar de hogere paslijn van middelste en bovenste walsen. Om dit te bereiken, kunnen de tafels aan een of beide kanten van de stand ontworpen worden om te kantelen.
Scharen
Er zijn verschillende typen scharen die in een walserij gebruikt worden. De grote hydraulisch of elektrisch aangedreven scharen met opwaarts- of neerwaarts snijden mesjes worden gebruikt om de gesegregeerde en gedeformeerde uiteinden van grote secties af te knippen of om de grote secties in kortere lengtes te delen voor herwalsen. Pendulumschoaren zijn de scharen, gekoppeld dicht bij een stand, met mesjes ondersteund in een frame vrij om in pendulum wijze te bewegen, worden gebruikt om bewegende voorraad te snijden, zoals gedeformeerde achteruiteinden verdwijnend in de volgende stand. Vliegende scharen zijn die scharen die de bewegende voorraad snijden. Deze term wordt normaal gebruikt om de scharen in die walserijen te beschrijven waar de walsvoorraad op de uitkomstsnelheid in verschillende lengtes verdeeld moet worden. Oogstscharen zijn ook bekend als kabelschaar. In walserijen zijn oogstscharen voor de herhalingstreinen geplaatst om de gedeformeerde of gesplitste vooruiteinden van voorraad na ruwwalsen te verwijderen. Ze zijn doorgaans gerangschikt om het kopende van de voorraad te verwijderen, maar ze kunnen ook in continue beweging ingesteld worden om voorraad in korte lengtes te delen voor ruimte wanneer het vooruiteinde verderaf in de trein gekabeld is.
Snap scharen zijn doorgaans gevestigd met de automatische herhalers. Deze scharen zijn doorgaans pneumatisch bediend om dicht te knippen en dicht te blijven tot reset. Ze zijn nuttig voor het nemen van achterste monsters van herhaalde voorraad of voor het voorkomen dat de overige voorraad een kabel verderaf in de trein voedt.
Walserijmotoren en Hulp-aandrijvingen
Walsen is een continu proces en de hoofdwalserijstand aandrijvingsmotoren zijn blootgesteld aan hoge spanningen. Elk ongeschieduleerde stilstand of storing van apparatuur en aandrijving leidt tot significante verlies van energie, productie, en tijd. Daarom is het aandrijvingssysteem voor hoofden en hulpapparatuur een van de kritische utiliteiten om periodieke operationele en onderhoudspraktijken te ondernemen. Aandrijvingen gebruikt voor deze zijn bekend als primaire hulp-aandrijvingen. Secundaire hulp-aandrijvingen worden gebruikt voor walserijmotoren en hulp-aandrijvingen die ventilatoren (ovn verbrandingssysteem), koelwaterpompen, en smeringssysteem aandrijven. In multi-stand continue warmwalserij, moeten het vermogen en de snelheid van motoren geselecteerd worden om het walsschema te passen.
De motoren gebruikt in walserijen kunnen breed geclassificeerd worden in twee typen, AC (wisselstroom) motoren en DC (gelijkstroom) motoren. AC motoren worden doorgaans gebruikt waar de stand op constante snelheid in één richting moet opereren, terwijl voor variabele snelheden en keerbare aandrijvingen, DC motoren doorgaans gebruikt worden. AC motoren gebruikt worden verder geclassificeerd in: (i) synchroon, (ii) kwikstaart en (iii) wrotor motoren.
Op dezelfde manier kunnen DC motoren in drie categorieën geclassificeerd worden: (i) shunt gewonden, (ii) serie gewonden en (iii) samengestelde gewonden motoren. Elk van deze typen motoren heeft karakteristieken die het geschikt maken voor een specifieke toepassing.
Afkoelbed
Een afkoelbed is onderdeel van een walserij gelegen aan het einde van de walserij. Het ondersteunt en laat de warm gewalste producten van de laatste stand van de walserij afkoelen. Afkoelbed koelt het materiaal natuurlijk alsook kruisdraagt naar de ontladingskant. Handmatig afkoelbed heeft helling voor de staaf om voorwaarts te bewegen door glijactie door zwaartekracht. Mechanische afkoelbedden zijn graaf type. In grote capaciteit walserijen is een loopende balk afkoelbed het meest voorkomende type afkoelbed. In een afkoelbed koelt de temperatuur van de gehele lengte van de staaf op hetzelfde moment. Als niet, ontwikkelt het spanningen in de staaf. Als een deel van de staaf continu in contact blijft met de metaalsteunen, dan koelt het op een ander tempo dan de delen van de staaf die continu open blijven voor de omringende lucht. Een loopende balk afkoelbed bestaat uit bewegende en stationaire steunen die het product talrijke keren tillen, traverseren en dalen zodat waar het continu aanraakt constant verandert, wat toestaat dat de hele staaf op dezelfde snelheid afkoelt. De staaf loopt zijn weg naar het einde van het bed waar het op een set rollentafels geplaatst wordt. Loopende balk afkoelbed heeft een zaagtaand patroon waarom het ook als een graaf type afkoelbed bekend is. Bij afkoelen van billetten, hebben loopende balk omkeer afkoelbedden een kenmerk dat de billet continu roteert zodat waar het het bed aanraakt continu verandert, dus de billet deformeert zijn vorm niet in het afkoelproces. Afkoelbedden kunnen een kettingoverdracht gebruiken als de traverseringsmethode. Afkoelbedden zijn gedimensioneerd zodat het product binnen een bepaalde cyclus tijd afkoelt.
Gecentraliseerd Olie Smeersysteem
Het gecentraliseerde olie smeersysteem is geïnstalleerd in enkele van de grote walserijen. Het helpt bij de automatische smering van tandwielen van tandwielkast, kegelwielkast, etc. Het smeerolie wordt gefilterd, gekoeld, en in een gesloten lus hergecirculeerd.
Koelwatersysteem
Koelwatersysteem helpt bij het afkoelen van walserijstand walsen, lagers, etc. Het water wordt gereinigd, gekoeld tot omgevingstemperatuur en in een gesloten lus hergecirculeerd. Voor het water nodig voor thermo-mechanische behandeling (TMT), is er normaal een apart waterkoelsysteem.
Stroomvoorziening, Verdeling, Instrumentatie, en Regelsysteem
Het elektrische stroomvoorzienings- en verdelingssysteem van de walserij omvat voornamelijk transformatoren, stroomonderbrekers, hoge spanning condensatorbanken, en bedieningspanelen. Variable Voltage Variable Frequency (VVVF) aandrijvingen voor het regelen van de snelheid van AC motoren met name in afwerkwalserijen is de laatste ontwikkeling in dit gebied. PC (programmeerbare controller) of PLC (programmeerbare logische controller) gebaseerde instrumentatie en regelsysteem met klepactuatoren worden gebruikt voor automatisering van de walserij, voor- en achtersnijscharen, TMT waterkoelingssysteem, vliegende schaar, etc.
Productieproces
- Inslagdeeltjes in staal: oorzaken, typen en beheersing in secundaire staalbereiding
- Dunne Bram Gieten & Walzen: Verbetering van Plat Product Productie
- Staalwalsen: Precisieproductieproces Uitgelegd
- Walschil: Ontstaan, Transport en Praktische Toepassingen in Staalfabricage
- Optimalisatie van Energie-efficiëntie in IJzer- & Staalproductie
- Universele (I/H) Profielen: Ontwerp, Walsen en Toepassingen
- Warmbandwalserij staalwalsen: Van herverhitting tot wikkelen
- Schokbestendig Toolstaal: Kenmerken en Toepassingen
- Zacht, roestvrij of toolstaal: hoe kiest u het beste materiaal voor uw project
- Warm vs. koud walsen: metalen vormgevingsprocessen begrepen
- X4CrNiMo16-5-1 Graad: Aangebrand & Aangetrokken (QT900) – Hoogpresterend Martensitisch Roestvrij Staal