



Geoptimaliseerde bovenaf laadsystemen voor hoogovens: efficiëntie en veiligheid
Bovenaf laadsystemen voor hoogovens
Een van de grootste technologische verbeteringen in de ontwikkeling van de hoogoven (HO) was de installatie van laadapparatuur. Oorspronkelijk werden grondstoffen in een open stoot gedumpt door de tunnelkop. HO-exploitanten realiseerden zich dat een open topoven twee nadelen had: ten eerste kon het brandbare gas dat de schacht verliet niet worden gevangen om ketels te vuren, en ten tweedede zorgde de verdeling van grondstoffen voor operationele onrendementen in de oven. De eerste pogingen in 1832 in Duitsland om het gas te vangen, resulteerden in de installatie van een scharnierend deksel over het laadgat dat alleen geopend werd toen de grondstoffen uit de wieltjes werden gedumpt. Er werd ook een opening in de zijkant van de oven aangebracht, gelegen in de bovenste schacht. Deze opening werd uitgerust met een pijp, bekend als een downcomer, die het HO-gas naar grondniveau bracht om te worden verbrand in hulpapparatuur.
Het probleem van onrendement van de HO door grondstoffenlading nodigde een complexere oplossing die in verschillende stappen evolueerde. De oorzaak van dit onrendement, gekenmerkt door hoge brandstofverbruik, was dat fijn materiaal dat door het laadgat in het midden van de HO werd gedumpt, in het midden van de hoop bleef, terwijl grove deeltjes naar de ovenwand afglijden. Dit resulteerde in hogere permeabiliteit in de periferie van de HO, zodat het merendeel van het gas en de warmte langs de wanden omhoog bewoog. Dit was schadelijk voor de HO-exploitatie omdat het materiaal in het midden van de HO het bosh-gebied onvoorbereid bereikte voor smelting, en tegelijkertijd de overmatige gasstroom aan de wand de uitkleidingsslijtage verhoogde.
De eerste poging om dit ladingverdelingsprobleem op te lossen, was de invoering van een laadapparaat 'beker en kegel'. Het bestond uit een omgekeerde kegelvormige gietijzeren trechter vast aan de top van de oven die het laadgat voedde. Deze kegel was ongeveer 50% van de diameter van de keel. Binnenin de kegel zat een gietijzeren beker, die opgehangen was aan een hefboombalk tegenover een tegengewicht. De beker werd handmatig getild door een lier verbonden met het tegengewicht. Dit apparaat slaagde erin het gas te vangen, maar nog steeds gleed een groot deel grof materiaal naar de wand. De volgende aanpassing van het beker-en-kegelapparaat was om een afgeknotte gietijzeren kegel in de oven te hangen. Hierdoor verschuifde de piek van de grondstoffen dichter bij de wand, zodat grove deeltjes nu ook naar het midden van de oven konden rollen, wat resulteerde in betere centrale permeabiliteit en gasstroom.
Evolutie naar bel- en belloze systemen
De volgende evolutionaire stap in lading, die het beker-en-kegel-systeem volledig elimineerde, was het ophangen van een omgekeerde kegel die naar beneden in de oven opende. Dit was het eerste bel-type HO-top. Deze bel was succesvol in het duwen van de wandpiek, wat de gasstroom rond de periferie verminderde en de gasstroom in het midden verhoogde, maar HO-gas ontsnapte uit de schacht bij iedere zaking van de bel. De oplossing was om een bel en een deksel voor het laadgat te hebben. Toen materiaal uit de wieltjes werd gedumpt, was het deksel open maar de bel dicht, wat het gas in de HO hield. Vervolgens werd het deksel gesloten en de bel geopend, wat ook het gas in de HO hield en tegelijkertijd de juiste ladingverdeling gaf. De resultaten van deze verbeteringen waren betere fysieke en chemische reactie-efficiëntie binnen de HO, wat brandstofbehoefte verlaagde, productiviteit verhoogde, en vuurvaste uitkleidingsslijtage verlaagde.
Het enkele bel-en-hopper-systeem liet grote hoeveelheden gas ontsnappen telkens als de bel geopend werd. Het duurde niet lang voordat men realiseerde dat door een tweede bel en hopper boven de eerste te gebruiken, een gasdichte ruimte tussen de twee bellen kon worden gecreëerd om te voorkomen dat het HO-procesgas ontsnapte toen de kleine bel geopend werd. De bovenste bel en hoef hoeven niet zo groot te zijn als de onderste, omdat diverse lading via de bovenste bel op de onderste bel konden worden gestort en de bovenste bel gesloten kon worden voordat de onderste bel geopend werd om de lading in de oven te dumpen. Dit tweebel-systeem leverde een meer constante stroom HO-gas voor het stovensysteem en verminderde de hoeveelheid afgas die aan de atmosfeer verloren ging aanzienlijk.
Het tweebel-systeem bleef het enige laadsysteem voor hoogovens over de hele wereld tot S.A. Paul Wurth in Luxemburg het bellose top (BLT) laadsysteem ontwikkelde en de eerste succesvolle industriële toepassing van het BLT-laadsysteem in 1972 was. Spoedig nam het BLT-laadsysteem de plaats van het tweebel-laadsysteem over, omdat het een aantal voordelen bood aan HO-exploitanten. In 2003 introduceerde Siemens VAI (nu Primetals Technologies) het Gimbal-concept van lading. Dit laadsysteem is met succes gebruikt voor Corex- en Finex-processen voor lading. De eerste toepassing van Gimbal voor het laden van een hoogoven was in 2009, toen het gebruikt werd voor C-hoogoven van Tata Steel op hun Jamshedpur-fabriek.
Tweebel laadsysteem
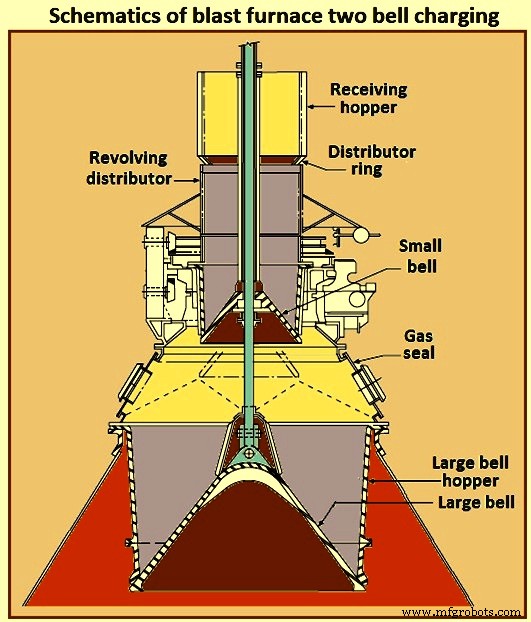
Het tweebel-toplaadsysteem bestaat uit een materiaalverspreider, een kleine bel, en een grote bel, zoals getoond in Afbeelding 1. De diameter van de grote bel is normaal 1,5 tot 1,8 m kleiner dan de diameter van de stoklijn. De onderrand van het bovenvlak van de bel vormt een afdichting tegen de onderrand van de grote bel hopper. De bellen zijn verbonden door een stang en bewegen in verticale richting door middel van luchtcylinders.
De laadmaterialen kunnen aan de oventop worden aangeleverd door skip-wagon en hys of een transportband en worden in de bovenste hopper of kleine bel ontvangsthopper gedumpt. Met de grote bel gesloten, wordt de kleine bel gelicht en het laadmateriaal op de grote bel gedropt. Deze procedure wordt verschillende keren herhaald en vervolgens, met de kleine bel gesloten gehouden, wordt de grote bel gelicht en het materiaal in de oven gediscergd zonder dat enig procesgas kan ontsnappen. Door deze laadmethode worden de grote bel, de kleine bel en hopper zware impact en ernstige slijtage onderworpen en moeten ze twee of drie keer tijdens de campagne van de ovenuitkleiding vervangen worden.
De meerderheid van de tweebel-toplaadsystemen is uitgerust met een draaiende verspreider. De kleine bel en hopper, kleine bel stang, en slijtageplaten maken deel uit van de verspreider. Telke skip-wagon met materiaal op de kleine bel gedumpt wordt, draait de kleine bel en hopper naar een geselecteerde positie en dumpt. Dit biedt een verbeterde verdeling van materiaal op de grote bel door het grovere materiaal meer gelijkmatig rond de omtrek van de grote bel te plaatsen. De bellen worden normaal gehard in het gebied waar ze de meest ernstige slijtage van de impact van laadmaterialen ondervinden. Harderen wordt ook toegepast op de zitvlakken van de bellen en hoppers. De bellen worden ondersteund door belstangen, die bevestigd zijn aan tegengewichten door een hefboomconstructie die hun beweging beperkt tot alleen de verticale richting. De kleine stang is hol en de grote-bel stang gaat er doorheen. Pakmateriaal wordt tussen de belstangen gebruikt om gasontsnapping te voorkomen. Afbeelding 1 toont het schema van het tweebel-laadsysteem van de hoogoven.
De ovenlading gebeurt in vier stappen zoals getoond in Afbeelding 2. Tijdens stap 1 wordt het laadmateriaal naar de oventop gebracht ofwel door een skip-wagon en hys of door een transportband en aan een ontvangsthopper afgeleverd. Kleine bel en grote bel zijn allebei in gesloten toestand. De laadmaterialen van skip of transportband worden in de hopper boven de kleine bel gedumpt. Gas stroomt van de top van de oven door de opnamen gelegen in de koepel (topkegel). Tijdens stap 2, met de grote bel gesloten, wordt de kleine bel gelicht en het laadmateriaal op de grote bel gedropt. Dit wordt meerdere keren herhaald. Tijdens stap 3 wordt de kleine bel gesloten om gasontsnapping naar de atmosfeer te voorkomen. De grote bel wordt gelicht en het laadmateriaal in de hoogoven gediscergd. Tijdens stap 4 zijn beide bellen gesloten en het systeem klaar voor herhaalde lading.
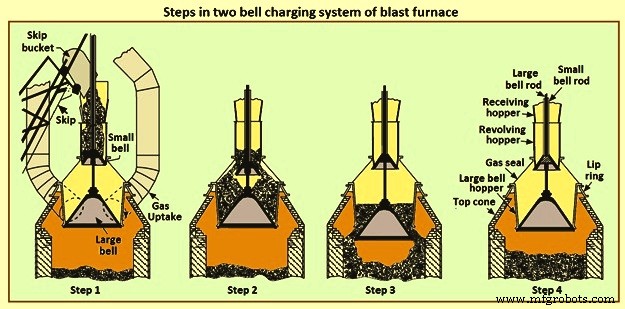
Bij elke lading van materiaal van skip of transportband, draait de kleine bel en hopper naar een geselecteerde positie voordat het materiaal gedumpt wordt. Dit biedt een verbeterde verdeling van materialen op de grote bel. De bellen en de zitvlakken van de bellen en hopper zijn gehard. De stang die de grote bel ondersteunt gaat door de holle stang die de kleine bel ondersteunt, wat onafhankelijke bediening van de bellen toestaat. In dit laadsysteem worden de kleine bel, grote bel en hopper zware impact onderworpen en moeten ze 2 tot 3 keer tijdens een campagne van de HO-uitkleiding vervangen worden. In dit laadsysteem is het extremelijk moeilijk om een gasdichte afdichting te behouden voor een topdruk hoger dan 100 kPa. Verder heeft het tweebel-laadsysteem beperkingen ten aanzien van ladingverdeling in de HO. Ladingverdeling speelt een grote rol in het bereiken van hoge productiviteit in de HO.
Met het gebruik van hoge topdruk, met name in overmaat van 100 kPa, is het extremelijk moeilijk om een gasdichte afdichting te behouden met de conventionele bel-en-hopper-regeling. Ook de toename in productiviteitseisen had de daaropvolgende toename in de hoeveelheden materialen die door de topapparatuur worden behandeld, tot gevolg. HO-exploitanten en ontwerpers realiseerden zich het belang van ladingverdelingsflexibiliteit om betere ovenprestaties mogelijk te maken en de aanpassing van top-laadapparatuur om dit te bereiken. Dit leidde tot de ontwikkeling van verschillende soorten top-laadapparatuur om aan deze eis te voldoen.
Het tweebel-systeem heeft minder hoogte nodig dan andere systemen en is een vergelijkbaar eenvoudig apparaat. Het nadeel is dat de grote bel afdichting en de grote bel hopper gasafdichting moeilijk te behouden zijn bij hogere topdruk. Een goede afdichting kan niet worden gehouden aan de periferie van de grote bel of de kleine bel, aangezien deze gebieden in de grondstofstroom liggen. Vanwege de grote afmetingen en het zware gewicht van de componenten, is fabricage en onderhoud moeilijk, traag, en duur en vereist aanzienlijke oven-downtime voor vervanging.
De oplossing voor dit probleem was om top-laadapparatuur te ontwikkelen die het probleem van effectieve afdichting geassocieerd met bel-en-hopper-achteruitgang drastisch kan verminderen of overwinnen. Basis, zijn twee andere typen top-laadeenheden ontwikkeld en in bedrijf op de vandaag de dag hoge topdruk HO's. Eén is een tweebel-systeem met afdichtingskleppen en een draaiende goot boven de kleine bel. De ander is een bellos systeem dat een draaiende goot incorporeert.
Tweebel top met afdichtingskleppen en draaiende goot
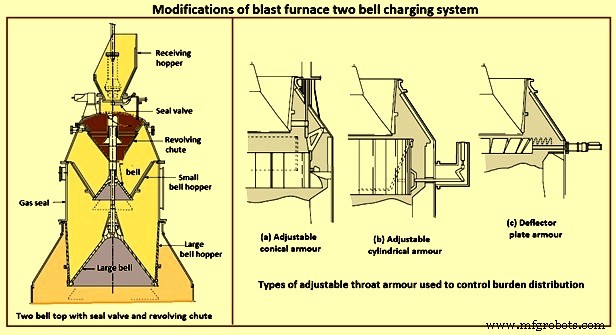
Dit systeem bestaat uit een grote bel, een kleine bel, en een afdichtingskamer met een draaiende goot erbovenop de kleine bel, zoals getoond in Afbeelding 3. Materialen worden op de kleine bel geïntroduceerd door twee openingen, elk uitgerust met een afdichtingsklep. Deze afdichtingskleppen zijn kleiner dan de kleine bel en de afdichtingsoppervlakken liggen buiten de materiaalstroom, wat leidt tot effectieve afdichting. De draaiende goot bestaat uit één of twee openingen, die de materiaalstroom gelijkmatig op de kleine bel richten. De kleine bel hopper is vast en de kleine bel heeft alleen verticale beweging. De grote bel en hopper zijn hetzelfde als in het tweebel-type.
Het voordeel van dit systeem is dat het de tekortkomingen van het conventionele tweebel-systeem overwint. Door gasafdichtingskleppen boven de bovenste bel te plaatsen, zorgt deze regeling ervoor dat de grote bel altijd onder dezelfde druk staat. De grote bel fungeert alleen als een ladingverdelingsapparaat en heeft geen gasafdichtingsvereiste. De drukdragende componenten zijn de afdichtingskleppen en de kleine bel. Beide zijn aanzienlijk kleiner en makkelijker te onderhouden tijdens de kortere duur van de geplande HO-uitvallen.
Bel-type met verstelbare pantser
Een nadeel van het bel-type laadsysteem is het gebrek aan ladingverdelingsvermogen. Dit wordt normaal gedefinieerd als het vermogen om de cokes- en ertslaagdikte over de straal van de stoklijn van de oven te wijzigen. Met bel-type laadapparatuur wordt de plaatsing van het ladingmateriaal moeilijker met toenemende HO-afmetingen. De bel-type oven top, die het materiaal in de oven loost vanaf de lip van de grote bel, laat geen controle over de ladingverdeling toe. HO-exploitanten hebben geprobeerd de snelheid van de bel te variëren om de verdeling te veranderen, maar dit had zeer weinig effect.
Een verstelbaar keelpantsersysteem, gebruikt in combinatie met bel-type top-laadapparatuur, werd ontwikkeld (Afbeelding 3) om de ladingverdeling te controleren en te variëren, zodat optimale permeabiliteit in de HO-schacht bereikt kon worden. Verstelbaar keelpantsersysteem varieert de diameter aan de ovenbovenzijde en in sommige gevallen verandert het ook de helling van de pantser. Materiaal dat van de bel valt, botst tegen de pantser en vindt zijn positie op het stoklijn-niveau afhankelijk van de ingestelde positie van de pantser. Aanpassingen zijn volledig omtreksgewijs, maar er is een limiet aan hoeveel aanpassing bereikt kan worden.
Er zijn verschillende typen beweegbare pantserontwerpen. Een van de verstelbare pantserontwerpen bestaat uit gietstalen platen gerangschikt om een cylinder te vormen, de diameter van welke door de ovenexploitant tijdens het laden kan worden verhoogd of verlaagd, zoals getoond in Afbeelding 3(a). De gietstalen platen zijn gescheiden en opgehangen zodat ze elkaar overlappen. Beweging is toegestaan onder impact van de vallende lading en een deel van de impactenergie wordt omgezet in kinetische energie, wat abrasieve slijtage vermindert. Elke plaat is aan een driehoekige hefboom gehakt. De driehoekige hefbomen zijn in beugels bevestigd aan de oven-topmantel, en verbonden met de trekring door koppelstangen.
Een ander type pantser dat is ontwikkeld, maakt ook gebruik van hangende platen, zoals getoond in Afbeelding 3(b). De platen zijn opgehangen aan een vast cirkelvormige steun en de aandrijving is bevestigd aan de onderkant van elke plaat, wat een bereik van instellingen toestaat van een verticale cylinder tot een kegelvormige goot. Nog een vorm van verstelbaar keelpantsersysteem dat is ontwikkeld, is een afbuigings-type, en wordt aangedreven door hydraulische cylinders, zoals getoond in Afbeelding 3(c). Vergeleken met het kegelvormige pantser, heeft dit systeem veel minder verticale ruimte nodig tussen de bel en de stoklijn binnen de oven.
Verstelbare pantser-systemen zullen blijven worden gebruikt, met name in grote ovens, zolang bel-laadsystemen in gebruik zijn. Ervaring op zeer grote ovens heeft getoond dat juiste ladingverdeling van een bel met een diameter hoger dan 7 m steeds moeilijker wordt. In dergelijke gevallen kan een bellos-type laadapparatuur een zeer goede alternatief zijn.
Bellose top laadsysteem (BLT)
Een ontwikkeling in top-laadapparatuur die een kwantumsprong in technologie tot gevolg had, is de bellose top. Het revolutioneerde de HO-toplading. Ingenieurs van SA Paul Wurth in Luxemburg vonden het 'bellose top' (BLT) laadsysteem voor de HO in 1969. De eerste succesvolle industriële toepassing was in 1972. Dit ontwerp heeft snel aan populariteit gewonnen sinds de eerste industriële toepassing.
Het BLT-laadsysteem heeft diverse voordelen: (i) het stelt bijna continue lading van de HO toe, aangezien terwij de draaiende goot de inhoud van één sluishopper verdeelt, de andere gevuld kan worden, (ii) het lost het probleem van gasafdichting onder hoge druk operatie op, (iii) het biedt flexibiliteit in de verdeling van HO-lading, aangezien het één-ring lading, multi-ring lading, spiraal lading, sector lading, en puntlading zowel in handmatige als automatische modus kan uitvoeren, (iv) zijn laadregelklep biedt nauwkeurige en constante verdeling van ladingmaterialen, (v) het biedt verbeterde HO-operationele stabiliteit en efficiëntie leidend tot betere controle van ruw ijzer chemie, (vi) het bijdraagt tot toename in HO-productiviteit, (vii) het verlaagt HO-cokesverbruik en helpt bij het bereiken van hogere injectiesnelheden van gepulveriseerde kool, (viii) het bijdraagt tot hogere campagneduur door verminderde HO-wandwarmtebelasting, (ix) het vermindert de onderhoudstijd en -frequentie van topapparatuur aanzienlijk, aangezien de goot binnen korte tijd vervangen kan worden, (x) de topapparatuur is van lichte en compacte constructie vergeleken met andere hoge-druk top-laadsystemen, (xi) de operationele kosten (OPEX) zijn lager, en (xii) het bijdraagt tot betere HO-prestaties als resultaat van nauwkeurige ladingverdeling.
Het BLT-laadsysteem is een vitale systeem om de hedendaagse operationele uitdagingen van de HO aan te gaan. Dit is omdat (i) er soepelere HO-exploitatie is met het toegevoegde voordeel van verminderde variabiliteit van siliciumgehalte in het ruwe ijzer, (ii) controle van wandwarmteverliezen door betere lading resulteert in verhoogde levensduur van koelelementen of vuurvaste uitkleiding, wat op zijn beurt leidt tot langere HO-campagneduur, (iii) de technologie en apparatuur zijn betrouwbaar en beproefd, en (iv) het kan geïntegreerd worden met skip-hys of transportband-laadsysteem. Echter de hoogte van de BLT-topapparatuur is groter dan het tweebel-type laadsysteem.
Door het gebruik van het BLT-laadsysteem, kan men frequenter een gewenste ladingverdeling bereiken, wat aangeeft dat een gewenste gasverdeling ook bereikt kan worden. De basis vier laadmethoden zijn één-punt lading, multi-ring lading, enkele-ring lading en sector lading, waarbij één-punt betekent dat de goot niet beweegt en sector lading aangeeft dat de goot in een klein gebied kan draaien. Wanneer de hellingshoek van de goot groot genoeg is voor enkele-ring lading, is de ladingverdeling redelijk vergelijkbaar met de 'V'-vorm ladingverdeling bereikt met bel-type laadsystemen. Als de hoek van de goot redelijk klein is voor een enkele ring, lijkt de verdeling op de 'M'-vorm ladingverdeling ook gevonden in bel-top ovens. Dit betekent dat het bellose laadsysteem de volledige functie van het bel-type laadsysteem kan nabootsen, en een platte ladingverdeling kan worden gerealiseerd door multi-ring lading.
De hoofdcomponenten van het BLT-laadsysteem zijn: (i) een verplaatsbare ontvangsthopper, (ii) één of twee materiaal-sluishoppers uitgerust met boven- en onderafdichtingskleppen en een materiaalstroom-regelklep, (iii) een centrale verticale voedingspijp, (iv) een draaiende verstelbare hellingshoek verdelingsgoot, (v) een rotatie- en kantelaandrijving, (vi) hydraulische, smerings- en koelsystemen, en (vii) bewakings- en controlsystemen.
Er zijn twee soorten bellose laadsystemen, namelijk parallele-type hoppers en centrum-type hopper. Een non-uniformiteit van de ladingverdeling over de keel-dwarsdoorsnede is een nadeel van parallele hoppers, die het eerste type was dat uitgevonden werd, aangezien de posities van twee materiaalopslagbakken niet op de centrumlijn van de HO liggen. Centrum-type hoppers hebben het probleem van non-uniforme ladingverdeling overwonnen, maar kunnen alleen gebruikt worden onder normale of lage smeltintensiteit eerder dan hoge smeltintensiteit vanwege de structuur van de hoppers.
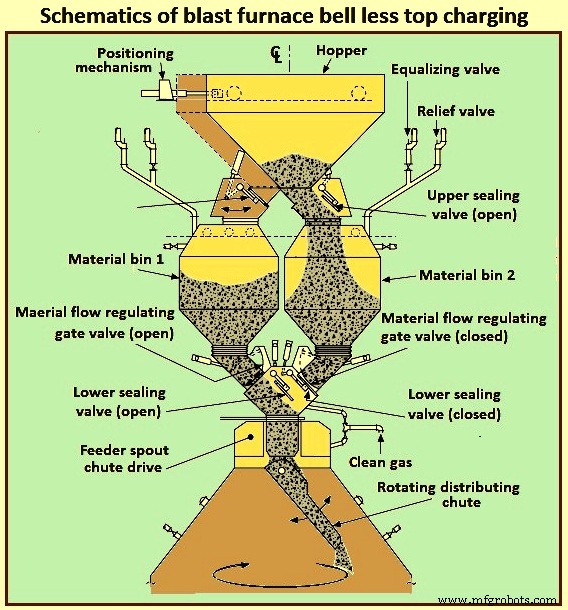
In de bedrijfsvrijheid vullen de skip of transportband de sluis-hopper met het grondstof. De sluis-hopper wordt dan afgedicht en onder druk gezet tot de oventop-bedrijfsdruk. Elke sluis-hopper is uitgerust met een boven- en onderafdichtingsklep en een materiaalstroom-regelklep. De sluis-hoppers worden afwisselend gebruikt. Wanneer de een gevuld wordt, wordt de andere geleegd. Door het ontwerp zijn de afdichtingskleppen altijd buiten het pad van de materiaalstroom om materiaalslijtage te voorkomen, wat de kans op een afdichtingsprobleem vermindert. De stroomregelklep opent naar vooraf bepaalde posities voor de diverse typen grondstoffen om de afgiftesnelheid te controleren. Sluis-hoppers zijn voorzien van vervangbare slijtageplaten. De onderafdichtingskleppen en materiaalstroomregelkleppen zijn in een gemeenschappelijke gasdichte behuizing met de materiaalstroomgoten, die het materiaal door een centrale afvoerpijp geleiden die in de hoofdtandwielbehuizing ligt.
Tijdens de exploitatie van HO's uitgerust met BLT-laadapparatuur, brengt de skip of transportband het laadmateriaal naar de ontvangsthopper. Wanneer de sluis-hopper leeg is, kan het materiaal binnengaan nadat de druk in de sluis-hopper is gereduceerd tot die van de atmosfeer door de bovenste afdichtingsklep en bovenste drosselkleppen te openen. Nadat alle materiaal in de hopper is geladen, sluiten de bovenste drosselklep en bovenste afdichtingsklep. De sluis-hopper wordt dan onder druk gezet tot de oventop-bedrijfsdruk. De sluis-hoppers worden afwisselend gebruikt, dat wil zeggen de een wordt gevuld terwijl de andere geleegd wordt.
Wanneer de stoklijn tot de ingestelde hoogte is gedaald, waargenomen ofwel door mechanische stokstangen of door radar, openen zowel de onderafdichtingsklep als de onderdrosselklep. Het materiaal wordt dan in de HO gediscergd via een verspreider naar de draaiende goot, wat nieuwe lagen op het ladingoppervlak vormt. De verdelingsgoot draait om de verticale as van de oven en verandert naar vooraf bepaalde hoekten ten opzichte van het horizontale vlak. Dit systeem heeft de flexibiliteit om materialen in duidelijke ringen te laden, in spiraalvormige ringen van kleinere diameter, of van punt-/plekgebiedvulling. Daarnaast kan de hoeveelheid materiaal in elk afgiftegebied nauwkeurig gecontroleerd worden indien gewenst.
Nadat alle materiaal door de goot is geladen, sluiten de onderdrosselklep en de onderafdichtingsklep. De stokstangen (of radar) beginnen de ladingsobervlakte te volgen nadat de onderdrosselklep sluit. Nadat het stokniveau de ingestelde punt heeft bereikt, wordt dezelfde laadprocedure herhaald voor de volgende materiële dump.
Door het ontwerp zijn de afdichtingskleppen altijd buiten het pad van de materiaalstroom om materiaalslijtage te voorkomen. Dit vermindert de kans op afdichtingsproblemen. De stroomregelklep opent naar vooraf bepaalde posities voor de diverse typen laadmaterialen om de afgiftesnelheid te controleren. Sluis-hoppers zijn voorzien van vervangbare slijtageplaten. De onderafdichtingskleppen en materiaalstroomkleppen zijn in een gemeenschappelijke gasdichte behuizing met de materiaalstroomgoot, die het materiaal door een centrale afvoerpijp leidt die in de hoofdtandwielbehuizing ligt. Afbeelding 4 toont het schema van de hoogoven bellose top lading.
Verfijningen aan het ontwerp van het BLT-systeem hebben zich gericht op twee gebieden: (i) de eliminatie of reductie van de segregatie van fijne deeltjes in de sluis-hoppers voor de draaiende goot, en (ii) de ontwikkeling van een kleinere eenheid voor installatie op de vele kleinere HO's al in bedrijf. Om de eerste voorwaarde van kleine fijn-deeltjesconcentratie aan te pakken, levert een ontwerp dat een draaiende goot in een grote ontvangsthopper boven een enkele grote sluis-hopper incorporeert, het gewenste resultaat van het gelijkmatig verspreiden van het fijne materiaal door de lading.
Het probleem van het installeren van een BLT-systeem op de bestaande kleinere ovens is aangepakt met de ontwikkeling van de compacte top. Dit ontwerp gebruikt een verdelingsgoot die kan worden gewijzigd door middel van een deurinstallatie en een ontwerp dat toegang toestaat via de hoofdtandwieleenheid. Bovendien is de totale hoogte van de sluis-hopper verminderd door een ander stroomklep-ontwerp en een dubbelwerkende afdichtingsklep-ontwerp.
Gimbal-laadsysteem
Het doel van het Gimbal-laadsysteem is om gecontroleerde verdeling van laadmateriaal in de HO te faciliteren via een Gimbal-type oscillerende goot door een houderhopper en variabele materiaalklepopening, zodat het onder druk staande laadsysteem erboven onafhankelijk kan opereren van het verdelingssysteem. Het gebruikt een kegelvormige verdelingsgoot, ondersteund by ringen in een Gimbal-regeling, wat onafhankelijke en gecombineerde kanteling van de gootas produceert.
Het Gimbal-laadsysteem is met succes beproefd in de lastige hoge-temperatuur en hoge-druk omgeving van de Corex-smelter-gasificator. Dit systeem is nu uitgebreid naar HO-technologie. Het innovatieve Gimbal-ontwerp stelt oneindige laadmogelijkheden toe, voor het verbeteren van de ladingverdeling naar de HO. De robuuste eenvoud van de aandrijving biedt een elegante oplossing bij minimale investeringskosten. De Gimbal-verspreider, als onderdeel van het algehele HO-toplaadsysteem, biedt een volledig geïntegreerde laadoplossing, die significante verbetering in HO-exploitatie en onderhoudskosten genereert. Het ontwerp is geschikt voor installatie bij nieuwe HO's, en ook voor retro-fitting aan bestaande HO-installaties met minimale impact op bestaande apparatuur.
Naast de voordelen die bereikt worden vanuit operationele efficiëntie, is het vanaf het begin het doel van elk nieuw ontwerp, vergeleken met traditionele bellose top-apparatuur, ook om te voorzien in: (i) uitwisselbaarheid met bestaande bellose top-apparatuur als upgrade of retrofit, (ii) een eenvoudiger ontwerp dat de complexe planeet- en kwetsbare kantel-tandwielkasten van traditionele ontwerpen elimineert, (iii) hydraulische aandrijving die herhaalbaarheid en nauwkeurigheid over de hele levenscyclus biedt, (iv) verlengde tijdperk tussen vereiste gootvervangingsperiodes, (v) verminderde investeringskosten (CAPEX) en integratiekosten, en verminderde OPEX door ongeplande ovendowntime te minimaliseren en apparatuurlevenscycluskosten te verlagen.
Om aan deze doelen te voldoen, hebben Primetals Technologies en Woodings Industrial Corporation een portfolio van hydraulische materiaalverdelingssystemen geschikt voor kleine, middelgrote, en grote HO's wereldwijd. Het Gimbal-systeem gebruikt een kegelvormige verdelingsgoot, ondersteund door ringen in een Gimbal-regeling, wat onafhankelijke en gecombineerde kanteling van de gootas produceert.
De portfolio omvat de Woodings hydraulische laadeenheid en Gimbal-top, en het incorporeert een volledig complementaire reeks van oven-topverdelingsapparatuur inclusief verdelingswippen, bovenste afdichtingskleppen, hoppers, onderste afdichtingskleppen, materiaalstroomkleppen en kogelklep-montages, allemaal afvoerend door hydraulisch aangedreven verdelingsgoten.
Het doel van het Gimbal-topverdelingssysteem is om gecontroleerde verdeling van laadmateriaal in de HO te faciliteren via een Gimbal-type oscillerende goot door een houderhopper en variabele materiaalklepopening, zodat het onder druk staande laadsysteem erboven onafhankelijk kan opereren van het verdelingssysteem.
De kantelende goot wordt aangedreven door twee hydraulische cylinders, gemonteerd 90 graden uit elkaar. Dit type opschorting en aandrijvingsregeling resulteert niet in een rotatie van de kantelende goot, maar in een cirkelvormige pad door superpositie van beide kantelingsbewegingen. Onafhankelijke of gecombineerde werking van de cylinders stelt de gootas in staat om naar elke hoek te worden gericht, of zelfs langs elk pad. Beweging wordt geleverd door twee hydraulische cylinders, elk werkend door een as, koppelstang, en cardanisch gewricht om de Gimbal-ringen aan te drijven. Door de beweging van de hydraulische cylinders, stelt de verdelingsgoot nauwkeurige materiaalverdeling toe met potentieel voor een oneindig aantal laadpatronen bij variërende snelheden. Deze omvatten ring, spiraal, centrum, punt, segment of sector lading, wat volledige controle biedt van materiaallading in de oven.
De gehele verspreider-montage is ingesloten in een gasdichte behuizing, die direct op de topflens van de HO-topkegel gemonteerd is. De behuizing bevat een vaste inlaatgoot en een kantelende verdelingsgoot ondersteund door ringen in een Gimbal-regeling toestande onafhankelijke en gecombineerde kanteling van de gootas. De montage is gemaakt van een combinatie van roestvrij en koolstofstaal materiaal met de vaste inlaatgoot en kantelende goot-lichaam voorzien van keramische bekleding voor superieure slijtbescherming. Een gesloten-lus waterkoelsysteem voorziet koelwater door de hoofassen, Gimbal-lagers, en cardanisch gewricht-lagers om de bewegende elementen van het Gimbal-verdelingssysteem te koelen.
De belangrijkste kenmerken van het Gimbal-ontwerp zijn: (i) eenvoudig, robuust ontwerp, gebruikmakend van hefbomen aangedreven door de hydraulische cylinders, (ii) aandrijvingscylinders zijn gemonteerd buiten de drukhul, dus niet blootgesteld aan hete en stoffige dienstomstandigheden, (iii) Gimbal-ringregeling geeft eenvoudige kantelingsbeweging in twee vlakken, die wanneer gecombineerd 360 graden verdeling geeft, en (iv) slijtage op de kantelende goot wordt gelijkmatig rond de omtrek verdeeld, wat een lange operationele levensduur geeft.
De HO Gimbal-top is een geautomatiseerd, computer-gecontroleerd onder-druk-staat laadsysteem ontworpen om: (i) lading van erts, cokes, en diverse materialen in de houderhopper te ontvangen, onafhankelijk van het verdelingssysteem eronder, (ii) die afgifte, zoals nodig, vrij te geven aan een dynamische verdelingsgoot gelegen onder de houderhopper, en (iii) materiaal in voorgeschreven patronen te verdelen naar de oven stoklijn in overeenstemming met een vooraf bepaalde laadmatrix. Controle van de Gimbal-verdelingsgoot is volledig geïntegreerd in de algehele ovenlaadsoftware. Het systeem biedt een hoog niveau van nauwkeurigheid en controle voor de Gimbal-bewegingen en dus de positionering van de verdelingsgoot. Gimbal-materiaalverspreider wordt getoond in Afbeelding 5.
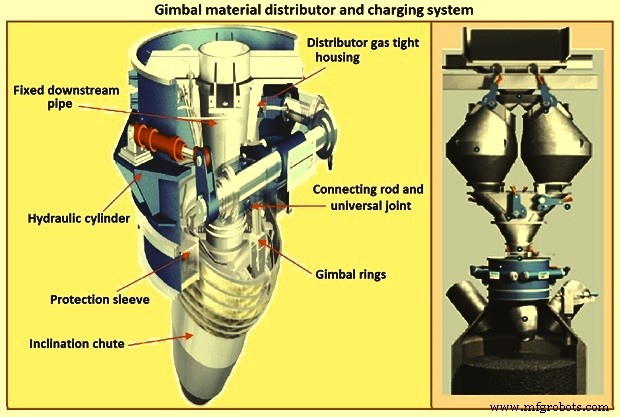
Het Gimbal-systeem is een elegante, eenvoudige en robuuste laadsysteem ontworpen voor hoge-temperatuur en hoge-druk operatie. Het systeem faciliteert gecontroleerde verdeling van laadmateriaal in de HO door een Gimbal-type oscillerende goot door een houderhopper en variabele materiaalklepopening, zodat het onder druk staande laadsysteem erboven onafhankelijk kan opereren van het verdelingssysteem. Gimbal gebruikt een kegelvormige verdelingsgoot, ondersteund door ringen in een Gimbal-regeling, wat onafhankelijke en gecombineerde kanteling van de gootas produceert.
De Gimbal-top van de HO heeft zowel operationele voordelen als ingenieursvoordelen. De operationele voordelen van een laadsysteem met een verdelingsgoot en sluis-hoppersysteem zijn wereldwijd beproefd op hoogovens. De Gimbal-top, beproefd in eisende Corex-toepassingen, stelt een vergelijkbare laadfilosofie toe te passen, en opent meer mogelijkheden voor ladingverbetering. De belangrijkste operationele voordelen van verbeterde materiaalverdeling door goot- en sluis-hoppersysteem zijn: (i) de HO kan geoptimaliseerd worden in termen van brandstofverbruik, (ii) cokesverbruik daalt vergeleken met tweebel zonder bewegende pantser, (iii) brandstofinjectiesnelheden kunnen verhoogd worden en dit biedt het potentieel om dure cokes te vervangen door goedkope kool of aardgas, (iv) verbetering in brandstofinjectie stelt toename in blasttemperatuur, zuurstofverrijking en dus verhoogde productiviteit toe, en (v) goedkopere onderhoud vermijdt lange afsluitingen voor belvervangingen.
Materiaalverdeling door goot geeft verbeterde: (i) materiaalverdelingscontrole, (ii) gasbenutting, (iii) controle van ovenwandtemperaturen om warmtebelasting te verminderen en ovenlevensduur te verlengen, en (iv) mogelijkheid van fijnstoffenlading aan ovenwanden. Verdere specifieke voordelen door het gebruik van een kegelvormige verdelingsgoot en Gimbal zijn: (i) de kegelvormige vorm voorkomt materiaaloverspilling over de kant, zoals mogelijk met een 'open' goot, wat nauwkeurige positionering van de materialen aan de stoklijn toestaat, (ii) door het benutten van de vele paden van de goot, kan elk mogelijke laadonevenwicht door de oven-tophopper-geometrie gecorrigeerd worden, (iii) goot-bekledingen slijten met een gelijke snelheid rond het volledige binnenoppervlak, wat stabiele materiaalstroomkenmerken en valcurves over tijd bereikt, en (iv) Gimbal-verspreider heeft niet de extreme nauwkeurigheid van de oven-topring nodig die normaal geassocieerd wordt met andere alternatieven.
De eenvoud van de Gimbal vergeleken met andere oplossingen geeft een aantal ingenieursvoordelen. De ingenieursvoordelen omvatten: (i) eenvoudige hefboommechanismen stellen de aandrijvingscylinders in staat om buiten de drukhul gemonteerd te worden en dus niet blootgesteld te zijn aan de hete en stoffige dienstomstandigheden, (ii) kantelende goot-bekledingen slijten met een gelijke snelheid rond het volledige binnenoppervlak, aangezien materiaal over de volledige periferie stroomt terwijl de goot een volledige omwenteling maakt, en dit verlengt de slijtlevensduur van het component (een levensduur van 5 jaar wordt voorspeld voor de kantelende goot), (iii) de kegelvormige goot houdt zijn keramische bekleding op zijn plaats, (iv) het gebruik van dure hoge-precisie tandwielen (zoals nodig door sommige alternatieven) wordt vermeden, (v) de Gimbal-lagers worden met water gekoeld op een gesloten-lus koelsysteem en dit vermindert het potentieel voor lekkage in de oven, of waterverontreiniging, en (vi) de lagers op de Gimbal-montage zelf zijn voor het leven afgedicht.
Productieproces
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Optimalisatie van Hoogovensoperaties met Nootscokes: Efficiëntie en Kostenvoordelen
- Optimaliseren van Hoogovenefficiëntie met Geplette Steenkoolinjectie
- Voorkomen van Onregelmatigheden in Hoogovenoperatie: Bewezen Strategieën
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- IJzerproductie optimaliseren: De chemie van hoogovensmelterij
- Hoogovenschacht Refractaire Voering: Bescherming van Schillen voor Continu Bedrijf
- Belangrijkste factoren die cokesverbruik in hoogoven beïnvloeden
- Topdrukherstelturbine voor hoogovengas: Optimalisatie van energie-efficiëntie
- Optimaliseren van Hoogovensontwerp voor Superieure Prestaties en Levensduur
- Top 5 flexibele productiesystemen voor snelheid en kwaliteit