



IJzerproductie optimaliseren: De chemie van hoogovensmelterij
Chemie van de ijzerproductie door het hoogovenproces
De moderne hoogovens (HO) die werkt met een laag cokesverbruik is een efficiënte verwerkingseenheid, primair vanwege de intrinsieke kenmerken van een tegenstroom gas-vaste stof reactor. Een succesvolle toepassing van dit concept vereist dat elk van de materialen die in de oven worden geladen, een uniform fysiek karakter heeft en een uniforme samenstelling. Daarnaast moet elk materiaal dit goede fysieke karakter behouden terwijl het naar beneden beweegt door de oven tot waar smelting plaatsvindt.
Terwijl ijzeroxide, cokes en slakvormende materialen naar beneden bewegen door de stok van de oven, vinden verschillende belangrijke uitwisselingsprocessen plaats. Warmte wordt onttrokken aan de opstijgende ovengassen die hoofdzakelijk bestaan uit koolstofmonoxide (CO), koolstofdioxide (CO₂) en stikstof (N₂) en overgedragen op de dalende ladingmaterialen. Zuurstof (O₂) wordt onttrokken aan de dalende ijzeroxiden en overgedragen op de opstijgende reducerende gassen. Hierdoor vindt binnen deze zeer efficiënte tegenstroomreactor chemische reacties plaats en naarmate de lading daalt, stijgt de temperatuur van de ladingmaterialen, smelting van het gereduceerde ijzer, ijzeroxide en slakvormende materialen begint, en tenslotte verzamelt vloeibaar metaal en slak in de kuip van de oven. Het merendeel van de cokes die in de oven wordt geladen, wordt verbrand met zuurstof in de hete luchtblast bij de tuyères om zowel warmte als het reducerende middel CO te leveren.
Wanneer de ladingmaterialen en cokes die in de top van de HO worden geladen, door de stok dalen, worden ze voorverwarmd door de hete gassen die opstijgen vanaf de tuyères. Als resultaat van deze voorverbranding, verbrandt de cokes met grote intensiteit wanneer het de onderste deel van de oven bereikt nabij de tuyères en in contact komt met de hete blastlucht. Echter, vanwege de zeer hoge temperatuur (rond 1.650 °C) en de grote hoeveelheid koolstof (C) aanwezig als cokes, is de gevormde CO₂ niet stabiel en reageert direct met additionele koolstof om CO te vormen. Als resultaat kan de verbranding van koolstof (cokes) in de HO worden uitgedrukt door de chemische vergelijking 2C + O₂ = 2CO; ΔH = +110.458 kJ/kmol. In de operatie van moderne HO reageren tussen 250 kilogram (kg) en 400 kg koolstof op deze manier voor elke ton hot metal geproduceerd. Deze reactie is de belangrijkste bron van warmte voor de smeltoperatie en produceert ook een reducerend gas (CO) dat opstijgt in de ovenstok waar het het merendeel van het ijzeroxide in de lading voorverwarmt en reduceert terwijl het daalt naar de kuip.
Reacties in de verbrandingszone
Elk vocht (H₂O) in de blastlucht reageert ook met een deel van de koolstof in de cokes in de verbrandingszone. Deze reactie produceert geen warmte zoals verbranding doet, maar verbruikt warmte. Echter, voor elke eenheid koolstof produceert deze reactie meer reducerend gas dan wanneer koolstof in lucht wordt verbrand. Wanneer koolstof in lucht verbrandt, produceert het slechts één eenheid CO, maar wanneer het reageert met H₂O, produceert het één eenheid CO en één eenheid waterstof (H₂). Daarom is in bepaalde gevallen, waar de inherent reductiesnelheid van de ladingmaterialen lager is dan normaal en waar een relatief hoge blasttemperatuur beschikbaar is (tussen 1.000 °C en 1.200 °C), gedacht voordelig om het vochtgehalte van de blast op een uniform hoog niveau te houden door vocht (stoom) toevoegingen om de reducerende kracht van het HO-gas te vergroten. Auxiliere brandstofinjectie biedt een vergelijkbaar voordeel. Deze chemische reactie wordt uitgedrukt door de vergelijking C + H₂O = CO + H₂; ΔH = +131.378 kJ/kmol. Een additioneel voordeel wordt afgeleid van de introductie (of toename) van waterstof in de ovenreducerende gassen. Naarmate het percentage waterstof toeneemt, daalt de dichtheid van het gas. Dit resulteert in een equivalent volume reducerend gas dat minder weerstand biedt aan de daling van de lading.
De opstijgende gassen beginnen de ijzeroxiden van de lading in het bovenste deel van de HO te reduceren waar de temperatuur onder 925 °C is. Bij deze temperatuur verhindert chemisch evenwicht dat al het CO en H₂ gebruikt wordt voor reductie (het evenwichts CO/CO₂ verhouding is rond 2,3 voor de reductie van wustiet, als de verhouding onder deze waarde daalt, wordt ijzer gereoxideerd. Daarom moet de moleculaire verhouding van CO of H₂ tot ijzeroxide ongeveer drie keer het bedrag zijn dat getoond wordt door de stoechiometrische reacties: (i) ½Fe₂O₃ + ³/₂CO = Fe + ³/₂CO₂; ΔH = +12.866 kJ/kmol, (ii) ⅓Fe₃O₄ + ⁴/₃CO = Fe + ⁴/₃CO₂; ΔH = +3.940 kJ/kmol, (iii) FeO + CO = Fe + CO₂; ΔH = –16.108 kJ/kmol, (iv) ½Fe₂O₃ + ³/₂H₂ = Fe + ³/₂H₂O; ΔH = +48.953 kJ/kmol, (v) ⅓Fe₃O₄ + ⁴/₃H₂ = Fe + ⁴/₃H₂O; ΔH = +51.042 kJ/kmol, en (vi) FeO + H₂ = Fe + H₂O; ΔH = +25.104 kJ/kmol.
In het verleden werd dit type reductie indirecte reductie genoemd in tegenstelling tot het type dat bij hogere temperaturen optreedt, wat directe reductie werd genoemd. Echter, deze nomenclatuur is verwarrend geworden omdat deze zelfde chemische reacties directe reductie worden genoemd bij het beschrijven van DRI-processen zoals Wiberg, HIB, FIOR en vergelijkbare processen. Om deze reden worden deze termen normaliter niet meer gebruikt zoals vroeger.
Het deel van ijzeroxide dat niet gereduceerd wordt in het bovenste deel van de oven waar de temperatuur relatief laag is, moet gereduceerd worden in het lagere deel waar de temperatuur zeer hoog is. Aangezien CO₂ en H₂O niet stabiel zijn bij deze temperaturen in de aanwezigheid van grote hoeveelheden cokes, reageren ze met koolstof bijna zo snel als ze vormen. Als resultaat kan de algehele reductiereactie in dit deel van de oven worden voorgesteld door reactie FeO + C = Fe + CO; ΔH = +156.482 kJ/kmol ongeacht of H₂ of CO de reactant is. Deze reactie wordt verkregen door algebraïsch optellen van ofwel reacties FeO + CO = Fe + CO₂; ΔH = –16.108 kJ/kmol, en CO₂ + C = 2CO; ΔH = +172.590 kJ/kmol ofwel reacties FeO + H₂ = Fe + H₂O; ΔH = +25.104 kJ/kmol, en H₂O + C = CO + H₂; ΔH = +131.378 kJ/kmol.
De reductiereactie FeO + C = Fe + CO absorbeert een grote hoeveelheid warmte, en dus, hoe groter de hoeveelheid reductie die op deze manier plaatsvindt, hoe groter de hoeveelheid warmte die aan de oven moet worden toegevoerd. Deze reactie produceert ook CO, wat het gas is dat gebruikt wordt in de reductiereacties die in de HO-stok plaatsvinden. In de meerderheid van de gevallen wordt de meest efficiënte operatie bereikt wanneer ruwweg een derde van de reductie volgens reactie FeO + C = Fe + CO plaatsvindt en de balans volgens reacties Fe₂O₃ + 3CO = 2Fe + 3CO₂ tot FeO + H₂ = Fe + H₂O.
De warmte voor het proces wordt niet volledig geproduceerd door de verbranding van cokes, aangezien bij de meerderheid van de HO's ruwweg 40% wordt geleverd door de gevoelige warmte van de hete blastlucht. Een aanzienlijk deel van de brandstof kan economisch via de tuyères worden geïnjecteerd als aardgas, teer, brandstofolie, of koolstof in gepulveriseerde of granulvorm. In dergelijke gevallen verbrandt de koolstof in de brandstof tot CO, maar vanwege de grote hoeveelheid cokes aanwezig, blijft de waterstof als H₂ en wordt niet geoxideerd totdat het ijzeroxide ergens boven de tuyères reduceert.
Reductie van ijzeroxiden
De ijzerhoudende componenten in de lading aan de oven zijn de eenvoudige ijzeroxiden, Fe₂O₃ en Fe₃O₄. Natuurlijke erts zijn normaal hematiet (Fe₂O₃) of magnetiet (Fe₃O₄). Pellets zijn voornamelijk Fe₂O₃. IJzererts sinter kan in samenstelling variëren van Fe₂O₃ en Fe₃O₄ tot gesmolten mengsels die magnetiet, fayaliet, 2FeO·SiO₂, en di-calciumferriet bevatten. De reductie van ijzeroxiden vindt normaal in stappen plaats. De reacties met CO worden gegeven door vergelijkingen: (i) 3Fe₂O₃ (s) + CO (g) = 2Fe₃O₄ (s) + CO₂ (g); ΔH = -48 kJ, (ii) Fe₃O₄ (s) + CO (g) = 3FeO (s) + CO₂ (g); ΔH = -21,7 kJ, en (iii) FeO (s) + CO (g) = Fe (s) + CO₂ (g); ΔH = -11 kJ. Deze reacties worden bereikt op achtereenvolgens hogere temperaturen, en verder naar beneden in de oven.
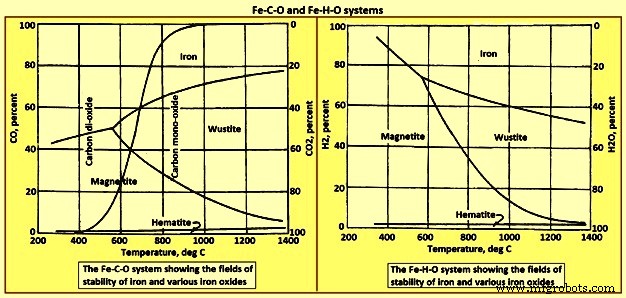
Achtereenvolgens hogere percentages CO zijn nodig om deze reacties te voltooien door de opstijgende gassen. Het moet erkend worden dat het niet mogelijk is voor het gehele CO in de gassen om te worden geconverteerd naar CO₂ voor elke reactie. Bijvoorbeeld, er is een evenwichtsverhouding gegeven door de constante K₃ voor de drie vergelijkingen en K₃ = P CO₂ / P CO wat temperatuurafhankelijk is. Bij 800 °C bevat het evenwichtsgasmengsel rond 65% CO en 35% CO₂. Als de CO₂-inhoud deze waarde overschrijdt in de gassen in contact met FeO en vast ijzer bij deze temperatuur, neigt het aanwezige ijzer ertoe om terug geoxideerd te worden naar FeO. Dienovereenkomstig, om deze reacties te forceren, is een aanzienlijke concentratie CO in de gassen in elke stap vereist zoals aangegeven in Fig. 1, en is het niet mogelijk om CO volledig om te zetten in CO₂ door de reacties. Fig. 1 toont het stabiliteitsdiagram voor Fe-C-O en Fe-H-O systemen. De S-curve in Fe-C-O systeem stelt 'oplossingsverlies' of Boudouard reactie voor.
Vanwege waterstof in de auxiliere brandstoffen en vocht uit de brandstoffen en de luchtblast, kunnen de gassen die de tuyères verlaten ook tot 2% of 3% waterstof bevatten. Stoom kan aan de hete luchtblast worden toegevoegd als hulp bij het controleren van de oven. De reductie van stoom door koolstof in de cokes en brandstoffen verloopt via de algehele reactie H₂O (g) + C (s) = CO (g) + H₂ (g); ΔH = 131,3 kJ. Deze reactie is endotherm terwijl de oxidatie van koolstof door zuurstof in de blast om CO te vormen volgens de vergelijking C (s) + ½O₂ (g) = CO (g); ΔH = -110,5 kJ exotherm is. De reductie van ijzeroxiden door waterstof verloopt ook in stappen: (i) 3Fe₂O₃ (s) + H₂ (g) = 2Fe₃O₄ (s) + H₂O (g); ΔH = -7,1 kJ, (ii) Fe₃O₄ (s) + H₂ (g) = 3FeO (s) + H₂O (g); ΔH = 62,9 kJ, en (iii) FeO(s) + H₂ (g) = Fe (s) + H₂O (g); ΔH = 30,2 kJ. De temperatuur beïnvloedt de evenwichten van deze reacties.
De water-gas shift reactie CO₂ (g) + H₂ (g) = H₂O (g) + CO (g); ΔH = 41,2 kJ kan plaatsvinden tussen de verschillende soorten in de gasfase om de zuurstof te herverdelen en de waterstofdragende en koolstofdragende gassoorten in evenwicht te brengen. Deze reactie vereist zeer weinig warmte en de evenwichtsconstante (P H₂O·P CO) / (P H₂·P CO₂) is eenheid bij 825 °C. De gassen in de stok reageren met de koolstof van de cokes alsook met de oxiden van ijzer in de lading. De algehele reactie van CO en CO₂ met koolstof als graafiet is de 'oplossingsverlies' of Boudouard reactie CO₂ (g) + C (s) = 2CO (g); ΔH = 172,4 kJ. Het evenwicht van de reactie verschuift sterk naar rechts bij temperaturen boven 750 °C. Onder 600 °C is het evenwicht sterk naar links, wat resulteert in de depositie van koolstof als roet in de ovenlading 2CO (g) = C (s) + CO₂ (g); ΔH = -172,4. De 'S'-vormige curve die van linksonder naar bovenmidden van Fig. 1 loopt, stelt het evenwicht voor. Een gas wiens temperatuur en samenstelling het boven de lijn plaatst, neigt koolstof te depositieren door de tweede reactie, en een wiens samenstelling en temperatuur het onder de lijn plaatst, oxideert koolstof in overeenstemming met de eerste reactie.
De hoofdeffecten van de koolstofoplossingsreactie bij hoge temperaturen zijn een relatieve reductie van de gegenereerde warmte bij de tuyères waar het nodig is en een toename in de concentratie van CO in de gassen in gebieden van de oven boven 700 °C. Deze laatste conditie is bijzonder wenselijk omdat het het volume van de gassen vergroot en helpt bij warmteoverdracht. Het moet opgemerkt worden dat de combinatie van de oplossingsverliesreactie en de reactie FeO (s) + CO (g) = Fe (s) + CO₂ (g); ΔH = -11 kJ overeenkomt met de 'directe' reductie van FeO door koolstof gegeven door vergelijking FeO (s) + C (s) = Fe (s) + CO (g); ΔH = 131,3 kJ. Het is duidelijk uit Fig. 1 dat de gassen die de stok opgaan normaliter niet in evenwicht kunnen zijn met koolstof in de cokes en de ijzeroxiden in de dalende lading. De werkelijke relatie tussen gassamenstelling en temperatuur in de HO-stok hangt in grote mate af van de praktijk die wordt toegepast.
Relatieve stabiliteit van oxiden
De relatieve stabiliteit van verschillende oxiden is uitgezet tegen temperatuur in het Ellingham-diagram (Fig. 2). Het Ellingham-diagram is zeer nuttig voor het begrijpen van het gedrag van oxiden in de HO. De relatieve stabiliteit wordt gemeten in termen van de vrije energie van formatie van de oxiden. Hoe hoger de negatieve vrije energie van formatie van het oxide, hoe hoger de oxidestabiliteit. Dit betekent dat oxiden die in het bovenste deel van het diagram liggen een relatief lage stabiliteit hebben, terwijl oxiden in het onderste deel een hoge stabiliteit hebben. Oxiden in het midden van het diagram hebben een matige stabiliteit. Oxiden met een relatief lage stabiliteit omvatten kaliumoxide, natriumoxide, fosforoxide en ijzeroxide. Oxiden met een matige stabiliteit omvangen mangaanoxide, chroomoxide, silica en titaniumoxide. Oxiden met een hoge stabiliteit omvatten alumina, magnesia en kalk.
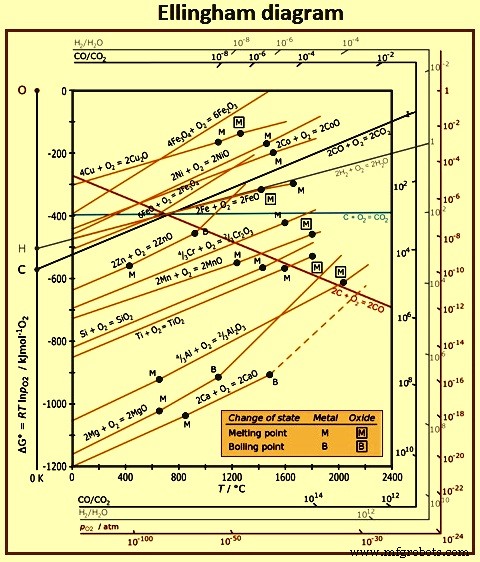
Het is ook nuttig om dit diagram te beschouwen in termen van de affiniteit van een element voor zuurstof. Bijvoorbeeld, elementen die in de top van het diagram liggen hebben een lage affiniteit voor zuurstof, terwijl elementen die naar de bodem van het diagram liggen een hoge affiniteit voor zuurstof hebben. Dit betekent dat oxiden in de top relatief gemakkelijk te reduceren zijn, terwijl die in de bodem moeilijk te reduceren zijn. Dit wordt getoond door de lijn voor de formatie van fosforoxide die boven de lijn voor formatie van ijzeroxide ligt bij temperaturen die corresponderen met die in de HO-kuip. Dit impliceert dat fosforoxide een lagere stabiliteit heeft dan ijzeroxide en dus, aangezien de reducerende omstandigheden in de oven voldoende zijn om ijzeroxide te reduceren, eindigen essentieel alle fosfor die de oven binnenkomt in het hot metal. Aan de andere kant, stabiele oxiden zoals alumina, magnesia en kalk worden niet gereduceerd onder HO-omstandigheden en eindigen in de slakfase. Oxiden met een matige stabiliteit zoals mangaanoxide, chroomoxide, silica en titaniumoxide worden gedeeltelijk gereduceerd wat resulteert in een beetje mangaan, chroom, silicium en titanium opgelost in het hot metal, terwijl de resterende ongereduceerde oxide deel uitmaakt van de slak.
Het Ellingham-diagram is geconstrueerd op basis dat een zuiver element bij eenheid activiteit reageert met één mol zuurstofgas om zuiver oxide bij eenheid activiteit te vormen. De thermodynamische term 'activiteit' is een bijzonder nuttig concept voor het bespreken van het gedrag van elementen opgelost in vloeibaar ijzer, of oxiden opgelost in vloeibare slak. Bijvoorbeeld, wanneer kleine concentraties elementen zoals zuurstof of zwavel opgelost zijn in vloeibaar staal, kan hun activiteit frequent als gelijk aan hun concentratie in procenten worden genomen. Echter, in de aanwezigheid van hoge concentraties van andere elementen, bijvoorbeeld koolstof in hot metal, is de activiteit van zwavel hoger dan de concentratie, terwijl de activiteit van zuurstof lager is dan de concentratie. In dergelijke gevallen is het belangrijk om te onderscheiden tussen activiteit en concentratie. · De concentratie van een component in oplossing is een maat voor hoeveel van de component aanwezig is. · De activiteit van een component in oplossing is een maat voor hoe de component zich daadwerkelijk gedraagt.
Alle lijnen in het Ellingham-diagram behalve die betreffende koolstof, hebben een positieve helling, wat aangeeft dat de oxidestabiliteit afneemt met toenemende temperatuur. De lijnen voor de oxiden van kaliumoxide, natriumoxide, magnesia en kalk, tonen elk een scherpe toename in helling bij de temperaturen die corresponderen met de kookpunten van de respectieve metalen. De lijn voor de formatie van CO₂ uit koolstof en zuurstof heeft bijna nul helling wat weinig verandering in stabiliteit met toenemende temperatuur aangeeft, terwijl die voor CO een sterke negatieve helling heeft wat betekent dat de stabiliteit van CO daadwerkelijk toeneemt naarmate de temperatuur stijgt. De lijnen voor de twee oxiden van koolstof kruisen rond 700 °C. Boven deze temperatuur is CO stabieler dan CO₂ terwijl bij lagere temperaturen CO₂ stabieler is dan CO.
Koolstof-zuurstof reacties
De voorverwarmde luchtblast geïnjecteerd door de tuyères bij een temperatuur van rond 1.000 °C tot 1.200 °C en 0,2 MPa tot 0,3 MPa druk, produceert een peervormige reactiezone voor elke tuyère. De temperatuur in deze regio is rond 2.000 °C en snelle reactie treedt eerst op tussen overmaat zuurstof en cokes om CO₂ te geven. Dit is een exotherme reactie (C + O₂ = CO₂). Onmiddellijk buiten deze zone is er geen vrije zuurstof meer beschikbaar en de CO₂ reageert met overmaat cokes om CO te geven (CO₂ + C = 2CO). Dit is de Boudouard reactie en is endotherm. Het combineren van deze twee reacties geeft de reactie voor partiële verbranding van koolstof met zuurstof om CO te leveren (2C + O₂ = 2CO). De warmte die vrijkomt bij de formatie van één mol CO₂ is ongeveer drieënhalve keer zo groot als voor de formatie van één mol CO en één maat van de efficiëntie van de HO is de mate van conversie van koolstof in de cokes naar CO₂.
Onder 700 °C is CO₂ stabieler dan CO en de tweede reactie verloopt naar links (2CO = C + CO₂). Deze reactie wordt frequent koolstofdepositie genoemd. Boven 700 °C is CO stabieler dan CO₂ en de tweede reactie verloopt naar rechts. Deze reactie wordt soms de koolstofoplossingsverliesreactie genoemd en impliceert in die zin een negatief gedrag. Aan de andere kant vertegenwoordigt de reactie een regeneratie van reducerend gas binnen gebieden van de oven boven 700 °C. Dit is een van de belangrijke functies van cokes binnen de HO en is bijzonder wenselijk omdat het het volume van de gassen vergroot en helpt bij warmteoverdracht. Echter, deze reactie is endotherm en wanneer het binnen de tuyèrezone optreedt, creëert het een verkoelingseffect binnen een locatie waar hoge temperaturen belangrijk zijn.
Het effect van temperatuur op de evenwichtsreactie tussen cokes en een gasmengsel bevattende CO en CO₂ bij 0,1 MPa en ook 0,3 MPa druk, wat typischer is voor moderne HO-praktijk, wordt getoond in Fig. 3. Aan de rechterkant van de grafiek is CO stabieler dan CO₂, terwijl bij lagere temperaturen, aan de linkerkant van de grafiek, CO₂ stabieler is dan CO. Uit deze figuur is het duidelijk dat boven 1.000 °C het percentage CO₂ in evenwicht met cokes essentieel nul is. Aan de andere kant, bij temperaturen onder 400 °C, is de concentratie CO klein. Daarom, naarmate de temperatuur daalt tussen 1.000 °C tot 400 °C, daalt de stabiliteit van CO terwijl de stabiliteit van CO₂ toeneemt en de partiële druk van beide gassen in evenwicht met cokes is aanzienlijk.
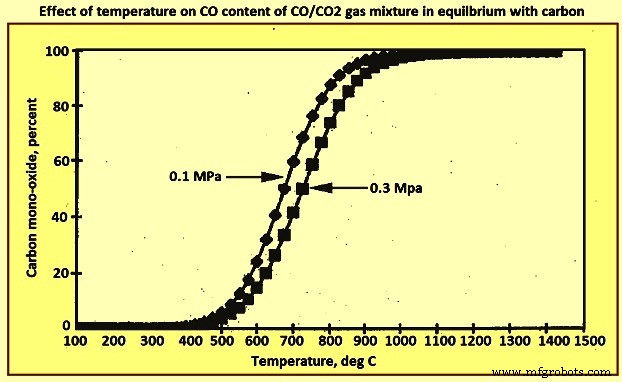
De gassen die de top van de oven verlaten zijn normaal rond 200 °C en als evenwicht bereikt wordt met cokes, is de verhouding van CO tot CO₂ rond 10⁻⁵. In feite is de verhouding normaal tussen 1 en 3, d.w.z. het gas is veel meer reducerend dan voorspeld vanuit evenwichtsoverwegingen en er wordt niet volledig gebruikgemaakt van het reducerend potentieel van het gas. Dit impliceert dat de cokessnelheid in overmaat is ten opzichte van de theoretische vereisten. Dit gebrek aan evenwicht tussen de gassen en cokes kan voornamelijk worden toegeschreven aan de hoge gassnelheid in de stok. De gasretentietijd in de oven is slechts rond 10 seconden, en extrem hoge snelheden kunnen optreden, met name in los gepakte, cokesrijke gebieden. Een andere factor is dat de gastemperatuur met ongeveer 1.800 °C daalt terwijl het door de oven stijgt en dus is er weinig kans voor evenwicht om te worden gehandhaafd.
De koolstofdepositie reactie
Aangezien het CO-gehalte van het gas binnen de stok van de HO bij temperaturen onder 1.000 °C aanzienlijk hoger is dan vereist, bestaat er een dryvende kracht voor de koolstofdepositie, of roetreactie om voort te gaan. Deze dryvende kracht is bijzonder sterk tussen 500 °C en 700 °C. Een gas met een temperatuur en samenstelling boven de lijn in Fig. 3 neigt koolstof te depositieren door de reactie 2CO = C + CO₂, en een met een samenstelling en temperatuur onder de lijn oxideert koolstof in overeenstemming met de reactie CO₂ + C = 2CO. Gelukkig is de koolstofdepositie reactie traag en wordt evenwicht nooit bereikt, anders kan ernstige verstoppingen van de ruimtes binnen de lading aan de top van de stok optreden.
Dit kan op zijn beurt leiden tot onregelmatige stroom van de reducerende gassen en ongelijke daling van de lading. Zelfs voor partiële reactie, is een geschikt katalytisch oppervlak nodig, waarop de koolstof kan nucleeren en groeien. IJzerdeeltjes, gedeeltelijk gereduceerd ijzererts, en ijzercarbide zijn allemaal voorgesteld als mogelijke katalysatoren. De reactie lijkt versterkt te worden door waterstof en waterdamp terwijl stikstof en zwavelverbindingen, bijvoorbeeld ammoniakwaterstofsulfide en koolstofdisulfide als remmers fungeren. Zinkoxide en alcalische verbindingen tegenslaan het remmende effect van zwavel, en hoewel de concentratie van deze verbindingen in de oven normaal klein is, verdampen ze bij hoge temperaturen in de kuip en condenseren weer in de koelere regio's van de stok. Het cumulatieve effect is dat zulke verbindingen de invloed van zwavel kunnen compenseren. De koolstof gedeponeerd door de reactie is in een zeer fijn verdeelde vorm en een deel kan worden geaccommodeerd in de poriën van de ijzerertsdeeltjes en weer naar beneden de stok meegenomen. Dit kan het reductieproces op verschillende manieren beïnvloeden.
Vanwege de actieve aard van de koolstof en zijn nauwe associatie met het erts, kan reductie door vast koolstof plaatsvinden bij lagere temperatuur dan die nodig voor reductie door cokes, met name aangezien cokes de poriën niet kunnen penetreren en reductie alleen kan plaatsvinden bij contactpunten tussen de vaste deeltjes. De snelheid van zo'n reductie hangt af van de diffusiesnelheid van zuurstof uit het interieur van het deeltje naar het contactpunt. In het bovenste deel van de oven is de reductie door cokes verwaarloosbaar, vergeleken met gasvormige reductie. Het wordt aanzienlijk alleen boven ongeveer 1.000 °C, wanneer de gasvormige reacties belemmerd worden door slakvorming. In tegenstelling, reductie door uitgezette koolstof kan optreden bij temperaturen zo laag als 800 °C.
De vorming van CO tijdens reactie binnen de poriën neigt diepe scheuren in het deeltje open te breken, wat de gas-vaste stof contactoppervlakte vergroot en de efficiëntie van gasvormige reductie verhoogt. Wanneer CO₂ binnen de poriën van een deeltje wordt geproduceerd door de gasvormige reductiereactie, kan het snel geregenereerd worden tot CO door reactie met de koolstof in de poriën, wat de reactie laat doorgaan.
Helaas kan de koolstofdepositie reactie ook bepaalde nadelige effecten hebben. De reactie kan scheuring van refractorys veroorzaken door depositie op actieve ijzerplekken, in gebieden waar de temperatuur rond 500 °C tot 550 °C is, bijvoorbeeld in de buitenste schillen op lagere niveaus in de stok, of binnen de binnenste schillen op de hogere niveaus. Als excessief, kan koolstofdepositie erts pellets of sinter laten uiteenvallen in poeder en dit kan onregelmatige gasstroom en ongelijke daling van de lading veroorzaken.
Aangezien de koolstofdepositie reactie exotherm is, wordt de temperatuur van de uitlaatgassen verhoogd. Hoewel het algehele effect van de koolstofdepositie reactie debatabel kan zijn, blijven bepaalde feiten. De reactie verlaagt de CO/CO₂ verhouding van de uitlaatgassen. De reactie hercirculeert een bepaalde hoeveelheid koolstof, die anders uit de oven zou worden meegenomen, wat de beschikbare tijd voor reactie met koolstof vergroot en de chemische efficiëntie van het reductieproces verhoogt.
Reductie van ijzeroxiden
De reductie van ijzeroxiden door CO kan worden voorgesteld door de reacties: (i) 3Fe₂O₃ + CO = 2Fe₃O₄ + CO₂, (ii) Fe₃O₄ + CO = 3FeO + CO₂, en (iii) FeO + CO = Fe + CO₂. Deze reacties worden bereikt op toenemende temperaturen en zoals getoond in Fig. 1, met toenemende percentages CO. Dit betekent dat reacties (i) en (ii), die relatief gemakkelijk te bereiken zijn, in de bovenste regio's van de oven kunnen plaatsvinden. Reactie (iii) die de verwijdering van de laatste hoeveelheid zuurstof uit het ijzer inhoudt, is in feite de moeilijkste om te bereiken en vindt daarom verder naar beneden in de oven plaats waar de temperaturen hoger zijn en het CO-gehalte van de reducerende gassen hoger is. Onder 570 °C is de niet-stoechiometrische wustiet-fase (FeₓO) onstabiel en is het mogelijk om magnetiet direct tot ijzer te reduceren.
Bij een bepaalde temperatuur is er een minimum CO-gehalte in het gasmengsel nodig voor reductie van een specifiek oxide. Dit betekent dat het niet mogelijk is voor het gehele CO in de gassen om te worden geconverteerd naar CO₂ als de reductiereacties moeten doorgaan. Bijvoorbeeld, bij 800 °C bevat het evenwichtsgasmengsel in contact met FeO en vast ijzer ongeveer 65% CO en 35% CO₂. Als de CO₂-inhoud van de gassen deze waarde overschrijdt bij deze temperatuur, neigt ijzer ertoe om terug geoxideerd te worden naar FeO. Dienovereenkomstig, voor deze reacties om te gebeuren, moet er een minimum concentratie CO in de gassen in elke stap zijn zoals aangegeven in Fig. 1, en is het niet mogelijk om CO volledig om te zetten in CO₂ door deze reacties. Gelukkig zijn bij deze temperaturen de CO₂ geproduceerd door de reductiereacties onstabiel in de aanwezigheid van cokes en wordt CO geregenereerd gebaseerd op reactie CO₂ + C = 2CO zodat de reductiereacties kunnen doorgaan. Het is de moeite waard op te merken dat de combinatie van deze reactie met reactie (iii) overeenkomt met de 'directe' reductie van FeO door koolstof (FeO + C = Fe + CO), en dit is een sterk endothermische reactie.
De reductie van ijzeroxiden kan ook plaatsvinden door waterstof die wordt gegenereerd door de partiële verbranding van auxiliere brandstoffen geïnjecteerd door de tuyères om twee reducerende gassen te produceren, CO en waterstof. Waterstof wordt ook geproduceerd wanneer stoom aan de blast wordt toegevoegd als hulp bij het controleren van de oven. Terwijl de oxidatie van koolstof door zuurstof in de hete luchtblast om CO te vormen exotherm is, is de reductie van vocht door cokes om CO en waterstof (H₂O + C = CO + H₂) sterker endotherm.
De reductie van ijzeroxiden door waterstof verloopt weer in een sequentiële manier. De reacties zijn: (i) 3Fe₂O₃ + H₂ = 2Fe₃O₄ + H₂O, (ii) FeO + H₂ = Fe + H₂O, en (iii) Fe₃O₄ + H₂ = 3FeO + H₂O. Het effect van temperatuur op deze reactie-evenwichten wordt getoond in Fig. 1. Terwijl reactie (i) licht exotherm is, zijn reacties (ii) en (iii) endotherm. De aanwezigheid van waterstof, die vanwege zijn kleine grootte een hoge diffusiviteit heeft, verlaalt de dichtheid en viscositeit van de HO-gassen aanzienlijk en, met name bij hoge temperaturen, verbetert de reductie van lage reduceerbare grondstoffen. De water-gas shift reactie (CO₂ + H₂ = H₂O + CO) kan plaatsvinden tussen de verschillende componenten in de gasfase om de waterstofdragende en koolstofdragende gassen in evenwicht te brengen.
Uit Fig. 1 is duidelijk dat de gassen die de oven opgaan niet in evenwicht kunnen zijn met koolstof in de cokes en tegelijkertijd in evenwicht met ijzeroxiden in de dalende lading. Boven ongeveer 800 °C is de reactie van de gassen met koolstof sneller dan met oxiden en het evenwicht tussen cokes en de gasfase wordt waarschijnlijk redelijk genaderd. Metingen van de temperaturen en samenstellingen van gassen in opererende ovens duiden erop dat ze tenderen te vallen tussen de CO/CO₂-C lijn en de FeO/Fe lijn boven 800 °C, de FeO/Fe lijn snijden tussen 600 °C en 800 °C en dan blijven op of net boven de Fe₃O₄/Fe lijn. Bij temperaturen onder 600 °C, laat de zeer snelle gasstroom weinig tijd voor reactie met vastestoffen en het CO-gehalte van het gas is ver in overmaat ten opzichte van wat in evenwicht is met de cokes.
Als het ijzeroxide chemisch geassocieerd is met andere oxiden, is de activiteit ervan in de HO verminderd. Dit betekent dat het ijzeroxide moeilijker te reduceren is en de CO/CO₂ verhoudingen nodig zijn hoger dan die normaal hier overwogen. Bijvoorbeeld met ferro-silicaat, moet de minimum CO/CO₂ verhouding nodig voor reductie bij 700 °C verhoogd worden van rond 1,5 tot rond 22, d.w.z. van rond 60% CO tot bijna 96% CO op koolstofhoudende gasbasis. Aangezien gecombineerde oxiden moeilijker te reduceren zijn, zijn hogere temperaturen nodig voor reductie en dus is de hoeveelheid reductie bereikt met CO voor slakvorming afgenomen. Dit impliceert een toename in cokessnelheid aangezien de hoeveelheid reductie nodig in het lagere deel van de oven is toegenomen.
Reacties in de bosh en kuip
Reductie van andere oxiden
De reductie van oxiden stabieler dan ijzeroxide zoals mangaanoxide en silica vinden niet in de HO plaats als de producten zuivere metalen zijn, aangezien de reactie MnO + CO = Mn + CO₂, bij evenwicht, een percentage CO heel dicht bij 100% heeft. Dat wil zeggen, de efficiëntie van reductie is extreem laag en enorme hoeveelheden gas zijn nodig voor zeer kleine hoeveelheden geminimaliseerd mangaan. De situatie met silica is nog extremer aangezien het een heel stabiel oxide is. Echter, door het oplossen van mangaan en silicium in ijzer, worden de reacties MnO + CO = Mn (opgelost in ijzer) + CO₂, en SiO₂ + 2CO = Si (opgelost in ijzer) + 2CO₂ enigszins naar rechts verschoven zodat er een verdeling van mangaan en silicium tussen metaal en slak is wat een functie is van de slaksamenstelling en de temperatuur. Aangezien de reductie van beide elementen endotherm is, neemt de hoeveelheid van elk in het hot metal toe met temperatuur en de mate van de reacties wordt tot een mate gecontroleerd door de temperatuur in de kuip van de oven te controleren. Van hoger belang is het feit dat de CO₂ geproduceerd door deze reacties moet reageren door de Boudouard reactie en een toename in het cokesverbruik veroorzaakt.
De hoeveelheid geminimaliseerd mangaan hangt duidelijk ook af van de hoeveelheid in de geladen erts. Ertsen met tot 2% mangaan geven veel hogere dan normale mangaaninhouden in hot metal met consequent hogere cokessnelheden per ton hot metal geproduceerd. Silicium 'swings' veroorzaakt door onregelmatige lading van de oven of door temperatuurschommelingen kan ook een ander ernstig effect hebben, aangezien het silicium dat in het hot metal gereduceerd wordt, uit de slak onttrokken moet worden, wat de basiciteitsverhouding verhoogt en het smeltpunt en de vloeibaarheid van de slak soms dramatisch verandert.
Effecten van siliciummonoxide (SiO) vorming
Verschillende jaren lang werd overwogen dat silica en mangaanoxide direct uit de slak worden gereduceerd door reactie met koolstof in ijzer volgens de reacties: (i) SiO₂ (slak) + 2C = Si + 2CO (g), en MnO (slak) + C = Mn + CO (g). Men dacht dat vloeibare ijzerdruppels silicium oppikten tijdens het doorlopen van de slakfase en zo in de kuip. Verschillende laboratoriumstudies samen met fabrieksgegevens hebben echter nieuw licht geworpen op deze reacties en ook die betreffende zwavel. Verschillende laboratoriumstudies samen met fabrieksgegevens hebben aangetoond dat bij de temperatuur van de verbrandingszone, rond 2.000 °C, SiO-gas geproduceerd wordt tijdens de verbranding van cokes door de reactie SiO₂ (cokesas) + CO = SiO (gas) + CO₂. Het combineren van deze vergelijking met de reactie voor cokesoxidatie [CO₂ + C (cokes) = 2CO] levert de algehele reactie SiO₂ (cokesas) + C (cokes) = SiO (gas) + CO. Terwijl de aanwezigheid van FeO in slak waarschijnlijk SiO-vorming uit slak erg moeilijk maakt, is een additionele bron van silica gereduceerde silica-rijke slak die aan de cokesdeeltjes hecht. Na deze reacties wordt silicium overgedragen op ijzerdruppels door reactie met SiO in de gasfase [SiO (gas) + C = Si + CO]. Terwijl ijzerdruppels die silicium bevatten door de slaglaag passeren, wordt een deel van het silicium geoxideerd door ijzeroxide en mangaanoxide, en door de slak opgenomen [2FeO (slak) + Si = SiO₂ (slak) + 2Fe, 2MnO (slak) + Si = SiO₂ (slak) + 2Mn].
Reductie van fosfor
Dit wordt uitgedrukt door de reactie P₂O₅ + 5C = 2P + 5CO; ΔH = +995.792 kJ/kmol. De finale reductie van fosfor vindt ook plaats bij zeer hoge temperaturen. Echter, in tegenstelling tot mangaan en silicium wordt fosfor essentieel volledig gereduceerd. Om deze reden eindigt praktisch alle fosfor in de lading opgelost in het hot metal. De enige manier om de fosforinhoud van het hot metal te controleren is door de hoeveelheid die in de oven geladen wordt te beperken.
Gedrag van zwavel
Zwavel is een lastig element in HO-operaties aangezien hot metal voor staalproductie laag in zwavel moet zijn. Niveaus van 0,035% tot 0,02% zijn normaal. De reactie waarbij zwavel uit vloeibaar ijzer (S) in de slak (S) wordt verwijderd, wordt frequent voorgesteld door de reactie S + (CaO) + C = (CaS) + CO (g) Waarbij zwavel (S) en koolstof (C) in het metaal reageren met kalk (CaO) opgelost in de slak om calciumsulphide in de slak en CO-gas te vormen. De verdeling van zwavel tussen slak en metaal, (S) / S, wordt sterk beïnvloed door een aantal factoren zoals hier beschreven. Het verhogen van de basiciteit van de slak (CaO/SiO₂ verhouding) neigt de thermodynamische activiteit van CaO in de slak te verhogen wat de reactie naar rechts duwt. Een verhoogd zuurstofpotentieel in het systeem duwt de reactie naar links. Dit wordt getoond door de reactie herschreven als S + (CaO) = (CaS) + O. Dit effect is erg sterk, en de aanwezigheid van zelfs kleine concentraties FeO in de slak beperkt de zwavelverhouding (S) / S ernstig. Gelukkig verhogen zowel silicium als koolstof de thermodynamische activiteit van zwavel in hot metal 5 tot 7 keer. Dienovereenkomstig is zwavel in hot metal 5 tot 7 keer gemakkelijker te verwijderen dan uit vloeibaar staal dat relatief weinig koolstof en silicium bevat.
Aannemend dat zwavel in cokesas aanwezig is als CaS, kan de reactie die met SiO in de verbrandingszone kan optreden om vluchtige SiS te vormen: CaS (cokesas) + SiO (gas) = CaO + SiS (gas). In mindere mate kan ook CS-gas vormen door de reactie CaS (cokesas) + CO = CaO + CS (gas).
Zwaveloverdracht van deze vluchtige soorten naar vloeibare ijzerdruppels vindt dan plaats binnen de bosh-zone. Een studie heeft aangetoond dat wanneer ijzerdruppels die silicium en zwavel bevatten door de vloeibare slak mogen zakken, in de afwezigheid van MnO, de siliciuminhoud van het hot metal daadwerkelijk toeneemt, en er geen overdracht van zwavel is. In de aanwezigheid van MnO, wordt silicium uit het metaal verwijderd door reactie en mangaan overgaat van slak naar metaal samen met zwaveloverdracht van metaal naar slak. Gebaseerd op de verschillende beschikbare resultaten, is de volgorde van reacties in de bosh en kuip: (i) de vorming van SiO en SiS in de verbrandingszone, (ii) de overdracht van silicium en zwavel naar metaal- en slakdruppels in de bosh, (iii) de oxidatie van silicium door FeO en MnO in de slak terwijl de ijzerdruppels door de slaglaag passeren, en (iv) de ontzwaveling van metaaldruppels tijdens het doorlopen van de slaglaag.
De zwavelverdelingsratio's die in de HO gevonden worden, varieren normaal tussen 20 en 120. Aan de andere kant hebben experimenten aangetoond dat wanneer metaal- en slakmonsters uit de HO worden hergesmolten in grafietkruiken bij 0,1 MPa CO, de verdelingsratio toeneemt tot tussen 120 en 220, afhankelijk van de slakbasiciteit. Dit suggereert dat het zuurstofpotentieel van het systeem hoger is dan verwacht voor C-CO evenwicht in de ovenkuip. Daarom, hoewel thermodynamische condities zwavelverwijdering uit het hot metal binnen de HO gunstig zijn, impliceert kinetische overwegingen dat de reactie gemakkelijker buiten de oven kan worden bereikt door externe ontzwaveling.
Reactie van minder voorkomende elementen
Naast de elementen (d.w.z. Fe, P, Mn, Si, Al, Ca, Mg en S) die normaal worden overwogen bij het rapporteren van de chemische samenstelling van een ijzerhoudend materiaal, zijn er een aantal minder voorkomende elementen die chemische reacties in de HO ondergaan. Sommige van deze kunnen aanzienlijke operationele moeilijkheden veroorzaken en sommige kunnen het product besmetten en ongeschikt maken voor bepaalde staalproductietoepassingen. De bron van deze elementen is niet alleen van natuurlijke ijzererts, maar ook van afvalmaterialen zoals schroot, staalproductiestoef, en slijpsels etc., die gerecycled worden door de HO. Enkele van de belangrijkere van deze elementen zijn arseen, barium, chloor, chroom, kobalt, koper, fluor, lood, molybdeen, nikkel, kalium, natrium, tin, titanium, vanadium en zink.
Alkalien en zink
Natrium, kalium en zink, frequent de 'schurkelementen' genoemd, kunnen ernstige operationele problemen in de HO veroorzaken en moeten worden gemonitord en zorgvuldig gecontroleerd als stabiele condities moeten worden gehandhaafd. De alkalimetallen komen de HO binnen als bestanddelen van de gangue in het erts en ook als deel van de cokesas, normaal als silicaten. In de stok van de oven, reageren de silicaten volgens de vergelijkingen: (i) K₂SiO₃ + CO = 2K + SiO₂ + CO₂ en (ii) Na₂SiO₃ + CO = 2Na + SiO₂ + CO₂.
In de HO kan de kaliumreactie plaatsvinden boven 500 °C, terwijl de natriumreactie optreedt rond 600 °C. Bij temperaturen van rond 900 °C zijn de alkalimetallen boven hun kookpunt dus gaan ze de gasfase in. Echter, naarmate deze gassen beginnen op te stijgen in de oven, wordt het metaal onstabiel ten opzichte van andere verbindingen die kunnen vormen en cyaniden, oxiden en carbonaten beginnen allemaal uit de gasfase te precipiteren als zeer fijn rook of mist, aangezien de cyaniden vloeibaar zijn over een wijd temperatuurbereik. Deze fijn deeltjes van vast en vloeibaar kunnen depositieren op de ijzerertsdeeltjes, de cokes, en de ovenwand, met een deel natuurlijk meegevaagd met het HO-gas en gevangen in het stofvangstysteem. Met name de vloeibare alkaliverbindingen kunnen de bakstenenvoering van de oven penetreren en ernstige deterioratie en afschilfering veroorzaken. Ook kunnen deze verbindingen op de wand opbouwen en gerustbouw, ophanging en glijden veroorzaken.
De alkaliën die op het ijzer en cokes landen, worden naar het lagere deel van de oven getransporteerd. Daar worden ze opnieuw gereduceerd tot het metaal dat als gas de stok opstijgt, de dezelfde alkaliverbindingen vormt, en de cyclus herhaalt, nieuwe materialen bij zich betrekken. De reductie heeft koolstof nodig, wat de cokessnelheid verhoogt en de oven afkoelt, en het gerecycleerde materiaal kan opbouwen tot het punt waar het de cokes in de oven degradeert, waardoor het in kleine stukken breekt en de reactiviteit van de cokes ten opzichte van CO₂ verhoogt.
Deze verhoogde reactiviteit kan weer de temperatuur van de oven verlagen en de warmteefficiëntie van het hele systeem verminderen. De hoge concentratie alkaliën in de oven beïnvloedt ook de sterkte en reductie-eigenschappen van de ijzerhoudende materialen, wat dramatische zwelling veroorzaakt en koolstofdepositie op de pellets katalyseert. Deze schadelijke reacties met zowel de cokes als het erts kunnen ernstige gevolgen hebben voor de gaspermeabiliteit in de oven en de stabiliteit van de HO-operatie.
Gelukkig zijn de alkalioxiden zeer basische oxiden en kunnen ze met SiO₂ in zure slakken gefluxt en uit de oven verwijderd worden. Normaal kan het verlagen van de slakbasiciteit toenemende hoeveelheden alkali in de slak wegvoeren. Dit is in direct contrast met zwavelverwijdering, waar het verhogen van de slakbasiciteit de zwavelverwijdering vergroot. Wanneer het merendeel van de ontzwaveling in de HO plaatsvindt, is er een conflict tussen het bereiken van lage zwavel en verwijdering van alkaliën en de basiciteit van de oven wordt zorgvuldig gecontroleerd om beide problemen te balanceren. Met externe ontzwaveling is dit geen probleem meer en kan de oven normaal geladen worden om alkali-aanval te minimaliseren.
Zink heeft normaal zijn oorsprong in staalproductie afgasstof van ovens die gegalvaniseerd schroot gebruiken die op enige manier gerecycled is naar de HO. Soms kan de zinkinhoud van ijzererts of kolenas ook een aanzienlijke bron zijn. Gedragend niet anders dan natrium, wordt zink gereduceerd uit het oxide of ferriet rond 600 °C, vormt een damp die vervolgens oxiden of carbonaten vormt die met de zijwanden kunnen reageren of de oven naar beneden op cokes of erts kunnen worden getransporteerd om gereduceerd en verder gecycled te worden, cokes verbruikend bij elke draai. Zink dat als rook in de gasstroom ontsnapt, komt in de HO-filterkoek, wat het ongeschikt maakt om te recyclen als het in een voldoende hoog percentage aanwezig is. In tegenstelling tot de alkaliën, wordt zink niet in enige mate in de slak gevangen en kan alleen effectief worden verwijderd door de invoer te verminderen en de recyclende damp langzaam door de gasfase te laten verlaten.
Duidelijk is de beste bescherming tegen alkalimetallen en zink om te zorgen dat het absolute minimum deel uitmaakt van de HO-voeding. Vanwege de neiging van deze elementen om in de oven te circuleren, zijn ze onzichtbare en onbekende consumenten van cokes en veroorzaken ze refractory, erts en cokes problemen. Helaas zijn de symptomen van het probleem niet altijd zichtbaar tot het probleem van redelijke omvang is en dan redelijk drastische maatregelen vereist, zoals het elimineren van bepaalde voedermaterialen, om een oplossing te bewerkstelligen.
Lood en titanium
Lood is zelden een probleem in de HO maar soms kan genoeg een HO binnendringen via het erts of sinter om een probleem te veroorzaken. Lood wordt erg gemakkelijk gereduceerd in de ijzer HO en daalt naar de bodem van de kuip die normaal een afgekoelde hot metal laag heeft die de kuiprefractories beschermt. Lood heeft praktisch geen oplosbaarheid in het hot metal dus vormt het een laagsmeltend vloeibaar poel waarop het hot metal drijft, en bevordert dus snellere aanval op de kuip. In bepaalde ovens waar dit probleem bekend is, kan een tweede aftaphgat, dieper dan de ijzernot, gebruikt worden om periodiek het lood af te tappen.
Titanium is een nog stabieler oxide dan silica maar in de HO kan het extreem stabiele carbiden en nitriden vormen. De titaniumverbindingen, als aanwezig in kleine hoeveelheden, kunnen effectief zijn in het vormen van een lichte beschermende laag op de kuipoppervlakken en de levensduur van de kuip verlengen. Om deze reden worden titaniumhoudende ertsen zuinig aan sintermengsels toegevoegd. Echter, bij hoge concentraties, kunnen deze zelfde verbindingen de slak verstijven tijdens het opbouwen van een zware kuip laag, wat de kuipcapaciteit van de oven vermindert. Net als bij zink, is de beste oplossing om de invoer te verminderen en het titanium langzaam uit de oven te elimineren.
Arseen
Arseen wordt in een aantal ijzererts gevonden. Het gedrag van arseen is erg veelzijdig als dat van fosfor, in dat het bijna volledig gereduceerd wordt en in het hot metal oplost. Het verhoogt de vloeibaarheid van het hot metal en dus lijkt het de slijtage van refractories te verhogen. Het wordt niet volledig verwijderd tijdens het staalverfijningsproces en geeft braakheid aan het afgewerkte staal.
Barium
Barium is chemisch vergelijkbaar met calcium en komt als een heel basisch oxide in sommige ijzer- en mangaanerts voor. Het wordt niet gereduceerd in de HO maar wordt deel van de slak, wat de slakbasiciteit verhoogt. Het kan moeilijkheden veroorzaken bij het controleren van de metaalsamenstelling als de operator zich niet bewust is van zijn aanwezigheid.
Chloor
Chloor komt voor als alkalichloriden in verschillende ijzererts en als een besmettingsverbinding in ertsen verwerkt met zeewater. Chloor is ook aanwezig in sommige kolen gebruikt voor injectie. In de hoge temperatuurzone van de HO, worden deze verbindingen verdampt en naarmate ze naar de top van de oven stijgen, condenseren ze rond koelplaten en veroorzaken corrosie. Ze kunnen ook condenseren in opvoer- en afvoerpijpen waar ze accreties vormen die uiteindelijk de doorlaat van het topgas kunnen beperken, of reageren om HCl (zoutzuur) te vormen en het gasreinigingssysteem aan te vallen.
Chroom
Chroom wordt in sommige ertsen gevonden en wordt tot een bepaalde mate gereduceerd afhankelijk van de basiciteit van de slak en de operationele temperatuur. Normaal wordt rond 50% tot 60% van het chroom gereduceerd in het hot metal.
Kobalt, koper en nikkel
Kobalt, koper en nikkel komen in verschillende verschillende ertsen voor. Ze zijn ook aanwezig in ijzerhoudende afvalstoffen uit de koperindustrie die soms gesinterd worden en in de HO gebruikt om het ijzer te herwinnen. Alle drie deze elementen worden bijna volledig gereduceerd in het hot metal en niet geoxideerd in het staalverfijningsproces. Als resultaat, in operaties die staal produceren dat aan strenge rekbaarheidsspecificaties moet voldoen, kunnen dergelijke ertsen niet gebruikt worden.
Fluor
Fluorverbindingen worden in verschillende ertsen gevonden en gedragen zich enigszins als chloorverbindingen. De vermogen van HF (fluorwaterstofzuur) om het gasreinigingssysteem aan te vallen is bekend.
Molybdeen en wolfram
Molybdeen en wolfram komen zeer zelden en alleen in dergelijke minieme hoeveelheden voor dat ze genegeerd kunnen worden. Als enige verbindingen van deze elementen in de HO aanwezig zijn, zijn ze ten minste 90% gereduceerd in het hot metal.
Tin
Tin is een element dat de HO voornamelijk via gerecyclede materialen zoals schroot of gesinterde stoffen binnenkomt. Het wordt bijna volledig gereduceerd en lost op in het hot metal.
Vanadium
Vanadium komt voor en gedraagt zich op een manier enigszins vergelijkbaar met chroom. Rond 50% van het vanadium in de lading wordt gereduceerd en gaat in het hot metal.
Selenium en telluur
Selenium en telluur, hoewel enigszins zeldzaam, kunnen in sommige grondstoffen aanwezig zijn. In hun reacties zijn ze vergelijkbaar met zwavel maar bezitten een nog grotere neiging om bij het metaal te blijven.
Fluxstoffen
Kalksteen geladen in de oven wordt gekalcinerd door de reactie CaCO₃(s) = CaO(s) + CO₂(g); ΔH = 177,8 kJ bij rond 800 °C. Magnesiumcarbonaat in de dolomiet van de lading wordt gekalcinerd door een vergelijkbare reactie MgCO₃(s) = MgO(s) + CO₂(g); ΔH = 167,4 kJ bij 50 °C tot 100 °C lagere temperaturen. Deze reacties resulteren in verschillende ongewenste condities in de oven. De eerste is dat ze aanzienlijke warmte nodig hebben en de tweede is dat CO₂ in de oven vrijkomt. De additionele CO₂ verhoogt het zuurstofpotentieel van de gassen wat de finale stap in de reductie van het ijzererts remt, d.w.z. FeO naar Fe. Het bevoordeelt ook 'oplossing' van koolstof uit de cokes door de vergelijking CO₂(g) + C(s) = 2CO(g).
Een aanzienlijke verbetering in de ovenoperaties wordt bereikt wanneer 'zelf-fluxerende' agglomeraten van ijzerertsconcentraten de belangrijkste ijzerhoudende lading aan de oven zijn. Kalksteen en dolomiet kunnen aan de voeding van sintermachines en pelletiseringsovens worden toegevoegd. Wanneer de gesinterd wordt en de pellets geïndureerd, worden de fluxstoffen gekalcinerd en gereageerd met ijzeroxiden om calciumferrieten en andere complexere verbindingen te vormen. De CaO en MgO die door deze agglomeraten in de HO worden gebracht, zijn dan vrij van CO₂.
Slakken
De fundamentele beginselen van de HO-slak zijn complex. Bij ongeveer 40% is zuurstof het grootste enkele element in slak. Slak is dus een oxidesysteem en ionisch van aard. Het oxidesysteem dat de basis vormt voor HO-slakken is het kalk-silica-alumina (CaO-SiO₂-Al₂O₃) systeem gewijzigd door de aanwezigheid van een bepaald percentage MgO in de slak. Fig. 4 toont fasendiagram van CaO-Al₂O₃-SiO₂-10% MgO systeem. Vanwege de aard van het HO-proces is slakvorming een meervoudig stapproces met aanzienlijke veranderingen in samenstelling en temperatuur. De vier primaire componenten van slakken vormen talloze verbindingen wat resulteert in een wijd scala aan chemische en fysische eigenschappen. De mindere componenten van slak zijn van bijzonder belang met betrekking tot hot metal chemie en ovencontrole, en voegen complexiteit toe aan de fysico-chemische eigenschappen van de slak.
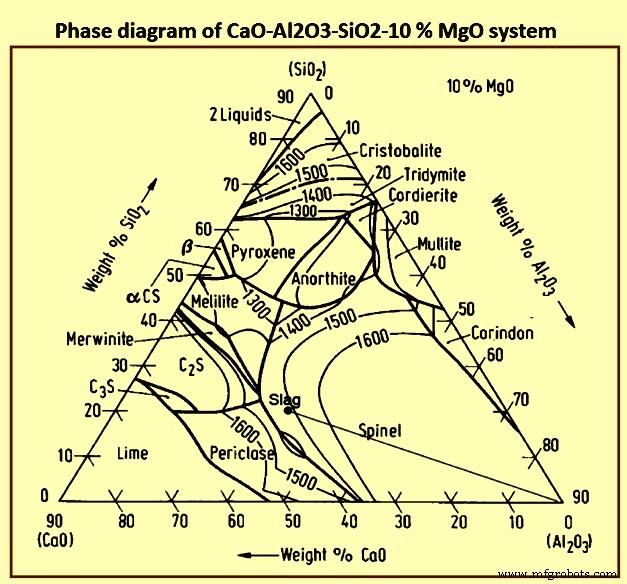
Slakken met samenstellingen in het gebied van 40% SiO₂, 48% CaO en 12% Al₂O₃ hebben lage smeltpunten, d.w.z. 1.300 °C, en zijn geschikt voor de controle van zwavel en silicium in het hot metal. Frequent wordt 6% tot 10% MgO gebruikt in plaats van een equivalente hoeveelheid CaO om de viscositeit van de slak te verlagen. Kleine hoeveelheden MnO, FeO, Na₂O en K₂O etc. helpen het smeltpunt van de slak te verlagen.
Eigenlijk zijn er twee slakken in de oven. De eerste is de 'primaire, of bosh, of vroege' slak die voornamelijk gevormd wordt uit de ganguebestanddelen in de ertsen en agglomeraten en CaO en MgO uit de gekalcinerde fluxstoffen, of de zelf-fluxerende delen van de agglomeraten. Deze slak is relatief basisch vergeleken met de finale slak en bevat wat ijzeroxide. De 'finale of kuip' slak wordt gevormd door de vereniging van de vroege slak met bestanddelen van de cokesas die vrijkomen uit de cokes wanneer deze verbrand voor de tuyères. Deze finale slak blijft zijn samenstelling gewijzigd naarmate het naar beneden in de kuip daalt en mengt met vloeibaar ijzer dat ook naar de kuip stroomt. Er is een aanpassing in de silica-inhoud van de slak, ijzeroxide kan uit het gereduceerd worden en het kan zwavel opnemen van de cokes en vloeibaar ijzer.
De vorming van slakken in de slakvormingszone is erg oven-specifiek vanwege de impact van ladingseigenschappen en ovenoperatie. De slakvormingszone begint in de cohesieve zone, waar verzachting van de lading begint, en gaat door tot onder de tuyèreniveau. De slakvormingszone omvat dus de cohesieve zone, actieve cokeszone, dode man, en raceway. De slak gevormd in het bovenste deel van de slakvormingszone heet de 'bosh' of 'primaire' slak, en de slak die de zone aan de onderkant verlaat is de 'kuip' slak. De primaire slak wordt normaal aangenomen te bestaan uit alle lading slakcomponenten inclusief de ijzeroxiden niet gereduceerd in de granulatiezone, maar omvat niet de as van de cokes of geïnjecteerde koolstof. De slaksamenstelling verandert naarmate het in de oven daalt door de absorptie van de cokesas en koolstofas, zwavel en silicium uit het gas, en de reductie van het ijzeroxide. De temperatuur van de slak neemt in de orde van 500 °C toe naarmate het daalt naar het tuyèreniveau. Deze veranderingen in samenstelling en temperatuur kunnen de fysische eigenschappen van de slak aanzienlijk beïnvloeden, specifiek de liquidus temperatuur en de viscositeit.
De slak geproduceerd in de slakvormingszone verzamelt in de slaklaag in de kuipzone, vult de gaten in de kuipcokes en 'drijft' op de hot metal laag. Het hot metal passeert door de slaklaag om de hot metal laag te bereiken. Het grote oppervlak tussen het hot metal en slak als het hot metal door de slaklaag passeert verbetert de kinetiek van de chemische reacties. Deze reacties resulteren in aanzienlijke veranderingen in de hot metal chemie. In het bijzonder zijn de (Si) en (S) inhoud voordat de slaklaag wordt binnengegaan veel hoger dan die in de hot metal laag.
Productieproces
- Hoogpresterende automatisering, meting en controle voor hoogovens
- Granulatie van Hoogovenslak in de Gietkamer: Procesoverzicht
- Optimalisatie van Hoogovensoperaties met Nootscokes: Efficiëntie en Kostenvoordelen
- HIsmelt: geavanceerde directe smelting voor vloeibaar ijzerproductie
- HIsarna ijzerproductieproces: ultra-laag-koolstof staalproductie
- Optimaliseren van hoogovenproductiviteit: sleutelparameters en strategieën
- Levensduur hoogoven hearth verlengen met TiO₂-coatings: bewezen refraktarijbescherming
- Voorkomen van Onregelmatigheden in Hoogovenoperatie: Bewezen Strategieën
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- De Chemie Achter Basic Oxygen Furnace Staalproductie
- CO₂-Emissiereductie in Hoogoven-IJzerproductie