



Voorkomen van Onregelmatigheden in Hoogovenoperatie: Bewezen Strategieën
Hoogoven Onregelmatigheden tijdens Operatie
Gladde en uniforme beweeding van ladingsmaterialen naar beneden en beweging van ovengassen in de opwaartse richting is zeer belangrijk voor een stabiele en efficiënte operatie van de hoogoven (HO). Om dit te garanderen, is in het recente verleden veel werk verricht. Dit omvat: (i) verbetering in de kenmerken van de ladingsmaterialen, (ii) verbetering in het ovenlaadsysteem, (iii) verbetering in het HO-koelingssysteem, (iv) adequate automatisering en controle van de HO-operatie om menselijke fouten te elimineren, en (v) verbetering in de ovenoperatieprocedures. Ondanks deze verbeteringen, loopt de HO niet altijd zo glad als de toevallige waarnemer kan geloven en onregelmatigheden tijdens de operatie treden wel op. Echter, de ovenonregelmatigheden zijn niet zo frequent als in vroeger jaren, maar nog steeds zijn er storingen in de HO-operaties die zorgen maken en vaak snel nadenken en het gebruik van goed oordeel en vaardigheid alsook tijdige correctieve acties van de operator vereisen om ernstige problemen te voorkomen.
De hoofgronden voor de HO-operationele onregelmatigheden zijn: (i) defecte mechanische apparaten zoals lekkende koeler, en defecte kleppen etc., (ii) foutieve operaties zoals foutieve lading, en vertragingen in tappen etc., en (iii) abnormale fysisch-chemische veranderingen die plaatsvinden binnen de HO. De belangrijkste HO-operationele onregelmatigheden worden hieronder beschreven.
Oven Hangen en Glijden
Hangen is het fenomeen in de HO dat plaatsvindt, wanneer de ladingsmaterialen geladen aan de top van de HO niet continu naar de hearth van de oven bewegen. Hangen ontstaat wanneer de lading, op zijn weg naar beneden, een zeer hoge weerstand ontmoet, wat resulteert in de staking van de beweging van de lading. Hangen treedt op door overbruggen van de ladingsmaterialen in de schacht van de oven. Wanneer het optreedt, blijft het materiaal onder de hang naar beneden bewegen, vormend een ruimte die vrij is van vast materiaal maar gevuld met heet gas bij zeer hoge druk. Deze ruimte groeit door tot de hang uiteindelijk instort.
Wanneer de hang instort, valt het materiaal naar beneden vanwege de ruimte die onder de hang is gecreëerd. Het instorten van de hang is een fenomeen genaamd 'glijden' wat resulteert in onregelmatige werking van de HO resulterend in een niet-uniforme gasverdeling met de implicaties op de HO-parameters. Tijdens het oven glijden, vallen de geladen materialen oncontroleerbaar naar de hearth van de oven in een thermisch onvoorbereide toestand wat leidt tot de oven koud te worden. Het dwingt ook de hete gassen omhoog met een zeer grote kracht. In ernstige gevallen, dwingt de plotselinge neerwaartse duw van het hangende materiaal de hete gassen omhoog met de kracht van een ontploffing. Deze plotselinge toestroom van gas opent de topgasbloeders en is soms zo groot dat het ernstige schade aan de oventopapparatuur veroorzaakt.
De hang die het glijden voorafgaat, wordt veroorzaakt door een van een aantal verschillende condities waarin de permeabiliteit van de lading verminderd is aangezien een deel van het materiaal de openingen tussen de geladen deeltjes sluit en ze los bindt. Wanneer er een hoog percentage fijnen in de lading is en de snelheid van het ovengas relatief hoog is, sluiten de fijnen de openingen tussen de andere deeltjes en veroorzaken hangen. In sommige gevallen, wordt gesmolten slak in druppels omhoog geblazen en wanneer het vervolgens contact maakt met koudere ladingsmaterialen, herstelt het en sluit de openingen tussen de deeltjes en neigt ze samen te kitten.
In sommige gevallen, wordt de koolstofmonoxide (CO) ontbindingsreactie 2CO = CO₂ + C gekatalyseerd, en het koolstof (C) wordt als roet afgezet. Dit sluit de openingen tussen de deeltjes en houdt de deeltjes samen. In sommige andere gevallen, waar de alkaligehalte van de lading hoog is, worden de alkaliverbindingen gereduceerd tot alkalidamp die opstijgt met het ovengas en condenseert in het koelere deel van de lading om hetzelfde type hangconditie te veroorzaken.
Een ander type hang treedt soms op in HO's die zeer efficiënt worden gedraaid en naar hun beste productiesnelheid geduwd worden. Onder deze condities, als er een licht ongunstige verandering in de gasverdeling is, de sterkte van de cokes, of de deeltjesgrootte van de lading, dan reduceert het ijzeroxide van de ferreuze lading niet snel genoeg tot metalen ijzer, wat resulteert in ijzeroxide dat smelt en als vloeistof op de cokesdeeltjes afloopt. Wanneer dit gebeurt, wordt het vloeibare ijzeroxide gereduceerd tot vast ijzer en wordt aanzienlijke warmte geconsumeerd door de reductie. Daarom worden de cokesdeeltjes samen gekit en de permeabiliteit van de bewegende massa in de HO is aanzienlijk verminderd, wat resulteert in het hangen van de oven.
Een vergelijkbaar type hang kan ook optreden als de HO bediend wordt bij een te hoge vlamtemperatuur voor de kwaliteit (vooral de reduceerbaarheid) van het ladingsmateriaal. Wanneer de hoge-temperatuur-isothermen ver genoeg de oven opgaan, kunnen ze beginnen ongereduceerd materiaal te smelten, en wanneer dat materiaal daalt in een meer reducerende omgeving, reduceert het en, afhankelijk van de temperatuur, kan het verstollen (het smeltpunt van FeO is rond 1.370°C en zuiver ijzer is rond 1.535°C), en de lading sluiten.
Wanneer de lading niet goed door de oven beweegt en er trage beweging van het materiaal door de oven is, is de operator verplicht om onmiddellijk correctieve maatregelen te nemen om een grote glijding te voorkomen wat een heel rampzalig gebeurtenis kan zijn. Onder zeer extreme condities kan een glijding leiden tot een uitgekoelde oven. Elke hang en glijding moet goed geanalyseerd worden om de oorzaken van de hang te bepalen zodat veranderingen in de operatieve procedures gemaakt kunnen worden om de hang te voorkomen dat het terugkeert.
Er zijn normaal twee typen hangen die normaal in een HO plaatsvinden. Deze zijn: (i) top hangen die optreden in de top van de schacht en voornamelijk plaatsvinden door de koolstofdepositiereactie en alkalidampcondensatie, en (ii) bodem hangen die optreden in de lagere schacht, buik, en bosh gebieden en plaatsvinden door het ontstaan van gaten in de schacht.
De remediale acties voor verwijdering van hangen in de HO zijn: (i) gebruik van grote kalksteen lumpen, verbranden waarvan in de HO CO₂ (koolstofdioxide) produceert wat de oplossingsverliesreactie dwingt plaats te vinden en de permeabiliteit van het bed verbetert, en (ii) reductie in de blaastemperatuur en druk om de verdeling en stroom van gassen in de oven te verbeteren. In geval van langdurig zware hang, wordt de druk van de hete blaas drastisch voor een paar momenten verlaagd. De schok gecreëerd door deze plotselinge reductie in de druk van hete blaas laat de oven glijden. Deze glijding is normaal zwaar en dus is deze remediale actie alleen uit te voeren na het tappen van de oven wanneer de ovenhearth minimaal vloeibaar metaal en slak heeft. In een extreem geval, kan een aanhoudende hang genezen worden door de oven af te blazen tot bosh-niveau en het te vullen met cokes blank.
Gerustbouw
De term gerustbouw wordt gebruikt wanneer aanwas of schillen op de ovenwanden opbouwen en een afname in de doorsnede van de schacht van de HO veroorzaken. Gerustbouw bestaat normaal uit een vaste schil aan de binnenkant van de HO en een laag los ladingsmateriaal tussen deze schil en de wand van de HO. Gerustbouw kan relatief hoog in de schacht van de hoogoven of relatief laag in de schacht, nabij de top van de bosh optreden. Het is moeilijk om de typen gerustbouw te generaliseren aangezien er heel weinig gemeenschappelijk is tussen de structuur en locatie van gerustbouw van verschillende HO's. Echter, gerustbouw kan in twee groepen ingedeeld worden. Deze groepen zijn: (i) gelaagde gerustbouw, en (ii) niet-gelaagde gerustbouw. Gerustbouw met gelaagde structuur bestaat uit afwisselende lagen van metalen ijzer (Fe) en lading rijk in alkalien. Gerustbouw kan hangen in de HO veroorzaken. Typische vorming van een grote gerustbouw in een HO is getoond in Afbeelding 1.
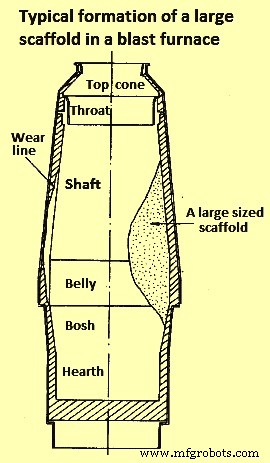
De gerustbouwvorming nabij de top van de bosh is vaak het resultaat van excessive fijnen in het ladingsmateriaal en een hogere dan normale kalk chemische samenstelling van de slak (weerspiegeld door de hogere basiciteit van de slak). De oplossing van kalk in de slakken gevormd in de ovenschacht verhoogt het smeltpunt van de slak. Aangezien de slak frequent enkele van de fijn deeltjes van de lading in opschorting draagt, kan de toename in het smeltpunt ervoor zorgen dat deze mengsel van fijnen en slak aan de bovenste bosh-wanden hecht. Deze opbouw in de bovenste bosh-wand deflekteert de hete ovengassen verder naar het midden van de oven. Met minder volume hete gassen langs de wanden, neigen de aanwasjes af te koelen en volledig te verstollen. Deze schillen kunnen dan groeien tot ze een groot percentage van de doorsnede van de HO blokkeren.
Voorwaarden voor stabiele en schadelijke gerustbouwvorming zijn: (i) aanwezigheid van geschikt materiaal in de HO-lading om de gerustbouw te bouwen (bijv. fijnen, slecht gezeefde lading, sinter met inferieure lage-temperatuur reductiedegradatiekenmerken, gebruik van langdurig opgeslagen, natte en koude sinter, of kleine cokes etc.), (ii) aanwezigheid van agglomererende (kitmateriaal) voor de agglomeratie van het ladingsmateriaal, (iii) aanwezigheid van een fixatie (anker) mechanisme om de gerustbouw op de schachtwand van de HO te bouwen wat een chemische binding met het bekledingsmateriaal kan zijn, fysieke verankering rond de koelplaten, boogbouw richting de bosh-wanden, of simpelweg condensatie van het agglomererende materiaal op de wand, (iv) continue toelevering van de hechtende componenten, en (v) gevormde gerustbouw is sterk genoeg om de slijtkrachten van de dalende materialen te weerstaan.
De plaats waar de gerustbouw zich bevindt, hangt af van het agglomererende materiaal, hechtende materiaal, ladingsmaterialen, ovenoperatie, en ovenconstructieve kenmerken zoals koelelementen en bekledingsmateriaal. Het kan op verschillende niveaus in de HO gelegen zijn zoals de schacht, de bosh, of de buik.
Alkali- of zinkverbindingen worden gereduceerd tot metalen dampen nabij de bodem van de HO. Deze dampen stijgen met de ovengassen naar het koelere bovenste deel waar ze geoxideerd worden tot zeer fijn vaste deeltjes. Deze fijn deeltjes hechten aan de ovenwand samen met andere fijn materialen ingesloten in het. Dit is ook een andere oorzaak van het begin van de vorming van een gerustbouw.
De blokkade door de gerustbouw vermindert het beschikbare gebied voor smelten van de ijzerhoudende materialen. Gerustbouw vervormt de gasstroom binnen de oven en verhoogt het brandstofverbruik terwijl het hangen en glijden van de oven bevordert. Het verlaagt ook de ovenproductiviteit. Vanwege hoger brandstofverbruik, resulteert lagere ovenbrandstofefficiëntie. Wanneer de gerustbouw van de muren loskomt, daalt het in de hearth. Dit veroorzaakt ernstige ovenstoringen en verlaagt de kwaliteit van het vloeibare ijzer. In het geval de grootte van de schil te groot is, kan het afkoeling van de HO veroorzaken.
Kanalisatie
Het fenomeen van kanalisatie gebeurt wanneer de opstijgende gassen in de oven niet goed uniform verdeeld worden zowel radiaal als omtreksgewijs in de oven en een doorgang van minste weerstand vinden. De verschillende oorzaken voor kanalisatie om in de hoogoven op te treden zijn: laden van excessive fijnen, onjuiste verdeling van het ladingsmateriaal binnen de oven en hoog niveau van vloeibaar ijzer en vloeibare slak in de hearth. Kanalisatie stoort de verwarmings- en reductieprocessen wat op zijn beurt de kwaliteit van het vloeibare ijzer beïnvloedt.
De indicaties van de kanalisatie zijn: (i) HO accepteert blaas zonder toename in de drukval, (ii) Temperatuur van topgas verlaten de HO is hoog, (iii) CO/CO₂ verhouding is hoog, (iv) topgas heeft hoog gehalte aan rookstof, en (v) er is een toename in het cokesverbruik.
In het geval van fijnen laden, leidt kanalisatie tot toename van de warmtebelasting aan de wanden van de HO wat resulteert in een onstabiele HO-operatie en reductie in de productie. Vanwege de fijnen, worden de opstijgende gassen afgeleid van het gebied en kanaliseren rond de fijnen. Deze afleiding van de opstijgende gassen stoort de voorverhitting van de materialen en het reductieproces. Het veroorzaakt ongeschiedelde bloederopeningen, afwijkende chemie van het vloeibare ijzer, onstabiele productie van de HO en reductie in de ovenproductiviteit. Als de kanalisatie effectief voorspeld kan worden, dan kan de HO-warmtebelasting verminderd worden door de kwaliteit van de grondstoffen te verbeteren of door de HO-operatie aan te passen.
De belangrijke aspecten in het geval van kanalisatie in een HO zijn: (i) HO-lading heeft non-uniformiteit zowel met betrekking tot grootte als de ladingsverdeling, (ii) kritieke gassnelheid kan lokaal overschreden worden, (iii) lichtere deeltjes (cokes) worden uit die regio's uitgeblazen en gedeponeerd in regio's van lage snelheid en de zwaardere erzen zakken preferentieel af (ertsverschuiving), (iv) de fenomenen die plaatsvinden bij (iii) bijdragen aan de compactheid van minder permeabele regio en maken de radiale drukval meer onevenwichtig, (v) gas in de oven stroomt dan door een systeem van distincte kanalen wat kanalisatie genoemd wordt, en (vi) herstel van blaassnelheid naar vorige waarde is geen oplossing vanwege 'hysteresis-effect'.
Voorzorgsmaatregelen nodig voor de controle van kanalisatie omvatten: (i) gebruik van ladingsmaterialen met hogere sterkte, smalle grootteverdeling, en optimale grootte, en (ii) het houden van de topdruk op een hoog niveau.
Uitbarsting
Een 'uitbarsting' is de term gebruikt om de condities en resultaten van de ontsnapping van gas en cokes, of slak, of ijzer, van de bosh, tuyère-borst, of hearth van een HO aan te duiden. Uitbarstingen kunnen op elk punt onder de smeltzone in de oven optreden, maar de meeste ernstige uitbarstingen zijn van vloeibare slak en van vloeibaar ijzer. Vloeibaar ijzer uitbarsting vindt plaats op een niveau onder het oppervlak van ijzer liggend in de hearth, en zijn ofwel door de hearth-wanden en koelstaven of in de hearth-bodem en uit onder de hearth-koelstaven. HO-uitbarsting is een infrequente en insidieuze gevaar in de operatie van HO. Uitbarsting kan plaatsvinden op het bosh-niveau, op de tuyère-stok (borstkoeler, blaaspijp, of gezichtsopening), of op de hearth.
Slak-uitbarstingen zijn normaal niet zo ernstig als ijzer-uitbarstingen, omdat er niet zoveel gevaar is van ontploffingen als in het geval wanneer vloeibaar ijzer en water in contact komen. Met elk type uitbarsting, is het noodzakelijk, indien mogelijk, de taphole te openen en zoveel mogelijk vloeibaar materiaal af te laten lopen, en de oven van de blaas te halen.
In het geval van een slak-uitbarsting, kan de uitbarsting afgekoeld worden door een stroom water, en het gat waar de uitbarsting plaatsvond, kan gesloten worden door de refractaire stenen te vervangen, of brandkleigrout in de opening te pompen of een plastic cement te stampen of asbesttouw erin te stoppen.
In het geval van ijzer-uitbarsting, is er praktisch geen controle. Het vloeibare ijzer moet uit het gat lopen tot de oven droog is. Na het wegruimen van het geaccumuleerde ijzer, kan een geschikt refractair gebruikt worden om het gat te sluiten. Als de ijzer-uitbarsting ernstig is, is een complete hearth-reparatie normaal nodig. In het geval van niet-ernstige uitbarsting is het vaak noodzakelijk de beschadigde hearth-koelstaven te vervangen.
Uitbarstingen worden veroorzaakt door falen van de muren van de hearth, met het resultaat dat vloeibaar ijzer of vloeibare slak of beide onbeheerst uit de oven en omringende auxiliaire installaties kunnen stromen. Het gevaar van hearth-uitbarstingen is in de laatste tijd merkelijk verminderd aangezien de hearth veel aandacht heeft gekregen, en zwaardere, sterkere, en duurdere constructie van de hearth is ontwikkeld.
Slak-uitbarstingen treden op van de top van de hearth-koelstaf tot aan het niveau van de tuyères. Ze zijn zelden gevaarlijk maar kunnen enige schade aan de stenenbekleding veroorzaken en zijn een aanzienlijke hinder vanwege de resulterende vertraging voor reparatie en de tijd nodig om de rommel die ze veroorzaken op te ruimen.
Blaas-, gas-, en cokes-uitbarstingen, normaal bekend als bosh-uitbarstingen, zijn bijna een ding van het verleden. Hun eliminatie kan toegeschreven worden aan de verbeteringen in de operationele praktijk, gladder werk op toenemend inferieure erzen, minder gewelddadige 'glijders', en tot de versterking van de bosh in het algemeen. Met de huidige controle over ovenoperatie, faalt de bosh niet behalve op zeldzame intervallen.
De oorzaken van de bosh-uitbarstingen zijn: (i) door condities binnen de oven, zoals hoge blaasdruk, zeer zware glijders, of zwaar werken aan de hearth-wanden, die allemaal kunnen leiden tot uitbarsting, (ii) breken van de hearth-banden, uitleving van de koelplaten, of delen van steenwerk tussen de band en de plaat, of (iii) barsting en openen van de bosh-koelstaven.
Veilige praktijkmethoden zijn van weinig nut bij het voorkomen van tuyère-borst, of bosh-uitbarstingen als door foutief ontwerp of constructie, zwak gebouwde, onvoldoende versterkte, of onjuist gekoelde segmenten van steenwerk in dit deel van de HO geïntegreerd zijn. Wijzigingen in praktijkmethoden is van weinig hulp vanwege de plotseling waarmee zo'n uitbarsting optreedt. Mogelijk 95% van de preventie ligt in de constructie en 5% in ervaring, vindbaarheid, en rangschikking van de gietshal voor de toegankelijkheid van signalen en mogelijkheden van ontvluchting.
In de afgelopen paar jaren zijn ernstige uitbarstingen vaker op de hearth voorgekomen dan op de bosh en de tuyère-borst. In feite is dit altijd zo geweest, maar met een kleine hoeveelheid vloeibaar ijzer in de hearth, waren de uitbarstingen niet noodzakelijk ernstig, speciaal aangezien de blaasdruk niet hoog was. Met toenemende tonnage en hard rijden, hebben de uitbarstingen ernstige proporties aangenomen, soms de oven vernielend, occasioneel levens kostend, en bijna altijd rommel, vertragingen, en ongemak veroorzakend.
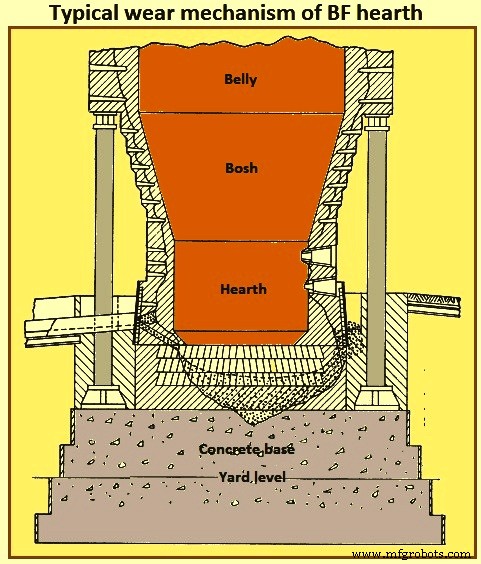
De destructieve agenten binnen de hearth-wanden verantwoordelijk voor de hearth-uitbarstingen zijn: (i) erosie van de hearth-wanden door de hete blaaslucht vooral boven de taphole, (ii) ontbinding van steenwerk door de chemische werking van het vloeibare ijzer en vloeibare slak, en (iii) mechanische werking van vloeibaar ijzer in het penetreren van de voegen van het steenwerk. Afbeelding 2 toont typisch slijtmechanisme van HO-hearth.
Uitgekoelde Hearth
Dit is een zeer ernstige stoornis aangezien het tappen nadelig beïnvloedt. Het kan het resultaat zijn van laag brandstofinput, overmatig vocht in de blaas, en waterlekken van tuyères etc. Als het door deze redenen is, is de afkoeling gradueel en kan gecorrigeerd worden voordat het ernstig wordt. Zware glijdingen kunnen ook afkoeling van de HO veroorzaken. De afkoeling door glijden is plotseling.
Gemeenschappelijke redenen voor afkoeling van HO zijn normaal de lange onvoorbereide stops.zelfs voorbereide stops kunnen ook resulteren in uitgekoelde hearth-condities tijdens de herstart. De afkoeling van de HO kan plaatsvinden door verschillende redenen, die omvatten: operationele onregelmatigheden, onjuiste lading van de lading, grote apparatuurstoringen, ernstige waterlekken, en vele meer.
De HO kan koud worden wanneer onvoldoende cokes of andere brandstoffen aanwezig zijn aan de tuyères voor het handhaven van het normale reductie- en smeltproces. Als de HO de symptomen van afkoeling toont, wordt de HO-operator geconfronteerd met een moeilijke keuze. Als hij blijft blazen, blijven vloeistoffen geproduceerd die niet afgetapt kunnen worden. Hoog niveau van vloeistoffen in de hearth kan resulteren in verbranding van de tuyères en de blaaspijpen. Aan de andere kant, als het blazen gestopt wordt, gaat slak in de tuyères en blaaspijpen en verstolt, wat resulteert in significante schade aan die delen. Verder is tijd nodig om deze schade te repareren, wat de oven verder doet afkoelen en de herstel nog moeilijker maakt.
Tijdens de reguliere operatie, geeft de HO normaal waarschuwingssignalen voordat de oven de symptomen van afkoeling toont. De waarschuwingssignalen bestaan normaal uit: (i) reductie in blaasvolume en trage ladingsbeweging door de oven koud lopend, (ii) frequente hangen en glijden in de oven, (iii) temperatuur van het getapte vloeibare ijzer en vloeibare slak is lager dan de normale temperatuur, (iv) getapte vloeibare slak is viskeus en niet vrij bewegend in de slakren, (v) water komend uit de taphole, (vi) blokkeren van tuyères en blaaspijpen met slak of slak-metaal mengsel, (vii) excessive opbouw van vloeibaar ijzer en slak in de oven door ofwel onvoldoende afvoeren van het vloeibare ijzer en slak tijdens tappen en/of vertraging in openen van de taphole, en (viii) heel weinig cokes in het deadman-gebied. Wanneer de oven begint waarschuwingssignalen te geven, is het noodzakelijk om remediale acties te ondernemen om de nadering van de HO naar een afkoeling te voorkomen. De correctieve acties zijn meerdere maar het is raadzaam om de oven op de hottere kant te draaien door de cokes in de lading te verhogen.
Kortom, de redenen voor de afkoeling van de HO kunnen zijn: (i) overmatig waterlekken, (ii) buiten specificatie ovenladingsmaterialen (grondstoffen), (iii) grote fluctuaties in de kwaliteit van de ladingsmaterialen, (iv) instrumenten en meetapparaten zijn ofwel niet goed gekalibreerd of defect, (v) HO-operator kan niet goed lezen wat er binnen de oven gebeurt uit de beschikbare data, (vi) HO-operator reageert ofwel niet of reageert laat op de problemen die tijdens de operatie opgemerkt worden, (vii) vroege waarschuwingssignalen worden genegeerd en niet aan hogere instanties gerapporteerd, (viii) schendingen van de technologische discipline met betrekking tot inspectie van waterlekken, gietshalpraktijk, en blinderen van tuyères etc., (ix) gebrek aan ervaring van bedienend personeel, (x) onvoorbereide ovenstops door plotselinge uitvallen van sleutelapparatuur zoals laadsysteem, hete blaassysteem, en gasverzamel- en reinigingssysteem die grote reparaties en lange reparatietijd vereisen, en (xi) taphole- of hearth-uitbarsting die een lange tijd voor herstel nodig heeft.
Pilervorming
Als de blaas niet in staat is om door te dringen tot het midden van de oven, kan dit leiden tot de vorming van een koude centrale kolom van de voorraad met een annulaire hete zone eromheen. Dit wordt pilervorming genoemd. Een staaf ingestoken door een tuyère-gat toont rode hete delen aan beide uiteinden en een koud middendeel als pilervorming in de oven bestaat. De omvang van het koude middendeel van deze staaf geeft de omvang van de pilaar in de oven aan. Pilervorming kan geëlimineerd worden door de blaasdruk te verhogen wat dieper kan penetreren en de pilaar op te warmen.
Verstoppingen van Gasopnames
HO-operatie moet gestaakt worden als stof geaccumuleerd raakt in de opnames en downcomer en kan alleen hervat worden na opschoning. Dit gebeurt door foutief gasopname-ontwerp, met name onvoldoende doorsnede en onjuiste verbindingen.
Overstroming en Cokesuitwerping door Tapholes
In de bosh, druppelen vloeibaar metaal en slak door het permeabele cokesbed tegen de opwaartse duw van de opstijgende gassen. Een toename in gas- of vloeistofstroom kan voorkomen dat het vloeibare metaal en slak naar beneden stroomt, wat ertoe leidt dat het zich accumulateert in de cokes-tussenruimtes totdat het gewicht van de vloeistof de opwaartse duw van de gassen overwint en plotseling in de hearth daalt. Dit fenomeen wordt overstroming genoemd wat geminimaliseerd kan worden door een hoge leegte te hebben d.w.z. door grotere gemiddelde cokesgrootte te gebruiken. Betere kwaliteit cokes is ook gunstig aangezien de degradatie binnen de oven verminderd is en consequent de permeabiliteit in de bosh-regio verbeterd is.
Alles wat een beperking oplegt op het tuyère-razern-volume veroorzaakt opslag en daarmee neiging tot overstroming. De onderbreking in uniforme blaassnelheid veroorzaakt de razern in te storten en wanneer het weer hervat wordt, kunnen de kleine deeltjes cokes de razern niet meer binnengaan en dalen daardoor in de hearth in plaats van te verbranden in het tuyère-gebied, wat resulteert in een verstoppte hearth waardoor het welbekende fenomeen van cokesuitwerping uit de slak- en ijzernotches tijdens tappen ontstaat. Dit leidt vaak tot onterecht kritiek op cokeskwaliteit. Uniform blazen van de oven is de beste remedie om dit te voorkomen.
Lekkende Tuyères, Tapholes en Koelers
Ondanks correcte ontwerpen, kunnen de watergekoelde delen van de oven instorten en deze moeten onmiddellijk vervangen of gecorrigeerd worden, voor zover mogelijk. De monkey is het lastige deel en heeft vaak frequente vervanging nodig. Als het niet mogelijk is om de defecte koeler te rectificeren of te vervangen, moet het van de waterhoofdleiding afgekoppeld en buiten gebruik gesteld worden.
Lekkende tuyères of koelers in het lagere deel van de oven kunnen rampzalige effecten hebben als deze niet op tijd gecorrigeerd worden. De lekkende taphole-koelers leiden tot stoomgeneratie wat in contact komend met de koolstofhearth, de hearth-bekleding eroedeert, en de campagne moet gestopt worden voor kapitale reparaties. De onderhoudsinstructies voor tapholes moeten scherp gevolgd worden om deze problemen te minimaliseren.
Productieproces
- Hoogovenslak: Essentieel voor optimale ovenbedrijf
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Optimalisatie van Hoogovensoperaties met Nootscokes: Efficiëntie en Kostenvoordelen
- Optimalisatie van Hoogovensprocessen met Hoge-Aluminaslak
- Optimaliseren van Hoogovenefficiëntie met Geplette Steenkoolinjectie
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- Geoptimaliseerde bovenaf laadsystemen voor hoogovens: efficiëntie en veiligheid
- IJzerproductie optimaliseren: De chemie van hoogovensmelterij
- Hoogovenschacht Refractaire Voering: Bescherming van Schillen voor Continu Bedrijf
- Belangrijkste factoren die cokesverbruik in hoogoven beïnvloeden
- Optimalisatie van hoogovengietshuis operaties voor efficiëntie en betrouwbaarheid