



Redsmelt: Geavanceerde twee-staps ijzerproductie
Redsmelt-proces voor ijzerproductie
Redsmelt is een nieuw ijzerproductieproces gebaseerd op twee reductiestappen. Deze zijn: (i) voorreductie van ijzerhoudende materialen in een rotatiehearthoven (RHF), en (ii) vergisting van het hete voorgereduceerde ijzer (DRI, direct gereduceerd ijzer). Oorspronkelijk is een ondergedompte boogoven (SAF) gebruikt voor de tweede stap. De SAF is nu vervangen door een koolstof en zuurstof geblazen converter (oxy-kool reactor) bekend als 'New Smelting Technology' (NST). De RHF reduceert groene pellets gemaakt van ijzererts, reductantfijnen en bindmiddelen om hete, gemetaliseerde DRI te produceren die in de NST geladen wordt voor de vergisting tot rauw ijzer.
Het Redsmelt-proces is bedacht als een kosteneffectieve en milieuvriendelijke technologie. De belangrijke hoogtepunten van het proces zijn als volgt:
- Het proces heeft geen voorbereide ladingmaterialen nodig
- Het proces heeft geen elektrische energie nodig, aangezien de DRI-vergisting wordt uitgevoerd met chemische energie
- De smelter heeft een hoge productiviteit wat resulteert in beperkte investeringskosten
- Het proces kan praktisch alle residuen gebruiken die gegenereerd worden tijdens verschillende processen van de staalfabriek (inclusief slibben en olijke walmijschilfers), wat het toenemende probleem van staalafvalbehandeling oplost
- Het afgas afkomstig van de vergistingsreactor wordt als brandstof in de RHF gebruikt, met optimalisatie van de algehele energiebenutting. Dit resulteert in effectieve reductie van energieverbruik
Een Redsmelt demonstratie-installatie met twee-staps vergistingsreductieproces werd gebouwd en getest in Piombino works (Italië) voor de productie van rauw ijzer. De demonstratie-installatie werd in 2003 in bedrijf genomen. De twee productiestappen in de demonstratie-installatie zijn gebaseerd op voorreductie van ijzerhoudende materialen in een RHF en vergisting van de hete DRI in een oxy-kool converter. De installatie is ontworpen om tot 65.000 ton per jaar voedermaterialen (op droge basis) te verwerken met een nominale rauw ijzer productie van 30.000 tot 35.000 ton per jaar.
Toepassingsgebieden
De Redsmelt-proces technologie is ontwikkeld om te voldoen aan de groeiende vraag naar een goedkope milieuvriendelijke ijzerproductie-alternatief voor de traditionele hoogovenroute in grootschalige geïntegreerde staalfabrieken. De installatie met dit proces kan ontworpen worden voor een productiecapaciteit van 0,3 miljoen ton per jaar tot 1,0 miljoen ton per jaar rauw ijzer. Het proces is voornamelijk ontworpen voor twee basistoepassingen nl. (i) om ijzerhoudende bijproducten van de installatie om te zetten in waardevol rauw ijzer, en (ii) om rauw ijzer te produceren op laag-midden schaal (typisch rond 500.000 ton per jaar), om te matchen met het mini-mill concept waar rauw ijzer gebruikt wordt als schrootsubstitut.
Het concept van het Redsmelt-proces wordt getoond in Figuur 1.
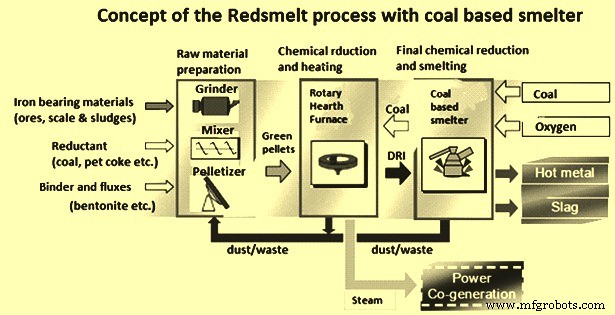
Figuur 1: Concept van het Redsmelt-proces
Het proces
Het proces bestaat uit verschillende stappen als hieronder gegeven.
Materialen voorbereiding
Fijn gemalen ijzerhoudende materialen en een koolstofhoudende reductant, zoals kool of petroleumcokes, worden gebruikt voor de voorbereiding van groene pellets. Het pelletiseringsproces vereist materialen met granulometrie zo dicht mogelijk bij het optimum wat 80% onder 100 micrometer en 100% onder 250 micrometer is. Een nat mengsel wordt bereid in een menger waar deze materialen zorgvuldig gedoseerd worden met toevoeging van water en een kleine hoeveelheid binder (bentoniet). Het voorbereide mengsel wordt gepelletiseerd op een schijfpelletiserer met toevoeging van meer water. De geproduceerde groene pellets worden dan gezeefd om de ondermaatse fractie te verwijderen wat gerecycled wordt, terwijl het gegroeide product geladen wordt op een metaal banddroger.
Groene pellet droger
De twee doeleinden van de groene pellet droger zijn: (i) om klevingsproblemen bij het RHF voedingssysteem te voorkomen, en (ii) om decrepitatie van groene pellets in de RHF te voorkomen. De benodigde warmte voor de droging van de groene pellets wordt geleverd door het afgas van de RHF. Dit resulteert ook in verbetering van de algehele energie-efficiëntie van het proces.
Rotatiehearthoven
De draaiende ringvormige hearth wordt geplaatst in een ovenkamer bedekt door een opgehangen-type dak. De zijwanden, het dak en de hearth van de RHF zijn refraktair bekleed om een bedrijfstemperatuur tot 1450°C toe te laten. De gedroogde groene pellets worden in de RHF geladen door een trillende voeder en verdeeld over de hearth als een uniforme laag van ongeveer 20 mm (één tot drie pellets) over de hele breedte van de hearth.
Brandstofgas en verbrandingslucht worden geïntroduceerd door verschillende zijbranders die gegroepeerd zijn in drie besturingszones. In elke brandzone worden brandstof- en luchtstromen individueel geregeld door het controlsysteem, om de gewenste temperatuur en gassamenstelling (CO en O2) te verkrijgen. In zone 1 en 2 wordt secundaire lucht geïntroduceerd door afzonderlijke luchteinlaten voor de verbranding van CO vrijgekomen door het reductieproces. Pellets, na laden, worden snel opgewarmd tot de reductietemperatuur. De totale verblijftijd varieert van 10 minuten tot 18 minuten op de hearth van de RHF voor het bereiken van een eindmetallisatiegraad van 70% tot 90%. Afhankelijk van de eigenschappen van de verschillende grondstoffen, varieert de specifieke productie van de DRI in het bereik van 60 kg/m² uur tot 100 kg/m² uur.
De benodigde warmte voor het proces wordt geleverd door vier verschillende energiebronnen nl. (i) verbranding van de hulpbrandstof (CO-rijk gas van de NST reactorvaten), (ii) verbranding van het CO resultant uit ijzeroxide reductie, (iii) verbranding van vluchtigen vrijgekomen door de reductant (kool), en (iv) verbranding van een fractie van de reductant zelf (koolstof uitbranding). De benutting van deze energiebronnen is duidelijk in concurrentie met het ongewenste fenomeen van de ijzer re-oxidatie. Het ontwerp van de RHF is specifiek gericht op het optimaliseren van dit complexe gas-dynamische systeem. Het omvat speciale branders en luchteinlaten, voor de injectie van secundaire verbrandingslucht, in staat om de juiste graad van turbulentie in elke zone en op elk niveau van de ovenkamer aan te passen. Een ander kritiek factor wat nodig is voor goed RHF-ontwerp is de noodzaak voor een extreem nauwkeurige temperatuurcontrole over het gehele oppervlak van de hearth om consistente mechanische en chemische eigenschappen van de geproduceerde pellets te verkrijgen. Het burnersysteem is meestal ontworpen om al deze doelen te halen en de minimale NOx-vorming te garanderen.
De geproduceerde DRI-pellets worden uitgevoerd via een watergekoelde schroef in een aflopend gootje en daarna verplaatst door een continue metaal bandtransportband (ontworpen voor hete DRI-transport) naar de vergistingsoven. Het metaal transportband is gemaakt van hittebestendig materiaal en ingesloten in een gasdichte schacht. Het afgas dat de RHF en de droger verlaat, wordt naar de atmosfeer afgeblazen na post-verbranding, luchtverdunning, waterinjektie en ontstoving door een stofzakfilter.
Deel van de afvalgasenergie van de RHF wordt gebruikt om de groene pellets te drogen. Afvalgasenergie wordt ook gebruikt om de verbrandingslucht voor te verwarmen en warmte te leveren voor grondstoffendroging. In grootschalige installaties kan de afvalgasenergie ook gebruikt worden om stoom te produceren door een afvalwarmteketel.
Vergistingsofen
In het oorspronkelijke Redsmelt-procesconcept is een ondergedompte boogoven opgenomen voor de vergisting en finale reductie van de DRI. Echter in de Redsmelt-demonstratie in Piombino, is de NST-vergistingsofen gebruikt voor de vergisting en finale reductie van de DRI.
De NST-vergistingsofen bestaat uit een niet-kantelbare verticale reactorvat. De onderkant (hearth) is uitgerust met een sifon tapgat vergelijkbaar met die geadopteerd in mini-hoogovens of cupola's (slak en rauw ijzer scheiding met een scheidschep). Hete DRI wordt door zwaartekracht van boven geladen door een watergekoelde goot, geplaatst in het centrum van het vat. Een luchtgordijn rond de lanspunt minimaliseert meenemen van DRI direct met de afgasstroom. De fluxen in klontformaat worden geladen via een aparte voederpoort. De koeling van het reactorvat in de slak en metaal-slak interfacegebied wordt uitgevoerd door speciale koperen koelelementen. Het dak van het reactorvat en de afgaskanalen zijn gemaakt van waterwanden met buis-op-buis lassen.
De vergistingsreactor is uitgerust met twee niveaus van zijlansen (drie lansen per niveau) om zuurstof en kool te injecteren. De positie en de oriëntatie van deze lansen zijn gericht op het genereren van de juiste chemische en vloeistof-dynamische condities voor het proces. In het bijzonder is het systeem ontworpen om de warmteoverdracht tussen de bovenste oxidiserende zone, waar de post-verbranding van CO-gas plaatsvindt, en de reducerende zone, waar directe reductie van ijzeroxiden en andere endothermische reacties plaatsvinden, te verbeteren. De bovenste lansen injecteren zuurstof in het emulsieniveau om post-verbranding in de overgangszone te bevorderen terwijl de lagere lansen zuurstof en kool in het hete ijzerbad injecteren. Met deze rangschikking bevordert de gasinjectie een slakturbulentie die voldoende is om de benodigde warmte-energie van de exotherme (post-verbranding) zone naar de endotherme (vergisting) zone te transporteren waar de FeO directe reductie plaatsvindt. Relatief grove kool wordt gebruikt om de koolstofverliezen te reduceren en de rauw ijzer verkooling te verbeteren. Het geproduceerde rauw ijzer wordt gegoten in gietijzer of in zandmallen of een gietijzermachine afhankelijk van de installatiecapaciteit.
De top van de smelter heeft een watergekoeld dak om refraktaire slijtage te voorkomen door de hoge temperaturen als gevolg van post-verbranding. Daarna verzamelt en koelt een watergekoelde afvoerkanaal het smelter-afgas tot de juiste temperatuur voor binnenkomst in het kwetsysteem. Het afgas wordt gekoeld en gereinigd zonder verbranding en naar een kleine gashouder gestuurd om de druk te stabiliseren en vervolgens in de RHF als branderbrandstof gebruikt.
Afgas conditioneringssysteem
De afgas conditioneringslijn bestaat uit een refraktair bekleide post-verbrandingskanaal, gaskwetsing met watersproeiers, luchtverdunningsstation, en stofzakfilter. Vanwege de combinatie van de RHF- en NST-afgassen in een gemeenschappelijk zuigsystem, is een goed ontwerp van het systeem belangrijk, met name de RHF-afgaskanaal.
Afgas verlaat de RHF bij een temperatuur van ongeveer 1100°C en is niet volledig geoxideerd. Het wordt dan geleid naar een refraktair bekleide kanaal. Geschikte zuigers voor verse luchtinjectie zijn na de afgasinlaat in het refraktair bekleide kanaal geplaatst om verbindingen zoals CO te verbranden, en de temperatuur onder de waarde te beperken waarbij vliegas begint te smelten. De geschikte condities om de volledige verbranding van het afgas te bereiken zijn: (i) vrij zuurstofniveau hoger dan 3%, (ii) hoge turbulentiegraad, en (iii) een verblijftijd boven 1 seconde. De luchtinjectiezuigers zijn homogene verdeeld langs het kanaal om de NOx-vorming te minimaliseren.
In vergelijking met het afgas dat de RHF verlaat, heeft het afgas afkomstig van de smelter een hogere temperatuur (rond 1700°C) en een lagere post-verbrandingsgraad met gevolglike onverbrande verbindingen (CO+H2 > 30%). Smelter-afgas wordt geleid naar een watergekoeld kanaal, waar de post-verbrandingslucht geïnjec teerd. De verbrandingsparameters (verblijftijd, zuurstof, turbulentie en temperatuur) zijn dezelfde als gebruikt voor RHF-afgasbehandeling.
De RHF- en smeltergassen bij een temperatuur niet hoger dan 950°C worden dan naar de dezelfde kwetser geleid, om de rooktemperatuur te reduceren tot ongeveer 320°C. De 'spill-back' type zuigers staan complete verneveling van waterdruppels en snelle gastemperatuurverlaging toe.
Een noodstack uitgerust met een afvlapklep (zelf-openend bij noodgeval) wordt boven de kwetser geplaatst. De RHF primaire, de smelter primaire en de secundaire ontstoffingslucht worden uiteindelijk naar de ontstoffingsinstallatie gestuurd.
Het flowsheet van het Redsmelt-proces met ondergedompte boogoven is gegeven in Figuur 2.
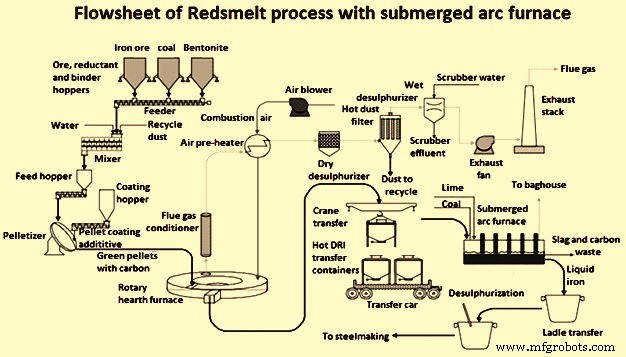
Figuur 2: Flowsheet van Redsmelt-proces met ondergedompte boogoven als vergistingseenheid
Productieproces
- FINEX-proces: Geavanceerde vloeibare ijzerproductie met ijzererts-fijnen & non-coking kool
- HIsmelt: geavanceerde directe smelting voor vloeibaar ijzerproductie
- HIsarna ijzerproductieproces: ultra-laag-koolstof staalproductie
- Geavanceerde Technologieën voor Verbeterde IJzerertsinterefficiëntie
- IJzerproductie optimaliseren: De chemie van hoogovensmelterij
- FASTMET & FASTMELT: Geavanceerde ijzerproductietechnologieën voor efficiënte metaalproductie
- CONARC: Fusie van Converter en Lichtboogoven voor Superieure Staalproductie
- Staalwalsen: Precisieproductieproces Uitgelegd
- Uitgebreide Gids voor het Fabriceren van Vormgegeven Refractairen
- CLU Proces voor Roestvrij Staal: Efficiënte Koolstofverwijdering & Legering
- Warm vs. koud walsen: metalen vormgevingsprocessen begrepen