



HIsmelt: geavanceerde directe smelting voor vloeibaar ijzerproductie
HIsmelt-proces voor ijzerproductie
HIsmelt is een luchtgebaseerde directe smeltingtechnologie, simpel maar innovatief. Het produceert vloeibaar ijzer (hot metal) uit ijzerertsfixen of andere geschikte ferreuse voedermaterialen. Smelting vindt plaats in een vloeibaar ijzerbad met koolstof als reductant en energiebron. Hoofdrauwstoffen: ijzerertsfixen, koolstof en fluxen (kalksteen, dolomiet).
HIsmelt staat voor 'high intensity smelting'. Het is een direct smeltingsproces voor vloeibaar ijzer rechtstreeks uit ijzererts. Ontwikkeld om ijzerertsfixen met minimaal voorbehandeling te verwerken, wat flexibiliteit in ertskwaliteit geeft. Niet-cokerende koolstof en ijzerertsfixen met significante verontreinigingen zijn toegestaan. Hoofdproduct: vloeibaar ijzer (hot metal) voor staaloven of gietmachine voor gietijzer. Bijproducten: slak en afgas.
Drijfveren voor alternatieve ijzerproductie
- Gebruik goedkopere, meer beschikbare grondstoffen (niet-cokerende koolstenen, niet-geagglomereerde ertsen).
- Kleinere economische installatiegroottes.
- Concurrentiële kapitaal- en operationele kosten.
- Minder milieuproblemen door eliminatie cokesovens en sinter/pelletcentrales.
- Operationele flexibiliteit.
HIsmelt is zeer flexibel: breed scala ferreuse voeders (staalfabriekafval, hoog-fosfaaterts). Ertsen tot 6 mm (normale sintervoeding) en typische pelletvoeding (80% <40 µm) zonder verlies aan ijzeropbrengst. Koolstenen van cokesbries tot 38% vluchtige niet-cokerende koolstof.
Hoofdkarakteristieken van het proces
HIsmelt is simpel en betrouwbaar. Basismechanisme: reductie en smelting van ijzerhoudende ertsen met opgeloste koolstof in het metalen bad. Bereikt door injectie en partiële verbranding van koolstof direct in het bad en warmteoverdracht door post-verbranding van ontvluchte gassen met zuurstofverrijkte hete luchtblast terug naar het bad. Zuurstofverrijking (tot 30% O2) verhoogt operatieve intensiteit en productiviteit. Algehele reacties en warmteoverdracht leveren voldoende energie voor reductiereacties en smelting van ijzer en slak.
Proces verloopt in verticale Smelt Reduction Vessel (SRV) onder druk, kern van HIsmelt (Figuur 1). SRV heeft refraktaire hearth en watergekoelde bovenste mantel. Refraktaire hearth bevat vloeibaar ijzerbad en vloeibare slak. Dikke slaklaag boven metalen bad. Ijzerertsfixen, koolstof en fluxen worden direct in smelt in SRV geïnjecteerd. Bij contact met ijzerbad lost koolstof uit koolstof op, reageert met oxiden in ijzerhoudende voeders → koolstofmonoxide (CO). Snelle verhitting koolstof kraakt vluchtige stoffen, waterstof vrijmakend.
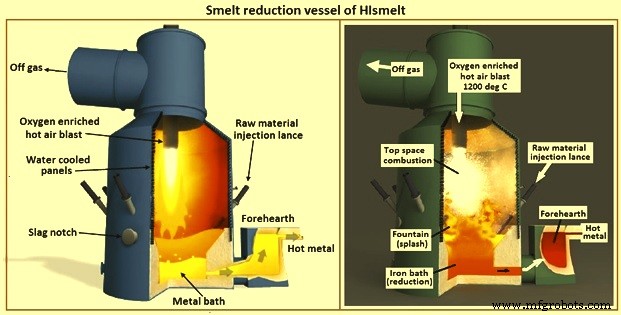
Fontein van vloeibaar materiaal (voornamelijk slak) erupteert in bovenruimte door snelle expulsie van CO, waterstof en stikstof draggas uit smelt. Hete lucht 1200°C geblazen in bovenruimte via watergekoelde lans. CO en waterstof post-verbranden met zuurstof uit hete luchtblast. Verhit metaal en slak vallen terug in bad, energie voor directe smelting ijzererts. Uitgespuwde slak bedekt watergekoelde panelen → minder energievalies.
Afgas wordt deels gekoeld in membraanbuizenhaard. Zinvolle en chemische energie in afgas kan voorverhitting, voorreductie en/of calcinatie van metallische voeders en fluxen. Afgas wordt gereinigd in scrubber en als brandstof voor hete blast ovens of co-generatiecentrale gebruikt.
Vat voorzien van voorhearth voor continue aftappen hot metal. Handhaaft optimale badniveau in SRV, schone productstroom zonder externe slak/metaal scheiding. Slak periodiek getapt via watergekoelde notch.
Unieke kenmerken HIsmelt
- Metaalbad als primaire reactiemedium. Andere directe smeltingsprocessen voeden erts/koolstof bovenaan, smelten door char (plus weinig metaal) in slaklaag. Opgeloste koolstof in metaal = meer beschikbare reductant dan char in slak (vereist intermediaire gasfase CO). HIsmelt bereikt significant snellere smeltingsraten door koolstof in actievere (opgeloste) vorm te gebruiken.
- Hoge mengingsgraad in smelt. Directe injectie voeders in metaal genereert grote hoeveelheid 'diepe' gas. Sterke opwaartse plume → snelle omzetting vloeistof. Berekende omzetting: orde van tonnen/seconde. Bijna geen temperatuursgradienten (>20–30°C) in vloeistoffase → essentieel isotherme smelt. Snelle massatoevertiging bevordert goede warmteoverdracht van bovenruimte naar bad zonder oververhitting individuele druppels. Implicaties voor hearth refraktariën in slaklijn: goede menging → stenen blootgesteld aan lage FeO en uniforme (lage) temperatuur.
- Hoogsnelheidsinjectie via lansen → hoge vangstefficiëntie in smelt, zelfs ultrafijnen direct bruikbaar.
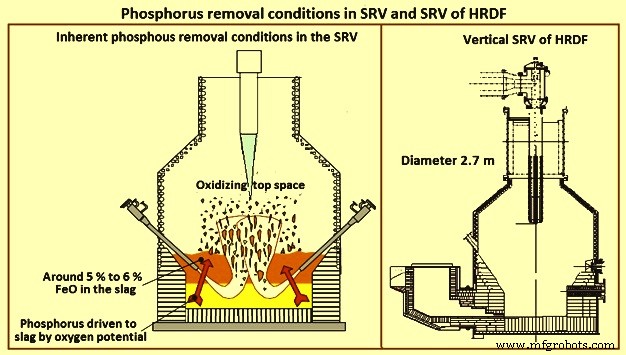
- Natuurlijke 5–6% FeO in slak + 4% koolstof in metaal → sterke scheiding fosfor van metaal naar slak. Typisch 80–90% fosfor naar slak (Figuur 2).
- Koolstofprestaties onafhankelijk van deeltjesmorfologie (koolstof fijn gemalen voor injectie).
Historische procesontwikkeling
Oorsprong: bottom-blown oxygen converter (OBM) en gecombineerd blaas-staalproces van Klöckner Werke (Maxhütte). CRA (nu Rio Tinto) joint venture 1981 met Klöckner voor steelmaking en smelting reduction. Proeven in 60-ton OBM converter toonden fundamentele smelt reductie. Succesvolle test leidde tot small-scale pilot plant (SSPP) ~12.000 ton/jaar op Maxhütte. Ontwerp gebaseerd op horizontale roterende SRV met bodemtuyeren voor injectie koolstof, fluxen, ijzererts. SSPP 1984–1990: technologie haalbaar.
Volgende stap: HIsmelt Research and Development Facility (HRDF) te Kwinana, West-Australië. Bouw 1991. Capaciteit 100.000 ton/jaar. Doel: proces en engineering opschaling demonstreren, operationele data voor commerciële evaluatie. Oorspronkelijke SRV Kwinana: direct opschaling SSPP, horizontaal roterend vat (90 graden). Bedrijf okt 1993–aug 1996. Opschaling succesvol, maar complexiteit horizontaal vat beperkte commerciële haalbaarheid.
Oplossing: ontwerp watergekoeld verticaal vat. Engineering voltooid 1996. Verbeteringen: stationair verticaal vat, bovenaan injectie vaste grondstoffen, vereenvoudigde hete luchtblast lans, voorhearth voor continue aftapping hot metal, watergekoelde panelen tegen refraktarijslijtage.
HRDF verticale SRV in bedrijf 1e helft 1997 tot mei 1999. Verticaal vat toonde grote verbeteringen: refraktarijslijtage, betrouwbaarheid, beschikbaarheid, productiviteit, ontwerpsimpelheid. Adresseerde alle eisen voor succesvolle directe smelting ijzerproductie: hoge technische prestaties met simpele engineering en installatietechnologie. Proces klaar voor opschaling naar commerciële schaal.
Joint venture 2002: Rio Tinto (60%), Nucor (25%), Mitsubishi (10%), Shougang (5%) voor 800.000 ton/jaar HIsmelt centrale te Kwinana. Ontwerp: 6m hearth diameter SRV. Bouw jan 2003. Koude inbedrijfstelling 2e helft 2004, hete inbedrijfstelling 2e kwartaal 2005. Begin 2008: 80 ton hot metal/uur, koolstarief 810 kg/ton hot metal.
Economische omstandigheden 2008: Kwinana gesloten. 2014: apparatuur naar China. Nieuwe HIsmelt centrale nabij Shouguang Haven, Shandong, eigendom Molong Petroleum Machinery (privé staalfirma). Opstart 2016, hot metal tegen lagere kosten dan lokale mini-hoogovens. Hot metal ladels per vrachtwagentjes naar Molong BOF-staalcentrale 40 km zuidelijk. 2017: Molong koopt HIsmelt intellectueel eigendom van Rio Tinto voor licentiëring in China en elders.
Procesbeschrijving
HIsmelt proces (Figuur 1): hoge-snelheidsinjectie vaste materialen (koolstof, ijzererts, fluxen) in vloeibaar ijzerbad ~1450°C. Basismechanisme: reductie en smelting ijzerhoudende ertsen met opgeloste koolstof in bad. Hoogsnelheidsinjectie koolstof en erts in smelt via naar beneden gerichte watergekoelde injectielansen. Geïnjecteerde koolstof na verhitting en ontvluchtiging lost op tot ~4% koolstof in vloeibaar metaal, vult koolstof gebruikt in reductiereactie. Geïnjecteerde ijzerertsfixen diep in bad → directe reductie bij contact met opgeloste koolstof voor smelting. Reductiereactie produceert ijzer en CO. Onderdeel SRV laag zuurstofpotentieel voor reductie; reactiekinetica in evenwicht bij ~5–6% FeO in slak.
Reactiegas (CO) en koolstofontvluchtingsproducten uit diepe bad vormen fontein (splash) voornamelijk slak, wat metaal. Warmtevoorziening door verbranding reactiegas (voornamelijk CO) in bovenste SRV. Zuurstofverrijkte (typisch 35%) hete blast 1200°C via centrale zwirllans → efficiënte verbranding badgassen, grote energie vrijmaking. Verbranding in relatief oxiderende zone bovenaan SRV. Warmteoverdracht tussen boven (oxiderend) en onder (reducerend) via grote hoeveelheden vloeibare splash. Vloeibare slak/metaal splash fungeert als warmtedrager.
Injectie gericht op diepe penetratie vastestoffen in ijzerbad → oplossing koolstof in metaal en reductie ijzererts via algehele reactie: 3[C]ijzer + Fe2O3 = 2[Fe]ijzer + 3CO. Reactie sterk endothermisch → externe warmtevoorziening nodig. CO + waterstof uit bad = brandstof voor warmte. Hete blast (zuurstofverrijkte lucht 1200°C) geïnjecteerd in bovenruimte via centrale zwirllans → verbranding tot CO2 en H2O: 2CO + O2 = 2CO2; 2H2 + O2 = 2H2O.
Theoretisch gewenst: volledige verbranding badgas; praktijk: post-verbranding 50–60% typisch. Post-combustie (PC) = 100(CO2 + H2O) / (CO + CO2 + H2 + H2O).
Smelting in smelt (laag zuurstofpotentieel), warmteopwekking in bovenruimte (hoger zuurstofpotentieel). Sleutel: warmte verplaatsen van verbrandingszone naar smeltingszone zonder zuurstofpotentieel in een van beide zones te compromitteren.
CO en H2 vrijkomend uit smelting in bad → geweldige eruptie vloeistof. Metaal en slak naar boven gegooid → gas-doorlatende fontein (splash) met groot oppervlak voor warmteoverdracht. Heete verbrandingsgassen passeren fontein, overdragen warmte aan druppels slak/metaal → leveren warmte aan bad. Metaal verlaat continu via overflow voorhearth (effectief vloeibaar metaal manometer seal), slak periodiek via zijwand watergekoelde slaknotch.
Hoofdproduct: hot metal. Continue aftapping via open voorhearth, vrij van slak. Typische temperatuur 1420–1450°C. Typische samenstelling: C 4,4% ±0,15%, Si <0,01%, Mn <0,02%, P <0,02% ±0,01%, S 0,1% ±0,05%.
Relatief oxiderende atmosfeer en lage temperatuur slak in SRV → 90–95% fosfor in voeders scheidt naar slak (Figuur 2). Flexibiliteit voor hoog-fosfaat ertsen.
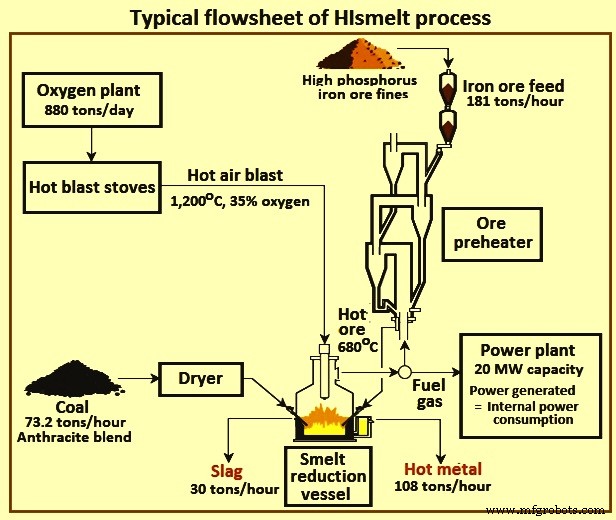
Slak batch-getapt via notch → hot metal slakvrij. Hot metal behandelbaar in desulfurisatiecentrale → zwavel <0,05%. Typische flowsheet Figuur 3.
Afgas SRV gekoold 1500→800°C door radiatieve ketelhaard, deels gereinigd in hete cyclonen, verder gekoold tot 200°C via convectieve ketelsysteem. Radiatieve en convectieve ketels genereren verzadigde stoom → stoomketel op afgasketel.
Afgas na convectieve ketel: gequenchd, gescrubbd, gekoold via watersproeien, door kanalen voor brandstof hete blast ovens en afgasketel. In afgasketel: overtollig SRV afgas verbrand → oververhit verzadigde stoom van radiatieve, convectieve en afgaskettels. Oververhitte stoom → stoomturbines → voldoende stroom voor HIsmelt centrale, auxiliaries, overtollige stroom naar lokaal net. Uitlaatgassen afgasketel en ovens gescrubbd met kalkwater → zwavel verwijderd voor venting naar atmosfeer.
Bijproducten: slak en afgas. Slak gevormd door fluxen gangue in ijzererts en as in koolstof met kalk en dolomiet. Slak kan gegraanuleerd of in putten gestort voor verdere verwerking. Toepassingen: cementproductie, wegfundering, bodemverbetering. Afgas typisch PC-graad 50–60%. Gassen verlaten SRV top bij hoge temperatuur, energiegehalte vergelijkbaar met HO-gas. Schoongemaakt, gekoeld, gebruikt als brandstof en stroomopwekking.
Operationele flexibiliteit
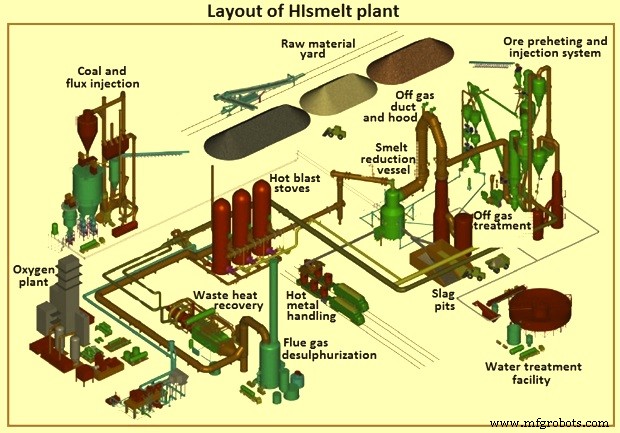
HIsmelt zeer flexibel. Hoog responsieve natuur → converteert ijzererts, koolstof, flux direct tot metaal, slak, energie. Ruwstoffen voedersnelheden efficiënt veranderbaar zonder productkwaliteit te beïnvloeden. Maximaliseert productiviteit, makkelijk steady-state venster handhaven. In tegenstelling tot HO: HIsmelt gemakkelijk starten, stoppen, idelen. Figuur 4 toont lay-out.
Milieuvordelen
Aanzienlijke milieuvordelen. Door minder cokes, sinter, pellets en hogere energie-efficiëntie: lagere uitstoot broeikasgassen en schadelijke stoffen (SOx, NOx, dioxines). Verbeteringen: (i) CO2 -20%, (ii) SOx -90%, (iii) NOx -40%, (iv) geen giftige uitstoot, dioxines/furanen nihil. Bedrijfscondities SRV sluiten vorming dioxines uit. Grote reductie stofuitstoot en specifiek waterverbruik. Recycling plantafval helpt milieubescherming.
Voordelen
- Lage grondstofkosten (eliminatie agglomering erts en cokesproductie).
- Flexibele grondstoffen (wijd bereik ijzerertsfixen, afvaloxiden, hoge/lage vluchtige koolstenen).
- Productieflexibiliteit.
- Betere productkwaliteit.
- Geminimaliseerd totaal energieverbruik.
- Vereenvoudigde engineering en procesconfiguratie.
- Milieu-uitstoot ver onder industrienorm.
- Lagere kapitaalkosten.
- Lagere operationele kosten.
Productieproces
- IJzer: Eigenschappen, Geschiedenis en Alledaagse Toepassingen
- Sinteren van ijzererts-fijnen: verhoging hoogovenefficiëntie
- FINEX-proces: Geavanceerde vloeibare ijzerproductie met ijzererts-fijnen & non-coking kool
- ITmk3: Kobe Steel's Eco-vriendelijk IJzerknoppen Productieproces
- HIsarna ijzerproductieproces: ultra-laag-koolstof staalproductie
- IJzerproductie optimaliseren: De chemie van hoogovensmelterij
- FASTMET & FASTMELT: Geavanceerde ijzerproductietechnologieën voor efficiënte metaalproductie
- Productie-efficiëntie maximaliseren met ijzergiet-leveranciers
- Uitgebreid overzicht van staalproductietechnieken
- IJzererts smelten uitgelegd: Proces, principes en productie
- Wolfram-Nikkel-Ijzer Legering Productie: Van Poedermengsel tot Finale Sintering