



Snijvloeistoffen optimaliseren voor verschillende metaalbewerkingsprocessen
Metaal snijvloeistof, afgekort tot snijvloeistof; de smeringseffecten tijdens het snijproces verminderen de wrijving tussen de raakvlak en span, en het flankvlak en de bewerkte oppervlakte, vormend een deel van de smerfilm, waardoor de snaalkracht, wrijving en vermogensverbruik reduceren, de oppervlaktetemperatuur en gereedschapslijtage van het wrijvingsgedeelte tussen gereedschap en werkstuk verlagen, en de snijprestaties van het werkstukmateriaal verbeteren.
Verschillende snijprocessen hebben verschillende eisen aan snijvloeistof. De juiste keuze van geschikte snijvloeistof is van cruciaal belang voor de kwaliteit van het werkstuk.
Ruw draaien
Bij ruwdraaien is de bewerkingsoverslag groot, dus de snijdiepte en voeding zijn groot, de snijweerstand is groot, er ontstaat veel snijwarmte, en de gereedschapslijtage is ook ernstig. Het moet voornamelijk voor koeling worden gebruikt en met zekere reiniging, smering en roestbescherming. Effectieve watergebaseerde snijvloeistof verwijdert de snijwarmte tijdig, verlaagt de snijtemperatuur, en verbetert de gereedschapsduurzaamheid. Over het algemeen is extreme-druk emulsie het beste te gebruiken. Naast goede koeleigenschappen hebben extreme-druk emulsies ook goede extreme-druk smeereigenschappen. Bij gebruik van watergebaseerde snijvloeistof, let op het onderhoud van de geleidingsschuif van de werktuigmachine. Droog de snijvloeistof op de werktafel en smeer voor het vertrek.
Fijn draaien
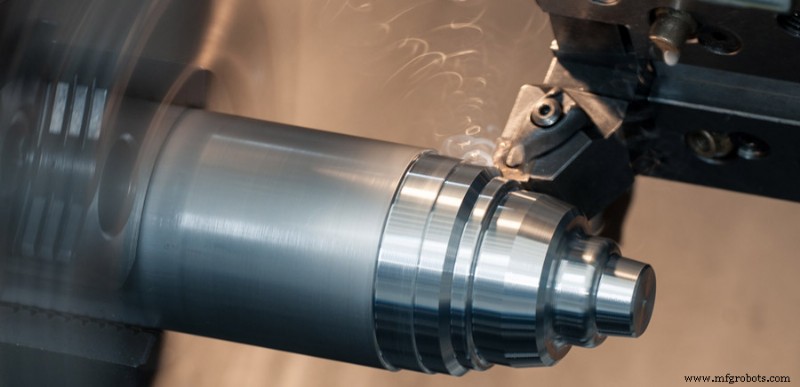 Bij fijn draaien is de snijoverslag klein, de snijdiepte is doorgaans slechts 0,05-0,8 mm, en de voedsnelheid is ook klein. Het is vereist om de nauwkeurigheid en oppervlaktereuwheid van het werkstuk te garanderen. Vanwege de lage snij kracht en lage temperatuur tijdens fijn draaien, moeten snijvloeistoffen met lage wrijvingscoëfficiënt en goede smerende prestaties worden gebruikt. Over het algemeen moeten hoge-concentratie (massa fractie boven 10%) emulsies en snijvloeistoffen met olijzige additieven worden gebruikt. Voor draaien met hoge nauwkeurigheidsvereisten, zoals fijn draaien van gewinden, moeten koolzaadolie, sojaolie of andere producten worden gebruikt als smeringsvloeistof om aan de nauwkeurigheidsvereisten te voldoen. Zoals hierboven vermeld, vanwege de slechte stabiliteit van plantaardige oliën en gemakkelijke oxidatie, gebruiken sommige fabrieken (massa fractie) JQ-1 precisie snij smeringsmiddel 15% en L-AN32 totaalverlies systeemolie 85% als precisie snijoliën, met goede resultaten.
Boren
Het mechanisme van boren is hetzelfde als dat van draaien, maar het is binnenste gat bewerking, de snijhoeveelheid en snijsnelheid zijn niet groot, maar de warmteafvoercondities zijn slecht, de emulsie kan als snijvloeistof worden gebruikt, en de stroom en druk van de snijvloeistof moeten naar behoefte op de juiste manier worden verhoogd.
Frezen
Frezen is onderbroken snijden. De snijdiepte van elke tand verandert van tijd tot tijd, wat trillingen en zekere impact kent, zodat de freescondities slechter zijn dan draaien. Bij gebruik van HSS-gereedschappen voor hogesnelheidsvlakfrezen of hogesnelheidseindfrezen, zijn snijvloeistoffen met goede koeleigenschappen en zekere smerende eigenschappen vereist, zoals extreme-druk emulsies. Bij laagsnelheidsfrezen is snijolie met goede smerbaarheid vereist, zoals precisie snijolie en inactieve extreme-druk snijolie. Voor roestvrij staal en warmtebestendig legerstaal kan snijolie met zwavel- en chloor extreme-druk additieven worden gebruikt.
Reamen
Reamen is de afwerking van gaten en vereist hoge nauwkeurigheid. Reamen is een laagsnelheid en kleine voeding snijden, voornamelijk omdat het gereedschap en de gatwand worden ingedrukt en gesneden, en de spanfragmenten gemakkelijk in de groef blijven of aan de snijrand plakken, wat de inslijtwerking van de kalibratiezone beïnvloedt. De bewerkingsnauwkeurigheid en oppervlaktereuwheid worden verstoord, het snijvermogen toegenomen, maar ook opgebouwde rand gevormd en gereedschapslijtage toegenomen. Reamen behoort in essentie tot de toestand van grenssmering. Over het algemeen kan hoge-concentratie extreme-druk emulsie of extreme-druk snijolie met goede smerbaarheid en zekere vloeibaarheid worden gebruikt om goede resultaten te bereiken. Voor roestvrij staal en warmtebestendig staal kan een samengestelde snijvloeistof met hoge extreme-druk worden gebruikt. Voor diepgat reamen kan diepgat boor snijolie met goede smerprestaties aan de procesvereisten voldoen.
Broochen
De brooch is een bewerkingsgereedschap waarin een groot aantal tanden langs de asrichting gerangschikt zijn volgens de tanden van de mes. Het kenmerk van broochen is dat het werkstukken met complexe vormen met hoge nauwkeurigheid kan verwerken. Omdat de brooch een waardevol gereedschap is, heeft de duurzaamheid van het gereedschap een grotere invloed op de productiekosten. Bovendien is broochen afwerking, wat strikte eisen stelt aan de oppervlaktereuwheid van het werkstuk. Bij broochen is de snijweerstand groot, de spanafvoer moeilijk, de koelcondities slecht, en het werkstukoppervlak is gemakkelijk beschadigd, dus de smerbaarheid en spanafvoerprestaties van de snijvloeistof worden vereist. In China zijn er speciale broocholiën met zwavel extreme-druk additieven.
Voor broochen van roestvrij staal en warmtebestendige legeringen kan de volgende formule (massa fractie) worden gebruikt: JQ-2 extreme-druk smeringsmiddel 20%, gechlorineerd paraffine 15%, benzeen 80 gebruikt 1%, L-ANN22 totaalverlies systeemolie 64%.
Boren (met spiralboor)
Boren met een algemene spiralboor is ruw bewerking. Het is moeilijk om spaan te verwijderen tijdens boren en snijwarmte is niet gemakkelijk af te voeren, wat vaak leidt tot aanlopen van de snijden, wat de levensduur en verwerkingsefficiëntie van de boor beïnvloedt. Het kiezen van een snijvloeistof met goede prestaties kan de levensduur van de boor meerdere keren verlengen, en de productie-efficiëntie kan ook aanzienlijk verbeteren. Over het algemeen kan extreme-druk emulsie of extreme-druk synthetische snijvloeistof worden gebruikt. De extreme-druk synthetische snijvloeistof heeft lage oppervlaktespanning en goede doorlatendheid. Het kan de boor tijdig koelen, wat zeer effectief is in het verlengen van de gereedschapslevensduur en het verbeteren van de verwerkingsefficiëntie. Voor moeilijk te bewerken materialen zoals roestvrij staal en warmtebestendige legeringen kunnen lage-viscositeit extreme-druk snijoliën worden gebruikt.
Gewindebewerking
Bij draaien van gewinden is het gereedschap in wigvormig contact met het snijmateriaal, en de snijrand is aan drie zijden omringd door het snijmateriaal. Het snijvermogen is groot en de spanafvoer is moeilijk. De warmte kan niet tijdig door de span worden meegenomen. Het gereedschap slijgt gemakkelijk, de spaan klemt en trilling treedt gemakkelijk op. Met name bij draaien en tappen van gewinden zijn de snijcondities meer vereist, en soms treedt uitschieten en gebroken tappen op.
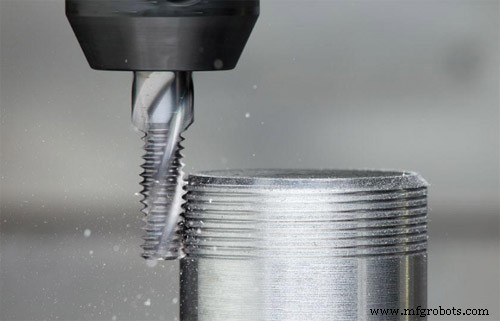
De snijvloeistof moet een lagere wrijvingscoëfficiënt en hogere extreme-druk tegelijkertijd hebben om de wrijvingsweerstand van het gereedschap te verminderen en de levensduur van het gereedschap te verlengen. Over het algemeen moet een samengestelde snijvloeistof worden geselecteerd die zowel olijzig middel als extreme-druk middel bevat. Bovendien is de doorlatendheid van de snijvloeistof bij tappen van het gewinde erg belangrijk. Of de snijvloeistof tijdig de snijrand kan doorboren, heeft grote invloed op de duurzaamheid van de tap. De doorlatendheid van snijvloeistof hangt samen met viscositeit. Olie met lage viscositeit heeft betere doorlatendheid. Indien nodig, kan een kleine hoeveelheid diesel of petroleum worden toegevoegd om de doorlatendheid te verbeteren. In sommige gevallen, bij tappen van blindgaten, is het moeilijk voor snijvloeistof om in het gat te komen. In dit geval is snijvloeistof met hoge viscositeit en sterke hechting effectiever.
Hier zijn een paar formules (massa fractie) van snijvloeistoffen voor tappen:
- Gesulfateerde vetolie 10%, gechlorineerd paraffine 10%, vetolie 8%, L-AN15 totaalverlies olie 72%, geschikt voor staal en legerstaal tappen.
- JQ-2 extreme-druk smeringsmiddel 20%, JQ-1 precisie snij smeringsmiddel 10%, L-AN15 totaalverlies systeemolie 70%, geschikt voor staal en legerstaal tappen.
- JQ-2 extreme-druk smeringsmiddel 15%, dieselmotor olie 20%, L-AN15 totaalverlies systeemolie 65%, geschikt voor aluminium en aluminiumlegeringen tappen.
- JQ-2 extreme-druk smeringsmiddel 30%, gechlorineerd paraffine 10%, vetolie 10%, L-AN32 totaalverlies systeemolie 50%, geschikt voor roestvrij staal en blindgat tappen.
- Extreme-druk geëmulsioneerde olie 20% + water 80%, geschikt voor gewindeverwerking van standaard staalonderdelen.
Slijpen
Slijpbewerking kan hoge dimensionele nauwkeurigheid en lage oppervlaktereuwheid verkrijgen. Bij slijpen is de slijsnelheid hoog, de warmteontwikkeling groot, en de slijptemperatuur kan zo hoog zijn als 800-1000℃ of zelfs hoger. Het is gemakkelijk om oppervlaktebranden van het werkstuk en oppervlaktebarstingen en onderdeelsvervorming door thermische spanning te veroorzaken. Het slijpsteen verslijft en verlampt, en slijtdeeltjes vallen af, en slijpspoel en slijpsteenpoeder zijn gemakkelijk op het oppervlak van het onderdeel gespat en vallen, wat de bewerkingsnauwkeurigheid en oppervlaktereuwheid beïnvloedt. Bij verwerking van zachte en plastische materialen is het slijpspoel gemakkelijk in de kluizen op het werkoppervlak van het slijpsteen vastgeklonken of het slijpspoel en het bewerkingsmetaal gesmolten op het oppervlak van het slijpsteen, wat ervoor zorgt dat het slijpsteen zijn slijpvermogen verliest. Daarom, om de slijptemperatuur te verlagen, het slijpspoel en slijpsteenpoeder weg te spoelen, en de slijpverhouding en de oppervlakkwaliteit van het werkstuk te verbeteren, is het nodig om een snijvloeistof te gebruiken met goede koel- en reinigingsprestaties, en zekere mate van smerbaarheid en roestbestendigheid.
1. Gewoon slijpen:
Roestvrij emulsie of natriumbicarbonaat water en synthetische snijvloeistof (massa fractie) kunnen worden gebruikt, zoals: roestvrij emulsie 2%, natrium nitriet 0,5%, natrium carbonaat 0,2%, water 97,3%; 0,8% natrium nitriet, 0,3% natrium carbonaat, 0,5% glycerine, 98,6% water; direct 3%-4% roestvrij emulsie of chemisch synthetisch vloeistof gebruiken.
Voor precisieslijpen met hoge nauwkeurigheidsvereisten, kan het gebruik van H-1 fijn slijpvloeistof de bewerkingsnauwkeurigheid en slijpefficiëntie van het werkstuk aanzienlijk verbeteren, en de gebruiksconcentratie is 4-5%.
2. Hogesnelheidsslijpen:
Slijpen met een slijpsteensnelheid boven 50 m/s wordt meestal hogesnelheidsslijpen genoemd. Wanneer de omtreksnelheid van het slijpsteen toeneemt, neemt de slijptemperatuur aanzienlijk toe. Volgens de test is de slijptemperatuur (gemiddelde temperatuur van het werkstuk) wanneer de omtreksnelheid van het slijpsteen 60 m/s is, ongeveer 50-70% hoger dan die van 30 m/s; wanneer de omtreksnelheid van het slijpsteen 80 m/s is, is de slijptemperatuur 15-20% hoger dan die bij 60 m/s. Na toename van de omtreksnelheid van het slijpsteen neemt het aantal deeltjes dat per eenheidstijd deelt mee aan het slijpen toe, de wrijving versterkt, en de energieverbruik neemt ook toe, wat de oppervlaktetemperatuur van het werkstuk verhoogt, en de mogelijkheid van branden en barstingen op het oppervlak vergroot. Gebruik koelvloeistof met efficiënte koelprestaties om op te lossen. Daarom mogen bij hogesnelheidsslijpen geen gewone slijpvloeistoffen worden gebruikt, maar hogesnelheidsslijpvloeistoffen met goede doorlatendheid en koelprestaties. Bijvoorbeeld, GMY hogesnelheidsslijpvloeistoffen kunnen voldoen aan het hogesnelheidsslijpproces met een omtreksnelheid van 60 m/s.
3. Krachtslijpen:
Dit is een geavanceerd hoog-efficiënt slijpproces. Bijvoorbeeld, bij instoot-hogesnelheid en krachtslijpen, wordt een slijpsteen met een omtreksnelheid van 60 m/s radiaal ingevoerd met een voedsnelheid van 3,5-6 mm/min. De afvoersnelheid kan zo hoog zijn als 20-40 mm³/mm·s. Op dat moment is de wrijving tussen de slijpdeeltjes van het slijpsteen en het werkstuk zeer heftig. Zelfs onder de koelconditie van hoge druk en grote stroom, is het temperatuurbereik van de oppervlaktelaag van het werkstuk in de wrijvingszone 700-1000℃. Zonder dit is het slijpproces onmogelijk. Bij instoot-krachtslijpen, in vergelijking met emulsie, is het totale slijpvolume met 35% toegenomen, de slijpverhouding met 30-50% toegenomen, en de normale slijptijd met ongeveer 40% verlengd. Het vermogensverlies is ongeveer 40%. Daarom heeft de prestatie van het koelmedium grote invloed op het slijpeffect tijdens krachtslijpen. Op dit moment zijn de in het inland geproduceerde krachtslijpvloeistoffen QM hogesnelheidskrachtslijpvloeistof en HM traag voer krachtslijpvloeistof.
4. Diamant slijpsteen slijpen:
Dit wordt gebruikt voor het slijpen van hardmetaal, keramiek, glas en andere materialen met hoge hardheid. Het kan ruw en fijn geslepen worden. Het geslepen oppervlak produceert doorgaans geen barstingen of gaten, wat een betere lage oppervlaktereuwheid kan bereiken. Om overmatige warmteontwikkeling tijdens slijpen en vroege slijtage van het slijpsteen te voorkomen, en een lagere oppervlaktereuwheid te verkrijgen, is continue en voldoende koeling vereist. Vanwege de hoge hardheid van het werkstuk, moet de slijpvloeistof voornamelijk koel- en reinigingsprestaties hebben om het slijpsteen scherp te houden. De wrijvingscoëfficiënt van de slijpvloeistof mag niet te laag zijn, anders zal het lage slijpefficiëntie en oppervlaktebranden veroorzaken. Een chemisch synthetisch vloeistof op basis van anorganische zouten wordt als slijpvloeistof gebruikt. Een kleine hoeveelheid polyethyleenglycol kan tijdens fijnslijpen als smeringsmiddel worden toegevoegd, wat de oppervlakteverwerkingskwaliteit van het werkstuk kan verbeteren. Voor onderdelen met hoge bewerkingsnauwkeurigheid kunnen lage-viscositeit olie-gebaseerde slijpvloeistoffen met goede smerende eigenschappen worden gebruikt.
5. Gewinde, tandwiel en schroef slijpen:
Dit type slijpen besteedt speciale aandacht aan de kwaliteit en dimensionele nauwkeurigheid van het bewerkte oppervlak na slijpen. Over het algemeen is het raadzaam om slijpolie met extreme-druk additieven te gebruiken. Dit type olie-gebaseerde slijpvloeistof, vanwege zijn goede smerende prestaties, kan slijpwarmte verminderen, en de extreme-druk additieven daarin kunnen reageren met het werkstukmateriaal om laag-scheersterkte ijzer sulfid film en ijzer chloride film te produceren, wat de slijtage van de snijrand van het korrel kan verminderen en het slijpen soepel laten verlopen. Om betere koel- en reinigingseigenschappen te verkrijgen, en brandsicherheid te waarborgen, moet lage viscositeit en hoge vlampunt slijpolie worden geselecteerd.
Productieproces
- FINEX-proces: Geavanceerde vloeibare ijzerproductie met ijzererts-fijnen & non-coking kool
- HIsarna ijzerproductieproces: ultra-laag-koolstof staalproductie
- Geavanceerde Technologieën voor Verbeterde IJzerertsinterefficiëntie
- CONARC: Fusie van Converter en Lichtboogoven voor Superieure Staalproductie
- Staalwalsen: Precisieproductieproces Uitgelegd
- Optimale draaigereedschappen & snijvloeistoffen selecteren voor aluminiumlegeringen
- De juiste zaagblad kiezen voor snijden: Typen, tanden en materialen
- Top 5 metaalsnijprocessen in de moderne productie
- Ontdek veelzijdige CNC-messnijmachines voor precisie in diverse industrieën
- CNC-snijden vs Lasersnijden: De juiste productieproces kiezen voor uw behoeften
- Plastic Verpakking Film Productie: Uitgebreid Overzicht Van Processen En Materialen