



Staalwalsen: Precisieproductieproces Uitgelegd
Walsen is het proces van plastische vervorming van staal door het door te laten lopen tussen walsen. Walsen wordt gedefinieerd als de reductie van het dwarsdoorsnede-oppervlak van het te walsen staalstuk, of de algemene vormgeving van staalproducten, door gebruik van roterende walsen.
Staalwalsen is een van de belangrijkste productieprocessen voor staal. Het is meestal de eerste stap in de verwerking van staal na productie en gieten in blokken of continu gegoten producten in een staalsmelterij. De initiële walsing gebeurt in een warmwalserij waar blooms en platen gereduceerd worden tot diverse producten: platband, bandstaal, strip, coil, billet, profielen, rails, staven en draad. Koude walsing wordt ook voor sommige producten toegepast. Veel van deze gewalste producten (rails, wapeningsstaven) worden direct door consumenten gebruikt; andere zijn uitgangsmateriaal voor vervolgbewerkingen: smeden, platenbewerking, draadtrekken, extruderen, machinebewerking, fabricage. Staalwalsen levert een breed productenbereik: breedte van millimeters tot meters, dikte van 0,1 mm tot >200 mm. Gewalste profielen kunnen vierkant, rechthoekig, rond of gevormd zijn. Verschillende walsprocessen in Figuur 1.
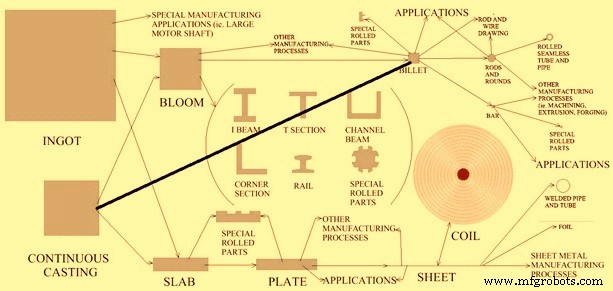
Figuur 1: Walsprocessen van stalen
Principe van Staalwalsen
Tijdens walsen ondergaat het staalwerkstuk hoge drukspanningen door wrijving tussen walsen en werkstukoppervlak. Het werkstuk wordt plastisch vervormd door drukrachten tussen twee constant tegenovergesteld roterende walsen. Deze krachten reduceren de dikte en beïnvloeden de korrelstructuur. De diktereductie (verschil in dikte voor en na) heet afname (draft). Naast diktereductie veroorzaken de walsen voeding van het materiaal door tegenovergestelde rotatie. Wrijving is dus noodzakelijk, maar te veel wrijving kan nadelig zijn. Smeerwerk is daarom belangrijk. Voor toetreding tot de walskeel moet de wrijvingskrachtcomponent ≥ horizontale component van de normale kracht zijn.
Tijdens walsing verandert de geometrische vorm maar het volume blijft essentieel constant. De walszone is het gebied waar de walsen op het materiaal werken; hier vindt plastische vervorming plaats. Belangrijk: door volumeconservatie bij diktereductie beweegt het materiaal dat de walszone verlaat sneller dan het materiaal dat binnenkomt. De walsen draaien met constante snelheid → er is een punt in de walszone waar de oppervlaktesnelheid van de walsen en die van het staal precies gelijk zijn: het glijpunt (no-slip point). Vóór dit punt bewegen de walsen sneller dan het materiaal; erna het materiaal sneller dan de walsen.
Koppel en vermogen zijn cruciale componenten. Koppel = kracht voor rotatiebeweging; vermogen = koppel op walsen + werkstukspanning. In een walserij wordt vermogen voornamelijk besteed aan:
- Energie voor staalvervorming
- Energie om wrijvingskracht te overwinnen
- Machtverlies in pinions en aandrijving
- Elektrische verliezen in motoren
Soms wordt spanning (kracht) toegepast aan het werkstuk tijdens walsen: voorspanning (front tension), achterspanning (back tension), of beide. Dit vermindert de benodigde walskrachten.
Plastische vervorming die diktereductie veroorzaakt, vergroot ook de breedte van het werkstuk: spreiding (spreading). Bij hoge breedte-dikte verhouding is spreiding gering. Bij lage verhouding kan toename in breedte problematisch zijn. Verticale walsen (kantwalsen) controleren spreiding en handhaven constante breedte.
Warmwalsen vs. Koudewalsen
Walsen kan warm of koud. Koude walsing volgt meestal warmwalsen.
Warmwalsen
Bij warmwalsen van stalen wordt de gegoten korrelstructuur (grote korrels in solidificatierichting) omgezet in een gesmeede korrelstructuur. Gegoten structuur: zwakke korrelgrenzen → bros staal. Ook defecten: porositeit, krimpkaviteiten, insluitingen. Warmwalsen boven herkristallisatietemperatuur breekt de gegoten korrelstructuur. Oude korrelgrenzen worden vernietigd; nieuwe, toughere korrelgrenzen en uniformere korrelstructuur ontstaan. Walsen sluit vacancies en krimpkaviteiten, breekt insluitingen en verdeelt ze uniform. Kenmerk: niet alleen gekristalliseerde structuur, maar gelijktijdige dislocatievooruitgang en verzachting.
Voordelen warmwalsen:
- Lage vloeispanningen → lagere krachten en vermogen; grote werkstukken vervormbaar met redelijke apparatuur.
- Hoge rekbaarheid → grote vervormingsgraden mogelijk.
- Complexe vormen walsbaar.
Koudewalsen
Koude walsen bij kamertemperatuur, hoewel vervormingswerk temperatuur kan oplopen tot 100–200 °C. Goede oppervlakteafwerking, verhoogde mechanische sterkte, nauwe dimensietoleranties haalbaar.
Voordelen koudewalsen:
- Geen afkoeling/oxidatie → strakkere toleranties, betere oppervlakte.
- Dunnere secties walsbaar.
- Eind eigenschappen nauwkeurig controleerbaar: hoge sterkte behouden of bij hoge rekbaarheid korrelgrootte controleren voor aanlassen.
- Smeering over het algemeen eenvoudiger.
Staalwalsen dient niet alleen voor gewenste dwarsdoorsnede maar ook voor gewenste staaleigenschappen. Walsen verleent sterkte en gunstige korreloriëntatie. Vervolg warmtebehandelingen tijdens gecontroleerd walsen wijzigen microstructuur voor gewenste eigenschappen.
Gecontroleerd Walsen
Type thermomechanische verwerking die gecontroleerde vervorming en warmtebehandeling integreert. De warmte die het werkstuk boven herkristallisatietemperatuur brengt, wordt ook gebruikt voor warmtebehandelingen → vervolg warmtebehandeling onnodig. Warmtebehandelingstypes: fijnkorrelige structuur produceren; aard, grootte, verdeling van transformatieproducten (ferriet, austeniet, perliet, bainiet, martensiet) controleren; uittrekkingsharding induceren; brosmarge controleren. Heel proces moet nauwgezet gemonitord/gecontroleerd worden. Variabelen: startmateriaal samenstelling/structuur, vervormingsgraden, temperaturen op verschillende stadia, afkoelcondities. Voordelen: betere mechanische eigenschappen, energiebesparing.
Walsproces staat toe voor hoge graad gesloten-lus automatisering en zeer hoge snelheden → hoogwaardig, strakgetoleranceerd uitgangsmateriaal voor downstream industrieën.
Walsen in Walserijen
Walsen zijn diverse afmetingen en geometrieën. Ze ondergaan extreme omstandigheden: enorme krachten, buigmomenten, thermische spanningen, slijtage. Walsmateriaal geselecteerd op sterkte, stijfheid, slijtvastheid. Materiaal varieert per specifiek walsproces. Gangbare materialen: gietijzer, nodulair gietijzer, gietstaal, gesmeed staal. Gesmeede staalwalsen zijn sterker en stijver dan gietijzer maar complexere fabricage. Samenstelling van ijzer/staal afgestemd op walsproces. Nikkelstalen of molybdeenlegeringen voor bepaalde processen. Soms wolframbcarbide voor extreme weerstand tegen doorbuiging.
Walsdoorbuiging en Cambrage
Uniforme opening tussen walsen handhaven is moeilijk: walsen buigen door belasting. Sterkte en stijfheid cruciaal. Bij platwalsen (grotere breedtes) is doorbuigingseffect groter. Walsen zijn initieel plat. Tijdens walsing oefent werkstuk grotere kracht op walsen in het midden dan aan de randen → walsen buigen meer in het midden → werkstuk dikker in het midden. Oplossing: walsen afslippen zodat ze dikker zijn naar het midden toe om de doorbuiging te compenseren. Deze extra dikte heet cambrage (camber). Cambrage is specifiek voor bepaalde breedte, materiaal en krachtbelasting. Een wals met cambrage = gekroonde wals (parabolische kroon). Gekroonde wals compenseert slechts één set condities (materiaal, temperatuur, vervormingsgraad).
Andere compensatiemethodes:
- Continu variabele kroon (CVC): Derdegraads polynoomcurve in werk-walsen geslepen, dan werk-walsen lateraal, gelijk en tegenovergesteld verschuiven. Effect: opening tussen walsen is parabolisch en varieert met laterale verschuiving → dynamische krooncontrole.
- Paars kruiswalsen (Pair cross rolling): Platte of parabolisch gekroonde walsen, maar uiteinden onder hoek verschoven → opening tussen randen neemt toe/af → dynamische krooncontrole.
- Werkwals buigen: Hydraulische cylinders aan uiteinden van walsen tegens doorbuiging.
Alternatief: belasting op walsen verlagen door longitudinale kracht toe te passen (trekken). Andere methoden: elastische modulus van walsmateriaal verhogen, ondersteunende walsen (back-up rolls) toevoegen.
Productieproces
- FINEX-proces: Geavanceerde vloeibare ijzerproductie met ijzererts-fijnen & non-coking kool
- De ideale locatie voor een greenfield-staalcentrale kiezen: een uitgebreide gids
- HIsarna ijzerproductieproces: ultra-laag-koolstof staalproductie
- Geoptimaliseerde spleetwalztechnieken voor efficiënte staafproductie
- CAS-OB-proces: geavanceerde secundaire staalproductie met argon- en zuurstofbehandeling
- Geavanceerde Technologieën voor Verbeterde IJzerertsinterefficiëntie
- CONARC: Fusie van Converter en Lichtboogoven voor Superieure Staalproductie
- Uitgebreide Gids voor het Fabriceren van Vormgegeven Refractairen
- CLU Proces voor Roestvrij Staal: Efficiënte Koolstofverwijdering & Legering
- Staal Warmtebehandeling: Verharden, Aanlassen, Normaliseren voor Duurzame Messers
- Warm vs. koud walsen: metalen vormgevingsprocessen begrepen