



Stapsgewijze handleiding voor productie van hoogwaardig ijzercarbide (Fe3C)
Proces voor de productie van ijzercarbide
IJzercarbide (Fe3C) is een hoog smeltpunt, niet-pyroforsche, sterk magnetische synthetische verbinding verkregen in granulvorm. Het bestaat uit ongeveer 90% totaal ijzer (Fe) en ongeveer 7% totaal koolstof (C). Het primaire gebruik van het product is als metallische lading tijdens staalproductie voor substitutie van rauw ijzer (HM), direct gereduceerd ijzer (DRI), of staalschroot. Het ijzercarbideproces omvat de omzetting van voorverhit fijn ijzerertsdeeltjes tot ijzercarbide. Het reduceert ijzererts tot ijzercarbide in een vloeibedreactor, door het ijzererts in contact te brengen met procesgas bestaande voornamelijk uit methaan (CH4) en waterstof (H2).
Het proces voor de productie van ijzercarbide werd oorspronkelijk ontworpen en ontwikkeld bij Hazen Research Inc. in Golden, Colorado, VS door de technische vice-president Dr. Frank M. Stephens. Het proces omvat reductie van voorverhit fijn ijzerertsdeeltjes (0,1 mm tot 1,0 mm) in een gesloten lus vloeibedreactor door voorverhit procesgas bevattend CH4, H2, CO (koolstofmonoxide), CO2 (koolstofdioxide) en waterdamp (H2O) bij 600°C. Een batch reactor van 50 mm diameter werd gebruikt voor laboratoriumtests. Dit werd gevolgd door continue tests op een reactor van 600 mm diameter. IJzerertsmonsters uit verschillende landen werden bij Hazen getest. Het product werd met succes omgezet in staal door MEFOS in Zweden in een basische zuurstofoven (BOF) in 1979.
Na de initiële laboratoriumtests bij Hazen Research, Inc., diende Dr. Stephens een octrooi aan en werd op 11 oktober 1977 'US Patent No. 4,053,301' uitgegeven door het Octrooibureau van de Verenigde Staten. In 1985 ging Dr. Stephens met pensioen en verwierf de rechten op het octrooi op ijzercarbide. Hij richtte een bedrijf op met de naam 'Iron Carbide Development Corporation' (ICDC) en begon de proces te markten. In 1988, ICDC en het Australische bedrijf PACT Resources, Pty. Ltd. sloten zich samen om 'Iron Carbide Holdings, Limited' (ICH) te vormen. Additioneel ontwikkelingswerk werd vervolgens uitgevoerd in een pilotinstallatie gebouwd in 1989 uit een ongebruikte vanadiuminstallatie gelegen in Wundowie, West-Australië. De reactor in de pilotinstallatie was 1830 mm in diameter, werkte met een beddiepte van ongeveer 3700 mm. Het produceerde ongeveer 25 ton per dag.
Commerciële productiepogingen
Tijdens 1989 produceerde ICH 310 ton ijzercarbide in de pilotinstallatie. Het ijzercarbide werd verkocht aan zeven klanten. Vijf bedrijven (Nucor, North Star Steel, Mitsubishi, Qualitech Steel en Cleveland Cliffs) kochten de licentie of de optie om deze technologie te gebruiken. Nucor Corporation converteerde ijzercarbide van de pilotinstallatie in hun staalfabriek in Darlington, South Carolina, VS met een 32 ton elektrisch boogoven (EAF). IJzercarbide werd geïnjecteerd met snelheden tot 90 kg/min in de EAF met behulp van een bestaande guniet tank.
Nucor verwierf een licentie in 1992. Het gemachtigde PLS Engineering in Denver, Colorado, (nu onderdeel van de Harris Group) om een installatie te bouwen in Point Lisas, Trinidad om 300.000 ton ijzercarbide per jaar te produceren en aan het einde van 1994 was de installatie in bedrijf. Nucor startte de bouw in 1993, maar helaas beperkte de fondsen aan PLS. PLS had die fondsen opgebruikt voordat het het ontwerp van de installatie voltooid had. Nucor voltooide het ontwerp. Daarnaast minimaliseerde Nucor de kosten voor sommige apparatuur van de installatie, inclusief de warmtewisselaars.
De installatie werd gestart eind september 1994. Echter, het bedrijf had problemen met de compressoren voor het procesgas en stak de installatie. Het liet het koelwater lopen. Tijdens deze periode verwijderde een technicus de niveau-sensoren in de kolommen van de gepakte toren voor herkalibratie en daarom werden de alarmen voor het vloeistofniveau geblokkeerd. Hij informeerde de controlekamers. Een van de kleppen geïnstalleerd op de gepakte toren, ondanks in een gesloten positie, lekte en de lekkage werd niet opgemerkt gedurende verschillende dagen. Eenmaal ontdekt, werd de kolom onmiddellijk geleegd, maar de schade was gebeurd. Het water was door de pijpen gegaan en was gemengd met het ijzeroxidestof en had de warmtewisselaars ernstig gecontamineerd. Nucor besteedde meer dan een jaar aan het poging de warmtewisselaars te reinigen maar zonder succes.
Nucor confronteerde ook diverse andere operationele problemen in de installatie. Deze problemen waren: (i) ondergedimensioneerde pijpen voor het procesgas wat de stroom van het gas beperkte tot een waarde van 65% maximum van de ontwerpcapaciteit, (ii) frequente breuk van de gasafdichting voor de tuyèreplaat van de vloeibedreactor, (iii) opgeven van het ertsverhittingssysteem aangezien het faalde door slijtage wat de chemie in de reactor compromis deed en dus de kwaliteit en hoeveelheid product verder beperkte, (iv) ondergedimensioneerde verzameltank voor de scrubber, (v) onbetrouwbaar systeem voor het regelen van de stroom van product door de productkoeler wat hoge onderhoudskosten noodzakelijk maakte, (vi) onbetrouwbaar pneumatisch hiefsysteem voor het product wat frequente onderhoud vereiste, (vii) zeer kleine schroefvoeder die ertsvoedsel aan de installatie leverde, en (viii) onvoldoende pakking van de schroefvoeder die ernstig lekte.
Nucor werkte vier jaar met deze problemen, maar in 1998, door de daling van de staalprijzen, sloten ze de installatie. De installatie werd vervolgens gedemolished in 2002. Ondanks al de bovenstaande moeilijkheden, werden 357.712 ton ijzercarbide geproduceerd in de installatie wat aantoonde dat het proces technisch haalbaar was. Mechanische falen benadrukten de vereiste van adequate en betrouwbare faciliteiten.
Tweede poging om ijzercarbide op commerciële schaal te produceren was door Qualitech Steel Corporation in Corpus Christi, Texas, waar het een nieuwe installatie bouwde. Qualitech verwierf een licentie om ijzercarbide te produceren van ICH, maar veranderde het proces, toen Mitsubishi Corporation het project findeerde en twee reactoren en een pijpgroestijl, procesgasdistributiesysteem in de vloeibedreactor wilde gebruiken.
De Texas-installatie was net aan het in bedrijf gaan toen de moedermaatschappij in maart 1999 failliet ging, en de installatie produceerde slechts enkele duizend ton ijzercarbide voordat deze in 1999 werd gestopt en in 2004 gesloopt.
Frank A. Stephens, de zoon van Dr. Frank M. Stephens, Jr., verwierf in 2010 de exclusieve eigendom van de rechten op het ijzercarbideproces. In de vroege maanden van 2011 richtte hij International Iron Carbide LLC op. Het bedrijf bezit de rechten op 35 octrooien. Het nieuwe bedrijf analyseerde grondig de problemen die in de installaties in Trinidad en Corpus Christi zijn geconfronteerd en bereide gedocumenteerde oplossingen voor de problemen. Veel van de oplozingen worden echter als proprietair beschouwd. Enkele van de oplozingen zijn: (i) robuust ontwerp van mantel-en-buizen warmtewisselaars, (ii) gewijzigd ontwerp van procesgassysteem voor het bereiken van volle capaciteit, (iii) verbetering in het ontwerp van de vloeibedreactor en het gasdistributiesysteem waardoor de reactor toleranter is voor installatiestops, (iv) nieuw ontwerp voor de gasafdichting voor de tuyèreplaat in de vloeibedreactor wat het een dubbele gasafdichting maakt, (v) introductie van een flash-verhittingssysteem voor de ertsvoeding wat pneumatische transport van heet materiaal omvat, minimale vastestoffenvoorraad voor snelle starts en stops, eliminatie van hoekige offsets om slijtage te voorkomen, en modulaire constructie voor het vergemakkelijken van onderhoud, (vi) veranderingen in het scrubberontwerp waardoor de scrubber adequaat is om volle capaciteit te halen, (vii) vereenvoudiging in het productafhandelingssysteem wat het hiefsysteem voor het product dat de productkoeler binnenkomt elimineert, en (viii) gebruik van eductoren om vastestoffen te verplaatsen in plaats van mechanische transporteurs.
Op dit moment is er geen werkende installatie voor de productie van ijzercarbide. Echter, International Iron Carbide heeft hun ervaring (zowel de positieve als de negatieve) verkregen uit de twee eerste generatie installaties in Trinidad en Texas gebruikt en een ontwerp ontwikkeld voor een tweede generatie installatie wat gebaseerd is op de vele geleerde lessen. International Iron Carbide zoekt actief ondernemers voor samenwerking om de tweede generatie installaties te bouwen.
Het proces
Het ijzercarbide productieproces is schoon en eenvoudig. De drie hoofprocesstappen van het proces (Figuur 1) omvatten: (i) verwarmen van ijzererts tot ongeveer 700°C, (ii) contact maken van het hete ijzererts met gepercipiteerd H2 en CH4-gasmengsel bij een temperatuur van ongeveer 600°C en een absolute druk van ongeveer 4,5 kg/cm² in een vloeibedreactor voor omzetting van ijzeroxide tot ijzercarbide met sterke reducerende gassen, en (iii) afkoelen van het product tot ongeveer 65°C.
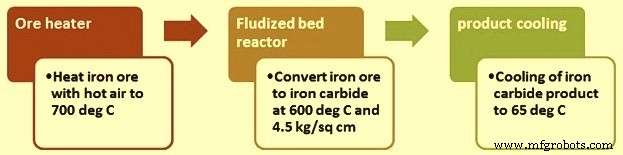
Figuur 1: Drie processtappen van het proces
De ijzererts is meestal hematiet, wat normaal een samenstelling heeft van 62% tot 65% Fe, 1% tot 5% gangue en 1 tot 6% vocht. De opgeslagen erts heeft meestal geen afdekking nodig, weer toegelaten. De factoren die de beslissing beïnvloeden ofwel of niet de mineralen te bedekken zijn de brandstofkosten, de inhoud van natuurlijk vocht, en het klimaat.
Van de ertsopslag wordt de erts getransporteerd naar een silo (dagbak). De silo slaat voldoende erts op om de installatie ongeveer 24 uur te laten draaien. Een variabele snelheid transportband meet en controleert de hoeveelheid erts die aan het ertsverhittingssysteem wordt gevoerd.
De ertsverhitter is een 'flash heater' wat bestaat uit drie cyclonen in serie. De ertsverhitter verhit de erts tot 710°C door de erts in contact te brengen met het hete oxidiserende gas dat de vuurplaats of brander verlaat. Het verhogen van de temperatuur van het ijzererts is nuttig voor het proces. Het helpt het proces omdat: (i) het het vocht uit de ertsvoeding verwijdert, en (ii) het deeltijds oxideert magnetiet indien aanwezig in de erts tot hematiet. Dit helpt de reacties in de reactor, aangezien hematiet sneller omgezet wordt tot ijzercarbide dan magnetiet. De ertsverhitter laadt het hete ijzererts in de voedersluishoppers, waar het wordt gehouden voordat het aan de vloeibedreactor wordt gevoerd.
De hete ertsvoorziening aan de reactor wordt gevoerd door twee sluishoppers die parallel werken. De sluishoppers zijn bekleed met refraktair materiaal. Ze hebben een piramidale of kegelvormige bodem (hopper). Typisch voedt één van de hoppers de reactor ongeveer één uur. Hoppers werken op een manier dat terwijlen één de reactor voedt, de andere hopper wordt gevuld.
De voederhoppers voorkomen ook de intrede van oxidiserende gassen in de reactor. Daarna wordt de hete erts gepergeerd met N2 en de druk verhoogd, wordt de hete erts continu aan de reactor gevoerd met een snelheid die toelaat dat één hopper leegloopt en gededruiseerd wordt op het moment dat de andere hopper gevuld is.
Vloeibedreactor en procesreacties
De vloeibedreactor gebruikt ijzerertsfijnen wat de behoefte aan voorbehandelingen zoals sinteren of pelletiseren beperkt. Het ideale voedermateriaal voor de reactor is de hematiet ijzerertsfi jnen met de grootte in het bereik van 0,1 mm tot 1,0 mm.
De binnenste diameter van de reactor is ongeveer 12 meter en werkt bij ongeveer 600°C. Het ontvangt het procesgas dat essential bestaat uit H2 en CH4. H2 wordt geïntroduceerd om de druk in de reactor vrijboord te handhaven bij 4,5 kg/cm² absolute druk. De compressoren recycleren het procesgas om een oppervlakte snelheid van 0,92 m/sec te verkrijgen.
In de vloeibedreactor converteren H2 en CH4 het opgewarmde ijzererts in ijzercarbide. Zuurstof combineert met H2 om water te vormen en koolstof (C) combineert met ijzer om ijzercarbide te vormen. De algemene chemie van het proces wordt beschreven door de vergelijking 3 Fe2O3 + 2 CH4 + 5 H2 = 2 Fe3C + 9 H2O. Deze reactie is een soort algemene samenvatting van alle reacties die in het proces plaatsvinden. De reactie verloopt met een relatief langzame snelheid, en de verblijftijd in de reactor is veel langer vergeleken met het proces in de staalproductieoven. Deze tijd kan echter verminderd worden door de temperatuur en druk te veranderen.
In de gasfase van de reacties zijn er drie basiscomponenten nl. (i) H2, (ii) O2 (zuurstof), en (iii) C. Deze drie elementen interacteren met elkaar om H2, H2O, CO, CO2 en CH4 te vormen. De concentratie van elk van deze verbindingen hangt af van verschillende factoren zoals: (i) verhouding van de massa's van de individuele elementen, (ii) temperatuur van het systeem, (iii) systeemdruk, en (iv) tot een mate de tijd waarin de elementen in contact zijn.
Een van de twee hoofd gasreacties is de stoomhervormingsreactie CH4 + H2O = CO + 3 H2. In deze reactie reageert aardgas met stoom om H2-gas te vormen wat voor het proces nodig is. De tweede belangrijke gasreactie is de water-gas shift reactie zoals beschreven in de vergelijking CO + H2O = CO2 + H2.
Wanneer de reactanten allemaal samen geplaatst worden bij een hoge temperatuur, wordt een gasmengsel verkregen met H2, H2O, CO, CO2 en CH4. Deze mengsel bevat ook een kleine hoeveelheid N2.
De gasreacties neigen te worden gecatalyseerd door de aanwezigheid van metaalijzer en/of ijzercarbide. De C en H2 voor de bovenstaande reacties komen van de reagentia toegevoegd in het proces. De O2 wordt onttrokken aan de erts door middel van de reactie Fe2O3 + 3H2 = 2Fe + 3H2O. Door de relatieve concentraties van C en H2 in het procesgas te controleren, is het mogelijk om de verwijdering van O2 uit de erts en de toevoeging van C om ijzercarbide te vormen te bevorderen.
De reacties om het ijzercarbide te vormen zijn licht endothermisch, zodat de temperatuur rond 600°C gehandhaafd wordt, en het is nodig om het procesgas te verwarmen tot 633°C.
De reactor werkt als een dichtte-fase vloeibedreactor. De gasbellen worden gevormd vanuit het procesgas in het vloeibed. De reactor ontvangt de erts aan één kant en loopt het product uit aan de andere kant. De interne baffles van de reactor voeren de vastestoffen binnen de reactor. De baffles minimaliseren kortsluiting van de vastestoffen in de reactor en creëren een meer uniforme verblijftijdfverdeling voor de vastestoffen. De retentietijd van vastestoffen is ongeveer 16 uur.
De procesgassamenstelling, temperatuur en druk worden continu gemonitord door de procesinstrumentatie. Het proces produceert een niet-pyroforsch product, wat dan opgeslagen en getransporteerd kan worden.
De reactor produceert ongeveer 42 ton per uur van het product (ijzercarbide). Het product wordt continu uitgevoerd via sluishoppers van zowel de reactor als de afgascyclonen voordat het door de productkoelers wordt geleid.
Eén van de vroegere procesproblemen was de ongewilde productie van vrij C (roet), afkomstig van de Boudouard-reactie, die C en CO2 vormt uit CO (2CO = C + CO2). Echter, International Iron Carbide heeft procescondities geïdentificeerd die de vorming van vrij C niet toelaten, en nog steeds ijzercarbide van hoge kwaliteit produceren. De specificaties van deze condities zijn van proprietaire aard.
De reactor loopt het ijzercarbideproduct uit via twee sluishoppers die (vergelijkbaar met die gebruikt om het hete ijzererts aan de reactor te voeden. De sluishoppers geven het product vrij aan atmosferische druk. In feite, terwijlen één het hete product ontvangt bij ongeveer 3,5 kg/cm² druk, loopt het andere het product uit naar het koelapparaat (de productkoeler) bij atmosferische druk. Het ijzercarbide verlaat de sluishoppers bij ongeveer 590°C en wordt gekoeld tot ongeveer 65°C door door de productkoelers te gaan. De hoeveelheid product in de productkoelers wordt gecontroleerd met een variabele snelheid uitvoervoerband dat het ijzercarbide naar de droge magnetische scheider transporteert. De magnetische scheider verwijdert een significante hoeveelheid gangue bevrijd (typisch 50%), wat echter afhangt van de kwaliteit van de ijzererts gevoerd aan het proces.
Een schematisch flowsheet van het ijzercarbideproces is gegeven in Figuur 2.
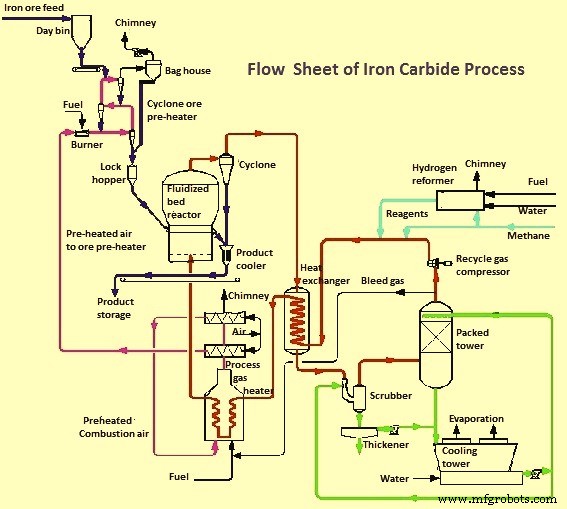
Figuur 2: Schematisch flowdiagram van ijzercarbide productieproces
Gasbehandelingssysteem
Het procesgas verlaat de reactor bij ongeveer 590°C. Het passeert door vier parallele cyclonen (de reactorcyclonen) die met refraktair materiaal bekleed zijn. Deze cyclonen verwijderen de meeste ingenomen vastestoffen uit het procesgas dat de reactor verlaat. De fijnen verzameld door de cyclonen (rond 36 ton per uur) stromen door zwaartekracht in een surge bin voordat ze gerecycled worden naar de reactor. Eventuele additionele vastestoffen passeren een serie sluishoppers voordat ze een productkoeler binnenkomen, wat de vastestoffen onder 65°C koelt (normaal rond 40°C), en uiteindelijk de vastestoffen toevoegt aan het product van de reactor gekoeld stroomopwaarts van de magnetische scheider.
Het procesgas dat de reactorcyclonen verlaat, passeert door vier parallele warmtewisselaars (de procesgaswarmtewisselaars) die de temperatuur van het procesgas reduceren tot 150°C. Een venturi-scrubber en een gepakte bedkolom (de gepakte toren) koelen het procesgas verder tot ongeveer 30°C om het water geproduceerd in de reactor te verwijderen en de overige fijn deeltjes in het procesgas die de cyclonen zijn ontweken te verwijderen. Dit zorgt ervoor dat de hoeveelheid fijnen in het procesgas laag genoeg is om schade aan de 'procesgas recycle compressoren' te voorkomen.
Een kleine stroom procesgas wordt verwijderd uit het recirculerende procesgas (het afblaasgas) dat de top van de gepakte toren verlaat en vóór het binnenkomen in de recycle gascompressoren, om de accumulatie van N2 in de circuit te voorkomen. De hoeveelheid afblaas hangt af van het N2-gehalte van het aardgas, de hoeveelheid N2 die in het systeem komt met de hete ijzerertsvoeding die de reactor binnenkomt.
De aanmaak reagentgas, normaal bestaande uit H2 en aardgas, treedt in het recirculerende proces voor de compressoren. De druk van het vrijboord in de vloeibedreactor regelt het exacte bedrag van H2 dat in het systeem geïntroduceerd wordt. Het bedrag aan aardgas dat aan het procesgas toegevoegd moet worden, wordt bepaald door de concentratie van CH4 in het procesgas.
Twee centrifugaal compressoren (de recycle gascompressoren), een in bedrijf en de andere op stand-by, recycleren het procesgas met een druk van ongeveer 4,20 kg/cm² aan de inlaat en ongeveer 5,30 kg/cm² aan de uitlaat. Het differentiële drukverschil over de compressoren regelt de stroom van het procesgas naar de reactor.
De vier gas-gas warmtewisselaars, die het procesgas afkoelen afkomstig van een vloeibedreactor, verwarmen het procesgas afkomstig van de compressoren, tot een temperatuur van ongeveer 520°C. Een gasverhitter (de procesgasverhitter) verhoogt de proces temperatuur verder tot ongeveer 630°C, gebruikmakend van het afblaasgas en aardgas als brandstof. Het uitlaatgas afkomstig van de verhitter levert energie om verbrandingslucht geleverd aan de ertsverhitter te verwarmen.
In het proces zijn er twee waterkoelingssystemen. Eén systeem voor direct contact met het procesgas (het "directe contact koelwater"), dat koelwater levert aan de 'venturi-scrubber' en de 'gepakte toren', waar in deze apparaten het water in direct contact komt met het procesgas. Het andere waterkoelingssysteem is het indirecte waterkoelingssysteem dat koelwater levert aan: (i) het koelingssysteem van de producten (productkoelers), (ii) de H2-hervormer, en (iii) andere kleine warmtewisselaars gebruikt voor het proces.
Het hete water dat de gepakte toren verlaat, keert direct terug naar de contact koeltoren voor de verwijdering van de warmte, terwijl het water dat de venturi-scrubber verlaat, door een verdikker gaat, waar het gefilterd wordt om de vastestoffen te verwijderen die in het gecontamineerde water aanwezig zijn.
Het proces produceert typisch een product dat 93% geconverteerd is tot ijzercarbide. De typische mineralogische en elementaire samenstelling van het product bestaat uit Fe3C- 91% tot 96%, Fe (totaal) – 89% tot 93%, Fe (met) – 0,5% tot 1%, SiO2 + Al2O3 – 2% tot 5%, Fe3O4 -2% tot 5%, C (als Fe3C) – 6% tot 6,5%, en O (als Fe3O4) – 0,5% tot 1,5%. IJzercarbide is magnetisch, dus als de gangue fysiek bevrijd is, ofwel vóór, tijdens of na het vercarbueringsproces, dan kan een droge magnetische scheiding uitgevoerd worden om het gangue-gehalte in het eindproduct te verlagen en dus de ijzergraad te verhogen.
Hoewel de analyse van het product kan variëren afhankelijk van het type erts gebruikt, is er in geen geval significant zwavel aanwezig. Fosforniveau hangt af van het type erts gebruikt en is meestal aanwezig in het product als P2O5. Maar de meeste fosfor komt in de ovenslak terecht, niet in het product.
De residuele elementen in de erts zijn normaal aanwezig in het product als oxiden, maar aangezien de meeste ijzerertsen erg lage niveaus van koper, nikkel, chroom, molybdeen of tin hebben, zijn er geen significante hoeveelheden van deze elementen in het eindproduct. Als resultaat is het geproduceerde ijzercarbide erg schoon en biedt een effectieve methode om de bijkomende residuele metalen tijdens staalproductie te verdunnen, terwijl de zwavel die doorgaans met sommige virgine ijzerbronnen komt, vermeden wordt.
De typische verbruiken van materialen, energie, en aan de batterijgrens per ton ijzercarbide zijn: ijzererts – 1,42 ton, aardgas – 350 Mcal, elektriciteit – 400 kWh, water – 1,2 m³, stikstof – 10 m³ en arbeid – 0,22 werknemersuren.
IJzercarbide is ook erg milieuvriendelijk en biedt grote milieuvoordelen. Het proces bereikt de laagste C-emissie van alle virgine-ijzer staalproductieprocessen, producerend slechts 1,09 kg CO2 voor elke kg staal geproduceerd. Dit is veel minder dan de 2,01 kg voor de conventionele hoogoven-basis zuurstofoven route van staalproductie, 3,09 kg voor kool-gebaseerd DRI, en 1,87 kg voor aardgas-gebaseerd DRI – EAF route van staalproductie. Alleen staal volledig gemaakt van schroot bereikt een lagere emissie.
Voordelen van ijzercarbide en de productie ervan
Voordelen van ijzercarbide en het productieproces ervan bestaan uit het volgende:
- Het is het betere ladingmateriaal dan andere materialen voor de EAF aangezien het ongeveer 6,0% tot 6,5% C bevat en geproduceerd wordt uit virgine ijzererts en dus verwaarloosbare bijkomende elementen bevat. Gebruik van ijzercarbide in staalproductieprocessen resulteert in een laag gehalte aan N2 en H2 in het staal.
- Het is niet pyroforsch en dus veilig en gemakkelijk te hanteren.
- Het is een dicht, granulaire poeder dat gemakkelijk in vloeibaar staal oplost. Het kan gemakkelijk geïnjecteerd worden in een BOF en/of een EAF, waar het direct oplost.
- Het proces van het produceren van ijzercarbide is milieuvriendelijk aangezien er geen agglomeratie van ijzererts vereist is.
- De enigste bijproducten van het proces zijn water en CO2, en de hoeveelheid CO2 gegenereerd is veel minder dan de hoeveelheid gegenereerd tijdens de productie van staal door andere processen. Verder verlaat een grote hoeveelheid CO2 de hervormer in een stroom gas dat geconcentreerd is, wat makkelijk opgeslagen en/of hergebruikt kan worden voor andere doeleinden.
- Het proces gebruikt ijzerertsfijnen, die minder kostbaar zijn dan pellets en ijzerertsklonten.
- De noodzaak van briketteren van het product is er niet.
- Het proces werkt bij lage temperatuur en is een thermisch efficiënt proces.
- Het proces is een gesloten lus proces dat 100% van de toegevoegde reagentia gebruikt.
- Het proces is eenvoudig, bestaande uit een enkele trap reactor, wat makkelijk te controleren is.
Productieproces
- FINEX-proces: Geavanceerde vloeibare ijzerproductie met ijzererts-fijnen & non-coking kool
- ITmk3: Kobe Steel's Eco-vriendelijk IJzerknoppen Productieproces
- HIsmelt: geavanceerde directe smelting voor vloeibaar ijzerproductie
- HIsarna ijzerproductieproces: ultra-laag-koolstof staalproductie
- CONARC: Fusie van Converter en Lichtboogoven voor Superieure Staalproductie
- Staalwalsen: Precisieproductieproces Uitgelegd
- Productie-efficiëntie maximaliseren met ijzergiet-leveranciers
- Proces- vs. Discrete Productie: Belangrijkste Verschillen en Voordelen
- PCB-productie in het 5G-tijdperk: Trends en uitdagingen
- Top 5 metaalsnijprocessen in de moderne productie
- Hoe wolframbijde snijgereedschappen gemaakt worden: van mijnbouw tot coating