



Efficiënte staalproductie met kernloze inductieovens
Staalproductie in inductieoven
Kernloze inductieovens worden al meer dan 50 jaar in de ferroe industrie gebruikt en zijn nu een van de meest populaire middelen om ferroe materialen te smelten en te houden. Inductiesmelten had een dramatische groei tijdens de jaren '60 gebaseerd op netfrequentie technologie, en later met de grootschalige invoering van middelfrequentie stroomvoorziening tijdens de jaren '80. Het maken van zacht staal in de inductieoven werd voor het eerst geëxperimenteerd tijdens de vroege jaren '80 en won populariteit toen de productie van sponsijzer met behulp van kool-gebaseerd proces van rotatieovens populair werd.
Inductieoven is een type elektrisch smeltoestel dat elektrische stroom gebruikt om metaal te smelten. Het principe van inductiesmelting is dat een hoge spanning elektrische bron van een primaire spoel een lage spanning, hoge stroom in het metaal (secundaire spoel) induceert. Inductieverhitting is simpelweg een methode van warmte-energieoverdracht. Twee wetten die inductieverhitting regelen zijn: (i) elektromagnetische inductie, en (ii) het joule-effect.
Kernloze inductieoven omvat een relatief dunne refraktaire kraag omringd door een watergekoelde koperen spoel gevoed vanuit een enkele AC-voorziening. Wanneer de spoel geenergiseerd wordt, zorgt de wisselende axiale magnetische veld voor een stroom in elektrisch geleidende stukken ladingmateriaal binnen de kraag. De geïnduceerde vermogen in de lading hangt af van de fysieke eigenschappen van het materiaal, de flux die het koppelt en zijn geometrische vorm. Afhankelijk van de weerstand van het te smelten materiaal, converteert de kernloze inductieoven elektrische energie in warmte voor de lading met een efficiëntie van tussen 50% en 85%, hoewel de ovenefficiëntie verder wordt verminderd door thermische verliezen door straling van het smeltingoppervlak en geleiding door de ovenbekleding.
Middelfrequentie inductieovens die doorgaans gebruikt worden voor staalproductie gebruiken de warmte geproduceerd door wervelstromen gegenereerd door een hoogfrequent wisselveld. De inductor is meestal van koper om de elektrische verliezen te beperken. De inductor is watergekoeld. De oven bestaat uit een kraag gemaakt van een geschikt refraktair materiaal omringd door een watergekoelde koperen spoel. In dit ovotype wordt de lading gesmolten door warmte gegenereerd van een elektrische boog. De spoel draagt de hoogfrequente stroom. Het wisselende magnetische veld geproduceerd door de hoogfrequente stroom induceert krachtige wervelstromen in de lading wat resulteert in zeer snelle verhitting.
Energieverbruik en verliezen
Elektrische energie nodig voor het verwarmen van één ton ijzer tot 1500°C is 396 kWh. In de oven treden verschillende verliezen op die het specifieke energieverbruik verhogen. De verliezen bestaan uit: (i) thermische verliezen, (ii) ovenspoel verliezen, (iii) condenserbank verliezen, (iv) omvormer verliezen, en (v) verliezen aan de hoofdzijde transformator. Hoe hoger de verliezen, des te lager de ovenefficiëntie. Thermische verliezen dragen het meest bij aan energieverlies. De belangrijkste thermische verliezen zijn: (i) stralingsverlies van de oventop, (ii) geleidingsverliezen van de refraktaire bekleding, (iii) warmteverliezen in koelwater van de spoel, en (iv) warmte meegevoerd door de verwijderde slak.
Tijdens het maken van een hitte, verliest de oven constant warmte zowel naar het koelwater als door straling van de mantle en het blootgestelde metaaloppervlak. Elektrische energie moet uitgegeven worden om dit warmteverlies te compenseren. Daarom is hoe langer de hittetijd, des te groter de ovenonefficiëntie.
Grondstoffen
Kernloze inductieoven wordt meestal beschouwd als 'dode smelt' eenheid, waar effectief slechts minimale veranderingen plaatsvinden tijdens het proces. Daarom spelen de grondstoffen een belangrijke rol tijdens staalproductie.
Grondstoffen voor het maken van een hitte in de oven moeten geselecteerd en gecontroleerd worden om te zorgen dat het vloeibare staal na gieten in de continue gietmachine de beoogde mechanische eigenschappen en chemische samenstelling heeft en vrij is van defecten. Naast de kwaliteit van het geproduceerde staal beïnvloeden grondstoffen ook: (i) volume van geproduceerde slak, (ii) refraktaire bekledingslevensduur, en (iii) veiligheid van zowel de installatie als het werknemerspersoneel. Verder hebben grondstoffen samen met hun ladingspraktijk een aanzienlijke invloed op het specifieke verbruik van elektrische energie en de ovenproductiviteit.
De belangrijke parameters die in grondstoffen gecontroleerd moeten worden zijn: (i) grootte, (ii) bulkdichtheid, (iii) chemische samenstelling, (iv) schoonheid, hoeveelheid contaminatie, en vrijheid van roest, schilfer, zand, vuil, olien/vet, en (v) niet-metallische coatingen. Ladingmateriaal met bulkdichtheid groter dan 1 ton/m³ geven lager energieverbruik dan ladingmaterialen met lagere bulkdichtheid van ongeveer 0,5 ton/m³.
Onder de verschillende grondstoffen die gebruikt worden voor het maken van een hitte, nemen metallen de leeuwendeel in zowel technologie als economie. De belangrijkste grondstoffen voor staalproductie in inductieoven zijn: (i) staalschroot, (ii) ijzerschroot en/of gietijzer, (iii) sponsijzer, (iv) verkoolingsmiddel, en (v) additieven. Van deze zijn de eerste drie metallen.
Vuil of gecontamineerd schroot neigt ertoe een slaklaag af te zetten op de ovenrefraktaren. Dit gebeurt op, of net onder, het vloeistofniveau in de kraag en beperkt de hoeveelheid vermogen die door de oven wordt getrokken. De effectieve reductie in de interne diameter van de oven kan ook het laden moeilijker en verlengd maken. Dit beïnvloedt weer de energie-efficiëntie van de oven.
Roestig schroot duurt niet alleen langer om te smelten maar bevat ook minder metaal per lading. Schroot moet gecontroleerd worden om te zorgen dat voorbeklede stalen zoals geblikte plaat en zinkbeklede niet शामिल zijn, aangezien deze materialen overmatige hoeveelheden metallurgische rook en slak produceren. Voor elk 1% slak gevormd bij 1500°C is het energieverlies 10 kWh per ton.
In tegenstelling tot staalschroot, ijzerschroot, en gietijzer, wordt sponsijzer gekenmerkt door: (i) hoge porositeit, (ii) lage dichtheid, (iii) lage thermische geleiding, (iv) hoge specifieke oppervlakte, (v) hoog zuurstofgehalte, en (vi) intermediair koolstofgehalte. Sponsijzer heeft uniforme chemische en fysieke kenmerken. Het heeft een laag percentage aan bijkomende metallische elementen (rond 0,02%) en laag zwavelgehalte.
Additieven gebruikt voor het maken van staal in een inductieoven zijn normaal ferrolegeringen. Ferrolegeringen moeten gecontroleerd worden of ze voldoen aan de specificatie voor grootte, gradatie en samenstelling. In het bijzonder moeten ze gecontroleerd worden op fijnen aangezien dit een bron is van hoge verliezen en dus variatie in de verwachte chemie van het staal gemaakt in de hitte.
De rol van verkoolingsmiddel tijdens staalproductie in de inductieoven is om zuurstof uit het sponsijzer te verwijderen die in de vorm van FeO aanwezig is en om koolstofopname in het vloeibare staal te voorzien tot het gewenste niveau. Petroleumcokes en anthracietkool zijn twee populaire verkoolingsmiddelen die gebruikt worden tijdens staalproductie in de inductieoven. Echter, koolstofinvoer in het bad via gietijzer of gietijzerschroot is meer wenselijk om betere herwinning van koolstof te hebben. Gebruik van zeer fijn deeltjesgrootte van het verkoolingsmiddel is te vermijden vanwege overmatig verlies. Andere verkoolingsmiddelen die gebruikt kunnen worden zijn metallurgische cokes, ijzercarbide en metallurgisch siliciumcarbide (63% silicium en 31% koolstof). Siliciumcarbide wordt normaal met schroot geladen en heeft de voordelen van: (i) snellere absorptie, (ii) werkt als ontzurer, en (iii) verbetert de bekledingslevensduur.
Een nauwkeurige berekening van de benodigde lading-mix gebaseerd op materiaalanalyses, en een nauwkeurige gewichtsbepaling en metering van ladingmaterialen en additieven (verkoolingsmiddel en additieven) zijn basisvoorwaarden voor het minimaliseren van smelttijden en stroombehoefte naast het waarborgen van de juiste samenstelling van het vloeibare staal. Het gebruik van schone en droge ladingmaterialen is nodig voor betere resultaten.
Efficiënte bedrijfsvoering van de inductieoven hangt voornamelijk af van de implementatie van de bedrijfspraktijken. De stappen betrokken bij de bediening van de inductieoven zijn getoond in Figuur 1.
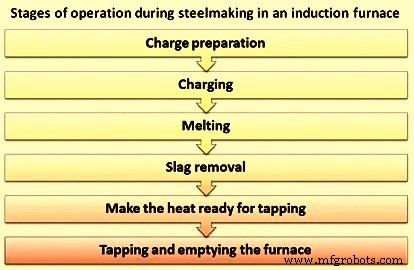
Figuur 1: Stadia van bedrijf tijdens staalproductie in een inductieoven
Lading voorbereiding en laden
Energieverbruik wordt aanzienlijk verhoogd door onjuiste ladingspraktijken. De slechtste praktijk is om een kleine hoeveelheid te laden en te wachten tot smelting plaatsvindt voordat verder materiaal wordt toegevoegd. De beste praktijk is om lading toe te voegen tot het niveau van de top van de stroomspoel en op te vullen naarmate de lading zakt.
De grondstoffen moeten afgewogen en op de werkvloer nabij de oven gerangschikt worden vóór het starten van een hitte. De te laden grondstoffen worden opgeslagen in geschikte containers en moeten klaar zijn voor laden door de gekozen methode. Het verkoolingsmiddel en additieven moeten nauwkeurig afgewogen en correct behandeld worden om verspilling tijdens het hanteren te voorkomen.
De maximale grootte van een enkel stuk metaal/schroot moet minder dan 0,4 keer de diameter van de ovenkraag zijn. Dit voorkomt brugvorming. Verder moet elke lading metaal/schroot ongeveer 10% van het volume van de ovenkraag zijn. Ook moet gewaarborgd worden dat er praktisch geen scherpe randen zijn aangezien dit de refraktaren kan beschadigen.
Middelfrequentie kernloze ovens worden bediend zonder een sump (hiel). Ladingsmethoden voor deze ovens hangen af van verschillende factoren waaronder: (i) ovenformaat, (ii) ovendoorvoer, en (iii) gebruikte ladingmaterialen.
Zowel mechanische als handmatige methoden kunnen worden gebruikt maar de drie bovenstaande factoren beslissen normaal de methode. Voor magnetische materialen zoals staalschroot, gietijzer, gietijzer en walmijafval, wordt een kraan met elektromagneet gebruikt voor direct laden van de oven. Sponsijzer kan zowel geladen worden door kraan met elektromagneten en/of handmatige methoden.
Handmatige ladingsmethoden zijn alleen echt geschikt voor kleinere ovens. Waar doorvoeren hoog zijn of de bedrijfsomstandigheden moeilijk, worden ladingmaterialen aan de oven toegevoegd door valbodem emmers of trillende laders, die vaak weegapparaten ingebouwd hebben om correcte ladingssamenstelling te waarborgen.
De oven mag nooit verder geladen worden dan het spoelniveau, nl. de oven tot zijn capaciteit laden. Verder moet begrepen worden dat naarmate de ovenbekleding verslijdt, de hoeveelheid ladingmaterialen dienovereenkomstig moet toenemen. De juiste volgorde van laden moet worden gevolgd. Laden van lichte schroot aan de bodem gevolgd door zwaardere schroot bovenaan beschermt de bodembekleding tegen schade tijdens laden. Laden van nat of vochtig materiaal in de smelt kan explosie veroorzaken en moet vermeden worden.
Smelten en slakverwijdering
Het materiaal wordt in de lege oven geladen tot de bovenste rand van de ovenspoel. Wanneer de elektrische stroomvoorziening ingeschakeld wordt, wordt een spanning in het geladen materiaal geïnduceerd, wat sterke wervelstromen veroorzaakt. Vanwege de hoge elektrische stroom en de weerstand van het materiaal, wordt het materiaal opgewarmd tot het smeltpunt.
Het smeltende materiaal zakkent samen, en de oven kan opnieuw geladen worden met meer materiaal. In middelfrequentie ovens wordt het materiaal niet in het vloeibare bad geladen, maar op het nog vaste materiaal.
In het geval van sponsijzer in de lading, is het zuurstof in het sponsijzer in de vorm van FeO, wat heftig reageert met koolstof in het vloeibare bad en de warmteoverdracht, slak-metaal contact en homogeniteit van het bad verbetert.
Voor het vergemakkelijken van de smeltoperatie, is periodieke verwijdering van slak vereist aangezien het zich op de top van het vloeibare bad verstijft en verdere smelting van het sponsijzer belemmert. Sponsijzer kan direct in het vloeibare metaal toegevoegd worden wanneer de roeractie de warmteoverdracht ernaar versnelt en de smelting bevordert. Zorg is nodig om te waarborgen dat er voldoende vloeibaar bad is voordat sponsijzer wordt toegevoegd.
Ongeacht de ladingsmodus, wordt sponsijzer altijd geladen na initiële vorming van vloeibaar bad (nl. hiel) door smelting van staalschroot. Smelting van sponsijzer wordt sterk beïnvloed door factoren als koolstofgehalte van het vloeibare bad en graad van metallisering van sponsijzer. Koolstofgehalte van het vloeibare bad reageert met het ongereduceerde ijzeroxidegehalte van het sponsijzer wat evolutie van CO en CO2 gassen uit het vloeibare bad geeft nl. koolstof kookt plaatsvindt, wat resulteert in de daaropvolgende verwijdering van waterstof en stikstof gassen, uiteindelijk produceerend schoon staal. Koolstof kookt plaatsvindt aan slak-metaal interface door de reactie 3 FeO + 2C = 3 Fe + CO + CO2.
Koolstofgehalte in het vloeibare bad moet op een behoorlijk niveau gehouden worden om geschikte koolstof kook te handhaven tijdens de smeltperiode. De hoeveelheid benodigde koolstof (C, in kg) om het FeO-gehalte van het sponsijzer te reduceren wordt gegeven door de vergelijking C = 1,67 [100 – % M – {(% Slak /100) x % Fe}]. Hierbij is M de graad van metallisering en Fe de hoeveelheid ijzer in de slak.
Koolstof in de vorm van anthraciet of petroleumcokes wordt normaal gedurende de gehele metallische ladingsperiode toegevoegd om menging te verbeteren en de hoeveelheid trim-toevoegingen aan het volledig vloeibare bad te reduceren. Middelfrequentie ovens tonen minder vigoureuze roeractie naarmate de bedrijfsfrequentie toeneemt. Dit maakt de toevoeging van koolstof aan het volledig vloeibare bad moeilijker.
Slakken die doorgaans ontwikkeld worden in middelfrequentie kernloze ovens zijn niet vloeibaar en tamelijk zwaar en kleverig en vaak droog en in de vorm van een droge slak. Verwijdering van de slak wordt daarom doorgaans vergemakkelijkt door het gebruik van ontlakingslepel met lange staalstaven. Deze lepels zijn speciaal gemaakt voor het doel.
Als slakcoagulanten gebruikt worden om de verwijdering van de slak te helpen, moet hun gebruik strikt gecontroleerd worden om chemische aanval op het ovenbekledingsmateriaal te voorkomen. Slakvolumes kunnen gereduceerd worden door het selecteren van schone en juiste ladingmaterialen en met sponsijzer met hoger percentage van totaal ijzer.
Metaalverliezen voor metallische ladingmaterialen hangen af van de fysieke grootte van het component en hun kwaliteit, maar zijn normaal minder dan 5%, met een eerlijk deel van dit verlies te wijten aan uitstromen en spatten tijdens de ontlakings- en gietoperaties. Herwinning van koolstof hangt af van de grootte en kwaliteit van het verkoolingsmiddel, methode van toevoeging, en tijdstip van toevoeging. Het kan verwacht worden binnen een bereik van 85% tot 95%.
Hitte klaarmaken, tappen en leegen van de oven
Wanneer het vloeibare vullingsniveau ongeveer de bovenste rand van de spoel heeft bereikt, wordt een monster genomen en het materiaal voor de eindanalyse aan de oven toegevoegd. Dit materiaal wordt nu gesmolten, en de smelt opgevoerd tot een temperatuur van 80°C tot 100°C onder de taptemperatuur.
Wanneer de gietkan klaar is, wordt de oven ontlast en opgevoerd tot de taptemperatuur. In het geval van middelfrequentie ovens, zijn 2 tot 5 minuten nodig voor deze activiteit. De vloeibare temperatuur wordt gemeten met een dip-thermocouple. Vóór tappen wordt een kleine hoeveelheid ferrolegeringen in de oven geladen om enige kokende actie tijdens tappen te voorkomen.
In de gietkan wordt de vereiste hoeveelheid ferrolegeringen en verkoolingsmiddel (indien vereist) in de kanbodem gelegd en het metaal getapt.
Procescontrole en automatisering
Het moderne concept van staalproductiewinkels omvat controle van alle functies die plaatsvinden zodat een gedetailleerde kennis van kwaliteit van vloeibaar staal en kosten verzameld kan worden. vroeger hadden alleen de grotere staalproductiewinkels een vorm van ovencontrole. Echter, de lage kosten van computers en programmeerbare logica controle (PLC) apparaten laten nu controlesystemen van variërende complexiteit economisch installeren in kleinere installaties. Deze systemen voeren verschillende functies uit die kunnen worden geclassificeerd onder de koppen: (i) procesautomatisering, (ii) procesmonitoring, (iii) informatieweergave en registratie, en (iv) interfaceren met andere ovens en controlesystemen.
Procesautomatisering
De meest geavanceerde automatiseringssystemen kunnen de staalproductiecyclus controleren van de selectie van ladingmaterialen tot het tappen van het vloeibare staal en ook interfaceren met andere managementsystemen. Eenvoudigere systemen controleren alleen de staalproductieoperatie. Voor het functioneren hebben deze systemen informatie nodig over ladinggewicht, tijd en stroomtoevoer. Het ladinggewicht wordt verkregen van belastingcellen of invoer van de operator terwijl tijd bekend is van de interne klok van het apparaat dat gereset wordt bij de start van elke hitte. Vermogen wordt afgeleid van de spanning en stroommetingen voor de ovenspoel. De energie-invoer wordt dan berekend en vergeleken met een ingestelde waarde die bepaald wordt uit de ervaring van de fabrikant met gelijke ovens en kan door de operator worden aangepast aan het individuele geval. Wanneer de ingestelde waarde bereikt is, wordt de oven automatisch uitgezet en is de lading gesmolten rond de doeltemperatuur. Meting van deze parameters is redelijk nauwkeurig, maar variatie in de lading en hoe het in de oven ligt resulteert in wisselende geïnduceerde energie zodat de verkregen temperatuur varieert tussen de hitten. De volgende stap is om het metaal te oververhitten tot de ingestelde taptemperatuur wat alleen bereikt kan worden als de starttemperatuur bekend is. Dit wordt verschaft door te waarborgen dat een nauwkeurige dip-metingen van het vloeibare metaal wordt genomen, met het resultaat ofwel direct gevoerd naar het controlesysteem of ingevoerd door de operator.
Tussen smelten en oververhitten, wordt het metaal normaal ontlast, bemonsterd en de samenstelling aangepast om specificaties te halen. Indien vereist, houdt het controlesysteem de temperatuur op elk ingesteld waarde en berekent het optimale vermogensniveau om dit te doen. Op deze manier wordt een nauwkeurige controle gehouden op de toegevoerde energie, vermijdend hoge energiekosten en overmatige temperatuur.
De controlesystemen kunnen gebruikt worden voor andere automatische operaties zoals: (i) koud starten oven, en (ii) sinteren van een nieuwe bekleding. In deze gevallen wordt temperatuurdata verschaft door thermocouples en het systeem controleert de temperatuur door het vermogen te variëren.
Procesmonitoring
Terwijl de staalproductieoperatie wordt gecontroleerd, kan het systeem ook de hulpsystemen monitoren zoals water, hydraulica, stroomvoorziening en rookonttrekkingssysteem. Wanneer een probleem optreedt, waarschuwt een alarmweergave de operator. Een langetermijnrecord kan worden bijgehouden van de spoelstroom en zijn trends bij een bepaalde spanning aangezien elke toename kan wijzen op bekledingsverslijting. Daarom kan het systeem de operator een indicatie geven wanneer de refraktaren vervangen moeten worden.
Informatieweergave en registratie
Het controlesysteem verschaft de informatie en de complexere systemen doen dit op alle niveaus van operator tot management. Een visueel display unit (VDU) geeft informatie over energieverbruik, vermogen, temperatuur en metaalgewicht in de oven tijdens smelten, houden en oververhitten. De data wordt frequent in grafische vorm getoond om het lezen van de informatie te helpen. Er zijn verschillende menuscreens voor verschillende functies zoals: (i) om alarmen aan te duiden, (ii) om de bekleding te passen, of (iii) om te tappen. Een slavemonitor kan het display dupliceren weg van het ovenplatform. De eenvoudigere systemen kunnen een vloeibare kristal display (LCD) hebben die dezelfde algemene data kan verschaffen maar niet grafisch.
De operator kan communiceren met het systeem om informatie in te voeren of instellingen te wijzigen, met toetsenborden, lichtpennen of touchscreens afhankelijk van de voorkeur van de fabrikant en de sophistication van het systeem. Records kunnen ook verschaft worden voor een hitte, een dienst of een maand.
Interfaceren met andere ovens en controlesystemen
Systemen zijn ook ontworpen om de staalproductieoperaties met meer dan één oven te controleren. Het systeem controleert dan alle ovens en optimaliseert het smelten om de vereiste metaaluitvoer van de gehele staalproductieinstallatie te geven. Het houdt rekening met de vermogensbeperkingen die op sommige periodes van de dag worden opgelegd door het contract met de elektriciteitsleveranciers en optimaliseert de staalproductie om de beste smeltsnelheid te geven.
Systemen zijn ook ontwikkeld om te rapporteren aan en informatie te ontvangen van een controledraagnetwerk dat op een hoger niveau opereert. Het kan handelen op informatie van het netwerk zoals een verandering in metaalgietemperatuur, verandering in legeringsamenstelling, grondstofbeschikbaarheid en ladinggewicht en de ovens dienovereenkomstig bedienen.
De bovenstaande beschreven controlesystemen zijn een methode om automatische controle van smelten, houden en tappen te bieden. Ze kunnen de oven vanaf koud starten, de bekledingssintercyclus controleren en een continue diagnostische controle maken op de stroomvoorziening, de ovencomponenten, de hulpsystemen en de ovenbekleding. Elke fout of storing kan geïdentificeerd en de aandacht van de operator getrokken worden. Uitgebreide records kunnen worden bijgehouden van alle gemonitorde data voor managementcontrole. De systemen kunnen meer dan één oven controleren en deel uitmaken van een groter netwerk dat alle functies van de smeltwinkel controleert. De meest gesophisticeerde systemen zijn niet kosteneffectief voor kleine staalproductiewinkels. Sommige systemen kunnen geretrofit worden aan bestaande apparatuur.
Productieproces
- Inslagdeeltjes in staal: oorzaken, typen en beheersing in secundaire staalbereiding
- Groene staalproductie: De industrie revolutioneren voor een koelere planeet
- Inductieoven-staalmaking: efficiënte elektrische smelttechnologie
- Energy Optimizing Furnace (EOF): High-Tech Stalenproductietechnologie
- Optimalisatie van Hoogovensoperaties met Nootscokes: Efficiëntie en Kostenvoordelen
- Optimaliseren staalproductie: hot metal gebruik in elektrisch boogovens
- DC Lichtboogoven: Efficiënte Enkele-Elektrode Stalenproductietechnologie
- Voorkomen van Onregelmatigheden in Hoogovenoperatie: Bewezen Strategieën
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- CAS-OB-proces: geavanceerde secundaire staalproductie met argon- en zuurstofbehandeling
- De Chemie Achter Basic Oxygen Furnace Staalproductie