



CLU Proces voor Roestvrij Staal: Efficiënte Koolstofverwijdering & Legering
CLU Proces voor Roestvrij Staal Productie
Het roestvrij staal productieproces heeft enkele basiskenmerken zoals koolstof (C) verwijdering, ontzuring en desulfurisatie. In het productieproces worden deze operaties doorgaans gecombineerd met sommige legeringen met vast materiaal alsook stikstof (N₂) controle. Deze vereisten worden op verschillende manieren vervuld in de diverse processen die worden ingezet voor de productie van roestvrij staal.
Het CLU proces is vergelijkbaar met het AOD (argon zuurstof decarburisatie) proces voor het maken van roestvrije stalen. CLU verwijst naar het Creusot-Loire Uddeholm proces voor roestvrij staal productie. Het gebruikt ook vloeibaar staal uit een lichtboogoven (EAF) of een vergelijkbare primaire staalverwaringsoven. De grootste aanleiding voor de ontwikkeling van het CLU proces was het idee om oververhitte stoom als verdunningsgas te gebruiken in plaats van argon (Ar) gas wat in het AOD proces wordt gebruikt. Oververhitte stoom is gebruikt als procesgas in roestvrij staal productie sinds begin jaren '70 toen deze technologie werd ontwikkeld bij Uddeholms Degerfors staalfabriek in Zweden. In Frankrijk vond een vergelijkbare ontwikkeling plaats binnen de Creusot-Loire groep. Het ontwikkelde proces werd Creusot Loire Uddeholm (CLU) proces genoemd.
De converter die oorspronkelijk in het CLU proces werd gebruikt, was een bodemgeblazen converter, wat het onderscheidt van de zijgeblazen AOD converter. Echter, tegenwoordig is het CLU proces met het gebruik van een zijgeblazen converter ook beschikbaar.
De eerste commerciële fabriek die het CLU proces gebruikte, werd in 1973 gebouwd door Uddeholm. Tussen 1973 en 2003 werd roestvrij staal geproduceerd in Uddeholms Degerfors staalfabriek in een 80 ton converter waar oververhitte stoom, Ar, N₂, zuurstof (O₂) en gecomprimeerde lucht werden gebruikt als procesgassen. De converter in de Degerfors staalfabriek werd 30 jaar lang als CLU proces voor roestvrij staal productie bediend voordat het in 2003 buiten gebruik gesteld werd. Een doorsnede van de CLU bodemgeblazen converter is weergegeven in Fig 1.
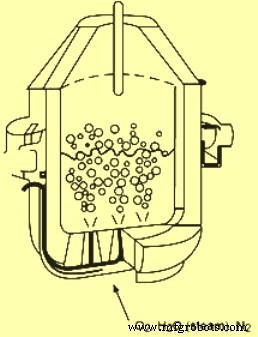
Fig 1 Doorsnede van CLU converter
De technologie had over de jaren een matige expansie. In totaal zeven fabrieken hadden oververhitte stoom industriëel als procesgas gebruikt. Het proces wordt ook gebruikt door Samancor Ferro metals in Zuid-Afrika voor de productie van medium koolstof (C) ferrochroom (Fe-Cr). Acerinox Columbus Stainless in Middelburg, Zuid-Afrika, koos dit proces voor hun twee 110 ton converters voor hun roestvrij staalfabriek. Tussen 1995 en 2002 gebruikte Columbus Stainless oververhitte stoom in de converter tijdens het raffinageproces. Echter in 2002 werd besloten de stoom blaaskapaciteit te verwijderen omdat de markt toen voldoende Ar bood om de lokale vraag te voldoen en tegelijkertijd een deel van de oorspronkelijke ketelapparatuur versleten was. Oververhitte stoom blaaspraktijk in de converters werd in 2008 hergeïntroduceerd en het werd mogelijk voor Columbus Stainless om twee converters met stoom te laten opereren. Volgens Columbus Stainless management was de hoofdmotivatie om stoom blaaskapaciteit in hun converters te herinstalleren om Ar pieken te verlagen en het algehele Ar verbruik te reduceren om de Ar voorziening van de lokale markt beter te matchen.
CLU Proces Werking
Net als het AOD proces, gebruikt het CLU proces ook de verdunningstechniek. Het proces is gebaseerd op het principe dat de decarburisatie moet plaatsvinden bij een verminderde partiële druk van koolstofmonoxide (CO) omdat het koolstof-chroom evenwicht in een staalbad zeer afhankelijk is van de partiële druk van de CO in de gasbellen die tijdens de decarburisatie worden gecreëerd. Het koolstof-chroom evenwicht bij twee verschillende temperaturen en drukken is weergegeven in Fig 2.
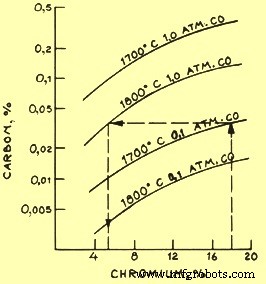 Fig 2 Koolstof – Chroom evenwicht bij twee verschillende temperaturen en drukken
Het gebruik van inert gas verlaagt de partiële druk van CO in het bad, wat hogere chroom (Cr) gehaltes in evenwicht met lagere C gehaltes toelaat. De initiële prikkel om de CLU technologie te ontwikkelen was de wens om de partiële druk van CO te verlagen door hulp van purging met een goedkopere inert gas en de behoefte aan grote hoeveelheden Ar, wat duur is en wiens beschikbaarheid ook zeldzaam is, te verminderen.
De decarburisatieperiode bestaat uit het injecteren van een zuurstof-stoom mengsel. De fundamentele achtergrond van stoomgebruik in de converter ligt in de reductie van stoom wat wordt voorgesteld door de volgende vergelijking:
H₂O (g) + 241,9 kJ/mol = H₂ (g) + 0,5 O₂ (g)
De stoom dissocieert in het staal, en de waterstof (H₂) fungeert als spoelgas op dezelfde manier als Ar in het AOD proces, en de O₂ fungeert als raffinagemedium. Het proces van dissociatie van stoom is endotherm en neemt warmte uit het staalbad. Dit helpt bij het controleren van de temperatuur van het staalbad.
In hun proces keek Creusot-Loire ook naar de mogelijkheid van het gebruik van tuyères met brandstofbescherming, wat het blazen van zuivere O₂ en de adoptie van de moderne techniek voor de raffinage van koolstofstaal zou toestaan. Zo kon de raffinage met hoge snelheid plaatsvinden vanuit zeer hoge initiële C en silicium (Si) gehaltes.
Het gebruik van 1 kg oververhitte stoom vervangt 1,25 Nm³ Ar (of N₂), 0,625 Nm³ O₂ in termen van procesgas en 10 kg schroot in termen van koelcapaciteit. De oververhitte stoom wordt hoofdzakelijk gebruikt om tactische koelstoffen te vervangen in gevallen waar de toegepaste strategie betekent dat de converter dicht bij zijn maximale capaciteit opereert. Oververhitte stoom kan ook voor koeling gebruikt worden in gevallen waar geschikte koelstoffen niet beschikbaar zijn of niet logistiek te hanteren zijn.
Waterstof (H₂) uit de stoom lost zich in het staal op op een vergelijkbare manier als N₂. In tegenstelling tot N₂, is de verwijdering echter extreem snel naar niveaus beneden wat kritisch is in roestvrij staal. Zelfs als H₂ een probleem kan zijn voor veel soorten staal, voor roestvrij staal is het dat niet en zijn H₂ niveaus van 5 tot 6 ppm (delen per miljoen) normaal bij converter tappen voor standaard roestvrij staalkwaliteit 304 onafhankelijk van CLU of AOD verwerking. Gieten van gangbare roestvrije stalen kan goed uitgevoerd worden tot boven de 10 ppm.
Voordelen en Proceskenmerken
Het hoofdvoordeel van het CLU proces is de lagere operationele temperatuur in de converter (50 °C tot 100 °C lager) vergeleken met de operationele temperatuur in het AOD proces. De extra chroom (Cr) verlies dat dit proces kan met zich meebrengen, kan tegengegaan worden door gebruik van een extra toevoeging van ferrosilicium (Fe-Si) voor de slag reductie. De andere grote voordelen van het proces zijn als volgt.
- De mogelijkheid om de temperatuur tijdens de decarburisatie te controleren (zonder het gebruik van koeltoevoegingen) door variatie van de verhouding tussen O₂ en stoom.
- De kosten van verdunningsgas zijn laag. Dit heeft een significant effect op de productiekosten van het roestvrij staal.
- Het proces gebruikt laag geprijsd ferrochroom (Fe-Cr) met hoge Si en C gehaltes.
- De lage bedrijfstemperatuur en het feit dat de converter bodemgeblazen is, leiden tot hogere voeringslevensduur en lagere refractaire kosten.
De desulfurisatie omstandigheden zijn ongeveer hetzelfde als in het AOD proces. Van het oogpunt van desulfurisatie is een hoge Si inhoud een voordeel in de lichtboogoven operatie. Echter, de hogere Si inhoud in het vloeibare staal moet gecompenseerd worden door additionele kalk om de slag basiciteit op een optimum te handhaven.
Om de H₂ die opgelost is in het staal aan het einde van de raffinageperiode te elimineren, wordt ongeveer 1,5 m³ Ar per ton staal geïnjiceerd.
Cr oxidatie is hoger dan in het AOD proces wanneer decarburisatie wordt voortgezet onder 0,18% C. Hoewel er verhoogde Si vereiste in het proces is, is er nog kostenbesparing vanwege lagere consumptie van duur Ar verbruik. Verder kan het gebruik van stoom gedurende de gehele periode ook leiden tot ongewenste H₂ inhoud in het geraffineerde staal als niet goed gecontroleerd. Daarom moeten geschikte praktijken worden ontwikkeld en controlemechanismen in het proces geïntegreerd voor het gebruik van diverse hoeveelheden stoom, Ar, en N₂.
Typische Parameters
Typische parameters en omstandigheden voor roestvrij staalkwaliteiten 304 en 409 voor CLU proces zijn gegeven in Tabel 1.
| Tabel 1 Typische parameters en omstandigheden voor kwaliteit 304 en kwaliteit 409 | |||
| Parameter | Eenheid | Kwaliteit 304 | Kwaliteit 409 |
| Doel koolstof | % | 0,03 | 0,01 |
| Doel stikstof | ppm | 350 | 100 |
| In smelt koolstof | % | 1,65 | 0,96 |
| In smelt silicium | % | 0,2 | 0,13 |
| Zuurstof | Nm³/ton | 27,7 | 22,4 |
| Stikstof | Nm³/ton | 13,5 | 1,7 |
| Stoom | Nm³/ton | 10,4 | 6 |
| Waterstof | ppm | 5,9 | 3,8 |
| Argon | Nm³/ton | 7 | 17,1 |
| Silicium (reductie) | Kg/ton | 15,5 | 15,9 |
Productieproces
- Roestvrij staal: eigenschappen, productie en toekomstige toepassingen
- FINEX-proces: Geavanceerde vloeibare ijzerproductie met ijzererts-fijnen & non-coking kool
- De ideale locatie voor een greenfield-staalcentrale kiezen: een uitgebreide gids
- Geavanceerde roestvrij staalproductie: Van EAF tot moderne zuurstofgebaseerde technieken
- CONARC: Fusie van Converter en Lichtboogoven voor Superieure Staalproductie
- Precisie roestvrij staal wasuitgieten: Geavanceerde productie van complexe delen
- Passivering voor Roestvrij Stalen Onderdelen & Behuizingen: Verhoog Corrosieweerstand
- Premium Precisie Metalen voor Makers & Ambachtslieden
- Roestvrij Staal Gieten op Verloren Wasmodel: Precisie, Duurzaamheid en Industrie-toepassingen
- De juiste roestvrij staal kiezen voor high-temperatuur toepassingen
- Top Roestvrij Staal Toepassingen in Sleutelindustrieën