



Inductieoven-staalmaking: efficiënte elektrische smelttechnologie
Een inductieoven is een ovensoort voor staalmaking die elektrische energie gebruikt. Inductieoven (IF) staalmaking is een van de twee elektrische staalmakingprocessen. Het andere proces gebruikt een boogoven (EAF). Hoewel IF's al lang gebruikt worden, is de productie van zachte staal via IF een relatief recent fenomeen.
Smeltprincipe
Een hoogspanningsbron in een primaire spoel induceert een lage spanning, hoge stroom in het metaal (secundaire spoel). De IF gebruikt warmte van wervelstromen gegenereerd door een hoogfrequent wisselveld. Het wisselende magnetische veld induceert krachtige wervelstromen in de lading, resulterend in zeer snelle opwarming.
Geschiedenis
De ontwikkeling begon met de ontdekking van elektromagnetische inductie door Michael Faraday. Pas in de late 1870er jaren begon De Ferranti in Europa met experimenten. De eerste IF voor metalensmelten werd gepatenteerd door Edward Allen Colby rond 1900. Eerste praktische gebruik door Kjellin in Gysinnge, Zweden (1900). Eerste staal in IF in VS (1907) in Colby-oven bij Philadelphia. Eerste 3-fasen IF in Duitsland (1906) door Rochling-Rodenhauser.
Kenmerken van inductieovens
Twee hoofdtypes: (1) kanaal-IF, (2) kernloze IF.
Kanaal-IF
Refraktair beklede staalmantel met vloeibaar metaal. Aangesloten via keel aan inductie-eenheid (smeltcomponent). IJzeren kern in ringvorm met primaire spoel eromheen. Eenvoudige transformator: vloeibaar metaal lus = secundaire component. Warmte in lus zorgt voor circulatie naar hoofdput, nuttige roeractie. Gebruikt voor laag-smeltpunt legeringen, of als houder/oververhitter voor hogere smeltpunten (gietijzer). Kan metaal smelten buiten piekbelasting in kernloze IF, vermijdt piekbelastingkosten. Niet algemeen voor staalmaking.
Kernloze IF
Eenvoudige constructie: refraktair vat met omringende spoel gedragen door staalframe. Wisselstroom (AC) door spoel creëert elektromagnetisch veld, induceert wervelstromen in lading. Lading opgewarmd per Joule-wet, smelt met verdere warmte.
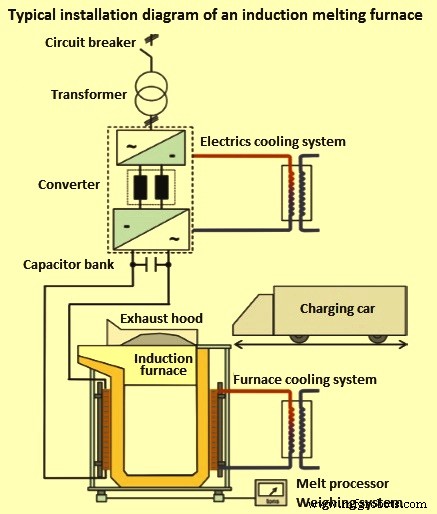
Hoofdcomponenten: puts, stroomvoorziening (transformator, omrichter, condensatorbank), laadinrichting, koelsysteem (stroomvoorziening en ovenspoel), procesregeling, rookgasafzuiging. Schema in Afbeelding 1.
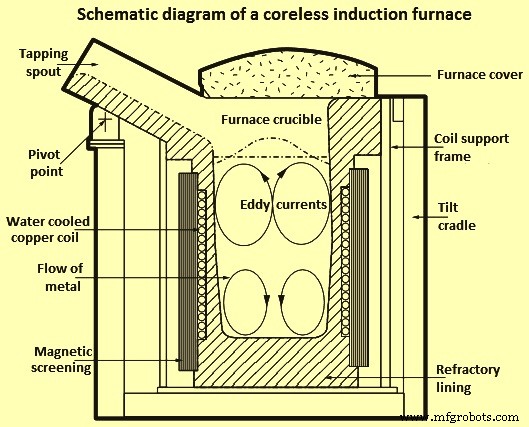
Hart van de kernloze IF is de spoel: holle sectie zware, hoge-leidende koperen buis, gewonden als helicale spoel. Vorm in staalmantel, magnetische afscherming voorkomt verhitting steunmantel. Watergekoeld (hercirculatie na koeling in koeltoren). Mantel op trunnions voor kantelen bij gieten. Puts gevormd door stampen granulair refraktair tussen spoel en holle interne vorm (smelt mee bij eerste hitte, laat gesinterde voering achter).
Twee elektrische systemen: (1) koelsysteem, ovens kantelen, instrumentatie; (2) inductiespoel stroom. Stroom voor spoel: 3-fasen, hoogspanning, hoge stroom. Stroomseenheid converteert spanning/frequentie van net naar smeltvereisten. Frequenties: 50 Hz (netfrequentie) tot 10.000 Hz (hoogfrequent). Hogere frequentie = meer vermogen mogelijk bij gegeven capaciteit, minder turbulente induktie.
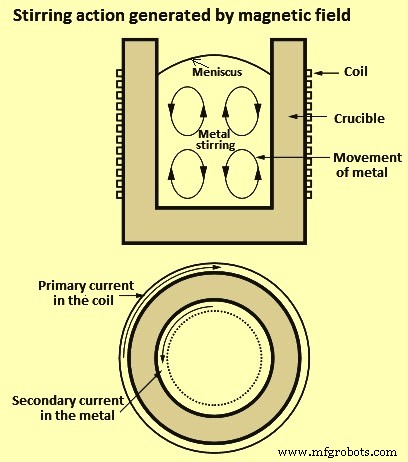
Bij vloeibare lading: interactie magnetisch veld en stromen in spoel produceert roeractie in vloeibaar metaal (Afbeelding 2). Metaal stijgt in centrum, karakteristieke meniscus. Roeractie beïnvloed door vermogen, frequentie, spoelvorm/grootte, dichtheid/viscositeit metaal. Belangrijk voor mengen legeringen, smelten draaibankjes, homogeniseren temperatuur. Overmatig roeren verhoogt gasopname, voeringslijtage, oxidatie legeringen.
Kernloze IF smelt alle kwaliteiten ijzer en staal en veel non-ferro legeringen. Ideaal voor hermelten en legeren door hoge controle over temperatuur en chemie, inductiestroom geeft goede circulatie. Omdat lading door eigen gegenereerde warmte smelt, ontbreken emissies van andere ovensoorten. Typische installatiediagram in Afbeelding 3.
Badroermechanisme
Geïnduceerde wervelstromen en magnetische inductie creëren elektromagnetische krachten. Radiale richting naar ovensas, drukken smelt naar binnen van ovenwand. Zwaartekracht werkt tegenovergesteld, vormt koepel (meniscus) op badaoppervlak. Twee werveltoroïden met tegengestelde draairichting. Radiale druk maximum halverwege spoel door veldlekken aan spoeleinden. Vermogensverdeling en stroompatroon in Afbeelding 4.
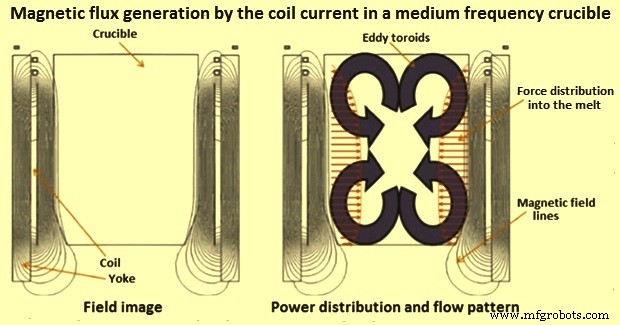
Inductieve badroering leidt tot: (1) goede homogenisatie vloeibaar metaal (temperatuur, chemische samenstelling), (2) roeren ladingmateriaal, (3) optimale warmteoverdracht voor smelten lading.
Stroomvoorziening spoel: transformator, frequentie-omrichter, condensatorbank. Condensatorbank compenseert blindstroom. Omdat IF ingeschakeld wordt via tijdbelasting, worden alle flikker en netbelasting door instroomstrommen vermeden. Stroom van omrichter oscilleert met resonantiefrequentie (60-110% nominale frequentie), eenvoudige constante belastingregeling.
Energieverliezen
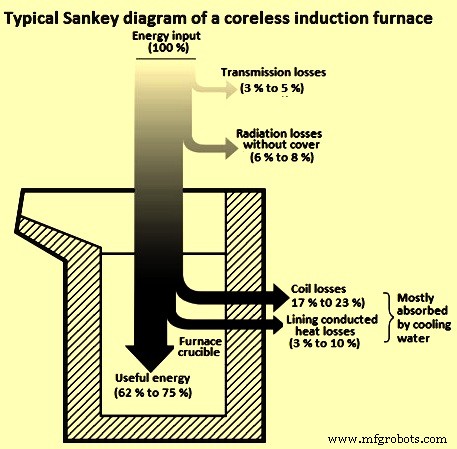
Elektrische energie voor 1 ton staal tot 1500 °C: ~396 kWh. In ovens verlies van 100-130 kWh/ton typisch. Specifiek verbruik >500 kWh/ton. Verliesbronnen: thermische ovenverliezen, spoelverliezen, condensatorbank, omrichter, hoofdtrafo. 20-33% verlies geabsorbeerd door koelwater.
Met nieuwe ontwikkelingen: energie-efficiënte spoelen, nieuwe refraktaria, verminderde omrichter/trafo-verliezen, state-of-the-art apparatuur: verliezen 60-90 kWh/ton. Rendement 81-87%. Typisch Sankey-diagram in Afbeelding 5.
Bedrijfsvoering inductieoven
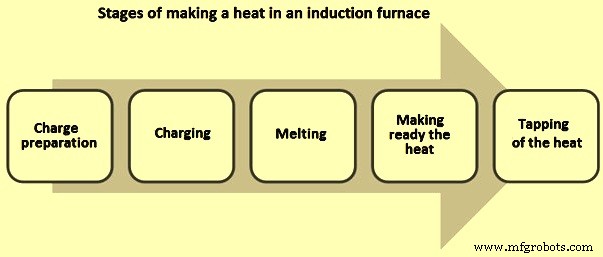
Efficiënte bedrijfsvoering hangt af van goede operatieve praktijken. Stadia van een hitte in Afbeelding 6.
Laadvoorbereiding en laden
- Grondstoffen wegen, bij oven op laadvloer voor smelten.
- Lading vrij van vervuiling: zand, vuil, olie/vet.
- Roestig schroot: langzamere smelt, minder metaal per lading. Elke 1% slak bij 1500 °C = 10 kWh/ton verlies.
- Schroot schoon. Exact gewicht ferrolegeringen klaar (duur, goede afhandeling vermindert verspilling en tijdverlies).
- Maximaal formaat enkel stuk metaal/schroot: ≤1/3 diameter puts. Voorkomt brugvorming.
- Elke lading ~10% putsvolume.
- Geen scherpe randen, zeker bij zwaar/voluminieus schroot (beschadigt voering).
- Niet laden boven spoelniveau (volledige capaciteit). Naarmate voering slijt, kan lading iets toenemen.
- Juiste laadvolgorde: groter metaal eerst, dan kleiner, gaten vullen met draaibankjes/boorbestanden.
- Gebalde staalschroot en losse draaibankjes controleren.
- Laaddrogers en voorverhitters: vocht verwijderen, lading voorverhitten, olie/vet verwijderen. Nat/vochtig schroot vermijden (explosierisico).
Smelten en hitte klaarmaken
- Oven altijd op vol vermogen draaien: kortere cyclus, betere energie-efficiëntie.
- Ovenafdekking: stralingswarmteverlies aanzienlijk verminderen.
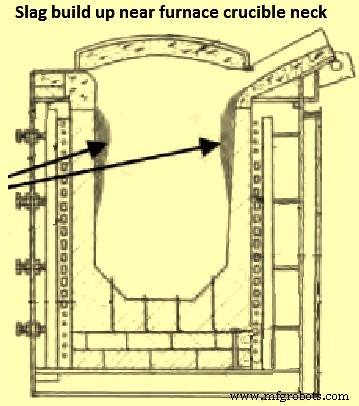
- Slakopbouw aan ovenwanden vermijden (Afbeelding 7). Typisch bij hals, boven spoelniveau (minder roerwerking). Fluxverbruik: <1 kg/ton staal.platte kop gereedschappen voor deslakken (effectiever, sneller dan staaf).
- Procescontrole via smeltprocessor: 2-4 minuten minder onderbrekingen.
- Spectraal lab nabij smeltzaal: vermijd wachttijd chemische analyse hitte/slakmonsters.
- Onnodige oververhitting vermijden. 50 °C oververhitting = +25 kWh/ton specifiek verbruik.
Aftappen van de hitte
- Centrale indeling bepaalt afstand vloeibaar staal in gietbeker en temperatuurdaling.
- Gietbekergrootte optimaliseren: minimaliseren warmteverlies, oven leegmaken in kortst mogelijke tijd.
- Smelten synchroniseren met gieten vloeibaar staal. Staal niet in oven laten wachten.
- Gietbeker voorverhitter gebruiken voor temperatuurdaling voorkomen. Vloeibaar staal voor verwarmen is energie-intensief en duur.
- Resthoeveelheid vloeibaar staal in gietbeker minimaliseren.
- Gietbeker afdekmiddel: minimaliseren temperatuurdaling door stralingsverlies bovenaan.
Productie van zachte staal via inductieoven
Wereldwijd grote tonnage zachte staal via IF-route. Chemie eindproduct gecontroleerd. Chemische analyse alle invoermaterialen voor laadmix beslissing. Na 50% laden: badmonster analyse. Op basis daarvan: berekening verdere metallische toevoegingen. Hoge C, S, P in badmonster → schrootijzergehalte verhogen. Eindmonster bij 80% gesmolten: nog een aanpassing. Laag C: meer gietijzer/laadijzer. Si en Mn geoxideerd door FeO in schrootijzer. S en P gedilueerd door schrootijzer. Sporenelementen onder controle door schrootijzergebruik.
Parameter monitoring en data-analyse
- Energiemonitoring: eerste stap energiebesparing. Apart energiemeter per oven gewenst.
- Verbruik per hitte monitoren → correlatie met productiedata → specifiek verbruik per dag.
- Pieken/dalens in data bestuderen met aftaptemperatuur en getapte hoeveelheid.
- Koelwatertemperatuur (spoel/paneel) en debiet monitoren.
- Paneel wekelijks controleren, maandelijks reinigen.
- Effectieve grondstofopslag: schroot op modderen vloer = stof/vocht opname.
Voering van inductieoven
Voering is crucieel. Ovenprestaties direct gerelateerd aan voeringsprestaties. Goed aangebrachte, gestabiliseerde voering = soepel werkend, optimale output, goede controle metallurgische reacties. Beste voeringspraktijk hangt af van: capaciteit/ontwerp oven, operatieve praktijk, ovenoutput. Belangrijk voor consistente prestaties: (1) juiste kwaliteit voeringsmateriaal, (2) zorgvuldige, systematische voeringspraktijk, (3) consistentie werkomstandigheden.
Keuze refraktair voor voering gebaseerd op: (1) type/grootte oven, (2) type staal, (3) temperatuur vloeibaar staal, (4) type/samenstelling slak. Drie typen stampmassa: (1) zuur, (2) basisch, (3) neutraal. Zure slakcomponenten → SiO2 voering. Hoge basiciteit → MgO (magnesia) voering. Neutraal refraktair = nieuwe trend in IF's. Neutrale stampmassa: mengsel Al2O3 (alumina) en gesinterde MgO, specifieke granulometrie.
Juist voeringsmateriaal selecteren. Dikte bodem/zijwanden niet verhogen (vermindert capaciteit, verhoogt stroomverbruik). Oven niet langzaam laten afkoelen. Geforceerde luchtkoeling: minder diepe kraken, snellere koude start. Koude startcyclus ideaal ≤120% normale cyclus. Spoelcement: glad, recht, 3-5 mm dik. Bij voeringswerk: elke laag ≤50 mm. Compactering beter met dunne lagen.
Vergelijking met EAF-staalmaking
Kenmerken IF ten opzichte van EAF: (1) hoge, smalle smeltputs (grote h/d ratio), (2) dunne putsmuur, (3) lage slaktemperatuur, (4) krachtige badroering. Vergelijking operationele parameters in Tabel 1.
| Tabel 1: Vergelijking operationele parameters IF vs EAF | ||||
|---|---|---|---|---|
| Nr. | Parameter | Eenheid | IF | EAF |
| 1 | Elektrische energie | kWh/t | 540-550 | 490-510 |
| 2 | Refraktair | kg/t | 3,4-3,6 | 4,1-4,2 |
| 3 | Elektroden | kg/t | Niet | 2,4-2,6 |
| 4 | Zuurstof | Nm³/t | Niet | 15-25 |
| 5 | Flux | kg/t | Niet | 25-28 |
| 6 | Stofvorming | kg/t | 1-2 | 5-10 |
| 7 | Geluidsniveau | dB(A) | 82-86 | 90-100 |
| 8 | Slakvorming | kg/t | 11-15 | 60-70 |
| 9 | Smeltverliezen | % | 1-2 | 7-10 |
| 10 | Ontkoolstof | Beperkt door voeringslijtage | Mogelijk via O2 blazen en slakreactie | |
| 11 | Ontzwaveling | |||
| 12 | Ontfosforing | |||
| 13 | Elektrische voorziening | Lage belasting | Hoge belasting | |
| Flikkerstoring | Geen flikkerstoring | |||
| 14 | Ovencapaciteit | Laag | Hoog | |
Technische voordelen IF ten opzichte van EAF
- Lage eisen aan elektriciteitsnet
- Relatief schoner proces, lagere milieu-uitgaven
- Hogere opbrengsten
- Lager ferrolegeringenverbruik
- Geen elektrodekosten
- Lagere investeringskosten
- Minder ruimte nodig
- Geschikt voor toevoegingsmiddelen op elk moment (badroerkenmerken)
- Lage belasting, geen flikkerstoring
- Geautomatiseerde toepassing op eenvoudige wijze
Nadelen IF ten opzichte van EAF
- Minimale muurdikte voering: risico op kraakvorming → operatiestop
- Strengere eisen aan schrootkwaliteit
- Ontkoolstof, ontzwaveling, ontfosforing beperkt door voeringslijtage
- Niet-metalisch component ladingmateriaal moet gecontroleerd worden (slakvolume limiet, voeringseffect)
- IF's met zeer hoge capaciteiten niet beschikbaar (in tegenstelling tot EAF's)
Productieproces
- Hoogovenslak: Essentieel voor optimale ovenbedrijf
- Inslagdeeltjes in staal: oorzaken, typen en beheersing in secundaire staalbereiding
- Hoogpresterende automatisering, meting en controle voor hoogovens
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Opverwarmingsovens: Typen, Functies en Industriële Toepassingen
- Optimaliseren van hoogovenproductiviteit: sleutelparameters en strategieën
- Optimalisatie van Hoogovensprocessen met Hoge-Aluminaslak
- De Chemie Achter Basic Oxygen Furnace Staalproductie
- Optimalisatie van hoogovengietshuis operaties voor efficiëntie en betrouwbaarheid
- Optimaliseren van Hoogovensontwerp voor Superieure Prestaties en Levensduur
- Een Permanente Condensator Split‑Fase Inductiemotor Bouwen – Stapsgewijze Handleiding