



Efficiënte Staalproductie met Medium-frequente Kernloze Inductieovens
Productie van Staal in Inductieoven
Medium-frequente kernloze inductieoven wordt doorgaans gebruikt voor de productie van staal in de staalsmeltweken van lage capaciteit. De inductieoven is uitgerust met een omvormer voor het produceren van de benodigde medium-frequentie van de 50 Hz frequentie van de voeding. Hiervoor wordt een gelijkspanning geproduceerd in een gelijkrichter, en naar de omrichter geleid via een gladde spoel, en een medium-frequente spanning wordt geproduceerd in de omrichter met behulp van compenserende condensatoren en de inductiviteit van de ovenspoel. De regeling van de omvormer wordt uitgevoerd door de ingebouwde besturingselektronica. De bediening van de oven wordt uitgevoerd met de apparaten in het bedieningskastje en indien nodig met de hulp van een processor.
Een transformator wordt gebruikt voor de energievoorziening. De oven-transformator is aangesloten op het voedingsnet. De transformator zet de voedingsspanning om in de spanning die vereist is voor de bedrijfsvoering van de oven, wat doorgaans 770 V is voor medium-frequente inductieoven. De transformator is meestal uitgerust met ingebouwde bewakingsapparaten zoals thermometers, olievulniveau-monitoring, Buchholz-relais en lucht-ontvochters.
Het smelten wordt uitgevoerd in het refraktaire gegoten potje gemaakt normaal met ofwel zure (silica-gebaseerde) of neutrale (alumina-gebaseerde) monolithische refraktariën. Het potje wordt verhit door een inductieovenspoel die het potje omringt.
Het maken van een hitte in een inductieoven bestaat uit bepaalde cyclische activiteiten. Deze activiteiten worden bekend als 'hittecyclus' of 'productiecyclus'. Een hittecyclus heeft twee componenten: (i) smeltcyclus, en (ii) niet-productiecyclus. De smeltcyclus is de periode wanneer maximum vermogen continu aan de oven wordt toegevoegd en de lading wordt toegevoegd. De niet-productiecyclus is wanneer geen of verminderd vermogen wordt toegevoegd, zoals wanneer de initiële lading wordt toegevoegd, wanneer slak wordt verwijderd, wanneer een temperatuurdip of analysemonster wordt genomen, wachten op een analyse-resultaat, en het leegtappen van de oven etc. De ovenbenutting is de smeltcyclus gedeeld door de hittecyclus uitgedrukt als percentage. Als de smeltcyclus 80 minuten is en de niet-productiecyclus 40 minuten, dan is de hittecyclus 120 minuten. De 80 minuten smeltcyclus gedeeld door de 120 minuten van de hittecyclus keer 100 geeft een benutting van 66,67%. Als in de inductieoven, het een proces is dat 10 ton vloeibaar staal per hitte getapt moet worden en de hittecyclus zo is dat het slechts 66,67% benutting kan bereiken, dan is het noodzakelijk om een voeding te hebben die in staat is om 15 ton per hitte te smelten.
Ontwerp en Warmteverliezen
De inductieoven voor het smelten van sponsijzer is vereist om een grote verhouding van doorsnede-oppervlak tot volume te hebben zodat de warmteoverdracht hoog is en de slak heet en vloeibaar blijft.
De inductieoven gebruikt het transformatorprincipe van inductie, d.w.z. wanneer een elektrische geleider in een fluctuerend magneetveld wordt geplaatst, wordt een spanning in de geleider geïnduceerd. In potovens veroorzaakt deze spanning sterke wervelstromen, die door de weerstand van het materiaal, het laten verwarmen en uiteindelijk smelten. Water wordt gebruikt voor de koeling van de spoel. De koelwaterleidingen worden gemonitord met betrekking tot volume en temperatuur.
Tijdens de productie van staal is een aanzienlijke hoeveelheid elektrische energie nodig. Naast de theoretische energie vereist voor het produceren van staal, is energie ook vereist voor het compenseren van de verliezen die plaatsvinden tijdens het produceren van staal. De energieverliezen verhogen het specifieke energieverbruik en verlagen de ovenefficiëntie. De verliezen die plaatsvinden tijdens de productie van staal zijn: (i) thermische verliezen, (ii) ovenspoelverliezen, (iii) condensatorbankverliezen, (iv) omvormerverliezen, en (v) verliezen aan de hoofdzijde transformator. Thermische verliezen zijn de hoofverliezen en dragen het meest bij aan energieverlies. De grootste thermische verliezen in inductieoven (Figuur 1) zijn: (i) stralingsverlies van de ovenbovenkant, (ii) geleidingsverliezen van de refraktaire voering, (iii) warmteverliezen in het koelwater van de spoel, (iv) warmte meegenomen door de verwijderde slak, en (v) warmte meegenomen door de gassen die van de ovenbovenkant worden geëmiteerd. Verder, tijdens het maken van een hitte, verliest de oven constant warmte zowel aan het koelwater als door straling van de mantel en het blootgelegde metaaloppervlak aan de top. Elektrische energie moet worden uitgegeven om deze warmteverliezen te compenseren. Dus langer is de hittetijd, hoe groter het energieverbruik en lager de ovenefficiëntie.
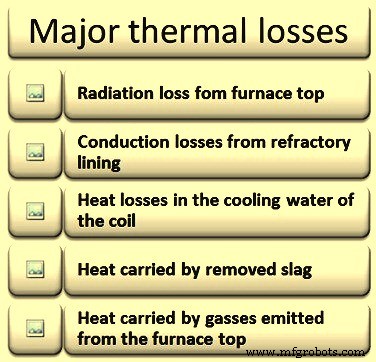
Figuur 1: Hoofd thermische verliezen in inductieoven
De factoren die het verbruik van elektrische energie in de oven beïnvloeden (Figuur 2) omvatten: (i) vuil dat in de oven met schroot meegaat, (ii) roestig lademateriaal, (iii) lage bulkdichtheid van het schroot, (iv) recarburiseren van staal wanneer het staal bijna klaar is, (v) niet volledig vermogen gebruiken voor smelten, (vi) excessieve vorming van slak, (vii) excessieve generatie van rook en emissies, (viii) excessieve metalen verliezen door overspatting en spatten, (ix) tijd van het maken van een hitte aangezien langere productiecyclus hogere thermische verliezen door straling en geleiding betekent, en (x) vasthouden van de voltooide hitte in de oven.
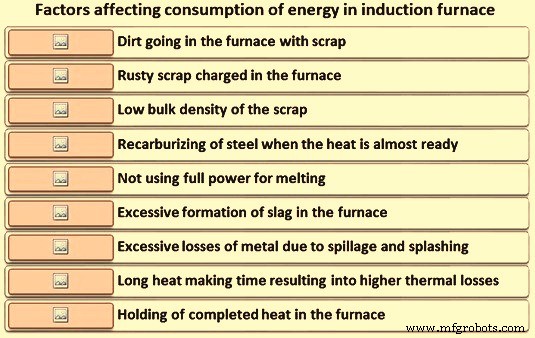
Figuur 2: Factoren die het energieverbruik in inductieoven beïnvloeden
Metalen verliezen voor metalen ladematerialen hangen af van de fysieke grootte van het component en hun kwaliteit, maar zijn normaal minder dan 5%, met een eerlijk deel van dit verlies te wijten aan overspatting en spatten tijdens de de-slakken en gietoperaties. De ene factor die het maximum effect heeft op het energieverbruik is het niveau van de ovenbenutting. Hogere benutting betekent energie-efficiënte productiecyclus.
Ladematerialen
Ladematerialen die gebruikt worden voor het maken van een hitte, zijn belangrijk voor het controleren van de kwaliteit van het staal dat in de inductieoven wordt gemaakt. De materialen waarborgen dat het vloeibare staal dat gemaakt wordt, de beoogde mechanische eigenschappen en chemische samenstelling na gieten heeft en vrij is van defecten. Naast de kwaliteit van het staal, beïnvloeden de ladematerialen ook: (i) volume van geproduceerde slak, (ii) levensduur van de refraktaire voering, en (iii) veiligheid van zowel de fabriek als het werkende personeel. Verder hebben de ladematerialen samen met de laadpraktijk een aanzienlijke invloed op het specifieke elektriciteitsverbruik en de ovenproductiviteit.
In de inductieoven zijn de hoofdladematerialen metalen bestaande uit schroot en sponsijzer. Zowel staalschroot als ijzerschroot wordt gebruikt. Ijzerschroot brengt koolstof naar de ovenbad. Varkensijzer wordt ook soms in sommige ovens gebruikt voor het introduceren van koolstof in het bad. De verhouding van deze materialen die gebruikt worden voor het produceren van een hitte, hangt af van hun relatieve beschikbaarheid tegen economische kosten op de fabrieklocatie. In het geval van inductieoven die hoge verhouding van sponsijzer tot schroot gebruiken, wordt ook een carburizer (bijv. anthracietskool of petroleumcokes) toegevoegd voor het controleren van de koolstofinhoud van het bad. Metalen worden in de oven geladen, hetzij mechanisch, hetzij handmatig.
De controle van de smeltoperatie in de oven en de chemie van het vloeibare staal zijn afhankelijk van de graad waarop het mengsel van metalen geoptimaliseerd kan worden. De kwaliteiten van metalen moeten bekend zijn voor een correcte lademengsel voor efficiënte bedrijfsvoering van de oven.
Voor het verbeteren van de kwaliteit van het geproduceerde staal, is de invoer schrootkwaliteit vereist om gecontroleerd te worden. De belangrijke parameters die in schrootlading gecontroleerd moeten worden zijn: (i) grootte, (ii) bulkdichtheid, (iii) chemische samenstelling, (iv) schoonmaak van de schrootmaterialen betekent dat ze vrij moeten zijn van verontreiniging zoals roest, schaal, zand, vuil, oliën/vetten, en (v) niet-metalen coatings zoals zink, tin, en chroom etc.
De meest lastige restelementen (zoals koper, kobalt, tin, arseen, antimoon, nikkel, en molybdeen etc.) uit schroot worden uiteindelijk geconcentreerd in staal. Hun aanwezigheid in staal induceert ongewenste weerstand tegen vervorming, hitte-kortheid, en mechanische defecten.
Als de schrootsecties lang zijn en uit de top van de oven uitsteken, deze, hoewel uiteindelijk smelten, nemen tijd, en beïnvloeden dus de ovenbenutting. De grootte van het schroot is belangrijk om te waarborgen dat de lading niet overbruggt. Gemiddeld mag elk stuk geen dimensie hebben groter dan 33% van the ovendiameter en geen dimensie mag 50% van de ovendiameter overschrijden. De voersnelheid van het systeem moet in staat zijn om de volledige lading in de oven te leveren binnen 65% tot 70% van de werkelijke smeltcyclus.
De initiële materialen moeten zo snel mogelijk in de oven geladen worden en van voldoende dichtheid om maximum vermogen toe te laten. Voor optimale prestaties moet de dichtheid van de ladematerialen hoog zijn en niet minder dan 1,3 ton per kubieke meter. De hoeveelheid initiële ovenladematerialen moet een substantieel percentage van de nominale capaciteit van de oven vormen.
Tijdens het smelten van staalschroot, is het grootste deel van het schroot met lucht in de oven opgeschort. Als het inductieveld de temperatuur van het schroot verhoogt, moet het nu helemaal naar het smeltpunt van staal gaan, omdat er geen koolstof aanwezig is om het smeltpunt te verlagen. Daarom vereist dit meer energie en tijd voor de initiële smelting. Daarnaast, zodra het staal een temperatuur van ongeveer 700°C bereikt, wordt de toename in oxidatie dramatisch en tijdens de opwarming van 700°C tot ongeveer 1540°C, blijft het oppervlak van het staalschroot oxidaten met een steeds hogere snelheid. Eenmaal gesmolten, blijven de druppels staal oxidaten terwijl ze naar beneden dalen door de lading tot ze de bodem van de oven bereiken en samengaan met het vloeibare bad met hopelijk hogere koolstof. De koolstof in het bad stopt de oxidatie van het ijzer. Het dunste staalschroot kan van kamertemperatuur tot gloeiende kersrode kleur gaan binnen slechts één of twee minuten wat de oxidatie verhoogt. De oxiden van ijzer verhogen de hoeveelheid slak gevormd. Al deze oxidatie produceert een hoog reactieve FeO-slak.
Schoonmaak van het schroot is erg belangrijk aangezien vies of gecontamineerd schroot neigt om een slaklaag op de ovenrefraktarie te depositieren. Dit treedt op, of net onder, het vloeistofniveau in het potje en beperkt de hoeveelheid vermogen die door de oven wordt getrokken. De effectieve reductie in de interne diameter van de oven kan ook daar zijn wat het laden moeilijker en verlengd maakt. Dit beïnvloedt weer de energie-efficiëntie van de oven. Verder duurt roestig schroot langer om te smelten. Het bevat ook minder metaal per lading. Vies metalen lading resulteert in hoger volume slak wat hoger specifiek vermogensverbruik betekent. Voor elk 1% slak gevormd bij 1500°C is het energieverlies 10 kWh per ton.
De sponsijzerlading in de oven wordt gekenmerkt door: (i) hoge porositeit, (ii) lage dichtheid, (iii) lage thermische geleidbaarheid, (iv) hoge specifieke oppervlakte, (v) hoge zuurstofinhoud, en (vi) intermediaire koolstofinhoud. Sponsijzer heeft uniforme chemische en fysieke kenmerken. Het heeft een laag percentage van bijkomstige metalen elementen (rond 0,02%) en lage zwavelinhoud maar is meestal geassocieerd met hoge fosforinhoud. Sponsijzer met hogere koolstofinhoud is gewenst omdat het de vereiste van de carburizer in de oven vermindert.
Het smeltproces van sponsijzer wordt aanzienlijk beïnvloed door de fysieke, chemische, en thermische kenmerken van de sponsijzer. Enkele van deze kenmerken zijn vorm, grootte, dichtheid, chemische analyse, en graad van metallisatie. Andere parameters zoals de laadmethode, het type oven, de temperatuur van het bad, de chemische samenstelling van het vloeibare metaal in de oven, en de vloeistofstroom binnen de oven en rond de deeltjes zijn ook van aansienlijk belang.
De gangue-inhoud en ongereduceerde ijzeroxide-inhoud van de sponsijzer moet zo laag mogelijk zijn. Lage ijzeroxide-inhoud is belangrijk voor veiligheidsredenen evenals voor energieverbruiksredenen. Als een grote hoeveelheid ongereduceerde ijzeroxide in een hoog-koolstofbad bij hoge temperatuur wordt geïntroduceerd, is er een heftige koolstofkook die extreem gevaarlijk kan zijn.
Voordelen van het gebruik van sponsijzer in inductieoven zijn: (i) geen additionele ontzwaveling is nodig en tegelijkertijd kan de lage zwavelinhoud in het staal bereikt worden, (ii) eindproduct bevat lage hoeveelheid restmetalen zoals chroom, koper, molybdeen, tin etc., (iii) laadtijd neemt af wat ook de algehele warmteverlies vermindert, en (iv) verbetert de productkwaliteitsconsistentie.
De rol van carburizer tijdens staalproductie in de inductieoven is om zuurstof uit de sponsijzer te verwijderen die in de vorm van FeO aanwezig is en om koolstofopname in het vloeibare staal tot het gewenste niveau te bieden. Anthracietskool en petroleumcokes zijn de twee populaire carburizers die tijdens staalproductie in de inductieoven worden gebruikt. Herstel van koolstof hangt af van de grootte en kwaliteit van de carburizer, methode van toevoeging, en tijdstip van toevoeging. Het kan verwacht worden binnen een bereik van 85% tot 95%. Hogere asinhoud in de carburizer verlaagt de koolstof die aan het bad wordt toegevoegd, terwijl de generatie van slak verhoogt. Koolstofinvoer in het bad door varkensijzer of gietijzerschroot is meer wenselijk om betere koolstofherstel te hebben. Gebruik van zeer fijn deeltjesgrootte van de carburizer moet vermeden worden vanwege excessieve verliezen. Andere carburizers die gebruikt kunnen worden zijn metallurgische cokes, ijzer-carbied en metallurgisch silicium-carbied (63% silicium en 31% koolstof). Silicium-carbied wordt normaal met schroot geladen en heeft de voordelen van: (i) snellere absorptie, (ii) werkt ook als ontzurer, en (iii) verbetert de voeringlevensduur.
Naast metalen en carburizer, worden ontzuurders gebruikt voor het maken van staal in een inductieoven. Ontzuurders zijn ferrolegeringen (silicium-mangaan, ferromangaan, en ferrosilicium), en aluminium. De opbrengst van de ferrolegeringen hangt af van hun specificatie (grootte, graad, en samenstelling).
Een nauwkeurige berekening van het lademengsel gebaseerd op materiaalanalyses is noodzakelijk. Ook, een nauwkeurige gewichtsbepaling en metering van de ladematerialen en additieven (carburizer en ontzuurders) zijn basisvereisten voor het minimaliseren van smelttijden en vermogensbehoeftes naast het waarborgen van correcte samenstelling van het vloeibare staal. Het gebruik van schone en droge ladematerialen is noodzakelijk voor betere resultaten.
Ongeacht of de oven handmatig of mechanisch geladen wordt, moeten de ladematerialen gewogen worden en de materialen moeten in de oven passen. Een kraanschaal kan gebruikt worden om het lademateriaal te wegen.
Laden en Smeltoperatie
Medium-frequente kernloze inductieovens voor het maken van staal worden bediend zonder een sump (hiel). Het materiaal wordt in de lege oven geladen tot de bovenrand van de ovenspoel.
Onmiddellijk na het tappen van de vorige hitte, moet de conditie van het voeringsmateriaal geïnspecteerd worden en dan moet de schrootlading beginnen. Met de start van schrootlading begint de hittecyclus. De kwaliteit van ladematerialen, volgorde van hun laden heeft substantiële invloed op de hittecyclus.
Zodra de eerste partij schroot in de oven geladen is, wordt het vermogen ingeschakeld en begint de stroom te vloeien met een hoge snelheid en een relatief lage spanning door de inductiespolen van de oven, wat een geïnduceerd magneetveld produceert binnen de centrale ruimte van de spolen waar het potje zich bevindt. De geïnduceerde magnetische fluxes worden zo gegenereerd doorheen de beschikbare lading in het potje. Als de magnetische fluxes door het schroot gaan en het circuit voltooien, genereren en induceren ze wervelstroom in het schroot. Deze geïnduceerde wervelstroom, aangezien het door het hoog-weerstandsbad van schroot vloeit, genereert enorme warmte en smelting begint. Het is dus duidelijk dat de smeltsnelheid primair afhangt van twee dingen: (i) de dichtheid van magnetische fluxes, en (ii) compactheid van de lading. Hoe dichter de lading en hoe meer ruimte in de oven het inneemt, hoe korter de smelttijd en dus het energieverbruik.
De verwarming van het schroot begint zodra voldoende lademateriaal in de oven is om vermogen toe te laten. Het doel is om de energie zo snel en efficiënt mogelijk in de lading te krijgen. Een voeding die in staat is om maximum vermogen door de hele hittecyclus te leveren, bereikt altijd de beste smeltsnelheid. Als de lading door het smeltproces gaat, wordt de spanning die aan de spoel wordt toegepast, toegestaan te stijgen. Deze toename geeft twee voordelen: (i) het zorgt ervoor dat maximum kilowatt continu aan de spoel wordt toegepast, en (ii) een hoge spoelspanning betekent dat de in de lading geïnduceerde spanning hoger is en dus de contactverhitting in de lading efficiënter is. Typisch resulteert dit in een 10% verbetering in de smeltsnelheid vergeleken met een voeding waar de vermogensopname daalt als de lading door het smeltproces gaat.
In een medium-frequente oven, wordt de warmte voornamelijk ontwikkeld in de buitenste rand van het metaal in de lading, maar wordt snel naar het centrum gedragen door geleiding. Binnenkort wordt een poel vloeibaar metaal gevormd in de bodem waardoor de lading zakt. Het smeltende materiaal zet zich samen, en de oven kan opnieuw geladen worden met meer materiaal. In de medium-frequente ovens wordt het materiaal niet in het vloeibare bad geladen, maar op het nog vaste materiaal.
Op dit moment moet additionele lading geleidelijk worden gedaan. De wervelstroom, die in de lading gegenereerd wordt, heeft andere gebruiken. Het geeft een vloeibaar effect op het vloeibare staal, wat daardoor wordt geroerd, gemengd en meer homogeen verhit. Dit roereffect is omgekeerd evenredig met de frequentie van de oven. Het smelten gaat door tot ongeveer de helft van het ovenvolume gevuld is met vloeibaar staal. Op dit punt wordt een monster genomen voor de analyse en de oven wordt ontlast in een slakpot door te kantelen. Slakken die doorgaans in medium-frequente kernloze ovens ontwikkeld worden, zijn niet vloeibaar en tamelijk zwaar en kleverig en vaak droog en in de vorm van een dross. Tijdens de verwijdering van de slak, moet het vermogen uit staan om te waarborgen dat al de slak naar het oppervlak drijft en kan worden verwijderd. Hoe langer het vermogen uitstaat, hoe groter het effect op de algehele ovenbenutting.
Op basis van de analyse-resultaten wordt de vereiste van verdere lading van schroot, sponsijzer en carburizer bepaald en de lading wordt voortgezet. In het geval het bad een convexe oppervlak ontwikkelt, dan wordt de vermogensinvoer tijdelijk verlaagd om de convexiteit te vervlakken en de circulatiesnelheid te reduceren.
Sponsijzer kan direct in het vloeibare metaal toegevoegd worden wanneer de roeractie de warmteoverdracht ernaar versnelt en de smelting bevordert. Zorg is vereist om voldoende vloeibare poel te hebben voordat sponsijzer wordt toegevoegd.
Wanneer sponsijzer in de oven geladen wordt, is continue verwijdering van slak vereist voor het gladmaken van de smeltoperatie. Dit is omdat slak zich verstijft op de top van het vloeibare bad en verdere smelting van de sponsijzer belemmert. De continue verwijdering van slak wordt uitgevoerd door de slak uit de oven te scheppen. Verwijdering van de slak wordt doorgaans vergemakkelijkt door het gebruik van de-slaklepels voorzien van lange staalstaven. Deze lepels zijn speciaal gemaakt voor het doel. De slakverwijdering met lepel is mogelijk aangezien de slak op dit stadium dik is en de viscositeit hoog is. De handmatige slakverwijdering is een zwaar en ongemakkelijk werk.
Handmatige verwijdering van slak kan verbeterd worden door het gebruik van een slakcoagulant. De slakcoagulant exfolieert om de slakstukken samen te binden zodat ze kunnen worden opgeheven. Als slakcoagulanten gebruikt worden om de verwijdering van de slak te helpen, moet hun gebruik strikt gecontroleerd worden om chemische aanval op het ovenvoeringsmateriaal te voorkomen.
Slakvolumes kunnen gereduceerd worden door het selecteren van schone en correcte ladematerialen en met sponsijzer die hogere percentage totaal ijzer heeft. Het verhogen van de smeltsnelheid vermindert ook de slakvorming.
In het geval van hogere hoeveelheid sponsijzer in de lading, is er behoefte aan koolstof (anthracietskool of petroleumcokes) toevoeging aan het bad voor de verwijdering van zuurstof. De zuurstof aanwezig in de sponsijzer is in de vorm van FeO, wat heftig reageert met koolstof in het vloeibare bad en warmteoverdracht, slak-metaal contact en homogeniteit van het bad verbetert. Koolstofkook treedt op aan slag-metaal interface door de reactie 3 FeO + 2C = 3 Fe + CO + CO₂.
Koolstofinhoud in het vloeibare bad moet op een correct niveau gehouden worden om passende koolstofkook tijdens de smeltperiode te handhaven. De hoeveelheid benodigde koolstof (C, in kg) om de FeO-inhoud van de sponsijzer te reduceren, wordt gegeven door de vergelijking C = 1,67 [100 – % M – {(% Slak /100) x % Fe}]. Hier is M de graad van metallisatie en Fe de hoeveelheid ijzer in de slak.
De Hitte Klaarmaak, Tappen, en Leegmaken van de Oven
Wanneer het vloeibare vullingsniveau ongeveer de bovenrand van de spoel bereikt, d.w.z. de hitte is bijna voltooid, wordt badanalysemonster en badtemperatuur genomen met behulp van dip-sonden. Voor deze activiteit wordt het vermogen onder hold gehouden. Onmiddellijk na de temperatuurdip en analysemonster genomen, wordt het houdvermogen hersteld aan de oven. Ten bate van nauwkeurigheid en snelheid, wordt doorgaans spectrografische analyse gedaan.
Op basis van analyse-resultaten worden bijsnijden-toevoegingen in de baden uitgevoerd voor aanpassing van badanalyse. Het bijsnijden-toevoegingsmateriaal wordt gesmolten, en de badtemperatuur wordt gebracht tot een temperatuur van 80°C tot 100°C onder de taptemperatuur. De carburizer gebruikt voor bijsnijden moet fijnkorrelig zijn om het oppervlak te vergroten wat zorgt dat het snel in oplossing gaat.
Wanneer de tapgietpot klaar is, wordt de oven afgeschuimd en tot de taptemperatuur gebracht. In het geval van medium-frequente ovens, zijn 2 tot 5 minuten nodig voor deze activiteit. De taptemperatuur moet bepaald worden rekening houdend met, het verkoelingseffect van de ferrolegering-toevoeging. Vóór tappen wordt een kleine hoeveelheid ferrolegeringen in de oven geladen om enige kookactie tijdens tappen te vermijden.
In de gietpot, wordt de vereiste hoeveelheid ferrolegeringen en carburizer (indien vereist) in de bodem van de gietpot gelegd en het metaal getapt. Tijdens tappen, hoe sneller de oven geleegd wordt, hoe beter het is. De tijd genomen voor het leegmaken van de oven beïnvloedt de ovenbenutting.
Vereiste Voorzorgsmaatregelen en Veiligheidskwesties
Het smeltproces is altijd geassocieerd met gevaren door vloeibaar materiaal dat niet altijd nauwkeurig van tevoren kan worden ingeschat. Het wordt vaak gezegd dat bekende gevaren geen gevaren zijn, of ten minste gevaren die voorspeld en tegengegaan kunnen worden. De belangrijke veiligheidsgerelateerde kwesties tijdens staalproductie in inductieovens zijn door de uitstoting van vloeibaar metaal in de vorm van spatten, kleine en grote druppels, warmtestraling van het smeltbad en waterdamp-explosies. Deze voorkomens worden hier uitgelegd.
Metaalspatten met een relatief laag volume van smelt worden gecreëerd wanneer heel kleine metaalonderdelen in contact komen met het smeltbad en uit de smelt worden uitgegooid. Als deze onderdelen ook nat of vochtig zijn, leidt dit tot de uitstoting van kleine en grote druppels. De operator op de bedieningsvloer wordt blootgesteld aan een groot deel warmte. Als de operator geen juiste beschermende uitrusting (PPE) gebruikt, kan dit leiden tot brandwonden op de huid en schade aan de ogen.
Waterdamp-explosies treden altijd op wanneer vloeistoffen onder het oppervlak van het bad komen. In extreme gevallen, kan 1 cm³ (kubieke centimeter) water die diep onder het oppervlak penetreert, in een ogenblik tot 1.600 keer zijn oorspronkelijke volume uitdijen. Water kan in het smeltbad tijdens het smeltproces komen vanuit de geladen materialen of door vochtige of natte gereedschappen.
Wanneer de inductieoven bediend wordt, kan het gebeuren dat de rammingsmengsel schade heeft geleden, en de smelt is naar voren verplaatst tot aan de spoel. Als deze conditie leidt tot een blokkering van de wikkelingen en de vrijgave van water, kan water ook onder de smelt penetreren, wat resulteert in een plotselinge omhoog-uitstoting van de smelt. Dit kan een krachtige waterdamp-explosie veroorzaken waardoor de smelt op het ovenplatform wordt geworpen.
De belangrijke voorzorgsmaatregelen en veiligheidskwesties worden hieronder beschreven.
- Netheid en ordelijkheid van de werkplaats wat betekent dat het ovenplatform te allen tijde netjes moet zijn, met de benodigde gereedschappen klaar om in hun juiste plaatsen. Eventuele andere materialen of objecten die herumliggen, moeten zonder vertraging worden verwijderd.
- Voldoende verlichting op de werkplaats zorgt ervoor dat onregelmatigheden of problemen op het ovenplatform tijdig herkend en gecorrigeerd kunnen worden.
- Schade aan apparatuur, bedieningsschakelaars, elektrische en hydraulische leidingen moeten in het logboek worden genoteerd en aan onderhoud gemeld zodat reparaties uitgevoerd kunnen worden. Indicatorlampjes zijn veiligheidstoestellen, en moeten in geplande intervallen getest worden.
- De conditie van het potje moet visueel geïnspecteerd worden na elke leegmaking of elke tapping. Mogelijke scheuren in de potjemuur worden aangegeven door donkere sporen, die dan nader bekeken kunnen worden.
- De te laden materialen moeten geïnspecteerd worden wanneer ze voorbereid worden. Pijpen, buizen of holle componenten moeten met de hand uitgezocht worden, en gecontroleerd of ze water bevatten aangezien dit kan leiden tot waterdamp-explosies.
- Bezoekers of personeel van andere gebieden moeten op de gevaren worden geacht en moeten worden verteld om op een veilige afstand te blijven.
- De minimum PPE's vereist door het personeel op de ovenbedieningsvloer zijn veiligheidshelm, veiligheidsschoenen, lange broek, kleding van katoen, en beschermingsbril met zijbescherming.
- De nooduitlaatkanaal moet te allen tijde droog en schoon worden gehouden.
- De ovenlichaam moet een keer per week geïnspecteerd worden, en elke maand gereinigd van stof, kleine deeltjes schroot en andere verontreinigingen.
- Elke olie die gelekt is, moet worden opgehaald en de plek met zand bedekt. De lekkage moet gelokaliseerd en gerepareerd worden.
- Twee noodvluchtwegen moeten beschikbaar zijn van het ovenplatform in het geval van ongevallen. Deze routes moeten te allen tijde vrij gehouden worden, en mogen niet geblokkeerd worden, zelfs niet voor korte periodes.
- Bij het werken met metalen gereedschappen in het smeltbad, en met de oven ingeschakeld, moeten de gereedschappen geaard zijn, of de operator moet ten minste droge leerhandschoenen dragen. Zo'n werk mag alleen uitgevoerd worden met de oven uitgeschakeld. De gereedschappen moeten opgewarmd worden over het bad vóór dompeling, om eventueel vocht of vochtigheid te verwijderen.
- De vorming van bruggen moet vermeden worden om onvoorziene doorbraak van vloeibaar materiaal naar buiten te voorkomen. Als een brug gevormd is, moet de oven worden uitgeschakeld en gekanteld, zodat contact met de smelt gemaakt kan worden met een dunne handspijk. In sommige gevallen kan de brug gesmolten worden met de oven op laag vermogen en in de gekantelde positie en de oven dan opnieuw geladen met meer materiaal door deze opening in de basispositie, en dan volledig gesmolten.
- In het geval van een stroomstoring wanneer de oven een volle smelt bevat, en niet bekend is hoe lang het zal duren om het probleem te corrigeren, moet de verdere procedure vastgesteld worden. Er zijn twee opties – of de smelt laten uitharden, of het potje leegmaken.
- De elektrische isolatie van de levende componenten tegen aarde wordt gemeten met behulp van een aarding-relais. Als de smelt bij aardpotentieel de spoel benadert, zal de weerstand dalen, en het systeem moet worden uitgeschakeld.
- Als werk moet worden uitgevoerd met de oven in de gekantelde positie, moet de oven beveiligd worden tegen omvallen. De oven moet ook beveiligd worden bij het uitschuiven van het potje.
De conditie van het potje moet visueel geïnspecteerd worden, en de overgebleven wanddikte bepaald met behulp van meetapparaten. Een inschatting van de gemiddelde overgebleven wanddikte kan gemaakt worden vanuit het frequentiedisplay.
Productieproces
- Levenscyclusanalyse van staal: duurzame industriële groei stimuleren
- Inductieoven-staalmaking: efficiënte elektrische smelttechnologie
- Opverwarmingsovens: Typen, Functies en Industriële Toepassingen
- Productie van Tinplaat en Tin-vrij Staal: Hoogwaardige Gecoate Staalbladen
- Optimalisatie van Energie-efficiëntie in IJzer- & Staalproductie
- Herverwaringsoven Brander Types, Efficiëntie en Milieueffecten
- CLU Proces voor Roestvrij Staal: Efficiënte Koolstofverwijdering & Legering
- Elektrische boogoven staalproductie: proces, voordelen en impact
- Inductieovens: kernoperationele inzichten voor kleinschalige staalproductie
- Warmteoverdracht Optimaliseren voor Kwaliteitsvol Continu Staalgieten
- Staal Warmtebehandeling: Verharden, Aanlassen, Normaliseren voor Duurzame Messers