



Optimaliseren staalproductie: hot metal gebruik in elektrisch boogovens
Gebruik van hot metal voor staalproductie in elektrisch boogoven (EBO)
Staalproductie via elektrisch boogoven (EBO) biedt grote flexibiliteit in keuze ladingmaterialen. Traditioneel ladingmateriaal: 100% koud schroot. Door schrootissues (beschikbaarheid, kwaliteit, prijsfluctuaties, restricties bij bepaalde staalkwaliteiten door restelementen en stikstofgehalte) worden alternatieve ladingmaterialen succesvol toegepast: direct gereduceerd ijzer (DRI), hot briquetted iron (HBI), gietijzer, of hot metal.
Hot metal gebruik populair in gebieden met schroottekort en/of elektriciteitstekort of hoge stroomprijs. Populaire bron: hoogoven → hot metal bruikbaar in EBO's nabij hoogoven, anders gietijzer (vereist extra energie voor smelting). Breed bereik verhoudingen hot metal/schroot mogelijk: 100% schroot aan één kant; EBO ook bedienbaar met 20% schroot / 80% hot metal. Veel EBO's ontworpen voor tot 80% hot metal in lading.
Voordelen hot metal lading in EBO
- Verbeterde productiviteit, verbeterde slakschuiming, verhoogd koolstofgehalte lading.
- Hoge zuiverheid, lage gangue → productie staalproducten met lage restgehalten.
- Bekende, consistente chemie gecertificeerd door analyse → compenseert wijdverbreide chemische fluctuaties bij verouderd schroot.
- Chemische energie in hot metal efficiënt geleverd door opgeloste koolstof → snellere smelting, hogere productiviteit.
- Hot metal extreem nuttig voor productiviteitsverhoging en korte tap-to-tap tijden, mits ovenontwerp decarbureringssnelheid niet beperkt.
- Flexibiliteit in schrootkeuze: door lage restgehalten hot metal kan laagwaardig schroot gebruikt worden bij hogere hot metal fractie.
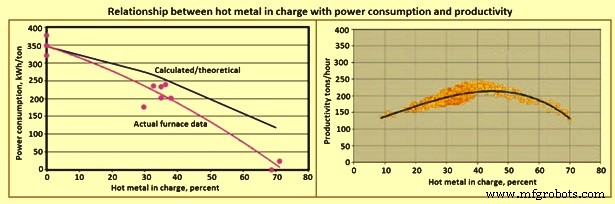
- Vergelijkbare voordelen als gietijzer, met plus: materiaal al ~1300°C of hoger. Hoofddeel energiebehoefte EBO (smelting Fe) al voorzien. 1 ton hot metal 1430°C levert ~250 kWh sensible heat (alleen Fe). Gietijzer: besparing 3,1–3,6 kWh/% gietijzer. Hot metal: besparing 4,8 kWh/% hot metal. Grote hoeveelheden hot metal → stroomverbruik ≤200 kWh/ton HM → voordelig bij zwak elektriciteitsnet.
Invloed HM op sleutelparameters EBO-proces
Recente nadruk: maximale energie-efficiëntie. Ladingmaterialen beïnvloeden EBO-ontwerp en praktijk. Invloed HM als ladingmateriaal op sleutelparameters:
Restelementen (tramp elementen)
Niet verwijderbaar tijdens verwerking. Hoeveelheid in product = directe functie hoeveelheid in lading. Hoge restelementen beïnvloeden gieten/walzen en productkwaliteit. Toevoeging HM (schone ijzereenheden) in ladingmix → verdunning restelementen tot acceptabele niveaus.
Stikstofgehalte staal
Stikstof = ongewenschde verontreiniging (versproding, strain aging). In vloeibaar staal in oplossing. Bij verstijving continu gieten: stikstof = hoofdoorzaak blaasgaten. Hot metal (lagere stikstof) → verdunningseffect + CO-gasvorming in staalbad via C-koken → verdere verlaging stikstofgehalte.
Waterstofverwijdering
CO-gas tijdens decarburering helpt waterstof verwijderen. Gedomstreerd: decarburering 1%/uur verlaagt waterstof 8→2 ppm in 10 min.
Invloed op productiviteit en operationele parameters
HM in ladingmix → groter zuurstofverbruik → verbeterde EBO-productiviteit, kortere tap-to-tap tijd, verbeterde Fe-opbrengst, lagere specifieke stroomverbruik. Besparing: 4–8 kWh/% hot metal in lading. Figuur 1: relatie productiviteit en specifiek stroomverbruik vs % hot metal in lading.
Rol van koolstof
Tijdens staalproductie EBO: koolstof nodig om met zuurstof en ijzeroxide te reageren voor slakschuiming. Ook voor productspecificaties. Koolstof geladen in EBO om met geïnjecteerde zuurstof in bad te reageren → CO-gas + chemische energie-invoer voor stroomverlaging. CO-bubbels helpen slakschuiming (emulsie) → bevat elektrische boog, verbetert energieoverdracht aan staalbad ipv ovenschelp en straling. Overdrachtsefficiëntie onder verschillende slakcondities in Tabel 1.
| Tabel 1 Type boog en overdrachtsefficiëntie elektrische energie | ||
|---|---|---|
| Nr | Type boog | % efficiëntie elektrische energie |
| 1 | Vrij brandend | 26 |
| 2 | Deels omringd door schuimende slak | 65 |
| 3 | Volledig omringd door schuimende slak | 93 |
| 4 | Deels weerstandsverhitting | 97 |
| 5 | Totale weerstandsverhitting | 100 |
Volledig onderdompelen boog in schuimende slak = enorme positieve effect op energieoverdracht. Warmteverlies door straling gereduceerd. Totale koolstoftoevoeging EBO hangt af van: (i) koolstofgehalte voeders, (ii) gepland zuurstofverbruik, (iii) gewenste tap-koolstofniveau, (iv) economie Fe-opbrengst vs koolstofkosten, (v) capaciteit afgassysteem. Koolstof normaal als koolstof/cokes (asgehalte = ongewild). Hot metal bevat 3,8–4,5% C → bespaart kosten vs externe koolstoftoevoeging.
Door wisselende koolstofherwinning in EBO, veel operators naar hoog-koolstof voeders (gietijzer, hot metal) om variaties te verminderen. Bij grote hoeveelheden gietijzer/hot metal: geen ladingkoolstof nodig. Elke 1% hot metal in lading levert 0,435 kg/ton lading koolstof (veronderstelt 4% C in HM, 92% schrootopbrengst). 20% HM in lading = equivalent ~9 kg/ton lading koolstof. Herwinning koolstof in metallische voeders hoog (90–100%). Met verbeterde herwinning: 20% HM vervangt 10–60 kg/ton lading koolstof.
Ontwerpkenmerken
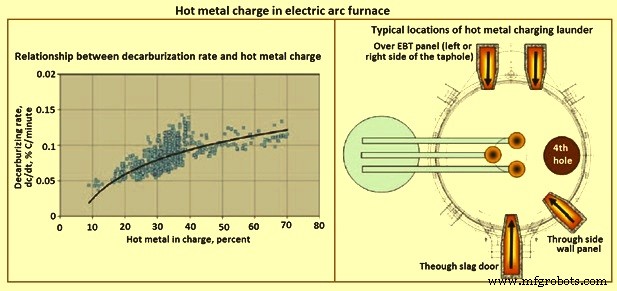
Kernvraag EBO: decarbureringscapaciteit. Hoog koolstofgehalte lading vereist extra decarbureringstijd. EBO kan geen zuurstofinjectiesnelheden als BOF-staalproductie. Hot metal aandeel >40% = maximumgrens boven welke EBO-productiviteit daalt door onvoldoende zuurstofinjectiecapaciteit. Echter, moderne EBO's beschikbaar voor tot 80% hot metal.
Zuurstofinjectielimieten standaard EBO's: problemen met spatteren, backfire, elektrodeslijtage, refraktarijserosie, kortere levensduur dakpanelen en refraktair delta-middenstuk. Typische decarbureringsraten standaard EBO's: 0,06–0,1%. Te hoog koolstofgehalte lading → langere tap-to-tap tijd. Figuur 2: relatie decarbureringsrate en hot metal lading.
Vergelijking met koolstofgehalte DRI/HBI
Bij DRI/HBI (EBO-voeder) koolstof ook nodig om ijzeroxide in DRI/HBI te reduceren → verhoogt ladingkoolstofbehoefte. Bij hot metal: niet nodig (100% metallisatie).
Silicium en mangaan in hot metal
Hot metal bevat aanzienlijk Si en Mn. Oxidatie levert chemische energie → lagere stroomverbruik. Oxiden zijn zuur → verhogen fluxverbruik (CaO, MgO) voor gewenste slakbasiciteit.
Hot metal laden
Laden hot metal in EBO klinkt simpel, maar is complex. Extra zorg nodig: contact met geoxideerde ovenslak of koud schroot → heftige reacties. Controleverlies → overflow slak/metaal. Vergelijkbaar bij grote koolstofconcentratiegradiënten tijdens superverhittingsfase. Controleverlies → overflow slak/staal. Extreem: schade elektrodermen bij heftige erupties.
Laden mogelijk op twee locaties: via dak of slakdeur. Sommige fabrieken: dak zwaaien, hot metal gieten in oven. Snelle menging met geoxideerde slak → soms explosies. Aanbevolen: slak deoxideerder toevoegen vóór hot metal toevoeging. Typische deoxideerders: siliciumfijn, aluminiumfijn, calciumcarbide.
Belangrijke punten bij laden hot metal in EBO:
- Laden met stroom aan om productiviteitsverlies te voorkomen.
- Hot metal ladle kantelcontrole precies voor stabiele giet snelheden.
- Hot metal loodsgat zo kort mogelijk om bevriezing te voorkomen.
- Loodsgat voorverhit tussen gietoperaties.
Om voordeel hot metal temperatuur te benutten: laden met gesloten dak. Alternatief: gieten via loodsgat in zijwand EBO. Meer tijd, maar veiliger.
Logistieke/lay-out beperkingen laten weinig vrijheid voor keuze waar hot metal ladles geleverd worden aan EBO-hal (laad- of aftapzijde). EBO-ontwerp legt extra beperkingen op. Transformatorpositie, afgasafvoer, etc. beperken ruimte voor loodsgat in oven. Werkelijke positionering = compromis. Typische oplossingen in Figuur 2. Loodsgat via slakdeur = beweegbaar (dedicated hot metal laadwagen). Andere posities: vast op ovenschelp of laadwagen.
Ernstig nadeel slakdeurladen: gieten hot metal tegen stroom slak. Soms → slechte fosforverwijdering uit bad. Bovendien: gieten pas mogelijk nadat gebied achter slakdeur vrij van slak. Zijwandpositie loodsgat problematisch bij overflow: moeilijk gespild metaal opvangen. Overflow risico voor buisleidingen in nabijheid. Loodsgat op EBT-balkon = meest voordelig. Door beperkte schrootaanwezigheid daar → vroege lading mogelijk. Bij overflow: opvang in aftapput onder oven.
Moderne operaties injecteren zuurstof op meerdere locaties ipv enkele slakdeurlans. Onder deze condities: hot metal lading 30–40% meer geschikt voor EBO's. Laden tot 50% succesvol in sommige EBO's. >50% → operationele problemen: overmatige warmte door oxidatie C, Mn, Si → oververhitting ovens.
Met nieuwe EBO- en procesvoortgang: hoge-snelheid koolstofverwijdering uit hot metal in EBO mogelijk zonder opbrengstverlies of overbelasting afgassysteem. Economisch benutten hot metal in EBO gestegen van max 50% tot 80%. Volledig benutten energie-inhoud hot metal nu haalbaar.
Productieproces
- Inductieoven-staalmaking: efficiënte elektrische smelttechnologie
- Optimalisatie van Hoogovensoperaties met Nootscokes: Efficiëntie en Kostenvoordelen
- DC Lichtboogoven: Efficiënte Enkele-Elektrode Stalenproductietechnologie
- Direct Gereduit Ijzer Benutten voor Efficiënte Elektrische Lichtboogoven Stalenproductie
- De Chemie Achter Basic Oxygen Furnace Staalproductie
- CONARC: Fusie van Converter en Lichtboogoven voor Superieure Staalproductie
- Gedompelde boogovens: De motor van de moderne staalproductie
- Premium zandgietoplossingen voor industriële toepassingen
- Ontdek de voordelen van metalen lasersnijden: Precisie, kwaliteit en veelzijdigheid
- Metalen 3D-printen: 5 high-tech toepassingen die de industrie transformeren
- Metaaldraaibanken Beheersen: Een Beginners Stapsgewijze Gids