



Energy Optimizing Furnace (EOF): High-Tech Stalenproductietechnologie
Energy Optimizing Furnace (EOF)
De Energy Optimizing Furnace (EOF) is een oven voor de primaire stalenproductie. Het stalenproductieproces in de EOF is ontwikkeld door de mini-staalwerken-pionier Willy Korf samen met zijn collega's. Het proces is operationeel bij de GERDAU Divinopolis-plant in Brazilië en bij de JSW SISCOL-plant en de Hospet Steel-plant van Mukand in India. De eerste unit ging in 1982 in productie.
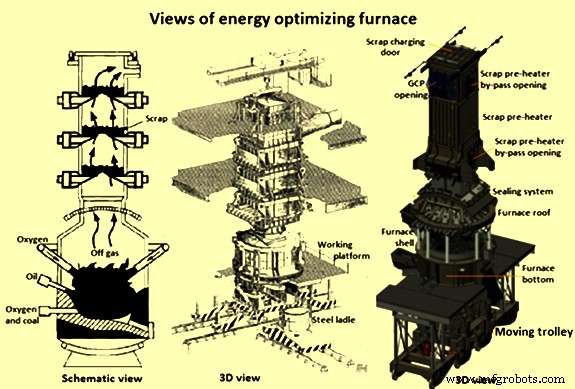
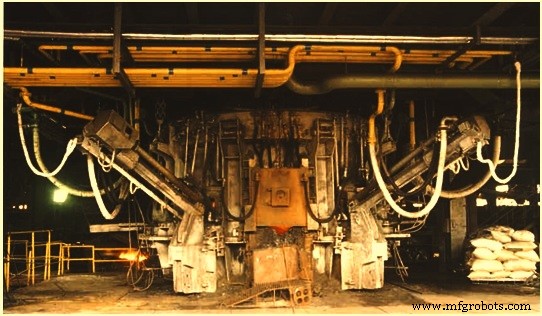
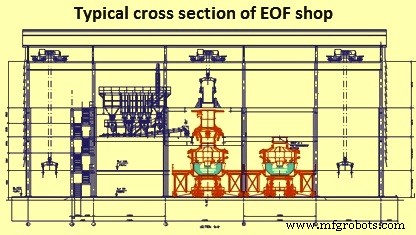
EOF's van standaardcapaciteiten 30 t/40 t, 60 t/80 t en 100 t/120 t zijn beschikbaar. De basiskenmerken en afmetingen van de EOF's zijn: (i) hearth-oppervlakte in het bereik van 6,6 m² tot 22 m², (ii) manteldiameter in het bereik van 5,3 m tot 7,5 m, (iii) totale hoogte van werkplatform tot topniveau is ongeveer 17 m tot 25 m, (iv) er zijn één of twee schrot-voorverhittertrappen, en (v) kantelhoek voor tappen en deslaggen is tot 8 graden. Verschillende weergaven van de EOF zijn getoond in Fig. 1 en een weergave van de EOF vanuit het werkplatform in Fig. 2.
Procesprincipe
De EOF is een smelt-/verfijnover voor de productie van vloeibaar staal. Het beschikt over een schrot-voorverhitter. Het basisprincipe bestaat uit werken met gecombineerde ondergedompte en atmosferische zuurstof (O₂) geblazen in een initiële lading bestaande uit ruw ijzer (HM), voorverhit vast schrot en fluxen voor slagsvorming. Schrot wordt voorverhit tot ongeveer 850 °C tot 900 °C door de zinvolle warmte in het afgas in één of twee kamers boven het ovendak. Geblazen ondergedompte O₂ reageert met de koolstof (C) uit het ruw ijzer en genereert koolstofmonoxide (CO) bellen die door het vloeibare bad naar de ovenatmosfeer reizen. Hier wordt CO verbrand tot koolstofdioxide (CO₂) door de O₂ die door atmosferische injectoren en supersonische lansen wordt geblazen. Het opbellen van CO genereert een zeer sterke roeractie en vergroot het badooppervlak aanzienlijk. Dit stelt overdracht van een grote hoeveelheid warmte aan het bad toe. Het proces omvat ook deslagging en vorming van de secundaire slag.
De EOF is bedacht om de zinvolle warmte van kleine en middelgrote staalconverters op een effectieve manier te benutten. Het is een gecombineerd blaas basisch O₂-stalenproductieproces waar een mengsel van HM, schrot en direct gereduceerd ijzer (DRI) de lading vormt. O₂ wordt geblazen door twee ondergedompte tuyeren en één of twee supersonische lansen. Postverbranding van de opkomende gassen boven het staalbad wordt gedaan met behulp van vier atmosferische injectoren en door lucht die door de deur inlekt, waardoor een deel van de warmte aan het metallische bad wordt geleverd en de rest voor schrotvoorverhitting voor de volgende hit. De tapgat- en kantelmechaniek is ontworpen voor efficiënte slagtvrije tapping.
De ondergedompte geïnjiceerde O₂ reageert met het C van het bad en genereert CO-bellen die intense badroering bevorderen, gunstig voor reactiekinetiek en homogenisatie van de temperatuur. Zodra de bellen het bad verlaten, wordt CO verbrand met de O₂ van de atmosferische injectoren. De projecties van vloeibaar metaal veroorzaakt door de eruptie van de CO-bellen bevorderen een buitengewone toename van het badooppervlak, wat de blootstelling aan O₂ van de supersonische lansen vergroot en een deel van de warmte die wordt gegenereerd door nabranding, naar het bad trekt. De combinatie van deze factoren verklaart de extrem snelle decarburering en temperatuurstijging van het bad, wat resulteert in blaastijden vergelijkbaar met die van de BOF (basische zuurstofoven). De mogelijkheid van kantelen van de oven, wat continue extractie van slag door de slagdeur toestaat alsook tappen op het exacte moment van het voltooien van de decarburering, alsook de onmiddellijke vrijgave van schrot uit de schrot-voorverhitter, laten tap-naar-tap tijden van zelfs minder dan 30 minuten toe.
Het proces heeft de mogelijkheid om een hoog percentage vast ladingsmateriaal te gebruiken (zelfs meer dan 40 %). Gecombineerd met C-injectieapparaten, kan de fractie DRI in de lading stijgen tot 25 % en zelfs meer. Het proces verschuldigt zijn thermische efficiëntie aan factoren zoals: (i) chemische energie vrijgegeven door de exotherme reacties tussen de geïnjiceerde O₂ en de verschillende elementen in het bad inclusief toegevoegde C, (ii) chemische energie vrijgegeven uit de gasvormige oxidatiereacties in de ovenatmosfeer betreffende CO en H₂ (waterstof) vrijgegeven uit het bad, en (iii) zinvolle warmte overgedragen door de hete gassen uit de oven naar het koude schrot geladen in de voorverhitter.
Kenmerken van geproduceerde staalkwaliteit
In de EOF kunnen alle typen en kwaliteiten van stalen geproduceerd worden. Het getapte staal heeft een vergelijkbare chemie als verkregen uit gecombineerd blaas stalenproductieproces. Vanwege de continue deslagging tijdens het proces, kan een goede hoeveelheid defosforing met fosfor (P) gehalte tot 0,008 %, en desulfering met zwavel (S) gehalte tot 0,025 % worden bereikt.
Aangezien het EOF-proces een hoog percentage (meer dan 60 %) van HM in de lading heeft, heeft het getapte vloeibare staal een zeer laag gehalte aan bijkomstige elementen. Dit is een voordeel bij de productie van speciale staalsoorten zoals dijvrijstalen, speciale schone stalen, en stalen voor naadloze buizen etc.
De hoge partiële druk van CO tijdens de gehele blaasperiode resulteert in zeer lage H₂- en stikstof (N₂) niveaus in het getapte staal. In het geval van hoge kwaliteit en speciale stalen, wordt het getapte vloeibare staal in secundaire stalenproductie-eenheden behandeld naar behoefte.
Het proces en hoofdprocesapparatuur
De EOF is uitgerust met een bodem met refractaire bekleding, gesplitste watergekoelde mantel, watergekoeld dak, afdichting tussen de oven en schrot-voorverhitter, HM-loot, staaltaploot, ondergedompte tuyeren, atmosferische injectoren en supersonische lans voor O₂-blaazen, oxy-brandstofbrander voor opwarmen van de nieuwe bodem. De belangrijkste apparaten/componenten van het proces worden hieronder beschreven.
EOF Hearth (ovenbodem)
De EOF-hearth is komvormig, gemaakt van ketelkwaliteitsplaat en bekleed met refractaire stenen. Het houdt het vloeibare staal tijdens de verwerking. Aangezien het proces een basisch zuurstof-stalenproductieproces is, is het refractair in de werkbekleding primair gemaakt van magnesia-koolstof (MgO-C) stenen. De achterbekleding bestaat uit magnesietstenen. De MgO-C-bekleding nabij het tuyeregebied bestaat uit hogere dichtheidsblokken omdat er meer erosie van het refractair in dit gebied is. Tijdens de ovencampagne slijten de refractaire stenen, wat gerepareerd wordt door gieten met magnesiet-gebaseerde gietmaterialen. Een speciale refractaire gietmachine wordt gebruikt voor hete reparatie van de EOF-bodem.
Ondergedompt tapgat samen met snelle achterwaartse kanteling zorgt voor slagtvrije tapping van vloeibaar staal geschikt voor daaropvolgende secundaire verfijning. Het tapgat is een zeer belangrijk onderdeel van de EOF-hearth omdat het gehele staal door het tapgat in de staalpan moet getapt worden. Wanneer de diameter van het tapgat groot wordt, wordt deze teruggebracht naar 200 mm met een staalbuis en het vulvlak met gietmateriaal gevuld. Voor het laden van HM in de EOF moet het tapgat goed geblokkeerd zijn, anders kan dit leiden tot voortijdige opening van de tapgat.
EOF Mantel en Dak
De EOF-mantel en het dak zijn gemaakt van watergekoelde panelen wat de ovenrefractairverbruik reduceert. De cirkelvormige EOF-mantel en compacte ontwerp houden warmteverliezen tot een minimum. De EOF-mantel heeft een HM-loot voor het gieten van vloeibaar HM uit de HM-pan in de EOF-hearth door een HM-laadkraan. De HM-loot is ook refractair bekleed en heeft vaak reparaties nodig die uitgevoerd kunnen worden terwijl de EOF in bedrijf is zonder verlies van operationele tijd.
De EOF-mantel heeft een slagdeur aan de tegenovergestelde kant voor de continue verwijdering van slag tijdens het proces. De slagdeur kan omhoog en omlaag bediend worden met een pneumatische cylinder. De slagdeur wordt ook gebruikt voor het nemen van monsters voor de hit uit het vloeibare staal en voor het meten van de temperatuur van het vloeibare staal tijdens de hit. Door de slagdeur van de EOF wordt het hete gieten van het refractair uitgevoerd. Het schoonmaken van het tapgat en blokkeren ervan voor het laden wordt ook door de slagdeur uitgevoerd. De slagdeur is ook bekend als de werkdeur.
Het EOF watergekoelde dak bestaat uit een dakbovenstuk en een glijskirt. Er is geen refractair in het EOF-dak. Door de bovenste opening in het EOF-dak reizen de hete gassen van de EOF naar het schrot-voorverhittingsgebied. Wanneer de ovenmantel achterwaarts en voorwaarts kantelt, doet hij dit samen met het EOF-dak. Tussen de glijskirt en het schrot-voorverhitter-onderstuk worden gietijzeren koelers geplaatst om de instroom van atmosferische lucht in de schrot-voorverhitter te minimaliseren.
De ovenmantel en het dak zijn zeer belangrijk om de afgassen van het staalbad te bevatten en post-verbranding van de gassen uit te voeren voordat de gassen naar het schrot-voorverhittingsgebied reizen. Een negatieve druk van 200 mm waterkolom wordt binnen de EOF gehandhaafd.
Schrot-voorverhitter
De schrot-voorverhitter, direct boven de oven geplaatst, is voorzien van één of twee kantelende watergekoelde vingers om de vaste metallische lading te steunen die wordt verhit door het ovenafgas. Een watergekoelde hellende schuif is ook onder de vingers vorgesehen voor toevoegingen in de oven. De schrot-voorverhitter is een essentieel onderdeel van de EOF. De schrot-voorverhitter in de vroege EOF's was twee- of driedrapsig omdat de EOF ontworpen was voor hoger percentage vast ladingsmateriaal. Tegenwoordig hebben de meeste EOF's een eendrapsig schrot-voorverhittingssysteem.
Schrotvoorverhitting wordt gemaakt met watergekoelde vingers en watergekoelde panelen waar schrot voor de volgende hit wordt voorverhit tot 850 °C tot 900 °C door de afgassen van de EOF. De vingers zijn verdeeld in twee helften en kunnen in open of gesloten positie worden gebracht met hydraulisch aangestuurde cylinders. De vingers zijn in gesloten positie wanneer schrot op de vingers geladen wordt. Het schrot blijft op de top van de vingers tijdens de gehele verwerking van de hit waar het voorverhit wordt door de zinvolle warmte van de afgassen. Zodra de vorige hit getapt is en het tapgat geblokkeerd, worden de vingers geopend en het schrot mag binnen de EOF-bodem vallen. Dit is het unieke kenmerk van de EOF waarbij de schrot-voorverhitter direct op de top van het EOF-dak geplaatst is zodat de afgassen verzameld worden bij de hoogst mogelijke temperatuur voor het voorverhitten van het schrot. Een bypass-lijn kan ook voor de schrot-voorverhitter worden aangeboden waar de gassen via de bypass-kanaal kunnen worden gezonden om smelting van het schrot op de schrot-voorverhitter te vermijden. Normaal gesproken wordt in de recente EOF's de afgastemperatuurcontrole uitgevoerd door verdunningslucht door de forced draft blower die automatisch inschakelt zodra de afgastemperatuur hoog wordt.
Kalk en ferrolegeringen worden ook uitgelekt door het automatische voedingssysteem onder de vingers en worden zo in de EOF geladen. Een CO-CO₂-analyzer is ook in het schrot-voorverhittergebied geïnstalleerd. Wanneer het CO-gaspercentage een bepaald percentage overschrijdt, wordt de verdunningslucht automatisch ingeschakeld met behulp van de forced draft blower om dit te oxideren en de explosie te voorkomen.
Voorbereid schrot, in speciaal ontworpen bodem-uitlaad schrotemmers, wordt in de EOF-top geladen door de laadkraan. Na schrotladen wordt de glijdeur gesloten. Het aantal schrotlaademmers in circulatie moet voldoende zijn om elke vertraging van de EOF-bewerking wegens gebrek aan schrotladen te vermijden. Wanneer het schrot klaar is, wordt de schrotlaademmer op de stand boven de bovenste glijdeur van de EOF geplaatst. Wanneer het schrot in het voorverhittingsgebied moet worden geladen, wordt de schrotemmer getild met een hydraulische cylinder zodat de bodemuitlaadklappen openen en het schrot op de voorverhittervingers lossen. Het schrot moet goed voorbereid zijn en geen stuk mag groter zijn dan 400 mm om schade aan de voorverhittervingers, watergekoelde vingers en dakbovenstuk te voorkomen wanneer het schrot in de EOF wordt geladen.
O₂-blaassysteem
Het O₂-blaassysteem is een belangrijk onderdeel van de EOF voor het stalenproductieproces. De O₂-blaasactie wordt gedaan door ondergedompte tuyeren, atmosferische injectoren en supersonische lansen. De O₂ moet op een nauwkeurige manier met een bepaalde druk en doorstroomsnelheid, gecontroleerd door de instrumentatie, in het staalbad en voor postverbranding worden geleid. Het O₂-profiel gespecificeerd voor de hitverwerking moet van begin tot eind worden gevolgd.
De O₂-injectie in het staalbad via ondergedompte tuyeren is een van de unieke kenmerken van de EOF. Vier ondergedompte tuyeren in de hearth zijn geplaatst op 45 graden, 135 graden, 225 graden en 315 graden positie, aannemend dat het tapgat op 0 graden positie is. De tuyeren zijn 300 mm boven de ovenbodem geplaatst. De tuyere-buitenbuis is van roestvrij staal waarin de koperen (Cu) tuyere concentrisch is geplaatst. De buitendiameter van de Cu-buis heeft helinggraveering en wordt gekoeld met gedemineraliseerd (DM) water en N₂-gas, wat de vorming van knoop op de tuyere-tip binnen de oven bevordert. De knoopvorming helpt om de tuyere-tip slijtage te minimaliseren tot 2–3 mm per hit. De gehele tuyere-montage heeft een goed veiligheidssysteem voor probleemloos werken. De tuyeren zijn glijtype door het refractaire blok en wanneer nodig kan de tuyere naar binnen de oven geduwd worden om refractaire erosie rond de tuyeren te vermijden.
O₂-blaazen door de tuyeren helpt bij decarburering en roeren van het bad. De koeling van de tuyerebuis met DM-water is een belangrijk en kritisch kenmerk. Zolang de tuyere gekoeld wordt en zelfs als de O₂-druk daalt, komt vloeibaar staal uit de EOF niet naar buiten. Maar als de koelwater faalt en O₂ aanstaat, is er zeer snelle erosie van de ondergedompte tuyere wat resulteert in EOF-hearth doorbraak wat zeer gevaarlijk kan zijn. Om die reden is er een reserve DM-watertank die onmiddellijk in bedrijf kan worden genomen in het geval van daling in DM-waterdruk of doorstroomsnelheid.
De postverbranding van de afgassen binnen het ovenvat is ook een van de unieke kenmerken van de EOF. Vier atmosferische injectoren zijn vast op de ovenmantel voor postverbranding van de gassen die boven het staalbad opkomen. De atmosferische injectoren zijn precies boven de vier tuyere-posities geplaatst. De lichamen van de atmosferische injectoren zijn ook watergekoeld en alle vier de injectoren wijzen neerwaarts naar het midden van het staalbad. De basisactiviteit in de postverbranding is de oxidatie van CO naar CO₂ en de zo gegenereerde energie wordt deels terug overgedragen aan het staalbad en het grootste deel stroomt mee met de rookgassen om het schrot voor de volgende hit voor te verhitten.
Twee supersonische lansen forceren een straal O₂ dicht bij het slagniveau in de EOF, wat helpt bij hoge snelheid decarburering alsook grondige roering van het bad. De supersonische lans heeft een Cu-tip en staal lichaam dat watergekoeld is. De supersonische lans is ingetrokken op het hellende framewerk dat de supersonische lans ondersteunt. Elke supersonische lans wordt aan weerszijden van de slagdeur geplaatst. De O₂ geleverd door de supersonische lans wordt primair gebruikt voor decarburering van het staalbad en deels voor postverbranding. EOF zijnd een gecombineerd blaasproces, is de O₂-injectie aan de top primair via supersonische lans en de zijblaas van O₂ van de bodem via ondergedompte tuyeren. De supersonische lans wordt normaal voorzien van instrumentatie en regelsystemen voor veilig werken.
Zuurstof lanceren wordt ook gedaan door handmatig lanceren in het slag/metaal-interface voor snelle vloeibaarmaking van de slag. Over het algemeen worden twee handmatige lansen via de slagdeur gebruikt. Gemeten hoeveelheid O₂ wordt vrijgegeven door de lanceringpijpen in het staalbad. De handmatige lansen worden ook gebruikt om het tapgat aan het einde van de tapping uit de EOF vrij te maken.
De stroom van O₂ door ondergedompte tuyeren, atmosferische injectoren en supersonische lans wordt gecontroleerd door een klepstand met de benodigde instrumentatie die door een computer wordt gecontroleerd. In de klepstand, voor de veiligheid van de bediening van de ondergedompte tuyeren, is er een faciliteit om over te schakelen van O₂ naar N₂ of Argon (Ar) gas in het geval een hit voor een langere periode in de EOF moet worden gehouden. De klepstand is het hart van de EOF-bewerking die het nauwkeurige blaasprofiel van O₂ controleert voor het bereiken van de gewenste O₂-blaasperiode in de EOF.
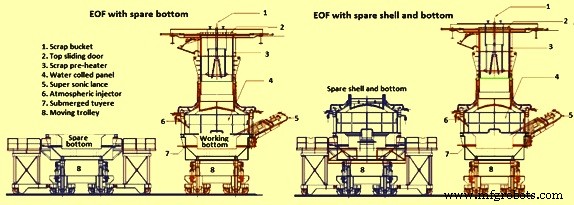
De EOF bevat normaal twee wagentjes, twee bodems en één EOF-mantel en dak. Een reserve mantel en bodem kan een alternatief zijn voor reserve bodem. Dit is getoond in Fig. 3. De gehele EOF-bodem, mantel en dak zijn gemonteerd op een wagentje dat op rails beweegt. Twee bodemwagentjes van shuttle-type worden gebruikt voor snelle bodem- (of mantel en bodem) wisseling tijdens een nieuwe campagne. Een bodemwagentje draagt de EOF in bedrijf terwijl de tweede wagentje de andere bodem draagt en geparkeerd is voor herbekleding aan de ene of andere kant van de bodem in gebruik. Beide wagentjes zijn uitgerust met rolkraagsporen om de oven te kantelen voor tapping of deslagging. De reserve EOF-bodem is bekleed met refractair en wordt klaar gehouden om in bedrijf te gaan. Aan het einde van de refractaire campagne van de hearth, wordt de EOF-mantel getild met hydraulische cylinders en de bodem in gebruik uitgehaald en de refractair beklede reserve EOF-bodem binnen twaalf uur in plaats gebracht en de EOF weer in bedrijf gesteld. Kantelen wordt uitgevoerd door hoge snelheid hydraulische cylinders. Dit stelt slagtvrije tapping toe.
Kalk- en legeringvoedingssysteem
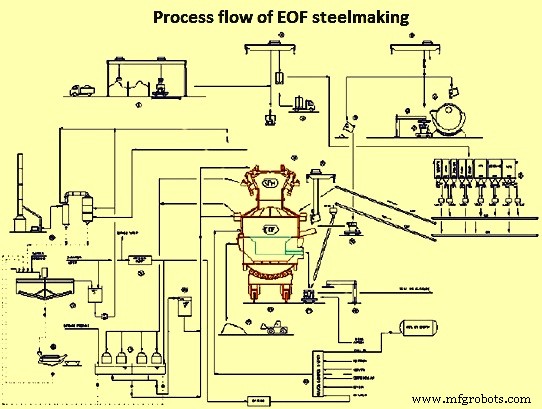
Het kalk- en legeringvoedingssysteem bestaat uit opslagbunkers, weegsystemen en transportbanden. Het kalk- en legeringvoedingssysteem is vorgesehen om de exacte hoeveelheden van elk additief op een gereguleerde manier in het EOF-bad te voeden. Dit systeem wordt basis gebruikt om kalk in de EOF te voeden. Dit systeem wordt soms gebruikt om ferromangaan te voeden voor mangaan-koken voor het tappen van staal. Dit systeem wordt ook soms gebruikt om DRI te voeden om de badtemperatuur te controleren.
Er is een tweede automatisch voedingssysteem voor het laden van kalk en legeringen in de pan tijdens het tappen van staal uit de EOF. Dit is voornamelijk voor de primaire de-oxidatie van staal en het maken van reducerende slag voor daaropvolgende secundaire verfijningsprocessen. Aangezien EOF een hoog productiviteitsproces is met een korte cyclus tijd, is het kalk- en legeringvoedingssysteem in de EOF alsook in de pan tijdens het tappen een belangrijk onderdeel van het EOF-proces voor het garanderen van de vereiste toevoegingen die overeenkomen met de ovenproductiviteit.
Gasreinigingsinstallatie (GCP)
De gasreinigingsinstallatie (GCP) is normaal van het natte type. Het bestaat uit down-comer, kwikingskamer, venturi, cyclone-scheider, ID (induced draft) ventilator en schoorsteen. De down-comer is voor het transporteren van de afgassen na het schrot-voorverhittersysteem in de kwikingskamer. De down-comer is refractair bekleed en heeft water sproeinozzels om de gassen te koelen alsook het stof van de gassen te scheiden voor zover mogelijk. In de verbrandingskamer is er een richtingsverandering van de afgassen samen met een grote douche water wat niet alleen de temperatuur van de gassen verlaagt maar ook een hoeveelheid stof scheidt. De venturi is het hart van het GCP-systeem. Het helpt niet alleen bij het scheiden van stof van de afgassen door plotselinge drukverlaging maar controleert ook de ovennegatieve druk heel nauwkeurig door elektrisch aangestuurde paar klappen. De cyclone-scheider is het eindapparaat voor het scheiden van stof van de afgassen.
Het vuile water verzameld uit de kwikingskamer en de cyclone-scheider wordt naar de dikmaker geleid na chemische dosering. In de dikmaker mag het stof neerdalen en het heldere water wordt teruggecirculeerd in de GCP door het pompsysteem. De schone lucht (minder dan 50 mg/m³) wordt getrokken door een serie van twee ID-ventilatoren (één reserve) en in de atmosfeer uitgeblazen door een hoge schoorsteen. De schone gas gegenereerd is primair zuivere stoom die eruitziet als een witte wolk wanneer het uit de schoorsteen komt. De natte slib, gefilterd in het bovenstaande proces, wordt verzameld in de dikmaker waar de vaste deeltjes met 68 % tot 70 % Fe (ijzer) gerecycled worden in de sinterfabriek. Droog type GCP is ook mogelijk in de EOF.
Lucht-oliebrander, met lage S vloeibare brandstof, wordt gebruikt voor het voorverhitten van de nieuw beklede EOF-hearth en mantel. Dit zorgt voor een goede thermische balans tijdens de verwerking van de eerste hit. Daarna, tussen de hits, hoeft de brander niet gebruikt te worden. Bij elke langere stilstand is het wenselijk om de oven voor te verhitten voordat volgende hits geladen worden.
Deze dagen zijn EOF's uitgerust met zeer uitgebreide instrumentatiesystemen waar totale controle is via een online PLC/computersysteem. Het veiligheidsnet dat geboden is, is uitzonderlijk goed om veilige bediening en herhaalbaarheid van het proces te garanderen. De computer heeft de faciliteit voor automatische data-logging en ook voor het opwekken van het alarmsysteem wanneer een sub-systeem mislukt.
Bedrijfsparameters
De typische bedrijfsparameters van de EOF zijn: (i) 340 dagen per jaar ovenbeschikbaarheid, (ii) ladingsamenselling bestaande uit 50 % – 90 % HM met balans van vast ladingsmateriaal, (iii) tap-naar-tap tijd in het bereik van 30 minuten tot 50 minuten, (iv) een taptemperatuur van 1700 °C zonder panoven en 1650 °C met een panoven, en (v) tijd nodig voor bodemwisseling (tussen campagnes) is in het bereik van 12 uur tot 24 uur.
De typische specifieke verbruik per ton vloeibaar staal zijn: (i) HM - 778 kg/t (70 %), (ii) Vaste lading bestaande uit gietijzer en staalschrot - 333 kg/t (30 %), (iii) kalk - 45 kg/t (afhankelijk van P-gehalte van HM), (iv) O₂-verbruik in het bereik van 50 N m³/t tot 70 N m³/t, (v) N₂-verbruik in het bereik van 3 N m³/t tot 5 N m³/t, (vi) brandstofverbruik in het bereik van 5 Mcal/t tot 10 Mcal/t, (vii) refractairverbruik rond 6 kg/t, (viii) gietmateriaalverbruik rond 4 kg/t, en (ix) metallurgische opbrengst in het bereik van 87 % tot 89 %.
Voordelen van EOF
Verschillende voordelen van het EOF-proces zijn hieronder gegeven:
- Er is een grote flexibiliteit wat betreft de metallische ladingsmix. De voordelen zijn groter wanneer HM-beschikbaarheid laag is, zeg 50 % uit het ijzerproductieproces. Er is ook flexibiliteit wat betreft vaste lading (schrot, gietijzer). < Het proces is gunstig in het geval van lage beschikbaarheid van elektrische energie.
- Het proces heeft hoge productiviteit en goede ovenbeschikbaarheid.
- Het geproduceerde vloeibare staal heeft goede metallurgische eigenschappen, met name met betrekking tot defosforing en desulfering.
- Het vloeibare staal heeft een laag gehalte aan bijkomstige elementen.
- Het inclusieniveau in het staal wordt sterk verlaagd door continue afspoeling van slag tijdens de blasting en ook door slagtvrije tapping.
- Het getapte staal kan direct naar de continue gietmachine overgebracht worden of naar secundaire metallurgie-eenheden gezonden worden.
- EOF heeft eenvoudige procescontrole en kan volledig geautomatiseerd worden.
- Het proces is energie-efficiënt.
- Het proces werkt onder lichte negatieve druk, dus er is nauwelijks stofemissie.
- Er is een laag geluidsniveau.
- Flexibiliteit wat betreft vaste ladingsmaterialen (schrot, gietijzer) is een andere aantrekkingskracht.
Productieproces
- Zonenergie Benutten: Complete Gids voor Schone, Betrouwbare Energie
- Thermische Energie Uitgelegd: Definitie, Voorbeelden & Hoe Het Werkt
- Getijdenenergie Benutten: Duidelijke Gids voor Hernieuwbare Oceaanenergie
- Windmolenenergie Uitgelegd: Hoe Wind Schone Energie Aandrijft
- Niet-Hernieuwbare Energiebronnen: Definitie, Typen en Impact
- Uitgebreide Gids voor Hernieuwbare Energie: Typen, Voordelen en Uitdagingen
- Energiebronnen Verkend: Van Fossiele Brandstoffen tot Hernieuwbare Energie
- Biomassa-energie Uitgelegd: Voordelen, Uitdagingen en Toekomstpotentieel
- Aardwarmte Uitgelegd: Voordelen, Toepassingen en Hoe Het Werkt
- Waterkracht Benutten: Complete Gids voor Hydroelektrische Energie
- Energiebesparing met geoptimaliseerde leidingen voor gecomprimeerde-luchtsystemen