



De Chemie Achter Basic Oxygen Furnace Staalproductie
Chemie van Staalproductie via Basic Oxygen Steelmaking
Basic oxygen steelmaking (BOS) is de meest gebruikte primaire staalproductiemethode voor de productie van ruw staal uit warm metaal (HM). Het procesvat heet converter. Het speelt een predominante rol in geïntegreerde staalfabrieken voor de productie van ruw staal. Het proces omvat het blazen van zuurstof (O2) door HM met behulp van een top lans om de koolstof (C) inhoud door oxidatie te reduceren. Op dit moment is gemengd blazen geadopteerd in het BOS-proces wat in de late jaren '70 werd ontwikkeld. Bij gemengd blazen wordt een beperkte hoeveelheid inert gas, argon (Ar) of stikstof (N2), door de bodem van de top-geblazen converter geblazen. Het biedt een efficiënte roering.
Kenmerken van het BOS-proces
Het BOS-proces heeft twee kenmerken. Ten eerste is het proces autogeen, wat betekent dat geen externe warmtebron nodig is. De oxidatiereacties tijdens de O2-blas leveren de energie die nodig is om fluxen en schroot te smelten en de gewenste temperatuur van vloeibaar staal te bereiken. Ten tweede verfijnt het proces HM met hoge productiesnelheden voor de productie van vloeibaar staal. De snelle reactiesnelheden zijn te wijten aan het grote oppervlak beschikbaar voor reacties. Grote hoeveelheden gas ontstaan wanneer O2 in het metaalbad wordt geïnjecteerd. Dit gas vormt een emulsie met de vloeibare slak en metaaldruppels afgeschoren van het badoppervlak door de inslag van de O2-straat. Het grote oppervlak dat wordt gegenereerd door de gas-metaal-slak emulsie verhoogt de snelheden van de verfijningsreacties.
Omdat de onzuiverheden in het vloeibare metaal opgelost zijn, treden reacties tussen onzuiverheden en O2 op met de opgeloste O2. Verder, aangezien oxidatie van C plaatsvindt bij hogere temperatuur, is C-oxidatie tot koolmonoxide (CO) zeer waarschijnlijk en dus wordt de meerderheid van C als CO verwijderd.
Tijdens het BOS-proces worden onzuiverheden in HM zoals C, silicium (Si), mangaan (Mn), fosfor (P), etc. door oxidatie verwijderd voor de productie van vloeibaar staal. Oxidatie wordt uitgevoerd met hoge zuiverheid O2-gas dat in de converter wordt geblazen. De oxidatiereacties resulteren in de vorming van CO, CO2 (kooldioxide), silica (SiO2), mangaanoxide (MnO), en ijzeroxide (FeO). Terwijl CO en CO2 in gasvorm zijn en van de top van de converter als convertergas worden verwijderd, worden de andere oxiden opgelost met de fluxen die aan de converter worden toegevoegd, om vloeibare slak te vormen. Vloeibare slak kan P en S (zwavel) uit het vloeibare metaal verwijderen.
Reactiecategorieën
De reacties die in het BOS-proces plaatsvinden, kunnen in vijf categorieën worden ingedeeld. De reacties in de eerste categorie 'zuurstofopname door het metaal' zijn (i) O2(g) = 2O, (ii) (FeO) = Fe + O, (iii) (Fe2O3) = 2(FeO) + O, en (iv) CO2(g) = CO(g) + O. De reacties in de tweede categorie 'oxidatie van elementen in het metaal' zijn (i) C + O = CO(g), (ii) Fe + O = (FeO), (iii) Si + 2O = (SiO2), (iv) Mn + O = (MnO), en (v) 2P + 5O = (P2O5). De reacties in de derde categorie 'oxidatie van verbindingen in de slak' zijn (i) 2(FeO) + ½O2(g) = (Fe2O3) en (ii) 2(FeO) + CO2(g) = (Fe2O3) + CO. De reacties in de vierde categorie 'fluxreacties' zijn (i) MgO(s) = (MgO), en (ii) CaO(s) = (CaO). De reactie in de vijfde categorie 'gasreacties' is CO(g) + ½O2(g) = CO2.
Het BOS is een proces met zeer hoge kinetiek, de reacties vinden plaats op meerdere locaties. De straal-vloeistof interactie en de C-O reactie die een gasvormig product genereert, hebben enorme effecten op de algehele procesdynamiek. Het proces wordt gekenmerkt door hoge reactiesnelheden, het verfijningsproces wordt typisch in 12 minuten (min) tot 15 min voltooid. Voor de controle van het proces voor kwaliteit en productiviteit in deze korte tijdspanne, is een goed begrip van de dynamiek van het proces belangrijk.
Converterontwerp en Operatie
Een typische BOS-converter bestaat uit een cilinder-vormige vat met een afgeronde bodem, en een kegelvormige top (25 graden tot 30 graden halve kegelhoek) voor het leiden van de gassen in de afvoergaskap. De corpus wordt ondersteund op scharnieren, de draaipunten genoemd, zodanig dat de oven kan worden gedraaid voor laden, bemonsteren, tappen, en slakverwijdering. De binnenkant is typisch bekleed met magnesia-koolstof refraktar, van verschillende kwaliteit en dikte om het slijtagepatroon te matchen. Het typische volume dat binnenin de converter wordt geboden, is ongeveer 1 kubieke meter (m³) per ton geproduceerd vloeibaar staal. Als het slakgewicht 100 kilogram per ton (kg/t) tot 120 kg/t is, is de vrijboord boven het inactieve bad meer dan 80%. Dit accommodert de heftige reacties die tijdens het midden deel van een typische blas plaatsvinden. De bodem van de converter is uitgerust met verschillende (typisch 6 tot 8) poreuze elementen, door welke Ar-gas wordt doorgegeven voor badmenging en hulp bij slak-metaalreacties. Een taphgat is aan één zijde in het onderste deel van de kegel voorzien voor het tappen van het vloeibare staal. Slak wordt aan de andere kant door de mond uitgegoten.
Het BOS-proces is een uiterst snel verfijningsproces dat een goede dynamische controle en een dynamisch model nodig heeft voor beter begrip van het proces. Het proces wordt gekenmerkt door reacties op meerdere schalen, zoals op de schaal van het metaalbad en de slak en op de schaal van druppels en bellen. De reacties vinden ook plaats op meerdere reactieplaatsen. De aanwezigheid van de supersonische straal die interactie heeft met het metaalbad en de slaklaag, producerend verschillende formaten druppels in de emulsie die op reactie reuze hoeveelheden bellen produceren aan zijn interface, kalkoplossingskwesties, etc., maken de beschrijving van de dynamiek van het proces complex.
De primaire grondstof is HM bij ongeveer 1.300 °C tot 1.400 °C. Aangezien de gegenereerde warmte meer is dan wat nodig is, worden staalschroot samen met ijzererts gebruikt als koelmiddel. Kalksteen (CaCO3) wordt in sommige staalsmeltwinkels als koelmiddel toegevoegd voor het aanpassen van de eindtemperatuur. Gekalkte kalk (CaO) wordt als flux gebruikt voor het bereiken van de hoge basiciteit nodig voor P-verwijdering. Schroot wordt eerst aan een lege converter toegevoegd (na slaktappen van de vorige hit), waarop de vereiste hoeveelheid HM wordt toegevoegd. IJzererts wanneer gebruikt wordt op een gedistribueerde manier typisch tijdens de eerste helft van de blas toegevoegd.
Deel of alle vereiste kalk wordt voor schroottoevoeging toegevoegd om te fungeren als impactpad voor het beschermen van de bekleding tegen schrootval. De rest van de kalk wordt typisch op een gedistribueerde manier tijdens de blas toegevoegd. Enkele magnesia (MgO) toevoeging vindt plaats in de vorm van gekalkte dolomiet (CaO.MgO), om refraktairontbinding in de slak te minimaliseren. De hoeveelheden van verschillende laadmaterialen worden theoretisch berekend door een laadcontrolemodel gebaseerd op materiaal- en warmtebalans, rekening houdend met de invoersamenstellingen, HM-temperatuur, en uitvoerstael samenstelling en temperatuur.
De verfijningsreacties zijn allemaal oxidiserend. Dit wordt bereikt door tonnage zuurstof te blazen door een top lans uitgerust met 3 tot 6 supersonische stroommondstukken (2,0 Mach tot 2,1 Mach, onder een hoek aan de lansas gemonteerd). De punt van de lans wordt op een afstand tussen 1,8 meter (m) tot 2,5 m boven het niveau van het rustende metaalbad in een grote converter gehouden. De lanshoogte is een van de opererende parameters om het proces te controleren.
Tap-naar-Tap Cyclus
Een typische tap-naar-tap cyclus bestaat uit de stappen zoals hier beschreven. Laadvolgorde is kalk, schroot, en HM. Eenmaal de converter rechtopgemaakt is, wordt de O2-lans verlaagd tot de vereiste hoogte (initieel, hoogste waarde, 2,2 m tot 2,5 m) en wordt blazen gestart. Tijdens de initiële helft van de blas, eventueel extra kalk samen met ijzererts, gekalkte dolomiet, en eventuele andere additieven worden toegevoegd. Toevoegingen van vochtbevattende materialen worden vermeden tijdens het laatste deel van de blas om waterstof (H2) in het geproduceerde staal laag te houden. De hoge lansoperatie wordt voortgezet (typisch 3 min tot 4 min) tot de slak voldoende FeO heeft voor het faciliteren van kalkoplossing. Daarna wordt de lans progressief verlaagd om de benodigde verfijningssnelheden te bereiken. De lanshoogte wordt in 3 stappen tot 5 stappen verlaagd, afhankelijk van de individuele praktijk.
Rond 80% tot 90% van de blas (gebaseerd op O2-stroom) wordt een monster genomen voor analyse en wordt de temperatuur gemeten zodat wanneer de blas voltooid is, de vereiste samenstelling en temperatuur simultaan bereikt worden. Bemonstering en temperatuurmeting kunnen handmatig worden gedaan, d.w.z. de blas stoppen, de converter naar een bijna horizontale positie draaien en een monster nemen door een lepel en de temperatuur meten, of via een sub-lans die in een blazende converter wordt verlaagd (in-blas bemonstering). Gebaseerd op de monsteranalyse en temperatuur, wordt het resterende deel van de blas voltooid met de vereiste bijsturingstoevoegingen. Eenmaal de blas voltooid is, wordt de converter naar de taphkant gedraaid voor het uitgieten van het vloeibare staal, en dan naar de andere kant voor slaktappen. In moderne praktijk wordt een deel van de slak behouden, de converter rechtopgemaakt, enige magnesiet (MgO) toegevoegd en vervolgens de gesplash op de binnenkant door hoge snelheid N2 te blazen. Periodiek wordt de lege converter geïnspecteerd op refraktairschade, hetzij handmatig of door laserscanners. Schade wordt gerepareerd door refraktair gunietmassa te spuiten. Hierna is de converter klaar voor de volgende blas.
Procesdynamica en Reactiemechanismen
Het BOS-proces is een complex proces dat plaatsvindt over een korte tijdspanne, met heel weinig directe terugkoppelingsinformatie beschikbaar tijdens het proces voortschrijdt. Het proces bestaat uit diverse sub-processen die of slecht begrepen zijn of van welke er slechts semi-kwantitatief begrip is. Aangezien het proces een autogeen proces is, is er een warmteoverschot zelfs na de invoer HM bij ongeveer 1.350 °C en het uitvoerstaal wordt getapt bij 1.650 °C tot 1.700 °C. Daarom worden verschillende koelmiddelen gebruikt, schroot en ijzererts zijn de primaire. O2 wordt aan het proces geleverd via supersonische stralen die uitkomen in hete en stofbeladen gassen of onder een vloeistof-gas emulsie met het straalgedrag beïnvloed door de omgevingsomstandigheden. Fig 1 toont schematische voorstelling van het BOS-proces en de basiskenmerken ervan worden hieronder beschreven.
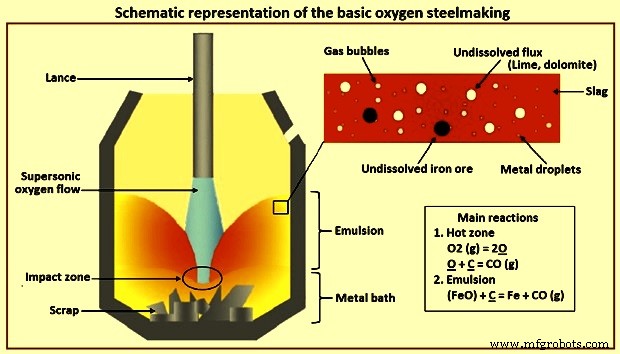
Fig 1 Schematische voorstelling van de basic oxygen steelmaking
Koolstofoxidatie
Decarburisering van de C beschikbaar in het bad is de meest uitgebreide en belangrijke reactie tijdens het BOS-proces. Er zijn drie duidelijke stadia tijdens deze decarburiseringsreactie. In het eerste stadium wat plaatsvindt tijdens de eerste paar minuten van de blas, vindt decarburisering plaats op een langzame snelheid, aangezien de meeste van de toegevoegde O2 reageert met de Si van het bad. Tijdens het tweede stadium, wat plaatsvindt bij hoge C-inhoud van het bad, vindt decarburisering plaats op een hogere snelheid en wordt gecontroleerd door de snelheid van toegevoegde O2. Het derde stadium treedt op wanneer de C-inhoud van het bad ongeveer 0,3% bereikt. In dit stadium daalt de decarburiseringssnelheid aangezien minder C beschikbaar is om te reageren met alle toegevoegde O2. In dit stadium wordt de snelheid gecontroleerd door massa-overdracht van C, en de O2 reageert meestal met ijzer (Fe) om FeO te vormen. In dit stadium, aangezien de snelheid van CO-generatie daalt, wordt de vlam aan de mond van de converter minder lichtgevend en verdwijnt praktisch wanneer de C daalt tot een niveau van ongeveer 0,1%.
Siliciumoxidatie
Gunstige condities voor siliciumoxidatie zijn (i) lage temperatuur, en (ii) lage hoeveelheid SiO2 in de slak. Een basische slak begunstigt Si-oxidatie. In basische slakken vindt Si-oxidatie praktisch plaats tot een heel lage waarde aangezien SiO2 reageert met CaO en de activiteit van SiO2 in de slak verlaagt. Bijna alle Si wordt geoxideerd en vroeg in de blas verwijderd vanwege een sterke affiniteit van O2 voor Si. De Si van de HM wordt geoxideerd tot een heel laag niveau (minder dan 0,005%) in de eerste 3 min tot 5 min van de blas. De oxidatie van Si tot SiO2 is exotherm en produceert een aanzienlijke hoeveelheid warmte wat de badtemperatuur verhoogt. Het vormt ook een silicaten slak die reageert met de toegevoegde kalk en gekalkte dolomiet om een basische slak te vormen. Aangezien de oxidatie van Si de hoofdbron van warmte is, bepaalt de hoeveelheid in HM de hoeveelheid koude lading (schroot, en varkenijzer, etc.) die aan de converter kan worden toegevoegd. Het bepaalt ook het volume van de slak en beïnvloedt dus de defosforisering van het bad en de opbrengst. Volgens duimregel, resulteert hogere slakhoeveelheid in lagere P maar ook lagere opbrengst.
IJzeroxidatie
Oxidatie van ijzer (Fe) is het belangrijkste voor het BOS-proces aangezien het controleert (i) FeO-inhoud van de slak en O2-inhoud in het staal, (ii) verlies van Fe in de slak en dus de productiviteit van het staalproductieproces beïnvloedt, (iii) oxidatiepotentieel van de slak, en (iv) FeO helpt bij de oplossing van CaO in de slak.
Mangaan Oxidatie
Mn-oxidatiereactie in het BOS-proces is tamelijk complex. In een top-geblazen converter wordt Mn geoxideerd tot MnO-oxide in de vroege stadia van de blas en nadat de meeste van de Si geoxideerd is, keert Mn terug in het badmetaal. Uiteindelijk, aan het einde van de blas wanneer meer O2 beschikbaar is voor de oxidatie, wordt het Mn in het badmetaal gereduceerd. In het geval van bodemblazen of gecombineerd blazen in de converter, heeft de oxidatie van Mn een vergelijkbaar patroon, maar de residuele Mn-inhoud van het vloeibare staal in de converterbad is hoger dan de top-geblazen converter.
Fosfor Oxidatie
De oxidiserende condities in de converter begunstigen de defosforisering van het badmetaal. De reactie van defosforisering vindt plaats door de interactie van metaal en slak in het bad. Parameters zoals lagere badtemperaturen, hogere slakbasiciteit (CaO/SiO2 verhouding), hogere FeO-inhoud in de slak, hogere slakvloeibaarheid, en goede roering van het bad begunstigen de defosforiseringsreactie. De fosforinhoud van het badmetaal daalt aan het begin van de blas, dan tijdens de hoofdecarburiseringsperiode wanneer de FeO gereduceerd wordt, keert P terug in het badmetaal en ten slotte daalt het weer aan het einde van de blas. Badroering verbetert de menging van metaal en slak en helpt bij de snelheid van defosforisering. Goede roering met de toevoeging van fluxmiddelen zoals fluoriet, etc., verbetert ook de P-verwijdering door de oplossing van CaO te verhogen, wat resulteert in een hoog basische en vloeibare vloeibare slak.
Zwavelreactie
S-verwijdering is niet heel effectief in het BOS-proces vanwege de hoog oxidiserende condities. S-verdelingsverhouding (% S in slak / % S in het metaal) is ongeveer 4 tot 8 wat veel lager is dan in de staalhaan (rond 300 tot 500) tijdens het secundaire staalproductieproces. Tijdens het BOS-proces reageert ongeveer 10% tot 20% van de S in het bad direct met O2 om SO2 (zwaveldioxide) te vormen. De overige S wordt door de slak-metaal reactie S + CaO = CaS + FeO verwijderd. Verwijdering van S door de slak wordt geassisteerd door hoge basiciteit en lage Fe-inhoud van de slak. S-inhoud van het vloeibare staal wordt sterk beïnvloed door de S in de HM en schroot dat in de converter geladen wordt.
Reactieschalen en Procesdynamiek
De reacties die plaatsvinden tijdens het BOS-proces zijn heterogeen en op verschillende lengteschalen. Er zijn de bulk metaalbad fase, de bulk slakfase, en de gasfase. Aan de andere kant vindt een groot deel van de reactie plaats op de schaal van fijne druppels en bellen verdeeld in de slak/metaal/gas emulsiefase. Het verschil in lengteschalen resulteert ook in verschil in tijdschalen. Het metaalbad ziet veranderingen over de gehele hittecyclus van 12 minuten tot 15 minuten terwijl de druppels de complete cyclus van verfijning in ongeveer een minuut kunnen ondergaan. Daarom is het beeld van de procesdynamiek geëvolueerd over diverse jaren gebaseerd op observaties en metingen in commerciële en proefcentrales, zorgvuldig ontworpen experimenten, en wiskundige modellering.
Typische samenstelling van de HM kan zijn C – 4,5%, Si – 0,3% tot 0,5%, Mn – 0,2% tot 0,7%, P – 0,1% tot 0,18%, S – 0,02% tot 0,03%, en temperatuur van 1.350 °C. Aangezien S alleen naar de slak in de gereduceerde toestand kan worden verwijderd in de aanwezigheid van vloeibaar ijzer, verwijdert het oxidatieproces in de basic oxygen steelmaking geen aanzienlijke hoeveelheid S. De algehele reacties van betekenis kunnen worden geschreven als (i) [Si] + {O2} = (SiO2), (ii) [Mn] + ½ {O2} = (MnO), (iii) [C] + ½ {O2} = {CO}, (iv) 2[P] + 5/2 {O2} = (P2O5), (v) Fe (l) + ½ O2(g) = (FeO). [-], {-}, en (-) worden gebruikt voor de metalloïden opgelost in het metaalbad, gas, en bestanddelen in de slak, respectievelijk. Figuur 2a geeft de voortgang van de reacties in een 200 t converter. Metingen in verschillende converters tonen ook vergelijkbare patronen. Fig 2b geeft de corresponderende evolutie van de slaksamenstelling.
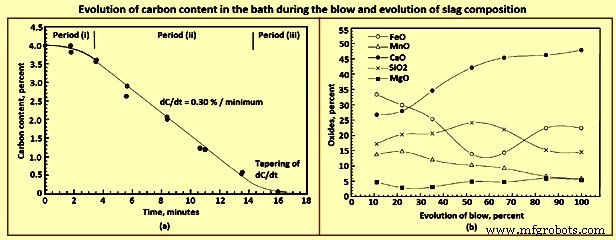
Fig 2 Evolutie van koolstofinhoud in het bad tijdens blas en evolutie van slaksamenstelling
Een opvallend kenmerk in de evolutie van de metaalsamenstelling is de simultane verwijdering van aanzienlijke hoeveelheden C zelfs voordat Si is gedaald tot een heel laag niveau. Dit wordt ook bevestigd door de observatie dat de CO-vlam aan de mond van de converter opschiet binnen korte tijd na aanvang van de O2-blas. Dit is in contraste met de observaties in de nu verouderde Bessemer-converter of het OBM-proces, waar lucht/O2 vanaf de bodem wordt geblazen. In deze twee processen duurt het even voordat een significante vlam verschijnt, wat verondersteld wordt aan te duiden dat de C-oxidatie niet begint totdat Si is gedaald tot tamelijk lage waarden.
Thermodynamisch is de volgorde van de solute-oxidatiereacties op elke lokale locatie voor de bovenstaande invoercondities Si, Mn, C, en P. Dat wil zeggen, bij de condities die heersen in het begin van de blas, wordt Si geoxideerd vóór C. De lage initiële temperatuur maakt de Si-reactie gunstig. Bovendien is het product SiO2 bij heel lage activiteit in de hoog basische condities die vanaf het begin worden gehandhaafd. CO-deeltjesdruk aan de andere kant blijft bijna op 0,1 MPa (één atmosfeer). Bijvoorbeeld, als een activiteit van 0,001 voor SiO2 wordt aangenomen, dan is de pO2 in evenwicht met 4,5% C en 0,5% Si 1 MPa tot 1,7 MPa, en 1 MPa tot 1,9 MPa respectievelijk. Deze eigenschap maakt de analyse van de procesdynamiek en reactiemechanismen interessant.
Proceskenmerken
Omdat de terugkoppelingsinformatie van het proces beperkt is, is het noodzakelijk om een model voor de procesdynamiek te bouwen vanuit de kenmerken die waargenomen worden uit de informatie die verkregen kan worden. De belangrijke kenmerken van het BOS-proces worden hieronder beschreven.
De reactiesnelheden zijn extreem snel. Tijdens piekdecarburisering wordt C verwijderd met een snelheid van ongeveer 0,3% per minuut, dat wil zeggen, ongeveer 600 kg C per minuut in een 200 t converter (Fig 2a). De C-reactie toont drie typische perioden (Fig 2a) namelijk (i) een initiële periode wanneer de snelheid opbouwt, (ii) een intermediaire periode wanneer de snelheid relatief constant is ondanks het feit dat de C-inhoud in het bad continu daalt van ongeveer 3,5% tot 4,0% tijdens deze periode, en een derde laatste periode boven een kritische C-inhoud wanneer de snelheid aftapt. De kritische C-inhoud ligt normaal in het bereik van 0,2% tot 0,5%.
Echter, individuele hits met identieke blaascondities tonen grote onherhaalbaarheid. Twee opeenvolgende blazen met identieke invoeren en procesparameters kunnen heel ander gedrag vertonen, met sommige blazen die slopping (metaal-slak-gas emulsie kookt over de mond van de converter) of droge slak en spitten (resulterend in lans- en mondopbouw) tonen. De onherhaalbaarheid was veel meer prevalente in de vroege dagen van het BOS-proces, wanneer bodemblaas van roergas nog niet geïntegreerd was. Gebruik van minder schroot als koelmiddel kan ook leiden tot meer herhaalbaarheid en verminderde slopping.
Na een studie van diverse BOS-winkels is aangetoond dat de snelheid van piekdecarburisering recht evenredig is met de snelheid van O2-blaas. Het is ook aangetoond tijdens de blas in een laboratoriumgrote converter, dat de effecten van het verhogen van de O2-blaassnelheid en het verlagen van de lanshoogte op de snelheid van piekdecarburisering vergelijkbaar zijn.
Tijdens experimenten in een proefconverter bij MEFOS (een onderzoeksinstituut in Zweden) is aangetoond dat er een concentratievariatie is langs de hoogte van een top-geblazen converter. Dit duidt erop dat top-blaas het metaalbad niet goed mengt ondanks de enorme impuls in de topstraal. Echter, dit verschil verdween bij het blazen van een heel kleine hoeveelheid inert gas vanaf de bodem.
Het is bekend dat de slak in het BOS-proces een aanzienlijke fractie van het metaal in de vorm van druppels in de slakfase bevat. De hoeveelheden variëren tijdens de blas, het hoogst tijdens het midden deel van de blas. De schattingen variëren in het bereik van 10% tot 25%. Deze druppels zijn tamelijk fijn, de meeste minder dan 1 mm tot 2 mm. Het aantal druppels in de emulsie daalt naar het einde van de blas. De druppels zijn normaal in een veel meer gevorderde toestand van verfijning vergeleken met het bulk metaalbad.
Er bestaat een slak-metaal-gas emulsie tijdens het grootste deel van de blas. Bij ongeveer een derde van de blas overschrijdt de emulsiehoogte ongeveer 2 m, waardoor de lanspunt gedempt wordt en het geluid van de supersonische straal gedempt wordt. Soms kan de emulsie de hele oven vullen, over de mond koken (slopping). Naar het einde van de blas na een kritische C in het bad, kollabbeert de emulsie wat aangeeft dat de emulsie overgangsmatig is en continue gasgeneratie nodig heeft voor zijn overleving.
Zoals aangegeven, worden C, Mn, en P simultaan met Si in het begin van de blas geoxideerd, tegen de verwachting van Si-reactie die bevorzugd wordt over de andere reacties gebaseerd op bulk metaalbad samenstelling. Mn en P reacties kunnen tot een mate worden verklaard door het feit van activiteiten in de slak. C-reactie kan niet worden uitgelegd, tenzij men de hypothese gebruikt dat de bulk metaalsamenstelling niet heerst op de reactieplaats.
Er is omkering van Mn en P tijdens het midden deel van de blas (Fig 3a). Dit weerspiegelt zich in de slakbaan ook (Fig 2b). Echter, het is duidelijk dat de omkeringen gecorreleerd zijn met de FeO-inhoud in de slak. Oplossing van CaO gaat bijna tot het einde door ondanks kalk die in het begin of in het vroege deel van de blas wordt toegevoegd. C bepaalt de algehele dynamiek van het proces en deze reactie vindt heftig plaats. Fig 3a toont verandering in smeltsamenstelling tijdens de blas.
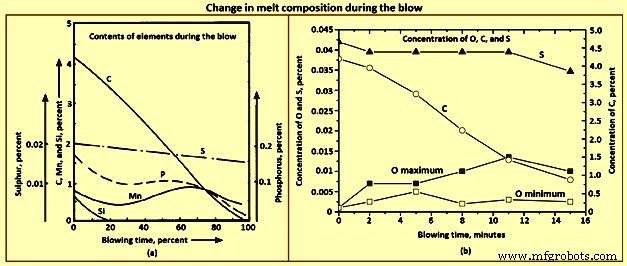
Fig 3 Verandering in smeltsamenstelling tijdens de blas
De dynamiek van het BOS-proces hangt af van de C-reactie die heftig plaatsvindt. De complete dynamiek kan in diverse plaatsen worden verdeeld. Andere reacties kunnen op dit framework worden begrepen. O2-straal zijnde bijna zuiver, bereiken moleculen het badooppervlak direct zonder een aanzienlijke massa-overdracht barrière. Wanneer een molecuul inslaat, kan het een van de volgende dingen doen.
O2-molecuul reageert met C op de inslagplaats. De reacties kunnen [C] + ½{O2} = {CO}, en [C] + {O2} = {CO2} zijn. Het kan in het metaal oplossen als [O]. Dit kan dan elders reageren met andere oxideerbare elementen zoals O2 = 2[O]. Een deel ervan kan reageren met Fe in het bad om FeO te produceren volgens de vergelijking Fe + ½{O2} = (FeO). FeO kan naar de slakfase reizen en ergens anders met metaal reageren. Elk van deze leidt tot verfijningsreacties die op verschillende mogelijke plaatsen in de converter plaatsvinden, leidend tot, op menging, algehele badverfijning. Deze verschillende plaatsen zijn schematisch weergegeven in Fig 4.
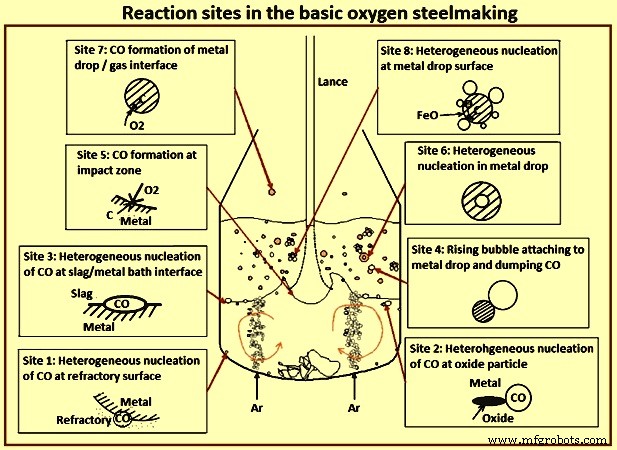
Fig 4 Reactieplaatsen in de basic oxygen steelmaking
Het is te onthouden dat de C-O reactie heterogeen is. Er is ten minste één massa-overdracht stap die snelheidsbepalend kan zijn. C moet in het metaal naar de interface diffunderen. Overdracht van O2 in de gasfase, opgeloste O2 in de metaalfase, of FeO in de slakfase kan ook betrokken zijn afhankelijk van de O2-bron voor de reactie. Opgeloste O2 kan naar andere delen binnen het metaalbad reizen en reageren met opgeloste C om CO vrij te maken tot gasgevulde poriën in het refraktar (plaats 1). CO kan ook op vaste deeltjes drijvend in het metaalbad vorm door heterogene nucleatie (plaats 2). Heterogene nucleatie kan ook plaatsvinden aan de slaklaag/metaalbad interface (plaats 3). Homogene nucleatie binnen het bad is hoogst onwaarschijnlijk tenzij de CO-oversaturatie erg hoog is. Zoals eerder beschreven kan de CO-reactie direct plaatsvinden op de inslagplaats (plaats 5). Een deel van het FeO gevormd op of nabij de inslagplaats kan onder het metaalbadooppervlak raken en langs de slak/metaal interface reizen, reagerend met C gevend geëmulsifieerde interface (zoals in plaats 3). Echter, het merendeel van het gevormde FeO waarschijnlijk overgaat naar de slakfase.
Dit geeft nu diverse mogelijkheden. Op de interface tussen slak en metaalbad kunnen reacties plaatsvinden zoals eerder beschreven (plaats 3), O2 nu komend van de slakfase en C van het metaal. Zoals eerder beschreven, bevat de slakfase een groot aantal metaaldruppels, continu gegenereerd door de impuls van de straal op de inslagplaats. Daarom kan het FeO in de slak reageren met deze druppels via verschillende mechanismen zoals (i) CO-bellen kunnen heterogeen nucleeren aan de interface (plaats 8), (ii) CO kan overgedragen worden naar een voorbijkomende bel die in contact komt met de druppel (plaats 4), en (iii) CO-bel kan homogene nucleeren binnen de druppel, als de oversaturatie erg hoog is (plaats 6). Als een metaaldruppel naar de vrijboord wordt gegooid, kan het direct reageren met enige O2 of CO2 in de gas (plaats 7).
Hoewel al deze plaatsen tijdens de blas tot een mate actief kunnen zijn, is er behoefte om het predominante mechanisme te identificeren dat de algehele dynamiek bepaalt. De bijdrage van elk van deze plaatsen kan worden geëvalueerd op basis van de observaties. Het feit dat het bad een concentratiegradiënt toont in de afwezigheid van bodemgasinjectie, wat verdwijnt met zo weinig als 1% van het inerte gas dat vanaf de bodem wordt geblazen in vergelijking met de topgasstroom, de mechanismen op plaats 1 en plaats 2 kunnen worden afgeschreven als onbelangrijk.
De temperatuur aan het oppervlak op de inslagzone wordt verwacht boven 2.120 °C te liggen. Daarom worden de snelheden van de chemische reacties verwacht erg hoog te zijn. Het oppervlak van de inslagplaats is relatief klein en de O2-aankomstsnelheid is erg hoog. Echter, de solventen moeten naar de interface diffunderen en de warmte moet in het metaal geleid worden. Vers metaal wordt naar de interface gebracht die naar buiten geveegd wordt door grote oppervlaktesnelheid. Onder deze omstandigheden kan het redelijk worden aangenomen dat het inslagoppervlak van de solventen wordt ontdoen, achterlatend een laag Fe dat met O2 reageert. Uiteindelijk kan het redelijk worden aangenomen dat een laag metaal van de bulk metaalsamenstelling volledig geoxideerd wordt, gecondenseerde fasen oxiden worden overgedragen naar de slaklaag. Wanneer de C-inhoud rond 5% is (20 tot 25 mol%), betekent deze benadering dat ongeveer 25% van de toegevoegde O2 wordt verbruikt voor C (CO en CO2) op deze plaats. De bijdrage wordt geschat op ongeveer 40% gebaseerd op berekeningen aannemend dat metaalzijde massa-overdracht niet snelheidsbepalend is. Op een gegeven moment werd dit beschouwd als het belangrijkste mechanisme (heet zone of inslagzone theorie). Metaallaag naar buiten stromend op deze plaats kan ook verzadigd raken met O2 zoals eerder genoemd.
De reacties in de emulsie lijken de belangrijkste plaatsen voor reacties te bevatten (plaatsen 4, 6 en 8). De druppels in de emulsie hebben extreem grote specifieke oppervlakte. In de aanwezigheid van redelijke hoeveelheden FeO in de slak, kunnen alle verfijningsreacties in een druppel in een kwestie van tientallen seconden plaatsvinden, in plaats van minuten. Een 3 mm druppel metaal bevattend 4,5% C kan ongeveer 3.000 keer zijn volume CO evolueren. Dit ontwijkt door de vloeibare slak en emulsifieert het. De complexe interacties van emulsievorming, druppelgeneratie, druppelverblijftijd, etc., dragen dus grotendeels bij aan de algehele dynamiek. Reacties van druppels die reageren met de gasfase direct zijn vooral belangrijk in de eerste paar minuten van de blas wanneer een complete slaklaag nog niet gevormd is.
Een uitgebreide kijk op deze algehele procesdynamiek heeft een achtergrond nodig in supersonische gasstralen, hun interactie met een metaal/slakbad, druppelgeneratie en hun verblijftijden, CaO-oplossing, en badmenging, etc.
Een gas-in-gas straal ontneemt de omgevingsgas in zijn periferie. De gestoorde laag bereikt de straalas een paar mondstukdiameters stroomafwaarts (potentieel kerngebied) waarna de stroom volledig ontwikkeld raakt met zelf-vergelijkbare radiale snelheidsprofielen. De axiale snelheid varieert omgekeerd evenredig met de afstand om de impuls te behouden. Typisch expandeert de straal met een halve kegelhoek van ongeveer 10 graden tot 12 graden, als de omgevingsgas dezelfde dichtheid heeft als die van de straalgas. Als de omgeving lichter is, is de expansie minder door het massa-effect.
In supersonische stralen beïnvloedt de comprimeerbaarheidsfactor de straalexpansie. Het is aangetoond dat de straal niet veel expandeert tot de axiale snelheid afgeremd is tot de sonische snelheid (supersonische kern). Daarna expandeert de straal als een subsonische straal zoals getoond in Fig 5. Recente CFD (computationele vloeistofdynamica) studie van een O2-straal in een BOS-converter heeft aangetoond dat de axiale snelheid bijna constant is voor een afstand van ongeveer 1 m en de temperatuur van het gas op de as blijft rond -170 °C in dit gebied. Daarna neemt de temperatuur stapsgewijs toe door inmenging van hete gassen. O2-lansen worden daarom bediend bij een uitlaat Mach-nummer van ongeveer twee zodat het op enige afstand gehouden kan worden en nog steeds goede straal/metaal-interactie kan effectuëren.
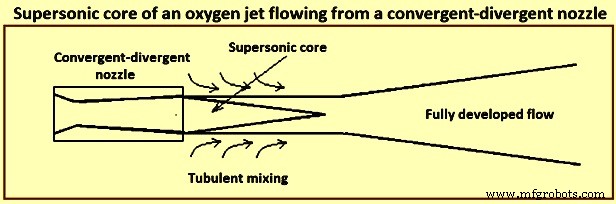
Fig 5 Supersonische kern van een zuurstofstraal stromend van een convergerend-divergerend mondstuk
Het kan worden opgemerkt dat als de O2-straal ondergedompeld is in een atmosfeer van CO zoals in de BOS-converter, de concentratie van O2 aanzienlijk kan dalen.
Wanneer een hoge snelheidsstraal een metaaloppervlak raakt, wordt een krater gevormd, de randen waarvan zeer onstabiel zijn door de hoge snelheid van de afgebogen straal, die metaaldruppels uitgooit. Bij voldoende hoge waarden wordt de straal re-entrant, waar enkele van de druppels in de straal zelf worden gegooid, leidend tot een zeer onstabiele krater die oscilleert en roteert. In de aanwezigheid van een slaklaag worden deze druppels door de slak gevangen, leidend tot druppel-in-slak emulsie.
De kraterdiepte kan worden berekend door een impulsbalans uit te voeren op het stagnatiepunt in het centrum van de krater. In verdere studies met een constante gebaseerd op experimenten met diverse vloeistoffen en gassen bij kamertemperatuur en kwantitatief bestuderen van de emulsificatieverschijnselen met de hulp van een 2-dimensie, twee-fasen model van kwik en glycerol, is aangetoond, zoals verwacht, dat de druppels in de emulsie toenemen met gasstroomsnelheid en omgekeerd evenredig variëren met stand-off afstand van de lanspunt van het vloeistofoppervlak (lanshoogte). Terwijl geëxperimenteerd met een 3-dimensie model van water om de druppelgeneratiesnelheid te bepalen met een toplaag die slak vertegenwoordigt, is aangetoond dat er twee regio's zijn, één bij een lagere stroomsnelheid waar de snelheid niet-lineair toeneemt met stroomsnelheid en de tweede waar de snelheid bijna lineair varieert met de stroomsnelheid. Het Weber-nummer is gebruikt om de stroomsverschijnselen te karakteriseren. Druppelgeneratiesnelheid (kg/seconde) is experimenteel gecorreleerd als een functie van het blaasnummer. Het is aangetoond dat gelijktijdige bodemgasinjectie de druppelgeneratie kan verhogen, vooral wanneer ze bijna coaxiaal met de topstraal zijn. De aanwezigheid van slakfase kan de generatiesnelheid aanzienlijk veranderen.
In een supersonische straal, zeg van Mach 2, is de uitlaatgastemperatuur ongeveer -100 °C. Daarna ontneemt het lagere dichtheid convertergas. De temperatuur, snelheid, en samenstelling van het gas veranderen als de straal het bad raakt. Daarom heeft deze correlatie grote onzekerheden, waardoor de bruikbaarheid van de correlatie in het BOS-model minder dan adequate is. Aangezien er geen andere correlatie is, gebruikt men normaal de bovenstaande correlatie voor generatie van druppels en past het aan zoals nodig.
De reactiesnelheden hangen ook af van de druppelgroottes. Verscheidene studies hebben emulsiemonsters verkregen van werkende converters of laboratorium hete modellen. Deze studies hebben in het algemeen de formaten gevonden in het bereik van 0,05 mm tot 3 mm. In een studie geëxperimenteerd met varkenijzer en O2, waren er grote brokken vloeistof uitgegooid, die normaal verwaarloosbare hoeveelheid tijd in de emulsie doorbrengen. Hoewel deze benaderingen en correlaties duidelijk onvoldoende zijn, gebruiken de meeste modellen deze vanwege gebrek aan betere correlaties.
Eén van de studies vond grote hoeveelheden metallische druppels in de schuimende slak gevormd tijdens hoge P ijzerverfijning. Een andere studie maakte vergelijkbare observaties door monsters verzameld die door de taphgat in een 230 t converter werden uitgegoten en geanalyseerd. Verscheidene andere studies hebben ook vergelijkbare observaties gemaakt.
Zoals eerder aangegeven, zijn de druppels in diverse staten van gevorderde verfijning, sommige bijna volledig verfijnd, hoewel het bad nog aanzienlijke hoeveelheid C had. De fractie metaal in de emulsie is geschat om groot te zijn, bijna 25% van het badgewicht. Dit correspondeert met een oppervlakte van ongeveer 40.000 vierkante meter (m²) als men een gemiddelde grootte van 1 mm voor de druppels aannemt. Het is voorgesteld in één van de studies dat verfijning in de converter primair plaatsvindt in de emulsiefase, het bad ziet verfijning door verdunning van druppels die terugvallen (emulsietheorie). Emulsie in de converters verwijst naar een slak-metaal-gas systeem. Men kan het visualiseren als slak-gas schuim waarin metaaldruppels verdeeld zijn.
Het is ook gerapporteerd dat verscheidene van de druppels hoge O2-oversaturatie vertonen en dit heeft gepostuleerd dat de fijner druppels kunnen zijn gegenereerd door homogene nucleatie van CO-druppelbarsting. Sommige druppels tonen bewijzen van aan gasbellen gehecht te zijn en sommige zijn zelfs hol. Er zijn verscheidene experimenten geweest met magnetisch geleide en vrij vallende druppels die reageren met oxideerende gassen. De resultaten van deze experimenten zijn interessant. Wanneer de C-inhoud hoog is, kan men reacties zien die op het oppervlak plaatsvinden, zoals bewijs door CO-verbranding. Naarmate de C-inhoud daalt, worden kleine druppels uitgegooid wat sub-oppervlakte nucleatie aangeeft. Nog lager in C-inhoud, barsten de druppels soms, wat O2-oversaturatie en nucleatie diep binnen de druppel aangeeft. Oversaturatie tot ongeveer 5 MPa (voor evenwicht CO) was gerapporteerd op het moment van druppelbarsting.
In één van de studies is de verblijftijd van de druppels in een converter gemeten door radioactieve goudisotoop tracertechniek. De maximum verblijftijd van druppels die in gevorderde toestand van decarburisering zijn, is geschat op ongeveer 2 minuten. Verblijftijd berekend op basis van vrije val is van de orde van een paar seconden zelfs rekening houdend met de slak geëmulsifieerd tot een veel grotere hoogte. De hoge verblijftijd heeft dus een verklaring nodig.
Verscheidene experimenten met Röntgenstralen voor visualisatie van een enkele Fe-C druppel die reageert in vloeibare oxideerende slakken hebben aangetoond dat de druppel naar het oppervlak wordt opgeduwd zodra decarburisering begint, en daar blijft tot het CO-bellen aftakt. Verder is aangetoond dat de druppelverblijftijd afhankelijk is van belvorming die de druppel drijvend houdt.
Er zijn twee meningen over hoe de CO-vorming de druppel drijvend houdt. Een van de studies heeft een opgeblazen druppeltheorie geformuleerd waarbij CO homogene binnen de druppel vormt en deze holle druppel een lage schijnbare dichtheid heeft, waardoor het drijvend blijft. De andere mening is dat de bellen heterogeen vormen aan de druppel/slak interface en zolang de bellen aan de druppel gehecht blijven, houden ze het drijvend. De visuele bewijzen van Röntgenfluoroscopische studies kunnen niet duidelijk onderscheiden tussen deze twee. Het feit dat er niet lijkt te zijn een nucleatiebarrière tijdens heftige deoxidatie zoals bewijs door massale evolutie van bellen suggereert interface nucleatie.
Bij hoge C-concentraties wanneer C-massa-overdracht binnen de druppel niet snelheidsbepalend is, is de hoogste CO-oversaturatie te zien aan de druppeloppervlakte. Daarom kan verwacht worden dat voor de nucleatie om heterogeen op het oppervlak plaats te vinden, de bel enige tijd aan de interface moet doorbrengen voordat het loslaat. Aangezien er verscheidene bellen gehecht kunnen zijn, blijft de druppel gedempt. Naarmate C daalt naar lage waarden, wordt nucleatie aan de interface sporadisch, en in periodes wanneer er geen bel gehecht is, lost O2 in het metaal op en diffuseert erin. Daarom verplaatst het hoogste oversaturatiegebied naar binnen, eerst naar sub-oppervlak en dan naar diep binnen de druppel. Men kan dus sub-oppervlakte nucleatie zien die initieel kleine druppels uitgooit en dan diep binnen. Deze homogene nucleatiegebeurtenissen zijn waarschijnlijk sporadisch, met een stochastische aard.
Simultaan is de schijnbare dichtheid van de druppel met geen of weinig bellen nu hoog en het zakt in het metaalbad. De kritische C-inhoud wanneer de druppel naar beneden zakt, hangt af van druppelgrootte, het oxideerpotentieel van de slak (en de snelheid van massa-overdracht van FeO), en de sporadische nucleatiegebeurtenis ofwel aan het oppervlak ofwel binnen de druppel. Empirisch werk om de kritische C-inhoud correct te voorspellen ontbreekt. Bewijzen van geleide druppelexperimenten wijzen ook naar deze reeks gebeurtenissen, hoewel de roering door het elektromagnetische veld de conditie anders maakt dan in de converter met name met betrekking tot massa-overdracht binnen de druppel.
In de context van de converter, wordt het druppeloppervlak continu gestoord door de bellen. Dit heeft twee tegenwerkende effecten. Deel van het druppeloppervlak wordt bedekt door de gasbel en is niet beschikbaar voor massa-overdracht van de slak naar de druppel. Het druppeloppervlak wordt ook heftig geroerd door de vorming en loslating van bellen, wat de lokale massa-overdracht verbetert. Verscheidene indirecte schattingen zijn gemaakt. In één van de studies is een indirecte schatting van de massa-overdrachtscoëfficiënt gemaakt voor FeO in slak voor P-overdrachtsnelheid in hoge temperatuur enkele druppel experimenten, en de verkregen waarden liggen tussen (10)⁻⁵ meter per seconde (m/s) en (10)⁻⁴ m/s. Een andere studie schatte vergelijkbare waarden. Goede experimentele studies, zowel in koude als hete modellen, zijn noodzakelijk om redelijke correlaties in termen van dimensieloze variabelen te krijgen.
Hoewel de slak erg goed geroerd wordt in de converter door de gasstraal en een grote hoeveelheid gas die erdoor passeert, is het metaalbad in top-geblazen converters vergelijkbaar slecht gemengd. Meting van mengtijd (t95 wat de tijd is om 95% homogeniteit te krijgen) in top-geblazen converter kan zo hoog zijn als 150 seconden (s) tot 180 s, in vergelijking met 10 s tot 20 s in bodem-geblazen OBM converters. Dit heeft gevolgen voor de reactiedynamiek, aangezien de metaaldruppels uit de bovenlaag worden verwijderd en de verfijnde druppels uit de emulsie terugvallen aan de top. Aangezien veel van de warmte ook in de slak vrijkomt, zijn de slak en de terugvallende druppels ook heter. Er kan ook samenstelling en temperatuurstratifificatie zijn door het schroot aan de bodem dat langzaam in het vloeibare metaal oplost.
Hoge mengtijden corresponderen ook met hoge onherhaalbaarheid in mengtijden, leidend tot onherhaalbare blaasgedrag in de afwezigheid van bodemblaas. Bijvoorbeeld, een grote wervel van vloeibaar metaal met hogere C uit de bodem die naar het oppervlak van het metaalbad wordt gebracht, kan de snelheid van decarburisering plotseling verhogen leidend tot instabiliteiten. Daarom is inert gasinjectie vanaf de bodem van de converters om de mengtijd te verlagen standaardpraktijk geworden.
Aangezien de snelheid van bodemgasinjectie en de positie van de poreuze elementen door welke het gas wordt geïntroduceerd een invloed hebben op de reactiedynamiek, is het noodzakelijk om het menggedrag te kwantificeren voor kwantitatieve voorspellingen van samenstelling en temperaturevolutie. Een enkele gemiddelde t95 waarde is onvoldoende voor incorporatie in een comprehensief model van de converter, aangezien twee verschillende mengcurven vergelijkbare t90 (tijd om 90% homogeniteit te krijgen) en verschillende t95 waarden kunnen geven. De compromis kan dus een tweeparametermodel zijn, gebaseerd op schatting van twee mengtijden (t90 en t95). Men kan dan het metaalbad idealiseren als bestaande uit twee geroerde tankreactoren (STR), continu metaal uitwisselend. Het onderste deel ziet alleen smelten van schroot en het bovenste deel ziet alle andere verschijnselen eerder uitgelegd. De twee parameters van dit model, verhouding van reactorformaten en de metaaluitwisselingsnelheid, kunnen dan worden gefit aan de mengtijden van de converter onder verschillende bedrijfscondities.
Vorming van Slak en Oplossing van Fluxen
Fluxen (kalk en gekalkte dolomiet) die vroeg in de blas worden geladen, lossen op met de ontwikkelende oxiden om vloeibare slak te vormen. De oplossingssnelheid van deze fluxen beïnvloedt de slak-metaalreacties die tijdens de blas plaatsvinden sterk. Aan het begin van de blas wordt de lanshoogte boven het bad hoog gehouden wat een initiële slak rijk in SiO2 en FeO veroorzaakt. Tijdens deze periode worden grote hoeveelheden fluxen in de converter geladen. De lans wordt dan verlaagd en de slak begint te schuimen bij ongeveer een derde van de blas door de reductie van FeO in de slak in combinatie met CO-vorming. Naarmate de blas voortschrijdt, lost CaO op in de slak, en het actieve slakgewicht neemt toe. Na de blas voor ongeveer drie kwart van de tijd voortgeschreden is, neemt de FeO-inhoud in de slak toe vanwege een afname in de snelheid van decarburisering.
Tijdens de blas stijgt de temperatuur van het vloeibare staal geleidelijk van ongeveer 1.350 °C tot 1.650 °C bij de ommezetting van de converter, en de slaktemperatuur is ongeveer 50 °C hoger dan die van het vloeibare staal. De slak bij de ommezetting kan gebieden van onopgeloste kalk gemengd met de vloeibare slak bevatten, aangezien de oplossing van kalk beperkt is door de aanwezigheid van dicalciumsilicaat (2CaO.SiO2) bekleding, wat vast is bij staalproductietemperaturen en snelle oplossing verhindert. De aanwezigheid van MgO in de flux verzwakt deze bekleding. Daarom versnelt vroegere lading van MgO de slakvorming door snellere oplossing van kalk.
De converter moet een goede vloeibare slak van hoge basiciteit (hoge CaO-inhoud) handhaven zodat de grote hoeveelheid CO gegenereerd kan worden afgehandeld, en P efficiënt kan worden verwijderd. Daarom probeert de converteroperator een CaO/SiO2 verhouding in overmaat van 3,0 in de eindslak te bereiken.
Fig 6a toont de vloeistofcontouren in een CaO-SiO2-FeO ternair diagram. Het is duidelijk te zien dat een CaO/SiO2 verhouding die in dit systeem bij 1.350 °C bereikt kan worden, d.w.z. aan het begin van een blas, deze verhouding beperkt is tot ongeveer 1,6 tot 1,7. Marginale verbetering kan plaatsvinden met MgO-toevoegingen (Fig 6b) en enige Al2O3 afkomstig van de overgedragen slak. In de eindslak ook bij 1.650 °C met 25% tot 30% FeO, blijft de maximum CaO/SiO2 onder 3,0. Dit wordt ook bevestigd door de slakanalyses die vaak onopgeloste kalk tonen. Naast het kwestie van oplosbaarheid van CaO in de converter slakken, worden de kalkdeeltjes gepassiveerd in de aanwezigheid van hoog siliceuze slakken. Aangezien de CaO-concentratie het hoogst is aan het oppervlak van een oplossende kalkdeeltje, vormt dicalciumsilicaat hier. Deze verbinding is niet alleen hoog refraktar, maar vormt een hechtende laag die verdere oplossing vertraagt.
Een kalkdeeltje dat lang onopgelost blijft bij de hoge temperaturen sinteert ook en wordt minder reactief. Een manier om de hechtende laak te breken is om hoge FeO-inhoud in de slak te hebben. Dit is de reden voor de praktijk van verhoogde lansblaas in de eerste paar minuten van de blas, wanneer de FeO wordt opgebouwd tot 25% tot 35% of hoger. Hoewel het effect op oplosbaarheid van CaO marginaal is (Fig 6), faciliteert dit het breken van de hechtende dicalciumsilicaatlaag, wat verdere oplossing toestaat.
Additieven zoals fluoriet (CaF2) kunnen dit effect veel efficiënter bereiken, hoewel dit in recente tijden geen acceptabele praktijk is voor diverse redenen. Fig 6 toont fasediagrammen met Fig 6a die vloeistofisothermen van CaO-SiO2-FeO systeem toont en Fig 6b die effect van MgO-toevoeging op de vloeistof toont.
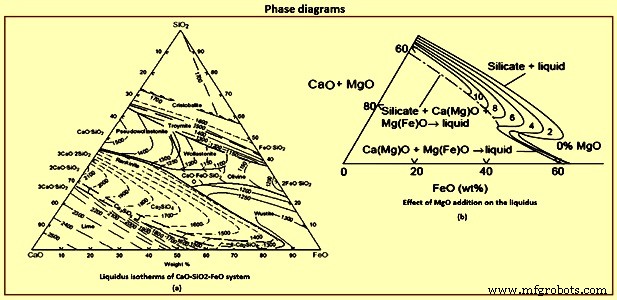
Fig 6 Fasediagrammen
Processtroom en Reactiedynamiek
De inhoud van de converter kan in diverse belangrijke regio's worden verdeeld zoals (i) het metaalbad, wat zelf kan worden verdeeld in het onderste en bovenste deel tussen welke er uitwisseling van metaal is, (ii) de O2-straal en de inslagregio, en (iii) de slakregio wat meestal in de vorm is van een slak-metaal-gas emulsie. Er zijn drie duidelijke regimes in de blas. Het initiële deel wordt gekenmerkt door een kaal metaalbad bedekt met eilanden van vast kalk en enige slak overgedragen van de vorige hit. De O2-straat raakt het metaalbad en doet twee primaire dingen. Ten eerste oxideert het bijna een gehele laag van het metaal gevend CO, SiO2, MnO, P2O5 en veel FeO. Niet alle O2 wordt op deze locatie verbruikt, en de gas erboven kan dus een hoge verhouding van CO2/CO en enige O2 bevatten zoals gezien in uitlaatgasanalyse. De straal gooit ook druppels in de gasfase, die na vrije val terugvallen. Aangezien het gas oxideerend is, worden de druppels tijdens de vlucht verfijnd. Aan het oppervlak van de druppels wordt de volgorde van reacties gedicteerd door de thermodynamica.
Voor elk van de solventen omvat de reactie massa-overdracht stappen zoals massa-overdracht van CO2/O2 in de gasfase en van de solventen in de vloeistof fase. De interfaciale chemische reacties worden verwacht erg snel te zijn bij deze temperatuur. De volgorde van de reacties is normaal Si en Mn gevolgd door C en P. Aangezien de vluchttijd typisch van de orde van een seconde of lager is, vallen de druppels waarschijnlijk terug na het voltooien van slechts een deel van de Si-reactie. Hoe kleiner de druppel, hoe verder de verfijning voortschrijdt vanwege de grotere specifieke oppervlakte. Reactie aan de rest van het oppervlak van het metaalbad is klein vanwege de kleinere oppervlakte in vergelijking met die van de druppels.
De massa-overdracht in de gasfase kan gemakkelijk worden berekend door Ranz-Marshall type correlaties. In deze initiële fase van het proces zijn de druppels hoog in solventen, en de gasfase massa-overdracht wordt verwacht snelheidsbepalend te zijn. De kleine druppels kunnen als rigide worden beschouwd en men kan zuivere diffusie van solventen binnen de druppels aannemen. Wanneer de druppels terugvallen, blijven de gecondenseerde fasen oxideproducten in de druppels aan de top van het bad, en op combineren met de oxiden van de inslagplaats en de toegevoegde fluxen beginnen een vloeibare slak te vormen. Zoals eerder aangegeven, wordt goede hoeveelheid FeO gevormd op de inslagplaats, en dus is vloeibare slakvorming gemakkelijk. Na enige tijd is er een vloeibare slaklaag die het metaalbad bedekt. Toenameend meer druppels worden naar de slak gegooid. De druppels die in de gasfase worden uitgegooid, moeten nu door de slakfase passeren voordat ze het metaalbad bereiken. Verdere verfijning vindt dus plaats in de slak.
Initiëel wanneer de slaklaag dun is en de druppels hoog genoeg in Si en Mn zijn, vallen de druppels door voordat de C-reactie begint, dat wil zeggen, met geen gasontwikkeling, vooral voor grotere druppels. Kleinere druppels hoog in C kunnen echter vroeg beginnen met decarburiseren, CO vrijmakend, en de slak langzaam emulgerend. Deze vroege fase wordt gekenmerkt door een lage vlam aan de mond, aangezien CO-vorming relatief laag is. Eenmaal de Si in het metaalbad tot een mate is gedaald, voordert de desilicinisatie aanzienlijk, voordat de druppel is gevallen. C-reactie begint en de druppel blijft nu gedempt in de emulsie tot de C-inhoud de kritische C-inhoud bereikt zoals eerder uitgelegd. In de slakfase wordt de snelheid verwacht te worden gecontroleerd door slakfase massa-overdracht van FeO, zolang C in de druppel hoog genoeg blijft. Eenmaal een kritische C in de druppel bereikt is, vertraagt het bellen en stopt dan, en de druppel valt. De kritische C wordt grotendeels bepaald door de FeO-inhoud in het bad. Snel bouwt de emulsie op en de tweede fase van reacties in de emulsie begint. De vlam aan de convertermond wordt groot. De lanspunt wordt in de emulsie gedoopt.
In de tweede fase worden bijna alle druppels in de emulsie uitgegooid, en de gasfasereacties worden onbelangrijk. Het is op te merken dat de verblijftijden van de rustige druppels in de slak slechts van de orde van een paar seconden zijn tenzij de decarburiseringsreactie begint. Daarom, om de verfijning te maximaliseren, is de operator verplicht om snel een stadium te bereiken waar de decarburiseringsreactie begint voordat de druppels terugvallen. Een manier om de reacties te versnellen is om de FeO-inhoud in de slak hoog te houden. Een andere reden waarom FeO zo vroeg mogelijk verhoogd moet worden is om een vloeibare slak te hebben op het moment dat de decarburisatiesnelheid zijn hoogste waarde bereikt, aangezien de grote hoeveelheid gassen snel uit de slak moeten kunnen ontsnappen. Anders bouwt de emulsiehoogte oncontroleerbaar op, leidend tot overflow en slopping.
De FeO-inhoud in de slak is een balans tussen de generatie op de inslagplaats en het verbruik door de druppels in de emulsie. De FeO-generatie is waarschijnlijk zwak afhankelijk van de lanshoogte, terwijl een hoge lans leidt tot minder druppelgeneratie door lagere kracht waarmee de straal het metaalbad raakt, en omgekeerd. Daarom leidt een verhoogde lanspraktijk, de zachte blas genoemd, tot snelle toename van de FeO-inhoud in de slak. Dit faciliteert CaO-oplossing en vorming van een vloeibare slak. De initiële zachte blas, normaal 3 min tot 4 min, is de normale praktijk.
Op een optimale moment wordt de lans verlaagd om hoge reactiesnelheden te induceren. Druppelgeneratiesnelheden zijn hoog, het bad is al gedesiliceerd, en dus ondergaan de druppels heftige decarburisering tot C naar lage waarden gaat voordat ze terugvallen. Tijdens deze periode van piekdecarburiseringssnelheden, blijft dus een groot deel van het metaalbad in de emulsie als druppels. Deze druppels hebben verschillende tijden in de emulsie doorgebracht en zijn dus in verschillende stadia van verfijning. De graad van verfijning hangt ook af van de druppelgrootte. De druppels worden dus gekenmerkt door twee variabelen namelijk de tijd dat het is gevormd (en dus zijn leeftijd) en de grootte van de druppel. De druppel begint terug te vallen wanneer een kenmerkende C-inhoud bereikt wordt, wat afhangt van zijn grootte, de slak FeO, en de temperatuur. Tijdens deze laatste fase van de druppels, is de O2-potentieel aan de interface ook hoog en dus wordt P ook verwijderd als andere condities gunstig zijn. Vallende druppels resulteren in schijnbare verfijning van de bovenkant van het metaalbad, wat op menging leidt tot verfijning van de rest van het bad. Aangezien de tijd voor verfijning van een druppel van de orde van 0,5 min tot 2 min kan zijn, ziet men daling in C, Mn en P in het bulk metaalmonster zelfs als Si in het monster nog van aanzienlijke hoeveelheid is (Fig 3a).
De algehele reactiesnelheid is tot een mate zelfcorrigerend. Als het aantal druppels in de emulsie afneemt waardoor de snelheid daalt, stijgt het niveau van het metaalbad wat leidt tot lagere effectieve lansafstand, wat op zijn beurt de druppelgeneratie doet toenemen. Dit is een van de redenen voor de bijna constante decarburisatiesnelheid tijdens het midden deel van de blas. Het is echter op te merken dat de C-inhoud van druppels die in de emulsie binnenkomen blijft dalen, en dus hun verblijftijd. De operator is verplicht om de druppelgeneratiesnelheid overeenkomstig te verhogen door de lans progressief te verlagen. Fig 7a geeft de lanshoogtevariatie tijdens een typische blas aan.
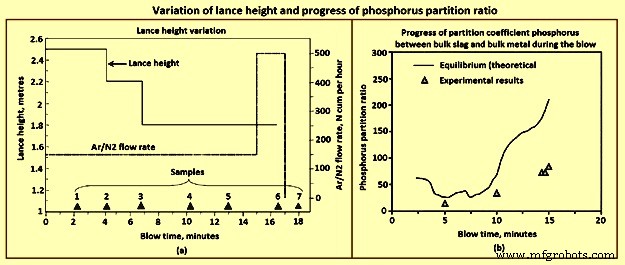
Fig 7 Variatie van lanshoogte en voortgang van fosforverdelingsverhouding
Naarmate het bad laag in C wordt in de finale fase van de blas, wordt de snelheid nu beperkt door C-diffusie binnen de druppel zelfs als het de emulsie binnenkomt. De CO-generatie is laag en kan de druppels niet drijvend houden. De verblijftijd daalt naar een paar seconden, en dus het aantal druppels in de emulsie daalt zelfs als de lanshoogte is verlaagd naar het laagste toegestane niveau voor lansgezondheid. De emulsie sterft af. Op dit moment is er daling van decarburisatiesnelheden en snelle opbouw van FeO in de slak. Aangezien de snelheden laag zijn, neemt de FeO-inhoud en de opgeloste O2 in het staal veel meer toe dan wat gedicteerd wordt door C-O evenwicht. Daarom verhoogt de operator in deze periode de argon roeringsnelheid, waardoor de druppelgeneratiesnelheid toeneemt zonder extra O2 toe te voegen. Dit helpt tot een mate.
Fosforverwijdering is soms een kwestie in het BOS-proces en kan resulteren in herblazen, vooral wanneer de invoer P in het warme metaal hoog is (rond 0,2%). Hoewel de condities normaal gunstig zijn in de eindslak met hoge FeO en hoge basiciteit, kan de converteroperator in een ongunstige situatie belanden als het slakregime niet zorgvuldig tijdens de blas beheerd wordt. De thermodynamica van P is goed bekend. De reactie wordt ofwel geschreven in termen van moleculaire soorten of in de ionische vorm. De reactie is 2P + 5/2 O2(g) = P2O5(l), P + 5/4 O2(g) + 3/2 (O)²⁻ = (PO4)³⁻. In het eerste geval schrijft men een evenwichtsconstante, en drukt de Raoultiaanse activiteitscoëfficiënt uit als functie van de slaksamenstelling. Als men een ionische vorm van de vergelijking aanneemt, schrijft men in plaats daarvan een vergelijking voor een fosfaatcapaciteit van slak en correleert de fosfaatcapaciteit met de slaksamenstelling empirisch. Beide benaderingen zijn conceptueel vergelijkbaar. De deeltjesdrukken van P en O2 kunnen gemakkelijk worden omgerekend naar percent opgelost in metaal of activiteit van FeO in slak met bekende thermodynamische data. De slakdata als functie van samenstelling ofwel als Raoultiaanse activiteitscoëfficiënt ofwel als fosfaatcapaciteit zijn empirisch bepaald in verscheidene studies. De voortgang van de scheidingscoëfficiënt voor P tussen bulk slak en bulk metaal kan worden berekend wanneer de slakanalyse tijdens de blas bekend is.
In de initiële periode van de blas is de bad C tamelijk hoog en bevat ook Si. Daarom blijft het O2-potentieel aan de slak/metaal interface laag. Daarom wordt erg hoge snelheid van defosforisering aan de bulk metaal/slak interface niet verwacht. De metaaldruppels, aan de andere kant, worden hoog verfijnd in een kwestie van 1 min tot 2 min, en voordat ze naar het metaalbad terugkeren, hebben ze hoog O2-potentieel aan hun interface. Verder is de scheidingscoëfficiënt op dit moment hoog aangezien FeO-inhoud hoog is door zachte blas, temperatuur is laag, hoewel met enige CaO nog op te lossen. Het aantal druppels in de emulsie is ook erg groot. Daarom is de defosforiseringssnelheid erg hoog wat te zien is in Fig 3a. Naar het einde van de blas weer, zijn de condities in de slak gunstig met hoge FeO en hoge basiciteit, hoewel nu de temperatuur aanzienlijk is gestegen. De snelheid van fosforverwijdering is echter niet erg hoog in deze periode, aangezien het aantal druppels niet erg hoog is, oppervlakte tamelijk klein is en dus alle reacties langzaam zijn.
Heftige Ar-roering is op dit moment van de blas nuttig, en voor enige tijd na de O2-stroom is gestopt, hoewel tot een beperkte mate. Het is in het midden deel van de blas dat de operator de hoogste kans heeft voor efficiënte algehele defosforisering. Na de zachte blas wanneer de lans progressief verlaagd wordt voor het effectuëren van hoge decarburisatiesnelheden, daalt de FeO-inhoud in de slak aanzienlijk en blijft laag tot de emulsie begint te kollabberen. De slak wordt vergelijkbaar 'droog.' De scheidingscoëfficiënt wordt ongunstig, en men kan gemakkelijk P-terugkeer naar het metaal krijgen. Lager is het FeO-niveau, hoger is de terugkeer. Deze terugkeer verhoogt de last op het laatste deel van de blas waar de reactiesnelheden toch laag zijn zoals eerder uitgelegd.
Daarom is nauwe controle van de FeO-inhoud tijdens het midden deel van de blas noodzakelijk als de operator laag P-staal vereist. Te vroeg verlagen van de lans in elk stadium kan leiden tot erg lage FeO-inhoud (minder dan 12% tot 15%). FeO-inhoud wordt bepaald door de balans tussen druppelgeneratiesnelheid (verbruikssnelheid) en de FeO-generatiesnelheid. Echter, het is op te merken dat erg lage FeO in de slak ook de decarburiseringsnelheid verlaagt. Erg hoge FeO aan de andere kant leidt tot sloppige condities.
Hogere FeO-inhoudsniveaus kunnen worden bereikt door de lancspraktijk te wijzigen. De lanshoogte voor de intermediaire niveaus kan iets hoger gehouden worden dan normaal. De operator kan ook het verlagen van de lans iets uitstellen, rekening houdend met dat het niet leidt tot onbeheerde emulsieopbouw. De operator kan dit ook bereiken door gedistribueerde ijzererts toevoeging tijdens deze periode.
De chemie van staalproductie in BOS-converter wordt hier samengevat. Uit de thermodynamica van het O2-staalproductieproces kan worden gezien dat, aan het begin, de O2 geblazen op het HM preferentieel reageert met de opgeloste Si, vormend SiO2 wat op het oppervlak van het metaal drijft. Uit de kinetica wordt verwacht dat een deel van de geblazen O2 reageert met de opgeloste C en Fe atomen. De vorming van CO-gas treedt instantaan op bij procesontsteking. Gekalkte kalk wordt toegevoegd om de zure slak te neutraliseren, wat initieel een vloeibare mengsel van FexOy en SiO2 omvat. Verscheidene chemische reacties vinden plaats in de BOS-converter. De hoofdreacties zijn oplossing van O2 in het metaal van O2-gas, decarburisering door opgeloste O2, en oxidatie van Fe, [Si], [Mn], [P], [V] en [Ti]. Vaste of vloeibare oxiden worden als reactieproducten tijdens blazen gevormd, en ze worden gebonden met de kalk die aan het begin van de blas wordt toegevoegd om een vloeibare slak in de converter te vormen. Vanwege intensieve CO-gasvorming, worden druppels vloeibaar metaal in de slak geïntroduceerd, wat neigt te schuimen. Daarom is de slak in de converter tijdens O2-blasen eigenlijk een emulsie van vloeibare slak en metaaldruppels, schuimend door de invloed van gasbellen. De emulsie is ook een gunstige plaats voor reacties. Bijvoorbeeld, een aanzienlijke fractie van C-oxidatie kan plaatsvinden in de metaaldruppels in de emulsie hoewel de meerderheid plaatsvindt in de inslagzone van de O2-stralen. De rest van de O2 wordt gebruikt om Fe te verbranden tot FexOy. Tijdens blazen, penetrateert O2 de metaaldruppels en kan reageren met het CO-gas. Het totale slak-gas systeem gedraagt zich als schuim en stijgt snel naar de kegel van de converter. Daarom moeten de O2-instroom en de reactiesnelheden worden aangepast zodat schuim niet uit de converter wordt gespild. Slopping treedt frequenter op zelfs al is het binnenvolume van de converter bijna negen keer groter dan het volume van het inactieve metaal- en slakbad.
Productieproces
- Geavanceerde automatisering, controle en modellering in basiszuurstofstaalbereiding
- Optimalisatie van refraktaire voering voor maximale beschikbaarheid in basische zuurstofovens
- Inductieoven-staalmaking: efficiënte elektrische smelttechnologie
- Gecombineerd Blaasproces: Verbeterde Menging & Kwaliteit in Converter Stalenproductie
- Efficiënt Gasherwinning- en Reinigingssysteem voor Basiszuurstofovens
- CAS-OB-proces: geavanceerde secundaire staalproductie met argon- en zuurstofbehandeling
- IJzerproductie optimaliseren: De chemie van hoogovensmelterij
- Geavanceerd Argon-Zuurstof-Ontkoolingsproces (AOD) voor Premium Roestvrij Staal & Hoogwaardige Legeringen
- CONARC: Fusie van Converter en Lichtboogoven voor Superieure Staalproductie
- Uitgebreid overzicht van staalproductietechnieken
- Basiszuurstof-Staalproductie: Hoe 's Wereldsleidende Staalproces Werkt