



Inslagdeeltjes in staal: oorzaken, typen en beheersing in secundaire staalbereiding
Niet-metallische inslagdeeltjes (hierna 'inslagdeeltjes' genoemd) zijn chemische verbindingen die bestaan uit ten minste één niet-metallisch element, zoals zwavel of zuurstof. In stalen zijn inslagdeeltjes een ongewende maar grotendeels onvermijdelijke fase, veroorzaakt door de aanwezigheid van oxidatiemiddels in het vloeibare staal, afkomstig van de grondstoffen of geïntroduceerd tijdens het staalbereidingsproces. Inslagdeeltjes vormen zich in diverse typen, afhankelijk van hun gunstige thermodynamische condities, in vrijwel alle behandelingsprocessen met vloeibaar staal.
Schadelijke effecten van inslagdeeltjes
De schadelijke effecten van inslagdeeltjes hangen sterk af van hun chemische samenstelling, volumefractie, dispersie en morfologie. Normaal gesproken zijn grote, onbreekbare inslagdeeltjes met hoge smeltpunten de minst gewenste. In vergelijking hiermee zijn kleine, breekbare inslagdeeltjes of die met lagere smeltpunten liever. De reden is dat inslagdeeltjes met lagere smeltpunten of die breekbaar zijn, waarschijnlijk vervormd, verpletterd tot kleinere inslagdeeltjes of verdwenen zullen zijn in opvolgende warm- of koudvormingsprocessen (effect van vormingsproces en reductieverhouding) of warmtebehandelingen die het staal na het continu gieten en het versterkingsproces kan ondergaan.
De belangrijkste inslagdeeltjes in de staalbereiding zijn oxiden en sulfiden. Ze ontstaan als resultaat van het staalbereidingsproces en vormen een integrale onderdeel van het staal. Terwijl oxiden normaal gesproken als schadelijk worden beschouwd, spelen sulfiden een dubbelzinnige rol bij het bepalen van staaleigenschappen zoals bewerkbaarheid.
Invloed op staalkwaliteit
Behalve voor sommige toepassingen waar inslagdeeltjes juist gewenst zijn, zoals sulfiden voor verbeterde bewerkbaarheid, verergeren ze doorgaans de mechanische eigenschappen en oppervlaktekwaliteit van staalproducten en kunnen ze leiden tot verstopping van gietmonden en storingen van het staalbereidings- en vormingsproces. Er wordt algemeen aangenomen dat door de aanwezigheid van sulfide- en oxide-inslagdeeltjes sommige mechanische eigenschappen van stalen, zoals duktiliteit, zwaarte, anisotropie en vormbaarheid, negatief worden beïnvloed. Het achterblijven van inslagdeeltjes in de staalmatrix schaadt de mechanische eigenschappen en resulteert in materiaalfalen.
Kwaliteitseisen voor continu gegoten staalproducten zijn in de laatste jaren steeds strenger geworden om te voldoen aan klantenvraag, gebaseerd op de behoefte aan productiviteits- en efficiëntieverhoging door de productie van vlekvrije producten en verbetering van de verwerkingsprestaties.
Het bestaan van inslagdeeltjes in vloeibaar staal is in het algemeen een van de belangrijkste factoren die kwaliteitsafwijkingen veroorzaken door de staalbereiding. Zij veroorzaken niet alleen direct productdefecten, maar ook verstopping van gietmonden, wat leidt tot operationele afwijkingen zoals afwijking van vloeibaar staal in een kok en insluiting van poeder, wat indirect ook productdefecten veroorzaakt.
Het begrip 'schoon staal'
'Staal met hoge zuiverheid' kan niet op een eenvoudige manier worden uitgedrukt, omdat de eisen aan kwaliteitskenmerken variëren afhankelijk van hun toepassing. Daarom variëren ook de acceptabele groottes, samenstellingen en hoeveelheden van inslagdeeltjes per staaltoepassing. De term 'schoon staal' wordt met voorzichtigheid gebruikt. Dit komt door: (i) variërende zuiverheidseisen voor stalen voor verschillende toepassingen, (ii) variërende zuiverheid in stalen geproduceerd in verschillende operaties, en (iii) de normale interpretatie van het woord 'schoon staal', die sommigen letterlijk interpreteren als de afwezigheid van inslagdeeltjes in het staal.
De definitie van 'schoon' is niet absoluut, maar hangt af van het individuele staalproductieproces en de in-gebruik-name van het eindproduct. De term 'schoon staal' is dus variabel, afhankelijk van de staalproducent en de staaltoepassing. Vanwege de variabele aard van de term 'schoon staal' wordt soms voorgesteld om nauwkeuriger te spreken over: (i) hoog-zuiver staal als staal met lage niveaus van opgeloste elementen (zwavel, fosfor, stikstof, zuurstof en waterstof) en (ii) laag-residueel staal als staal met een laag niveau aan onzuiverheden (koper, lood, zink, nikkel, chroom, om er maar een paar te noemen) die voornamelijk afkomstig zijn van schroot.
Staalzuiverheid heeft implicaties zowel vanuit operationeel als productprestatie-oogpunt. De term 'schoon staal' wordt normaal gebruikt om staal te beschrijven dat: (i) een laag niveau aan opgeloste elementen heeft, (ii) een gecontroleerd niveau aan residuele elementen heeft, en (iii) een lage frequentie aan oxiden heeft die ontstaan tijdens de staalbereiding, kokmetallurgie, gieten en walzen.
Schoon stalen zijn stalen met een lage frequentie van productdefecten die gecorreleerd kunnen worden met oxide-inslagdeeltjes. Daarnaast wordt schoon staal steeds meer begrepen als staal waarvoor de samenstelling onder strakke controle van legeringselementen staat om producteigenschappen en consistentie te verbeteren. Er is één constant in het produceren van hoog-zuiver, laag-residueel en schoon staal: de continue drang om opgeloste elementen en residuen in het staal te reduceren en de frequentie, distributie en grootte van inslagdeeltjes te controleren.
Beoordeling van staalzuiverheid
De zuiverheidsbeoordeling in staal heeft een probleem. Er zijn maar zeer weinig grote (macro) inslagdeeltjes, die moeilijk te detecteren zijn omdat hun aantal klein is. Integenstelling hiermee is het aantal heel kleine (micro) inslagdeeltjes bijna oneindig en hun grootte maakt ze bijna ondetecteerbaar. Het lijkt erop dat 5 micrometer (0,005 mm) de grens vertegenwoordigt tussen accepteerbare micro-inslagdeeltjes en potentiële schadelijke macro-inslagdeeltjes. Deze sporadische grote inslagdeeltjes vertegenwoordigen het voornaamste kwaliteitsprobleem voor staalfabrieken bij het produceren van schoon staal.
Schoon staal vereist, naast het verlagen van oxide- en sulfid-inslagdeeltjes en het controleren van hun samenstelling en morfologie, ook verlaging van andere residuele onzuiverheden zoals fosfor, waterstof en stikstofgehalte en andere sporelementen in staal. Soms wordt het concept van schoon staal betwist als een discussiebaar concept. Dit is omdat de term 'schoon staal' relatief is, en het klopt dat 'de zuiverheid van staal, net als schoonheid, heel erg in het oog van de waarnemer ligt'. Verder leidt het concept naar de indruk dat staal met minder inslagdeeltjes superieur is in prestaties, wat niet altijd het geval is.
Er worden verschillende staalkwaliteiten geproduceerd voor verschillende doeleinden. Het zuiverheidsniveau van het staal voor elk doel hangt af van het inslagdeeltjes-aantal, morfologie, samenstelling en groottedistributie van elke staalkwaliteit. Bijvoorbeeld bij vrijkopende of herzwavelde staal is de bedoeling niet om de inslagdeeltjes volledig te verwijderen, maar ze te modificeren om de bewerkbaarheid te verbeteren. Daarom is een evenwichtige mening over het toelaatbare niveau van inslagdeeltjes of zuiverheid voor elke staalkwaliteit van groot technisch en economisch belang voor zowel de staalproducent als de gebruiker. In grote mate is schoon staal vereist om te voldoen aan de specificaties en eisen van de klant voor een toepassing met betrekking tot de inslagdeeltjeskarakteristieken.
De aanwezigheid van inslagdeeltjes in staal is onlosmakelijk verbonden met de staalbereidingsprocessen. Hun aanwezigheid wordt vaak als schadelijk beschouwd, maar soms evenzeer voordelig. Welk effect ook heen, hun aanwezigheid in staal is onderdeel van het staalbereidingsproces en dient ten goede te komen aan de uiteindelijke staaleigenschappen.
Invloed van productieprocessen
De chemische samenstelling van de inslagdeeltjes en hun volumefractie worden bepaald door het beheer van de verschillende stappen in het staalproductieproces: (i) primaire staalbereiding, (ii) secundaire staalbereiding, en (iii) continu gietoperatie. Daarom hangt de populatie van de inslagdeeltjes af van de relatie tussen de toegepaste operationele parameters en de kenmerken van de geproduceerde staalkwaliteiten.
Op basis van herkomst kunnen inslagdeeltjes oxidatiedeeltjes, refraktairfragmenten, inslag van deklaag, en reoxidatieproducten zijn. Er worden diverse methoden toegepast om inslagdeeltjes te verwijderen, zoals kokroeren, laagraffinaderij, gietkanaaloperatie en continu gietkok. De verwijdering van inslagdeeltjes in de continu gietkok is moeilijk omdat het vloeibare staal vast wordt en inslagdeeltjes minder kans hebben om op te drijven. De verwijdering van inslagdeeltjes en de einddistributie ervan in het staalproduct hangen sterk af van de eigenschappen van de inslagdeeltjes, transport van inslagdeeltjes in het vloeibare staal en de interactie tussen inslagdeeltjes en de verstijvende schil. Het begrip van de insluiting van inslagdeeltjes en hun einddistributie in het staalproduct is dus belangrijk voor de controle van zuiverheid en kwaliteit van het staalproduct.
Functie van secundaire staalbereiding
Een van de functies van de secundaire staalbereiding is het verwijderen van de inslagdeeltjes die ontstaan door deoxidatie van het staalbad tijdens het proces. Eenzelmmaal in het vloeibare staal geïncorporeerd, ondergaan inslagdeeltjes drie stadia om verwijderd te worden: (i) opzwemmen, (ii) scheiding, en (iii) oplossing. De eerste stap omvat het transport van het inslagdeeltje naar het staal/slak-interface. Tijdens de tweede stap, scheiding, breekt de oppervlaktespanning van het staal, waardoor het inslagdeeltje zich kan stabiliseren aan het staal/slak-interface. In de laatste stap, oplossing, wordt de terugkeer van het inslagdeeltje naar het staalbad uitgesloten wanneer het volledig in de slak is geïncorporeerd. Mislukken de laatste twee stappen, dan is het inslagdeeltje onderhevig aan re-insluiting in het vloeibare staalbad door insluiting, afhankelijk van de strooapatronen in de kok of het gietkanaal.
Studies tonen aan dat de scheidingsfase voor vaste inslagdeeltjes heel snel verloopt. Er is berekend dat, bij standaard slakken in secundaire staalbereiding, vaste inslagdeeltjes minder dan 0,0007 seconden nodig hebben om de oppervlaktespanning van staal te doorbreken na opzwemmen. Het duurt echter aanzienlijk langer, tot 7 seconden, voordat de inslagdeeltjes het staal/slak-interface bereiken. Dit tijdsverschil wordt veroorzaakt door de kleinere contacthoek tussen vloeibare deeltjes en het vloeibare staal. In tegenstelling hierbij kan de oplossingstijd voor vloeibare inslagdeeltjes worden genegeerd, aangezien ze miscibel zijn in de slak. Daarom is de derde stap bij inslagdeeltjesverwijdering het meest uitgesproken voor vaste inslagdeeltjes. Deze inslagdeeltjes hebben een beperkte oplosbaarheid in slakken en zijn dus gevoelig voor de fysico-chemische kenmerken, temperatuursgradienten en volume van de slak. Als zodanig is het verwijderingsgedrag van vaste inslagdeeltjes onderhevig aan controle door massa-overdracht, reactiekinetica en chemische interacties met de slak. Oplossing wordt dus de controlerende stap voor de verwijdering van vaste inslagdeeltjes en het analyseren van de factoren die tijdens deze fase een rol spelen, is essentieel om de inslagdeeltjesabsorptiecapaciteit van slakken te verklaren.
Factoren die inslagdeeltjeskarakteristieken beïnvloeden
In de secundaire staalbereidingsprocessen zijn slak, staal en kok betrokken. Daarom zijn de samenstelling van slak, staal en kok cruciale factoren voor het bereiken van de gewenste eindstaaleigenschappen, en hebben ze een cruciale invloed op de chemische samenstellingen, volumefracties, dispersies en morfologieën van de inslagdeeltjes. Enkele van de belangrijkste factoren die de fysico-chemische eigenschappen van inslagdeeltjes kunnen beïnvloeden, worden weergegeven in Figuur 1.
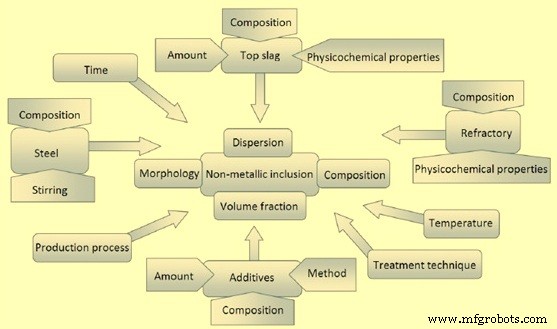
Figuur 1 Factoren die verschillende kenmerken van inslagdeeltjes beïnvloeden tijdens staalbereiding
De evolutie van de inslagdeeltjespopulatie in de loop van de tijd tijdens kokbehandeling kan complex zijn. Gezien de effectiviteit van inslagdeeltjesverwijdering door coagulatie, belasting aan bellen en interface-opvang sterk afhangt van de samenstelling, fase en morfologie van de inslagdeeltjespopulatie die zich ontwikkelt tijdens de kokbehandelingspraktijk, is het duidelijk dat er tijdsperiodes zijn tijdens kokbehandeling waar spoel- en opzwemmingsbehandelingen effectiever zijn dan andere. De mogelijkheid om kokbehandelingsstrategieën te ontwikkelen om voordeel te halen uit deze voorkeurstijdstippen waar inslagdeeltjesvergroting en -verwijderingssnelheden het snelst zijn, hangt uiteindelijk af van de zuiverheid van na-opzwemmings-toevoegingen, controle van reoxidatie en slakinslag tijdens roeren en de effectiviteit van reoxidatiebescherming tijdens staaltover.
Het kokbehandelingsproces is een sleutelproces voor de productie van stalen met lage inslagdeeltjesinhoud en een inslagdeeltjessamenstelling en -morfologie die niet schadelijk is voor het product of het productieproces. Echter, het kokbehandelingsproces dient ook diverse andere functies die soms in conflict kunnen zijn met de productie van schoon staal. De meest voorkomende kokbehandelingsstappen omvatten deoxidatie van het staal en de slak, ontzwaveling van het staal, legeren van het staal, aanpassen van de staaltemperatuur voor overbrenging naar de continu gietmachine, controle van opgeloste gassen zoals stikstof en waterstof, inslagdeeltjesmodificatie en inslagdeeltjesverwijdering, zoals weergegeven in Figuur 2.
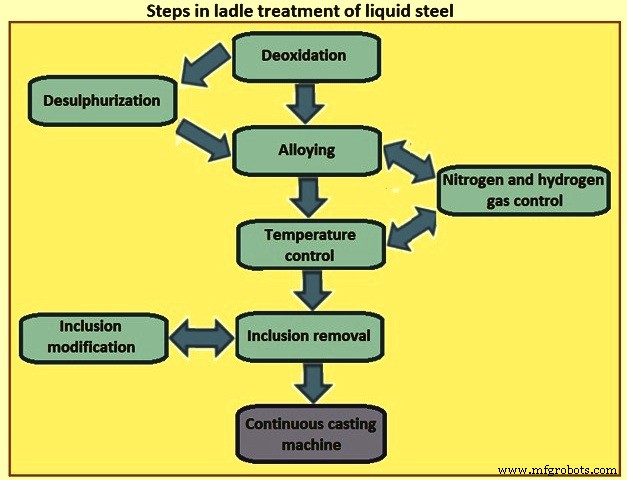
Figuur 2 Stappen in kokbehandeling van vloeibaar staal
Deoxidatiepraktijken
Het type deoxidatiepraktijk dat in het staalbereidingsproces wordt gebruikt, speelt een belangrijke rol in het type inslagdeeltjes dat tijdens kokbehandeling ontstaat. Voor veel staaf- en profielproducten wordt het staal gedeoxideerd met silicium en mangaan (Si-Mn gedood) terwijl voor plaat, band en speciale staafkwaliteiten het staal wordt gedeoxideerd met aluminium (Al gedood). Sommige aluminium-gedode stalen worden ook met calcium behandeld om de alumina-inslagdeeltjes en zwavelbevattende inslagdeeltjes te modificeren om de gietbaarheid van het staal en de mechanische eigenschappen van het product te verbeteren. De inslagdeeltjes die tijdens kokbehandeling evolueren, kunnen volledig vast, volledig vloeibaar of een mengsel van vast en vloeibaar zijn.
Secundaire staalbereidingstechnologieën zoals kokmetallurgie en vacuümdegasering controleren inslagdeeltjes in staal in grote mate. Het gebruik van kokmetallurgie voor gecontroleerde slak-staalreacties, microlegering en inslagdeeltjesvormcontrole heeft geleid tot een grote verbetering in het staalbereidingsproces. Andere verbeteringen in de huidige schone staalbereiding omvatten verbeterde deoxidatiepraktijken, roeren, vacuümdegasering en elektroslakherstoting. Ook een effectievere en strengere gietprocedure en het gebruik van opwaartse gieting met effectieve gietafschermingen hebben in grote mate bijgedragen aan de reductie van reoxidatie en dus aanzienlijk gereduceerde oxide-inslagdeeltjes in staal.
Normaal gesproken na afloop van de secundaire staalbereidingsprocessen, door gebrek aan voldoende slak-staalroeren en met weinig mogelijkheid om extra materiaal toe te voegen, is het niet gemakkelijk om veranderingen in het systeem aan te brengen. Daarom kunnen morfologie, volumefractie, samenstelling en dispersies van niet-metallische inslagdeeltjes aan het einde van de secundaire staalbereidingsprocessen niet gemakkelijk worden gewijzigd. Er zijn echter wel kleine mogelijke effecten van gietpoeder in de kokken en de gietkanaalvoering tijdens het continu gieten en het versterkingsproces.
Si-Mn deoxidatieproces
Een combinatie van deoxideerders (silicomangaan, ferrosilicium en ferromangaan) wordt normaal gebruikt voor verbeterde resultaten. Gedeeltelijke deoxidatie wordt typisch gebruikt tijdens het smeltproces en een finale deoxidatie wordt in de kok bereikt. Deze praktijk bevordert de vorming van laag-smeltende deoxidatieproducten die eenvoudig uit het vloeibare staal verwijderd kunnen worden. Si-Mn-Si (silicium-mangaan) deoxidatie vormt vaak inslagdeeltjes van vast silica en vloeibaar mangaan-silicaat. Er bestaat een kritieke verhouding [%Si] / [%Mn] bij een gegeven temperatuur die het type gevormde deoxidatieproducten beïnvloedt, zoals getoond in Figuur 3. Voor een samenstelling aan de linkerkant van de curven in Figuur 3 is vast silica waarschijnlijk gevormd, terwijl vloeibare mangaan-silicaten waarschijnlijk gevormd worden aan de rechterkant van de curve waar de mangaaninhoud hoger is. De evenwichtsreactie van de Si-Mn deoxidatiereactie wordt gegeven door de vergelijking [Si] + 2MnO = 2[Mn] + SiO2.
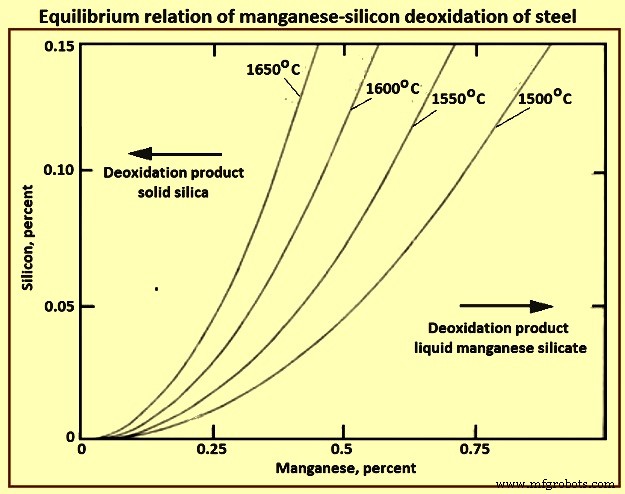
Figuur 3 Evenwichtsrelatie van silicium-mangaan deoxidatie van staal
Daarom levert een daling van de Si/Mn-verhouding vloeibare mangaan-silicaatinslagdeeltjes op. Vloeibare mangaan-silicaatinslagdeeltjes zijn glanzender en plastisch in vervorming bij warm walzen. De plasticiteitsindex van deze typen inslagdeeltjes daalt echter en wordt brosser bij koud walzen. Wanneer een combinatie van silicium-mangaan en aluminium voor deoxidatie wordt gebruikt, worden mangaan en silicium in de vorm van ferrolegeringen tijdens het smeltproces toegevoegd en aluminium in de kok voor finale deoxidatie. Inslagdeeltjes in dit systeem bestaan hoofdzakelijk uit alumina, silica en mulliet wanneer de mangaaninhoud laag is. Echter, vloeibare mangaan-silicaten worden gevormd met stijgende temperatuur wanneer de mangaaninhoud van het staal hoog is. Een van de studies wijst erop dat, om vloeibare inslagdeeltjes bij staalbereidingstemperaturen te vormen, het samenstellingsgebied (voor lijnen L1 en L2, en een derde lijn die 40% maximale alumina vertegenwoordigt) beperkt is door een SiO2/MnO-verhouding van 17-1,9 met respectievelijk Si/Mn-verhouding van 0,47-1,7 in de inslagdeeltjesinhoud (Figuur 4).
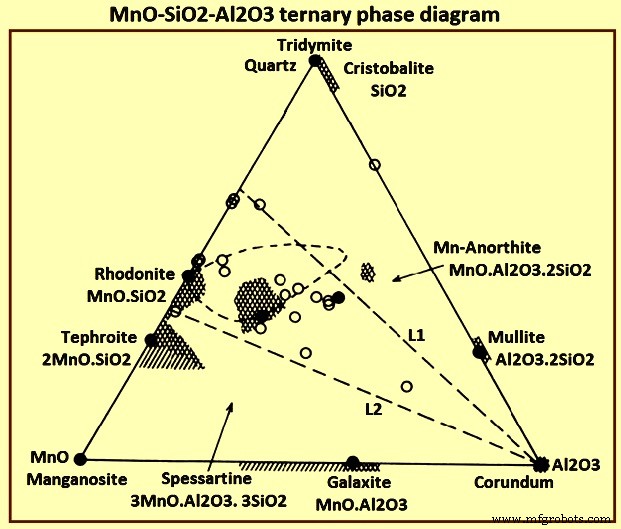
Figuur 4 MnO-SiO2-Al2O3 driedimensionaal fasediagram
Aluminium deoxidatie
Aluminium is een van de meest effectieve deoxideerders die in de staalbereiding worden gebruikt. Staal gedeoxideerd met aluminium bevat normaal alumina-inslagdeeltjes zoals korund. Vaste alumina-inslagdeeltjes worden gerapporteerd als oorzaak van verstopping van gietmonden tijdens continu gieten van vloeibaar staal. Ze zijn schadelijker en ongewener in staal. Alumina-inslagdeeltjes hebben een hoge smelttemperatuur en blijven vast bij staalbereidingstemperaturen. Daarnaast zijn alumina-inslagdeeltjes hard en zijn ze onvervormd of op brosse wijze vervormd bij walzen. De evenwichtsreactie van aluminiumdeoxidatie is 2[Al] + 3[O] = Al2O3. Aluminiumstaven worden normaal aan het vloeibare staal toegevoegd voor deoxidatie.
Calciombehandeling van staal
Calcium heeft een sterke affiniteit voor zuurstof en kan daarom als deoxideerder worden gebruikt. Echter, het gebruik van calcium als deoxideerder wordt bemoeilijkt door het lage kookpunt van 1.439 °C, de beperkte oplosbaarheid van calcium (0,032%) in staal bij 1.600 °C, en een hoge dampdruk van 0,183 MPa bij 1.600 °C. Deze eigenschappen maken het moeilijk en niet-economisch om calcium als deoxideerder te gebruiken. Echter, combinaties van Ca en Al of Si/Mn deoxidatie vormen gemodificeerde primaire inslagdeeltjes met lagere activiteit en smeltemperaturen. Om deze reden wordt in de staalbereidingspraktijk calcium normaal meer als inslagdeeltjesmodifier dan als deoxideerder toegevoegd. De meeste staalkwaliteiten worden met calcium behandeld met behulp van Ca-Si legering of Ca-Fe(Ni) mengsel, afhankelijk van de legeringsspecificatie. Normaal wordt deze behandeling effectief uitgevoerd na afsteltaevoegingen en argonspoeling. Ca-Si legeringsdraad wordt normaal in het vloeibare staal geïjecteerd na het aluminiumdeoxidatieproces. Figuur 5 toont een schematische weergave van inslagdeeltjesmodificatie door calcium met calciombehandeling van staal.
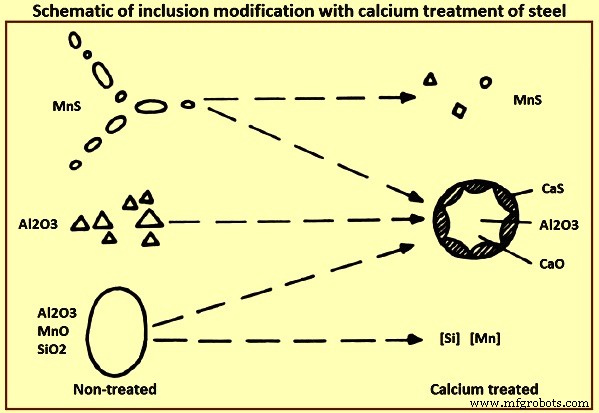
Figuur 5 Schematische weergave van inslagdeeltjesmodificatie met calciombehandeling van staal
Na effectieve calciombehandeling bevatten alle oxide-inslagdeeltjes normaal een bepaalde hoeveelheid calcium. Effectieve modificatie van oxide-inslagdeeltjes in staal hangt af van het opgeloste aluminium- en zuurstofgehalte van het vloeibare staal voor calciombehandeling. Voor een essentiële inslagdeeltjesmodificatie is een calcium-ondergrens van 15 ppm (delen per miljoen) tot 20 ppm nodig. Calcium-alumina-inslagdeeltjes worden gevormd met een CaO-Al2O3-verhouding van 12:7, en lage smeltpunten van 1.455 °C van calcium-alumina. Deze inslagdeeltjes bestaan in de vloeibare toestand bij staalbereidingstemperaturen. Calcium-aluminaten 12CaO·7Al2O3, 3CaO·Al2O3 en CaO·Al2O3 bestaan in de vloeibare toestand, terwijl CaO·2Al2O3 en CaO·6Al2O3 vast zijn bij staalbereidingstemperaturen.
Het algemene effect van calciombehandeling op inslagdeeltjesmodificaties zijn samengevat als: (i) mangaan-sulfiden worden in aantal en grootte verminderd en getransformeerd naar Ca-Mn sulfiden met variërende eigenschappen, (ii) aluminium-oxiden, die normaal hard, hoekig en frequent in clusters voorkomen, worden in aantal verminderd of volledig geëlimineerd en vervangen door complexe CaO-Al2O3 of CaO-Al2O3-SiO2 inslagdeeltjes, (iii) silicaten worden geëlimineerd en vervangen door CaO-Al2O3-SiO2 inslagdeeltjes, en (iv) complexe bolvormige CaO-Al2O3-SiO2 inslagdeeltjes worden frequent gevormd, vaak omringd door een sulfiderand.
Sulfidenmodificatie door calciumtoevoeging
Zwavel heeft een bijna oneindige oplosbaarheid in vloeibaar staal. De oplosbaarheid van zwavel in vast staal benadert echter de nul. Tijdens versterking precipiteren sulfiden in verschillende vormen aan de korngrenzen, wat kenmerkende staaldefecten oplevert. De chemische affiniteit van calcium voor zuurstof is hoger dan die voor zwavel. Het wordt geschat dat voor calcium om met zwavel te reageren, de zwavelactiviteit ongeveer 19 keer hoger moet zijn dan de zuurstofactiviteit in staal, een conditie die moeilijk te bereiken is. Daarom is het doel van het introduceren van calcium voor zwavelmodificatie om het zwavelvrijgiftemechanisme te veranderen zodat de zwavel gebonden wordt aan of neerslaat rond calciumbevattende oxiden en niet als vrije sulfiden aan korngrenzen neerslaat tijdens versterking. In calciumvrij behandelde stalen precipitateert zwavel als kleine deeltjes MnS in het laatst te versterken vloeistof. De MnS-deeltjes worden vervormd tot draden bij warm walzen. Echter, sulfide-inslagdeeltjes die calcium bevatten, hebben een bolvormige vorm die niet vervormt tijdens warm walzen.
De mate van inslagdeeltjesmodificatie in staal is een essentieel kenmerk in secundaire staalbereiding door calciombehandeling. Een deel van het toegevoegde calcium aan het vloeibare staal ondergaat reactie en blijft in het vloeibare staal als opgelost calcium in de vorm van inslagdeeltjes of gaat naar de slak als slakbestanddeel. De rest ontsnapt het systeem in vorm van damp. Het is essentieel dat het toegevoegde calcium maximaal door het vloeibare staal wordt geconsumeerd om de calciuminjectie efficiënt en kosteneffectief te maken. In dit opzicht is de studie van calciumherwinning een belangrijke factor voor procesoptimalisatie.
Staaleigenschappen verbeteren met calciombehandeling van vloeibaar staal. De verbeteringen in de eigenschappen omvatten: (i) verbetering van mechanische eigenschappen met name in transversale en dikterichting door MnS te modificeren tot onvervormde bolvormige (Ca-Mn)S of CaS, (ii) verbetering van staalbewerkbaarheid bij hoge snijsnelheid door vorming van een beschermende film op het gereedschoppervlak wat de levensduur van het hardmetaalgereedschap verlengt, (iii) verbetering van oppervlaktekwaliteit en poleerbaarheid, (iv) minimaliseren van laagvlaktescheuring in grote gebonden gelaste constructies en de gevoeligheid van staal voor herwarmkraken zoals in de thermisch beïnvloede zonen (TBZ) van lassen, en (v) verbetering van staalgietbaarheid door voorkomen of minimaliseren van gietmondverstoppingen.
Inslagdeeltjes kunnen ook bestaan als een enkele fase of als een meervoudige-fase inslagdeeltje. Normaal zijn vloeibare inslagdeeltjes minder geneigd tot verstopping dan vaste inslagdeeltjes tijdens het continu gietproces. Echter, de neiging van inslagdeeltjes om te agglomereren en te verstoppen is sterk afhankelijk van de interfaciale energien en contacthoeken tussen het specifieke inslagdeeltje-staal-gas-refraktarium systeem.
Tijdens de operaties in de geïntegreerde ijzer- en staalfabriek kan zwavel worden verwijderd door voorbehandeling van ruw ijzer terwijl de zuurstofactiviteit laag is. Als zodanig is er minder behoefte aan zwavelverwijdering tijdens kokbehandeling in het geïntegreerde staalbereidingsproces. In elektrisch oven staalbereiding moet zwavelverwijdering echter tijdens kokbehandeling worden uitgevoerd nadat het staal en de slak volledig gedeoxideerd zijn. Deze zwavelverwijdering heeft normaal een agressievere deoxidatiepraktijk en sterk roeren nodig om lage zwavelniveaus in het staal te bereiken. De verwerkingsvereisten voor ontzwaveling in de kok kunnen de samenstelling en morfologie van de gevormde inslagdeeltjes in het proces beïnvloeden. Bijvoorbeeld, Al2MgO4 spinnel-inslagdeeltjes vormen zich gemakkelijk in aluminium-gedode stalen die onderworpen zijn aan een sterke ontzwavelingsbehandeling, terwijl alumina (Al2O3) inslagdeeltjes meer voorkomen in stalen die niet aan een sterke deoxidatie- en ontzwavelingsbehandeling worden onderworpen.
De snelheid van inslagdeeltjesagglomeratie, opzwemming, opvang en retentie in de slaklaag is een sterke functie van de samenstelling, morfologie en fase (vast of vloeibaar) van de inslagdeeltjespopulatie in de kok. Terwijl vloeibare inslagdeeltjes gemakkelijk oplossen in de slak zodra ze door het slak-staal-interface passeren, zijn ze ook minder geneigd om te agglomereren, op te drijven en naar de slaklaag te gaan dan vaste inslagdeeltjes terwijl ze in het staalbad zijn. Dit gedrag leidt in het algemeen tot een lagere vergrotings- en opzwemmingssnelheid voor vloeibare inslagdeeltjes dan voor vaste inslagdeeltjes en dus een lagere algehele inslagdeeltjesverwijderingssnelheid voor vloeibare inslagdeeltjes vergeleken met vaste inslagdeeltjes.
Inslagdeeltjesvorming tijdens deoxidatie
Om het vloeibare staal in de continu gietmachine te gieten, moet het opgeloste zuurstofgehalte in het vloeibare staal voldoende worden gereduceerd om CO (koolstofmonoxide) gasontwikkeling tijdens versterking te voorkomen. De meest voorkomende elementen die in staaldeoxidatie worden gebruikt, zijn mangaan, silicium, aluminium en calcium. Complexe deoxidatiepraktijken kunnen worden gebruikt die deze deoxideerders combineren. In sommige gevallen kunnen ook titanium, zirconium en zeldzame aarden worden gebruikt voor deoxidatie.
Evenwicht tussen diverse deoxideertoevoegingen en zuurstof in staal kan ook worden berekend voor een breed scala aan elementen en over een breed scala aan concentraties en temperaturen met behulp van thermodynamische software. Deze software is in staat om evenwichtscondities te berekenen voor complexe deoxidatie en kan ook rekening houden met hogere-orde solutatoom-interacties in staal die leiden tot de retrograde zuurstofoplosbaarheid waargenomen met sterke deoxideerders. Zoals getoond in Figuur 6, kan het even duren om evenwichtsconcentraties in de bulksamenstelling van het staal te benaderen, omdat het even duurt voordat inslagdeeltjes agglomereren en uit het staal opzwemmen. Het zuurstofgehalte van het staal kan wijd variëren vóór deoxidatie. Typische BOF (basiszuurstofoven) en EAF (elektrische boogoven) zuurstofniveaus bij ovenaftapping kunnen variëren van 200 ppm tot 800 ppm zuurstof. Daarnaast wordt soms gedeeltelijke deoxidatie tijdens aftapping uitgevoerd met mangaan, silicium en/of aluminium. Wanneer deoxideerder aan het vloeibare staal wordt toegevoegd, reageert het opgeloste zuurstof in het staal met de deoxideertoevoeging om een oxide te vormen volgens de vergelijking xM (in staal) + yO (in staal) = MxOy (inslagdeeltje).
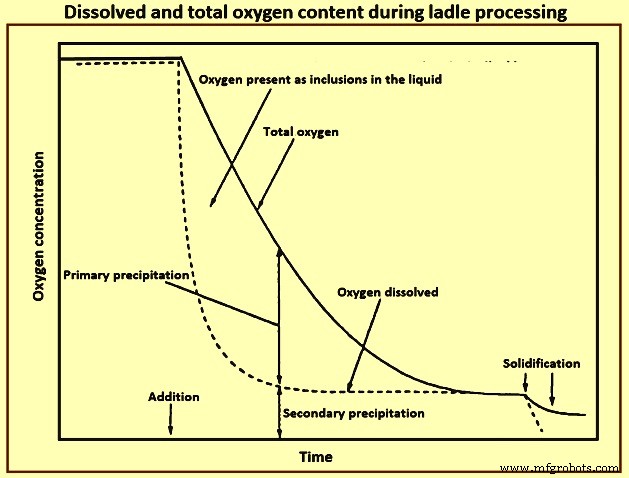
Figuur 6 Opgelost en totaal zuurstofgehalte tijdens kokverwerking
Kernvorming van oxiden kan plaatsvinden door homogene kernvorming, met name (i) wanneer het niveau van oversaturatie van het opgeloste metaal en zuurstof hoog is, of (ii) het kan plaatsvinden door heterogene kernvorming op inslagdeeltjes die eerder tijdens het staalbereidingsproces zijn gevormd, of (iii) op argonbellen die gebruikt worden om de kok te roeren of (iv) op de refraktaire wanden van de kok. De kernvormingssnelheid wordt beïnvloed door het oversaturatieniveau en de interfaciale energie van het deoxidatieproduct in contact met staal. De oversaturatieverhouding en de interfaciale energie tussen het staal en het oxide beïnvloeden allebei de kritieke straal voor kernvorming, en beïnvloeden daarmee de grootte en het aantal inslagdeeltjes die initieel worden gevormd bij de aanvang van deoxidatie.
Het wordt normaal geaccepteerd dat kernvorming heel snel plaatsvindt bij de initiële toevoeging van deoxideerder en dat zowel homogene als heterogene kernvorming kan plaatsvinden. Er is een sterke relatie gevonden tussen het zuurstofniveau en de grootte van de gevormde inslagdeeltjes en de vroege stadia van inslagdeeltjesvorming worden gecontroleerd door zuurstofdiffusie in het vloeibare staal.
Het is interessant om te merken dat de tijd die nodig is om een uniforme samenstelling in een argon geroerde kok te bereiken, in de orde van minuten is, terwijl de tijd voor kernvorming normaal in de orde van 0,1 seconde of minder is. Dit impliceert dat een breed scala aan niveaus van deoxideertoevoeging gemengd en gedispergeerd wordt in de kok. Dit kan leiden tot de vorming van een reeks mogelijke inslagdeeltjesmorfologieën in het staalbad, afhankelijk van de lokale deoxideerderconcentratie en zuurstof-oversaturatieniveaus die in verschillende gebieden binnen de kok bestaan.
Kernvorming kan doorgaan tot oversaturatie niet meer aanwezig is. Op dit moment kan verdere kernvorming alleen plaatsvinden als de temperatuur van het staal daalt, wanneer legeringselementen aan het staal worden toegevoegd of wanneer zuurstof opnieuw in het staal wordt geïntroduceerd tijdens reoxidatiegebeurtenissen. Onder deze condities is het oversaturatieniveau normaal veel lager en is heterogene kernvorming van nieuwe oxiden op pre-bestaande inslagdeeltjes normaal gunstiger.
Inslagdeeltjesevolutie na deoxidatie
Vergroting, agglomeratie en verwijdering van inslagdeeltjes
Eenmaal een populatie inslagdeeltjes gekernvormd is, kunnen de inslagdeeltjes groeien door diverse mechanismen. De gemiddelde deeltjesgrootte van de inslagdeeltjespopulatie kan toenemen door Ostwald-rijping, voortgesette heterogene kernvorming op eerder gekernvormde inslagdeeltjes, en door deeltjesagglomeratie. Deeltjesbotsingen die leiden tot agglomeratie kunnen ontstaan door Browniaanse beweging, turbulente beweging, snelheidsgradienten en Stokes-botsingen. Caviteitsbruggen kunnen ook aantrekking en agglomeratie van niet-benattende deeltjes bevorderen. Figuur 7 toont het caviteitsbrugmechanisme van deeltjesagglomeratie gebaseerd op laboratoriumexperimenten die de aantrekkingskrachten tussen oxiden in vloeibaar staal direct maatten.
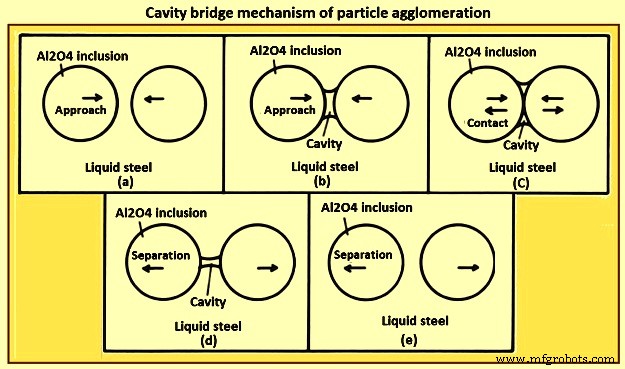
Figuur 7 Caviteitsbrugmechanisme van deeltjesagglomeratie
De grootte van de inslagdeeltjes en hun dichtheid drijven de verwijdering van inslagdeeltjes uit het staal door opzwemming. De wet van Stokes biedt een ruwe schatting van de effecten van inslagdeeltjesdiameter en deeltjesdichtheid op opzwemmingsnelheid. De opzwemmingsnelheid wordt sterk begunstigd door een grote inslagdeeltjesdiameter en een lage inslagdeeltjesdichtheid ten opzichte van de vloeibare staaldichtheid.
Opstijgende bellen van argonroeren bevorderen ook de verwijdering van inslagdeeltjes als benetting tussen het inslagdeeltje en de argonbel gunstig is voor hechting. De vloeistofstromen geïnduceerd door argonroeren of elektromagnetisch roeren kunnen ook inslagdeeltjestransport en verwijdering naar de slaklaag of naar de kokwand bevorderen. Figuur 8 toont een overzicht van deze mechanismen voor inslagdeeltjesgroei en -verwijdering uit de kok.
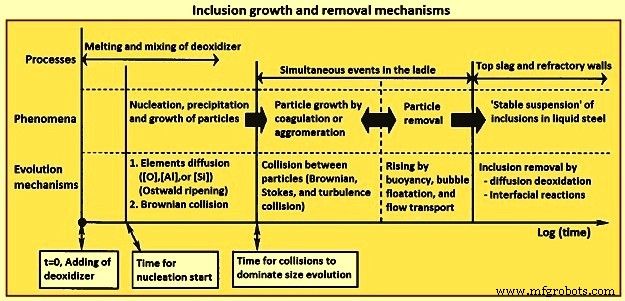
Figuur 8 Inslagdeeltjesgroei- en verwijderingsmechanismen
De effectiviteit van argonroeren op inslagdeeltjesverwijdering hangt af van diverse factoren, waaronder poriële propplocatie, aantal proppen, de grootte van de kok, de intensiteit van het roeren, en de contacthoek van het inslagdeeltje met het staal en het roergas. In het algemeen hebben vloeibare oxide-inslagdeeltjes veel lagere contacthoeken dan vaste oxide-inslagdeeltjes en hebben normaal een benettingshoek van minder dan 90 graden. Dit heeft implicaties voor deeltjesagglomeratie- en belhechtingsmechanismen die de snelheid van inslagdeeltjesverwijdering uit de kok beïnvloeden.
Eén van de studies heeft aangetoond dat de verwijderingssnelheid van deeltjes uit een vloeistof door gasbelvorming sterk afhankelijk is van de benettingshoek van het deeltje-vloeistof-gas in een watermodelsysteem, en dat de verwijderingssnelheid scherp daalt wanneer de benettingshoek daalt tot onder 90 graden. Staalsystemen hebben ook soortgelijke effecten. Argonbelvorming is ook aangetoond om selectief ongemodificeerde vaste calcium-alumina-inslagdeeltjes uit een inslagdeeltjespopulatie in de continu gietkanaal kok en argonroeren vóór calciombehandeling is waargenomen als effectiever bij het verwijderen van inslagdeeltjes dan argonroeren na calciombehandeling.
Zowel inslagdeeltjesagglomeratie- als belhechtingsmechanismen hangen af van de interfaciale energie en benettingshoek tussen inslagdeeltjes en het vloeibare staal en mechanismen die inslagdeeltjesagglomeratie en -groei bevorderen. Belhechting en caviteitsbrugagglomeratie worden allebei begunstigd door een grote contacthoek, wat suggereert dat diverse vaste inslagdeeltjes makkelijker uit de kok te verwijderen zijn dan vloeibare inslagdeeltjes. De morfologie van de vaste inslagdeeltjes kan ook agglomeratie en opzwemming beïnvloeden.
Macroscopisch kan de inslagdeeltjesverwijdering uit de kok worden waargenomen door het totale zuurstofgehalte van het staal te monitoren of door het aantal of oppervlakte-dichtheid van de inslagdeeltjes te evalueren. Voor een gegeven roerintensiteit, roerconfiguratie en inslagdeeltjespopulatie, resulteren langere spoelroertijden normaal in progressief meer inslagdeeltjesverwijdering. Dit geldt zowel voor argonroeren als roeren door andere methoden zoals elektromagnetisch roeren.
Controle van de roerintensiteit in de kok is belangrijk. Terwijl verhoogde roerintensiteit leidt tot verhoogde inslagdeeltjesverwijderingssnelheden, kan excessief verhoogd roeren reoxidatie induceren door het staal aan lucht te blootstellen door het slak-'oog' waar de slak teruggeduwd wordt door de opstijgende belpluim of sterke opwaartse recirculerende stroom tijdens het roeren. Deze conditie kan leiden tot een hogere eindige inslagdeeltjesinhoud.
Onlangs heeft SEM-AFA (scanning elektronenmicroscopie - geautomatiseerde kenmerkanalyse) analyse het mogelijk gemaakt om een groot aantal inslagdeeltjes in een monster in een redelijke tijd te analyseren. Dit heeft de waarneming van de groottedistributie en populatiedichtheid van inslagdeeltjespopulaties in verschillende stadia van het proces mogelijk gemaakt. In een studie is aangetoond dat de vorm van de inslagdeeltjesgrootteverdeling met de tijd verandert, een log-normale distributie vormend vroeg in de levenscyclus van de inslagdeeltjespopulatie en evoluerend naar een machtswet- of fractale groottedistributie later in de levenscyclus van de populatie wanneer actieve kernvorming niet meer plaatsvindt.
Verschillende studies hebben vergelijkbare trends gerapporteerd in de evolutie van de vorm van de inslagdeeltjespopulatie in kokdeoxidatie met behulp van modellen voor kernvorming en groei van inslagdeeltjes tijdens deoxidatie in de kok en door directe experimentele waarneming. Waarnemingen van de vorm van inslagdeeltjesgrootteverdelingen zijn met succes gebruikt om reoxidatiegebeurtenissen te identificeren, waarbij zuurstof uit de lucht een nieuwe populatie reoxidatie-inslagdeeltjes genereert die een log-normale distributie hebben. Op een log-log plot wijkt deze nieuwe populatie reoxidatie-inslagdeeltjes af van lineariteit voor condities van een gietkanaal eerste vul en daalt uiteindelijk en herstelt een lineaire distributie. Vergelijkbare waarnemingen zijn gedaan in de kok na toevoegingen.
Het type deoxideerder en de oversaturatiecondities die in het deoxidatieproces worden gebruikt, hebben een sterke invloed op de snelheid waarmee de inslagdeeltjespopulatie in de loop van de tijd verandert. Er is waargenomen dat er een snelle toename in diameter en reductie van het aantal inslagdeeltjes met de tijd is in aluminium-gedode stalen en weinig verandering in diameter en aantal met de tijd in titanium en complexe titanium-aluminium gedode stalen. Ook zijn er grote verschillen in de agglomeratiesnelheid van verschillende inslagdeeltjes in staal.
De grootteverdeling van alumina-clusters verschuift naar progressief grotere diameters en lagere inslagdeeltjestellingen met de tijd. In vergelijking, de grootteverdeling van de titanium/aluminium complexe deoxideerder, die vloeibaar is met een lage benettingshoek, neemt niet in diameter toe met de tijd en de inslagdeeltjestelling daalt veel langzamer met de tijd vanwege de kleinere algehele diameter van de populatie.
Eenmaal de inslagdeeltjes getransporteerd zijn naar de slaklaag in de kok, moeten de inslagdeeltjes contact maken en geïncorporeerd worden in de slaklaag om uit het systeem verwijderd te worden. De doorlaatsnelheid van inslagdeeltjes door het slak-staal-interface en de oplossingssnelheid van inslagdeeltjes in een CaO-Al2O3 (kalk-alumina) slak zijn bestudeerd. Tijdens de studie is waargenomen dat alumina-inslagdeeltjes snel door het slak-staal-interface passeren, maar dat vloeibare MnO-SiO2-Al2O3 inslagdeeltjes veel meer tijd nodig hebben om door het interface te passeren en in sommige gevallen niet door de slak worden opgevangen. Het is ook gevonden dat de oplossingssnelheid van inslagdeeltjes in de slak diffusie-gecontroleerd is voor alumina-inslagdeeltjes die in de slak oplossen.
De oplossingssnelheid van Al2O3 en MgO (magnesia) inslagdeeltjes in diverse slakken is ook bestudeerd. Tijdens de studie is gevonden dat in sommige slaksystemen, intermediaire reactieproducten zoals CaAl12O19 en Ca2Al2SiO7 gevormd op het inslagdeeltjesoppervlak en de oplossingssnelheid van het inslagdeeltje in de slak vertraagden.
De oplossingssnelheid van Al2MgO4 oxide spinnel in slakken van diverse samenstellingen is ook bestudeerd. Tijdens de studie is gevonden dat de oplossingssnelheid gecontroleerd wordt door diffusie in de slak en omgekeerd evenredig is met de viscositeit van de slak. Als de tijd voor doorlaat door het slak-staal-interface of de oplossingssnelheid in de slak traag is, kan het slak-staal-interface een plaats worden voor vaste inslagdeeltjesagglomeratie en re-emulsificatie van inslagdeeltjes is mogelijk.
Veranderingen in inslagdeeltjessamenstelling tijdens kokbehandeling
De samenstelling en morfologie van inslagdeeltjes kunnen aanzienlijk veranderen tijdens de kokbehandeling. De legeringstoevoegingen die tijdens kokbehandeling worden gedaan, kunnen elementen introduceren die de algehele samenstelling en het aantal aanwezige inslagdeeltjes beïnvloeden. Ook toevoegingen zoals calcium worden specifiek gebruikt voor het modificeren van inslagdeeltjessamenstelling en -morfologie. Zelfs in afwezigheid van deze toevoegingen kunnen de inslagdeeltjes die na deoxidatie in een kok aanwezig zijn, in de loop van de tijd hun samenstelling veranderen door interacties met de slak en refraktariëren die in de kok worden gebruikt, of met de atmosfeer als het kokroeren agressief is.
Mini-staalfabrieken die aluminium-gedode stalen produceren met beperkte zwavelniveaus, ervaren vaak een verschuiving in de inslagdeeltjessamenstelling tijdens ontzwaveling. Onder lage zuurstofcondities na de aluminium-doding, kan argonroeren de overbrenging van magnesium van de slak en de kokrefraktaire voering naar het staal bevorderen. Tijdens dit proces nemen de alumina-inslagdeeltjes geleidelijk magnesium op en de inslagdeeltjespopulatie verschuift geleidelijk van Al2O3 naar Al2MgO4 spinnel. Deze uitwisseling wordt beïnvloed door het zuurstofpotentieel van het systeem en de samenstelling van de slak. Er is gevonden dat MgO in slak en in het refraktarium beide bijdragen aan magnesiumopname en spinnelvorming, maar dat slak een hogere bijdrage aan de opname heeft dan het refraktarium.
Terwijl calciombehandeling normaal gebruikt wordt om vaste alumina-inslagdeeltjes om te zetten in vloeibare calcium-alumina-inslagdeeltjes om de gietbaarheid te verbeteren, is calciombehandeling ook vrij succesvol in het modificeren van vaste spinnel-inslagdeeltjes. Verschillende studies hebben aangetoond dat spinnelmodificatie met calciombehandeling het magnesiumgehalte van de inslagdeeltjespopulatie reduceert en magnesium terugdrijft in oplossing in het vloeibare staal. Blootstelling aan reoxidatie kan resulteren in de hervorming van spinnel-inslagdeeltjes door de reoxidatie van magnesium in oplossing in het staal later in het proces. Deze studies hebben ook aangetoond dat CaS gevormd tijdens calciombehandeling kan dienen om de hervorming van spinnels tijdens reoxidatie te onderdrukken door te fungeren als een reservoir voor calcium dat tijdens reoxidatie vrijgegeven kan worden om nieuw gevormde alumina verder te modificeren. Onder deze condities kan de aanwezigheid van een bepaald CaS in de inslagdeeltjespopulatie gunstig zijn zolang het niet bijdraagt aan gietmondverstoppingen tijdens het continu gieten van staal.
Het is ook aangetoond dat als de spinnel-inslagdeeltjespopulatie vóór calciombehandeling hoog genoeg is, vaste MgO-inslagdeeltjes ook kunnen vormen samen met vloeibare calcium-alumina-inslagdeeltjes na de calciombehandeling. Dit type inslagdeeltje is erg schadelijk in hoogpresterend staal zoals pipeline-stalen. Dergelijke condities kunnen ontstaan wanneer aluminium-gedode stalen sterk aluminium-gedoxideerd worden en langdurig in contact zijn met hoge MgO slakken en refraktariëren.
Onzuiverheden in legeringstoevoegingen hebben ook een sterke invloed op de inslagdeeltjespopulatie en de efficiëntie van inslagdeeltjesverwijdering. Bijvoorbeeld, de effecten van calciumgehalte van ferrosilicium op inslagdeeltjessamenstelling en gietkanaalverstoppingsgevoeligheid zijn geciteerd. In sommige staalsmeltwezen wordt calcium in ferrosilicium beheerd om inslagdeeltjes direct te modificeren zonder additionele calciombehandeling, terwijl in andere operaties calcium in ferrosilicium beperkt moet worden om veranderingen in alumina-morfologie te voorkomen die verstopping bevorderen. Het stadium in de kokovenverwerking waar inslagdeeltjes worden gemodificeerd in relatie tot de toepassing van zachte argonspoeling om inslagdeeltjes te verwijderen, kan een uitgesproken effect hebben op de inslagdeeltjesverwijderingsefficiëntie. Argon spoelroeren vóór calciombehandeling, wanneer vaste inslagdeeltjes aanwezig zijn, is aangetoond als effectiever bij het verwijderen van inslagdeeltjes dan argon spoelroeren na de calciombehandeling, wanneer de inslagdeeltjes zijn gemodificeerd tot vloeibare calcium-aluminaten.
Kortom, de evolutie van de inslagdeeltjespopulatie in de loop van de tijd tijdens kokbehandeling kan complex zijn. Gezien de effectiviteit van inslagdeeltjesverwijdering door coagulatie, belhechting en interface-opvang sterk afhangt van de samenstelling, fase en morfologie van de inslagdeeltjespopulatie die zich ontwikkelt tijdens de kokbehandelingspraktijk. Het is duidelijk dat er tijdsperiodes zijn tijdens kokbehandeling waar spoel- en opzwemmingsbehandelingen effectiever zijn dan andere. De mogelijkheid om kokbehandelingsstrategieën te ontwikkelen om voordeel te halen uit deze voorkeurstijdstippen waar inslagdeeltjesvergroting en -verwijderingssnelheden het snelst zijn, hangt uiteindelijk af van de zuiverheid van na-opzwemmings-toevoegingen, controle van reoxidatie, en slakinslag tijdens roeren en de effectiviteit van reoxidatiebescherming tijdens staaltover.
Productieproces
- Hoe insluitsels de staalprestaties en -sterkte beïnvloeden
- Detecteren en controleren van insluitsels in continuaal gegoten staal voor superieure kwaliteit
- Optimalisatie van staalkwaliteit: beheer van inslagdeeltjes en vooruitgang in schone staalproductie
- Groene staalproductie: De industrie revolutioneren voor een koelere planeet
- Levenscyclusanalyse van staal: duurzame industriële groei stimuleren
- Inductieoven-staalmaking: efficiënte elektrische smelttechnologie
- Opverwarmingsovens: Typen, Functies en Industriële Toepassingen
- CAS-OB-proces: geavanceerde secundaire staalproductie met argon- en zuurstofbehandeling
- Gereedschapstaalkwaliteiten Begrijpen: Eigenschappen en Toepassingen
- Toolstaal gedemystificeerd: samenstelling, productie en industriële toepassingen
- Roestvrij staalkwaliteiten: typen, eigenschappen en toepassingen