



Topgasrecycling in Hoogovens: Efficiëntieverhoging en CO₂-Reductie
Topgasrecycling Hoogovenproces
Op het gebied van de productie van ruw ijzer (HM) door hoogoven (BF), is de veelbelovendste technologie om de CO₂-uitstoot aanzienlijk te verminderen de recycling van CO (koolstofmonoxide) en H₂ (waterstof) uit het gas dat de BF bovenkant verlaat. De CO- en H₂-inhoud van het top-BF-gas heeft potentieel om te fungeren als reducerende gaselementen, en hun recirculatie naar de BF wordt beschouwd als een effectieve alternatief om de BF-prestaties te verbeteren, de benutting van C (koolstof) en H₂ te verhogen, en de CO₂-uitstoot te verminderen. Deze 'top gas recycling' (TGR) technologie is voornamelijk gebaseerd op het verlagen van het gebruik van fossiele C (cokes en steenkool) met hergebruik van de reducerende middelen (CO en H₂), na verwijdering van CO₂ uit het top-BF-gas. Dit leidt tot lagere energievereisten. Vanwege de voordelen van hoge productiviteit, hoge PCI (pulverized coal injection) ratio, laag brandstofverbruik en lage CO₂-uitstoot, wordt het TGR-BF-proces beschouwd als een van de veelbelovende ijzerproductieprocessen in de toekomst.
In TGR-BF wordt zuurstof (O₂) in de BF geblazen in plaats van hete lucht om stikstof (N₂) in het top-BF-gas te elimineren. Een deel van het top-BF-gas met CO en H₂ wordt opnieuw gebruikt als reducerend middel in de BF. CO₂ uit het BF-topgas wordt afgevat en opgeslagen. Verschillende recyclingprocessen zijn voorgesteld, geëvalueerd of praktisch toegepast voor verschillende doeleinden. Deze processen worden onderscheiden door: (i) met of zonder CO₂-verwijdering, (ii) met of zonder voorverhitting, en (iii) de injectiepositie.
Het concept van de TGR-BF (Fig 1) omvat veel technologieën waaronder: (i) injectie van reducerende top-BF-gascomponenten CO en H₂ in de schacht- en hertogtuyères, (ii) verlaging van het fossiele C-input door lagere cokesratio, (iii) gebruik van zuivere O₂-gas in plaats van hete blastlucht bij de hertogtuyère (verwijdering van N₂ uit het proces), en (iv) herwinning van zuivere CO₂ uit het top-BF-gas voor ondergrondse opslag.
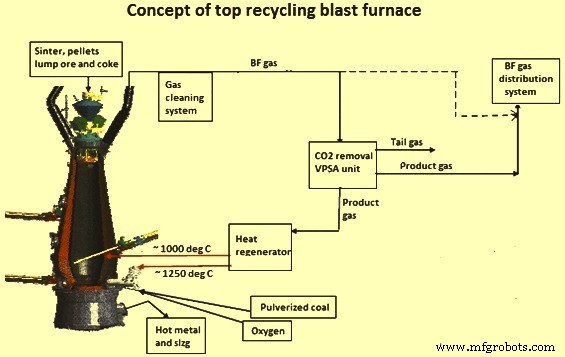
Het concept van topgasrecycling is experimenteel getest op de experimentele BF (EBF) van LKAB in Luleå, Zweden. De EBF was gewijzigd en een gas-scheidingsinstallatie gebaseerd op VPSA (vacuum pressure swing adsorption) technologie werd in de buurt van de EBF gebouwd.
Geschiedenis van BF-topgasrecycling
Voor het verlagen van de reductantratio en het verhogen van de productiviteit van de BF, zijn tijdens de twintigste eeuw verschillende nieuwe concepten gebaseerd op het conventionele BF-proces geïntroduceerd.
Al in de jaren 1920 werd een concept ontwikkeld voor de injectie van heet reducerend gas in de BF. Het lagere gasvolume uit de tuyères in de oven moest gecompenseerd worden door injectie van voorverwarmd reducerend gas bij 1000 °C met 27% CO, 33% H₂ en 26% N₂ in de onderste schachtzone. Als resultaat werd slechts 30% van de cokes (toen 345 kg/tHM) nodig geacht voor het BF-proces. In midden jaren 1960 werd dit idee weer opgepakt in België en in de vroege jaren 1970 werden de eerste proeven uitgevoerd bij een 4,6 m hertogdiameter BF bij Cockerill-Seraing in België. Een specifiek bedrag van 400 Nm³/tHM gereformeerd gas, voorverwarmd tot 1000 °C, werd in de onderste schacht van de BF geïnjecteerd. Een vervangingsratio van 0,22 kg tot 0,26 kg cokes per Nm³ reducerend gas werd waargenomen.
Verdere onderzoeken werden niet uitgevoerd vanwege economische redenen door de hoge kosten van aardgas. In de late jaren 1970 startte ontwikkelingswerk voor een nieuw proces in Duitsland waarbij injectie van koude zuivere O₂, brandstof en gerecycled gas op twee tuyère-niveaus plaatsvond. Op basis van dit idee werd in Canada in 1984 een proces ontwikkeld voor een conventionele BF zonder een tweede tuyère-rij. Het belangrijkste kenmerk was injectie van steenkool ter vervanging van cokes. Beide concepten werden nooit gerealiseerd en bleven studie.
Bijna tegelijkertijd werd dit idee verder gebruikt door NKK in Japan waar een tweede rij tuyères in het midden van de schacht werd geïnstalleerd. Voorverwarmd reducerend gas, bestaande uit gerecycled topgas zonder CO₂-verwijdering, werd in deze tuyères geïnjecteerd. Het gas werd verwarmd door partiële verbranding met zuurstof. Koude O₂, steenkool en koud gerecycled topgas werden in de hertogtuyères geïnjecteerd. NKK testte het proces in een experimentele BF met 3 tuyères, een inhoudsvolume van 3,9 m³ en een hertogdiameter van 0,95 m. De steenkoolinjectiesnelheid kon worden verhoogd tot 320 kg/tHM, terwijl de cokesratio kon worden verlaagd tot 350 kg/tHM. Het tekort aan brandstofgas in de geïntegreerde staalfabriek door het recyclen van het top-BF-gas stopte de ontwikkeling van dit proces, aangezien de prijs van elektrische energie en aardgas hoog was in Japan.
De eerste commerciële operatie van een BF met topgasrecycling werd in de late jaren 1980 uitgevoerd in 12 campagnes door RPA Toulachermet in Rusland bij BF nummer 2 met een nuttig volume van 1033 m³. In dit alles-cokes BF-procesconcept werd heet topgas, vrijwel vrij van CO₂, in de hertogtuyères geblazen, samen met zuivere O₂. Het gedecarbonatiseerde topgas werd in hete ovens tot 1200 °C verwarmd. Met dit nieuwe proces werd bijna 250.000 ton ruw ijzer (HM) geproduceerd. De laagst bereikte cokesratio was 367 kg/tHM, vergeleken met de referentie van 606 kg/tHM, wat een reductie van 239 kg (39%) betekende. Tijdens deze campagnes werden ernstige tuyère-uitbrandingen gezien, wat leidde tot veranderingen in het tuyère-ontwerp. Moeilijkheden met het CO₂-reinigingssysteem stopten het proces uiteindelijk. Rekening houdend met deze achtergrondonderzoeken, is het concept van ULCOS (ultra-low carbon dioxide steelmaking) TGR-BF in 2004 ontwikkeld.
Ontwikkeling van ULCOS TGR-BF
Het ontwikkelingswerk is uitgevoerd in twee fasen. In de eerste ontwikkelingsfase, die liep van 2004 tot 2009, heette het proces 'ULCOS new blast furnace process'. Tijdens deze fase zijn drie nieuwe procesconcepten ontwikkeld en getest. In de tweede fase, die in 2009 startte en 'ULCOS top gas recycling blast furnace process' heette, werden twee additionele ULCOS TGR-BF campagnes uitgevoerd.
Tijdens de ontwikkeling werden warmte- en massabalansmodellen en een 3-D axi-symmetrisch model van de BF gebruikt voor de berekening van de hoofddoen en de inwendige toestand van het proces voor de selectie van de beste operationele parameters. Vier alternatieven werden gedefinieerd en onderzocht voor de mogelijke bereikbare C-besparing en de haalbaarheid van het draaien van de BF onder deze nieuwe concepten. De conclusie was dat alternatieven 1, 3 en 4 in staat zouden moeten zijn om een fossiele C-besparing van 21% of hoger te bereiken met een hoge pulverized coal injection-niveau. Alternatief 2 werd verworpen vanwege de lage verwachte C-besparing en de noodzaak van uitdagende technologie om het recyclegas in twee stappen te verwarmen: eerst in een recuperator en daarna verder verwarmen door partiële oxidatie. Alle alternatieven omvatten CO₂-verwijdering en injectie van CO-rijk productgas in de hertogtuyères, het gebruik van zuivere O₂ en injectie van steenkool samen met het reducerende gas. In alle alternatieven was het gebruik van biomassa, gedeeltelijk gereduceerd erts en waterstofrijk gas als toekomstige mogelijkheid overwogen.
Alternatief 1
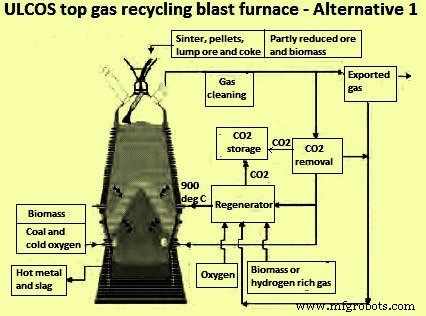
In alternatief 1 (Fig 2) wordt het gedecarbonatiseerde productgas koud met zuivere O₂ en steenkool bij de hertogtuyères en heet bij de schachttuyères geïnjecteerd. Een kritiek punt was de kleine koude gasstroomsnelheid op hertogtuyère-niveau leidend tot kleinere raceway-afmetingen en hogere vlamtemperaturen vergeleken met het normale BF-proces. Ook was een nieuw tuyère-ontwerp noodzakelijk vanwege de kleine gasstroomsnelheden.
Alternatief 3
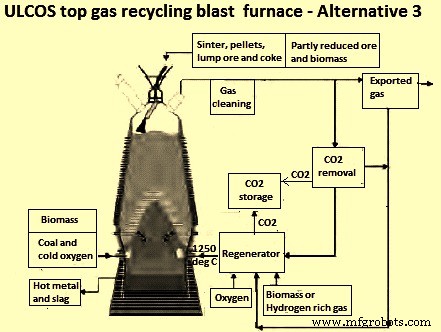
In alternatief 3 (Fig 3) werd het gedecarbonatiseerde productgas heet bij de normale hertogtuyères geïnjecteerd samen met O₂ en steenkool. Om hoge koolstofbesparing te bereiken was het nodig om te opereren met lage RAFT (raceway adiabatic flame temperature) en tegelijkertijd met hoge steenkoolinjectiesnelheid.
Alternatief 4
In alternatief 4 (Fig 4) werd het gedecarbonatiseerde productgas heet bij de hertogtuyères en heet bij de onderste schacht geïnjecteerd. De temperatuur van het gerecycled gas varieerde van kamertemperatuur tot 1250 °C.
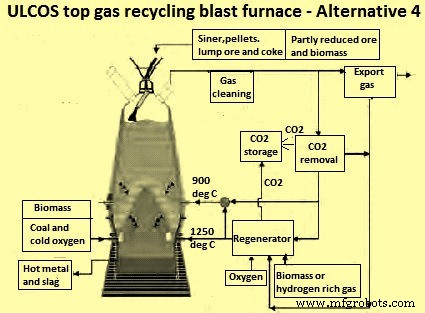
In alternatieven 1 en 4 wordt productgas ook via schachttuyères geïnjecteerd. De verschillen liggen in de gasinjectietemperatuur en de positie van de injectiepunten. In alle gevallen werd het minst deel van het gas verwarmd in een regeneratief systeem. De verwachte fossiele C-besparingen waren: alternatief 1: 21% bij steenkoolsnelheid van 170 kg/tHM, alternatief 3: 24% bij 180 kg/tHM, en alternatief 4: 25% bij 150 kg/tHM.
Wiskundige modellering van de raceway-condities en vergassingstesten werden uitgevoerd en zowel laboratorium- als proefschaalonderzoeken werden gedaan voor het ontwerp en de engineering van de tuyères onder de beperkingen van gelijktijdige injectie van gerecycled gas, zuivere O₂ en gepulveriseerde steenkool. De geometrie van de tuyère is verbeterd op basis van de berekeningsresultaten om hotspots en falen tijdens de operatie te vermijden en een voldoende impuls van de gasstroom te bewaren om een raceway met voldoende diepte te vormen.
Campagnes van TGR-BF-proces in de experimentele BF
Het doel van de proeven was om de operatie van de EBF in een complete TGR-modus met zuivere O₂ en PCI bij de hertogtuyères te demonstreren. Dit werd uitgevoerd onder de drie gedefinieerde alternatieven. De ferroze lading bestond uit 30% pellets en 70% gesinterd. De productiesnelheid van HM werd constant gehouden op 1,5 ton per uur en de PCI-ratio werd gevarieerd tussen 130 kg/tHM tot 170 kg/tHM. Tijdens de verschillende proefperiodes werd het volume van het gerecycled topgas gemaximaliseerd om maximale fossiele C-besparing te bereiken. De resultaten verkregen tijdens de proeven in de EBF werden dan vergeleken met modelberekeningen.
Alternatief 3 en alternatief 4 werden in 2007 getest tijdens de eerste campagne na een conventionele opstart. Alternatief 3 werd getest voor optimalisatie tijdens de herfst van 2009 in de tweede campagne, gevolgd door een test van alternatief 1. In de derde en laatste campagne tijdens 2010 lag de focus op alternatief 4 bij 900 °C. Alternatief 4 werd beschouwd als de voorkeursalternatief voor het opvolgende ULCOS BF-demonstratieproject op industriële schaal. De 900 °C-grens voor de temperatuur van het re-geïnjecteerde gas werd gesteld om problemen van silice-reductie door H₂ van het refraktaire materiaal te vermijden.
Tijdens elke campagne werden in-situ metingen van temperatuur en gassamenstelling alsmede monsters van het ladingsmateriaal genomen uit de EBF met de twee in-ladingssonden. Voor het onderzoeken van het gedrag van het ladingsmateriaal onder de nieuwe operatiecondities, werden manden met verschillende gesinterd en pellet materialen in de EBF geladen net voor de stoppage van de campagne. Deze manden werden hersteld uit de EBF tijdens de dissectie van de oven na het kwetsen met stikstof. Dit was gedaan tijdens de campagnes in 2007 en 2010. In de tweede campagne in 2009 kon alleen het kwetsen worden uitgevoerd vanwege een onverwacht einde van de campagne door een probleem in het EBF-laadsysteem en dus werden geen manden geladen.
Tijdens de campagnes werden monsters uit de cohesieve zone hersteld en de grootte en vorm van de raceway gemeten voor verder onderzoek. De campagnes werden gestart met één week conventionele BF-normale operatie (heet luchtblast) met gesinterd, eerst voor opwarmen en thermische stabilisatie en dan voor het vestigen van een referentie voor conventionele BF-operatie. Na de referentie werd een stop gemaakt voor het ontkoppelen van de blower en het koppelen van het productgas aan de kiezelstenenverhitters (regeneratoren). De opstart in de TGR-BF-modus werd gedaan door kunstmatige blast bestaande uit koude O₂ van de lansen en hete N₂ van de kiezelstenenverhitters. In progressieve stappen werd de N₂ van de kiezelstenenverhitters vervangen door gedecarbonatiseerd topgas (productgas).
Resultaten van de campagnes van ULCOS TGR-BF
De eerste conclusie die naar voren kwam uit de campagnes is dat het mogelijk is om het ULCOS TGR-BF-proces te bedienen. Geen veiligheidsgerelateerd probleem trad op tijdens de campagnes met het nieuwe proces. De operatie van de VPSA-eenheid, het tweede belangrijke faciliteit, was soepel en zonder grote storingen. De EBF gekoppeld met de VPSA-eenheid werkte heel goed tijdens de campagnes.
Het moet worden opgemerkt dat de operatie van de VPSA-eenheid beïnvloed werd door veranderingen in de topgassamenstelling en het volume van het gas uit de EBF. Daarom moesten beide eenheden in een zeer nauwe relatie worden bediend. De maximaal bereikte verhouding van gerecycled topgas tijdens de campagnes was ongeveer 90%.
Tijdens de campagnes van het TGR-BF-proces werd stabiele operatie van de BF ervaren met een soepel dalen van de lading en het was gemakkelijk om de thermische stabiliteit te handhaven. De efficiëntie van het gas in de BF-schaft was stabiel tijdens de verschillende alternatieven en er was een goede gasverdeling zoals getoond door de metingen van de in-ladingsschaftsonden. Er waren echter een paar uitrustingsstoringen tijdens de campagnes waardoor de EBF gestopt moest worden tijdens de operatie onder de nieuwe procescondities. Sommige lange stoppages vereisten terugkeer naar de operatiestap van 'conventionele operatie' met kunstmatige hete blast van koude O₂ en hete N₂ operatie. De korte stoppages vereisten alleen het stoppen van de gasinjectie en het toevoegen van wat extra cokes en/of steenkool.
Na opstart met N₂, wanneer er geen top-BF-gas beschikbaar is, kon het productgas weer binnen ongeveer 1 uur gerecycled worden. Alle problemen werden opgelost zoals voorspeld en de thermische stabiliteit van de BF was nooit serieus in gevaar. Langs de campagne toegestaan de opgedane ervaring en het verhoogde vertrouwen progressief de EBF-herstel sneller te maken (op productieniveau). Elke keer tijdens wijziging van alternatieven (3 naar 4, 3 naar 1), werd de BF voor ongeveer 8 uur gestopt voor het maken van de benodigde gasverbindingen naar de schachttuyères en de wijziging van hertogtuyères.
De experimenten op laboratoriumniveau hadden getoond dat het conventionele ladingsmateriaal geen probleem zou zijn voor het nieuwe proces. Dit werd bevestigd tijdens de campagnes. Geen specifieke procesproblemen waren gerelateerd aan de eigenschappen van de ladingsmaterialen. De resultaten van beide zonden en uitgravingsmonsters hadden het reductieprofiel van een centrum-werkende oven getoond, wat een lage reductieniveau aan de wand en een hoger reductieniveau in het ovencentrum is voor zowel gesinterd- als pelletmonsters. Tumbling-tests op de uitgravingsmonsters hadden ontbindingsgedrag getoond vergelijkbaar met dat van een conventioneel BF-proces wat overeenkwam met de laboratoriumtesten. Uit het ladingsmateriaal-testwerk kon worden geconcludeerd dat de ladingsmaterialeiigenschappen zoals gebruikt in hedendaagse conventionele BF geen probleem lijken te zijn voor het ULCOS TGR-BF-proces.
De resultaten bereikt tijdens de ULCOS TGR-BF-campagnes waren zeer aanmoedigend met betrekking tot besparing van C (steenkool en cokes). De proeven van alle drie campagnes hadden een aanzienlijke daling in de reductantratio getoond die bereikt werd door injectie van het gedecarbonatiseerde top-BF-gas. Tijdens de drie campagnes daalde de steenkool- en cokes-input van ongeveer 530 kg/tHM naar 400 kg/tHM, wat een aanzienlijke C-besparing vertegenwoordigt. De koolstofinput werd verminderd van 470 kg/tHM naar ongeveer 350 kg/tHM, resulterend in een C-besparing van ongeveer 25%.
Hoewel alternatief 1 niet volledig kon worden verkend vanwege de vroege stoppage van de tweede campagne, was de maximale reductie in C-input via cokes 21% vergeleken met de referentieperiode onder conventionele BF-operatie. Voor dit alternatief werd een nieuwe tuyère-technologie ontwikkeld. Het tuyère-ontwerp bestond uit co-axiale pijpen met de binnenpijp voor injectie van gepulveriseerde steenkool en de buitenpijp voor injectie van O₂. De drie geïnstalleerde tuyères werkten heel goed en na demontage werd geen schade noch slijtage waargenomen. De VPSA was in staat om tot 88% van het BF-topgas te recyclen.
Wat alternatief 3 betreft, kon de C-verbruik tot 15% worden verminderd in de eerste campagne met een topgasrecyclingratio van ongeveer 72%. De resultaten van dit alternatief waren lager (rond 15%) dan verwacht uit de warmte- en massabalansberekeningen (24%) omdat dit de eerste ervaring was met topgasrecycling-modus en het proces niet geoptimaliseerd was. In de tweede campagne waren de resultaten veel beter, toen de maximale reductie in C-input van ongeveer 25% werd bereikt met een topgasrecyclingratio tot 90%.
In het geval van alternatief 4 werd een C-besparing van 24% bereikt met een topgasrecyclingratio van 90%. In termen van cokes- en steenkoolverbruik was er besparing van tot 123 kg/tHM in het nieuwe proces (alternatief 4) vergeleken met de referentie-operatieperiode. Uit deze resultaten kon een goede correlatie tussen de hoeveelheid geïnjecteerd gas (CO+H₂) en de reductie in reductantratio worden bepaald. De C-input via cokes en steenkool kon gemiddeld met 17 kg worden verminderd per 100 Nm³ geïnjecteerd gas (CO+H₂).
De campagnes van de EBF hebben bewijzen dat het mogelijk is om een BF-proces te draaien op een veel lager fossiel C-verbruiksniveau vergeleken met het verbruiksniveau van de hedendaagse BF. Een C-besparing tot 25% was bewijzen door injectie van het reducerende gedecarbonatiseerde topgas. Dit is een significante daling vergeleken met de huidige best bediende BF-proces. Feitelijk wordt verwacht dat de toepassing van BF-TGR-technologie op moderne BF zal leiden tot reductie van het C-verbruik van een huidig niveau van ongeveer 405 kg C/tHM naar een niveau van ongeveer 295 kg C/tHM.
De VPSA-eenheid heeft stabiel gewerkt. Er was opgevallen dat de VPSA-eenheid 97% van het topgas van de BF kon behandelen. Het gemiddelde volumefractie van CO₂ in geïnjecteerd gas was ongeveer 2,67% en de CO-terugwinningsratio was 88%, voldoeend aan de hoeveelheids- en kwaliteitseisen. Gecombineerd met VPSA- en CCS-eenheden, kon de CO₂-uitstootreductie door TGR-BF-proces 1270 kg/tHM bereiken wat 76% van de totale CO₂-uitstoot in het ijzerproductieproces uitmaakt. 24% van de verminderde CO₂ was door gasrecycling en de andere 52% werd getransporteerd en ondergronds opgeslagen door CCS.
Vanuit procesoogpunt kan worden gesteld dat de ULCOS-operatie stabieler is dan de conventionele BF-operatie, zover het de temperatuur en kwaliteit van het HM betreft. Dit lijkt essentieel te wijten aan de lagere invloed van de oplossingsverliesreactie gerelateerd aan de veel lagere directe reductieratio (DRR). De laagst waargenomen waarde van deze DRR is 5%. Er was geen indicatie in de operatieresultaten dat dit eigenlijk de minimumwaarde was die in ULCOS TGR-BF kon worden bereikt. De kwaliteit van HM werd in grote mate beïnvloed door de operatie van ULCOS TGR-BF. Vooral een aanzienlijke daling van de siliciuminhoud (meer dan 1% absoluut) en een correlatieve toename van de C-inhoud werden waargenomen. Het moet echter worden aangegeven dat de siliciuminhoud in conventionele BF-operatie veel lager is (rond 0,5% in conventionele BF tegen ongeveer 2,0% in de EBF), en dus geen zo grote verandering moet worden verwacht tijdens de toepassing van het ULCOS BF-TGR-proces op industriële schaal.
De testcampagnes van ULCOS TGR-BF hebben getoond dat het nieuwe TGR-BF-proces haalbaar is en gemakkelijk te bedienen. Het kan worden bediend met goede veiligheid, hoge efficiëntie en sterke stabiliteit. De testcampagnes hebben bewijzen dat het mogelijk is om de EBF-operatie te schakelen tussen 4 operatiemodi (conventioneel, alternatieven 1, 3 en 4). Het heeft ook bewijzen dat het mogelijk is om het BF-proces en de gasscheidingsinstallatie VPSA in een gesloten lus te bedienen. De verkregen C-besparingen waren consistent met de voorspellingen uit de flowschemaberekeningen. De testen gaven ook aan dat conventionele ladingsmaterialen gesinterd, pellet en cokes geschikt zijn voor het ULCOS TGR-BF-proces.
Op basis van de ervaring uit de EBF-campagnes zijn de items die aandacht vereisen voor veilige en duurzame industriële toepassing van het ULCOS TGR-BF-proces: (i) risico op gaslekkage op tuyère-niveau kan vereisen dat het tuyère-niveau fysiek gescheiden wordt van de gietplaats voor brandbescherming, (ii) risico op lekkage door buiging van flenzen bij hoge temperaturen, (iii) verlenging van de schoorsteen van hete ovens/verhitters om giftig gas in de omgeving te vermijden, (iv) voor het vermijden van falen in de opstartfase, operationeel personeel te trainen met kunstmatig gas tijdens functioneringsproeven, (v) optimale injectieparameters zijn belangrijk om opbouw/verstoppingen aan de tuyère-neus te vermijden, (vi) belang van individuele blaststroomcontrole naar de tuyères om opbouw van overmatige O₂ en gepulveriseerde steenkool in de tuyère bij verstoppingen te vermijden, (vii) selectie van refraktarium en fabricage van refraktaire items moeten worden gewijzigd en het gebruik van C-stalen ankers moet zo mogelijk vermeden, alternatief andere materialen dan C-staal moeten worden gebruikt, of staal gecoat met alumina, en (viii) het is belangrijk om metaaldesting te vermijden door middel van een zorgvuldige selectie van metalen onderdelen.
De testresultaten hebben getoond dat alternatief 4 het beste effect had op emissiereductie en was geselecteerd als eerste keuze voor de proef op industriële schaal BF tijdens de volgende fase.
Productieproces
- Hoogpresterende automatisering, meting en controle voor hoogovens
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Optimalisatie van Hoogovensoperaties met Nootscokes: Efficiëntie en Kostenvoordelen
- Optimaliseren van Hoogovenefficiëntie met Geplette Steenkoolinjectie
- Voorkomen van Onregelmatigheden in Hoogovenoperatie: Bewezen Strategieën
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- Geoptimaliseerde bovenaf laadsystemen voor hoogovens: efficiëntie en veiligheid
- IJzerproductie optimaliseren: De chemie van hoogovensmelterij
- Hoogovenschacht Refractaire Voering: Bescherming van Schillen voor Continu Bedrijf
- Cokesovengas-injectie: verhoging van hoogovenefficiëntie en CO2-reductie
- Gaslassen: Technieken, Toepassingen, Voors en Tegen