



De evolutie van hoogoven-ijzerproductie getraceerd
De oorsprong van de eerste smelting van ijzer is verborgen in de niet-opgetekende geschiedenis van de menselijke beschaving. Het eerste bewijs van ijzeren gereedschappen die in oude tijden gebruikt werden, komt eigenlijk uit Egypte waar een ijzeren gereedschap werd gevonden in een voeg tussen twee stenen in een piramide. De oorsprong van veel prehistorische ijzeren voorwerpen was waarschijnlijk meteorietijzer. Meteorietijzer bevat 5–26% nikkel (Ni) terwijl gesmolten ijzer alleen sporen van Ni bevat en dus ijzerartefacten gemaakt van meteorieten kunnen worden gedifferentieerd van voorwerpen van gesmolten ijzer.
Meer dan 4.000 jaar geleden ontdekten mensen meteorietijzer. Maar het duurde nog eens 2.000 jaar voordat de productie van ijzer uit afgebouwd ijzererts begon. De vroegste vondsten van gesmolten ijzer in India dateren uit 1800 v.Chr. De smelting van ijzer zou plaatsgevonden hebben onder de Chalyben van Armenië, onderdanen van het Hethitische Rijk, rond 1500 v.Chr. Toen hun rijk instortte rond 1200 v.Chr., namen de verschillende stammen de kennis van ijzermaken mee, verspreidend het over Europa en Azië. De kennis van ijzerverwerking in heel Europa en West-Azië wordt uiteindelijk naar deze bron teruggevoerd. De IJzertijd begon met de ontdekking van de smelting van ijzer.
Begin van ijzersmelting
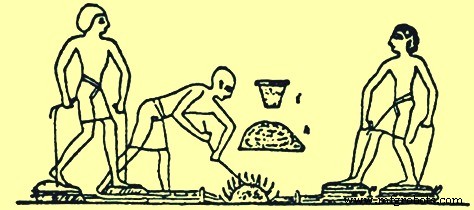
Net als bij de reductie van koper-sulfide-ersten, was de eerste reductie van ijzeroxide waarschijnlijk toevallig. Het was de observatiekrachten die deze oude metallurgisten (die de mijnwerkers, chemici en technologen van hun dag waren) ertoe brachten te realiseren dat ijzer in eenvoudige ovens kon worden geproduceerd door directe koolstof (C) reductie van het oxide-erts. De eerste vastgelegde afbeelding van een smeltingsproces werd op de muur van een Egyptische graf gevonden daterend uit ongeveer 1500 v.Chr. (Fig. 1). Dit proces was een eenvoudige put met erts en onbekende brandstof die het vuur versterkte door het gebruik van voetbediende balgen. Voor de volgende 3.000 jaar veranderden de technieken voor de productie van ijzer niet significant met ijzer-spons geproduceerd door C-reductie van de oxiden en ijzerproducten gemaakt door het hameren van de spon.
IJzeroxide-ertsen zijn aanwezig in veel gebieden van de aarde. Dus, ruwweg op hetzelfde moment toen reductie van ijzerertsen in Egypte plaatsvond, werd het ook in andere gebieden gedaan. India, China, Afrika en Maleisië dienden als sites voor deze initiële ontwikkeling van ijzermakingspraktijken. Het is misschien significant dat de ovens ontwikkeld in deze landen allemaal vrij vergelijkbaar waren. Er waren verschillen in vorm en grootte, maar de ovens waren functioneel identiek. De chemische reductie tot ijzer vond plaats zonder smelting, en het resulterende metaal was relatief zuiver en zacht en werd smedtijzer genoemd. Het kon in nuttige vormen gehammerd worden. Spieren, pijlpuntjes, dolken, en andere gereedschappen en wapens konden van dit smedtijzer geproduceerd worden.
Ongeveer 2.000 jaar, tot ongeveer het einde van de eerste millennium n.Chr., werd het ijzer geproduceerd in kleine lokale haarden door het 'bloomery'-proces. De grootte van deze structuren is niet beschikbaar in de archeologische onderzoeken, maar een moderne reconstructie van een bloomery-oven had interne afmetingen van 300 mm diameter × 1000 mm hoog. In het bloomery-proces werd een haard gebouwd en erin werden meerdere lagen houtskool en ijzererts geplaatst tot een hoop geproduceerd was. Rond deze hoop werd een bekleding van klei en baksteen gebouwd met een gat aan de top voor de uitlaatgassen en een gat aan de bodem voor een blast lucht geproduceerd door het bedienen van balgen. De houtskool werd vervolgens aangebrand en de balgen bediend tot de houtskool uitgeput was. De bekleding werd toen opengebroken, en als het proces goed was verlopen, was er een hoop sponsachtig ijzer en een plas slak. Het hete sponsachtige ijzer werd met een hamer gehammerd om een ijzerblok of ijzerproducten te produceren. De reacties die plaatsvonden tijdens de smelting in het bloomery-proces worden hier beschreven. Het houtskoolvuur produceerde koolstofmonoxide (CO) en de warmte dreef water van het moeraserts om hematiet te produceren. Het CO reduceerde het hematiet tot ferriumoxide, wüstiet. Het CO reduceerde toen het wüstiet tot elementair ijzer. De reactie ging niet helemaal door; het voortgezet tot een evenwichtspositie en dus was het resulterende gas een mengsel van CO en koolstofdioxide (CO₂). Echter, wüstiet kon ook reageren met zand om ijzerolivijn (fayaliet) te produceren, wat het grootste onderdeel is van de geproduceerde slak. Deze fayaliet was een dood einde voor zover het smeltingsproces betreft omdat het niet tot elementair ijzer gereduceerd kon worden onder de ovenomstandigheden. Het geproduceerde ijzer had een smeltpunt van ongeveer 1.540 °C, terwijl het slaksmeltpunt rond 1.100 °C lag. De bereikte temperaturen waren hoog genoeg om de slak te smelten, maar niet hoog genoeg om het ijzer te smelten. Het proces werkte goed genoeg, hoewel de overgebleven slak nog veel ijzer bevatte, vaak tot en meer dan 60% FeO (ferriumoxide). De slak was van twee variëteiten, deels van de open poreuze aard van moeraserts-dros, en deels compact, hard, en zeer infusibel, verkregen uit rood ijzererts.
Ontwikkelingen in ijzermakingsproces
Verbeteringen in dit eerste ijzermakingsproces werden gemaakt door de smeltput met stenen alsook modder te bekleden en balgen van hout en leer te gebruiken (Fig. 2). In China verscheen het gebruik van ijzer rond 600 v.Chr., zich wijd verspreidend tijdens de periode 403–222 v.Chr. De Chinezen ontwikkelden superieure ijzermakingstechnologie en vloeibair ijzer werd geproduceerd zo vroeg als 200 v.Chr. gebaseerd op de ontdekking van gietijzergereedschappen. Oude geschriften in zowel China als India verwijzen naar ijzersmelting. Andere artefacten omvatten zwaarden, bijlen, ziekens en harken. In 310 n.Chr. kon een voldoende hoeveelheid ijzer geproduceerd worden om de erectie van de beroemde ijzeren pilaren van Delhi en Dhar in India toe te laten. De smedtijzerpilaar in Delhi is 18 m hoog, 410 mm in diameter en weegt 17 ton. In Japan was het traditionele ijzer- en staalproductieproces bekend als 'Tatara' niet volledig ontwikkeld tot de 17e eeuw n.Chr. In Noord-Amerika, Zuid-Amerika en Australië was ijzersmelting niet bekend bij de oude bewoners. Ijzermakingstechnologie werd in deze landen door Europeanen gebracht.
Het ijzermakingsproces dat zich rond de Middellandse Zee had ontwikkeld, had zich noordwaarts door Europa verspreid. De Feniciërs, Kelten en Romeinen hielpen bij het verspreiden van ijzermakingstechnologie. Een van de ijzermakingstechnieken verspreid door de Romeinen ver noord tot Groot-Brittannië was de vroege kom- of schachtoven. Deze oven bestond uit een komvormig vat of een cylindrische schacht van 2 m hoog in de flank van een heuvel gebouwd. De lucht gebruikt om het vuur binnenin de oven aan te blazen, werd geleverd door een opening in de buurt van de bodem van de kom die in de heersende wind wees. De oven werd door de bovenste opening gevuld met lagen houtskool en ijzererts die ontsteekt werden door de lagere opening.
Er zijn twee theorieën over hoe de ijzersmelting werd gedreven: een dat de windblast door de bodemopening inwaarts lucht leverde die het proces verhitte, en de andere dat de wind over de open top blaasde, een laagdrukgebied creërend langs de binnenste voorwand dat lucht inzuigde door de lagere opening (Fig. 2). In beide gevallen was het proces afhankelijk van wind en niet betrouwbaar door het hele jaar. Het product was opnieuw een massa sponsijzer, die door de lagere opening verwijderd werd en vervolgens in zijn eindvorm gehammerd.
Een ander type vroege ijzersmelter was de korvenoven (Fig. 2). Deze oven werd op vlakke grond gebouwd door afwisselende lagen houtskool en ijzererts op te stapelen. De hoop werd bedekt met een dikke laag klei en blaspijpen verbonden met balgen werden door de lagere zijwanden ingebracht. De bodemlaag houtskool werd aangebrand en geperst lucht werd geleverd door de balgen. Aan het einde van deze batch-type smelt, instortte de kleikoepel. Het geproduceerde sponsijzer werd uit de ingestorte korvenoven uitgegraven voor hamering. De productie in deze ovens was kleine klonters ijzer en de smeltoven moest na elke productierun gedemoleerd en herbouwd worden.
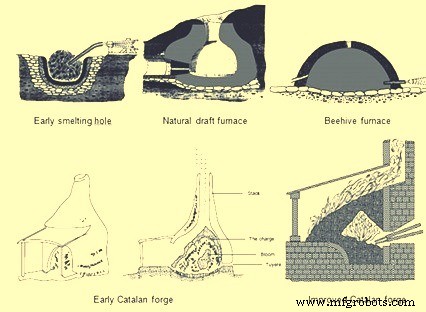
Deze typen ijzermakingsprocessen werden gebruikt voor diverse honderd jaren in de moderne tijd zonder veel verbetering. Dan ongeveer tijdens de achtste eeuw vertegenwoordigde een kleine smede in de bergen van Catalonië in het noordoosten van Spanje een van de vroege significante metallurgische vooruitgangen in ijzermaken. De vroege Catalaanse smede (Fig. 2) had een stenen bekken genaamd een haard, ongeveer 910 mm hoog en 760 mm in diameter. Een korte afstand boven de voorkant van de basis was een kleine opening die toeliet een bus bekend als een tuyère te installeren. De tuyère-bus was verbonden met de balgen voor de luchttoevoer. De haard werd tot het tuyère-niveau gevuld met klonters houtskool. Dan werd ijzererts boven de tuyère geplaatst en meer houtskool gelaagd bovenop de erts. De houtskool werd aangebrand en lucht van de balgen dreef hete CO over de erts wat de ijzererts reduceerde tot een hete, klonterige massa ijzer. De massa ijzer, bekend als een bloem, kon tot 160 kg wegen en kon uit de haard van de smede met tangen worden verwijderd zonder de stenen structuur te vernietigen. Deze hoeveelheid ijzer kon in 5 uur gegenereerd worden terwijl eerdere technologieën slechts ongeveer 23 kg in 5 uur konden produceren. De Catalaanse smede werd in grootte verhoogd over de volgende 200 jaar en het gebruik verspreidde zich in Frankrijk, België, Engeland en Duitsland. De formaten van de haard namen toe tot 1 m vierkant en werden uit rechthoekige stenen blokken gebouwd. De hoeveelheid lucht geleverd door de tuyère werd ook verhoogd door het gebruik van een luchtaspirator bekend als een 'trompe'. Als water door de trompe-kolom valt, wordt lucht in de buis getrokken en dan aan de bodem van de doos uitgeblazen. Toen dit apparaat in de Catalaanse smede geïntegreerd werd, was de blastdruk door de tuyère 0,10–0,14 kg/cm² wat significant meer was dan een hand- of voetbalg kon produceren. Deze additionele blastdruk versnelde het smeltingsproces en verhoogde de productie.
Vanaf de 10e eeuw tot de 14e eeuw onderging de Catalaanse smede verdere evolutie. Hand- of voetbediende balgen werden vervangen door waterrad-aangedreven balgen en dit verhoogde het volume en de druk van de luchtblast. Vervolgens waren er pogingen om de afvalwarmte van de schoorsteen van de smede te vangen door de hoogte van de schoorsteen te verhogen en ijzererts en houtskool van boven de schoorsteen te laden zodat de erts voorgehit kon worden. Deze ovens hadden een schoorsteen van stenen metselwerk van 1,8–4,8 m hoog. De schoorsteelhoogtes en daardoor de hoogtes van de grondstoffenlading konden toenemen vanwege de hogere blastdruk die door deze schachten van de waterrad-aangedreven balgen gedwongen kon worden.
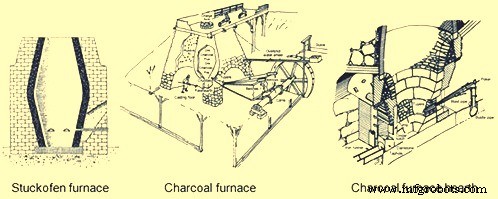
De Stuckofen-oven (Fig. 3) die de hoogste was, had niet alleen een 4,8 m hoge schoorsteen maar ook een verandering in schoorsteengeometrie. De oven nam de vorm van twee afgeknotte kegels verbonden op de wijdste diameter. Twee tuyères werden de standaard aangezien het waterrad twee balgen aandraaide met er een constant gecomprimeerd om blast te leveren. Er was een opening aan de bodem van de oven om slak af te voeren, maar stenenwerk moest verwijderd worden om het eindproduct te extraheren wat nog steeds een bloem van ijzer was van ongeveer 318 kg. De Stuckofen-oven kon 100–150 ton per jaar produceren wat de productiecapaciteit van een Catalaanse smede overtrof. Een bijproduct van deze oven was vloeibair ijzer. Omdat de ijzererts een langere verblijftijd in de oven had om chemische reacties te ondergaan en blootgesteld te worden aan hogere temperaturen, kon het ijzer meer C absorberen wat het smeltpunt verlaagde. Toen de bloem uit de oven verwijderd werd, werd dit vloeibaire ijzer ook verwijderd. Aanvankelijk werd het als een nadeel beschouwd aangezien het te broos was om met de hamer te verwerken. In sommige gevallen werd het opnieuw in de oven geladen of zelfs als afval weggegooid. De Stuckofen-oven wordt beschouwd als de voorloper van de moderne hoogoven (BF). Het werd verder gewijzigd in de 'Blauofen' (blaasoven) die in staat was om ofwel vloeibair ijzer ofwel smeegraad sponsijzer te produceren naar keuze van de ijzermaker. Deze verandering in gewenste producten werd bereikt door de hoeveelheid brandstof geladen met 10–15% te veranderen en door de positie van de tuyères met 500 mm te verlagen en ze dieper in de oven te duwen. In de 16e eeuw waren deze ovens 6,7 m hoog en konden ongeveer 1,8 ton ijzer per dag produceren met een brandstofratio van ongeveer 250 kg houtskool per 100 kg geproduceerd ijzer. Deze ovens hadden een levensverwachting van ongeveer 45 dagen.
De volgende stap in ovensontwerp om vloeibair ijzer de hele tijd te produceren was de 'Flussofen' (stroomoven). De ontwikkeling van de Flussofen of eerste BF was in de 14e eeuw in de Rijnriviervallei en aangrenzende gebieden van Frankrijk, België en Duitsland. Echter, met een verandering in de technologie van oorlogvoering alsook van ijzermaken, werd het gieten van kanonnen uit vloeibaar ijzer de dominante industrie in plaats van het smeden van zwaarden uit sponsijzer. Zo vroeg als 1300 n.Chr. zochten ijzermakers actief vloeibair ijzer te produceren om kanonnen te gieten. De eerste betrouwbare documentatie van een bekende BF is in 1340 n.Chr. toen de oven te Marche Les Dames, in België, gebouwd werd. De verspreiding van de Flussofen of BF was relatief langzaam. De continentale naties van Europa zijn gerechtigd tot de krediet voor het volledig ontwikkelen van de BF uit de primitieve methode van het produceren van ijzerbloemen in een Catalaanse smede. De moderne BF is een schachtoven die geleidelijk geëvolueerd is uit de Stuckofen en Flussofen.
Evolutie van houtskool-hoogoven
De houtskool-BF's (Fig. 3) ontwikkeld in Continentaal-Europa verspreidden zich snel naar Groot-Brittannië waar de volgende evolutie in ijzermakingstechnologie plaatsvond. Een BF gebouwd in Monmouthshire, Engeland in 1565 n.Chr. was de eerste oven gebouwd in het Forest of Dean wat een belangrijk ijzermakingscentrum werd. Deze BF was 4,6 m hoog en 1,8 m aan de bosh, het wijdste punt binnenin de oven waar de twee afgeknotte kegels ontmoetten. In 1615 n.Chr. waren er 300 BF's met een gemiddelde van ongeveer 2 ton per dag per oven. De groeisnelheid was zo snel dat het totale ontbossing van het land voor houtskoolproductie veroorzaakte. Gedurende de 1600s werden wettelijke beperkingen gesteld om de overgebleven bossen te beschermen en veel BF's werden gesloten.
De eerste BF gebouwd in Noord-Amerika was bij Falling Creek, Virginia in 1622. Deze oven werd nooit in bedrijf gesteld omdat alle fabrieksarbeiders gedood werden en de ijzerwerken vernietigd door de inheemse Amerikanen. De eerste succesvolle houtskool-BF in Noord-Amerika was in Saugus, Massachusetts, beginnend in 1645. Deze BF had een schacht van 6,4 m hoog met de buitenmuren naar binnen hellend naarmate ze stegen en 7,9 m vierkant aan de basis. De oven was van graniet en andere lokale stenen gebonden met een kleimortel. Het rustte op vlakke grond waarin een ondergronds drainagesysteem was gesneden om te bewaren tegen de vochtigheid waaraan het water dat zijn grote waterrad aandroeg, het eigenaardig gevoelig voor maakte. De BF had een schacht met ruwweg een eivormig interieur en met de maximale diameter bekend als de top van de bosh was 1,8 m. De bosh, die naar beneden hellingde, ondersteunde de lading van erts, flux en houtskool. Een vierkante ketel genaamd de hearth was onder de bodem van de bosh en was bekleed met zandsteen (Fig. 3). Er was een binnenmuur met zand, klei en puin tussen de binnenbekleding en buitenmetselwerk die fungeerde als een kussen voor uitrekking en krimp tijdens verhitings- en afkoelcycli. Er waren grote en diepe bogens in twee van de buitenmuren. Door de kleinere boog gingen de neuzen van de twee 5,5 m balgen en de twee tuyères, die blast in de BF leverden. Onder de grotere boog was het werkgebied van de hearth en gietvloer. De ketel of hearth fungeerde als het reservoir voor het vloeibaire ijzer. De hearth was 460 mm vierkant aan de basis maar verbreedde tot 530 mm naarmate het zijn volle hoogte van 1,1 m bereikte. Een projectie van zijn lagere deel, de voorhearth genoemd, bestond uit twee muren en een voorsteen of dam. Erboven, en teruggesteld van de dam, was een steenen gordijnmuur, de 'tymp' genoemd, wiens onderrand lager kwam dan de top van de dam. Door de opening tussen de tymp en dam, schoep een operator het ijzer af voor vormgieten en met een ijzeren staaf, een 'ringer' genoemd, priede slak weg die aan de muren kleefde of zich om de tuyère-neus accumeerde. Ter bescherming tegen slijtage van dergelijke operaties, waren zowel de tymp als dam met ijzerplaten bekleed. Slakverwijdering werd bereikt door het vloeibaire materiaal over de damsteen te harken op een locatie de 'cinder notch' genoemd. Om het ijzer te tappen, vereiste het uitbreken van een kleiprop in een smalle ruimte, de taphole genoemd, tussen een van de voorhearth-zijwanden en een einde van de dam.
Naast dit ingewikkelde metselwerk, omvatte de oprichting van de BF werk in hout en leer. Tussen de BF-top en de aangrenzende klif liep een zwaar houten structuur genaamd de laadbridge. Grondstoffen werden in kruiwagentjes van hun voorraden op de klif, over de laadbridge naar de top van de BF genomen. Aan drie kanten van de BF-top waren houten windschermen, opgezet om een veilige schuilplaats te bieden voor de operators die grondstoffen in het laadgat laden dat rook, vonken en af en toe vlammen uitstootde. De BF-schacht op grondniveau was aan twee kanten omwikkeld door een houten leanto-structuur genaamd de gietput. Deze structuur bood bedekking voor de sloot en vormgietgebied alsook de balgen. De twee balgen werden in wisselende beweging aangedreven door een kamas verbonden met een overslag-waterrad. De balgen werden gedempt door de kammen op de hoofdas en opgeblazen door tegengewichten bestaande uit houten dozen gevuld met stenen en gemonteerd op de bewegende balken die voorbij het gietputdak uitstaken door gaten gesneden om ze te accommoderen. De BF verbruikte 3 ton ijzererts, 2 ton fluxsteen en 2,6 ton houtskool per ton geproduceerd ijzer. De taphole werd tweemaal per dag geopend en ongeveer 450 kg vloeibair ijzer werd tijdens elk giet verwijderd. Het vloeibaire ijzer werd in een enkele sloot getrokken of in zandvormen gegoten om huishoudelijke producten zoals potten, pannen, fornuisplaten etc. te produceren.
De houtskool-ijzermaking zoals boven beschreven veranderde slechts licht over de volgende 100 jaar in de 1700s. De BF-schachten namen in grootte toe en verbeteringen werden gemaakt in blaasapparatuur. Een typische houtskool-BF van de 1700s had een verhoogde grootte van 9,1 m hoogte en bosh-diameter van 2,4 m. De toename in BF-grootte was alleen mogelijk door verbeteringen in de windleveringsapparatuur die resulteerde in hogere blastdrukken. De eerste verbetering in blastsystemen was de uitvinding van houten blaastonnen die ofwel vierkant ofwel rond waren en vergelijkbaar waren met houten vaten samengehouden met externe staalbanden. Een excentrieke manivelle op het waterrad had een wisselende zuigerstang en blaaston aan elke kant. De zuiger binnenin de ton was met leer bekleed om een afdichting te vormen. Terwijl de ene zuiger opstijgend was om lucht in de ene ton te comprimeren, was de andere zuiger dalend in de andere ton. Aan de top van elke ton was een uitlaatpijp verbonden met een gemeenschappelijke mengbus die altijd onder druk was. De mengbus voedde gecomprimeerde lucht naar een luchtkanaal of blast-hoofdleidung dat naar de oventuyères leidde. Een typische blaaston was 1,8 m in diameter en 1,8 m hoog, producerend 0,14 kg/cm² blastdruk. Het concept van houten blaastonnen werd een stap verder gezet in 1760 door John Smeaton van Engeland. Hij converteerde de houten tonnen in gietijzeren tonnen aangedreven eerst door een waterrad en dan in 1769 door een stoommachine. De eerste BF die stoom-aangedreven blaasmachines gebruikte werd in 1769 in Schotland gebouwd. De uitvinding van stoom-aangedreven blaasmachines had geleid tot hogere blastdrukken wat verder gebruik van minerale brandstoffen (cokes en kolen) toeliet. Deze verbeteringen van de 1700s lieten de BF-productie toenemen tot 3–5 ton/dag bij het einde van de 1700s van 1 ton/dag van de 1600s BF's. Dit samen met het gebruik van minerale brandstoffen veroorzaakte een snelle daling in het aantal houtskoolovens in Europa, hoewel houtskool-ijzercapaciteit in Noord-Amerika toenem naarmate de bevolking westwaarts verhuisde waar er grote beschikbaarheid van hout was.
In de 1800s piekte houtskool-ijzerproductie en daalde daarna. In het midden van de 1800s werden hoogwaardige ijzerertsen ontdekt in Pennsylvania en de Upper Peninsula van Michigan die dichte ongerepte bossen hadden. De houtskool-BF's gebouwd in dit gebied waren de grootste en best uitgeruste. Deze BF's had schachthoogtes van 13,7 m en bosh-diameters van 2,9 m. Het aantal tuyères nam toe van twee naar drie, één elk aan de drie zijden van de oven terwijl de taphole aan de vierde zijde was. Het blaasapparaat bestond meestal uit horizontale blaascylinders met typische diameters tot 1.270 mm en slagen van 1,5 m. Elevator-type platformhijsen vervingen laadbruggen en alle ijzerertsen en fluxes werden gewogen als onderdeel van een standaardlading. Houtskool werd nog steeds per volume van een groot kruiwagentje geladen. IJzeren schilplaten vervingen langzaam de metselstenenschachten en natuurlijke stenen bekledingen werden geüpgraded tot aluminiasten.
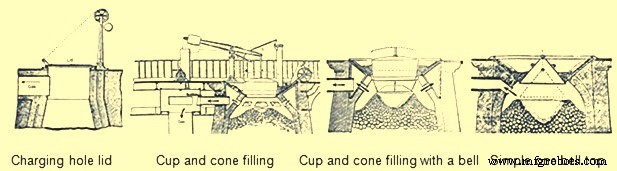
Een van de belangrijkste technologische verbeteringen geïnstalleerd op deze houtskoolovens was laadapparatuur. Oorspronkelijk werden grondstoffen in een openmondige schacht door de tunnelkop gedumpt. BF-operators realiseerden zich dat een open-topoven twee nadelen had: eerst kon het brandbare gas de schacht verlaten niet gevangen worden om ketels te vuren, en tweede, de verdeling van grondstoffen veroorzaakte ovenoperationele inefficiënties. De eerste pogingen in 1832 in Duitsland om het gas te vangen, resulteerden in de installatie van een scharnierend deksel over het laadgat dat alleen geopend werd toen de grondstoffen uit de kruiwagentjes gedumpt werden (Fig. 4). Een opening werd ook in de zijkant van de oven aangebracht op de bovenste schacht. Deze opening was uitgerust met een pijp bekend als een downcomer die het BF-gas naar grondniveau voerde om in auxiliaire apparatuur te verbranden.
Het probleem van inefficiëntie van de BF door grondstoffenladen nodigde een meer ingewikkelde oplossing die in verschillende stappen geëvolueerd was. De oorzaak van deze inefficiëntie, beschreven door hoge brandstofratio's, was dat fijn materiaal gedumpt door het laadgat in het centrum van de BF op het centrum van de hoop bleef terwijl grove deeltjes afwaarts naar de ovenwand rolden. Dit resulteerde in hogere permeabiliteit in de BF-periferie en dus bewoog het merendeel van het gas en de warmte op de muren op. Dit was nadelig voor de BF-werking omdat het materiaal in het centrum van de BF de bosh-gebied onvoorbereid bereikte voor smelting en tegelijkertijd overmatige gasstroom aan de wand de bekledingslijst versterkte. De eerste poging om dit ladingsverdelingsprobleem op te lossen was de introductie van een laadapparaat 'kop en kegel' (Fig. 4). Het bestond uit een omgekeerde kegelvormige gietijzeren trechter vast aan de top van de oven die het laadgat voedde. Deze kegel was ongeveer 50% van de diameter van de keel. Binnenin de kegel zat een gietijzeren kop, die op een weegschaalbalk tegenover een tegengewicht was opgehangen. De kop werd handmatig getild door een winde verbonden met het tegengewicht. Dit apparaat slaagde erin het gas te vangen, maar nog steeds rolde een grote hoeveelheid grof materiaal naar de wand. De volgende wijziging aan de kop-en-kegel apparatuur was om een afgeknotte gietijzeren kegel in de oven te hangen (Fig. 4). Dit resulteerde in het verplaatsen van de piek van grondstoffen dichter bij de wand zodat grove deeltjes nu ook naar het centrum van de oven konden rollen, wat resulteerde in betere centrale permeabiliteit en gasstroom.
De volgende evolutionaire stap in laden die de kop en kegel volledig elimineerde was om een omgekeerde kegel die naar beneden in de oven openging te hangen (Fig. 4). Dit was de eerste bel-type BF-top. Deze bel was succesvol in het duwen van de piek van de wand wat de gasstroom rond de periferie verminderde en de gasstroom in het centrum verhoogde, maar BF-gas ontweek uit de schacht bij elke daling van de bel. De oplossing hiervoor was om een bel en een deksel voor het laadgat te hebben. Toen materiaal uit het kruiwagentje gedumpt werd, was het deksel omhoog maar de bel gesloten, houdend het gas in de BF. Dan werd het deksel gesloten en de bel gedumpt wat ook het gas in de BF hield en tegelijkertijd de juiste ladingsverdeling opleverde. De resultaten van deze verbeteringen waren betere fysieke en chemische reactie-efficiëntie binnen de BF wat brandstofbehoefte verminderde, productiviteit verhoogde en refractaire bekledingsslijtage verminderde.
Naarmate de BF-productie toename door veel ontwerpverbeteringen, werd de verwijdering van vloeibare producten (ijzer en slak) een kwestie. Productie van houtskool-BF had over de periode toegenomen van één ton tot 25 ton per dag. Deze hogere tonnage kon niet afgehandeld worden met twee gieten per dag door een enkele sloot voor de taphole. De grootte van het gietputgebouw nam toe tot ongeveer 12 m breed en 21 m lang. De gietput bevatte afzonderlijke gebieden voor ijzergieten en slakverwijdering. De zijde voor ijzerverwijdering bestond uit een grote sloot genaamd een rin die afwaarts hellingde van de voorkant van de oven in de met zand gevulde gietputvloer. Het splitste dan in twee loopersystemen. Een hoofdlooper op elk systeem liep parallel met de lengte van de gietput. Naarmate deze looper afwaarts hellingde, werden een reeks dammen op regelmatige intervallen gemaakt. Onder een rechte hoek voor elke dam werd een kleinere looper, een 'zog' genoemd, in het zand gevormd. Vervolgens waren er uit deze zog talloze kaviteiten, 'varkens' genoemd. Deze namen werden toegepast omdat dit systeem leek op een rij biggen die hun moeder zuigen (Fig. 5). Er waren diverse parallelle rijen van zoggen en varkens geproduceerd door D-vormige houten vormen in het vochtige zand op de gietputvloer in te drukken. Tijdens het giet, naarmate elke zog en zijn varkens gevuld werden met vloeibair ijzer, werd de zanddam op de hoofdlooper met een staaf uitgeklopt en het vloeibare metaal liep afwaarts naar de volgende zog en varkensbed. Er waren twee complete systemen waardoor de BF vaker kon gieten. Terwijl de ene kant gevuld werd met vloeibair ijzer, had de andere kant zijn varkens verwijderd en bedden hervormd.
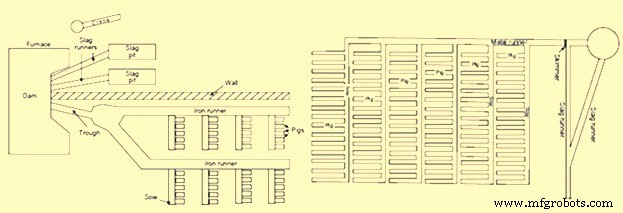
De andere kant van de gietput werd gebruikt voor slakverwijdering. Slak liep constant over de voorkant van de dam een slaklooper af en in een slakput. De slakdam aan de voorkant van de BF was verdeeld in twee helften met elke helft een aparte slaklooper en slakput voedend. De slakput was een grote depressie in het zand met ruggen in de bodem. Deze ruggen fungeerden als breukpunten wanneer het tijd was om de verstolde slak te verwijderen. In sommige gietputten werd een jib-type houten kraan gebruikt om grote stukken slak op te tillen. Als de gietputoperator de slaklaag te dik werd, plaatste ze meestal een staaf in het centrum van de vloeibaire slak. Toen de slak rond de staaf uithardde, kon een touw of ketting eromheen gewikkeld worden en de grote slakstukken werden door de kraan getild. Voor slakverwijdering waren er ook twee complete slaksystemen zodat terwijl de ene gebruikt werd, de andere gereinigd en voorbereid kon worden.
De oorsprong van het woord 'gieten' wordt begrepen als afkomstig van de perceptie dat het vloeibaire ijzer 'uitgegieten' werd uit de oven. De gietoperatie bestond uit twee delen. In het eerste deel, terwijl vloeibaire slak in de BF gevormd werd, zou het op top van het vloeibaire ijzer drijven tot het een voldoende hoog niveau bereikte om tussen de tymp en dam in de slaklooper en naar de put te stromen. Het tweede deel van het gieten was de verwijdering van het vloeibaire ijzer uit de hearth van de oven. Dit begon met het afzetten van de blast en het daarna aandriven van een puntige staaf in de taphole met een sledgehammer. Het vloeibaire ijzer vloeide de rin af in elke opeenvolgende zog en zijn varkens. Toen het vloeibaire ijzer stopte met stromen, werd de taphole handmatig gestopt met een vochtig mengsel van zand en vuurklei of zand en kolen. De blast werd toen teruggegeven aan de oven.
Na het gieten, verwijderden de gietputoperators het verstolde ijzer van de varkensbedden. Toen de varkens genoeg afgedoond waren om te hanteren, werden ze naar buiten gestuurd voor verzending. Deze cyclus werd zes keer per dag herhaald, met 4–6 ton geproduceerd in elk giet. Het geproduceerde varkensijzer werd in verschillende graden geclassificeerd. Houtskoolijzer had een lage zwavelwaarde wat resulteerde in een zacht grijze gietijzer die gebruikt werd om rails en railwagentjewielen te produceren nodig om de expanderende spoorwegen van de 1800s te ondersteunen.
De houtskool-BF's werden in de late 1800s gestaakt, aangezien hun productiekosten niet langer in staat waren de concurrentie van mineraal-gebaseerde ijzermakingspraktijken aan te gaan.
Ijzermaken gebaseerd op minerale brandstoffen
Vanwege de uputting van ongerepte bossen vereist om houtskool-ijzermaken te sustaineren, werd het noodzakelijk om naar alternatieve brandstofbronnen te kijken. Deze alternatieve brandstof kwam in de vorm van bitumineuze kolen, anthraciet, cokes en zelfs veen. De ontwikkeling van cokes- en anthraciet-ijzermaken liep parallel aan elkaar en bestond naast houtskoolproductie gedurende de 1700s en 1800s. Het gebruik van bitumineuze kolen en veen was beperkt en werd nooit een grote ijzermakingsbrandstof. Het gebruik van minerale brandstof voor ijzermaken startte vanuit Groot-Brittannië, aangezien de ontbossing door houtskoolproductie daar het eerst plaatsvond.
In 1708 huurde Abraham Darby een kleine houtskool-BF in Shropshire en in 1709 produceerde hij cokes. Van 1709 tot 1718 werd cokes met houtskool in toenemende verhoudingen in deze oven gemengd en in 1718 gebruikte de BF 100% cokes. Tot 1750 behoorden de drie BF's die cokes op reguliere basis gebruikten aan de Darby-familie. Het gebruik van cokes verspreidde zich tijdens de periode 1750–1771, met in totaal 27 BF's die cokes gebruikten voor ijzerproductie. Het gebruik van cokes verhoogde de ijzerproductie aangezien het sterker was dan houtskool. Het kon het gewicht van meer grondstoffen ondersteunen en dus de grootte van de BF kon verhoogd worden. Cokes verbeterde ook de permeabiliteit in de BF, wat een groter volume wind toeliet door de oven te passeren. Dit grotere volume gecomprimeerde lucht werd geleverd door de stoommachine en blaascylinders.
Het gebruik van cokes in Continentaal-Europa verspreidde zich langzaam. Cokes werd gebruikt in Le Creusot, Frankrijk in 1785, Gliwice, Śląsk in 1796, Seraing, België in 1826, Mülheim, Duitsland in 1849, Donetsk, Rusland in 1871 en Bilbao, Spanje in 1880. In Noord-Amerika was het eerste gebruik van 100% cokes als brandstof in 1835 in Huntington, Pennsylvania. Echter, sinds 1797 werd cokes gemengd met andere brandstoffen in BF's van de VS.
Het efficiënte gebruik van cokes en anthraciet in het produceren van ijzer werd versneld niet alleen door het gebruik van stoom-aangedreven blaasapparatuur maar ook door de uitvinding van voorverhitting van de lucht die in de BF geblazen wordt. Aan het begin van de 19e eeuw werd geglaubd dat gebruik van koude blast zowel de hoeveelheid als kwaliteit van varkensijzer verbeterde, aangezien waargenomen werd dat de productie van de BF's meer was in de wintermaanden en het foutief geconcludeerd werd dat de lagere blasttemperatuur de reden was. Maar de BF-prestaties verbeterden tijdens de wintermaanden door het feit dat de lucht lagere vochtigheid had zodat meer verbranding van brandstof ondersteund werd door een gegeven volume lucht in de oven geblazen.
In 1828 patentteerde James Neilson zijn uitvinding van het leveren van voorverhitte luchtblast aan de tuyères. De verwarmingsapparatuur was een eenvoudige smedtijzeren doos met afmetingen 1,2 m × 0,9 m × 0,6 m. Deze smedtijzeren doos werd extern verhit. De maximale blasttemperatuur die met deze doos bereikt kon worden was 93 °C en er was één doos nodig voor elke tuyère. In 1832 verbeterde Neilson zijn uitvinding door een grotere oven te bouwen door flenzen te verbinden, een continue lengte van 30 m vormend en een verwarmingsoppervlak van 22,3 m² biedend. Deze oven, die met vaste brandstof gestookt werd, produceerde een warme blasttemperatuur van 140 °C. Sinds deze uitvinding werden continue wijzigingen en verbeteringen in de warme blastovens aangebracht en in 1831 ontwikkelde Dixon een hogere oven met U-vormige pijpen die warme blast leverde bij 315 °C. In 1840 werd ongeveer 55% van het varkensijzer in Groot-Brittannië geproduceerd met warme blast.
Met de toename in warme blasttemperatuur was er een afname in de hoeveelheid brandstof nodig en een toename in de BF-productie. Echter de warme blastapparatuur had veel onderhoud nodig. De gietijzeren pijpen ondersteund binnen een stenen oven hadden verschillende uitrekkingskarakteristieken, wat resulteerde in verschillende gescheurde pijpen. Een ander probleem was dat de leveringsapparatuur gebruikt voor de koude blast, bestaande uit vaste tuyères en flexibele leerverbindingen tussen pijpen, de hoge temperaturen niet aan kon. Een ander probleem met de oorspronkelijke warme blastsystemen was de verhoogde kosten van vaste brandstof om de ovens te verwarmen. Deze problemen hielpen bij verdere verbeteringen in warme blastapparatuur. Eerst werd vaste brandstof gebruikt voor verwarming vervangen door BF-gas. Initieel werd primitieve warmtewisselaar-type warme blastapparatuur boven op de BF gebouwd en gebruikte simpelweg de afvalwarmte om de koude blast door de gietijzeren pijpen te voorverwarmen. Toen werd het BF-gas van de oventop naar de warme blastoven gebracht waar het verbrand werd om warmte te genereren. Dit type warme blastoven werd redelijk complex met talrijke rijen verticale pijpen. Het probleem van scheuring van de gietijzeren pijpen werd aangepakt door de pijpen te elimineren en refractair te gebruiken. Voor het gebruik van deze methode werden 2 tot 4 ovens voor elke BF geïnstalleerd. Terwijl de ene oven werd verwarmd door het verbranden van het BF-gas, werd de andere ontdaan van zijn warmte door de koude blast te verwarmen. In 1854 was de Cambria Iron Works de eerste fabriek in de VS die regeneratieve ovens gebruikte. De ovens waren gebouwd van ijzeren granaten, intern bekleed met refractair en bevattende refractairen met meerdere passages voor de blast. Een typische oven van dit ontwerp had 186–232 m² verwarmingsoppervlak. Deze ovens waren representatief voor die geproduceerd door Cowper en Whitwell in 1857. De Whitwell-ovens opgericht in 1875 waren 6,7 m in diameter, 9,1 m hoog en hadden een totaal verwarmingsoppervlak van 8.546 m². Dit waren de eerste ovens die zeshoekige refractaire checkers, gietijzeren checker-ondersteuningen, en een half-elliptische verbrandingskamer gebruikten om de verdeling van gas door de checkers te verbeteren. Deze ovens konden warme blast aan de BF leveren met temperaturen van 454–566 °C. Dit ovenontwerp is basisweg hetzelfde gebleven tot op heden met kleine wijzigingen in refractairtype, checker-vorm en ovengrootte.
De andere verbetering in apparatuur vereist door het gebruik van warme blast was het ontwerp van de tuyères en de tuyère-stock. De vaste gietijzeren of gietkoperen tuyères gebruikt op koude blastovens werden vervangen door watergekoelde tuyères die hol, kegelvormig gegoten waren en water door hun interieur circuleren lieten. De pijpen van de blaasmachines naar de tuyères, die op koude blastovens met leer verbonden waren, werden herontworpen met metaal-op-metaal zetten. Naarmate de warme blasttemperaturen toenamen, werden de binnenkant van deze blast-hoofdleidungen en tuyère-stocks met refractair bekleed, wat een algehele toename in grootte vereiste.
Het gebruik van warme blast werd toegepast op zowel cokes- als anthraciet-ovens. Naarmate de blastdruk toenem met nieuwe blaasmachines, werd ontdekt dat anthraciet met houtskool geladen kon worden om de BF-productiviteit te verbeteren. In 1886 werd de eerste poging gedaan om anthraciet in een koude blastoven in het oosten van Frankrijk te gebruiken. Deze poging mislukte aangezien de ontbrande anthraciet in kleine stukjes uiteenviel en de blast van het binnenkomen in de BF blokkeerde. De evolutie van cokes-ijzermaken en anthraciet-ijzermaken liep parallel aan elkaar in de VS gedurende de 1800s. In 1826 werd een kleine BF in Pennsylvania opgericht om exclusief op anthracietkolen te opereren. Deze praktijk was onsuccesvol zowel daar als op andere plaatsen in de VS. In 1833 gebruikte Dr. Frederick Geissenhainer met succes warme blast in experimenten om ijzer met anthracietkolen te smelten. In 1836 gebruikte de Valley-oven in Pennsylvania 100% anthraciet en in 1837 produceerde George Crane 36 ton anthraciet-ijzer per week van een van zijn BF's in Zuid-Wales. David Thomas was de meest succesvolle ijzeremaker in het gebruik van anthraciet in de BF. In 1838 kwam hij naar de VS en bouwde de Catasauqua-BF in 1840 (Fig. 6). De oven was 10,7 m vierkant aan de basis met 3,6 m bosh en een hoogte van 13,7 m. De warme blastovens, gestookt met kolen, waren in staat de blast te verwarmen tot 315 °C. Aangezien deze BF met succes 50 ton goed gieterijijzer per week produceerde, werd de oven als model gebruikt voor de constructie van hoogovens gebouwd voor het gebruik van anthraciet als brandstof. In 1856 waren er 121 anthraciet-ovens in bedrijf in de VS.
Andere brandstoffen werden ook geprobeerd voor ijzermaken in de BF. Dit waren veen en bitumineuze kolen. Veen-BF's waren vergelijkbaar met houtskoolovens en waren typisch niet hoger dan 6,7 m. Omdat het veen fysiek zwak was, was het gebruik van deze ovens gelegen nabij de veendepots en speelden ze nooit een grote rol in de ijzermakingsevolutie. Bitumineuze kolen waren gebruikt om houtskool te supplementeren vóór de introductie van warme blast. In de 1830s werd splint-kool gebruikt in Schotse warme blastovens. In 1856 waren er 6 BF's in Pennsylvania en 13 BF's in Ohio die bitumineuze kolen gebruikten. Het bitumineuze kolen tijdperk van ijzermaken was essentieel klaar in 1895. Deze methode van ijzermaken werd nooit een grote kracht aangezien de kolen in kleine stukjes uitevielen naarmate de BF's groter gemaakt werden en hogere blastdruk gebruikten. Met cokes als de sterkste en meest beschikbare brandstof, vervolgde de evolutie van 100% cokes-ovens. Echter, er waren initiële tegenslagen waarschijnlijk door lage sterkte cokes. In de 1840s had de cokeskwaliteit verbeterd door het gebruik van korvenovens. In 1867 werd de 'Monster' hoogoven gebouwd in Norton, Engeland. Deze cokes-oven was 25,9 m hoog, 7,6 m over de bosh en had een werkvolume van 735 m³. Een voorbeeld van een grote cokes-oven in de VS in 1884 was de Etna-oven bij Pittsburgh. Deze oven was 21,3 m hoog, 6,1 m in diameter aan de bosh, 3,4 m in diameter aan de hearth en had zeven 7-inch (178 mm) tuyères, drie Whitwell-ovens en drie blaascylinders van 2,1 m in diameter. Deze BF produceerde 115 ton/dag in 1881, 161 ton/dag in 1882 en 182 ton/dag in 1883. Het cokes-ovenontwerp op dit moment was zeer vergelijkbaar met de anthraciet-ovens van dezelfde tijd (Fig. 6).
Verdere evolutie van cokes-hoogoven
De evolutie van BF's gebruikmakend van 100% cokes voortgezet met grote verbeteringen tussen 1872 en 1913. Diverse technologische verbeteringen werden gemaakt die gecentreerd waren op de hard-drijvende BF-praktijk van het gebruik van krachtigere blaasmachines, hogere blasttemperaturen, grotere ovens, betere laadapparatuur, verbeterde grondstofbereiding en productie van schoon BF-gas.
Blaasapparatuur-ontwerp en capaciteit was een grote stap naar hogere productie in de hard-drijvende BF's. Blaascylinders werden vervangen door grote stoom-wisselende blaasmachines capabel van een groter volume blastlucht bij aanzienlijk hogere blastdruk. Deze blaasmachines waren van de wandelbalk, stoom-condenserende type. De stoomcilinder-zuigerstang was verbonden met een galgenbalk en dan door een kruk aan een zwaar, groot-diameter vliegwiel. De blaascilinder-zuigerstang was verbonden met het andere uiteinde van de galgenbalk en elke slag van de stoomcilinder leverde een overeenkomstige slag van de blaascilinder. Koude blastpijpen waren aan elk uiteinde van de verticaal gepositioneerde blaascilinder aangebracht zodat lucht op beide richtingen van de slag gecomprimeerd werd. Het vliegwiel leverde impuls voor de terugslag van de stoomcilinder. De op deze manier gecomprimeerde lucht verliet de koude blastpijpen en ging de koude blast-hoofdleidung binnen die verbonden was met de warme windovens. Voor dit type blaasmachine was de normale blastvolume 210 m³/min bij een blastdruk van 0,28 kg/cm². Deze blaasmachine kon 456 m³/min produceren bij een blastdruk van 0,64 kg/cm². Dan in 1910 werd de finale grote stap in blaasmachine-verbetering geïmplementeerd in de vorm van een turbo-blazer. De eerste turbo-blazer werd geïnstalleerd voor de BF van de Empire Steel Co. in New Jersey en was capabel van 636 m³/min blastlucht te leveren. Deze turbo-blazer was de directe voorouder van de moderne turbo-blazer die tot 7.500 m³/min blastvolume kan leveren bij 4,00 kg/cm² blastdruk.
Een andere grote verbetering in hoge-productiviteit BF's was het verhogen van de laadcapaciteit. In de jaren 1870 werden de BF's uitgerust met wateraangedreven elevators. In 1883 werden de eerste skip-hijsen geïnstalleerd. Skips zijn groter en sneller geworden in de 20e eeuw en bestonden als zowel emmers als wagentjes op wielen. In de vroege jaren 1960 werden sommige skip-laadsystemen vervangen door grote transportebanden.
De verbeteringen in ovenlaadcapaciteit omvatten ook automatische cokeslaadsystemen, weegwagentjes in de voorraadschuur, twee-bel-toppen en de roterende verdeeler (Fig. 6). Automatische voorraadlijnmeting werd in 1901 uitgevonden door David Baker. In 1903 begon J.E. Johnson ook de topgastemperatuur en zijn analyse te meten.
In 1850, naarmate de ovengrootte toenem, kon de oventop gesloten worden. Een enkele bel- en hopper-rangschikking kon gebruikt worden voor het laden van de oven die de top van de oven gesloten en afgedicht hield. Het enkele bel- en hopper-systeem liet grote hoeveelheid gas ontsnappen elke keer dat de bel geopend werd. Binnenkort werd een tweede bel en hopper boven de eerste toegevoegd zodat een gasdichte ruimte tussen de twee bellen kon worden geboden om het hoogovengas te voorkomen te ontsnappen wanneer de kleine bel geopend werd. De bovenste bel en hoef hoefde niet zo groot te zijn als de onderste omdat diverse lading door het op de onderste bel gestort konden worden en de bovenste bel gesloten kon worden voordat de onderste bel geopend werd voor het dumpen van de ladingen in de oven.
Pogingen om ladingsverdeling te verbeteren vonden plaats in de vroege jaren 1990 met de McKee roterende top. Na elke skip materiaal op de kleine bel geladen was, werd de kleine bel-hopper 60°, 180°, 240°, 300°, of 0° geroteerd. Dit verhinderde een piek van grondstof direct onder de skipbrug wat resulteerde in oneven gasverdeling en oneven bekledingsslijtage. De volgende poging om ladingsverdeling te verbeteren werd in Duitsland in de late jaren 1960 gedaan. Dit werd bereikt door bewegbare panelen aan de keel van de BF te installeren die op verschillende hoeken voor erts of cokes ingesteld konden worden. Deze bewegbare pantser is op grote aantallen BF's geïnstalleerd.
Het twee-bel-systeem bleef het enige laadsysteem voor de hoogovens over de hele wereld tot S.A. Paul Wurth in Luxemburg, bel-loze top (BLT) laadsysteem ontwikkelde en de eerste succesvolle industriële toepassing van BLT-laadsysteem was in 1972. Deze apparatuur gebruikte luchtdichte materialhoppers die een roterende grondstofafvoerschuif voeden die op talloze hoeken tijdens de hopper-ontlading in de oven ingesteld kon worden. Het resultaat was de bijna onbeperkte plaatsing van elk materiaal overal op de ladingsoppervlakte wat de operator toeliet om maximale brandstofefficiëntie te bereiken.
Het BLT-laadsysteem nam over van het twee-bel-laadsysteem aangezien het een aantal voordelen bood aan BF-operators. In 2003 introduceerde Siemens VAI het Gimbal-concept van laden.
Een andere poging in de richting van de continue verbetering van de BF's voor het verhogen van de productie was gericht op verbeteringen in de reiniging van BF-gas. Naarmate blastvolume en druk aan de tuyères toenamen, namen de snelheid en het volume gas de BF verlaten ook toe. Meer rookstof werd dan door dit afvalgas gedragen en als het niet verwijderd werd, begon het de ovencheckers te verstopen wat vervolgens blastvolumes naar de oven beperkte. De eerste stap in gasreiniging was de introductie van de stofvanger in de jaren 1880. Met de introductie van zachte ijzerertsen in 1892, was de droge-type stofvanger niet voldoende. In 1909 introduceerde Ambrose N. Diehl een nat gasreinigingssysteem. Het bestond uit een reeks van negen hoge-druk sproeitorens en een set van vier roterende washers. Van 1914 tot 1924 werden diverse typen torenwassers uitgerust met meerdere banken sproeien en baffles op diverse ovens geprobeerd. Gasdesintegrators die hoge-snelheid roterende trommels bevatten werden ook in 1907 getest. In 1929 werden elektrostatische afscheiders met succes gebruikt bij South Works van U.S. Steel. Vandaag zijn combinaties van toren-type gaswassers, Venturi-wassers en misteliminators de meest voorkomende typen gasreinigingsapparatuur.
De nieuwste natte gasreinigingsapparatuur is een annulaire gat-wasser die het gas reinigt alsook topdruk controleert. Het eindresultaat van al deze gasreinigingsverbeteringen was een afname in ovenchecker-stenen gatdiameter met een toename in ovengrootte omdat verstoping met vuil praktisch geëlimineerd was. De resulterende toename in ovenverwarmingsoppervlakken heeft uiteindelijk moderne ovens toegelaten om tot 1.270 °C warme blasttemperatuur te leveren. De geassocieerde topdrukcontrole toegestaan door moderne gasreinigingsapparatuur heeft resulteerd in oventopdrukken tot 2,3 kg/cm². Deze hogere topdruk verhoogt op zijn beurt de dichtheid van gassen, verlaagt gassnelheid en verhoogt gas-retentietijd in de oven, wat betere gas-vaste stof reacties, verbeterde reducerende gasbenutting en lagere brandstofratio's oplevert.
Recentelijk, op nieuw gebouwde en gereconstrueerde BF's, met name in China, heeft droge reiniging van BF-gas door zakfilters brede toepassing gevonden. Droge reiniging van gas heeft diverse voordelen over natte gasreiniging met wassers en Venturi-buizen.
De zoektocht naar hogere productiesnelheden in de late 1870s en daarna dwing tot veranderingen in de grootte van de oven en zijn configuraties. In de jaren 1870 waren de ovens 22,9 m hoog. In 1880 nam de BF-grootte toe tot 24,7 m hoog, 6,1 m bosh-diameter en 3,4 m hearth-diameter. Het produceerde 120 ton/dag met een cokesratio van 1.574 kg/ton. Net tien jaar later, in 1890, werd een BF gebouwd met een schacht van 28,0 m hoog en met 6,7 m bosh. Het produceerde 325 ton/dag. Dan in nog eens 10 jaar, in 1901, werd een BF gestart met vergelijkbare schacht- en bosh-dimensies als eerdere oven maar de hearth-diameter was verhoogd tot 4,4 m. Deze oven produceerde 463 ton/dag bij 1.113 kg/ton cokesratio. De andere subtiele verandering met deze grootte toenames was het verlagen van de bosh/schacht-bochtlijn en het verstijgen van de bosh-hoek. Deze verandering was nadelig aangezien de ovens slechte ladingdaling en glijden zagen met deze bosh-hoeken. Om deze problemen te elimineren, werd de hearth-diameter van deze formaat ovens verhoogd tot 6,7 m in 1927. Deze grotere hearth-oven produceerde 880 ton/dag bij een cokesratio van 922 kg/ton. De eerste 1000 ton/dag oven werd in 1929 in bedrijf gesteld. Deze oven was uitgerust met een hearth-diameter van 7,6 m. In 1955 was Great Lakes' A-oven de grootste ter wereld met een 9,2 m hearth en 24 tuyères. De volgende sprong in hoogovengrootte-toename vond plaats gedurende de jaren 1960 toen Japan hun verouderde staalfabrieken herbouwde. Vandaag zijn ovens met 15 m hearth-diameter, 40 tuyères en vier tot vijf tapholes, gebruikelijk in Europa en Azië.
Samen met de grotere ovens, hogere blasttemperaturen en toenemende rijden, kwam de behoefte aan betere BF-refractaire bekleding en koelsystemen. In de jaren 1880 was een hoge-duty vuurkleistene met ongeveer 40% alumina en 46% silice typisch. Echter, C-refractairen werden in Duitse BF's gebruikt sinds 1886.
Terwijl refractaire technologie relatief onbekend was op dit moment, leken methoden om de bekleding te koelen het antwoord op het slijtageprobleem. Vanaf ongeveer 1880 waren er gelijktijdige ontwikkelingen in pogingen om ovenbekledingen te handhaven door middel van pijpenwikkels rond de bosh of door koelplaten in de stenen in te bedden. Een van de eerste gebruiken van een bronzen bosh-plaat wordt een installatie toegeschreven gemaakt door Julian Kennedy op een van ongeveer 1890. Een vroege referentie naar het gebruik van watergekoelde hearth-jackets is op de oven in 1882. Op dit moment was koeling van de hearth-zijwanden en bosh de zorg en schachtkoeling werd niet nodig geacht.
Fritz W. Lurman, een bekende hoogovenman van die tijd, stelde in 1892 dat 'onafhankelijk van het gebruik van zogenaamde refractaire materialen, de beste manier om de muren van de hoogoven te handhaven is met koelwater'. Koelers met watercirculatie in hen worden geïnstalleerd tussen de schil van de hoogoven en de refractaire bekleding in het bovenste deel van de oven om deze componenten te beschermen tegen warmtestraling. Naast het hebben van zijn eigen koelers, wordt het deel van de schil angrenzend aan de hearth en de bodem van de oven in sommige ovens ook aan de buitenkant door waterpersen gekoeld.
Functie van het hoogovenkoelsysteem is om de ovenschil te koelen en te beschermen tegen oververhitting en daaropvolgende doorbranding. Koelsysteem verwijdert de overtollige warmte gegenereerd in de hoogoven die anders op de schil geladen zou worden. Koelsysteem voorkomt dus de toename van de schil- en bekledingstemperatuur. Verschillende methoden bestaan voor koeling van de schil voor de hoogoven. In eerdere tijden werden koeldozen van verschillende grootte, aantal en ontwerp gebruikt voor het overbrengen van warmte van de oven naar een koelmedium in combinatie met externe koeling (spuitkoeling, dubbele schil). Hoogovens met gietijzeren koelstaven zijn in bedrijf sinds midden-1900s. Gietijzeren staafkoeling was oorspronkelijk een Sovjet-ontdekking waarvandaan het initieel naar India en Japan reisde. In de jaren 1970 hadden gietijzeren koelstaven wereldwijde acceptatie bereikt. Sinds de introductie van deze gietijzeren staafkoelers, versnelde het ontwikkelingswerk van hoogovenkoeling en vandaag is een wijd verscheidenheid aan koelers beschikbaar voor de interne koeling van de ovenschil om aan extreme condities van spanning in een moderne grote hoge-prestatie hoogoven te voldoen.
De hogere laadsnelheden verslijten ook de keel van de oven sneller. In 1872 werd ijzeren of staal pantser in het metselwerk van de ovenkeel aan een oven ingebouwd. Sinds die tijd zijn diverse typen pantser in het voorraadlijnggebied gebruikt.
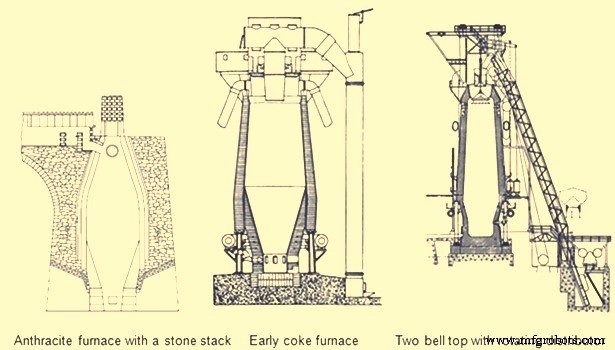
De eerste belangrijke ontwikkelingen in stenenmakenstechnologie vonden pas in de 1900s plaats. In 1917 werd de eerste machinegemaakte steen geïntroduceerd met de resulterende toename in dichtheid en sterkte. In 1935 verbeterden vacuüm-geperste stenen de stenenkwaliteit verder. In 1939 was super-duty alumina-steen met tot 60% alumina voor het eerst beschikbaar. In de jaren 1930 werden koolstofblokken in Duitse oven-hearths gebruikt. Vandaag zijn veel variëteiten van alumina, koolstof, en siliciumcarbide-refractairen beschikbaar voor BF-bekleding. De verbeteringen in ovenkoeling en bekleding hebben typische campagnelengtes verhoogd van twee jaar in de jaren 1880 tot meer dan tien jaar in de jaren 1990. Vandaag de kampagneduur van BF's is verder toegenomen tot 20 jaar.
Een ander gebied van de BF dat gedwongen was te veranderen met toegenomen productie was de gietoperatie. De oude-stijl tymp-en-dam open voorzijde van de oven was niet meer adequate. In 1867 werd de Lurman-voorzijde gepatenteerd om de tymp en dam te elimineren. Het bestond uit een gietijzeren paneel dat watergekoeld was en afzonderlijke openingen had voor ijzerverwijdering (nog steeds bekend als een taphole) en voor slakverwijdering (bekend als de slak- of cinder-notch). Dit ontwerp werd in de jaren 1880 gewijzigd door de slak-notch 90 graden van de taphole te roteren. Zowel het taphole-paneel als de slak-notch-paneel waren watergekoeld. Door deze twee vloeibare tappingspunten te scheiden, was meer ruimte beschikbaar om de oven in te stellen voor het toenemende aantal gieten vereist bij hogere productiesnelheden. Het gebied voor de taphole was volledig beschikbaar voor varkensbedden terwijl de slakputten naar de zijkant van de oven verplaatst werden (Fig. 5). Tijdens normale werking werd de slak-notch met een staaf geopend naarmate het vloeibaire slakniveau de tuyères naderde. De slak werd in putten of speciale slakwagentjes gespoeld. Toen de slak-notch wind uit de opening blies, werd het met een handmatige stop geïsoleerd. Door de slak tussen ijzertappen af te tappen, was een groter volume van de hearth beschikbaar voor vloeibair ijzer wat resulteerde in grotere giettonnages. Het ijzergietproces in de jaren 1880 veranderde niet veel ten opzichte van eerdere operaties, maar varkensbedden waren groter en in 1909 werd een slakschuimer geïnstalleerd om de drijvende slak van het ijzer af te schuimen terwijl het de rin afstroomde.
In 1896 bracht de installatie van een varkengietmachine uitgevonden door EA Uehling ten slotte de complete eliminatie van het varkensbed in de gietput. Vervolgens werden open-bovenste bakstenen beklede pannen geïntroduceerd. Deze pannen voerden ongeveer 10 tot 100 ton warm metaal en vereisten dat de oven en gietput boven grondniveau verhoogd werden zodat de pannen onder de gietputvloer konden worden geplaatst. Hoewel de varkensbedden geëlimineerd waren, bleven rinnen en loopers bestaan en werden uitlopers naar de pannen aan de gietput toegevoegd. In 1915 was eerste gebruik van het torpedo-type pannen. Deze spoorweg-geMontureerde pannen voerden 90 ton, maar werden verhoogd tot 150 ton in 1925. Vandaag is het ijzerpanontwerp vergelijkbaar maar capaciteiten tot 400 ton zijn beschikbaar. Open-type pannen gemonteerd op railwagentjes worden vandaag nog steeds gebruikt.
Vóór 1890 werd de taphole geopend met een staaf en sledgehammer. Dan in 1890 werd de eerste pneumatische rotsboor gebruikt. De taphole werd handmatig gestopt met wind uit de oven tot 1914 toen H.A. Berg de remote-gecontroleerde mod-pistool ontwikkelde die een kleiprop in de oven duwde met wind aan. In 1906 werd de eerste zuurstoflancing gebruikt om schedels in de taphole te smelten. Moderne BF's zijn geëvolueerd om remote-gecontroleerde taphole-boormachines, hydraulische mod-pistolen, gietput-slakgranulatie-eenheden en ijzer-kanteluitlopers te omvatten om een onbeperkt aantal ijzerpannen te voeden. BF's kunnen ook van één tot vier tapholes en twee tot zes slakputten hebben afhankelijk van hun grootte. Het verwijderen van de knelpunt in de gietput toeliet de eerste 1000 ton/dag operatie in 1929 en leidde tot productieniveaus van 12.000 ton/dag in de jaren 1990.
Een parallellijn van verbeteringsactiviteiten die snel geëvolueerde vanaf de late 1800s was ijzerertsbereiding. IJzererts gebruikt in ijzermaken bestaat uit veel geologische vormen zoals rode hematiet, speculaire hematiet, magnetiet, limoniet, fossiele ertsen, moerasertsen en carbonaten. Het metallische ijzergehalte van deze ertsen varieert van ongeveer 30% in de moerasertsen tot 72% in sommige hematieten. Alle ijzerertsen zijn gemengd met andere verbindingen in de aarde die ongewenscht zijn in het smeltingsproces. Beginnend in de 1700s werd ijzererts geroosterd met houtskool in open putten of gesloten ovens. Het doel van roosteren of calcineren was om alle vluchtige bestanddelen te bevrijden, zoals water, koolstofzuur of bitumineuze stoffen, en de ertsen te verzachten en te kraken, ze meer doorlaatbaar makend voor reducerende gassen. In de 1800s werd ijzerertssieving geïntroduceerd om de erts nauwkeuriger te sizen voor verbeterde gaspermeabiliteit binnenin de oven. Aanvankelijk werd handszeefapparatuur gebruikt, maar in de jaren 1870 bestonden stoom-aangedreven ertwassers uit een of twee trommels die met gaten of sleuven geperforeerd waren voor het fijn materiaal om met het waswater af te voeren terwijl de uiteindelijke gesizeerde en gewassen erts de binnenkant van de trommel verliet in een kruiwagentje of voorraadhoop.
Naarmate de ijzerproductie toenem, werden de zuiverste ijzerertsen in veel gebieden uitgeput, dus lagere graad ertsen moesten worden afgebouwd. Deze ertsen hadden ongewenste onzuiverheden en methoden om deze ertsen te concentreren tot hogere ijzerpercentages waren vereist. In 1880 verkreeg Thomas A. Edison een octrooi voor een elektromagnetische scheider. Een demonstratiefabriek werd in Michigan gebouwd en produceerde 893 ton magnetisch concentrate in 1889.
Proefinstallaties om taconiet-concentraten te pelletiseren werden in 1948 gebouwd. In 1956 produceerden twee commerciële-schaal taconiet-mijn- en verwerkingsoperaties pellets. De eerste rechte-rooster pelletmachine werd in 1956 gemaakt en de eerste rooster-oven pelletmachine werd in 1960 in bedrijf gesteld. Pelletisatietechnologie verspreidde zich over de hele wereld vanuit de VS. De nieuwste ontwikkeling in pelletisatie was de introductie van rauwe kalksteen, dolomiet of olivijn in de pellet om de metallurgische eigenschappen te verbeteren, wat op zijn beurt de BF-productiviteit en brandstofratio's verbeterde.
IJzerertsagglomeratie nam ook een afzonderlijke route van pelletisatie eerder in de 1900s. Het sinterproces heeft zijn oorsprong in de non-ferro-industrie als een batchproces in de late 19e eeuw. Tot de jaren 1950 had de meeste sinter een basiciteitsratio van minder dan 1,0. Echter, over de volgende vijftien jaar werd gerealiseerd dat een basische sinter met een basiciteitsratio van meer dan 1,0 een voorvercalcineerde fluxbron in de BF bracht wat resulteerde in een brandstofratio-besparing.
Een van de laatste technologische verbeteringen in ijzermaken over de laatste 100 jaar is tuyère-niveau injectanten. Het eerste vastgelegde gebruik van injectant was in 1871 toen er een uitgekoelde hearth was op de Morgan-houtskooloven. Omdat blast de tuyères niet kon binnengaan door uitgekoeld materiaal, werd een gat door de ovenwand boven de salamander geboord en een grote tuyère geïnstalleerd. Kolenolie werd toen onder druk in de tuyère gedreven vanuit een pijp lopend van de top van de oven. Zes dagen en zeven vaten olie later was de salamander gesmolten en de oven liep soepel. In het eerste decennium van de 1900s werden vroege tests met zuurstofinjectie gemaakt in de kleine BF in België. De eerste grootschalige zuurstofverrijkte blast werd in 1951 gebruikt. De voordelen van zuivere zuurstofinjectie zijn verhoogde BF-productie door verhoogde brandstofverbrandingscapaciteit en een vermogen om meer koolwaterstof-tuyère-injectanten te gebruiken. De evolutie van koolwaterstof-injectant vond plaats in de jaren 1940 en 1950. In 1944 diende William L. Pogue een octrooi in voor het gebruik van koleninjectie. Dan in 1953 werd aardgasinjectie geïmplementeerd. In de vroege jaren 1960 werd injectie van olie en teer door lansen ontwikkeld bij talrijke staalfabrieken na aanzienlijke cokesbesparingen bewezen door testen in een experimentele BF in 1959. In 1967 gebruikte een groot aantal BF's enige vorm van brandstof (voornamelijk gepulveriseerde kolen) injectie. Vandaag gebruiken veel BF's brandstofinjectanten 40–45% van de brandstofratio. De laatste tuyère-injectant, die gelijktijdig met brandstofinjectie geëvolueerd was, was vochtinjectie. Historisch werden warme blasttemperaturen beperkt aangezien extreem hoge temperatuur verbrandingszones resulteerden in slechte ladingdaling. De injectie van vocht verbruikte cokes sneller dan alleen lucht en produceerde een gas dat zowel rijker was in koolstofmonoxide en waterstof en minder dicht was. Deze factoren verbeterden de snelheid van warmteoverdracht tussen gassen en vastestoffen en de snelheid van reductie van de lading in de ovenschacht, wat resulteerde in een soepel lopende oven.
De combinatie van vochtinjectie, brandstofinjectie en zuurstofinjectie toeliet de verhoging van warme blasttemperatuur en het gebruik van al deze tuyère-niveau variabelen verbeterde de productiviteit verder en verlaagde brandstofratio's in moderne BF's.
Evolutie van BF-ijzermaken als wetenschap
Historisch was ijzermaken meer een kunst dan een wetenschap. Vroege ijzerproducenten leerden hun vak door jarenlange training van de vorige generatie. Veel verbeteringen in ijzermakingspraktijk waren gebaseerd op instinct of pure geluk. Echter, in de midden-19e eeuw kroop wetenschap in de ontwikkelingen in ijzersmelting.
Charles Schinz van Duitsland, een van de vroegste onderzoekers van chemische en fysische verschijnselen die binnenin een BF plaatsvinden, probeerde kwantitatieve massa- en energiebalansen van BF-werking te maken, maar werd sterk beperkt door het gebrek aan accurate thermodynamische data. Hij voerde laboratoriumexperimenten uit om warmtecapaciteit en vormingswarmtes te bepalen en was blijkbaar de eerste om de reduceerbaarheid van ijzererts te bepalen. Hij definieerde verschillende zones van de BF en de belangrijkste chemische reacties die in elke zone plaatsvonden. De resultaten van zijn werk werden in 1868 gepubliceerd.
Verscheidene principes die vandaag de dag erkend worden, werden door Sir Lothian Bell, tijdens de late 1800s, gepostuleerd. Hij publiceerde een boek in 1872 dat erkend wordt als het eerste leerboek over BF-ijzermaken. In 1884 was hij blijkbaar de eerste om de functie van de verschillende slakcomponenten en hun effect op smelt temperatuur te documenteren. Hij observeerde ook dat BF-slakken complexe structuren zijn en er een bereik van slaksamenstellingen is wat resulteert in zijn goede vloeieigenschappen en ontzwavelingsvermogen. Zijn belangrijkste bijdrage was zijn begrip van chemische reacties. Hij herkende het belang van CO en CO₂, en was de eerste om evenwicht in het Fe-O-C-systeem te definiëren. Verder besprak Bell voorverhitting en voorreductie van ijzerertsen en het belang van de ovenschacht waar deze reacties plaatsvonden. Hij maakte ook koolstof, zuurstof en stikstofbalansen van de BF-operaties en toonde aan dat een deel van de geladen koolstof in de schacht verbruikt werd door CO₂ in de 'oplossingsverlies'-reactie.
Een tijdgenoot van Bell was M.L. Gruner, een professor metallurgie in Frankrijk, die Bell's methoden van het bepalen van BF-warmtebalansen verder uitbreidde door veel verschillende ovenoperaties te vergelijken. Hij geloofde ook dat de minimale brandstofratio voor BF's bereikt zou worden wanneer oplossingsverlies geëlimineerd werd.
J.E. Johnson Jr. was de eerste Amerikaanse wetenschapper die het BF-proces verkende en publiceerde twee boeken over BF-ontwerp en -werking in de vroege 1900s. Hij paste de eerste en tweede wet van thermodynamica toe op ijzermaken en verklaarde hoe brandstofratio beïnvloed werd door blasttemperatuur. Hij postuleerde dat er een kritieke oventemperatuur was boven welke een minimale hoeveelheid warmte vereist was. Deze minimale hoeveelheid warmte noemde hij 'hearth heat'. In zijn boek, gepubliceerd in 1913, produceerde Johnson een diagram dat chemische reacties en isothermen in de BF toonde. De toepassing van de kritieke temperatuur en hearth-heat concepten overtuigde ovenoperators verder dat het BF-proces rationeel en voorspelbaar was.
Tijdens de periode 1920–1930 werd de stroom van vastestoffen en gassen in de BF uitgebreid bestudeerd door een groep werkers genaamd P.H. Royster, S.P. Kinney, C.C. Furnas, en T.L. Joseph. Deze groep was geïnteresseerd in fysieke en chemische verschijnselen die in BF's plaatsvonden en om deze verschijnselen te begrijpen voelden ze dat het noodzakelijk was om opererende ovens te bemonsteren en te sondieren. Hun werk begon met een kleine experimentele BF en verspreidde zich naar commerciële ovens. De resultaten van hun studies toonden aan dat de stroom van gassen en vastestoffen niet uniform was over elk horizontaal vlak in de BF en dat het verbeteren van gas-vaste stof contact in de schacht van de oven de efficiëntie van het ijzermakingsproces significant kon verhogen. Furnas en Joseph gingen dit werk voort en bepaalden dat grondstofgrootte en reduceerbaarheid cruciaal was in gas-vaste stof reacties. Dit belangrijke werk leidde tot het begrip van ladingsverdeling en de optimalisatie van ijzerertssizing zoals het zowel reduceerbaarheid als permeabiliteit beïnvloedt.
In 1962 verklaarde R. Stephenson de rol van oplossingsverlies. Eerder was gedacht dat de productie van CO door reageren met CO₂ en koolstof een verspilling van brandstof was. Stephenson wees erop dat ijzeroxide-reductie een combinatie is van indirecte reductie en directe reductie en dat indirecte reductie gevolgd door oplossingsverlies directe reductie is. Door deze overwegingen te gebruiken om koolstofratio's te bepalen voor alle combinaties van deze twee reductieroutes als functie van oplossingsverlies, kunnen resultaten geplottet worden op het 'koolstof-directe reductie diagram'. In de jaren 1960 en vroege 1970 werden de beste toepassingen van deze BF-theorieën in de praktijk gebracht in Japan. Momenteel hebben de Japanse verbeteringen zich verspreid in de vorm van grote, hooggeautomatiseerde BF's naar andere plaatsen.
De theorie en praktijk van ijzersmelttechnologie hebben een lange weg afgelegd in de laatste 4.000 jaar. De overgang van sponsijzer geproduceerd in smeden tot vloeibair ijzer geproduceerd in BF's in de 1300s was de eerste grote stap in het vooruitgang van ijzermakingstechnologie. Dan kwam de verandering van koude blast, houtskoolovens naar warme blast, cokes-ovens in de midden-1800s wat ijzermaken in de moderne tijd bracht. Het betere begrip van ijzermakingsreacties en verbeterde apparatuur evolveerden in de hard-drijvende ovenoperatie gecentreerd in de jaren 1880–1900. Ten slotte heeft de revolutie in wetenschappelijke toepassingen op ijzersmelting, de installatie van meer geavanceerde apparatuur, en het avontuur van elektronisch gecontroleerde systemen de BF-ijzerproductie versneld naar de huidige staat zoals gedemonstreerd door de werking van ongeveer 12.000 ton/dag BF's met brandstofratio's minder dan 460 kg/ton.
Productieproces
- De evolutie en moderne productie van huishoudelijke strijkijzers
- IJzer: Eigenschappen, Geschiedenis en Alledaagse Toepassingen
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- ITmk3: Kobe Steel's Eco-vriendelijk IJzerknoppen Productieproces
- Optimalisatie van Hoogovensoperaties met Nootscokes: Efficiëntie en Kostenvoordelen
- Optimaliseren van Hoogovenefficiëntie met Geplette Steenkoolinjectie
- Voorkomen van Onregelmatigheden in Hoogovenoperatie: Bewezen Strategieën
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- Geoptimaliseerde bovenaf laadsystemen voor hoogovens: efficiëntie en veiligheid
- IJzerproductie optimaliseren: De chemie van hoogovensmelterij
- CO₂-Emissiereductie in Hoogoven-IJzerproductie