



Efficiënt Gasherwinning- en Reinigingssysteem voor Basiszuurstofovens
Basiszuurstofoven Gasherwinning en Reinigingssysteem
Tijdens het stalenproductieproces in de basiszuurstofoven (BZO) wordt zuurstof (O₂) in de lading geblazen en door de chemische reacties die in het convertervat plaatsvinden, komt een grote hoeveelheid gas bij hoge temperatuur en rijk in koolstofmonoxide (CO) vrij door de monding van de converter. Op dit stadium is het gas zeer heet (temperatuur 950°C of hoger) en stofbeladen. Dit gas wordt LD-gas, BZO-gas of convertergas genoemd. Convertergas wordt normaal geclassificeerd als een 'arm' gas in termen van calorische waarde en Wobbe-index, maar behoort tot de groep van 'rijke' gassen wanneer gekeken wordt naar de verbrandingseigenschappen (en met name de verbrandingstemperatuur).
In de vroege jaren van de stalenproductie via het converterproces, wezen bruine rookgassen uit de schoorsteen erop dat de converter werkte. Vandaag de dag, als gevolg van convertergasherschikking en reinigingssystemen, is de werking van de converter alleen nog te detecteren aan de fakkelstapel.
De samenstelling van het convertergas varieert met het gebruikte proces, de herwinningsmethode en, specifiek, het zuurstofvolume. De samenstelling van het gas varieert van begin tot einde van het blazen van de hitte in de converter en is een functie van de blaastijd. De hoofdbestanddelen van convertergas zijn CO, CO₂ (koolstofdioxide), O₂ en N₂ (stikstof). Typische samenstelling van convertergas per volume is: CO – 55% tot 60%, CO₂ – 12% tot 18%, O₂ – 0,1% tot 0,3% en de balans is N₂.
De eerste converters werden in november 1952 (VOEST in Linz) en mei 1953 (OAMG, Donawitz) in bedrijf genomen. In de vroege jaren van het LD-converterproces werd het topgas volledig verbrand aan de convertermonding via de open kap en daarna afgekoeld in de schoorsteen, ofwel indirect met water of door verdampingskoeling. Toen werden ongeveer 300 kg stoom en 250 kubieke meter (m³) rookgas per ton ruw staal geproduceerd.
Milieuaspecten en Energieherwinning
Milieuaspecten waren een serieuze uitdaging voor het converterproces op het moment van industriële implementatie in de jaren 50. De fijheid van de stoffen in het converterafgas dwingde de leveranciers van het proces om nieuwe ontstoffingssystemen te ontwikkelen. 1 gram converterstof heeft een zichtbaar oppervlak van 300 tot 500 vierkante meter. Om de optische effecten van 'bruine rook' normaal te vermijden, moet het stof uit het systeem worden verwijderd tot een niveau lager dan 100 mg/m³. Hiervoor werden zowel natte als droge ontstoffingssystemen gebruikt. De uitdaging werd steeds meer een kans voor het converterproces naarmate het aantal milieukwesties groeide. En deze kans hielp bij het ontwikkelen van het systeem van herwinning van convertergas met onderdrukte verbranding. Vandaag de dag vereisen economische en milieu-eisen dat de energie in het convertergas en het ijzerbevattende stof efficiënt wordt verzameld en gerecycled.
In het algemeen kunnen twee systemen worden gebruikt om het topconvertergas af te handelen en energie uit het convertergas te winnen. Deze systemen zijn: (i) partiële/volledige verbranding, (ii) onderdrukte verbranding.
In het volledige (of open) verbrandingssysteem (dat niet meer in gebruik is), wordt het procesgas uit het convertervat verbrand in de rookgaskan. Een opening tussen het convertervat en de primaire (of convertergas) ventilatie laat de toelating van omgevingslucht toe en stelt dus partiële of volledige verbranding van het convertergas in. In dit geval bevat het procesgas ongeveer 15 tot 20 kg stof per ton vloeibaar staal (tLS) en ongeveer 7 kg CO-gas/tLS. Energie wordt herwonnen door de zinvolle warmte in een afvalwarmteketel te gebruiken. Wanneer BZO-gas verbrand wordt in de rookgaskan, wordt het rookgas geëmiteerd en moet het aan lokale emissienormen voldoen. In open verbrandingssystemen is er een grote stroom (rond 1.000 tot 2.000 Nm³/tLS) door de introductie van lucht in de BZO-gaskan.
Naarmate het volume van converters toeneemt, worden de afgasbehandelingsinstallaties groter. Grote converters nemen het niet-verbrandingstype systeem aan om verschillende redenen, zoals de relatief kleine grootte van het systeem als geheel, gemakkelijke onderhoud, en stabiele ontstoffingsefficiëntie. In de vroege jaren zestig werden processen ontwikkeld om het hoge calorische topgas van de converter te herwinnen, zodat dit als gasbrandstof in het bedrijf kon worden gebruikt. Dit is bereikt via onderdrukte verbranding.
De onderdrukte verbrandingssystemen bieden de beste kans voor zowel warmte- als brandstofherwinning. Een rok wordt over de BZO-monding gelaten tijdens O₂-blaazen om luchtingang te verminderen en verbranding van CO-gas in de rookgaskan te remmen. Het resulterende CO-rijke gas wordt verzameld, gereinigd en opgeslagen voor later gebruik als brandstofgas binnen het staalfabriek. Een afvalwarmteketel, die hoogdrukstoom genereert, kan de zinvolle warmte van het gas herwinnen voordat het gereinigd en opgeslagen wordt. Dit herwint ongeveer 10% tot 30% (0,1 GJ/tLS – 0,3 GJ/tLS) van de totale energie-uitvoer. Nog eens 50% tot 70% wordt herwonnen als chemische energie (CO) uit het BZO-gas. Totale energieherwinning bij toepassing van onderdrukte verbranding met convertergasherschikking en een afvalwarmteketel kan zo hoog oplopen als 70% tot 90%. Energiebesparing kan oplopen tot 0,35 GJ/tLS tot 1,08 GJ/tLS met een lekvrij systeem. Met energiebesparing van 0,92 GJ/t staal, worden CO₂-uitstooten verminderd met 46 kg/t staal. Energieherwinning verlaagt CO₂-generatie door het gebruik van fossiele brandstof en elektriciteit met ongeveer 0,05 t CO₂/t staal. Het convertergas wordt normaal niet verzameld tijdens het begin en einde van het blazen vanwege de lage CV en CO-inhoud, en wordt in plaats daarvan afgebrand. Dus CO₂-uitstoot is onvermijdelijk. Een voordeel van onderdrukte verbranding ten opzichte van open verbrandingssystemen is de kleinere gasstroom aangezien geen verbranding plaatsvindt en geen additionele lucht wordt geïntroduceerd. De koel- en gasreinigingssystemen zijn dus kleiner. Het resulteert ook in hogere productiviteit aangezien de O₂-blaassnelheid kan worden verhoogd en lagere energieverbruik van de ventilatoren. Het installeren van een expertsysteem om de verzameling van convertergas te optimaliseren kan ongeveer 30 MJ/tCS (ton ruw staal) besparen.
De procesapparatuur die boven de convertermonding geïnstalleerd is, heeft functies om af te koelen, op te schonen en het convertergas te herwinnen met behulp van onderdrukte verbranding. Met onderdrukte verbranding van het convertergas, worden 70 m³ tot 100 m³ convertergas per ton ruw staal herwonnen met een calorische waarde van 1.600 kcal/Nm³ tot 2.000 kcal/Nm³ gas. Daarnaast wordt 80 kg/ton ruw staal stoom geproduceerd in het geval een verdampingskoelingssysteem voor topgas wordt toegepast. Het herwonnen convertergas wordt gemengd met andere bijproductgassen (cokesovengas, en hoogovengas) en in het staalfabriek als brandstof gebruikt. Stoom wordt voornamelijk gebruikt door de vacuümontgassingsunit van de secundaire stalenproductie.
Aangezien de veredeling van het staal in een korte tijd plaatsvindt, ongeveer 35 minuten per hitte, is de stofconcentratie erg hoog. In niet-verbrandingstype converters met een gasherschikkingsfunctie, is de stofconcentratie 70 g/Nm³ tot 80 g/Nm³ aan de inlaat van het eerste ontstoffingstoestel. Niet-verbrandingstype converters, zonder CO-gas te verbranden, beheren het volume van inlaatlucht van de keel, en controleren de concentratie onder de explosiegrens, waardoor CO-gas als brandstof wordt herwonnen. Afgasbehandeling bestaat uit een afgaskoelingssysteem en een reinigingssysteem.
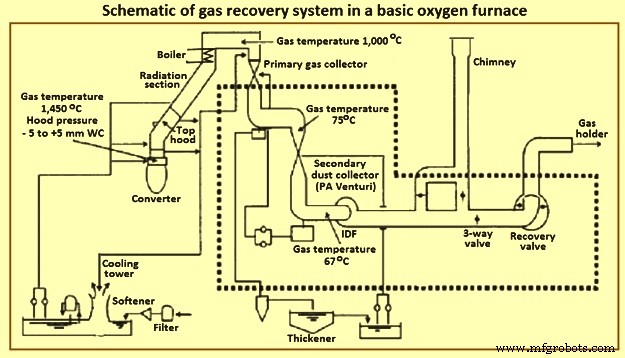
Wanneer het BZO-gas herwonnen wordt voor gebruik als brandstof, moet het gas aan bepaalde eisen voldoen. Tegenwoordig herwinnen de meeste BZO-winkels het convertergas als brandstof door het introduceren van een onderdrukt verbrandingssysteem. Door het onderdrukte verbrandingssysteem is het volume van het gegenereerde convertergas rond 50 Nm³/tLS tot 100 Nm³/tLS. Dit resulteert in significante verschillen in de afmetingen van de primaire ontstoffingsfaciliteiten. De verminderde afgasstroomsnelheid die het onderdrukte verbrandingsprincipe kenmerkt, resulteert in een hogere ruwgas-massaconcentratie, en daarom moet de efficiëntie van het stofherwinningssysteem worden verhoogd voor een identieke schone gas stofbelasting. Vanuit een stofherwinning oogpunt, stelt het onderdrukte verbrandingsprincipe daarom het gebruik van ontstoffingssystemen toe die ontworpen zijn voor kleinere volumetrische stroomsnelheden, wat vereist is om hogere stofherwinningspercentages te bereiken. Primaire ontstoffing wordt normaal uitgevoerd door venturi-scrubbers (ongeveer 60% van de BZO-winkels) of droge en natte ESP (Elektrostatische precipitator). Voor de venturi of de ESP, worden grove deeltjes normaal verplaatst door middel van een afweerder e.d. Schematisch overzicht van gasherschikkingssysteem in een BZO is getoond in Afbeelding 1.
Typen Onderdrukte Verbrandingssystemen
Onderdrukte verbrandingssystemen kunnen grotendeels in twee typen worden ingedeeld: (i) het OG-type en (ii) het IC (IRSID-CAFL) type. Het OG-typesysteem heeft in basis geen ruimte tussen de keel en de kaprok, en controleert de druk bij de gesloten keel. Het IC-typesysteem heeft een gat van diverse honderd millimeters tussen de keel en de kaprok (die een iets grotere diameter heeft dan die van de keel), en controleert de druk bij de keelopening. Het niet-verbrandingstype systeem houdt de gastemperatuur laag en sluit verbrandingslucht uit. Daardoor zijn het koelapparaat en het ontstoffingstoestel die in het systeem geïnstalleerd zijn, kleiner dan die geïnstalleerd in het verbrandingstype systeem. Aangezien het systeem gas afhandelt dat voornamelijk uit CO bestaat, is aandacht vereist voor afdichting voor de flux- en koelmiddelinlaat en de lansopening, en lekkagecontrole aan de rand van apparaten, alsmede zuivering bij de gasretentieplaats.
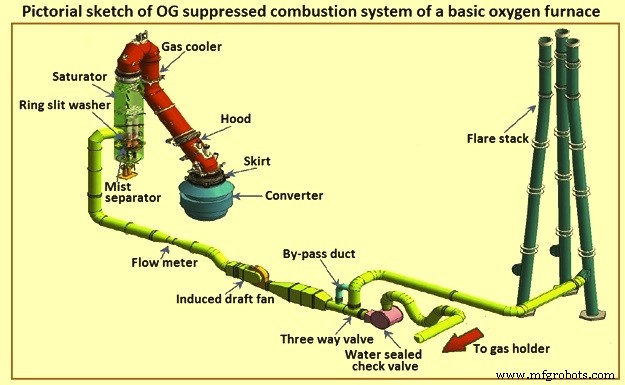
Het OG-typesysteem wordt veel gebruikt vanwege de operationele stabiliteit. Het OG-type koelingssysteem maakt het niet alleen mogelijk om de zinvolle warmte van het afgas als stoom te herwinnen, maar ook om de IDF (geïnduceerde zuigventilator) efficiëntie te verhogen door de temperatuur van het afgas te verlagen met behulp van een koelapparaat. Het OG-systeem is normaal ontworpen om een hoog percentage van de latente warmte en zinvolle warmte van het topconvertergas te herwinnen. Een schematische schets van OG onderdrukt verbrandingssysteem voor de convertergasherschikking is getoond in Afbeelding 2.
Het Proces
Tijdens het blazen van de converter voor de stalenproductie, wordt atmosferische lucht gemengd met het gas aan de convertermonding. De hoeveelheid atmosferische lucht die het systeem aan de convertermonding binnenkomt, wordt geregeld door de kapdruk en een beweegbare rok. Tijdens de blaasperiode is de initiële fase de O₂-rijke fase. In deze fase is de luchtratio (lambda) 1. Tijdens deze O₂-rijke fase wordt het primaire gas volledig verbrand en vindt geen gasherschikking plaats tijdens deze periode. Daarna start de CO-rijke gasfase waarbij lambda kleiner is dan 1. Tijdens deze fase vindt alleen partiële oxidatie plaats en wordt een brandbaar afgas gevormd dat CO, CO₂ en N₂ gassen bevat. Daarna volgt de hoofdfase van decarburering die zich rond het midden van de blaasperiode bevindt. Tijdens deze fase wordt de luchtratio (lambda) op een minimumwaarde gehouden en is rond 0,1. Tijdens deze periode wordt maximaal gas herwonnen. Aan het einde van het blazen wordt de waarde van lambda weer op 1 gehouden en het gegenereerde gas volledig verbrand zonder herwinning van het gas.
Convertergasherschikking door het onderdrukte verbrandingssysteem heeft het voordeel van een systeemstructuur die veel compacter is dan de systeemstructuur met volledige verbranding en dus flexibeler is voor aanpassing aan de locatievereisten. Tijdens het proces wordt de kapgasdruk geregeld om het uitschieten van het gas uit de convertermonding te voorkomen alsook de luchtratio (lambda) te controleren. De systeemregeling is belangrijk aangezien het explosieve afgassen afhandelt (vooral CO-gas). Het systeem moet op een veilige manier worden bediend. Het systeem moet een hoge energieprestatie hebben en is vereist om zowel de latente warmte als de zinvolle warmte van de afgassen te herwinnen.
Het CO-rijke gas dat uit de converter komt, wordt eerst in de converterkap indirect afgekoeld, ofwel door koelwater of door verdampingskoelingssysteem (ECS), om de nominelle temperatuur van 1.600 tot 1.700°C te brengen naar ongeveer 900°C. BZO-winkels die ECS toepassen, herwinnen een deel van de zinvolle warmte van de afgassen in de vorm van laagdrukstoom. De afkoeling van het convertergas tot 900°C is noodzakelijk om de vorming van watergas (CO + H₂) tijdens natte reiniging te voorkomen. Het is bekend dat watergas uiterst explosief is.
Het systeem moet een hoge stofverzamelprestatie hebben. Het herwonnen gas wordt gereinigd ofwel door natte ofwel door droge gasreinigingsinstallaties. Meer dan 90% van de huidige ontstoffingssystemen over de hele wereld werken op basis van een nat gasreinigingsproces. Deze systemen hebben de capaciteit om aan de eis van minder dan 50 mg/Nm³ stof te voldoen. In het natte systeem wordt het herwonnen convertergas gereinigd in venturi-scrubbers, gevolgd door verwerking in de misteliminators. Het gereinigde gas wordt vervolgens opgeslagen in een gashouder voor constante aanvoer aan het gasdistributiesysteem na verdere reiniging in de ESP of het wordt uitgeblazen door een IDF-ventilator via een fakkelstapel na afbranden. De slib die tijdens natte reiniging ontstaat, wordt getransporteerd naar de verdikker, via dip seal pot, loot en komharkclassifier voor natte behandeling. Chemicaliën worden toegevoegd voor coagulatie en betere scheiding. Overflow van de verdikker wordt hercirculeerd na afkoeling en slib wordt verder verwerkt in vacuümfilter of persfilter voor gebruik in sinterinstallatie.
Droge gasreinigingsinstallaties met ESP's kunnen een stofgehalte van minder dan 15 mg/Nm³ bereiken. In droge reiniging wordt grof stof uit het convertergas na afkoeling in afvalwarmteketel gescheiden in verdampingskamer, gevolgd door elektrostatische precipitator voor fijn stofverwijdering. De vergelijking tussen natte en droge typen gasreinigingsinstallaties is getoond in Tabel 1. Droge gasreinigingsinstallaties hebben een goede toekomst vanwege hun lagere energieverbruik, hogere effectiviteitsgraad en betere kwaliteit van het convertergas en economische manier van recycling van het stof.
| Tabel 1 Vergelijking van natte en droge gasreinigingsinstallaties | ||||
|---|---|---|---|---|
| Nr. | Onderwerp | Eenheid | Nat systeem | Droog systeem |
| 1 | Schone gas stofinhoud | mg/Nm³ | 50 | 10 |
| 2 | BAT conformiteit | Nee | Ja | |
| 3 | Energieverbruik | % | 100 | 50 |
| 4 | Stofscheiding | Nat/slib | Droog | |
| 5 | Waterbehandeling | Ja | Nee | |
| 6 | Investeringskosten | % | 75 | 100 |
| 7 | Afgasreiniging na gashouder | Ja | Nee | |
| 8 | Stofrecycling | Ja | Nee | |
| 9 | Droogkosten voor stofrecycling | Ja | Nee | |
Productieproces
- Geavanceerde automatisering, controle en modellering in basiszuurstofstaalbereiding
- Hoogpresterende automatisering, meting en controle voor hoogovens
- Optimalisatie van refraktaire voering voor maximale beschikbaarheid in basische zuurstofovens
- Inductieoven-staalmaking: efficiënte elektrische smelttechnologie
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- De Chemie Achter Basic Oxygen Furnace Staalproductie
- Topdrukherstelturbine voor hoogovengas: Optimalisatie van energie-efficiëntie
- Geoptimaliseerde Refractairen voor Basische Zuurstofoven: Verlenging Voering Levensduur & Productiviteit
- Stap-voor-stap gids voor winterproof maken van uw gecomprimeerde lucht- en gassysteem
- Java Input & Output beheersen: printen, lezen en formatteren