



Geoptimaliseerd luchtblastsysteem voor efficiënte hoogovenoperatie
Een hoogoven (BF) produceert vloeibair ijzer (warm metaal) door reductie van ertslading met reducerende gassen. De reducerende gassen worden geproduceerd door de reactie van zuurstof met cokes en kolen. Deze zuurstof maakt deel uit van verrijkte hete luchtblast die aan de bodem van de BF door rechte pijpen, blaaspijpen en de tuyères wordt geblazen en verdeeld. Deze set is verbonden met de hoofd-bustle pipe. Het volume lucht dat met zuurstof verrijkt is en voor het proces in de BF wordt geblazen, wordt geleverd door de luchtblazers. Deze luchtblazers trekken de lucht uit de atmosfeer en comprimeren het tot de benodigde druk. Deze gecomprimeerde lucht, die na compressie op ongeveer 200 °C is, wordt met zuurstof verrijkt en in de warme windovens geblazen waar de temperatuur wordt verhoogd tot 1.200 tot 1.250 °C. Deze hete blastlucht wordt vervolgens naar de bustle pipe via de hete blast-hoofdleidung gebracht. Luchtblastsystemen van moderne hoge capaciteit hoogovens werken met blasttemperaturen tot 1.350 °C en blastdrukken tot 5 kg/cm² (g). Het hele proces is typisch weergegeven in Fig. 1.
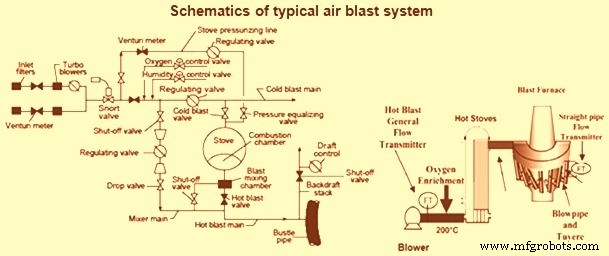
De hoofdbestanddelen van een luchtblastsysteem van een hoogoven bestaan uit: (i) luchtblazer, (ii) koude blast-hoofdleidung, (iii) warme windoven met zijn verbrandingssysteem, (iv) warme blast-hoofdleidung, (v) bustle pipe, (vi) blaaspijpen en tuyères bekend als tuyère-stocks, (vii) set kleppen, en (viii) regelinstrumenten.
Luchtblazer
De luchtblazer is de eerste apparatuur in het luchtblastsysteem. Het bevindt zich in de blazerhuis en is bedoeld voor het leveren van koude luchtblast aan de warme windovens bij de gewenste constante stroomsnelheid en druk. Daarom is surge-beschermingscontrole een zeer belangrijke controle voor een hoogoven-luchtblazer. Over het algemeen worden twee luchtblazers voor een hoogoven gegeven. Het trekt het volume lucht uit de atmosfeer en comprimeert het tot de benodigde druk en blaast het in de koude blast-hoofdleidung. De gecomprimeerde lucht is meestal 150–250 °C, wat de temperatuur is die resulteert uit de compressiewarmte bij de luchtblazer. De luchtblazers zijn ofwel stoomturbine-aangedreven ofwel elektrisch motor-aangedreven. De luchtblazer moet worden bediend om de luchtstroomvoorwaarden te voldoen die op hun beurt worden bepaald door de operationele toestand van de hoogoven. Ook moeten ze een zeer hoog betrouwbaarheidsniveau hebben aangezien de prestaties van de hoogoven in grote mate afhangen van de prestaties van de blazer.
Voor het genereren van de blastlucht zijn de meeste hoogovens uitgerust met centrifugaal turbo-blazers met drie of vier trappen. Voor enkele zeer grote hoogovens werken twee blazers parallel. Echter, bij zeer grote hoogovens kunnen axiale blazers efficiënter worden gebruikt. Moderne hoogovens hebben ofwel axiale ofwel axiaal-radiale isothermale compressoren die ontworpen zijn om grote volumes luchtstromen in relatief kleine behuizingen te hanteren terwijl uitstekende efficiëntieën worden gehandhaafd.
Koude blast-hoofdleidung
De koude blast-hoofdleidung verbindt de luchtblazer en de warme windovens. Het is normaal niet bekleed omdat de temperatuur van de koude blast normaal tussen 150–250 °C ligt. Echter in sommige ovens wordt de koude blast-lijn geïsoleerd als energiebeschermingsmaatregel. Aan het oveneinde van de koude blast-hoofdleidung zijn de koude blast-kleppen voor de ovens en de menglijn die met een vlinderklep is uitgerust. Om een constante warme blasttemperatuur aan de hoogoven te handhaven, regelt een thermocouple in de warme blast-hoofdleidung deze vlinderklep in de menglijn en proportioneren het aantal lucht dat aan de oven wordt geleverd en het aantal dat deze omzeilt.
Wanneer een verwarmde oven eerst op blast gaat, is de temperatuur van de verwarmde lucht veel hoger dan de gewenste warme blasttemperatuur, dus een aanzienlijk deel van de lucht moet de oven omzeilen. Naarmate warmte uit de oven wordt verwijderd en de temperatuur daalt, moet de menglijn-vlinderklep geleidelijk sluiten en meer lucht door de oven dwingen. In sommige automatische ovenwisselsystemen wordt de positie van de regelaarklep gebruikt als het signaal dat een ovenwissel initieert.
De koude blast-hoofdleidung is ook uitgerust met een snort-klep, meestal gelegen nabij de hoogoven, die open gaat wanneer het nodig is om de blastdruk snel te verlagen. Dit blaast de koude blastlucht naar de atmosfeer en houdt een positieve druk op de koude blastlijn zodat gas van de oven niet terug naar de luchtblazer kan reizen. Vanwege de snelle ontlading van lucht wanneer de snort-klep opent, is deze normaal uitgerust met een demper.
Op installaties waar de luchtblast met zuurstof verrijkt wordt, kan de zuurstof bij atmosferische druk aan de inlaat van de turbo-blazer worden toegevoegd of onder druk in de koude blast-hoofdleidung. Vocht wordt in de koude blast-hoofdleidung toegevoegd wanneer dit vereist is voor blast-vochtcontrole.
Warm windoven
De warme windoven is een faciliteit om continu de warme luchtblast aan een hoogoven te leveren. Voordat de luchtblast aan de hoogoventuyères wordt geleverd, wordt het voorverhit door het door te laten lopen door regeneratieve warme windovens die primair worden verwarmd door verbranding van het hoogovengas (BF-gas). Op deze manier wordt een deel van de energie van het topgas aan de hoogoven teruggegeven in de vorm van gevoelige warmte. Deze additionele thermische energie die als warmte aan de hoogoven wordt teruggegeven, verlaagt de behoefte aan hoogovencokes aanzienlijk en vergemakkelijkt de injectie van hulpbrandstoffen zoals gepulveriseerde kolen als vervanging voor dure metallurgische cokes. Dit verbetert de efficiëntie van het proces. Warme windovens van een moderne hoogoven hebben de volgende kenmerken:
- Bereiking van hoge verbrandingsefficiëntie – Bereiking van hoge verbrandingsefficiëntie zelfs in de werking met alleen hoogovengas.
- Minder warmtestraling van de ovenlichaam.
- Lagere bouwkosten.
- Hoge ovenlevensduur – Verwachte levensduur van een moderne oven is ongeveer 40 jaar.
- Complete eliminatie van spanningcorrosiescheuring.
- Lage concentratie van onverbrande CO boven het oppervlak van de checkerstenen.
De meeste hoogovens zijn uitgerust met drie warme windovens, hoewel in sommige hoogovens er vier ovens zijn. De ovens zijn hoge, cilindrische staalstructuren bekleed met isolatie en bijna volledig gevuld met checkerstenen waar warmte wordt opgeslagen en vervolgens overgedragen aan de luchtblast. Elke oven is ongeveer even groot in diameter als de hoogoven, en de hoogte van de kolom checkers is ongeveer 1,5 keer zo hoog als de werkhoogte van de hoogoven. Bij moderne hoogovens is de verhouding van ovenformaat tot ovenformaat nog groter. De warme windovens zijn apart beschreven in het artikel https://www.ispatguru.com/generation-of-hot-air-blast-and-hot-blast-stoves/.
Warm blast-hoofdleidung en bustle pipe
Warmte blastlucht wordt geleverd van de warme windovens naar de hoogoven via een grote, refractair beklede leiding genaamd de warme blast-hoofdleidung. Een consistente hoge temperatuur van de warme blastlucht is cruciaal voor de efficiënte werking van de hoogoven. De ontwerpen van de warme blast-hoofdleidungen samen met de bustle pipe moeten systeembewegingen en residuele uitrekking aanpakken om probleemloze werking te geven. De ontwerper van de hoogoven warme blast-hoofdleidung staat voor verschillende unieke uitdagingen. De warme blast-hoofdleidung is typisch een grote diameter buis onderworpen aan een aantal thermische uitrekkingscomponenten. Het uitrekkingskoppelingssysteem moet ontworpen zijn om thermische bewegingen in de X, Y en Z richtingen van de oven-aftakkingen, hoofdleidung en bustle pipe te accommoderen. Thermische bewegingen zijn door variaties in huldertemperatuur veroorzaakt door het medium alsmede variaties in de temperatuur van trekstangen en structuren door veranderingen in omgevingsomstandigheden. Overweging moet ook gegeven worden aan de krachten en bewegingen opgelegd op de ovenaansluitingen en structuren alsook spanningen in het warme blast-pipingsysteem. Ten slotte moeten de uitrekkingskoppelingen over de lange hoogovencampagne werken met minimale onderhoudsvereisten.
Kleppen en toebehoren
Er zijn een groot aantal kleppen en toebehoren nodig voor het luchtblastsysteem. Enkele van de belangrijkste kleppen zijn:
- Koude blast-klep – Bedoeld voor de complete scheiding van de hoogovenoven van de koude blast-hoofdleidung. Het wordt op de horizontale koude blast-hoofdleidung nabij de oven geïnstalleerd.
- Snort-klep – Geïnstalleerd in de koude blast-hoofdleidung. De klep heeft een afblaasapparaat. Dit wordt gebruikt om de koude blast-hoeveelheid die aan ovens wordt geleverd te regelen, zonder tegen-druk op de blazer te creëren, aangezien de overtollige lucht via een afblaasapparaat wordt weggeblazen dat mechanisch gekoppeld is met de hoofdklep voor proportionele opening/sluiting.
- Warmte blast-klep – Bedoeld voor de scheiding van de warme windoven van de hoogoven van de warme blast-hoofdleidung, wanneer de oven in de modus 'bij de verwarming' of bij complete scheiding van de hoogoven wordt bediend. Deze klep wordt in de horizontale warme blast-hoofdleidung nabij de oven geïnstalleerd.
- Atmospherische klep – Bedoeld voor het vrijgeven van de oven van de hoogoven van de schoorsteen.
- De gasdrosselklep – Ontworpen voor de gascontrole geleverd aan de warme windovengasbrander en de volledige vrijgave van de gasleidingsbrander bij normale werking en in geval van stroomstoring. Het wordt op de verticale sectie van de gasleiding geïnstalleerd.
- Mengdrosselklep – Bedoeld voor het aanpassen van koude blast-snelheid. Het wordt op de verticale sectie van de koude blast-hoofdleidung nabij de oven gemonteerd.
- Schoorsteenklep – Bedoeld om de hoogovenoven van de schoorsteen te scheiden.
- Scheidingsklep – Ontworpen voor snelle overlapping van de menglucht-lijnsectie in geval van stop van de blasttoevoer in de oven. Het wordt op de horizontale sectie van de koude blast-mengluchtlijn geïnstalleerd.
De grote diameter cirkelvormige buis die de hoogoven omringt op mantle-niveau heen heet de bustle pipe. Het wordt gebruikt om de warme blastlucht van de warme blast-hoofdleidung in de oven te verdelen door een aantal zuigers genaamd tuyères. De bustle pipe is intern met refractair bekleed om te isoleren en de buitenste staalschil te beschermen tegen de hoge temperatuur lucht binnenin.
Tuyères en tuyère-stocks
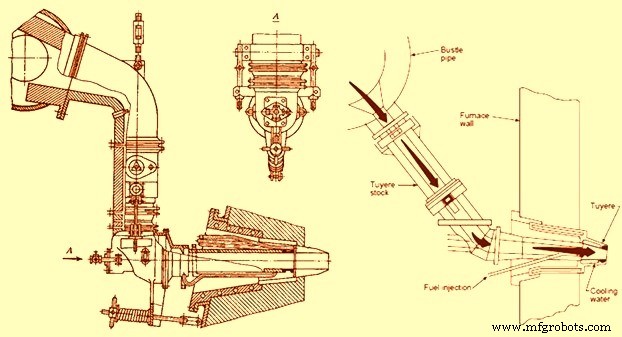
Tuyères zijn kleine pijpen die toestaan dat warme lucht van de bustle pipe de hoogoven binnenkomt. Ze zijn speciaal gevormde zuigers door welke warme blastlucht in de hoogoven wordt geïnjecteerd. Ze zijn gemaakt van koper en zijn meestal watergekoeld omdat ze direct blootgesteld zijn aan de oventemperatuur. Ze zijn rondom de hoogoven geplaatst als spaken op de nabij van een fietswiel. Tuyère-stock is de assembly van ganshals, uitrekkingsbalg, verbindingspijp, elleboog, kijkgaatje, blaaspijp, bevestigingsinrichting en spanningsapparaat. De tuyère-stocks, als de verbinding tussen de bustle pipe en de tuyère, passen zich aan de relatieve bewegingen tussen het warme blast-leveringssysteem en de hoogoven aan.
De blaaspijp, die het warme blastsysteem met de tuyère verbindt, past in een gefreesde bolvormige zit aan de basis van de tuyère. De tuyèrekoeler en de tuyère zijn watergekoeld. Bij moderne hoogovens die warme blasttemperaturen boven 1.150 °C benutten, zijn de tuyère-lichaamswaterpassages ontworpen om de waterstroomsnelheid boven 20 m/sec te houden en de tuyère-neuswaterpassages zijn ontworpen om de waterstroomsnelheid boven 28 m/sec te houden om de warmteoverdrachtsnelheid te verbeteren. In sommige moderne hoogovens is de neus van de blaaspijp ook watergekoeld, hoewel in de meeste oudere ovens dit niet gedaan wordt. De brandstofinjectielans gaat door de wand van de blaaspijp en loopt meestal iets naast de middellijn en ongeveer 50 mm achter de neus van de blaaspijp uit. Sommige hoogovens zijn uitgerust met dubbele injectiesystemen die twee openingen in de blaaspijp hebben om meerdere tuyère-brandstoffen te faciliteren. Met het verhoogde gebruik van gepulveriseerde kolen als tuyère-brandstof, is de plaatsing van de injectielans kritischer om impingement op de binnenkant van de tuyère te verhinderen en voor betere verbranding van de kolen. De blaaspijp wordt stevig tegen de tuyère gehouden door spanning in de bridle-rod, die de tuyère-stock met de hearth-jacket verbindt. De bridle-veer aan het einde van de bridle-rod laat beperkte beweging toe naarmate de blaaspijp uitzet en inkrimpt met veranderingen in warme blasttemperatuur. De blaaspijp zelf is een legeringsstaalbuis bekleed met refractair materiaal om het metaal te voorkomen te heet te worden.
De hoofdbestanddelen van de tuyère-stock zijn strak verbonden met de gepolijste getapte oppervlakken door middel van de gevolglike nare rangschikking van het volgende deel in de vorige. Dus de gesloten-pas getapte oppervlakken bieden de lek-vrije integriteit van de verbinding. Een storing van de operationele verwarmingscyclus alsmede elke lekkage van een van de verbindingen in de tuyère-stock resulteert in de verbranding van de constructie-elementen en storingen.
De tuyère, tuyèrekoeler en blaaspijp werken in het geval van de zwaarste temperatuursomstandigheden. De tuyèrekoeler wordt in de borst van de ovenbekleding geplaatst. De zuiger is gekoppeld met de tuyère die al 250–350 mm diep in het lichaam van de hoogoven zit.
De blaaspijpen zijn meestal van staal met bekleding van speciaal keramisch refractair. De tuyères zijn van koper. Vroeger waren kunst-tuyères gemaakt van geperste koperplaten, wanddikte tot 8 mm. Dezer dagen worden tuyères meestal gemaakt van centrifugaal gegoten koper wat de maximale operationele levensduur van de tuyère garandeert door middel van de hoge fabricagekwaliteit die de hoogste materiaalhomogeniteit en het ontbreken van microporiën waarborgt. Deze methode is echter iets duurder dan de tuyère-fabricage door middel van vacuümgieten. Het laatstgenoemde wordt ook soms toegepast in de productie van tuyères en heeft een lagere conversiekost, maar er is een mogelijkheid van lichte niet-homogeniteit van materiaal. Toch heeft de gietmethode van de tuyère-productie de toepassing van de gelaste constructie van de tuyères bijna vervangen vanwege zijn lagere operationele capaciteit ondanks de lagere productiekost die ook geassocieerd is met de hollen koper tuyèrekoeler gieting. De tuyèrekoeler wordt ook door middel van gieten geproduceerd en is van koper (minder vaak van brons). Het wordt in de borst van de ovenbekleding gemonteerd en vastgezet door de flens met de additionele lasing aan de hearth-jacket.
De hoogoventuyère wordt gekoeld door het water toegevoerd met een snelheid van 15–25 m³/uur direct aan het interne gezicht van de tuyère. De verwarmingstemperatuur van het afgevoerde koelwater mag 15 °C niet overschrijden. De druk van het koelwater toegevoerd aan het gezicht van de tuyère en tuyèrekoeler overschrijdt normaal niet 5–10 kg/cm². Het gebruik van koper (met inhoud min. 99,5% Cu) als bouwmateriaal laat de effectieve warmteverwijdering van het kegellichaam van de tuyère toe die in extreem hete omstandigheden werkt.
Achter de tuyère-stock op de middellijn van de blaaspijp en tuyère is een kleine opening door waar een staaf kan worden ingevoegd voor het schoonmaken van materiaal uit de blaaspijp. De opening wordt gesloten door een dop die geopend kan worden wanneer nodig maar gasdicht is wanneer gesloten. In deze dop, een tuyère-dop of wicket genoemd, is een glasbedekt kijkgaatje dat de operator toestaat het interieur van de oven direct voor de tuyère te inspecteren. Het bovenste deel van de stock is verbonden door een zwenkwrichting met de refractair beklede zuiger van de ganshals waaraan het geklemd is door lugs en sleutels die in zetten van hangstangen passen. Elke ganshals is op zijn beurt verbonden door flenzen en bouten met een nek die radiaal uitsteekt van de binnen-diameter van de bustle pipe. Tuyère-stocks zijn ontworpen voor lange levensduur en eenvoudige afhandeling. De schema's van een typische tuyère-stock rangschikking zijn in Fig. 2 weergegeven.
Productieproces
- Hoogpresterende automatisering, meting en controle voor hoogovens
- Optimalisatie van Hoogovensoperaties met Nootscokes: Efficiëntie en Kostenvoordelen
- Voorkomen van Onregelmatigheden in Hoogovenoperatie: Bewezen Strategieën
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- Hoogovenschacht Refractaire Voering: Bescherming van Schillen voor Continu Bedrijf
- Hoe Auto-Airconditioning Werkt: Koeling, Onderdelen & Storingen
- Luchtrekkingssystemen: Overzicht, componenten en voordelen voor zware voertuigen
- Expert Gids voor Het Onderhouden van Uw Luchtcompressor voor Topprestaties
- Expert gids voor het ontwerpen van efficiënte gecomprimeerde-luchtsystemen
- Bescherm uw gecomprimeerde luchtstelsel deze zomer: Bewezen servicetips
- Centrale controllers: naadloos beheer van multi-unit luchtcompressorsystemen