



Warmbandwalserij staalwalsen: Van herverhitting tot wikkelen
Walsen van staal in warmbandwalserij
Warmbandwalserijen in deze dagen zijn ofwel conventionele warmbandwalserijen of strookwalserijen voor het walsen van dunne platen. De primaire functie van de conventionele warmbandwalserij (WB) is om de half-fabrikat staalplaten (gewalst of continu gegoten) te herverhitten tot de wals temperaturen en ze vervolgens dunner en langer te walsen door een reeks walsstandaarden aangedreven door grote motoren en ten slotte de verlengde staalplaat op te wikkelen voor eenvoudige hantering en transport. Rollen worden geproduceerd met een binnendiameter van 750 mm op de wikkelapparaten, met een buitendiameter van maximaal 2400 mm en met de beperkingen van rolgewicht tot 220 kg per cm breedte. De warmbandwalserij levert rollen voor koudebandwalserij, strookschaar- en sliteenheden alsook als eindproduct voor directe levering aan klanten. Meeste materiaal wordt uit het walserijgebied getransporteerd door een geautomatiseerd rolhanteringssysteem naar de opslaggang.
Kenmerken die aan de band door de warmgewalste bandwalserij toegekend worden zijn oppervlakte kwaliteit, dikte, breedte, en platheidscontrole alsook bandprofiel.
Walsen van staalplaten in warmbandwalserij bestaat uit verschillende sub-processen en aan het einde van hen wordt het eindproduct 'warmgewalste rol' geproduceerd. De hoofddelprocessen zijn (i) verwarmen van staalplaten in de herverhittingsoven, (ii) ontslakken van de verwarmde plaat en het sizen in sizepers, (iii) walsen in de ruwwalserij en secundaire ontslakking, (iv) walsen in de afwerkwalserij, (v) gecontroleerde afkoeling van de warmgewalste band en (vi) wikkelen van de gewalste band.
Herverhitting van de plaat
Kritiek voor de warmbandwalserij is de herverhittingsoven. Moderne warmbandwalserijen zijn uitgerust met state-of-the-art loopbalk herverhittingsovens die de oudere duwtype herverhittingsovens hebben vervangen en uitpresteren. Deze herverhittingsovens zijn nominaal gerangschikt om verwarmde platen te produceren in het bereik van 250 ton per uur tot 300 ton per uur met een capaciteit om tot 25% extra te produceren ten opzichte van hun gerangschikte output met enige offerte in plaat temperatuuniformiteit. De oven heeft ongeveer 350.000 kcal brandstofgas per ton plaat nodig voor de verwarmining van de plaat van kamertemperatuur tot een temperatuurbereik van 1100 °C tot 1250 °C. De geïnspecteerde platen volgens walsrooster worden één voor één op de oplaad roltafel in de plaatplaats geplaatst en gepositioneerd voor de oplaaddeur op de herverhittingsoven. Wanneer ruimte beschikbaar is in de oven, duwen de duwarmmen de plaat in de oven. Eenmaal binnen, worden de platen ongeveer 2,5 m boven de ovenvloer ondersteund door watergekoelde, vuurvast beklede buizen genaamd 'loopbalken'. Om de koude plekken ('loopbalksporen') die in de platen achterblijven te minimaliseren, verandert de loopbalkafstand in sommige ontwerpen van herverhittingsovens rond twee-derde van de weg door de oven. Twee onafhankelijke sets loopbalken, een vast en een lopend, nemen beurten om de plaat te ondersteunen terwijl hij door de oven gelopen wordt door een massief sub-frame geenergiseerd door een paar grote hydraulische cilinders. Afhankelijk van het ovenontwerp, is het interieur van de oven verdeeld in verschillende (vijf tot tien) zones voor temperatuurcontrole. De voorverhit- en verhit zones verbranden een mengsel van brandstofgas en voorverhitte verbrandingslucht met de branders op het dak en aan de zijwanden van de oven, zowel boven als onder de loopbalken, om de plaat bijna tot zijn ontlaadtemperatuur op te warmen.
Het grootste deel van de voorverhitting van de staalplaat wordt bereikt door de hete uitlaatgassen die langs de platen ruisen op weg naar de recuperatoren. Wat warmte er nog in de uitlaatgassen over is, verhit de binnenkomende verbrandingslucht tot ongeveer 500 °C tot 550 °C in de recuperatoren. In de verhit zone wordt het staal voornamelijk door straling door de hete ovenwanden verwarmd. In de instookzone zijn de branderformaten en locaties zodanig dat ze een uniforme temperatuur binnen de zones handhaven om eventuele koude plekken in de platen te equaliseren.
Vuurvast scheidingen helpen om de zones fysiek te onderscheiden, en thermokoppel temperatuursensoren doorheen de oven werken samen met de automatische branderregelsystemen om de doeltemperaturen in elke zone te handhaven. Complexe computermodellen berekenen de gerichte ruwwalserij uitlaattemperatuur om een oven ontlaaddoeltemperatuur te verkrijgen. Door de temperatuurprofiel door de dikte van elke plaat in de oven op een lopende basis te schatten, helpt de computer de operator bij het selecteren van de productiesnelheid en zone setpunten die de productie van staalplaten uniform verwarmd zo dicht mogelijk bij de doeltemperatuur maximaliseren. Na het begin van het walsproces, naarmate het staal de ruwwalserij verlaat, wordt zijn temperatuur teruggekoppeld naar de oven, de computermodellen bijgewerkt en de ovenoperator geïnformeerd over de temperatuuniformiteit.
Wanneer de plaat de 'ontlaaddeur' aan de uitgang van de oven bereikt, en de computer heeft bepaald dat de plaat voldoende is verwarmd, gaat de deur open en de armen van de ontlader reiken onder de plaat, tillen het van de loopbalkondersteuningen, en trekken het uit de oven. De herverhittingsoven heeft meestal twee ontladers. Deze ontladers kunnen onafhankelijk van elkaar werken om dubbel geladen platen één voor één te verwijderen of in combinatie om de langere platen te extraheren. De hete plaat wordt op de invoer roltafel geplaatst die hem in de ruwwalserij door een schaalbreker draagt.
Ontslakken en sizen van plaat
Ontslakken van verwarmde plaat is een must in de warmbandwalserij voor het bereiken van goede oppervlakte kwaliteit van de warmgewalste band. Ontslakkeroperatie moet geoptimaliseerd worden om maximale schaalverwijdering en dus verbeterde reiniging bij minimum afkoeling van de verwarmde plaat te garanderen.
Na het verlaten van de herverhittingsoven, passeert de plaat met een snelheid variërend van 0,15 m/sec tot 2,0 m/sec door een ontslakkingseenheid, een behuizing met twee paren spuitkoppen. Deze spuitkoppen zijn van een eenvoudig, onderhoudsvriendelijk ontwerp en sproeien hoogdruk water (waterdruk tot 400 kg/cm²) op de plaat om de geoxideerde ijzerlaag te verwijderen die zich aan het oppervlak van de plaat vormt in de zuurstofrijke atmosfeer van de herverhittingsoven. Deze koppen zijn doorgaans uitgerust met geavanceerde mondstukken om water effectief te sproeien. De ontslakker is normaal van gesloten ontwerp om te voorkomen dat water ontwijkt en er is geoptimaliseerde waterstroom binnen de ontslakker. Het waterverbruik voor ontslakken varieert van 200 m³/uur tot 700 m³/uur.
Moderne warmbandwalserijen zijn uitgerust met een sizepers ter vervanging van een randwalserij. Het essentiële technologische voordeel van de sizepers is dat naast het resulteren in grote breedtereductie (tot 350 mm) in één pas, het duidelijk betere doorvorming van de plaat recht door zijn centrum veroorzaakt. De plaat sizepers produceert plattere 'dogbones' wat leidt tot minder spreiding en grotere size-efficiëntie. De sizepers biedt duidelijk voordeel van veel meer flexibiliteit in de warmbandproductie. De breedtereductie in de sizepers pas stelt het aantal formaten in het continu gieten in staat om gestandaardiseerd te worden op een paar breedtes wat op zijn beurt helpt bij de verbetering van de productiviteit in de continu gietmachine. Een speciale korte slagmodus aan de plaatkop en -staart resulteert in minder afsnijverliezen en hogere opbrengst.
Ruwwalserij en secundaire ontslakking
In de semi-continue warmbandwalserij bestaat de ruwwalserij doorgaans uit één of twee ruwwalsstandaarden waarin de plaat herhaalbaar warm gewalst wordt. De plaat wordt 5 of 7 keer herhaaldelijk in de ruwwalserij gewalst om de minimumdiktevereiste van ongeveer 30 mm te bereiken. De ruwwalserij bevat ook randrollen die gebruikt worden om de rand van de plaat te walsen en te centreren.
De warmbandwalserij kan ofwel een hoge prestatie walserij of een compacte walserij zijn. Het verschil in de twee walserijtypen is de wikkelkast die, in compacte warme walserijen, geïnstalleerd is tussen de ruw- en de afwerkwalserij. Het equaliseert de overbrengstafeltemperaturen tot het effect dat met zo weinig als zes afwerkstandaarden einddiktes van 1,2 mm bereikt kunnen worden. De dikte van de overbrengstafel die de wikkelkast kan hanteren varieert meestal van 20 mm tot 40 mm en de wikkelsnelheid is ongeveer 5,5 m/sec. De uitvoercapaciteit van een compacte warme walserij is normaal in het bereik van 3,5 miljoen ton per jaar, terwijl de hoge-prestatie walserijen tot approx. 5,5 miljoen ton per jaar kunnen bereiken.
Hoge doorvoer voor de WB vraagt om een minimum aantal passen in de ruwwalserij wat van bijzonder belang is voor semi-continue WB. Dit betekent hoge reductie per pas, wat alleen mogelijk is met uitstekende rolbeetgedrag. Het is bekend dat rolbeet verbetert met lagere carbidgehalte en lagere hardheid van het werkoppervlak van de werkwalsen.
In een continue WB, bestaat de ruwwalserij meestal uit zes onafhankelijke walsstandaarden, de laatste vier tot vijf van welke kleine verticale walserijen genaamd randwalserijen incorporeren. Verwarmde platen worden door één standaard tegelijk gewalst om zogenaamde overbrengstafels te produceren die geschikt zijn voor afwerk walsen. Hoogdruk waterstraal mondstukken reinigen het geoxideerde ijzer, of schaal, van het oppervlak langs de weg. Naarmate de overbrengstafel de laatste ruwwalsstandaard verlaat, wordt de dikte van de voorste rand van de balk geschat. evenzo meet een pyrometer het temperatuurprofiel van de balk van kop tot staart en een speciale camera fotografeert beide uiteinden. Afhankelijk van de dikte, breedte, en graad van het product dat gewalst moet worden, varieert de gemiddelde temperatuur van de balk naarmate hij de laatste ruwwalserij verlaat normaal van 1050 °C tot 1150 °C. Deze data wordt verzameld in anticipatie op afwerk walsen.
De laatste vier tot vijf ruwwalserijen incorporeren elk randwalserijen voor breedtecontrole. De individuele ruwwalserijen zijn steeds verder uit elkaar gespaced om de verlenging van de overbrengstafels te accommoderen naarmate ze dunner en dunner gewalst worden. Bij de zeer hoge temperaturen waarop het staal in de ruwwalserij gewalst wordt, is het heel plastisch en 'stroomt' gemakkelijk. Gevolgelijk, naarmate de plaat gereduceerd wordt, neigt de balk om in breedterichting aan zijn uiteinden uit te buigen. De randwalserijen dienen om een uniforme breedte door de lengte van de balk te handhaven.
De ruwwalserij vereisten met betrekking tot werkeigenschappen voor ruwwalsstandaarden zijn als volgt samengevat.
- Hoge rolbeet gebaseerd op hoge wrijvingscoëfficiënt, toelatend hoge reducties per pas zonder trillen of glijden en consequent hogere doorvoer met gereduceerde warmteverlies van het product.
- Hoge weerstand van hulsmateriaal tegen slijtage, thermische vermoeiding en oxidatie/corrosie, resulterend in lage en homogene slijtage toelatend langere walscampagnes en gereduceerde downtime.
- Hoge warmte- en brandkraakweerstand wat staat voor een glad fijn brandkraaknetwerk dat hoge schade door walsstilstanden voorkomt.
- Perfecte roloppervlakte kwaliteit over lange runs, wat gerelateerd is aan geen afschillen, geen bandvorming, geen micro-spalling tijdens één campagnetijd.
- Hoge veiligheid tegen rolfalen gegenereerd door elke soort operatiecondities inclusief walsincidenten, hoge thermische en mechanische belasting etc.
Omdat een vierkante kop-einde kritiek is om de afwerkwalserijen en de afwikkelaars correct in te draaien, en omdat een oneffen staart werkwalsoppervlakken kan bezwijken of inthreedingsproblemen kan veroorzaken voor het volgende productieproces, worden de kop- en staart-einden van bijna elke overbrengstafel afgeknipt door een paar grote staal trommels elk met een schaarmes uitgebreid langs zijn lengte. Met de balk kruipend langs de roltafel met ongeveer 30 m/min, detecteren sensoren zijn positie en snelheid om de afsnijtrommel tijden te optimaliseren; aangezien overbrengstafels ongeveer 30 mm dik zijn, betekent elk extra afsnijken een behoorlijke dure afsnijverlies.
Tussen de afsnijschaar en de eerste walsstandaard van de afwerkwalserij is normaal een tweede schaalbreker, wiens taak de finale schaalverwijdering is. Water sproeien boven en onder de overbrengstafel bij ongeveer 200 kg/cm² druk breken de schaal die zich opnieuw gevormd heeft (secundaire schaal), alsook enige schaal die door eerdere ontslakkeroperaties is doorgegaan. Niveauregeling van de bovensproeiende koppen en wateropvanggoten stelt optimale aanpassing van de overbrengstafel die behandeld wordt in staat. Vanwege de speciale mondstukkenindeling, worden verschillende graaden van afkoeling aan de bovenzijde en onderzijde van de overbrengstafel geminimaliseerd.
Na secundaire ontslakking, wordt de balk geknopen door een paar pneumatisch-geactiveerde rollen om eventuele overgebleven schaal mechanisch los te maken, wat, naarmate de verwerkingstemperaturen afkoelen, steeds kleveriger wordt zelfs als het steeds langzamer naar de oppervlakken van het nog steeds roodhete staal terugkeert.
Afwerkwalserij
De afwerkwalserij van WB heeft meestal vijf tot zeven afwerkwalstandaarden, die de dikte van de overbrengstafel reduceren tot de vereiste dikte. De walsnelheid is ingesteld om de laatste standaard de finale reductie te laten uitvoeren bij de afwerktemperatuur, tussen 820 °C tot 900 °C, om bepaalde mechanische eigenschappen in de warmgewalste band te bereiken. De afwerkwalserijen walsen de overbrengstafel in tandem, wat betekent dat elke balk door alle afwerkstandaarden tegelijk gewalst wordt. Het hete staal is tamelijk kwetsbaar naarmate het gewalst wordt en spanning tussen de afwerkstandaarden moet nauwkeurig gecontroleerd worden op zeer lage niveaus om rekken of scheuren van de band te voorkomen.
Aanpassingen worden gemaakt waar nodig om ervoor te zorgen dat de band correct door elk van de walserijen ingeleid wordt zonder lopen en vouwen of rekken en uiteen scheuren. De positie van elke rol wordt teruggekoppeld naar het gesofistikeerde automatiseringssysteem van de afwerkwalserij wat, samen met informatie van de belastingcellen die de walskracht monitoren en van de Röntgen meetinstrument die de eindbanddikte meet, werken om de rolspalten en snelheden glad aan te passen om stabiel walsen van band tot de noodzakelijke dikte te handhaven ondanks de temperatuurvariaties die in elke balk aanwezig zijn.
Eenmaal de balk ingeleid tussen elk opeenvolgend paar walserijen, grijpt een lusvormer de band om de spanning tussen de standaarden te monitoren. De lusvormers gerangschikt tussen de afwerkstandaarden van de WB bewaken correcte massastroomcontrole en dragen daarbij bij aan de stabiele walsing van afgewerkte band tot de einddikte van de band. De lusvormers worden aangedreven door hydraulische cilinders.
Voor het walsen van de ultradunne band, worden lusvormers met differentiële spanningmeting gebruikt om spanningverschillen tussen de aandrijf- en bedieningszijde te detecteren die geëlimineerd kunnen worden door het zwenken van de bovenste rolset. Kleine spanningverschillen bijdragen aan betrouwbare uithreading en helpen staart-einde crashes te voorkomen.
De functie van de tensiometer lusvormer is om de verdeling van de trekkrachten over de breedte van de band te meten wat een essentiële voorwaarde is voor automatische online platheidscontrole. Een tensiometer is preferabel gerangschikt tussen de laatste twee standaarden.
De tussenstandaard faciliteiten zijn vitale important voor de productie van warmgewalste band met top oppervlakte kwaliteit. Belangrijke apparatuur omvat (i) in- en uitgangsgidsen, (ii) werkrol koelsysteem, (iii) anti-afschil apparaat, (iv) rolspalt smeringssysteem, en (v) tussenstandaard koel- en ontslakkingssystemen. Nauwe wisselwerking van al deze faciliteiten is een must om een optimaal resultaat te bereiken. Zijscherm met hydraulische breedteverstelling garandeert exacte positionering binnen minimum tijd. De bandgidsgebieden zijn ontworpen zodat alle slijtageonderdelen snel vervangen kunnen worden. De koelefficiëntie wordt verbeterd door geoptimaliseerde selectie en indeling van mondstukken.
De combinatie van rolspalt koeling, rolspalt smering en verbeterde uitgangszijde koelsystemen verlaagt de waltemperatuur. Dit resulteert in een dunner oxidelag op het roloppervlak met minder werkrolafschilling als gevolg. Smering binnen de rolspalt minimaliseert wrijving, waardoor walskrachtreductie van 20% tot 30% mogelijk wordt. Op deze manier is het mogelijk om de walskracht te herverdelen voor het optimaliseren van het pasrooster en dunner eindbanddiktes. Toegevoegd aan dit dat trillingen of vibraties in de standaard voorkomen worden wat leidt tot langere rollevensduur.
Een diepgaande metallurgische transformatie in de kristalstructuur vindt plaats naarmate het materiaal afkoelt, wat, afhankelijk van de specifieke chemie van het materiaal, typisch tussen 800 °C en 850 °C is. Daarnaast reageren de mechanische eigenschappen van het eindproduct tot een bepaalde mate op de specifieke temperatuur waarop de finale reducerende pas genomen wordt.
Gevolgelijk wordt een afwerktemperatuur voor elk product gespecificeerd en de walserijautomatisering past de snelheid van de eerste afwerkstandaard aan gebaseerd op zijn temperatuur en de mate waarin de balk verwacht wordt af te koelen naarmate hij door elke standaard gaat, om de band die de afwerkstandaarden verlaat de doeltemperatuur te laten halen. De laatste hete bewerkingsoperatie wordt meestal boven de bovenste kritieke temperatuur van 787,8 °C uitgevoerd wat toestaat dat het gewalste staal door een fasetransformatie gaat na afloop van al het hete werk. Dit produceert een uniform fijn, equiaxiaal korrel doorheen het hele staal. Als een deel van het warmwalsen uitgevoerd wordt op staal dat al deels getransformeerd is naar ferriet, zullen de vervormde ferrietkorrels vergroten tijdens de zelf-annealing die plaatsvindt tijdens het afkoelen van de gewikkelde staal. Deze toestand zou de geschiktheid van het staal voor sommige severe trektoepassingen kunnen beperken.
Aangezien elke overbrengstafel ongeveer één minuut in de afwerkwalserij doorbrengt, van kop tot staart, is de temperatuur van het staal dat in de afwerkstandaarden gaat aanzienlijk lager, misschien 100 °C, op het moment dat het staart-einde gewalst wordt vergeleken met het kop-einde. Gevolgelijk, zodra de eerste 150 m van de band gewalst is bij de inthreedingsnelheid en een afwikkelaar ingeleid is, begint de walserij te versnellen bij een 'zoom' snelheid die berekend was uit het temperatuurprofiel van de balk toen hij de laatste ruwwalserij verliet. Top snelheden zo hoog als 20 m/sec worden bereikt door de walserijautomatisering die zoekt om de gespecificeerde afwerktemperatuur doorheen het eindproduct te handhaven. Een pyrometer geplaatst na de laatste standaard werkt de afwerkwalserij computermodellen bij en stelt de toevoeging van deze temperatuur aan bandkwaliteitsrecords toe.
Met de enorme walskrachten aanwezig in een walserij, is het niet voldoende om simpelweg de opening tussen de werkwalsen in te stellen op de gewenste dikte en te verwachten dat de band aan de andere kant met die dikte uitkomt. Met walskrachten regelmatig overschrijdend 3.000 ton in de vroege afwerkstandaarden, kunnen de walsbehuizingen verwacht worden zich tot 10 tot 15 mm uit te rekken nadat de balk in de beet komt bij het walsen van brede, stijve, en/of dunne producten. Bij het instellen van de rolspalten voor inthreeding, is het kritiek dat deze factor gecompenseerd wordt in elk van de walsstandaarden; om dit te doen, worden gesofistikeerde modellen gebruikt door walserijautomatisering om de walskracht voor elke overbrengstafel in elke standaard te schatten gebaseerd op, onder andere, de inkomende en uitgaande dikte, breedte, staalsoort, en geschatte instantane temperatuur. De modellen die door de walserijautomatisering gebruikt worden, worden bijgewerkt met de walsparameters en productmetingen elke keer dat een nieuwe plaat gewalst wordt, continu de automatisering van de walserijen optimaliserend. Productkwaliteit en productieopbrengst profiteren van het plannen van producten met vergelijkbare dikte en graad om op te volgen, toelatend automatisering om het meest recent gebruikte walsmodel te deployeren.
Naast de mate waarin walsstandaarden onder walslasten uitrekken, buigen de rollen, of buigen, onder belasting aangezien ze in het midden door de band uit elkaar geduwd worden maar aan de uiteinden ondersteund worden door de lagers. Deze buiging is de bron van het bandkenmerk dat gemeenschappelijk als kroon aangeduid wordt. Bandkroon wordt geïnitieerd in de ruwwalserijen en gaat door elke opeenvolgende walsstandaard. Bandkroon wordt gemeten aan het uitgangseinde van de afwerkwalserijen door een tweede, scannerend Röntgen meetinstrument dat heen en weer over de breedte van de band beweegt naarmate het staal gewalst wordt. De dikte die het meet wordt vergeleken met de dikte gemeten door de primaire Röntgen die de middenlijndikte door de lengte van de band monitort en het verschil wordt dan geplottet als een productkwaliteitsrecord. Typisch produceert de WB materiaal met tussen 0,025 mm en 0,075 mm kroon afhankelijk van een aantal factoren die de dikte, breedte en graad van het afgewerkte product omvatten.
Operators van elke walsstandaard hebben een mate van controle over de vorm van de rolspalt door de afstellingen aan te passen om de rolkracht in die standaard te verhogen of te verlagen, wat de mate beïnvloedt waarin de rollen buigen. De laatste vier afwerkstandaarden incorporeren doorgaans hydraulische werkrolbuiging om de operators additionele controle over de vorm van de belaste rolspalt te geven. Operators passen werkrolbuiging in deze standaarden aan om de kroon in het eindproduct te beïnvloeden. De werkrolbuiging in de laatste afwerkstandaard wordt uitsluitend gebruikt om een rolspaltvorm te creëren die het profiel van de band die de vorige afwerkwalserij verlaat matcht om een plat, eindproduct te produceren.
De technologieën geïntegreerd in een moderne warmbandwalserij om de productkwaliteit te verbeteren zijn (i) automatische diktecontrole, (ii) automatische breedtecontrole, (iii) werkrolbuiging, (iv) continu variërende kroon (CVK), en (v) rol-excentriciteitscompensatie. CVK is een manier om het bandprofiel te veranderen door rollen met een profiel te gebruiken. De opening tussen de rollen kan gewijzigd worden door assiale verschuiving van de rollen. De CVK-techniek is ook bekend als rolverschuivingstechniek. CVK-techniek heeft langzamere dynamica maar een breder bereik dan werkrolbuiging. Aangezien CVK en werkrolbuiging elkaar aanvullen, worden beide technieken normaal in de moderne warmbandwalserijen gebruikt.
Tijdens recente jaren is er een toenemende eis aan het profiel, dikte, platheid en het oppervlak van de warmband. Om aan deze eis te voldoen, is de CVK-technologie geüpgraded. De verbeteringen zijn zowel in de mechanische apparatuur als het procesmodel.
Gecontroleerde afkoeling
Na het verlaten van de afwerkwalserijen, wordt de band naar beneden gedragen door een groot aantal afzonderlijk aangedreven rollen door vier tot 12 banks van lage-druk, hoog-volume water sproeiers die de roodhete band afkoelen tot een gespecificeerdewikkelingstemperatuur tussen 400 °C en 900 °C en in afwikkelaars. Zijgidsen aan beide kanten van de uitlooptafel zoeken de kop van de band gericht op de afwikkelaars te houden; het eindgedeelte van gidsen voor elke afwikkelaar past zich aan om de bandbreedte te matchen en heeft een pneumatisch snel-sluit systeem dat de operator toestaat de bandkop te centreren als het wikkelen begint.
Metallurgisch kritiek voor de eigenschappen van warmgewalst staal is de wikkelingstemperatuur, aangezien de rol van deze temperatuur naar omgevings temperatuur over de loop van drie dagen afkoelt. Essentieel een warmtebehandeling vergelijkbaar met aanlassen, krijgen de spanningen die aan het staal toegevoegd zijn tijdens reductie van de plaatdikte tot de dikte van de warmband de kans om zich te ontspannen naarmate de rol afkoelt. Hoewel het staal continu herkristalliseert tijdens warmwalsen, reduceren diktes soms in overmaat van 99% en plaatsvindend in minder dan tien minuten het staal aanzienlijk; wikkelingstemperatuur wordt gespecificeerd door productmetallurgisten om die spanningniveaus te benutten en te manipuleren in zoektocht naar optimale mechanische eigenschappen. De afkoeling van de warmgewalste band na het walsen in de laatste afwerkstandaard wordt getoond in Fig. 1.
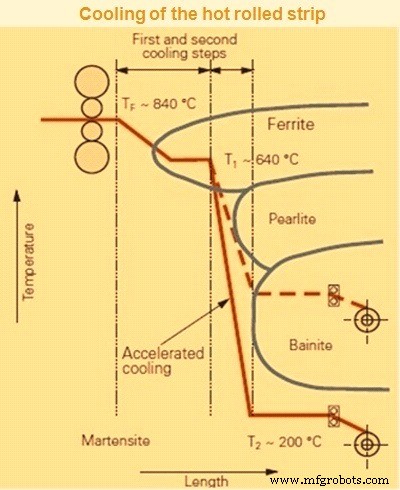
Fig 1 Afkoeling van de warmgewalste band
Het uitgangsgebied gelegen tussen de afwerkwalserij en de afwikkelaar van de warmbandwalserij is nodig voor het materiaaltransport en materiaaltemperatuurinstelling, en dus voor het bereiken van de mechanische eigenschappen. Selectie van de rolafstanden als functie van het banddiktebereik waarborgt betrouwbaar transport met name van de bandkop.
In samenwerking met een hoog efficiënt koelmodel, waarborgt het laminaire koelsysteem gerangschikt in dit gebied de gewenste wikkelingstemperatuur alsook afkoeling om de gewenste mechanische eigenschappen van het gewalste materiaal te bereiken.
De combinatie van laminair koelsysteem en randmaskeringssysteem voorkomt overmatige afkoeling van de bandranden, daarbij minimaliserend spanningverschillen over de bandbreedte. Als resultaat wordt koude band platheid verbeterd.
Product verkocht als warmgewalst en warmgewalst gelekt en geolied om door een klant gelaserd te worden gesneden wordt bij relatief hoge temperaturen gewikkeld om de staal zo veel mogelijk te ontspannen zodat onderdelen gesneden uit de rol plat liggen zelfs na residuele spanningen zich hebben opgelost rond de configuratie van het onderdeel. Integenstelling, wikkelen bij een relatief koude temperatuur laat fysieke kwaliteit staalsoorten hogere interne spanningsniveaus behouden en beperkt de grootte van de individuele kristallen en van de carbiden die binnen en tussen de kristallen vormen; elk van deze factoren draagt bij aan hogere sterkteniveaus in de afgewerkte warmgewalste band.
Staal 200 °C afkoelen terwijl het met snelheden tot 20 m/sec voorbijruist vereist enorme hoeveelheden water, dus een groot aantal van 152 spuitkoppen, individueel geklappt en gecontroleerd door het automatiseringssysteem, nat het staal van boven en onder met gordijnen van water. De computer schat, gebaseerd op de inthreedingssnelheid van de band en doelafwerktemperatuur, hoeveel water nodig is om de kop af te koelen, en de nauwkeurigheid van deze schatting wordt bevestigd door een pyrometer voor de afwikkelaars. Als aanpassing aan het aantal sproeien in gebruik nodig is, zet de computer sproeien aan en uit om de doeltemperatuur door de lengte van de rol te halen. Aangezien de afwerkwalserijen versnellen zodra de afwikkelaar ingeleid is om door te gaan met het maken van de afwerktemperatuur, worden steeds meer sproeien geactiveerd naarmate het staal gewalst wordt om te compenseren voor de verminderde tijd die het op de uitlooptafel doorbrengt.
Tot 300 kubieke meter water worden per minuut doorheen de WB gepompt om afwerkgewalste band, ovenloopbalken, walsrollen, en afwikkelaarcomponenten te koelen, en om overbrengstafels te ontslakken. Alle water wordt gerecycled door een systeem van schaal/slib verzamelputten, door het laminaire koelsysteem, en terug naar een van de twee toegewezen koeltorens.
Wikkelen
De wikkeloperatie begint met een paar knijprollen die de bandkop vangen en spanning over de uitlooptafel en terug naar de afwerkwalserijen vestigen. De kop wordt afgebogen door een poort naar beneden naar de mandrel geassocieerd met de afwikkelaar en wordt rond de mandrel geleid door pneumatisch-geactiveerde wrapper rollen verbonden door schorten.
Een hydraulisch verstelbare invoergids verschaft aan het eind van de uitlooptafel dient om de band te centreren voordat het de afwikkelaarstation binnenkomt. De band die met de afwerksnelheid rent wordt betrouwbaar gevangen door de knijproleenheid en op de afwikkelaarmandrel gericht. Een vasthoudrol aan de invoerzijde van de knijproleenheid voorkomt dat de band (met name de zware dikte band) voor de knijprollen uitbuikt.
Eenmaal de kop helemaal rond de mandrel is, beginnen laps om de mandrel op te bouwen, de wrapper rollen wegdwend. Eenmaal de kop stevig gegrepen is en wrijving en spanning de windingen van staal voorkomen om relatief tot de mandrel te glijden, ontkoppelen de wrapper rollen van de groeiende rol staal. Naarmate de band staart uit de afwerkwalserij, houden de knijprollen rugspanning vast om te voorkomen dat de rol ontrafelt; voordat de bandstaart door de knijprollen getrokken wordt, worden de wrapper rollen weer ingeschakeld. Een hydraulische rolwagen beweegt in positie onder de rol, en, na opstijgen om de bulk van de rol te ondersteunen, stript de rol van de mandrel en plaatst het in positie voor transport naar de automatische banden en labelmachine.
Met het oog op het brede groottebereik van de warmgewalste banddiktes van 1,5 mm tot 20 mm, breedte van 750 mm tot 2200 mm alsook de omstandigheden en kosten voor onderhoud van de afwikkelaarstation, biedt een drie-rol of vier-rol afwikkelaar een groot aantal praktische voordelen.
Productieproces
- Efficiënt Beitsen van Warmgewalste Koolstofstalen Strippen om Oxideschillen te Verwijderen
- Opverwarmingsovens: Typen, Functies en Industriële Toepassingen
- Belangrijkste Kenmerken van een Modern Warmbandwalzwerk voor Hoge Prestaties
- Staalwalsen: Precisieproductieproces Uitgelegd
- Grondslagen van staalwalsen: van gieten tot eindproducten
- Essentiële Materialen voor Staalproductie in een Basiszuurstofoven
- Premium walswalzen & walswinkel – Expert oplossingen voor prestaties en duurzaamheid
- Moderne langproducten-walzmolen: Efficiënte staalwalztechnieken
- Stalen Strook Slijtlijnen Uitgelegd: Kenmerken en Productieworkflow
- Warm vs. koud walsen: metalen vormgevingsprocessen begrepen
- Warmgewalste staalkwaliteiten & toepassingen – een uitgebreide gids