



Optimaliseren van bandvorm en dijknauwkeurigheid in koude walzery's
Vorm- en dijkcontrole van band in een koude walzery
De economische efficiëntie van metaalwalzprocessen correleert sterk met het kwaliteitsniveau van de eindgewalste producten. De laatste inspanningen om de kwaliteit van de eindgewalste producten in walzprocessen te verhogen, zijn hoofdzakelijk gericht op de grootschalige toepassing en het gebruik van geavanceerde automatiseringscontrolemethoden. De hoge aandeel dunne bandproductie is zeer belangrijk geworden voor een koude walzery. In dit geval is de diktecontrole en een geavanceerde bandvormcontrole noodzakelijk voor bandkwaliteit die wordt bepaald door de variatie van de banddikte en de bandvorm.
Het walzen van platte staalproducten is een complex proces waarbij de productkwaliteit wordt beïnvloed door een reeks factoren zoals inkomend materiaal, mechanische en elektrische apparatuur, smering, en controlestrategieën. De significante kwaliteitsparameters zijn materiaaldikte, materiaalsvorm en oppervlak, en de homogeniteit van spanningsverdeling. Voor geoptimaliseerde kostenefficiëntie en om materiaalgebruik te maximaliseren, zijn strakke toleranties voor de dikte essentieel, om de band zo dicht mogelijk bij de minimaal toelaatbare dikte te walzen. Productkwaliteit kan alleen effectief geoptimaliseerd worden als de mechanische, elektrische en instrumentatie-apparatuur serta de controlestrategie-oplossing goed samenspelen.
Koude walzproces
Het koudwalzen van metaalband is één proces waarin een reeks processen wordt uitgevoerd om de grondstoffen om te zetten in een eindproduct. Het is een vervormingsproces waarin de dikte van de band wordt verminderd door compressiekrachten uitgeoefend door twee tegenoverliggende rollen (normaal in een vier-high arrangement). De rol roteert om de band te trekken en tegelijkertijd te knijpen ertussen. De band wordt in meerdere passes gewalst, ofwel in een keerwalzery of in een tandemwalzery. Elke werkrol wordt ondersteund door een achtersteunrol van grotere diameter. Naarmate de band door de paren werkrollen in elke pass gaat, wordt de dikte successief verlaagd. De reductie in dikte wordt veroorzaakt door zeer hoge compressiespanning in een klein gebied (aangeduid als de rolspeling, of de rolbeet) tussen de werkrollen. In dit gebied wordt het metaal plastisch vervormd, en er is glijden tussen de band en het werkroloppervlak. De benodigde compressiekracht wordt toegepast door hydraulische rammen of in veel oudere walzery's door een spindeelarrangement aangedreven door een elektromotor.
Koudwalzen wordt gedaan om de dikte van de warmgewalste band verder te verminderen en materiaaleigenschappen te bereiken die geschikt zijn voor het verkrijgen van gewalste producten waar hogere dikteprecisie, geschikte platheidsprofielen en hogere oppervlakkwaliteit van de band vereist zijn. Banddiktereductie middels koudwalzen kan voornamelijk worden bereikt door middel van drie typen processen die verschillende automatiseringsoplossingen vereisen in termen van sensoren en controlertechnologieën.
De drie typen processen die in koude walzery's gebruikt worden omvatten: (i) enkele-stand koude keerwalzery waar de platte metaalband in meerdere passes (van 3 tot 7) wordt verwerkt en de spoel wordt afgerold/opgerold door twee wielen geïnstalleerd in de nabijheid van de stand, (ii) twee-stand koude keerwalzery waar de diktereductie bereikt wordt met een keerproces maar het aantal passes (van 1 tot 3) wordt verminderd vanwege het toenemen van het aantal stands, en (iii) tandem koude walzery of simpelweg tandem walzery waar de diktereductie bereikt wordt met een aantal niet-keerbare stands (typisch variërend van 3 tot 7 niet-keerbare stands). In sommige gevallen is de tandem walzery gekoppeld met het pikselproces om de productiviteit te verhogen. In dit geval wordt het proces gekend als continue tandem koude walzery aangezien spoels samen gelast worden en het proces alleen voor onderhoudsredenen verwacht wordt te stoppen. In dit geval is zelfs de las tussen een spoel en de volgende onderhevig aan walzen.
Bronnen van dikteafwijkingen
De dikteafwijkingen aan de uitgang van de stand worden afgeleid van twee bronnen. De eerste bron is te wijten aan de materiaaleigenschappen, die kunnen worden geproduceerd (i) door de dikteafwijkingen van de ingaande band, en (ii) door de vervormingsweerstand. Deze worden voornamelijk bepaald door de materialhardheid tijdens de verschillende passes, maar ook door de bladchemische samenstelling op bandlengte. De tweede bron wordt gegenereerd door de walzery. Deze afwijkingen verschijnen, voornamelijk door de standdoorbuiging, afhankelijk van de standelasticiteitsmodulus. De wrijvingscoëfficiëntvariatie van de werkrollen met de walsband kan ook de dikteafwijkingen beïnvloeden.
Diktecontrole in koude walzery's
In koude walzery's (en in het bijzonder in tandem walzery's) wordt de diktecontrole, d.w.z. de automatische dijkcontrole (AGC) regeling, bereikt met geavanceerde controllers die rekening moeten houden met het feit dat lussen niet aanwezig zijn (zoals in het geval van warmbandwalzery) en dus de regelaaractiviteit van alle stands gecoördineerd moet worden om de stabiliteit van het walzproces te garanderen. Verder moeten de basise controles onderscheiden worden van de externe controles. De basise controles zijn hydraulische spelcontrole (HGC), snelheidscontroller (SC), en koppelcontroller (TC) en hangen niet af van het type walzproces, terwijl de externe controllers significant kunnen veranderen volgens de structuur van het proces en de beschikbaarheid van sensoren.
Enkele-stand koude keerwalzery
Een typische diktecontroller voor een enkele-stand koude keerwalzery en de meest voorkomende configuratie van sensoren wordt getoond in afbeelding 1. Hier zijn de dikte-meter-sensoren gebaseerd op röntgentechnologie en gericht op het meten van de dikte in de centrumlijn (en zelden het dikteprofiel). Snelheidsmetersensoren zijn gebaseerd op lasertechnologieën of zijn simpelweg encoders. In het algemeen wordt het gebruik van lasertechnologie (veel duurder) bevorzugd wanneer de benodigde meetprecisie ook tijdens snelle versnelling/afremming periodes gewaarborgd moet zijn, dat wil zegden, wanneer een encoder contact met het materiaal kan verliezen. Krachtmeters zijn normaal in elke tussensstand geïnstalleerd om een directe meting van de tussensstands-spanning te krijgen. Zoals getoond in afbeelding 1, is het redelijk normaal om een enkele-stand koude keerwalzery te zien voorzien van dikte- en snelheidssensoren (mogelijk encoders) aan beide zijden van de walzery.
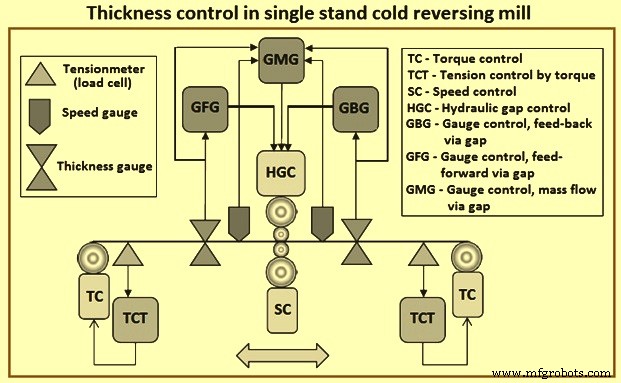
Voor de enkele-stand koude keerwalzery zijn de externe controllers: (i) de spanningscontrole door koppel (TCT) waarin de in-/uitgaande spanningen constant gehouden worden door het koppel geregeld door de TC dat op zijn beurt de motoren benut die toegepast zijn op de winder/afroller wielen, (ii) de dijkcontrole, feedback via spel (GBG) waarin de controller een trim genereert voor de HGC-referentie op basis van de dikte-metaling 'H röntgen uit' en beschikbaar is downstream de stand, (iii) de dijkcontrole, feed-forward via spel (GFG) waarin de controller een trim genereert voor de HGC-referentie om de dikteafwijkingen van de inkomende band te anticiperen die gewalst moet worden door de röntgen geïnstalleerd aan de invoerkant en de meting 'H röntgen in' produceert, en (iv) de dijkcontrole, massastroom via spel (GMC) waarin de controller erop gericht is de afwijkingen van dikte 'H röntgen uit' te compenseren door de massastroomprincipe te benutten en dus de snelheidsmetingen van de band aan de invoerkant en uitvoerkant ('V in' en 'V uit').
Preciezer, aangezien bandbreedtevariaties verwaarloosbaar zijn, wordt de massastroombalansvergelijking verwacht te worden voldaan ('H röntgen in' x 'V in' = 'H röntgen uit' x 'V uit'). Op basis van deze vergelijking is het mogelijk om de meting van 'H röntgen in' aan de invoerkant van de stand te volgen en dan nog een meting van de dikte aan de uitgang van de beschouwde stand te krijgen 'H MF uit' = ('H röntgen in' x 'V in' / 'V uit'). De GMC, door het signaal 'H MF uit' te controleren in plaats van het signaal 'H röntgen uit', waarborgt een bredere stabiliteitsmarge en betere prestaties dan de GBC, aangezien er geen transportvertraging is die de meting vertegenwoordigd door 'H MF uit' beïnvloedt.
Twee-stand koude keerwalzery
In de twee-stand koude keerwalzery heeft de HGC toegepast op stand nummer 1 (afbeelding 2) niet als doel de uitgaande dikte van stand nummer 1 direct te regelen. In feite worden enkele regulators geïntroduceerd in het geval van de twee-stand koude keerwalzery om, zoveel mogelijk, constante de tussensstands-spanning tussen stand nummer 0 en stand nummer 1 te houden om de generatie van storingen voor de GMC/GBG werkend op stand nummer 0 te voorkomen.
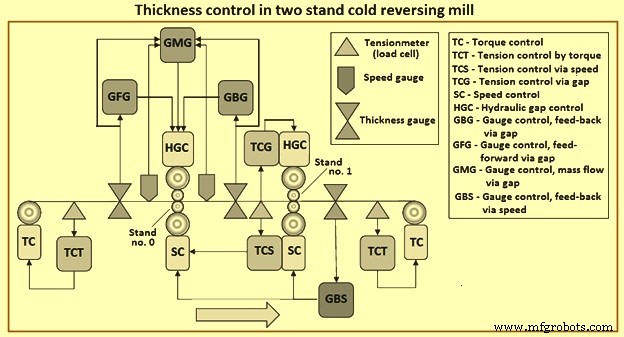
Bovendien wordt de dikte aan de uitgang van stand nummer 1 geregeld door de GBS (dijkcontrole, feedback via snelheid). Deze regulator werkt op de snelheidsreferentie gebruikt door de SC toegepast op stand nummer 1 en, mogelijk, op de snelheidsreferentie gebruikt door de SC toegepast op stand nummer 0. De tussensstands-spanning wordt inderdaad gecontroleerd door twee wederzijds exclusieve controllers namelijk: (i) TCS (de spanningscontrole via snelheid) controller die de tussensstands-spanning regelt door de snelheidsreferentie voor de SC toegepast op stand nummer 0 te variëren, en TCG (de spanningscontrole via spel) controller die werkt op de spelreferentie voor de HGC toegepast op stand nummer 1.
De selectie tussen het actief houden van de TCG of de TCS hangt af van de walzery-snelheid. Inderdaad, bij lage snelheid zijn de TCS-resultaten in een meer directe controller maar, natuurlijk, kan het interfereren met de GBS die verantwoordelijk is voor het waarborgen van de einddikte. Daarom wordt een geschikte logica geïmplementeerd om zo snel mogelijk over te schakelen van TCS naar TCG wanneer de snelheid een drempel bereikt. Natuurlijk, in de twee-stand koude keerwalzery, wanneer de walsrichting omgekeerd wordt, worden de rollen van stand nummer 0 en nummer 1 omgekeerd en worden de externe controllers toegepast met een symmetrische logica.
Tandem koude walzery
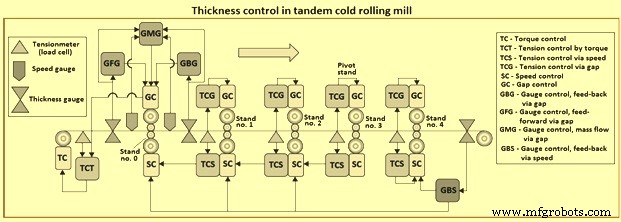
In de tandem koude walzery wordt de controllogica die toegepast wordt op de twee-stand koude keerwalzery verder uitgebreid om rekening te houden met de bijdrage van meer stands (afbeelding 3) en de corresponderende beschikbaarheid van sensoren. Een typische tandem koude walzery installatie is voorzien van sensoren zoals: (i) dikte röntgen aan de invoerkant van stand nummer 0 en aan de uitgang van stand nummer 0, (ii) dikte röntgen aan de uitgang van de laatste stand, (iii) laser snelheidsmeters zijn in het algemeen alleen geïnstalleerd aan in-/uitgang van stand nummer 0, (iv) alle tussensstands-snelheden en de oprolsnelheden worden gemeten door encoders, en (v) alle tussensstands-spanningen worden gemeten door krachtmeters.
Zoals in het geval van de twee-stand koude keerwalzery, wordt GMC/GBG/GFC toegepast op de eerste stand van de tandem stand nummer 0 (afbeelding 3) terwijl de GBS, verantwoordelijk voor het regelen van de einddikte, kan werken op de snelheidsreferenties voor alle stands. Bovendien, zoals in het geval van de twee-stand koude keerwalzery, worden alle tussensstands-spanningen geregeld door TCG of TCS.
Platheidscontrole in koude walzery
De platheidscontrole in koude walzery wordt uitgevoerd door automatische platheidscontrole (AFC). De controllopdrachten die bereikt moeten worden in de niveau-1 gesloten-lus controle voor koude walzery betreft niet alleen de dikte (AGC) maar ook de platheid (AFC).
Voor een band onderwerp aan koudwalzen, wordt de platheid gedefinieerd als het bedrag van interne spanningsverschil langs de breedte van het materiaal. De meting van de interne bandspanningen (de zogeheten vorm) tijdens het opwinden kan worden genomen door geschikte platheidssensoren genaamd vormmeters of spanningmeters die tot nu toe een significante investering vertegenwoordigen. Vanwege de kosten van deze sensoren is een plant zelden uitgerust met meer dan één platheidssensor, dat wil zeggen, de vormmeter geïnstalleerd aan de uitgang van de walzery.
De platheidssensor is het belangrijkste deel van het AFC-systeem. De contactrol-type sensor (spanningmeters) wordt in dit systeem toegepast in overweging van de stabiliteit en de reactie van de uitgang. Vroeger werd de contactrol-type platheidssensor niet gebruikt voor de hoge-snelheid en ultra-dunne dijk koude walzery zoals zes-stand tandem koude walzery, vanwege de angst voor krassen tussen de sensor en de band. In dit systeem prevendert een meer geavanceerd helper-aandrijfsysteem van sensorrol dat de synchronisatie van de sensor-snelheid en de band-snelheid de krassen voorkomt.
De AFC-taak wordt meestal uitgevoerd door in gesloten-lus de platheidsactuatoren van de laatste stand alleen te benutten, aangezien het de dichtst bij de vormmeter is en het de meest directe en voorspelbare effect heeft op de eindplatheid van de spoel. De walzery-stands gebruikt voor het uitvoeren van koudwalzen hebben normaal geavanceerde platheidsactuatoren. In het algemeen in tandem koude walzery / twee-stand koude keerwalzery kunnen de stands van 4-high type of 6-high type zijn (d.w.z. stands met 6 rollen). Het enkele-stand koude keerwalzery-proces kan bereikt worden (in het bijzonder voor roestvrij staal) met stands van 20-high type ook bekend als cluster walzery of Sendzimir walzery.
Bandvormmeetsysteem
Bandvorm, ook aangeduid als bandplatheid, wordt een groter zorg voor alle betrokkenen in de walzery-industrie. Slechte bandvorm kan schrot verhogen aangezien producten gemaakt van band met slechte vorm defect kunnen zijn. Met de toenemende snelheid en verfijning van proceslijnen, kan slechte vorm voedermateriaal machines beschadigen of productie vertragen.
Bandvorm wordt steeds moeilijker te controleren naarmate de breedte-tot-dikte ratio toeneemt en ook naarmate het materiaal harder wordt. Het wordt normaal geaccepteerd dat bandvormdefecten veroorzaakt worden door een differentiële percentage reductie over de bandbreedte. Dit veroorzaakt een differentiële utrekking van aangrenzende banddelen, wat interne spanningen opzet, wat leidt tot knikken. Er zijn vier grote bandvormdefecten geproduceerd door differentiële reducties. Deze worden aangeduid als: (i) lose (golvende) randen, (ii) kwartkrukul, (iii) middenvulheid, en (iv) herringbone (rimpeling).
De introductie van nieuwe walzery's, zoals de continue variabele kroon (CVC) en paar kruis (PC) en de werkrollen kruising en verschuiving (RCS) zijn ontwikkeld om de bandvorm en profiel te verbeteren, aangezien de walzery's de capaciteit hebben om te werken als een verschuifrol, kruisrol en buigrol.
De vormcontrolecapaciteit van een bepaald type walzery oefendt een beslissend effect uit op bandkwaliteit. Volgens productpositionering, het analyseren en vergelijken van de controle van vormcontrole voor koude walzery band prestaties van verschillende walzery-types, en het selecteren van het geschikte walzery-type is essentieel.
Redelijk ontwerp van walzprocesparameters is de basis om vormkwaliteit te garanderen. Het verbeteren van bandvorm door het optimaliseren van het walzproces is een traditionele technologische methode. Echter, talloze nieuwe toepassingen van deze methode zijn vastgesteld. Vormkwaliteit wordt verbeterd door de emulsievloei van het proceskoelen en multi-zone koeling te optimaliseren. Het staalkleefverschijnsel veroorzaakt door de slechte vorm van de bandkop wordt vermeden door de rolbuigkracht te optimaliseren.
De vormkwaliteit, mechanische eigenschappen, en oppervlakte ruwheid van een band gewalst door een koude walzery worden bereikt door de walskracht en spanning te optimaliseren. Uitgebreide verbetering van bandvorm en oppervlakkwaliteit kan ook bereikt worden door de walskracht, bandurektrekkingssnelheid, en spanning te optimaliseren. Onder de logica van het garanderen van goede bandvorm, worden de vloeistof, concentratie, en temperatuur van de emulsie geoptimaliseerd om glijden en thermische krassen tussen de band en de rollen te voorkomen. Als resultaat wordt de reinigingsgraad van het bandoppervlak verbeterd, en de emulsieverbruik verminderd.
De lokale vormcontrole is moeilijk omdat haar bereik klein is. 'Convexe rib' is een typisch lokale vormdefect. Het is de focus geworden van productie-eenheden van koudgewalste banden in recente jaren. Convexe rib is te wijten aan het bestaan van een lokaal hoog punt langs de bandbreedte, wat een duidelijke uitstulping vormt corresponderend met de positie van het lokale hoog punt. Dit defect leidt tot longitudinale convexe rib aan de lokale positie na het afrollen van de spoel en beïnvloedt dus ernstig de productkwaliteit. Een grote hoeveelheid industriële data toont aan dat de convexe rib van koudgewalste band voornamelijk wordt veroorzaakt door de overname van lokale hoog punten van warmgewalste band, wat de oorsprong wijst van het voorkomen van de convexe rib.
De randafvalcontroletechnologie kan het snijverlies verminderen en de opbrengst verhogen. De toepassing van randafvalcontroletechnologie op siliciumstaal heeft in recente jaren toenemende aandacht gekregen. De prestaties van randafvalcontroletechnologie zijn voornamelijk vervat in het ontwikkelen van automatische controlsystemen en het ontwerpen van de rolprofielen.
Het optimaliseren van de walzprocesparameters is een gangbare en effectieve technologische maatregel om oppervlakkwaliteit te verbeteren. Oppervlakkwaliteitscontrole wordt vaak gecombineerd met vormcontrole. Uitgebreide controle van de oppervlakteruwheid en vorm van een twee-stand koude keerwalzery wordt bereikt door de optimalisatie van de procesparameters, zoals walskracht en spanning. De walskracht, bandurektrekkingssnelheid, en spanning van de walzery worden geoptimaliseerd om uitgebreide controle van de oppervlakkwaliteit en vorm van de band te bereiken. Bovendien worden de oppervlakte-schoonmaakgraad en vorm van de band verbeterd door de vloeistof, concentratie, en temperatuur van de emulsie te optimaliseren. Op dit moment is de toepassing van de uitgebreide controllertechnologie nogal zeldzaam.
Vormdetectie is de basis voor het bereiken van vorm gesloten-lus controle en is de sleutel om vormkwaliteit te verbeteren. De bandvormmeter is het 'oog' van online detectie. Het is een high-end meetinstrument van het walzproces. De bandvormmeter bestaat uit twee hoofddelen, namelijk, vormdetectierol en vormsignaal transmissie processor. De ontwikkeling van een vormmeter is zo moeilijk dat het lang tijd monopolisatie is geweest door een paar bedrijven. In de afgelopen 10 jaar is een grote doorbraak op de vormmeter bereikt. De naadloze vormdetectierol en draadloze vormsignaal transmissie processor zijn onafhankelijk ontwikkeld en met succes toegepast.
Een conventionele vormmeter gebruikt in koudwalzen bestaat uit een array van krachtmeters verdeeld langs de breedte van de band. Elke krachtmeter produceert een signaal dat de druk vertegenwoordigt uitgeoefend door het snede van band in contact met het. Als resultaat produceert de vormmeter een array van spanningssignalen wier dimensie het aantal krachtmeters is geplaatst op de sensor [Vorm = (T1 ... Tn)]. Recentelijk zijn contactloze sensoren gebaseerd op ultrasoon beschikbaar en bieden een heel vergelijkbare array van signalen. Het is de moeite waard op te wijzen dat de aanwezigheid van een gradiënt in de specifieke spanning geassocieerd met twee verschillende bandsneden impliceert dat de twee sneden verschillende utrekkingswaarden presenteren. Op zijn beurt, een excessief verschil in de utrekking tussen de bandsneden kan een geopenbaard platheidsdefect impliceren wat gecorrigeerd moet worden.
De internationaal populaire sectionele vormdetectierol is sectionele vormdetectierol (afbeelding 4). Deze rol bestaat uit een kernas, buitenringen en piezo-elektrische sensoren. De band omringt de vormdetectierol om een bepaalde hoek te vormen. Bandspanning T werkt op de vormdetectierol en resulteert in druk N. Een reeks buitenringen en sensoren zijn gerangschikt langs de axiale richting van de vormdetectierol, en druk N wordt getransporteerd en gedetecteerd. De axiale drukverdeling wordt omgezet in spanningverdeling door de signaalverwerkingscomputer zodat de bandvorm berekend kan worden. Dit type vormdetectierol kan het bandoppervlak knikken en krassen om twee redenen. Ten eerste, bestaat er een gat tussen de buitenringen. Ten tweede, de axiale temperatuur van de vormdetectierol is anders. Het temperatuurverschil tussen de meterrol's midden en rand is enkele tientallen graden Celsius, wat resulteert in radiale thermische uitdijdingsverschillen tussen verschillende buitenringen.
Een in gelegde blok vormdetectierol (afbeelding 4) is ontwikkeld om de tekortkomingen van de sectionele vormdetectierol te overwinnen. Twee rechthoekige groeven worden in het lichaam van de detectierol gefreesd, en een set elastische blokken met sensoren wordt in elke rechthoekige groef geïnstalleerd. De structuur vermijdt effectief het krassen van het bandoppervlak veroorzaakt door de ongelijke thermische uitdijding van de sectionele detectierol. Echter, het 'huid-effect' van de stroom leidt gemakkelijk tot ongelijke hardheid van de rechthoekige groefrand en ander deel van het rollichaam wanneer warmtebehandeling wordt toegepast. De gebroken band kan gemakkelijk het zachte deel van het rollichaam beschadigen, en het beschadigde roloppervlak kan het bandoppervlak in verdere productie krassen.
Een nieuw type naadloze vormdetectierol (afbeelding 4) is ontwikkeld om de bovenstaande problemen volledig op te lossen. Twee tot vier nauwkeurige doorboorgaten worden langs de omtrekkelijke richting nabij het roloppervlak in het rollichaam gefreesd. De wanddikte tussen het gat en het buitenoppervlak van de rol is tussen 6 mm en 8 mm. De wanddikte is niet alleen gunstig voor de drukopbrengst, maar behoudt ook voldoende dikte voor het rolslippen. Een reeks sensoren wordt in elk doorboorgat gerangschikt. Het rollermateriaal is hoog-koolstof chroom-mangaan staal en de roloppervlakte hardheid overschrijdt 60 HRC na aanharding. De geharde laagdikte is 4 mm of meer. Deze vormdetectierol presenteert de voordelen van naadloos oppervlak, hoge hardheid, en diepe geharde laag, wat de technische problemen van knikken en krassen bandoppervlak volledig oplost.
Een bepaalde voor-druk wordt op de sensor toegepast door een interferentie-pass manier om de sensor te laten werken in het lineariteitsbereik. In feite bestaat een bepaalde temperatuursverschil en thermische vervormingsverschil tussen het buitenoppervlak van de detectierol en de interne sensor in het walzproces, en deze verschillen kunnen de grootte van de interferentie en voor-druk tussen sensoren en de binnenwand van doorboorgaten verzwakken of verminderen, wat resulteert in detectiesignaalvervorming. Daarom moet de montage van sensoren een adequaat grootheid van interferentie en voor-druk hebben. Om het probleem op te lossen, worden het temperatuurveld, thermische vervorming, en drukopbrengst van de detectierol en sensoren in het walzproces gesimuleerd met de elementenmethode software. De structuurgrootte van de rol en de grootte van de interferentie worden geoptimaliseerd.
De koolborstel en glijring zijn de populaire structuren voor signaaltransmissie en voeding. Een reeks koperen glijringen zijn vastgezet op het roterende uiteinde van de detectierol-hals, en een reeks koolborstels zijn vastgezet op het dek dat verbonden is met de lagerkoepel. De signalen van de detectierol worden naar de glijringen getransporteerd via draden. De roterende glijringen transmittieren de signalen dan naar de vaste koolborstels. Ook worden de signalen naar de remote terminals via lange-afstand draden getransporteerd. Het beginsel van voeding is vergelijkbaar met dat van signaaltransmissie. Vanwege de wrijving tussen de koolborstel en glijring, kan slijtage, trilling, en ernstige signaalvervorming optreden. De koolborstel en glijring moeten frequent onderhouden worden en uitgerust met koel- en reinigingsapparaten. De remote transmissie van analoog signaal kan gemakkelijk worden gestoord door elektromagnetische, trilling, temperatuur, en andere factoren, wat de fout kan verhogen.
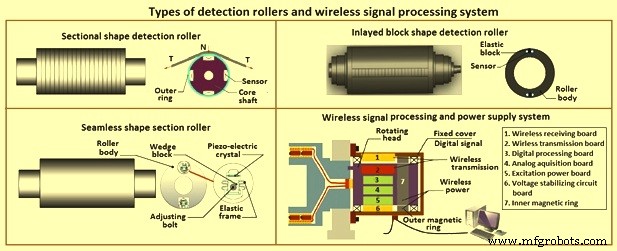
Een draadloze en geïntegreerde signaaltransmissie processor (afbeelding 4) is ontwikkeld om de bovenstaande problemen op te lossen. De signaalprocessor bestaat uit een roterende kop en een vast dek. De roterende kop is verbonden met de detectierol en roteert synchroon. Een opwekkingsvoedingsbord, een analoog acquisitiebord, een digitaal verwerkingsbord, een draadloos transmissiebord, en een binnenste magneetring zijn gerangschikt op de roterende kop. Het dek is vastgezet op de lagerkoepel, en een draadloos ontvangstbord, een buitenste magneetring, en een spanningsstabilisatieprintplaat zijn geïnstalleerd op het dek.
Het werkprincipe is dat voeding wordt geleverd aan het draadloze ontvangstbord en de buitenste magneetring op het dek door de kabel en spanningsstabilisatieprintplaat. De roterende binnenste magneetring ontvangt het spanningsstabilisatiesignaal door draadloze inductietransmissie, en alle sensoren in de detectierol en alle printplaten op de roterende kop worden gevoed door het opwekkingsvoedingsbord. De uitgangssignalen van de sensor worden verzameld door het analoog acquisitiebord, en het digitaal verwerkingsbord implementeert analoog-naar-digitale conversie. Digitale verwerking en codering worden uitgevoerd onder de voorwaarden van magnetische koppeling-isolatie en foto-elektrische isolatie. De signalen worden dan geleverd aan het draadloze transmissiebord. Het draadloze transmissiebord zet de signalen om in hoog-frequente draadloze signalen en transmitteert de draadloze signalen naar het draadloze ontvangstbord. Het draadloze ontvangstbord zet de draadloze signalen om in bedrade signalen. Ten slotte worden de signalen getransporteerd naar de remote signaalverwerkingscomputer via de afgeschermde kabel.
Vormdetectie wordt beïnvloed door trilling, elektromagnetische, temperatuurverschil, detectierol installatiefout, vervorming, spoelvormveranderingen, en andere factoren, dus de vormdetectiesignalen hebben ruisonderdrukking en foutcompensatie nodig om de precisie te garanderen. Een discrete-tijd tracker differentiatie wordt toegepast om de ruis van het vormdetectiesignaal te elimineren.
Het vormcontrolsysteem kan verdeeld worden in vooraf-instel controlsysteem en gesloten-lus controlsysteem volgens de controllesequentie, en de modellering van vormcontrolsysteem omvat mechanistische en intelligente modellen. Vooraf-instel controle is een voorspellende controle, en gesloten-lus controle is een monitorende controle. De twee controlsystemen complementeren elkaar en garanderen de bandvormkwaliteit. Vorm vooraf-instel controle is de fundering van gesloten-lus controle. Gesloten-lus controle precisie, snelheid, en stabiliteit worden direct beïnvloed door de precisie van vooraf-instel controle.
De kern en sleutel in vorm gesloten-lus controle zijn de controlemodellen, die de controllestrategie en modelalgoritme omvatten. Wanneer het bandvormsignaal gedetecteerd wordt, berekent het controlemodel snel het aanpassingsbedrag van controllmiddelen (bijv. rolkantelbedrag, rolbuigkracht, multi-zone koelsproeien) om tijdige en nauwkeurige aanpassing van de bandvorm te bereiken gebaseerd op kwadratische optimalisatie en hysterescompensatie.
Rolkantelen en buigen zijn de meest flexibele en snelle vormcontrolemiddelen. Het fuzzy-neurale PID (proportioneel-integraal-differentieel) model van rolkantelen en buigaanpassing is vastgesteld gebaseerd op de coördinatie van de twee intelligente methoden van fuzzy-theorie en neurale netwerken. De conventionele PID controle-algoritme kan niet direct aangepast worden aan het complexe en veranderlijke walzproces, dus de fuzzy-theorie, die goed is in het omgaan met onbekende modellen, wordt gecombineerd met het neurale netwerk met een sterke zelflerende capaciteit om het vormcontrole-effect te verbeteren.
Productieproces
- Geïntegreerde QR, RFID en Temperatuurverificatie Toegangscontrolesysteem
- Raspberry Pi-sensor- en actuatorbeheersing onder de knie: versnellingsmeter, servo en datastreaming
- Je Arduino Besturen met Google Assistant – Complete Stapsgewijze Tutorial
- Dunne Bram Gieten & Walzen: Verbetering van Plat Product Productie
- Efficiënt Watermanagement en Verontreinigingsbeheersing voor Moderne Stalen Fabrieken
- Belangrijkste Kenmerken van een Modern Warmbandwalzwerk voor Hoge Prestaties
- Precisie Koudwalsen van Staal: Verbetering van Dikte, Afwerking & Prestaties
- Walschil: Ontstaan, Transport en Praktische Toepassingen in Staalfabricage
- Universele (I/H) Profielen: Ontwerp, Walsen en Toepassingen
- Mechanische Eigenschappen Optimaliseren met Thermomechanische Controle in Walserijen
- Warm vs. koud walsen: metalen vormgevingsprocessen begrepen