



De walsproces in lange-producten walserijen onder de knie krijgen
Het walsproces in een lange-producten walserij begrijpen
Stalen walsen omvat het doorlaten van het materiaal, meestal aangeduid als walsvoorraad, tussen twee walsen die met dezelfde omtreksnelheid in tegenovergestelde richtingen worden gedreven (één met de klok mee, de ander tegen de klok in) en zo gespacieerd dat de afstand tussen hen iets kleiner is dan de dikte van het binnenkomende profiel. Onder deze omstandigheden grijpen de walsen het materiaal en leveren het af met een verminderde dikte, verhoogde lengte en waarschijnlijk een enigszins verhoogde breedte. Dit is een van de meest toegepaste processen onder alle metaalbewerkingsprocessen, vanwege de hogere productiviteit en lagere operationele kosten. Walsen kan een product produceren dat een constant dwarsdoorsnede heeft over de hele lengte. Veel vormen en profielen zijn mogelijk met het stalen walsproces.
Stalen profielen worden over het algemeen in verschillende passes gewalst, wier aantal wordt bepaald door de verhouding tussen het initiële invoermateriaal en de uiteindelijke dwarsdoorsnede van het eindproduct. De dwarsdoorsnede wordt in elke pass verminderd en de vorm en afmetingen van de voorraad benaderen geleidelijk het gewenste profiel.
Belangrijke parameters in de drie fasen van de molenverwerking
Walsen staat voor ongeveer 90% van alle materialen die geproduceerd worden door metaalbewerkingsprocessen. Het werd voor het eerst ontwikkeld in de late 1500s. Warmwalsen vindt plaats bij verhoogde temperatuur boven de rekristallisatietemperatuur. Tijdens deze fase wordt de grofkorrelige, bros en poreuze structuur van het continu gegoten staal afgebroken tot een gesmeed structuur met fijnere korrelgrootte en verbeterde eigenschappen.
Een lange-producten walserij bestaat uit apparatuur voor oppassen, walsen en afkoelen. De primaire doelen van de walsfase zijn het verkleinen van de dwarsdoorsnede van de binnenkomende voorraad en het produceren van het geplande profiel, de mechanische eigenschappen en de microstructuur van het product.
De belangrijkste parameters in de drie fasen van de molenverwerking zijn als volgt:
- Oppassen – Het invoermateriaal, meestal blokken, wordt in de opwarmoven verhit tot de wals temperatuur. De belangrijke parameters zijn de opwarm snelheid, de opwarm tijd en de temperatuur van het oppassen.
- Walsen – De belangrijke parameters voor walsen in de ruwwals-, tussengroepen en afwerk groepen in de walserij zijn temperatuur, percentage reductie in oppervlakte, tussen-pas tijd en vervormingssnelheid.
- Afkoelen – De belangrijkste parameters na het afwerk walsen tijdens het afkoelen van het gewalste product zijn de start temperatuur, de afkoel snelheid en de eind temperatuur.
Walsstanden en productiesnelheden
Bij de productie van lange producten is het gebruikelijk om een reeks walsstanden in tandem te gebruiken om hoge productiesnelheden te bereiken. De standen zijn gegroepeerd in ruwwals-, tussengroepen en afwerk fasen. Typische temperatuur, snelheid, tussen-stand tijd (tijd tussen elke stand), ware vervorming en vervormingssnelheid bereiken op elke fase worden weergegeven in Tabel 1. Omdat de dwarsdoorsnede progressief wordt verminderd op elke set walsen, beweegt de voorraad met verschillende snelheden op elke fase van de walserij. Een draadwalzerij verlaagt bijvoorbeeld geleidelijk de dwarsdoorsnede van een startblok (bijv. 150 mm vierkant, 10-12 meter lang) naar een afgewerkte draad (zo klein als 5,0 mm in diameter, 1,93 km lang) bij hoge afwerk snelheden (tot 120 m/sec).
| Tabel 1 Typische parameters op walsfasen | ||||
|---|---|---|---|---|
| Eenheid | Ruwwalsen | Tussengroepen | Afwerk groepen | |
| Temperatuur bereik | °C | 1000-1100 | 950-1050 | 850-950 |
| Snelheid bereik | m/sec | 0,1-1 | 1-10 | 10-120 |
| Tussen-stand tijd bereik | Milliseconde | 1600-10300 | 1000-1300 | 5-60 |
| Ware vervorming bereik | 0,20-0,40 | 0,30-0,40 | 0,15-0,50 | |
| Vervormingssnelheid bereik | per seconde | 0,90-10 | 10-130 | 190-2000 |
Dimensionele kwaliteit en microstructuurontwikkeling
De finale dimensionele kwaliteit van het gewalste product wordt bepaald door de walsstanden binnen de afwerk walserij. De dimensionale nauwkeurigheid in het eindproduct hangt af van veel factoren, waaronder de initiële voorraaddimensies, de walsvolgorde, temperatuur, microstructuur, walsoppervlakkwaliteit, wals- en standstijfheid en de voorraad/wals wrijvingsconditie.
Wat betreft het staalmateriaal, is de ontwikkeling van de microstructuur tijdens het walsen complex en omvat statische en dynamische rekristallisatie van austeniet. Van een praktisch oogpunt is de austenietkorrelgrootteverdeling in het gewalste product van cruciaal belang voor het controleren van de mechanische eigenschappen. In de ruwwals- en tussengroepen fasen van de walserij beweegt de voorraad langzaam tussen de standen, zodat het materiaal de kans krijgt zich te 'normaliseren' als gevolg van herstel en rekristallisatie. Tijdens de afwerk walsfase reist de voorraad met hoge snelheid tussen dichtbij elkaar staande standen en heeft daardoor onvoldoende tijd om te normaliseren. Deze gebrek aan normalisatie kan een significante invloed hebben op de finale microstructuur en mechanische eigenschappen van het gewalste product.
Omdat de chemische samenstelling voor specifieke staalkwaliteiten is vastgelegd, bestaan de eisen voor een bepaald product die in de walserij gecontroleerd kunnen worden uit geometrie, mechanische eigenschappen en microstructuur. De productkenmerken die gecontroleerd worden, zijn de geometrische vorm en tolerantie. Deze worden bepaald uit het profiel van het eindproduct. Mechanische eigenschappen omvatten rek- en trekkracht, % reductie in oppervlakte (duktiliteit) en hardheid. Microstructuurkenmerken omvatten korrelgrootte, korrelverdeling, fase samenstelling en faseverdeling.
Macroscopische en microscopische verschijnselen
Walsen omvat macroscopische en microscopische verschijnselen (Fig 1). De macroscopische verschijnselen kunnen breed worden geclassificeerd als (i) warmtestroom tijdens het walsen, en (ii) vervorming onder toepassing van de walskracht. De macroscopische verschijnselen omvatten factoren als:
- Warmtegeleiding in de walsvoorraad en de walsen en convectie/straling naar de omgeving
- Adiabatische verhitting door vervorming
- Thermische uitdijking en krimp tijdens de verhittings- en afkoelcycli
- Grote vervormingen en verplaatsingen door plastische vloei
- De effecten van vervorming, vervormingssnelheid en temperatuur
- Contact en wrijving
Het proces op microscopisch niveau omvat veel complexe fysieke verschijnselen geassocieerd met de nucleatie en evolutie van de microstructuur. De belangrijkste microscopische verschijnselen die belangrijk zijn tijdens het walsproces zijn (i) austeniet rekristallisatie en korrelgroei, en (ii) transformatie van austeniet in ferriet, perlite, bainiet en martensiet (en/of andere fasen).
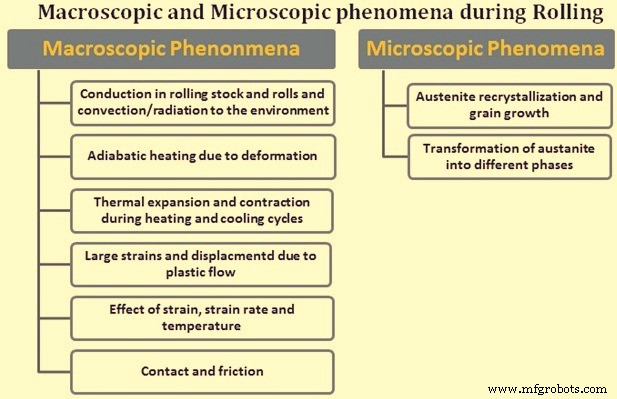
Fig 1 Macroscopische en microscopische verschijnselen tijdens walsen
Uitzetting en vrije zijoppervlaktes
De uitzetting en zijde vrije oppervlaktes zijn erg belangrijk bij walsen. Uitzetting is gedefinieerd als de afmeting van het vervormde materiaal na walsen in de richting loodrecht op de walsrichting. Het meet de toename van de breedte van de voorraad door de walsvervorming. Het zijde vrije oppervlak is gedefinieerd als het gebied van het voorraadooppervlak dat niet in contact komt met de walsen tijdens het walsproces. Het oppervlakteprofiel van een vervormde voorraad hangt af van de uitzetting, het vrije oppervlakteprofiel en de rek van de voorraad. Dit betekent dat de eindvorm van de voorraad voornamelijk afhankelijk is van deze parameters. Omdat de eindvorm van de voorraad zeer belangrijk is voor het gewalste product, zijn deze parameters cruciaal voor een walsvolgorde ontwerper bij het ontwerpen van een specifieke walspas voor specifieke vorm- en grootte-eisen. Nauwkeurigheid in het berekenen van deze parameters is kritiek bij het voldoen aan dergelijke geometrische eisen als rondheid (in het geval van staven en draad) en tolerantie. Rondheid is gedefinieerd als het verschil tussen maximale en minimale diameter. Tolerantie is het toegestane verschil in maximale/minimale afmetingen ten opzichte van nominale afmetingen.
Gemiddelde effectieve plastische vervorming
De gemiddelde effectieve plastische vervorming is extreem belangrijk voor het voorspellen en controleren van de mechanische eigenschappen van het gewalste product na walsen. De gemiddelde effectieve plastische vervorming op een walsstand wordt gedefinieerd als de maximum gemiddelde effectieve (equivalent) plastische vervorming van de walsvoorraad op een gegeven molenstand tijdens het walsproces. De microstructuur evolutie vereist thermomechanische variabelen zoals gemiddelde effectieve plastische vervorming, gemiddelde effectieve plastische vervormingssnelheid en temperatuur op elke walsstand. Temperatuur evolutie door de mechanische energie die omgezet wordt in warmte tijdens het vervormingsproces is ook afhankelijk van gemiddelde effectieve plastische vervorming en gemiddelde effectieve plastische vervormingssnelheid. Verder is de gemiddelde effectieve plastische vervormingssnelheid op zijn beurt een functie van de gemiddelde effectieve vervorming en de proces tijd. Al dit suggereert dat de capaciteit om gemiddelde plastische vervorming te voorspellen essentieel is voor het controleren van de mechanische eigenschappen en microstructuur van het gewalste product.
Walskracht berekening
Berekening van walskracht is belangrijk omdat berekening van koppel en vermogen in een walserij gebaseerd is op berekening van walskracht. Accurate voorspelling van walskracht voor gegolfde walsen is aanzienlijk moeilijker dan het voorspellen van de geometrie van de walsvoorraad. Er zijn in wezen drie problemen, aanwezig tijdens het walsen maar enigszins gemakkelijker te hanteren. Ze zijn (i) weerstand van materiaal tegen vervorming, als functie van vervorming, vervormingssnelheid en temperatuur, (ii) de capaciteit om de verdelingen van de vervormingen, vervormingssnelheden, spanningen en temperatuur in de vervormingszone te berekenen, en (iii) de condities aan het wals-metaal interface, d.w.z., de wrijvingscoëfficiënten en warmteoverdrachten.
Vloeispanning gedrag
Nog een belangrijk parameter van hoge-snelheid hoge-temperatuur walsen is het vloeispanningsgedrag van de specifieke staalkwaliteit. Vloeispanning is gedefinieerd als de instantele rekspanning of ware spanning van een staal gedefinieerd wanneer het staal begint met continue plastische vervorming. De twee hoofmethoden voor het nauwkeurig verkrijgen van de vloeispanning van een bepaalde staalkwaliteit zijn directe experimentele resultaten en empirische constitutieve vergelijkingen. Empirische constitutieve vergelijkingen worden vaak afgeleid uit de regressieanalyse van experimentele data. Typisch definiëren deze vergelijkingen de vloeikracht van een materiaal als een functie van de variabelen die als belangrijk worden beschouwd.
Walsen en walsvolgorde ontwerp
Walsen zijn de gereedschappen van de walserij en zijn het duurste verbruiksartikel in een walserij. De manier waarop de walsen gebruikt worden om hun taak van vervormen van staal uit te voeren, wordt in veel gevallen grotendeels bepaald door het walsvolgorde ontwerp. Het doel van het walsvolgorde ontwerp is (i) productie van correct profiel binnen tolerantiegrenzen met goede oppervlakteafwerking (vrij van oppervlakte defecten), (ii) maximale productiviteit tegen de laagste kosten, (iii) minimale wals slijtage, (iv) gemakkelijk werkbaar, en (v) optimale energie benutting.
De nauwkeurigheid en snelheid van werken en wals levensduur zijn allemaal gerelateerd aan het walsvolgorde ontwerp en de keuze van het walsmateriaal. De walsvolgorde van een walsvolgorde ontwerp is onderhevig aan de beperkingen opgelegd door de walsbelasting, de walssterkte en het koppel beschikbaar voor walsen. Walsvolgorde ontwerp is ook om te zorgen dat de fysieke afmetingen en materiaal van de wals in staat zijn om de zwaarste belasting te weerstaan die ontstaat tijdens de walsvolgorde.
Het materiaal van de wals is belangrijk omdat het in staat moet zijn om belasting te weerstaan die de walsvoorraad plastisch vervormt zonder zelf plastisch vervormd te worden. Bij het warmwalsen van staal is dit geen moeilijk probleem en zijn gietijzer of staal walsen geschikt als ze worden bediend bij een temperatuur aanzienlijk lager dan die van de walsvoorraad. De keuze van walsmateriaal ofwel gietijzer of staal (gegoten of gesmeed) hangt af van de specifieke taak die de walsen moeten uitvoeren en de belangrijke eigenschappen zoals oppervlakte zwaarte, weerstand tegen thermische kraking of shock belasting of hard werkende eigenschappen. De selectie van een bepaalde wals hangt af van productie eisen, initiële kosten, en de specifieke kwaliteiten die vereist zijn. Wolframcarbide walsen worden over het algemeen gebruikt in draad afwerk blokken en in sommige profiel wals toepassingen. Deze carbide walsen vereisen hoge kwaliteit koelwater in een smal pH bereik en beperkte hardheid.
Het walsmateriaal is belangrijk om de belasting te schatten die de walsen moeten weerstaan. Daarnaast suggereert het welke molen grootte het meest geschikt is voor gegeven bereiken van producten om redelijke efficiëntie in het werken van de molen te garanderen. Misschien een van de belangrijkste enkele factoren waar wals levensduur betreft is de slijtage eigenschappen van het walsmateriaal.
Wals koeling
Tijdens het warmwalsen van staal, wordt warmte overgedragen aan de walsen. Als niet gekoeld, veroorzaakt de warmte opbouw een toename in de temperatuur van de wals tot een temperatuur gelijk aan die van de voorraad die gewalst wordt. Op dit stadium zou de wals ook plastische vervorming ondergaan. Om de warmte van de wals te verwijderen, wordt koelwater toegepast. De moeilijkheid in de verwijdering van de warmte van de wals is het resultaat van twee factoren. De eerste heet de warmtegeleidingscoëfficiënt en de tweede is het interface tussen de wals en de walsvoorraad vergeleken met die van het koelwater en de wals. Warmte wordt overgedragen door geleiding, convectie, en straling.
Tijdens de contacttijd van de walsvoorraad in de pas, verhit de warme walsvoorraad de wals door geleiding tijdens de contacttijd met de wals. Als resultaat neemt het temperatuurprofiel op het oppervlak van de wals toe wanneer in contact met de wals en daalt vervolgens als de warmte geabsorbeerd wordt door de walslichaam. Dit betekent ook dat de beste plek om de warmte van de wals te verwijderen direct is nadat de staaf het contact met de wals verlaat. De beste snelheid van warmteverwijdering treedt op wanneer het temperatuurverschil het grootst is. Een typisch wals koelwater leveringssysteem bestaat uit gaten in de leidingsgeleider voor de toepassing van water zo dicht mogelijk bij het punt waar de walsvoorraad het contact met de wals verlaat. Twee halfcirkel waterpijpen voor elke wals leveren ook secundaire koelwater om te verzekeren dat de warmte van walsen niet in het walslichaam penetreert. De toepassing van koelwater moet worden gecontroleerd zodat het water niet op de walsvoorraad valt bij het instappunt naar de walsen. Als dat gebeurt, koelt het alleen de walsvoorraad, creëert stoomkussen tussen de wals en de walsvoorraad, en verspilt water dat beter aan de andere kant van de wals gebruikt kan worden. Om wals slijtage te minimaliseren, moet wals koelwater zo dicht mogelijk bij het punt worden toegepast waar de walsvoorraad de wals verlaat. Typische drukken van koelwater zijn 2 kg/cm² tot 5 kg/cm² bij een stroomsnelheid van ongeveer 1,5 liter/mm per minuut. De beste leveringssystemen gebruiken buis, mondstuk en spuitkoppen om 'zachte koeling' bij lage druk en hoge stroom te krijgen, niet een harde straal die het water van de wals 'laat afstoten'.
Walsoppervlakte degradatie treedt voornamelijk op door de thermische cycli van de verwarming en afkoeling van het oppervlak versus de relatief stationaire toestand van het onderliggende en aangrenzende materiaal. Dit creëert locale spanning en compressie als de wals door 360 graden rotatie beweegt. Het doel van wals koeling is om deze cyclus te minimaliseren. Het doel van walsmateriaal selectie is om materialen te gebruiken die deze cyclus kunnen verdragen zonder vuurkraking, krakeel, of prematuur slijten. De vuurkrakken die op het walsoppervlak ontstaan, moeten worden verwijderd door aanzienlijk materiaal van de wals af te draaien en in het proces de walsdiameter te verkleinen. Dit beïnvloedt de wals levensduur en verhoogt de walskost per ton.
Het is een feit dat alle molenwalsen uiteindelijk achteruitgaan en de walspasses veranderd moeten worden om maatcontrole en afgewerkte product oppervlakte kwaliteit te bereiken. Wanneer de walsdiameter vermindert tot minder dan de minimum diameter vereist door de molenstand na afdraaien, dan moet de wals worden weggegooid.
Stand- en walsgeleiding instelling
Het doel van de molen- en walsgeleiding instelling is om de eerste staaf gewalst bij productwisseling, op het afkoelbed binnen de tolerantie te krijgen zodat het een verkoopbaar product is. De gegevens die nodig zijn om deze functie uit te voeren, worden meestal in twee vormen geleverd. Een wordt gegeven door de molenbouwers en biedt informatie over walsen, geleidingsonderdelen, en andere apparatuur die moet worden gewijzigd ten opzichte van de vorige instelling. Het omvat ook gat instellingen, geleiding aanpassingen, en eventuele speciale instructies.
Molen vloer en pulpit instelling bladen bevatten ook lus hoogte instellingen, motor toeren (omwentelingen per minuut), uittredingssnelheid, productiesnelheid, R-factoren, schaar instelling informatie en andere relevante informatie. Om de snelst mogelijke opstart te mogelijk te maken, moet de bewaarde informatie de condities bij opstart weerspiegelen. Dat wil zeggen, als de walsen altijd gedresseerd worden bij wisseling, moeten de R-factoren zijn wat ze waren bij de laatste succesvolle walsing op nieuwe walsen. Data verzameld aan het einde van een walsing met gebruikte walsen zal niet accuraat zijn bij walsen op nieuwe walsen.
Spanning controle
In een continue molen, zorgt snelheid matchen van de stand om een constante massa stroom door de molen te verzekeren voor een lage kabel frequentie en minder defecten. Hoge spanning kan de dwarsdoorsnede van de staaf rekken en reduceren, waardoor vormcontrole erg moeilijk wordt. Op het uiterste kan spanning de staaf uiteen trekken, wat een kabel creëert. Compressie van de staaf tussen standen kan fladderen creëren wat defecten veroorzaakt, of op het uiterste zal lus groei leiden tot een kabel.
Met behulp van de werkende diameter van de walsen, wordt de wals toeren (omwentelingen per minuut) gematcht met de staaf snelheid door de molen. Naarmate de walsen slijten en de uitzetting van de staaf in de pas verandert, moeten de toeren van de standen worden aangepast naarmate de staaf oppervlakte verandert. Meeste moderne controle systemen wijzigen de R-factor als dit gebeurt.
De staaf snelheid op elke stand wordt berekend met behulp van de productie tonnage snelheid voor het product als een molen constante.
Invoervalues voor het instellen van molen motor snelheden zijn productiesnelheid, wals kraag diameters en wals gaten, staaf oppervlaktes en breedtes, en vertragingsverhoudingen. Motor snelheid waarden worden normaal gecontroleerd tegen berekende snelheden.
Molen benutting
Molen benutting is een maat voor het percentage van de tijd dat de molen staal walt. De meest zuivere maat van prestatie is als percentage van kalender tijd. Factoren die benutting beïnvloeden zijn onderhoudsstoringen, geplande en ongeplande feestdag storingen, downtime voor kabel opruimen, wals- en pas wisselingen, overmatige blokken gaten, en andere factoren die tijd creëren wanneer een blok niet in de molen zit. Goede cijfers voor draad en staaf molen zijn 90% tot 93%, voor profiel molen zijn de goede molen benutting cijfers 75% tot 78%.
Als een molen 80% van het kalenderjaar walt, dat is 365 x 24 x 0,80 = 7008 uren. Als de molen 800.000 ton per jaar walt, loopt het op een gemiddelde productiesnelheid van 114,16 ton/uur. Als de benutting met 1% verbeterd kan worden, is de beschikbare walsuren 365 x 24 x 0,81 = 7096,6, wat 87,6 extra walsuren creëert. Bij 114,16 ton/uur is dat een additionele 10.000 ton die gewalst kan worden.
Overmatig blokken gat kan een niet gerekende verlies van wals tijd zijn. Als een molen 800.000 ton per jaar walt met blokken van 1,25 ton gewicht, walt het 640.000 blokken per jaar. Dat is 639.999 blokken gaten. Als het gemiddelde blokken gat 5 seconden is, dat is (5 sec x 639.999)/3600 sec/uur = 888,89 uren blokken gat. Als het gemiddelde blokken gat met 0,5 seconde verminderd wordt, dat zou (4,5 sec x 639.999)/3600 sec/uur = 800 uren blokken gat zijn, wat een additionele 88,89 uren wals tijd creëert. Bij 114,16 ton/uur is dat een additionele 10.147 ton gewalst staal.
Opbrengst
Opbrengst is de meting van productieverlies van oven lading tot gebundelde, gestapelde, of opgerolde afgewerkte product. De factoren die opbrengst beïnvloeden zijn schil verlies, afsnij verlies, kabel verlies, en elke andere factor die het gewicht van het afgewerkte product reduceert. Wanneer het blok in de opwarmoven geladen wordt, wordt het gewogen of aangenomen een nominaal gewicht te hebben gebaseerd op zijn dwarsdoorsnede en kwaliteit. Naarmate het door de oven voortschrijdt, wordt schil gevormd die verwijderd wordt bij de ontschilmer of valt af tijdens walsen. Dit kan bedragen tot ongeveer 1% tot 1,2% van het geladen gewicht. Scharen die de misvormde voorzijde van de staaf afsnijden naarmate het door de molen voortschrijdt, kunnen tot 0,3 m tot 0,4 m materiaal bij elke schaar verwijderen. Na het verdelen van de staaf op het afkoelbed, snijt een koude schaar of zaag de staaf tot verkoopbare lengtes, wat de variaties in lengte opruimt. Profiel molen nemen vaak een extra zaagsnede op gestapelde en gebundelde materiaal. Al het verwijderde materiaal bijdraagt aan opbrengstverlies. Goede cijfers voor opbrengst zijn ongeveer 97% tot 98% voor staaf en draad molen, en 92% tot 94% voor profiel molen. Als het product gerold wordt met negatieve tolerantie en verkocht op nominaal gewicht basis, dan wordt de opbrengst veel hoger. Vanwege deze redenen rapporteren sommige betonstaven molen die walsen met negatieve tolerantie, en betonstaven verkopen op nominaal gewicht basis, een afgewerkte product opbrengst van 100% of meer, hoewel hun nominale molen opbrengst normaal 97% is.
Kabel frequentie
Kabel frequentie is de maat van het percentage van geladen blokken verloren aan kabels. Als de kabel frequentie 0,75% is, dan zijn 0,75% van alle geladen blokken verloren aan kabels. Als een molen 640.000 blokken per jaar walt, betekent dit dat 4800 blokken verloren gaan. Bij 1,25 ton per blok is het verlies in tonnen 6000 ton. Het is dus noodzakelijk dat alle pogingen in de molen worden gedaan om de kabel frequentie te reduceren.
Productieproces
- Expert Asfabricatie: Precisieprocessen & Custom Oplossingen
- IJzererts smelten uitgelegd: Proces, principes en productie
- Zandgieten Proces: Technieken, Stappen en Best Practices
- Wrijflassen: Technieken, Voordelen en Toepassingen
- Gaslassen: Technieken, Toepassingen, Voors en Tegen
- Het solderproces: professionele gids voor nauwkeurig metaalverbinden
- Warm vs. koud walsen: metalen vormgevingsprocessen begrepen
- Het Extrusieproces Begrijpen: Toepassingen, Materialen en Technieken
- Niet-Traditionele Bewerking Beheersen: Geavanceerde Technieken & Toepassingen
- Bewerking Onder de Loep: Processen, Gereedschappen en Toepassingen
- Conventionele Bewerking Uitgelegd: Fundamenten, Technieken en Uitdagingen